 HWAMDA
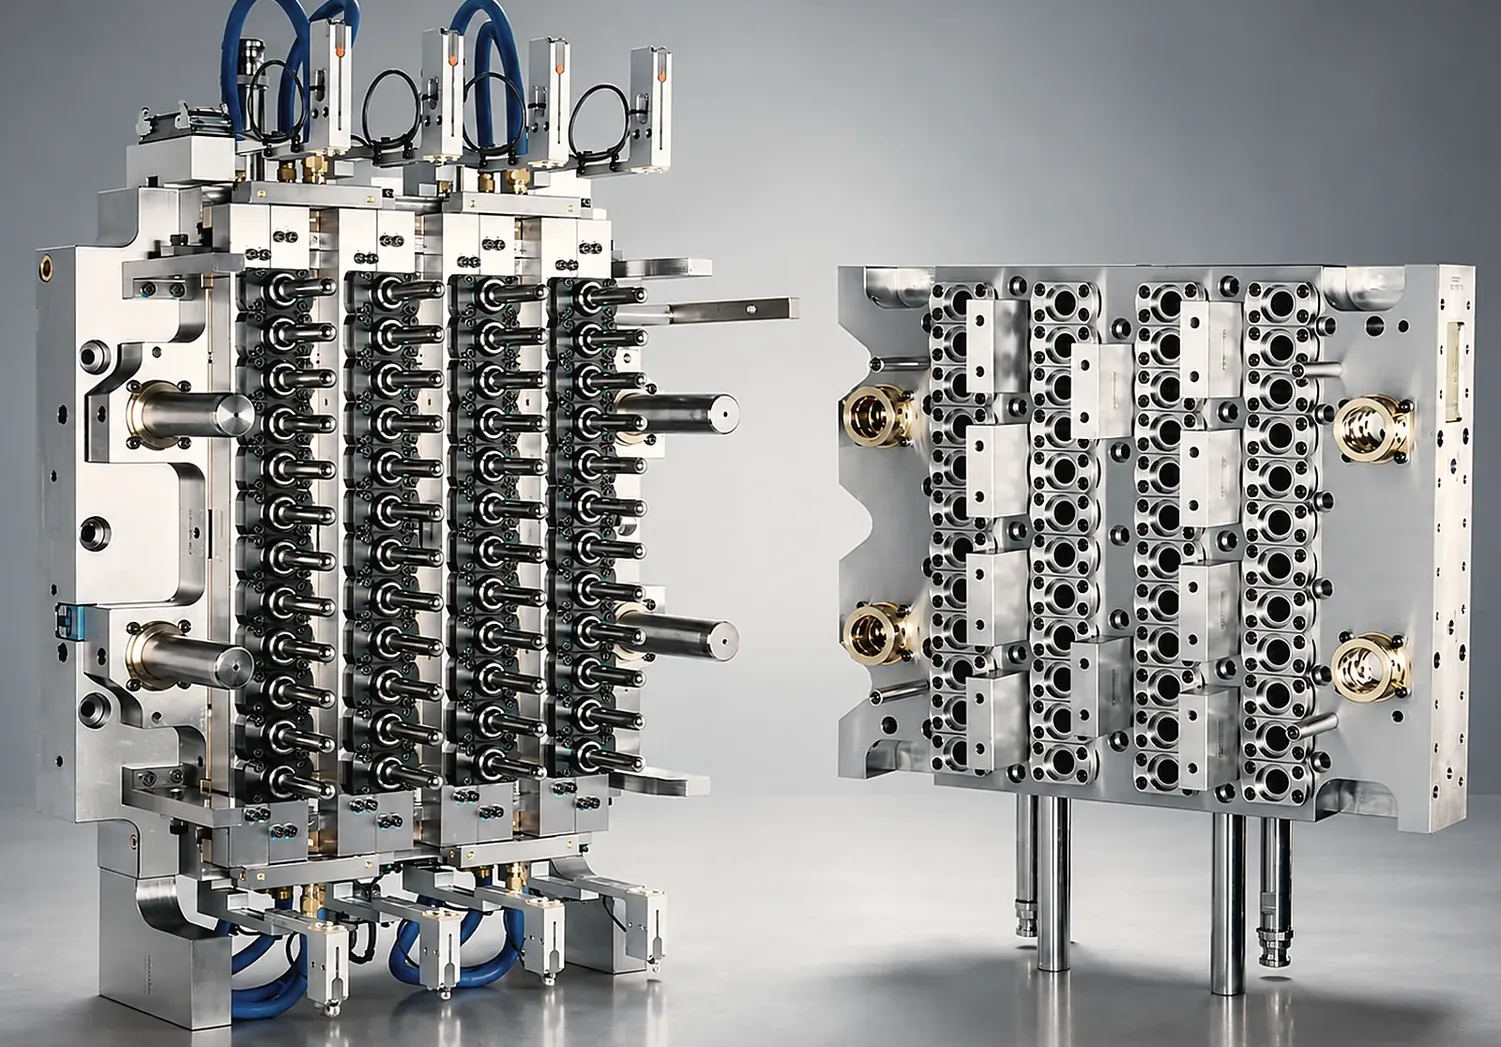
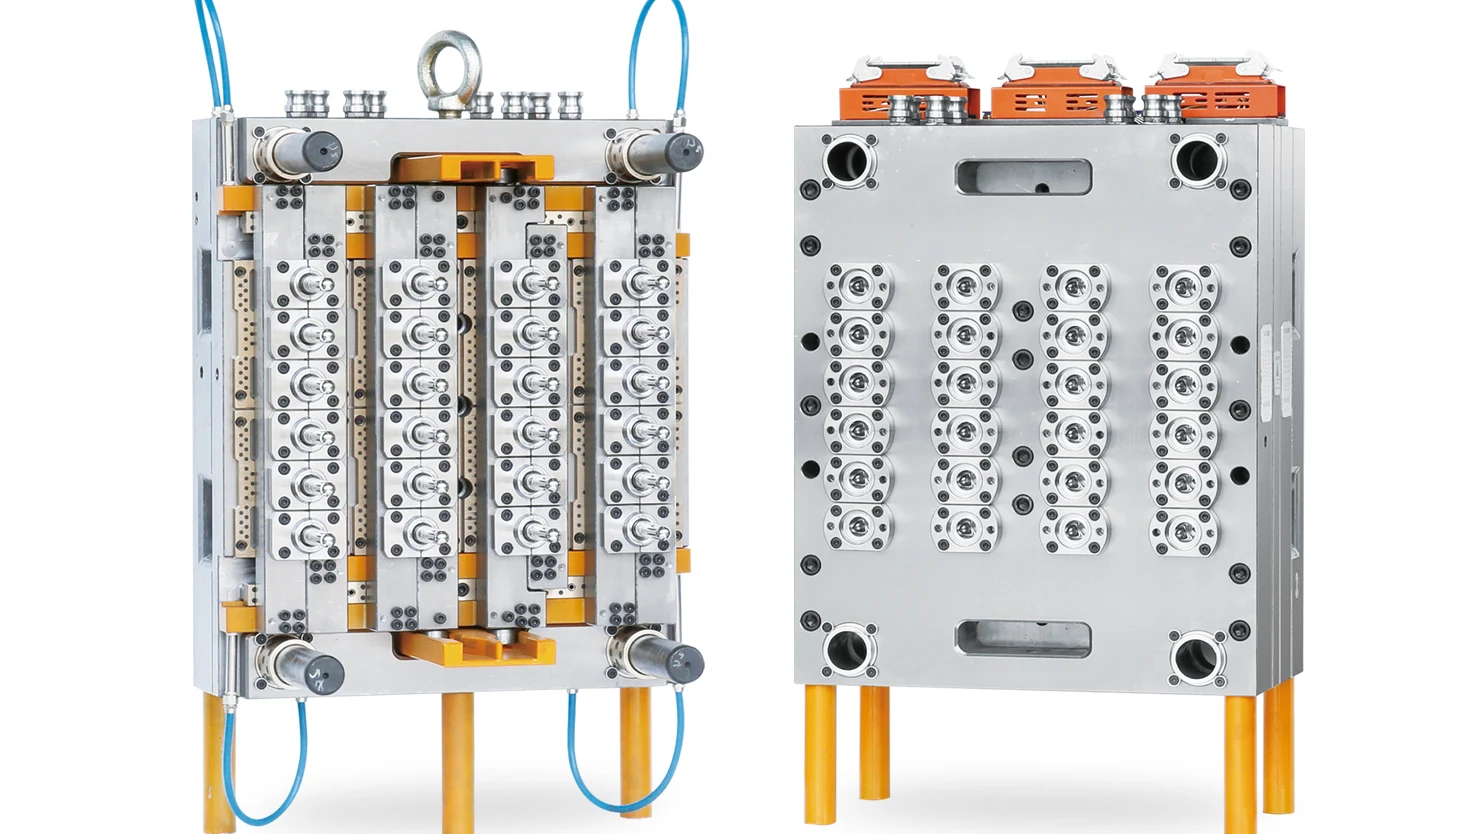
Moule pour préformes PET 48 empreintes
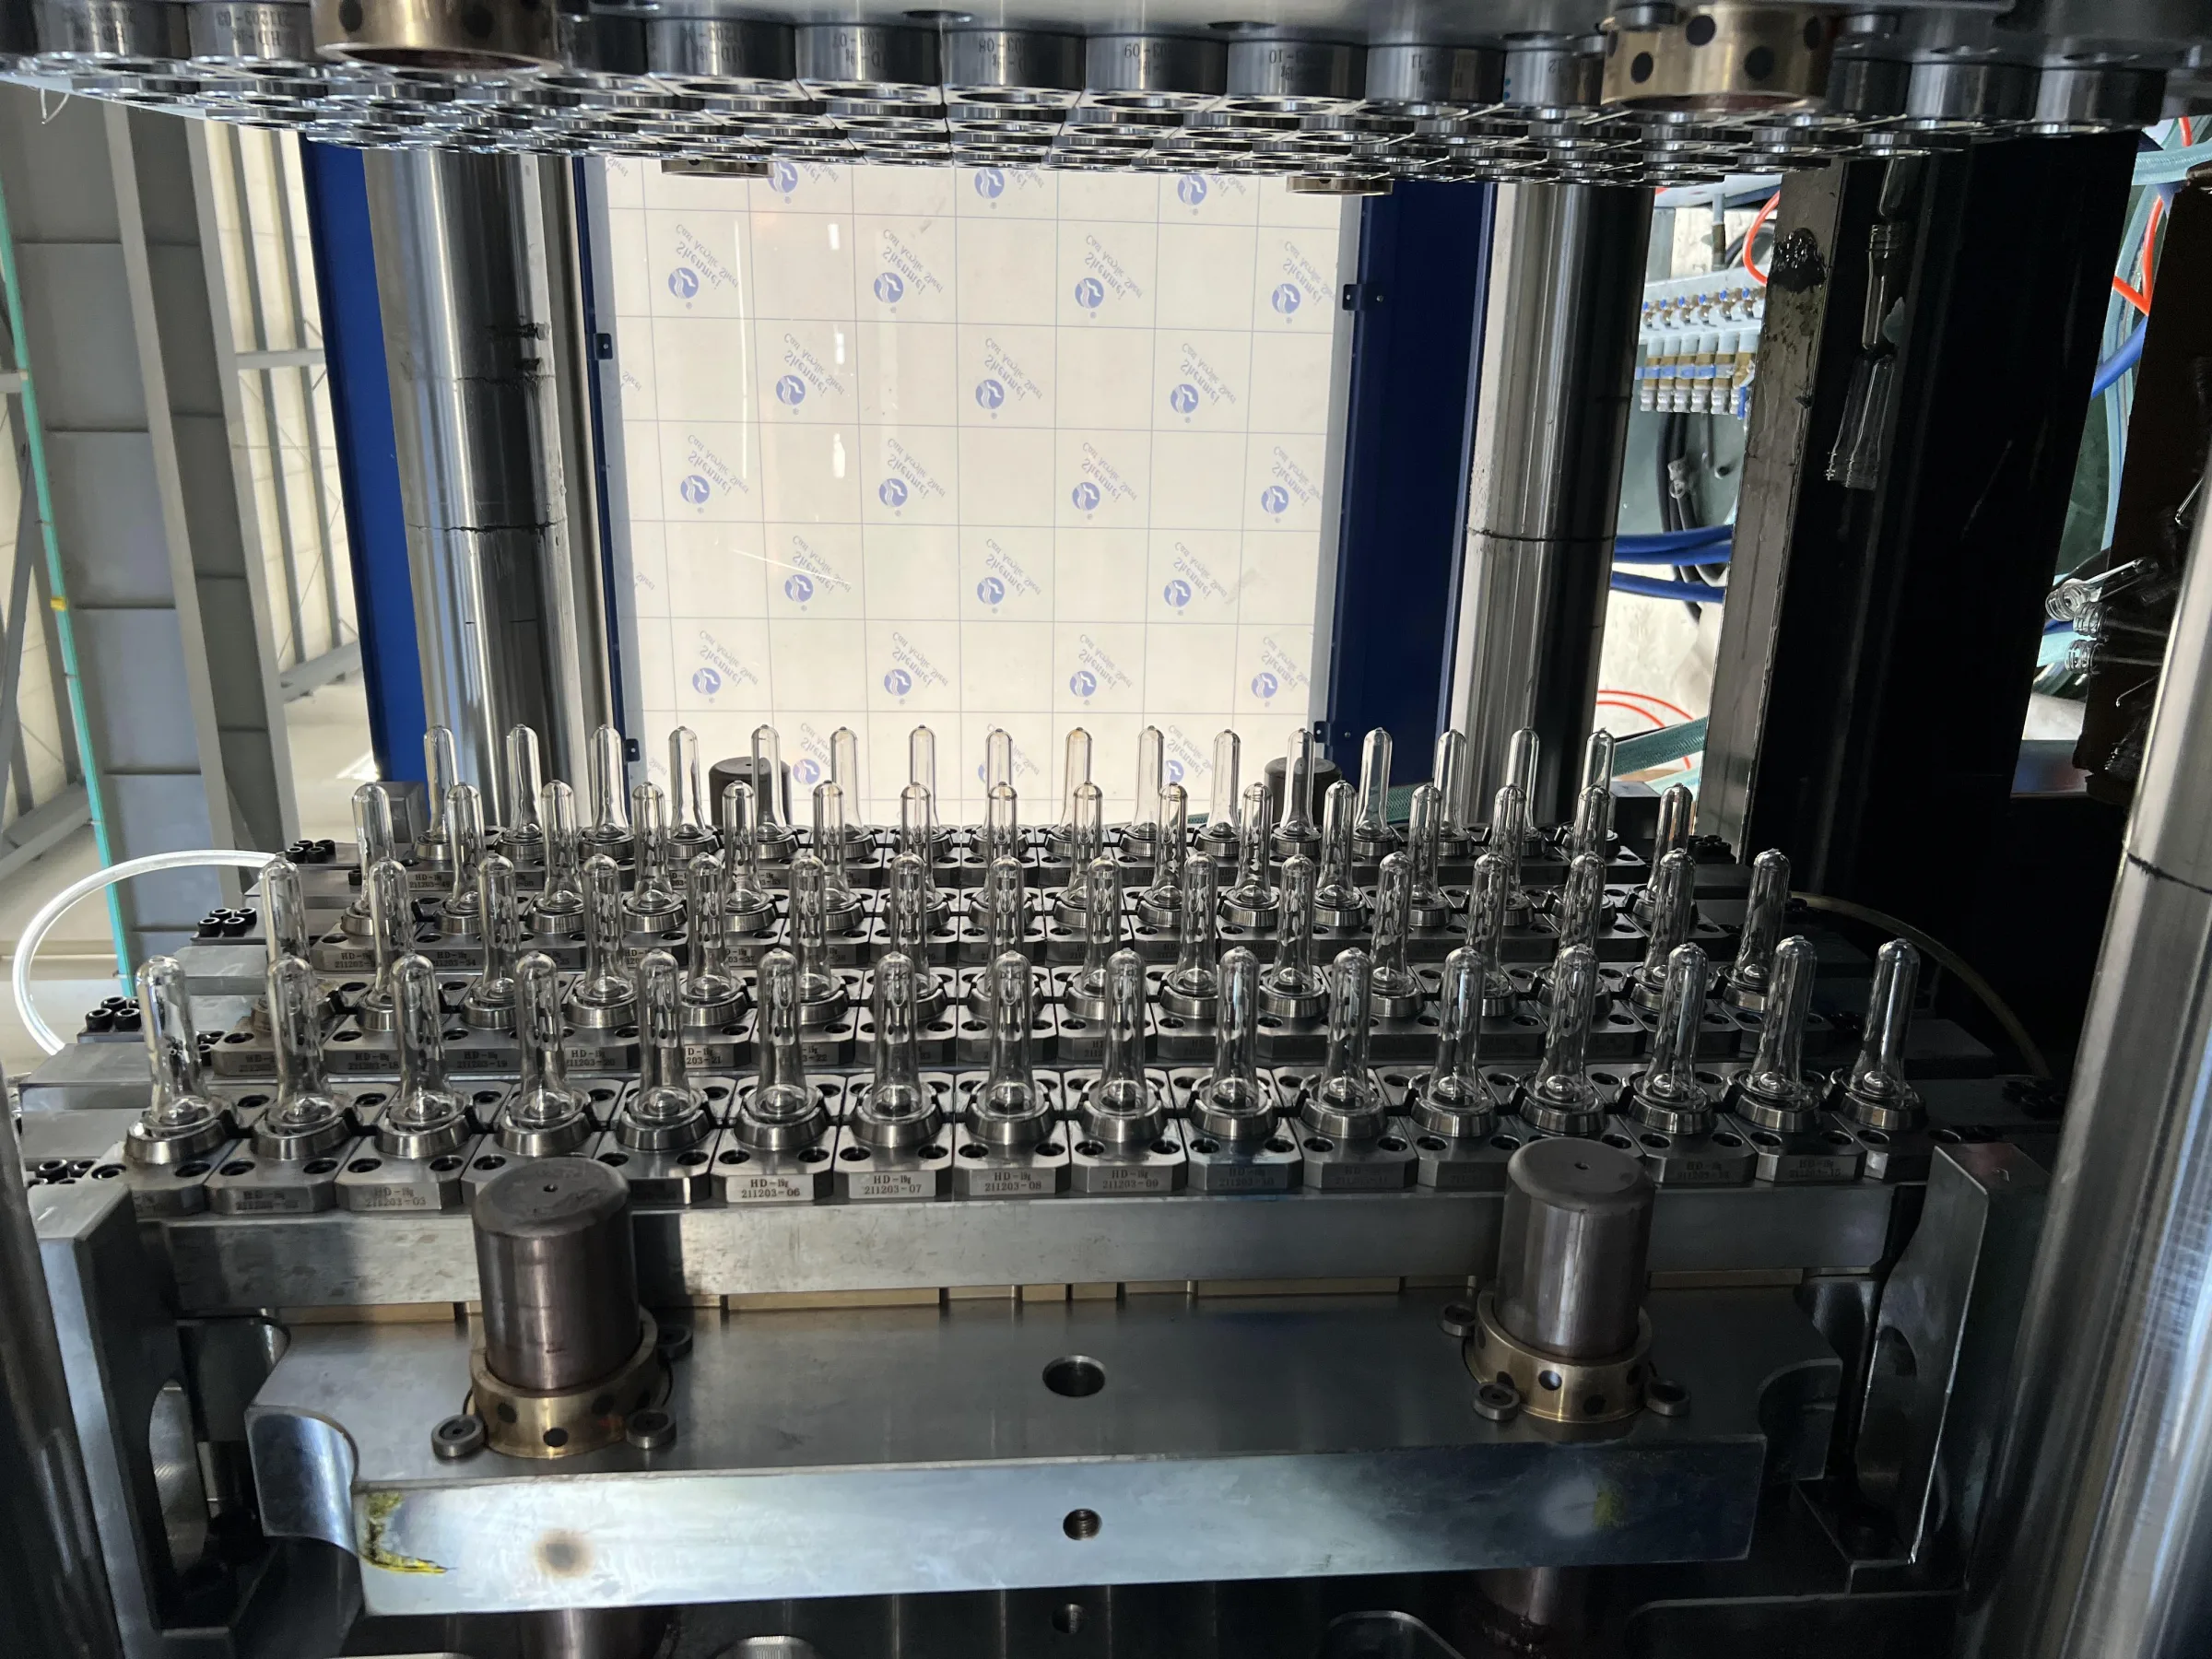
Relevé sur la HMD320PET avec des préformes bouteille de 15,2 g et des préformes de 32 g à col de 38 mm. L’étape suivante quand 24 ou 32 empreintes ne couvrent plus la cadence requise.
Moules
HWAMDA fournit le moule pour préformes PET adapté à la presse qui le fera tourner, et valide les deux ensemble lors d’un même essai avant expédition. Indiquez le poids de la préforme, la finition de col et la cadence visée, ainsi que la presse prévue : un modèle HMD-PET, une autre marque, ou pas encore choisie.
SPÉCIFICATION DU MOULE
Chaque moule pour préformes PET part du plan de préforme validé et de la presse sur laquelle il tournera. Le tableau présente la construction du niveau haute cadence, utilisé pour les moules rapides de 48 et 72 empreintes ; les niveaux de configuration ci-dessous comparent les trois. Le plan de moule validé fixe la spécification finale de votre projet.
| Composant | Niveau haute cadence |
|---|---|
| Carcasse et plaques | Acier inoxydable 420 |
| Noyaux, empreintes et bagues de col | Acier à moules M333, trempé à HRC 48–51 |
| Bagues de verrouillage | Matière et traitement de surface définis sur le plan de moule validé |
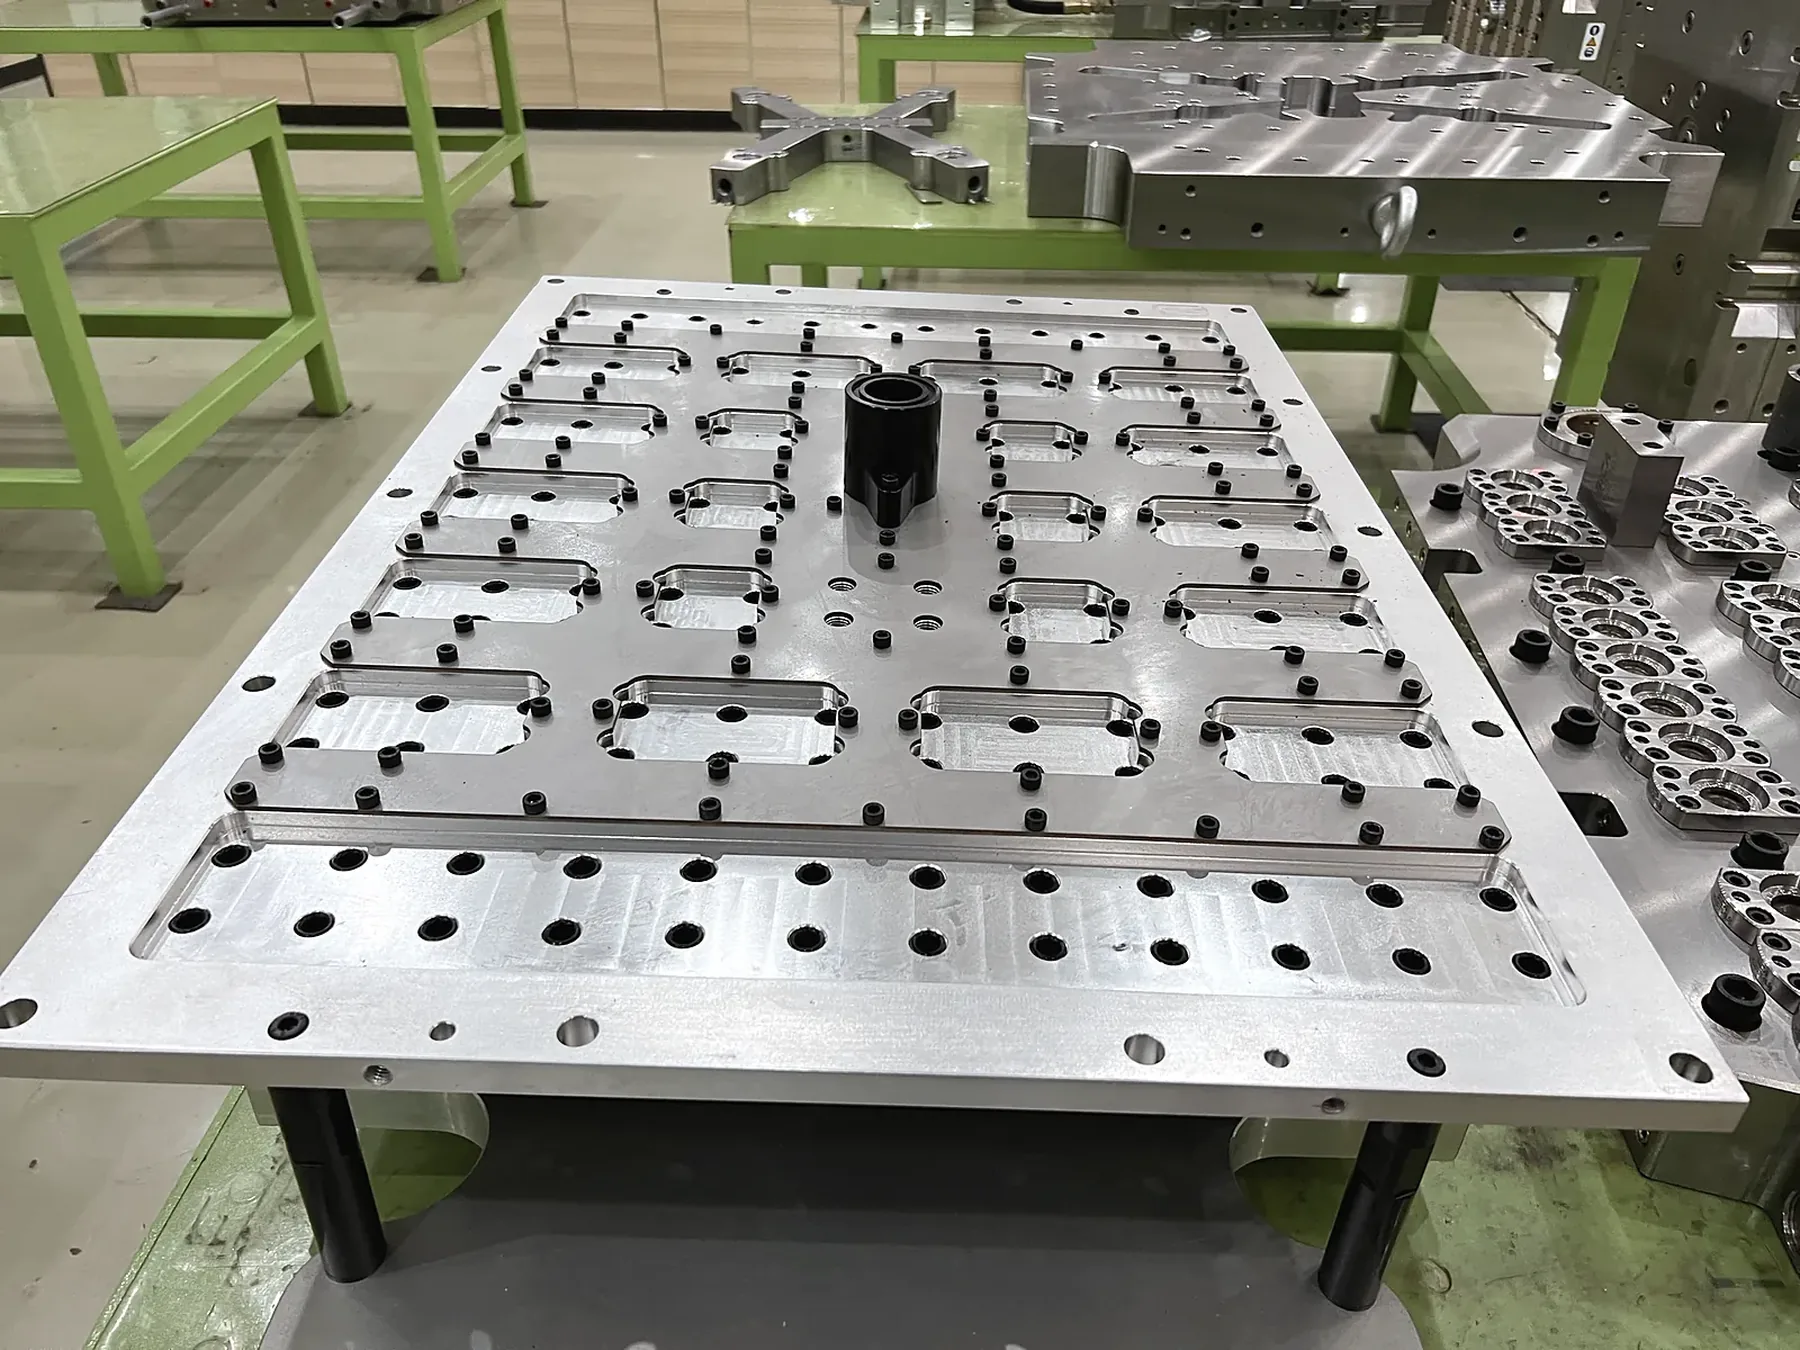
| Alignement noyau et col | Centrage conique entre noyau et bague de verrouillage ; bagues de col à double cône |
| Refroidissement des empreintes | Circuit d’eau en spirale indépendant pour chaque empreinte |
| Canal chaud | Canal chaud à obturateurs entièrement équilibré, une zone de chauffe par empreinte |
| Pièces de rechange | Lot de pièces de rechange standard fourni avec le moule |
| Validation | Implantation des empreintes et matières fixées sur le plan de moule validé |
NIVEAUX DE CONFIGURATION
Choisissez le niveau adapté à votre nombre d’empreintes et à votre plan de production. Tous les niveaux utilisent un canal chaud à obturateurs.
| Niveau | Carcasse | Noyau / empreinte / col | Canal chaud | Adapté à |
|---|---|---|---|---|
| Économique | P20 | S136 | Canal chaud à obturateurs | Faible nombre d’empreintes et budgets serrés |
| Standard | P20 ou inox 420 | S136 ou M333 | Obturateurs équilibrés | Production continue |
| Haute cadence | Inox 420 | M333, HRC 48–51 | Obturateurs entièrement équilibrés, une zone de chauffe par empreinte | Production rapide en 48/72 empreintes |
Le niveau est convenu dans le devis, et les matières, le canal chaud et les pièces de rechange sont inscrits dans l’accord technique.
EMPREINTES ET PRESSES
Un moule pour préformes de bouteilles PET se dimensionne selon le poids de la préforme et la cadence visée, puis se vérifie par rapport au poids injectable, à l’entre-colonnes et à l’épaisseur de moule de la presse. Ces associations ont été relevées sur des presses HMD-PET lors d’essais de moules clients avant expédition. Servez-vous-en comme point de départ ; le nombre final d’empreintes est confirmé pour votre préforme.
| Empreintes | Préforme | Modèle HMD-PET |
|---|---|---|
| 12 | Préforme huile alimentaire de 135 g | HMD320PET |
| 24 | Préforme huile alimentaire de 85 g | HMD320PET |
| 24 | Préforme col large de 37 g | HMD430PET |
| 32 | Préforme bouteille de 10 g | HMD268PET |
| 48 | Préforme bouteille de 15,2 g | HMD320PET |
| 48 | Préforme de 32 g, col de 38 mm | HMD320PET |
| 72 | Préformes bouteille de 13–13,5 g | HMD320PET |
| 72 | Préformes eau et bouteille de 12–16,5 g | HMD430PET |
| 72 | Préforme huile alimentaire de 65 g | HMD500PET |
| 96 | Préformes bouteille de 13–15,2 g | HMD500PET |
Les temps de cycle relevés pour ces configurations figurent avec les modèles de presse. Voir les configurations de référence et les temps de cycle
Relevé sur la HMD320PET avec des préformes bouteille de 15,2 g et des préformes de 32 g à col de 38 mm. L’étape suivante quand 24 ou 32 empreintes ne couvrent plus la cadence requise.
Relevé sur la HMD320PET (13–13,5 g) et la HMD430PET (12–16,5 g). Pour des préformes huile de 65 g, le même nombre d’empreintes passe sur la HMD500PET.
Relevé sur la HMD500PET avec des préformes bouteille de 13–15,2 g, dont une configuration avec refroidissement post-moulage. Adapté aux gros volumes de préformes eau et boissons.
FINITIONS DE COL
Ces finitions de col font partie du programme standard pour les préformes eau et boissons. Les autres finitions sont réalisées selon votre plan de col et de bouchon.
PCO 1881
PCO 1810
29/25
30/25
Envoyez le plan du col ou un échantillon de bouchon avec le plan de préforme, afin que les bagues de col correspondent au bouchon utilisé.
CANAL CHAUD
La matière atteint chaque empreinte par un canal chaud à buses à obturateur. Une aiguille ferme chaque seuil en fin d’injection, pour une trace d’injection nette et un remplissage maîtrisé. Les températures du répartiteur et des buses sont régulées par zones, et la séquence des obturateurs se règle sur la commande des obturateurs de la presse HMD-PET.
Aiguille et buse à chaque empreinte
Régulation par zones du répartiteur et des buses
Séquence des obturateurs réglée sur la commande de la presse
Aiguilles, buses et isolants dans le lot de rechange
REFROIDISSEMENT
Chaque empreinte dispose de son propre circuit de refroidissement en spirale, pour une évacuation homogène de la chaleur dans tout le moule. Le cycle est mesuré lors de l’essai sur la presse associée, avec la température, la pression et le débit d’eau relevés à côté des réglages du procédé.
Circuit en spirale indépendant par empreinte
Température, pression et débit d’eau convenus avant l’essai
Déshumidification du moule disponible pour les ateliers humides
Cycle consigné avec les échantillons d’essai
COMPATIBILITÉ PRESSE–MOULE
Le plan du moule est vérifié par rapport au modèle HMD-PET avant votre validation, pour que le moule se monte, se remplisse et s’ouvre sur la presse qui le fera tourner.
Entre-colonnes, taille des plateaux et épaisseur de moule
Empreintes × poids de préforme comparé au poids injectable PET
Course d’ouverture, course d’éjection et prise des préformes
Régulation du canal chaud, air des obturateurs et raccords d’eau
DÉROULÉ DU PROJET
Chaque moule suit ces étapes. Le devis fixe la date de chaque étape pour votre nombre d’empreintes.
Le plan de préforme, le col, le poids, la résine, la cadence visée et les données de la presse sont vérifiés, et le nombre d’empreintes est confirmé.
Vous validez le plan du moule : implantation des empreintes, empilage, canal chaud, refroidissement et interface presse. La fabrication part de cette révision.
Les pièces d’empilage sont usinées et trempées ; le moule et le canal chaud sont assemblés et contrôlés.
Le moule tourne sur la presse HMD-PET associée avec la résine PET convenue. Toutes les empreintes doivent produire.
Les points relevés au T1 sont corrigés et vérifiés selon les critères de réception convenus. Des essais de soufflage sont ajoutés si le projet l’exige.
Protection anticorrosion, lot de rechange, documents et caisse export sont contrôlés avant le départ.
LIVRABLES DE L’ESSAI
Les critères de réception sont convenus avant l’essai, et le moule tourne sur la presse à laquelle il est associé. Vous recevez :
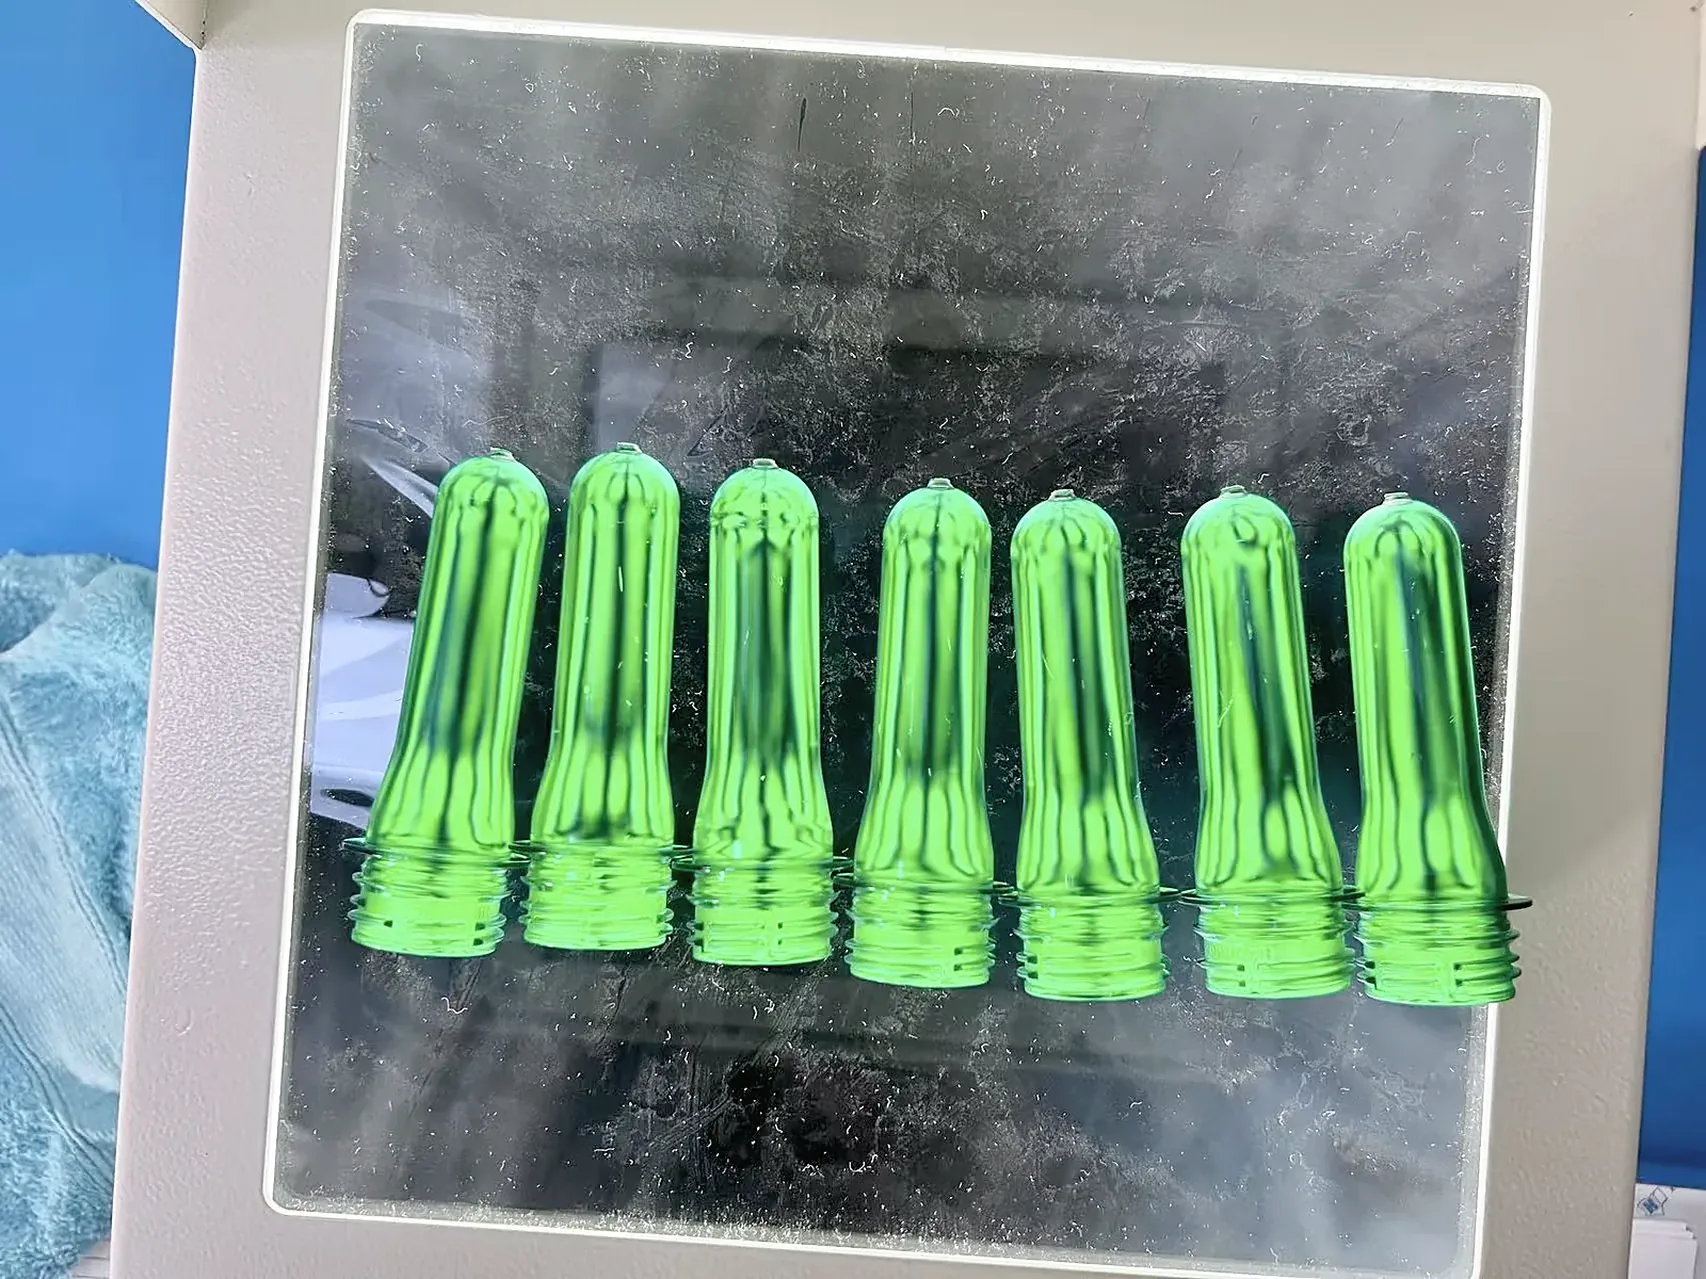
Un jeu complet de préformes numérotées par empreinte, une par empreinte
Rapport de contrôle : cotes du col, poids de préforme, seuil, aspect, bavures et manques
Relevé du procédé : presse, résine PET, conditions d’eau, réglages et cycle mesuré
Vidéo du moule en production sur la presse
Résultats de soufflage des bouteilles, si le projet l’exige
Plans du moule, nomenclature, données de régulation du canal chaud et instructions de maintenance
MOULE EXISTANT
Votre moule actuel peut être vérifié par rapport à une presse HMD-PET avant la commande, puis tourner sur cette presse lors de l’essai avant expédition. Envoyez :
Comparer les modèles HMD-PETPlan du moule, ou dimensions extérieures, épaisseur et poids
Nombre d’empreintes, poids de préforme et col
Bague de centrage, bridage et disposition de l’éjection
Zones et connecteurs de régulation du canal chaud, alimentation en air des obturateurs
Raccords d’eau de refroidissement
PRIX
Comparez les devis sur la même préforme, le même nombre d’empreintes et le même périmètre. Ces postes pèsent le plus sur le prix.
Plus d’empreintes et des préformes plus longues ou plus lourdes demandent un moule plus grand et davantage de pièces d’empilage.
Chaque col nécessite ses propres bagues de col et noyaux associés.
Nombre d’obturateurs, de zones de température et la régulation.
Essais de soufflage, échantillons supplémentaires et essais en présence du client.
Chaque moule est chiffré pour votre projet, FOB Ningbo.
DEMANDER UN DEVIS
Envoyez ce dont vous disposez. Les données manquantes sont complétées pendant la revue.
Plan de préforme, échantillon ou photos nettes
Poids de préforme et col, ou plan du bouchon
Usage de la bouteille : eau, boisson gazeuse, huile alimentaire ou pot à col large
Grade et couleur de la résine PET
Cadence horaire visée ou nombre d’empreintes souhaité
Presse : modèle HMD-PET, autre marque avec sa fiche technique, ou pas encore choisie
Dimensions et poids du moule existant, le cas échéant
Pays de destination
À LIRE AUSSI
Planifiez la presse et la préforme autour du même moule.
Lignes de production de préformes PET : presse, moule, séchage, refroidissement et extraction dimensionnés pour votre production journalière.
02Six modèles de 2 180 à 6 000 kN, avec des configurations de référence par nombre d’empreintes.
03Séchage de la résine, conditions de procédé et exigences du moule.
04Ce qu’est une préforme PET : ses parties, ses cols et ses usages.
05Défauts courants, mesures et liste de contrôle.
FAQ
En première estimation, empreintes ≈ préformes par heure × temps de cycle en secondes ÷ 3 600. Comparez ensuite empreintes × poids de préforme au poids injectable PET de chaque modèle HMD-PET. Le tableau des empreintes présente des associations relevées lors d’essais de moules clients, par exemple 48 × 15,2 g sur la HMD320PET et 96 × 15,2 g sur la HMD500PET.
PCO 1881, PCO 1810, 29/25 et 30/25 sont standard. Les autres finitions sont réalisées selon votre plan de col et de bouchon.
Cela dépend du niveau du moule. Les moules économiques ont noyaux, empreintes et bagues de col en S136 sur carcasse P20 ; les moules standard, en S136 ou M333 sur carcasse P20 ou inox 420 ; les moules haute cadence, en M333 trempé à HRC 48–51 sur carcasse inox 420. Le niveau est convenu dans le devis, et le plan de moule validé fixe les matières finales, bagues de verrouillage comprises.
Oui. Chaque empreinte a son obturateur, et les températures du répartiteur et des buses sont régulées par zones. Aiguilles, buses et isolants font partie du lot de rechange.
Lors de l’essai T1 sur la presse associée. Le cycle est consigné avec la résine PET, les conditions d’eau de refroidissement et les réglages, et remis avec le rapport de contrôle.
Une préforme de chaque empreinte est pesée, et les cotes du col, le seuil et l’aspect sont contrôlés. Les tolérances de réception viennent de votre plan de préforme validé et sont convenues avant l’essai.
Envoyez le plan ou les dimensions du moule, son poids, le nombre d’empreintes, le poids de préforme et les données du canal chaud. Le moule est vérifié par rapport aux colonnes, à l’épaisseur de moule, au poids injectable, à l’éjection et aux commandes, et peut tourner sur la presse lors de l’essai avant expédition.
Validation du plan de moule, fabrication et trempe de l’empilage, assemblage du moule et du canal chaud, puis essai T1 sur la presse associée. Le devis fixe la date de chaque étape pour votre nombre d’empreintes.
Un jeu d’échantillons numérotés par empreinte, un rapport de contrôle, un relevé de procédé avec le cycle mesuré, une vidéo de l’essai et, si nécessaire, les résultats de soufflage. Plans du moule, nomenclature et instructions de maintenance sont livrés avec le moule.
Un lot de rechange standard est inclus : inserts d’empreinte, noyaux, bagues de col, inserts de seuil, aiguilles, buses, isolants, cartes de régulation, une électrovanne, raccords d’eau et joints. Les quantités augmentent avec le nombre d’empreintes.
Le nombre d’empreintes, la taille de la préforme, le col, le périmètre du canal chaud et celui de l’essai et de la réception. Chaque moule est chiffré pour le projet, FOB Ningbo.
Envoyez les informations disponibles; nous aidons à compléter les données techniques.