 HWAMDA
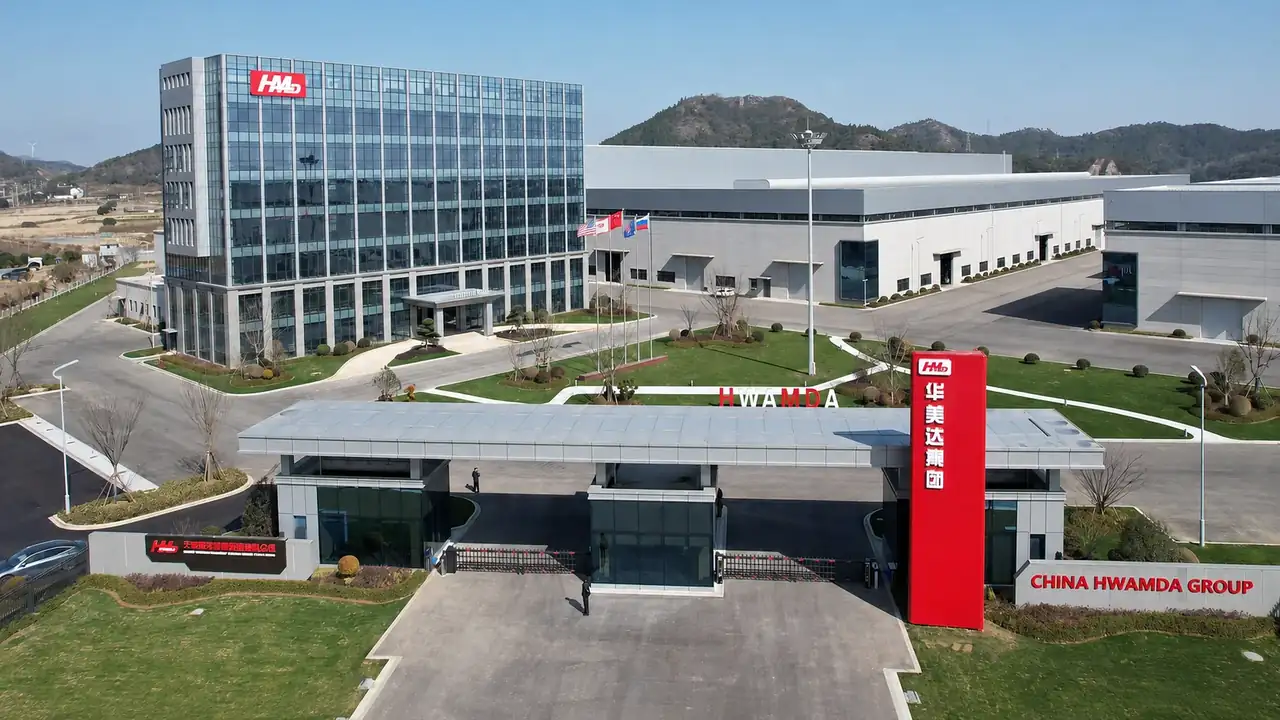
Molde para preformas PET de 48 cavidades
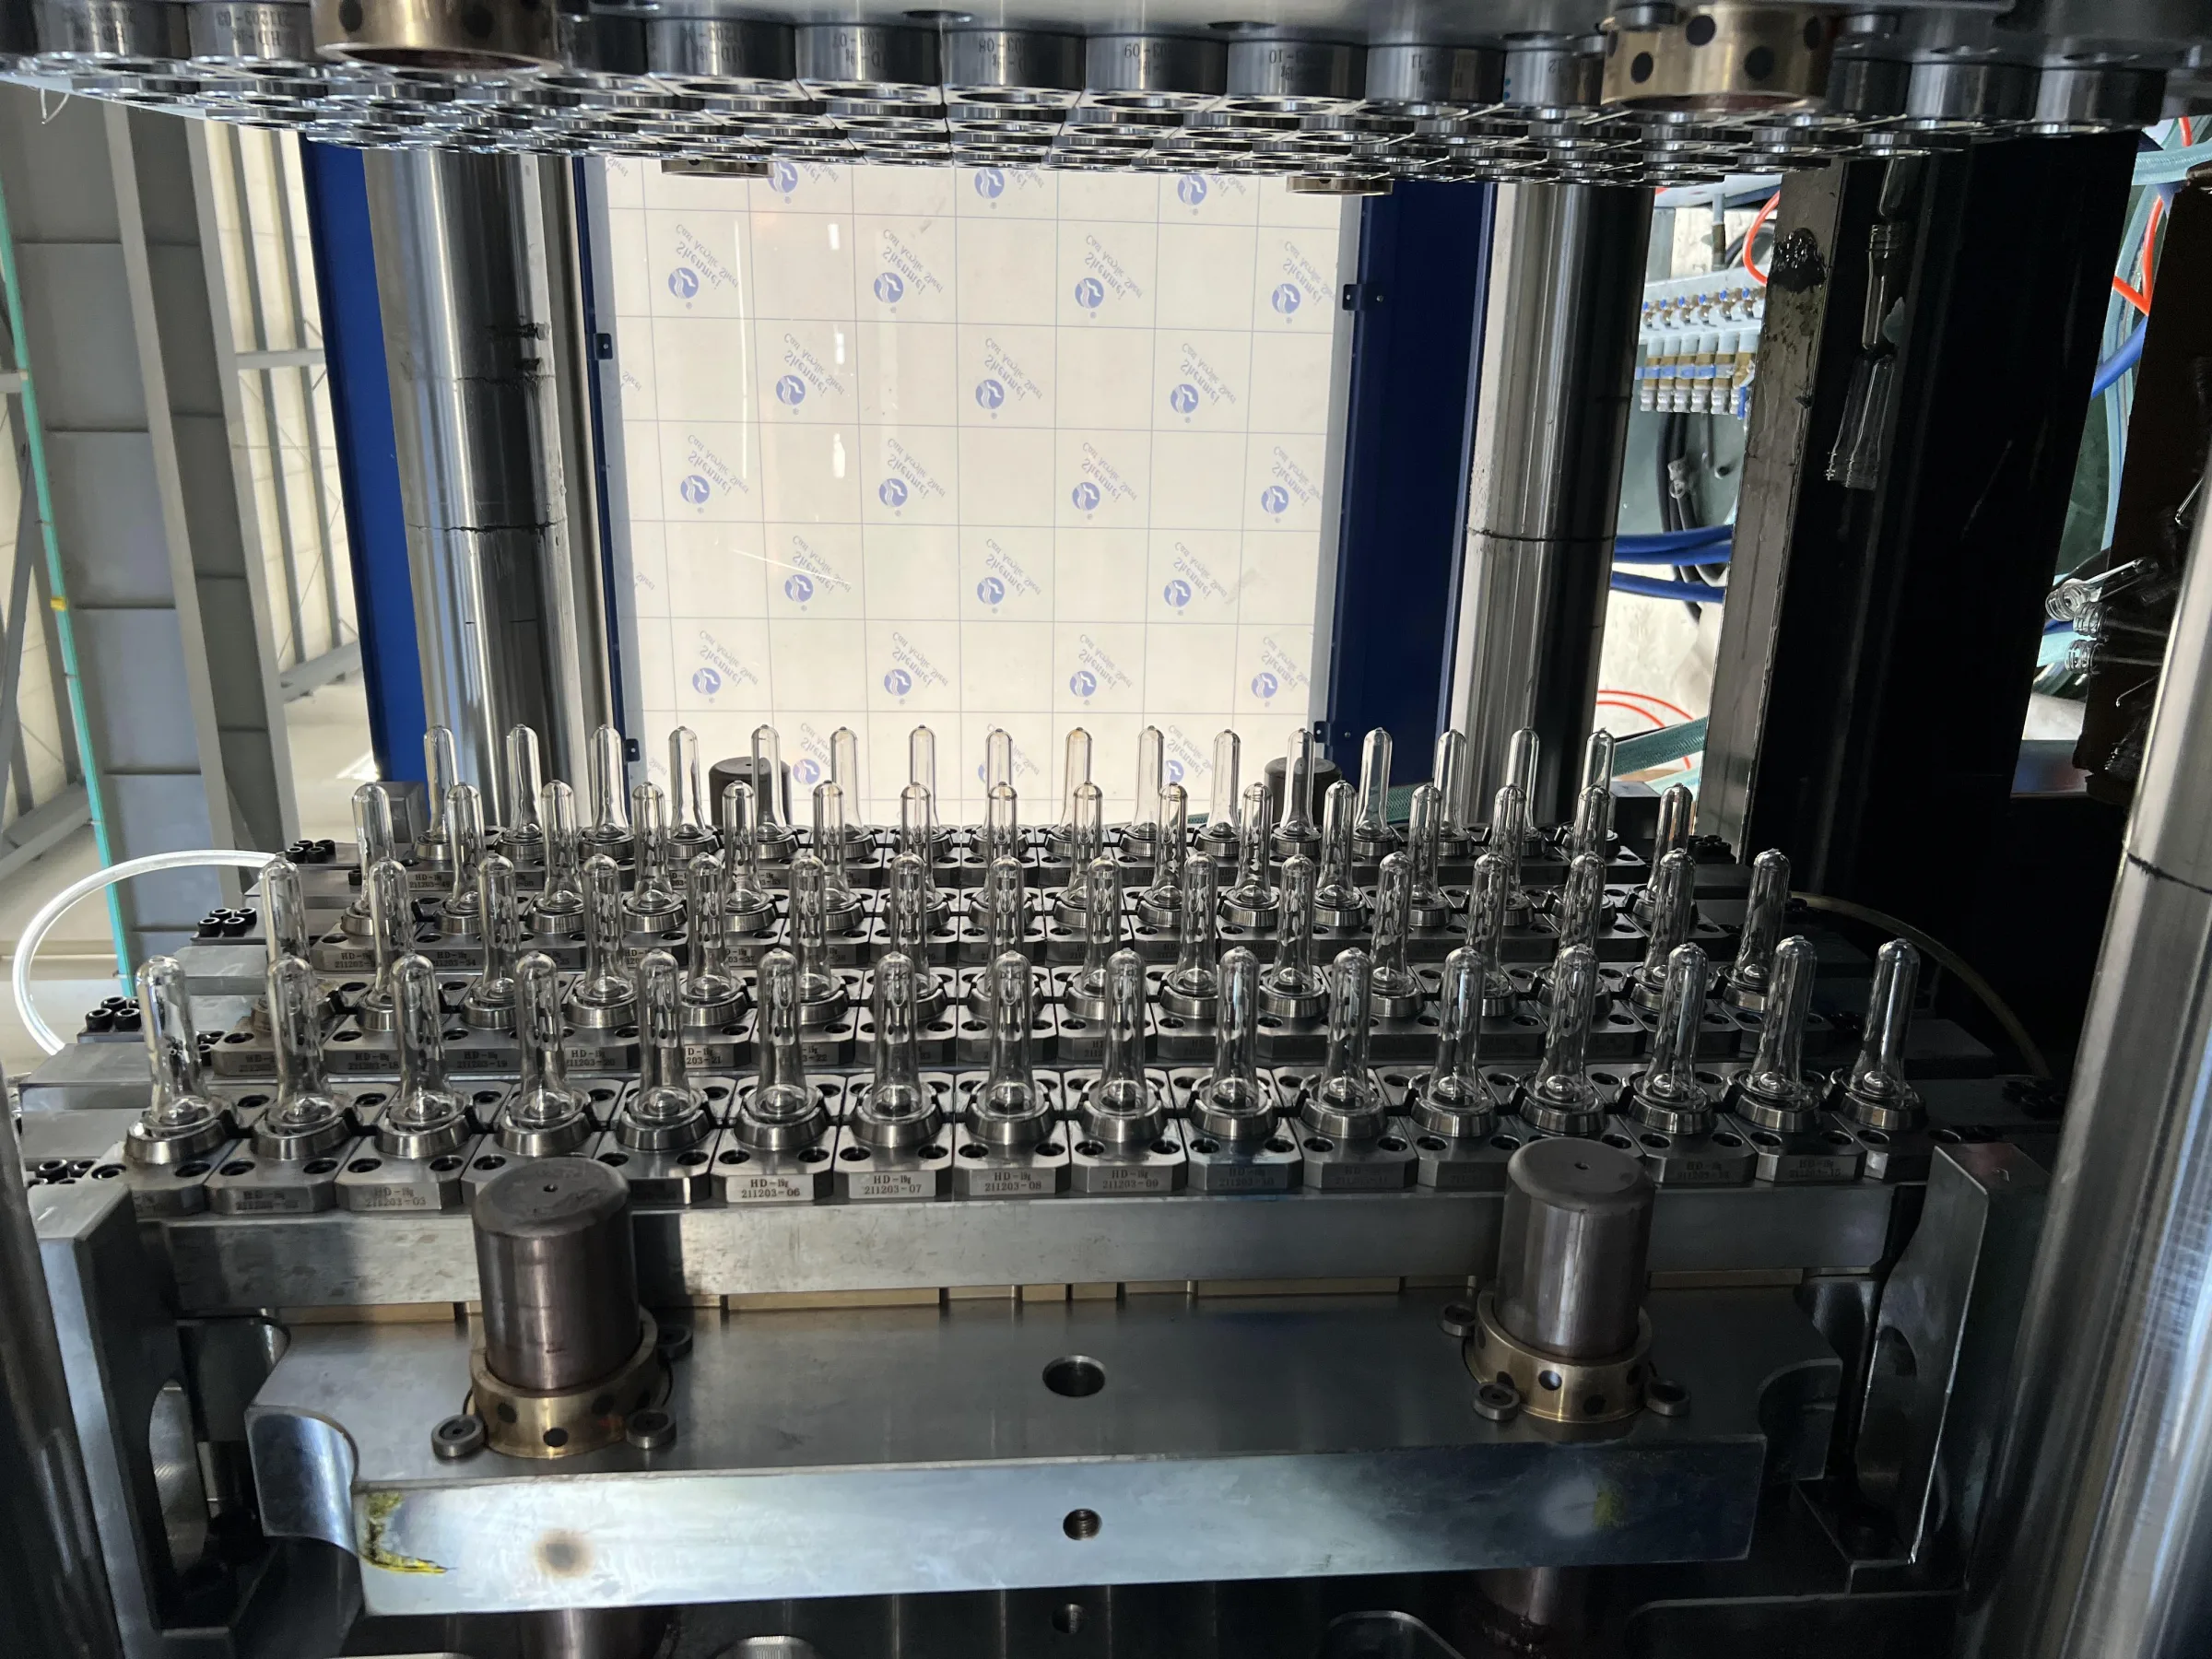
Registrado en la HMD320PET con preformas de botella de 15,2 g y con preformas de 32 g y cuello de 38 mm. Es el siguiente paso cuando 24 o 32 cavidades ya no cubren la producción necesaria.
Moldes
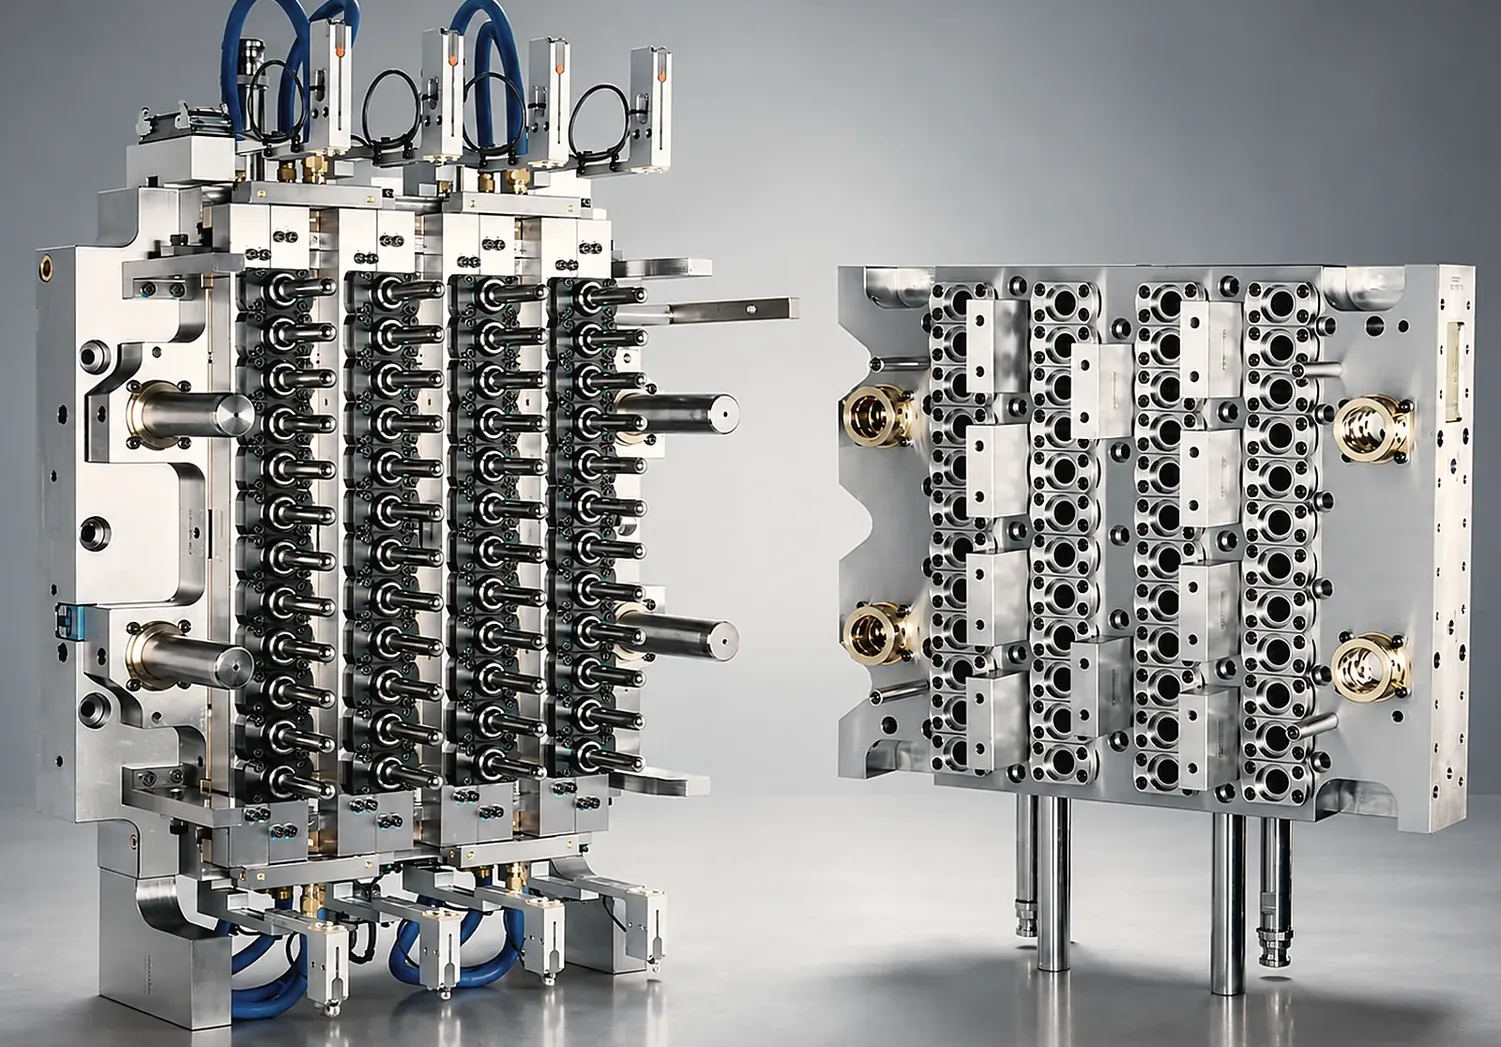
HWAMDA suministra el molde para preformas PET adaptado a la máquina que lo va a trabajar y prueba ambos juntos antes del envío. Indíquenos el peso de la preforma, el cuello y la producción objetivo, y qué máquina usará el molde: un modelo HMD-PET, otra marca o aún sin definir.
ESPECIFICACIÓN DEL MOLDE
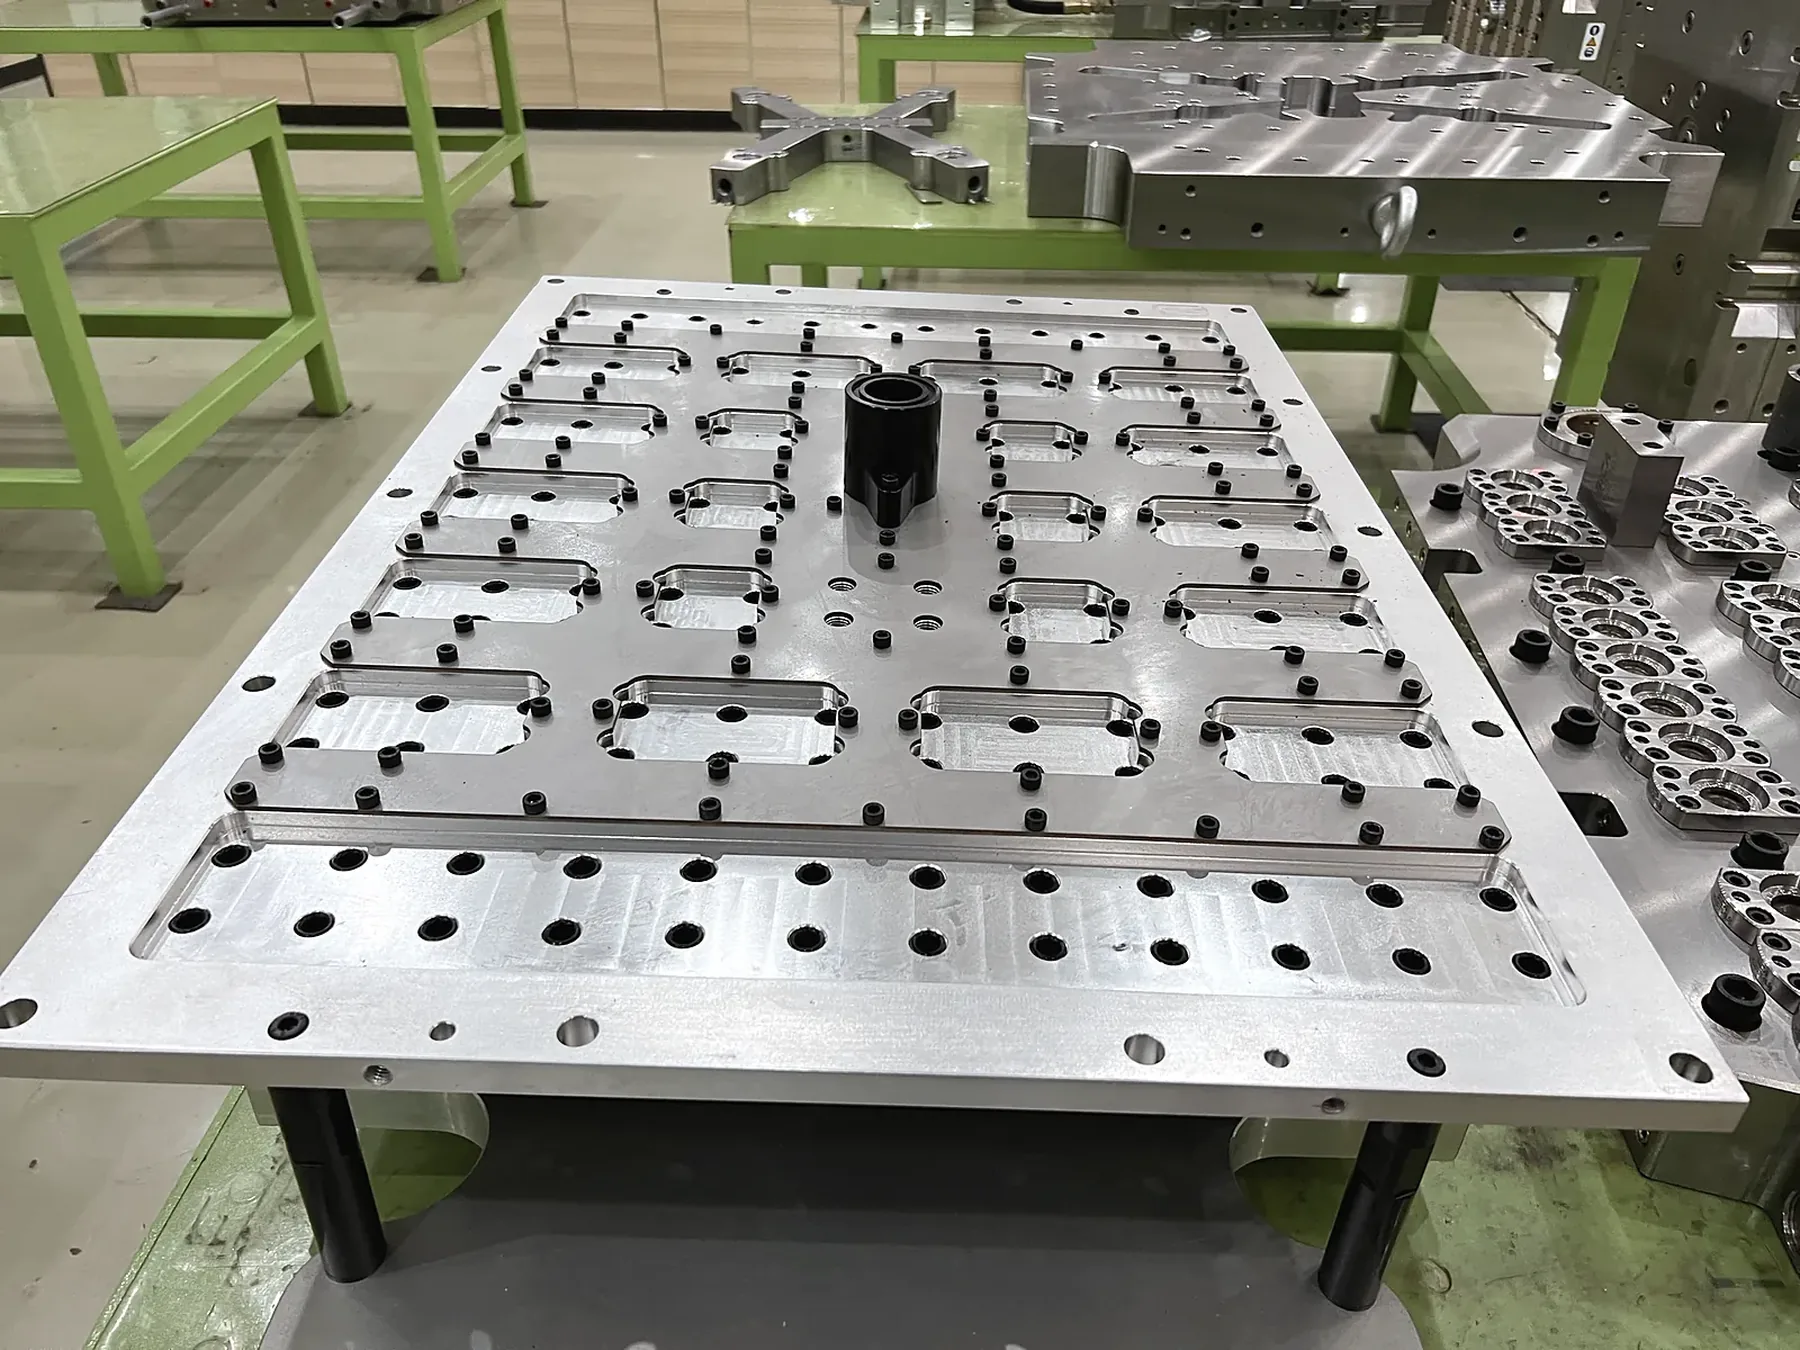
Cada molde para preformas PET parte del plano aprobado de la preforma y de la máquina en la que va a trabajar. La tabla muestra la construcción del nivel de alta producción, usado en moldes rápidos de 48 y 72 cavidades; los niveles de configuración siguientes comparan los tres. El plano aprobado del molde fija la especificación final de su proyecto.
| Componente | Nivel de alta producción |
|---|---|
| Base y placas del molde | Acero inoxidable 420 |
| Núcleos, cavidades y anillos de cuello | Acero para moldes M333, templado a HRC 48–51 |
| Anillos de bloqueo | Material y tratamiento superficial definidos en el plano aprobado |
| Alineación de núcleo y cuello | Ajuste cónico entre núcleo y anillo de bloqueo; anillos de cuello de doble cono |
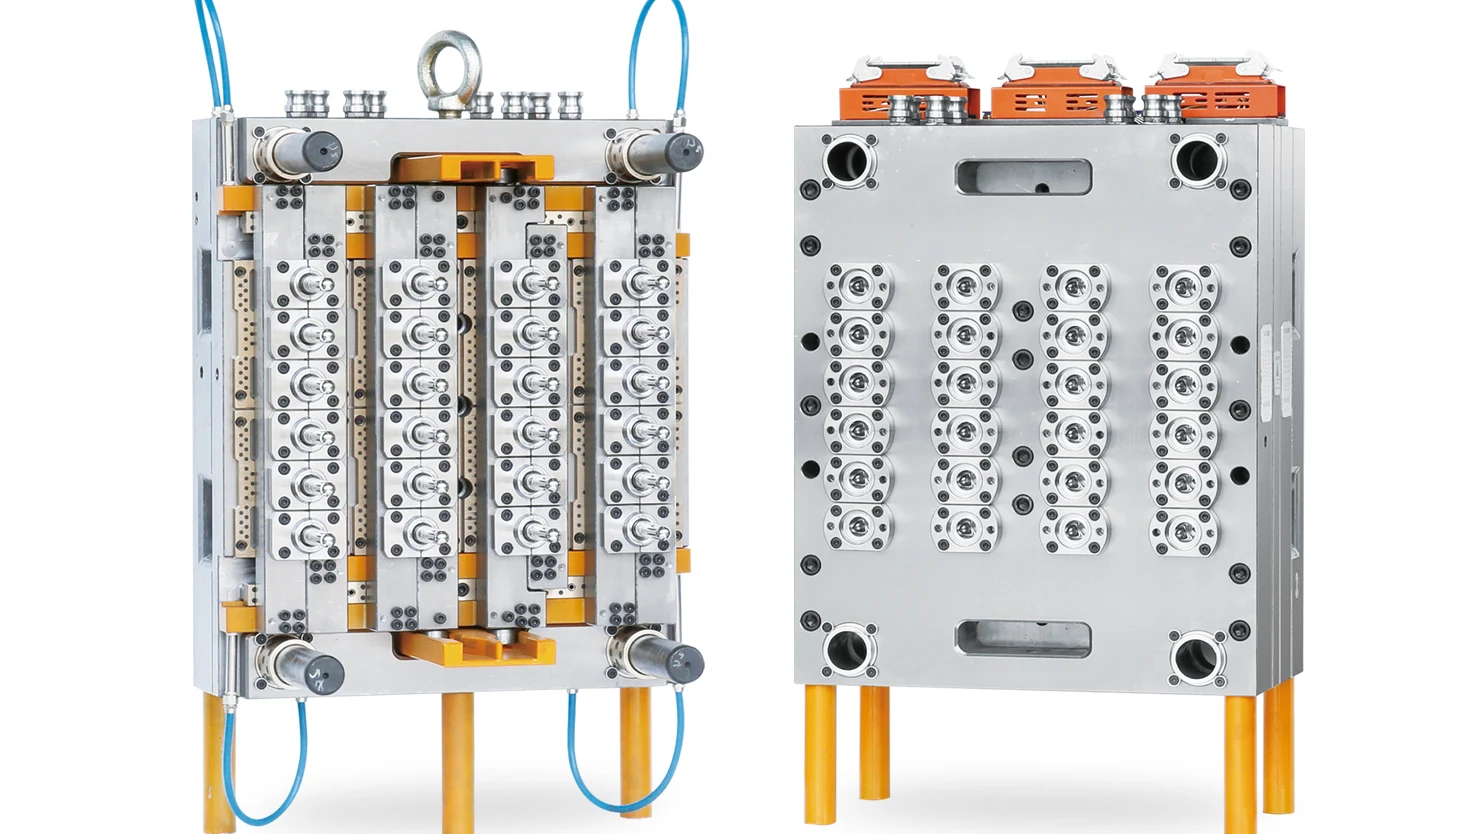
| Refrigeración de cavidades | Circuito de agua en espiral independiente para cada cavidad |
| Canal caliente | Canal caliente con válvulas de aguja totalmente equilibrado, una zona de calefacción por cavidad |
| Repuestos | Kit de repuestos estándar suministrado con el molde |
| Aprobación | Disposición de cavidades y materiales fijados en el plano aprobado del molde |
NIVELES DE CONFIGURACIÓN
Elija el nivel que corresponde a su número de cavidades y a su plan de producción. Todos los niveles usan canal caliente con válvulas de aguja.
| Nivel | Base del molde | Núcleo / cavidad / cuello | Canal caliente | Indicado para |
|---|---|---|---|---|
| Económico | P20 | S136 | Canal caliente con válvulas de aguja | Pocas cavidades y proyectos con presupuesto ajustado |
| Estándar | P20 o inoxidable 420 | S136 o M333 | Válvulas de aguja equilibradas | Producción continua |
| Alta producción | Inoxidable 420 | M333, HRC 48–51 | Válvulas de aguja totalmente equilibradas, una zona de calefacción por cavidad | Producción rápida con 48/72 cavidades |
El nivel se acuerda en la cotización, y los materiales, el canal caliente y los repuestos quedan escritos en el acuerdo técnico.
CAVIDADES Y MÁQUINAS
Un molde para preformas de botellas PET se dimensiona según el peso de la preforma y la producción necesaria, y después se comprueba con el peso de inyección, la distancia entre columnas y el espesor de molde de la máquina. Estas combinaciones se registraron en máquinas HMD-PET durante pruebas de moldes de clientes antes del envío. Úselas como punto de partida; el número final de cavidades se confirma para su preforma.
| Cavidades | Preforma | Modelo HMD-PET |
|---|---|---|
| 12 | Preforma de 135 g para aceite | HMD320PET |
| 24 | Preforma de 85 g para aceite | HMD320PET |
| 24 | Preforma de boca ancha de 37 g | HMD430PET |
| 32 | Preforma de botella de 10 g | HMD268PET |
| 48 | Preforma de botella de 15,2 g | HMD320PET |
| 48 | Preforma de 32 g, cuello de 38 mm | HMD320PET |
| 72 | Preformas de botella de 13–13,5 g | HMD320PET |
| 72 | Preformas de agua y botella de 12–16,5 g | HMD430PET |
| 72 | Preforma de 65 g para aceite | HMD500PET |
| 96 | Preformas de botella de 13–15,2 g | HMD500PET |
Los tiempos de ciclo registrados en estas configuraciones figuran junto a los modelos de máquina. Ver configuraciones de referencia y tiempos de ciclo
Registrado en la HMD320PET con preformas de botella de 15,2 g y con preformas de 32 g y cuello de 38 mm. Es el siguiente paso cuando 24 o 32 cavidades ya no cubren la producción necesaria.
Registrado en la HMD320PET (13–13,5 g) y en la HMD430PET (12–16,5 g). Para preformas de aceite de 65 g, el mismo número de cavidades pasa a la HMD500PET.
Registrado en la HMD500PET con preformas de botella de 13–15,2 g, incluida una configuración con enfriamiento posterior al moldeo. Indicado para grandes volúmenes de preformas de agua y bebidas.
ACABADOS DE CUELLO
Estos cuellos forman parte del programa estándar para preformas de agua y bebidas. Otros acabados se fabrican según su plano controlado de cuello y tapa.
PCO 1881
PCO 1810
29/25
30/25
Envíe el plano del cuello o una muestra de tapa junto con el plano de la preforma, para fabricar los anillos de cuello según la tapa que usa.
CANAL CALIENTE
El material llega a cada cavidad a través de un canal caliente con válvulas de aguja. Una aguja cierra cada punto de inyección al final de la inyección, para una marca de entrada limpia y un llenado controlado. Las temperaturas del distribuidor y de las boquillas se controlan por zonas, y la apertura de las válvulas se ajusta en el control de válvulas de aguja de la máquina HMD-PET.
Aguja y boquilla en cada cavidad
Control de temperatura por zonas en distribuidor y boquillas
Tiempos de válvula ajustados en el control de la máquina
Agujas, boquillas y aislantes en el kit de repuestos
REFRIGERACIÓN
Cada cavidad tiene su propio circuito de refrigeración en espiral, de modo que el calor se extrae de forma uniforme en todo el molde. El ciclo se mide en la prueba con la máquina asignada, registrando la temperatura, la presión y el caudal del agua junto con los parámetros del proceso.
Circuito en espiral independiente por cavidad
Temperatura, presión y caudal del agua acordados antes de la prueba
Deshumidificación del molde disponible para plantas húmedas
Ciclo registrado con las muestras de la prueba
COMPATIBILIDAD MÁQUINA–MOLDE
El plano del molde se comprueba con el modelo HMD-PET antes de que usted lo apruebe, para que el molde encaje, llene y abra en la máquina que lo va a trabajar.
Distancia entre columnas, tamaño de platos y espesor del molde
Cavidades × peso de preforma frente al peso de inyección PET
Carrera de apertura, carrera del expulsor y extracción de preformas
Control del canal caliente, aire de las válvulas y conexiones de agua
PLAZOS DEL PROYECTO
Todos los moldes siguen estas etapas. La cotización fija la fecha de cada etapa para su número de cavidades.
Se revisan el plano de la preforma, el cuello, el peso, la resina, la producción objetivo y los datos de la máquina, y se confirma el número de cavidades.
Usted aprueba el plano del molde: disposición de cavidades, conjunto de moldeo, canal caliente, refrigeración e interfaz con la máquina. La fabricación parte de esta revisión.
Las piezas del conjunto de moldeo se mecanizan y templan; el molde y el canal caliente se montan y se comprueban.
El molde trabaja en la máquina HMD-PET asignada con la resina PET acordada. Todas las cavidades deben moldear.
Los puntos de la T1 se corrigen y se verifican según los criterios de aceptación acordados. Se añaden pruebas de soplado cuando el proyecto lo requiere.
Antes de la salida se comprueban la protección anticorrosiva, el kit de repuestos, la documentación y la caja de exportación.
RESULTADOS DE LA PRUEBA
Los criterios de aceptación se acuerdan antes de la prueba y el molde trabaja en la máquina asignada. Usted recibe:
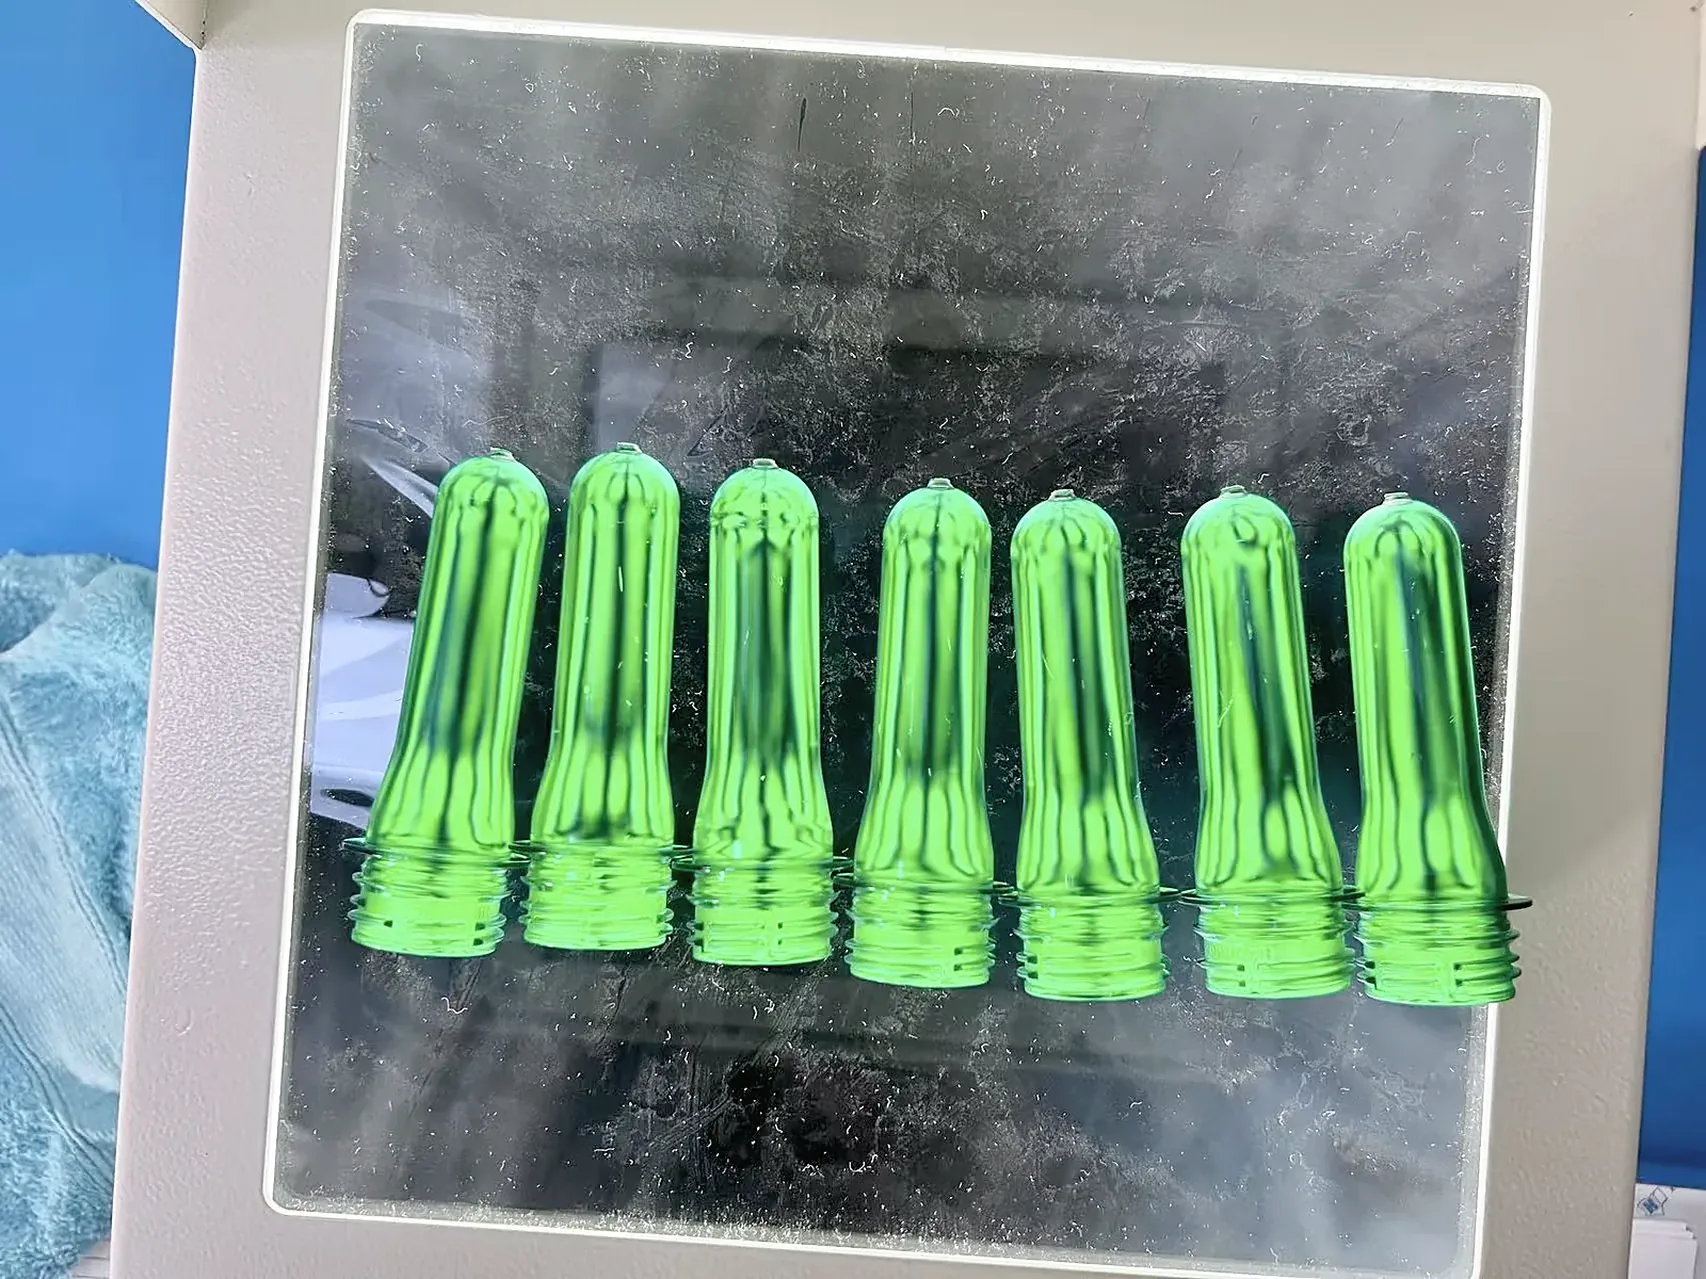
Un juego completo de preformas numeradas por cavidad, una de cada cavidad
Informe de inspección: medidas del cuello, peso de la preforma, punto de inyección, aspecto, rebabas e inyecciones incompletas
Registro del proceso: máquina, resina PET, condiciones del agua, parámetros y ciclo medido
Vídeo del molde trabajando en la máquina
Resultados de soplado de botellas, cuando el proyecto lo requiere
Planos del molde, lista de componentes, datos del control del canal caliente e instrucciones de mantenimiento
MOLDE EXISTENTE
Su molde actual puede comprobarse con una máquina HMD-PET antes de hacer el pedido y trabajar en esa máquina durante la prueba previa al envío. Envíe:
Comparar modelos HMD-PETPlano del molde, o dimensiones exteriores, espesor y peso
Número de cavidades, peso de la preforma y cuello
Anillo de centrado, sujeción y disposición del expulsor
Zonas y conectores del control del canal caliente y aire para las válvulas
Conexiones de agua de refrigeración
PRECIO
Compare cotizaciones con la misma preforma, el mismo número de cavidades y el mismo alcance. Estos puntos son los que más influyen en el precio.
Más cavidades y preformas más largas o pesadas requieren un molde mayor y más piezas de moldeo.
Cada cuello necesita sus propios anillos de cuello y núcleos correspondientes.
Número de válvulas, zonas de temperatura y el control.
Pruebas de soplado, muestras adicionales y pruebas presenciadas.
Cada molde se cotiza para su proyecto, FOB Ningbo.
SOLICITAR COTIZACIÓN
Envíe lo que tenga. Los datos que falten se completan durante la revisión.
Plano de la preforma, una muestra o fotos claras
Peso de la preforma y cuello, o el plano de la tapa
Uso de la botella: agua, bebida gaseosa, aceite o envase de boca ancha
Grado y color de la resina PET
Producción objetivo por hora o número de cavidades preferido
Máquina: modelo HMD-PET, otra marca con su ficha técnica, o aún sin definir
Dimensiones y peso del molde actual, si lo tiene
País de destino
RELACIONADO
Planifique la máquina y la preforma en torno al mismo molde.
Líneas de producción de preformas PET: máquina, molde, secado, refrigeración y extracción dimensionados para su producción diaria.
02Seis modelos de 2.180 a 6.000 kN, con configuraciones de referencia por número de cavidades.
03Secado de la resina, condiciones de proceso y requisitos del molde.
04Qué es una preforma PET: sus partes, acabados de cuello y usos.
05Defectos frecuentes, mediciones y lista de control.
FAQ
Como primera estimación, cavidades ≈ preformas por hora × tiempo de ciclo en segundos ÷ 3.600. Después compare cavidades × peso de preforma con el peso de inyección PET de cada modelo HMD-PET. La tabla de cavidades muestra combinaciones registradas en pruebas de moldes de clientes, como 48 × 15,2 g en la HMD320PET y 96 × 15,2 g en la HMD500PET.
PCO 1881, PCO 1810, 29/25 y 30/25 son estándar. Otros acabados se fabrican según su plano controlado de cuello y tapa.
Depende del nivel del molde. Los moldes económicos llevan núcleos, cavidades y anillos de cuello de S136 sobre base P20; los estándar, S136 o M333 sobre base P20 o de inoxidable 420; los de alta producción, M333 templado a HRC 48–51 sobre base de inoxidable 420. El nivel se acuerda en la cotización y el plano aprobado del molde fija los materiales finales, incluidos los anillos de bloqueo.
Sí. Cada cavidad tiene su válvula de aguja, y las temperaturas del distribuidor y de las boquillas se controlan por zonas. Agujas, boquillas y aislantes forman parte del kit de repuestos.
En la prueba T1 con la máquina asignada. El ciclo se registra junto con la resina PET, las condiciones del agua de refrigeración y los parámetros del proceso, y se entrega con el informe de inspección.
Se pesa una preforma de cada cavidad y se inspeccionan las medidas del cuello, el punto de inyección y el aspecto. Los límites de aceptación salen del plano aprobado de su preforma y se acuerdan antes de la prueba.
Envíe el plano o las dimensiones del molde, el peso, el número de cavidades, el peso de la preforma y los datos del canal caliente. El molde se comprueba frente a columnas, espesor de molde, peso de inyección, expulsión y controles, y puede trabajar en la máquina durante la prueba previa al envío.
Aprobación del plano del molde, fabricación y temple del conjunto de moldeo, montaje del molde y del canal caliente, y la prueba T1 en la máquina asignada. La cotización fija la fecha de cada etapa para su número de cavidades.
Un juego de muestras numeradas por cavidad, un informe de inspección, un registro del proceso con el ciclo medido, un vídeo de la prueba y, cuando se requiere, los resultados de soplado. Los planos del molde, la lista de componentes y las instrucciones de mantenimiento se envían con el molde.
Se incluye un kit de repuestos estándar: insertos de cavidad, núcleos, anillos de cuello, insertos de entrada, agujas, boquillas, aislantes, tarjetas de control de temperatura, una electroválvula, conectores de agua y juntas. Las cantidades aumentan con el número de cavidades.
El número de cavidades, el tamaño de la preforma, el cuello, el alcance del canal caliente y el alcance de la prueba y la aceptación. Cada molde se cotiza para el proyecto, FOB Ningbo.
Envíe la información disponible; ayudamos a completar los datos técnicos.