 HWAMDA
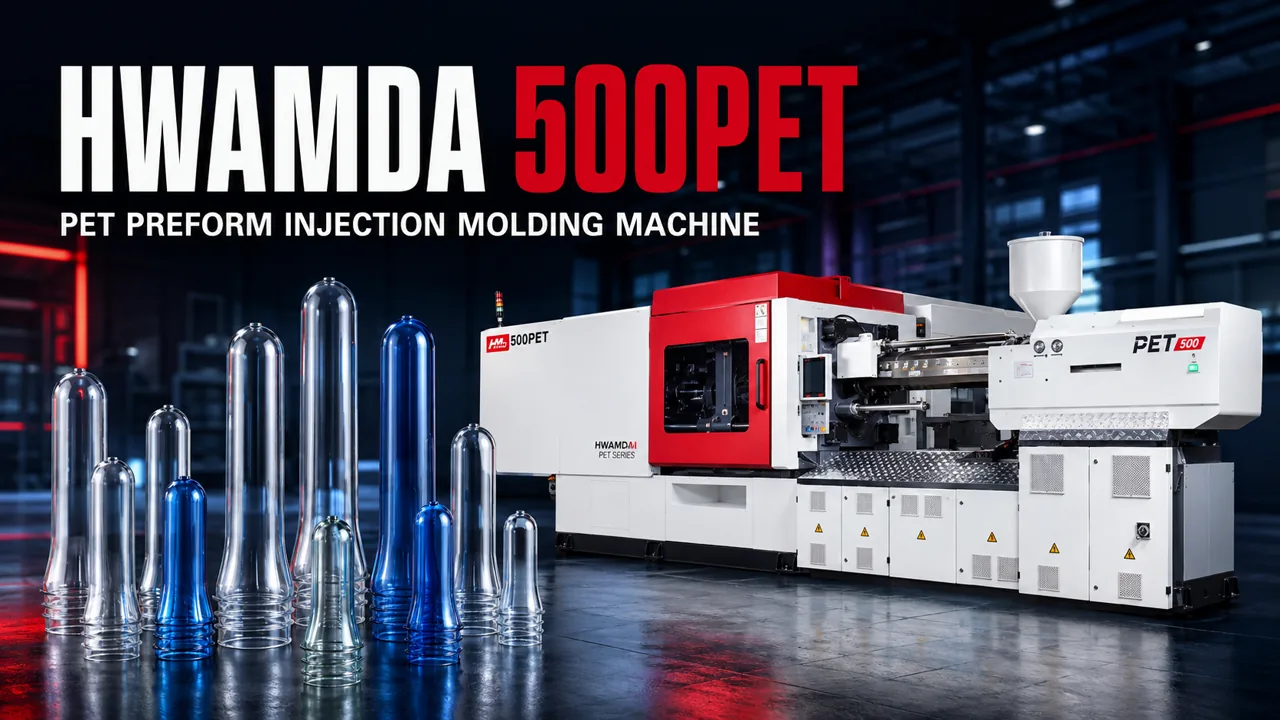
Préformes que la ligne peut produire
La ligne est conçue autour d’une famille de préformes. Les cols, les niveaux de moule et les données machine sont détaillés sur les pages de la presse et du moule.
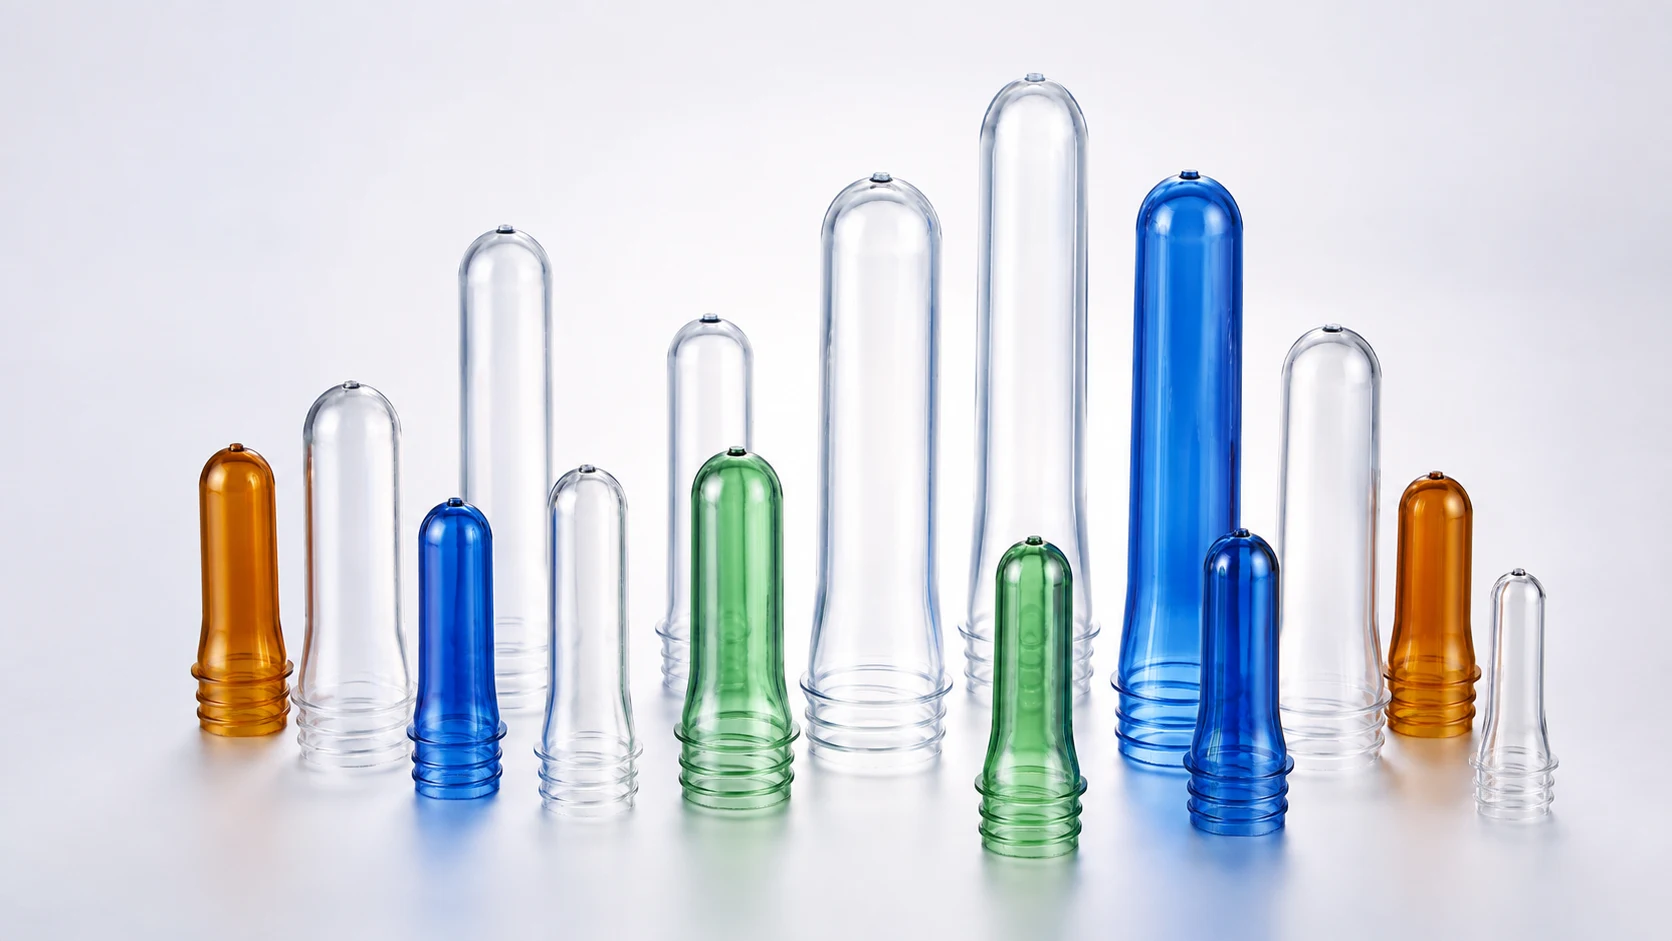
- Eau
- Préformes légères pour bouteilles d’eau plate.
- Boissons gazeuses
- Préformes pour bouteilles de boissons sous pression.
- Huile alimentaire
- Préformes plus lourdes pour emballages d’huile domestiques et professionnels.
- Col large
- Préformes à col large pour bocaux et contenants alimentaires.
- Grand format
- Préformes longues et lourdes pour contenants de grand volume.
Ligne de préformes PET clés en main : de la résine à la préforme emballée
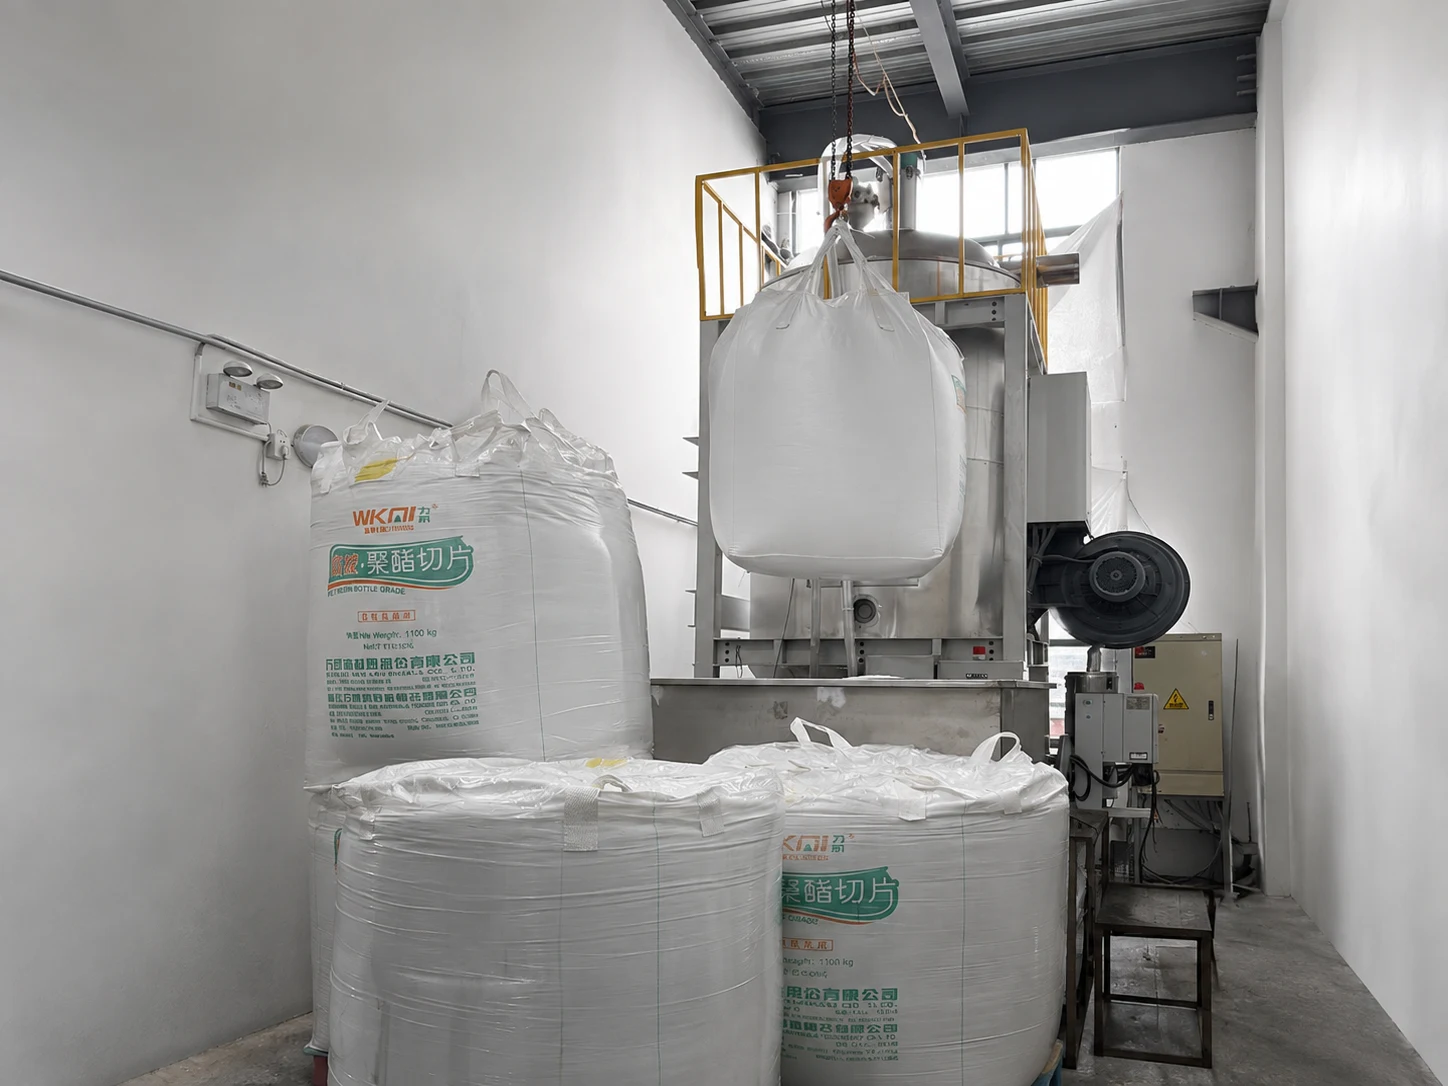
La ligne suit la résine du big bag à la préforme emballée. La presse HMD-PET et le moule de préformes en sont le cœur ; chaque périphérique est choisi selon votre préforme, votre production et votre usine, et figure dans la proposition pour que le périmètre de fourniture soit clair.
- 01
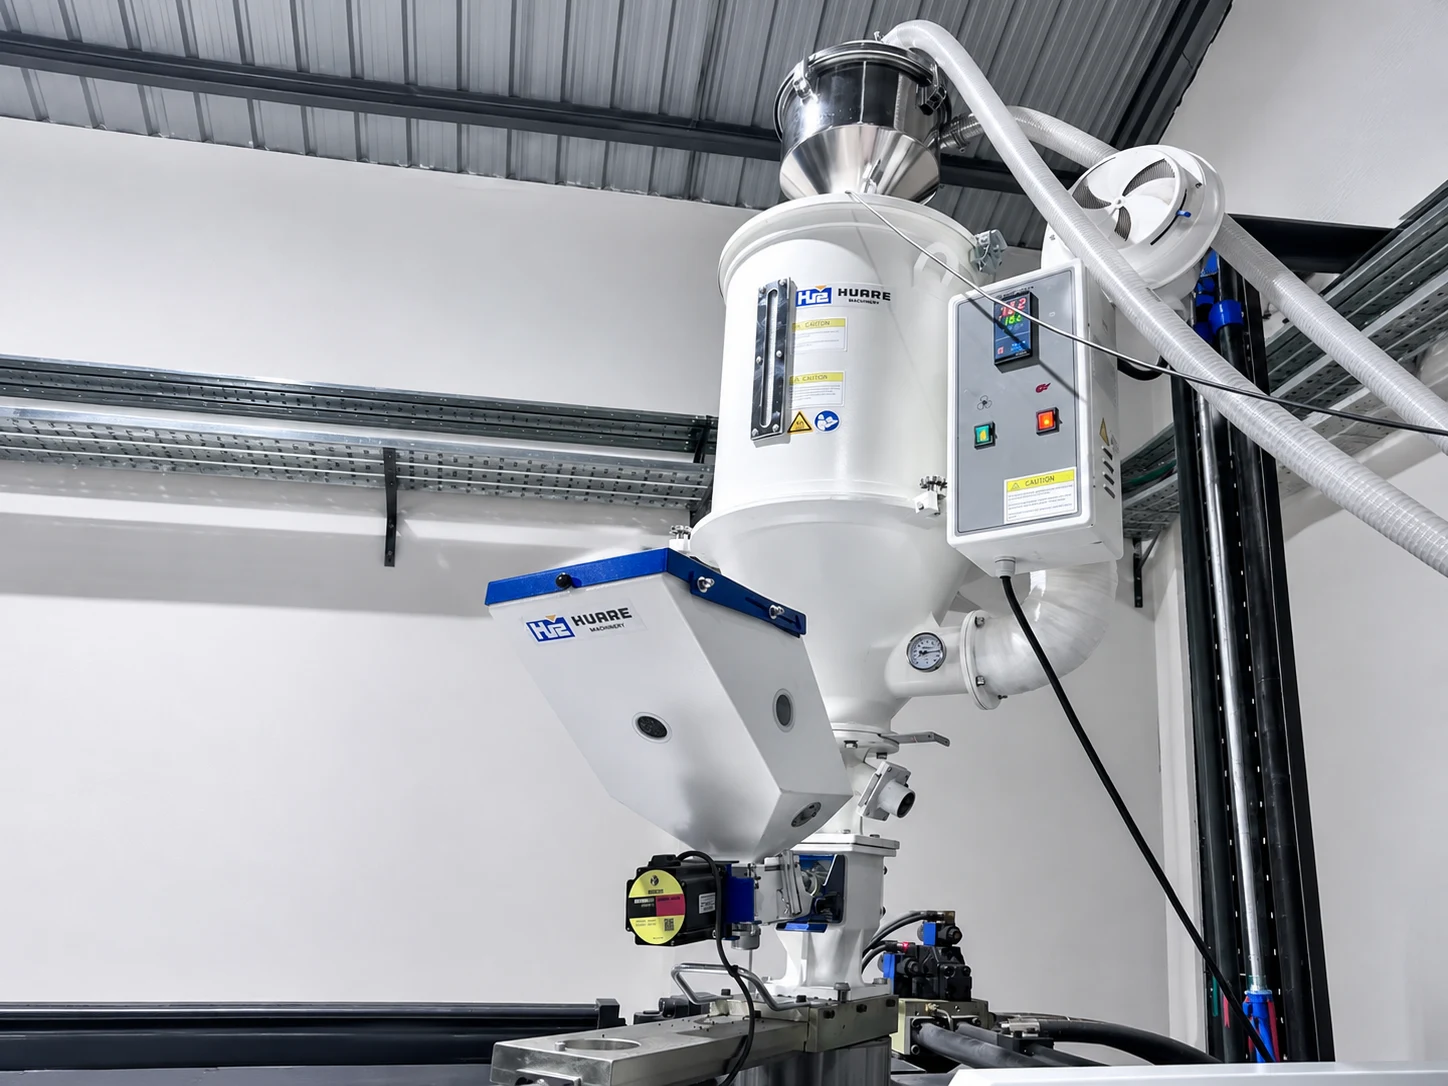
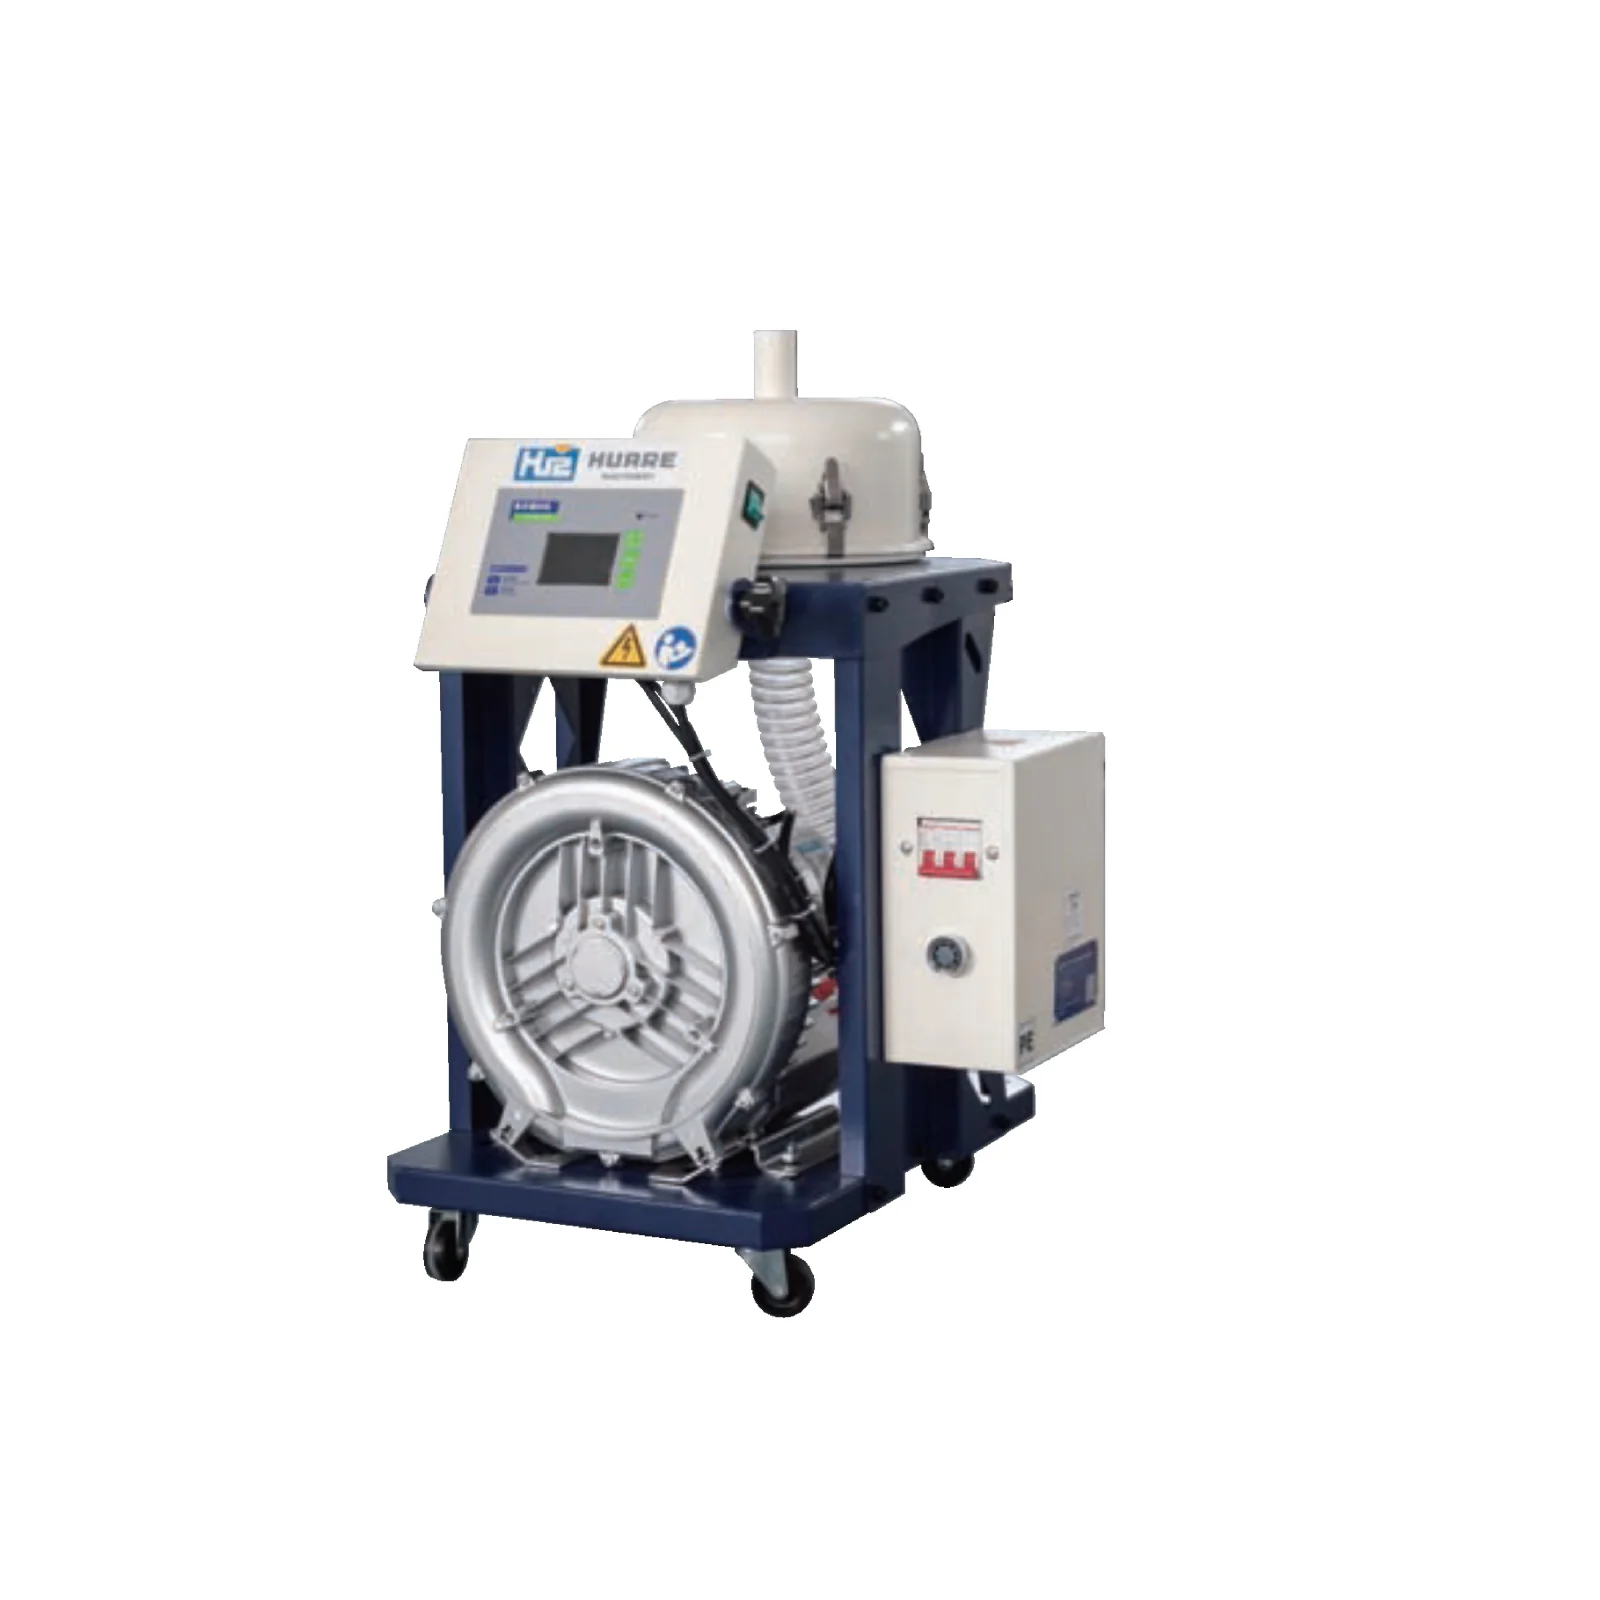 Séchage et chargement de la résineOptionnel selon le projet
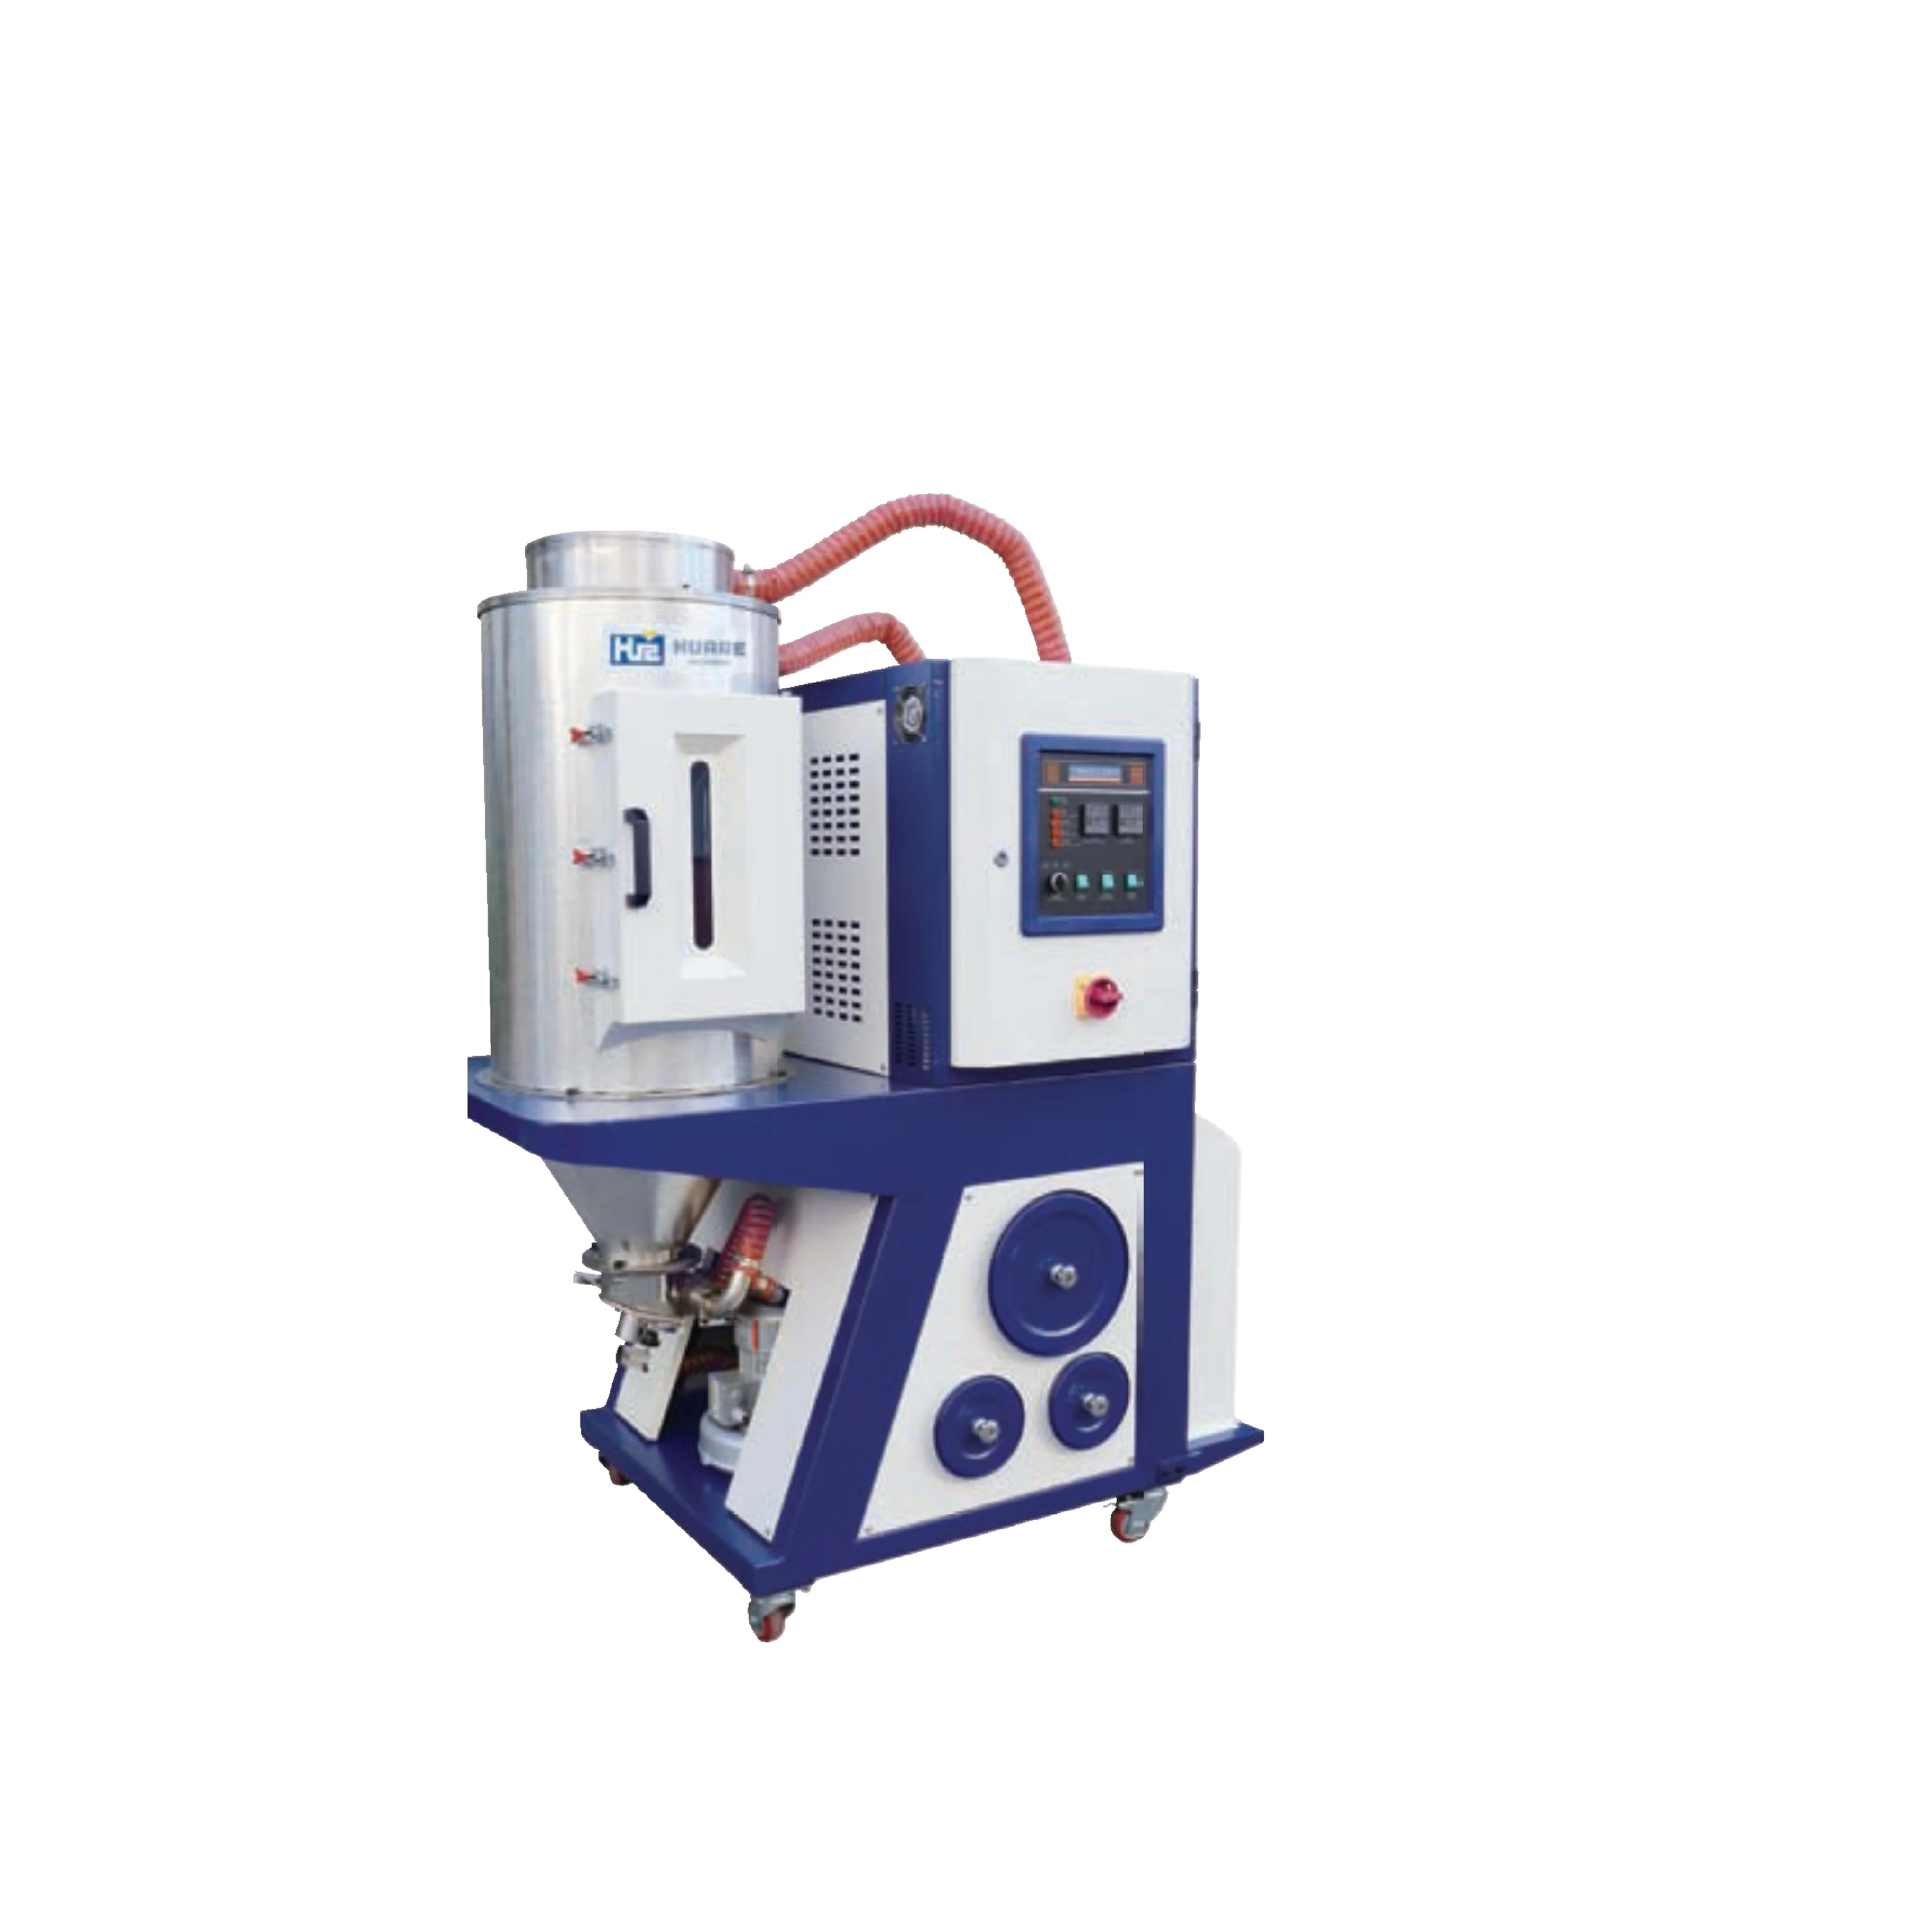
Un sécheur déshydratant et un chargeur sous vide préparent le PET qualité bouteille et l’amènent à la presse en circuit fermé.
- 02
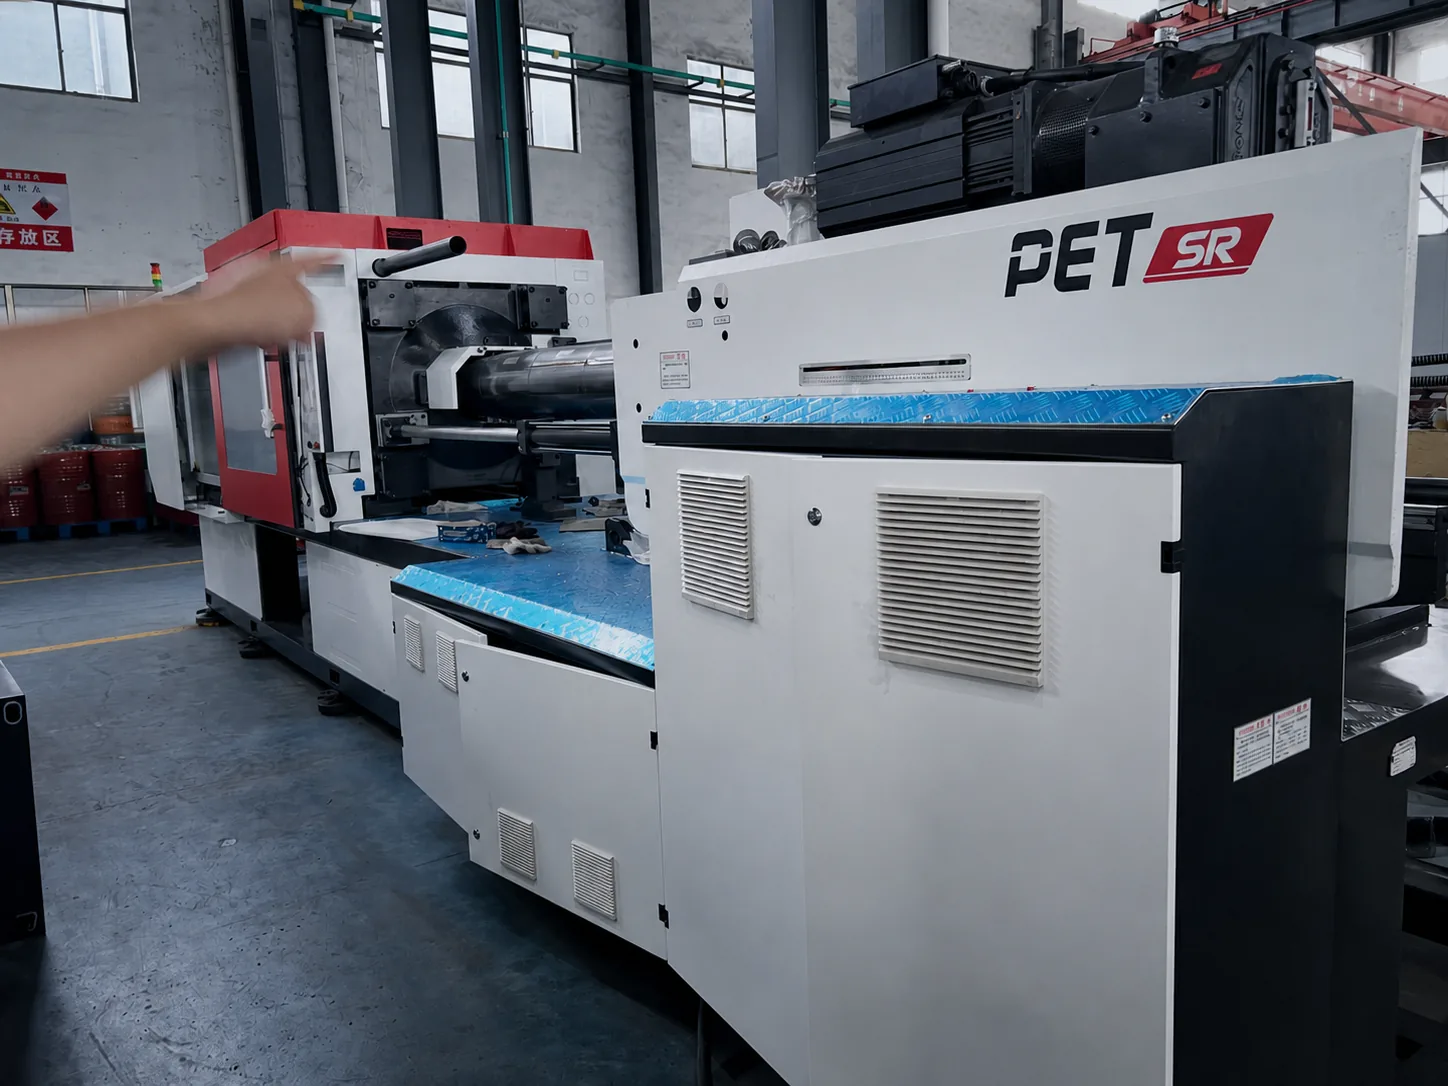 Presse à injecter HMD-PETCœur de ligne
Plastifie le PET séché et remplit chaque empreinte. Modèles de 2 180 à 6 000 kN.
- 03
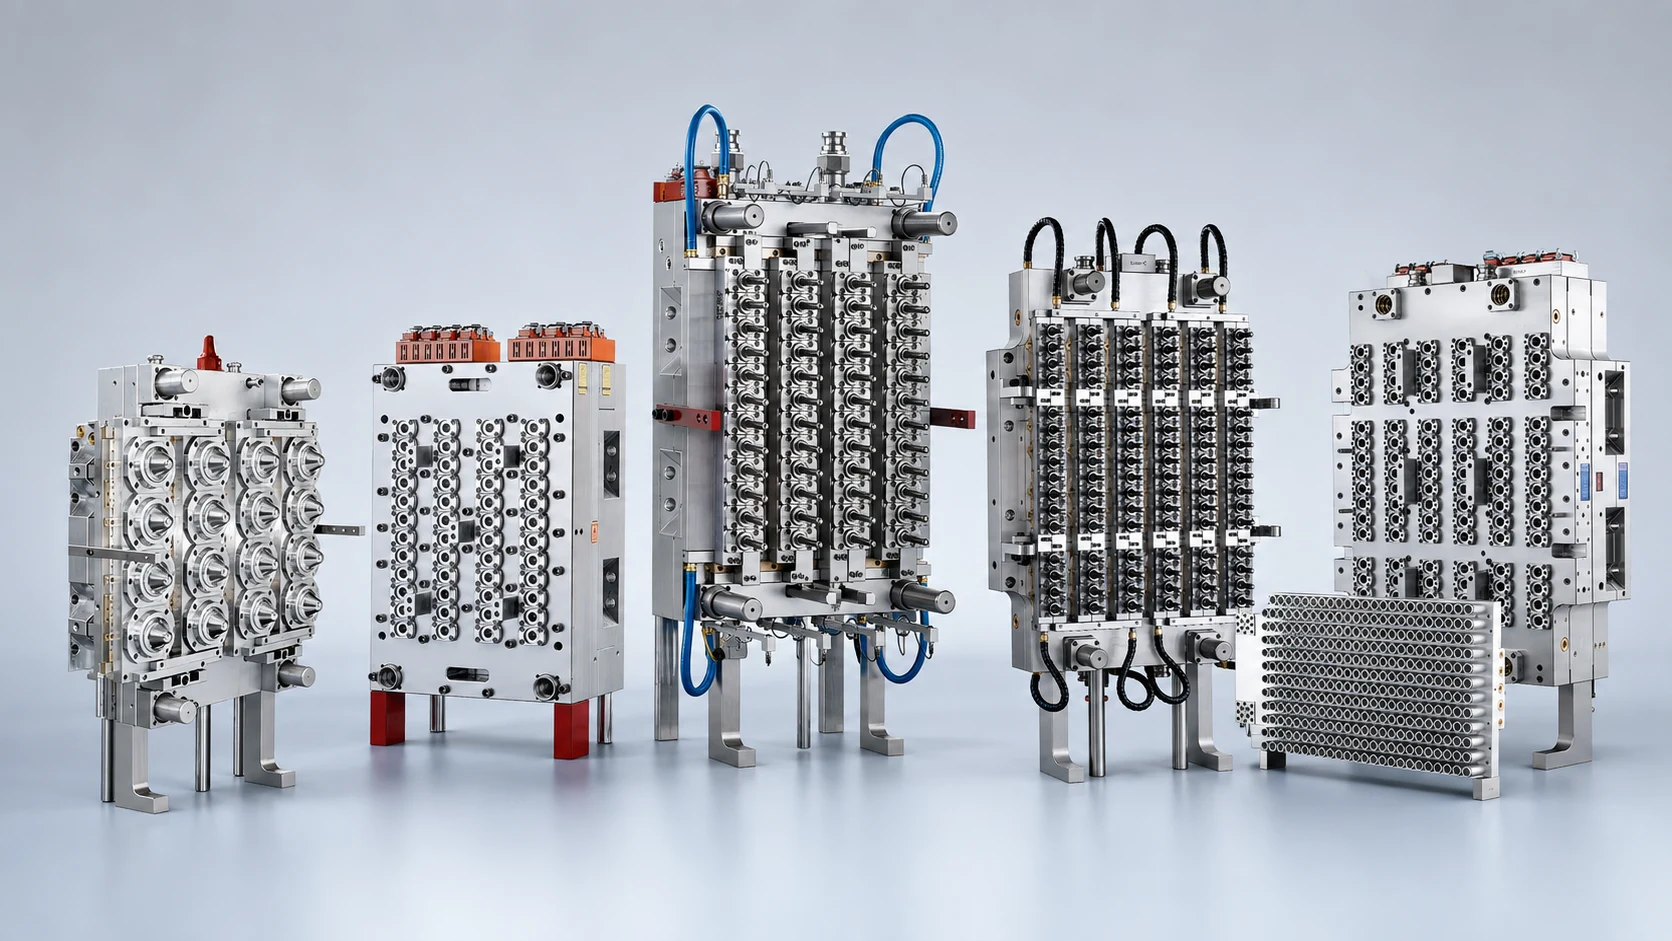
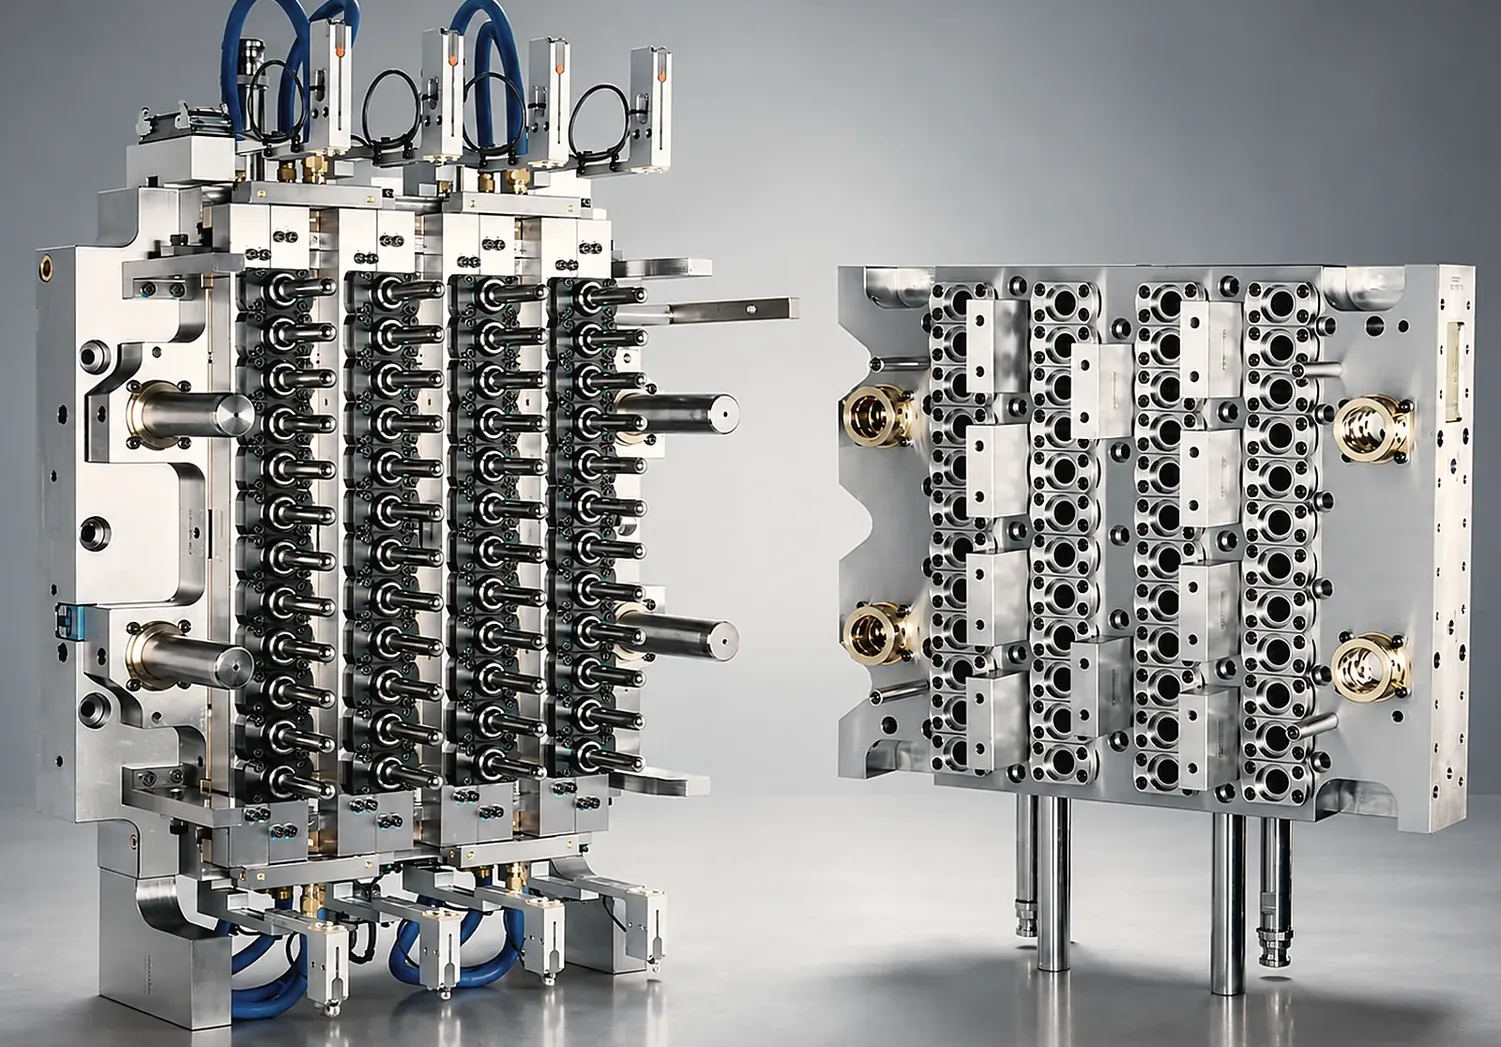 Moule de préformes à canal chaudCœur de ligne
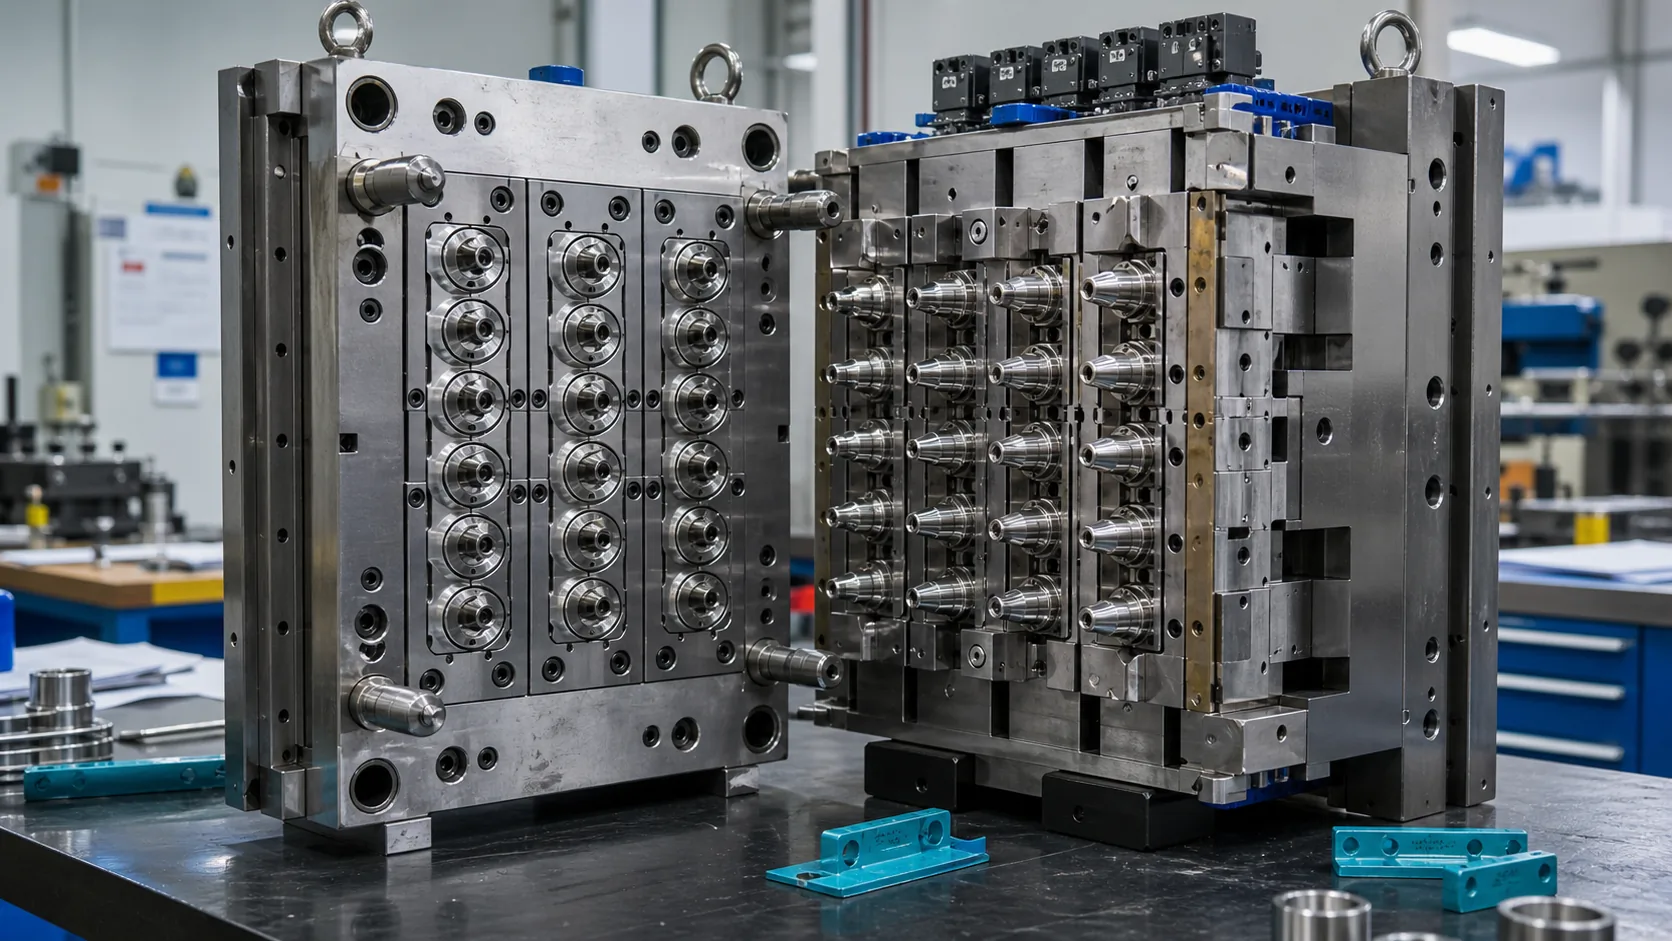
Moule multi-empreintes avec canal chaud à obturateurs et un circuit de refroidissement par empreinte.
- 04
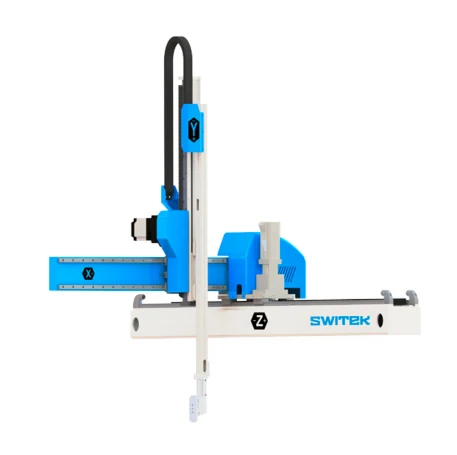 Extraction et post-refroidissementOptionnel selon le projet
Un robot retire les préformes et termine leur refroidissement hors du moule, ce qui permet de raccourcir le refroidissement dans le moule.
- 05
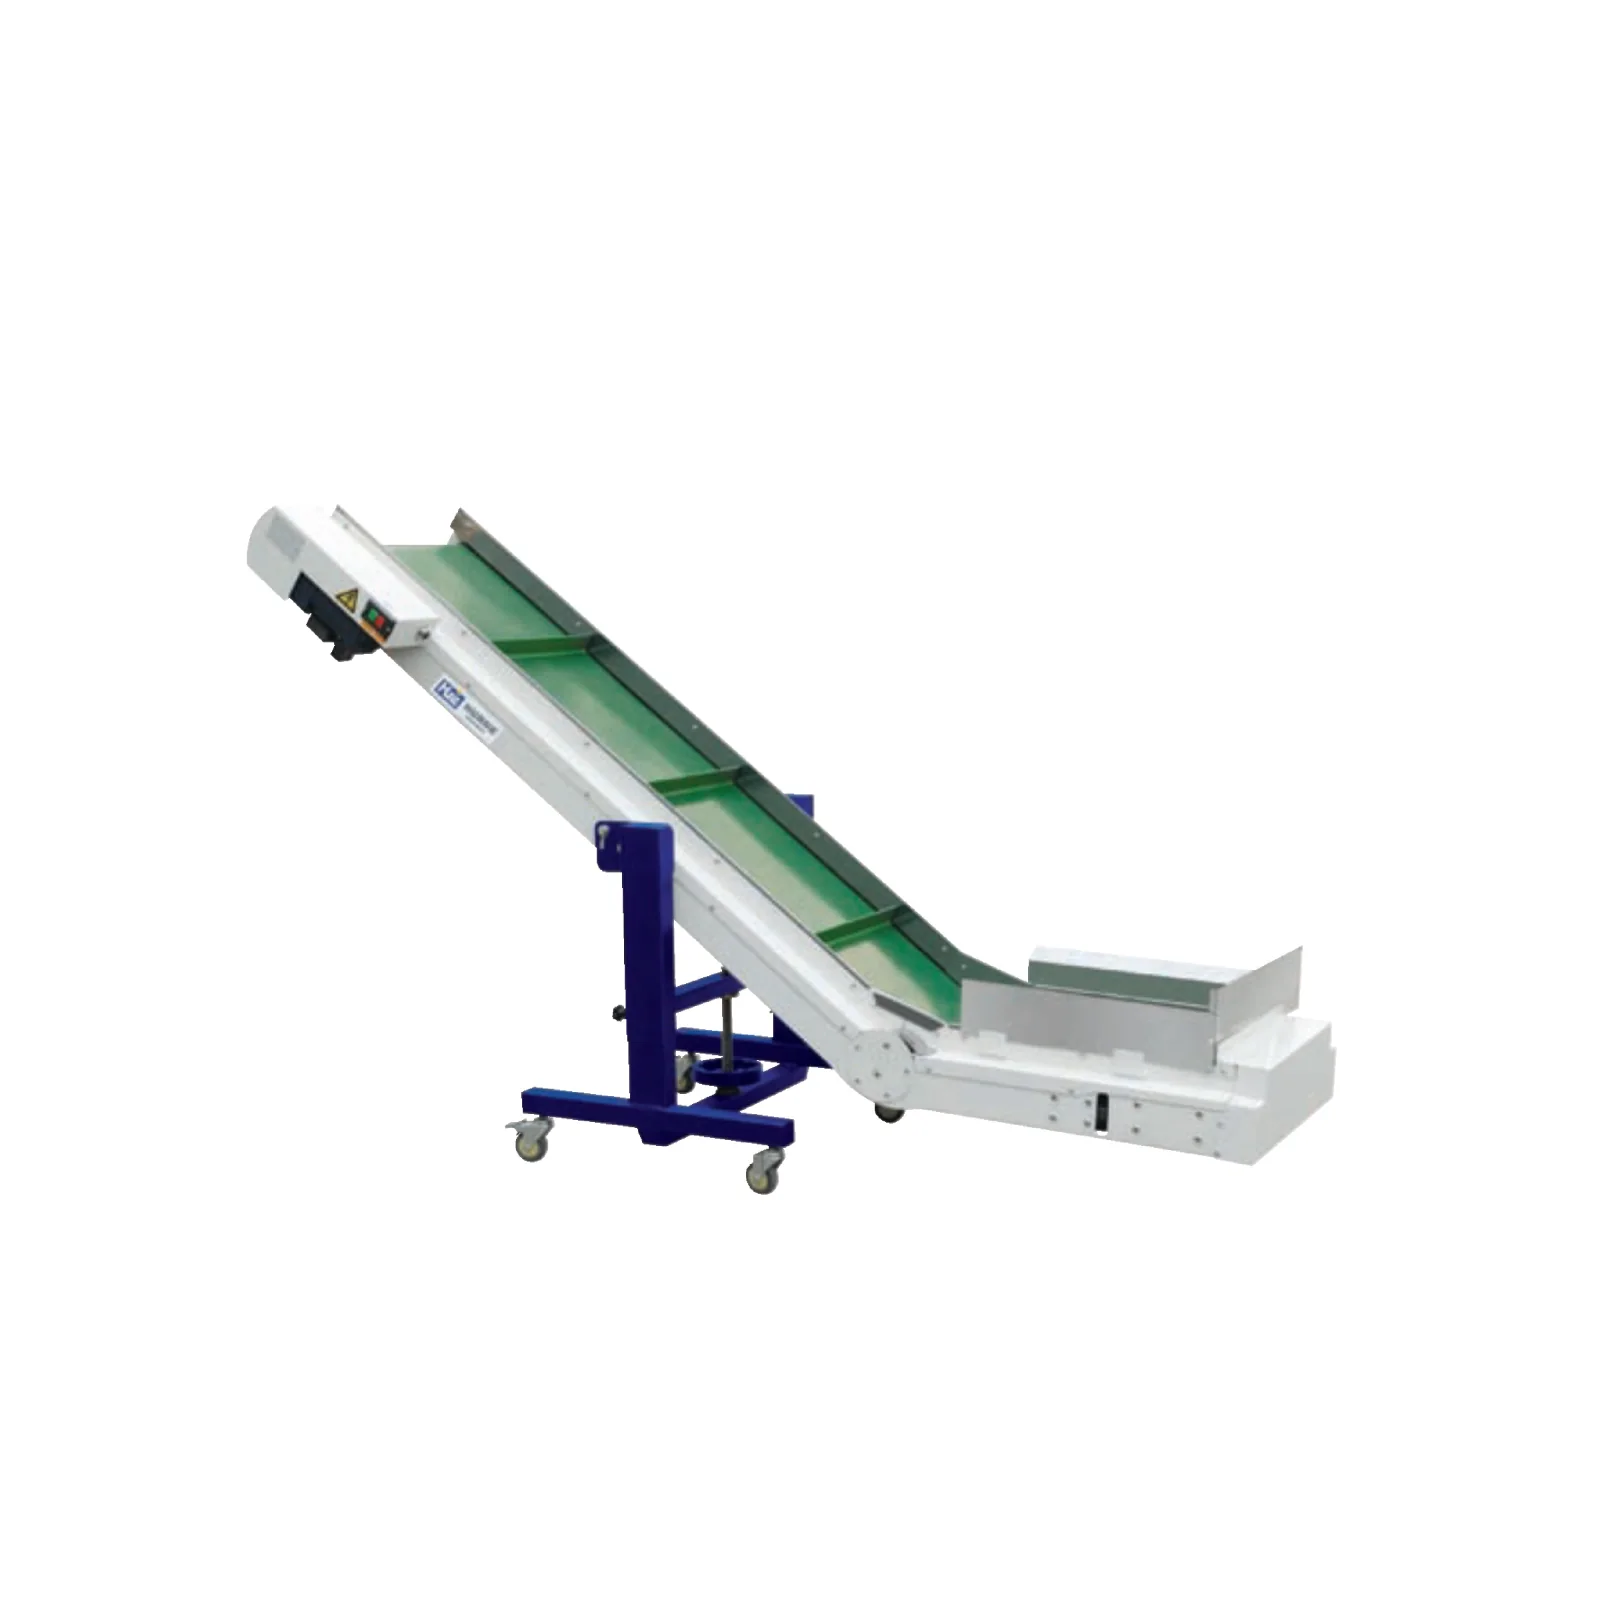 Convoyage, contrôle et emballageOptionnel selon le projet
Des convoyeurs amènent les préformes au contrôle, au comptage et à l’emballage.
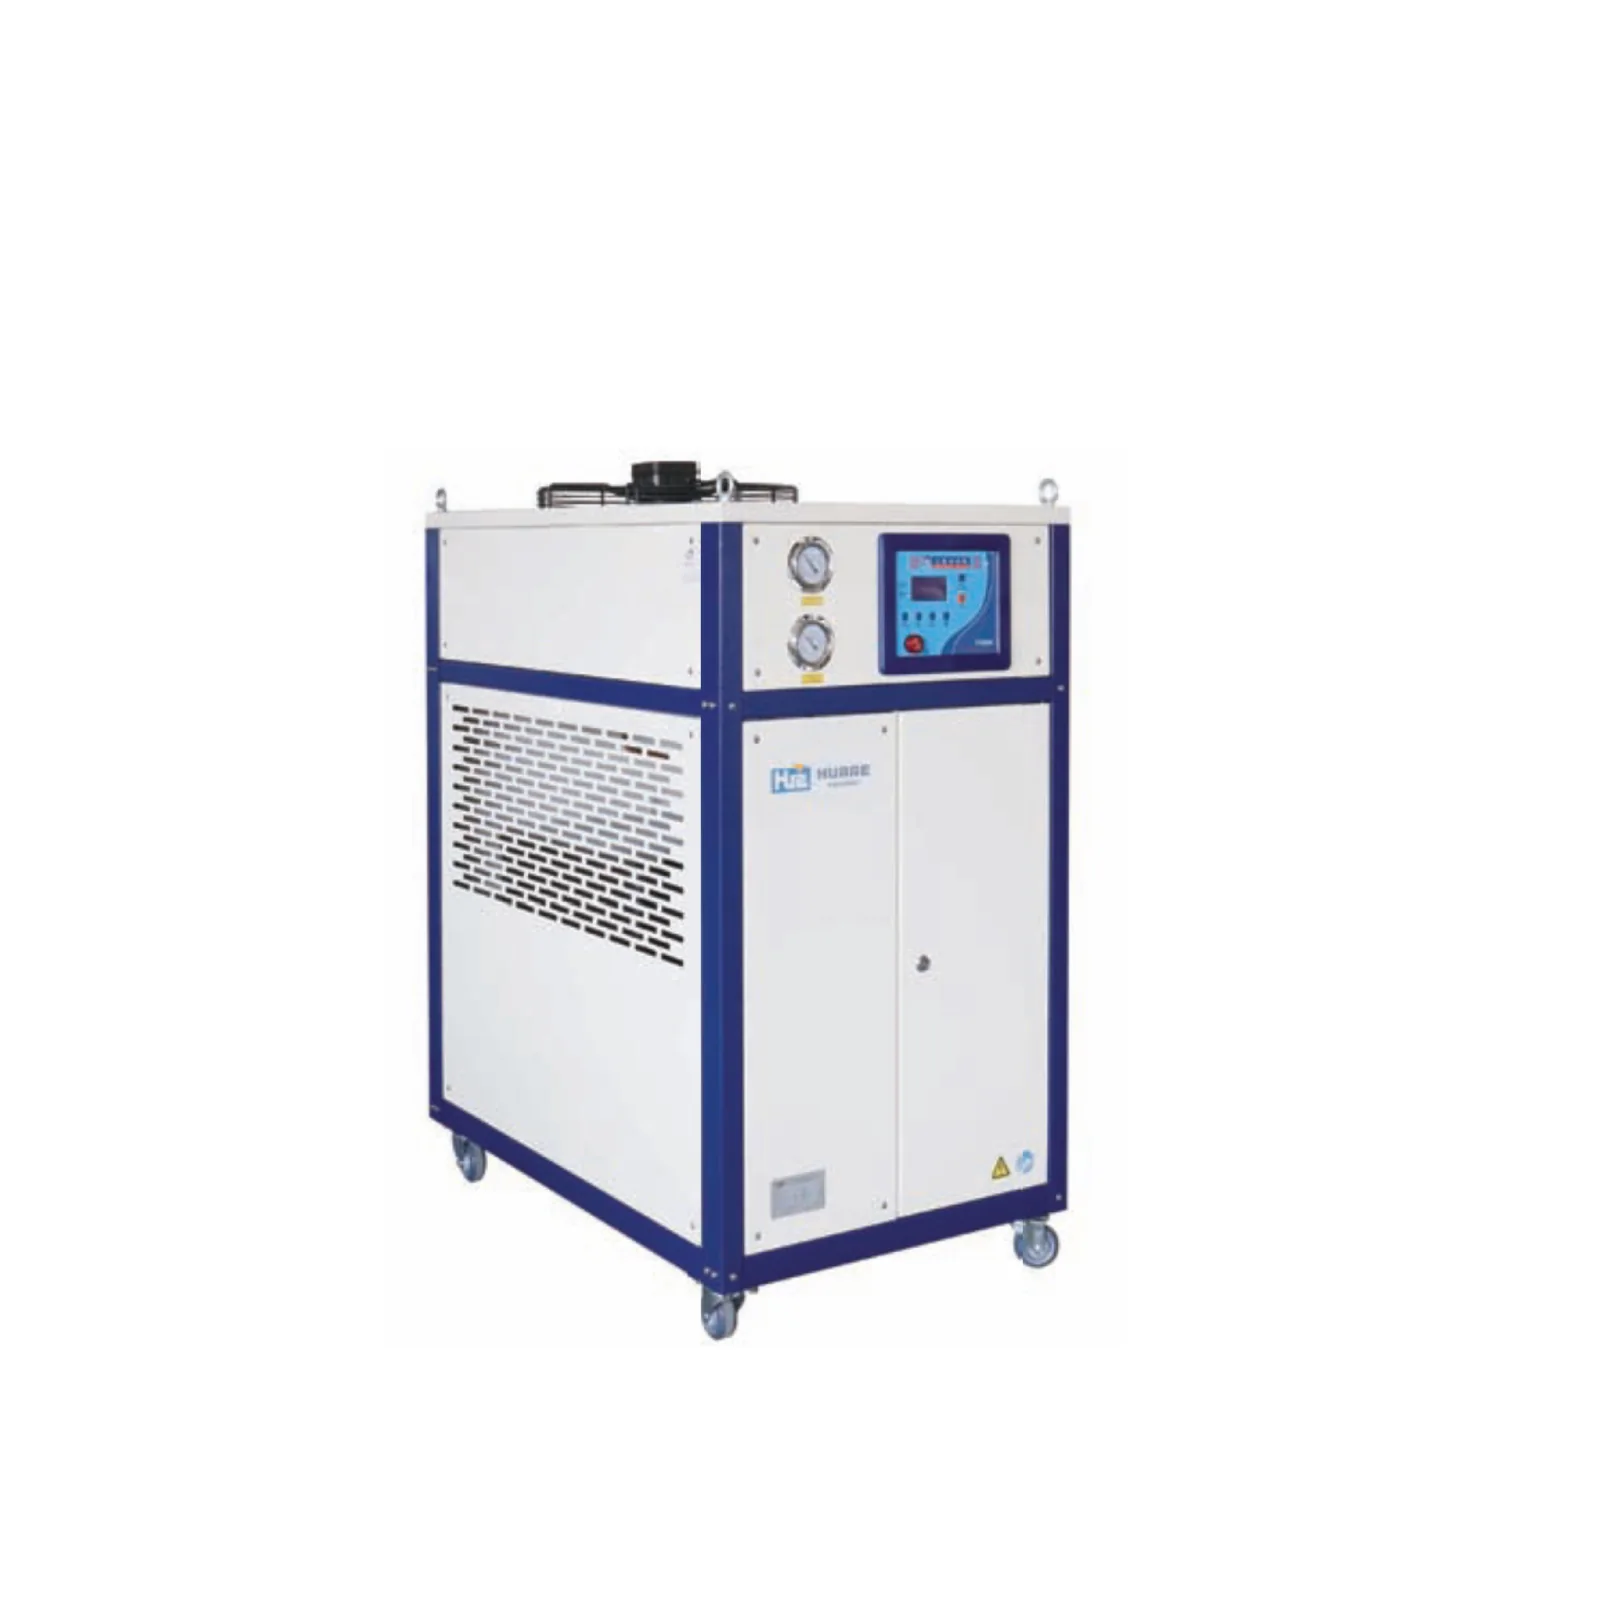 Groupe d’eau glacée du mouleEau glacée pour les circuits du moule.Optionnel selon le projet
- Tour de refroidissementEau de refroidissement pour l’échangeur d’huile hydraulique de la presse.Optionnel selon le projet
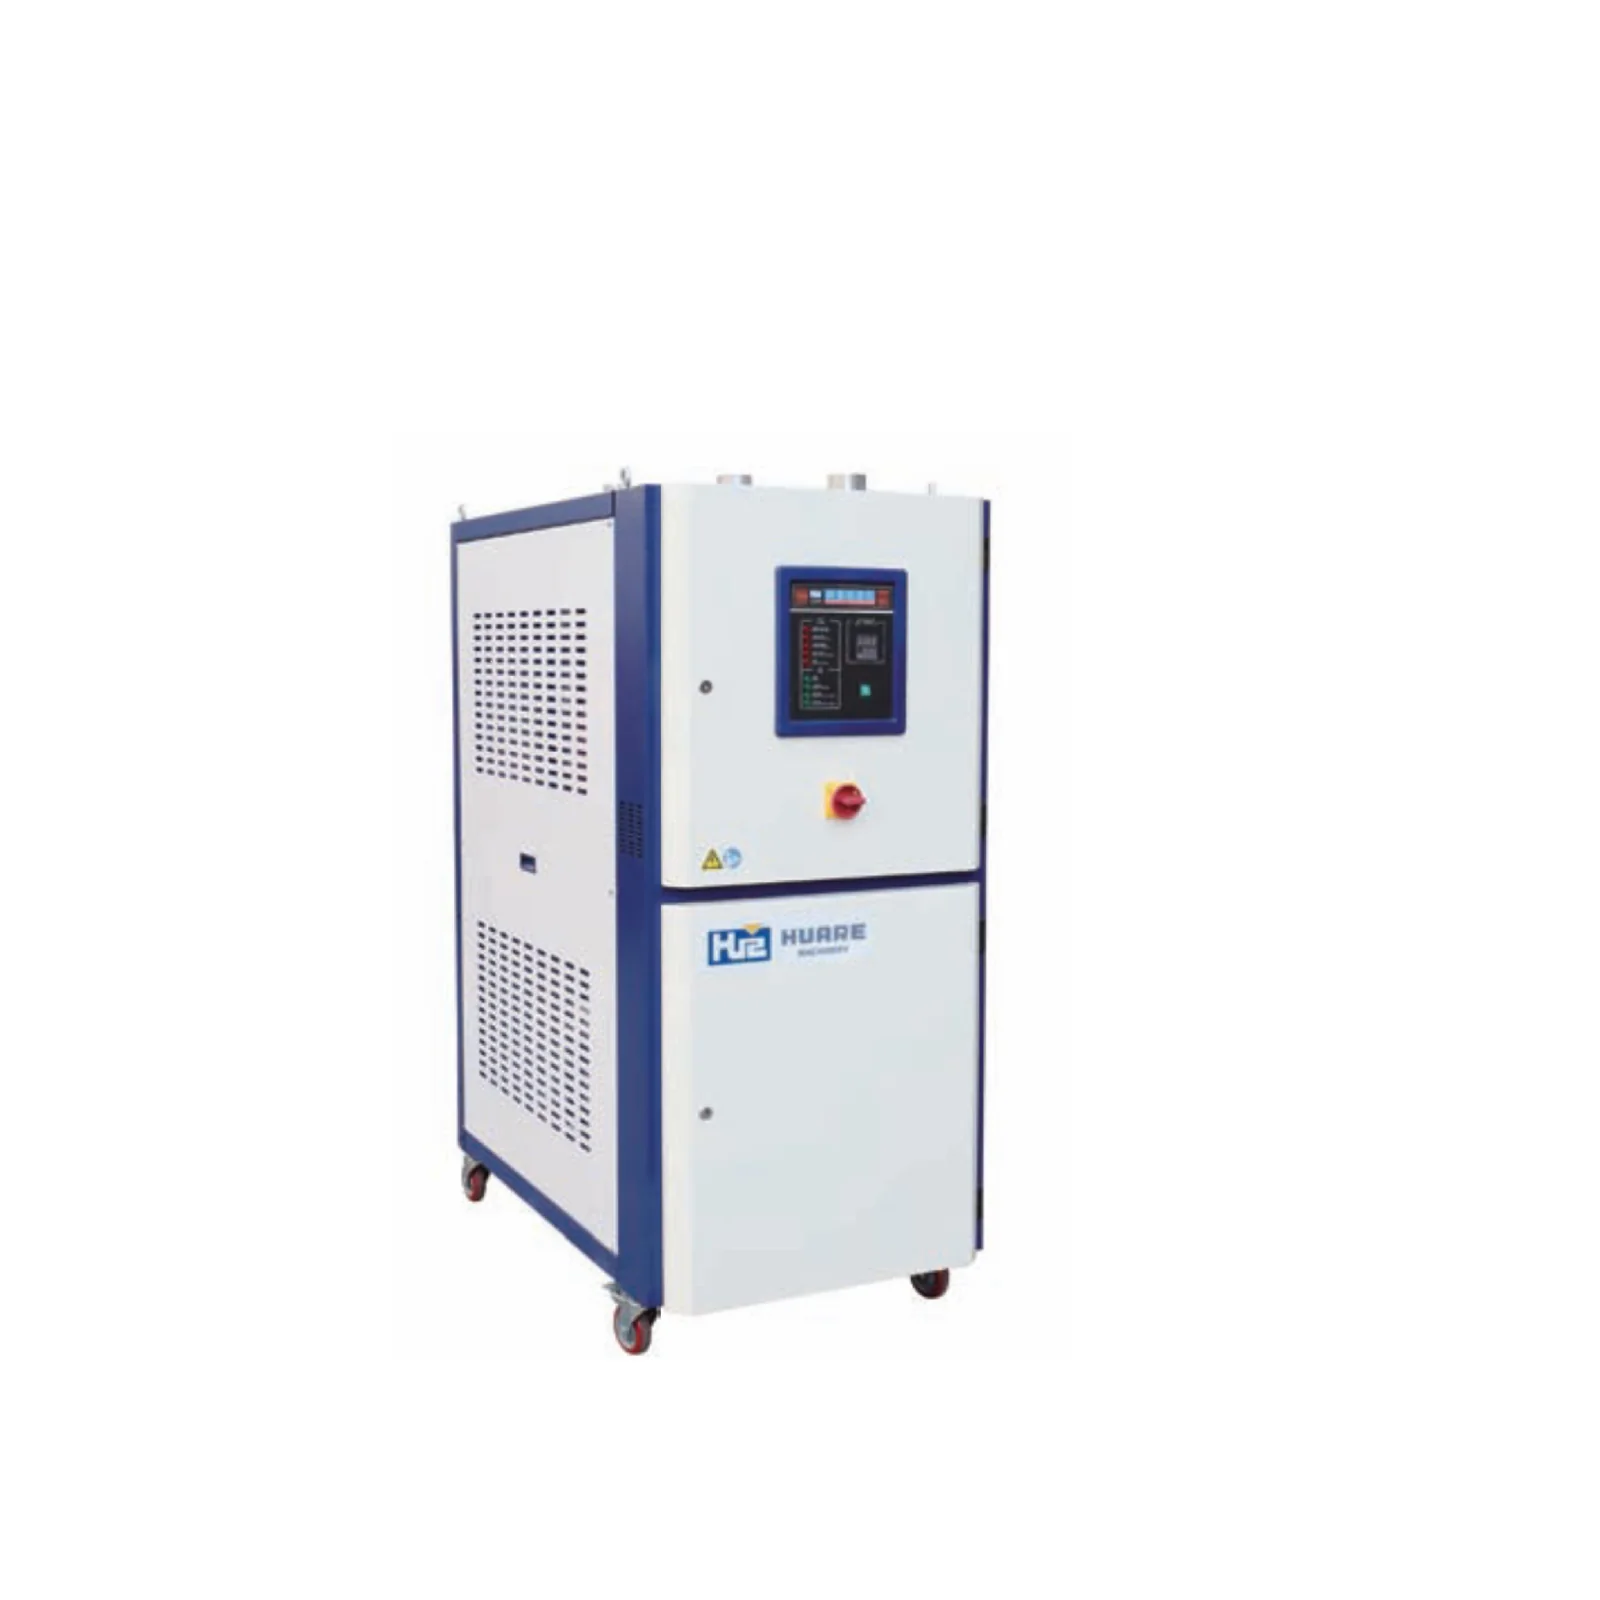 Déshumidificateur de mouleAir sec autour du moule pour éviter la condensation dans les ateliers humides.Optionnel selon le projet
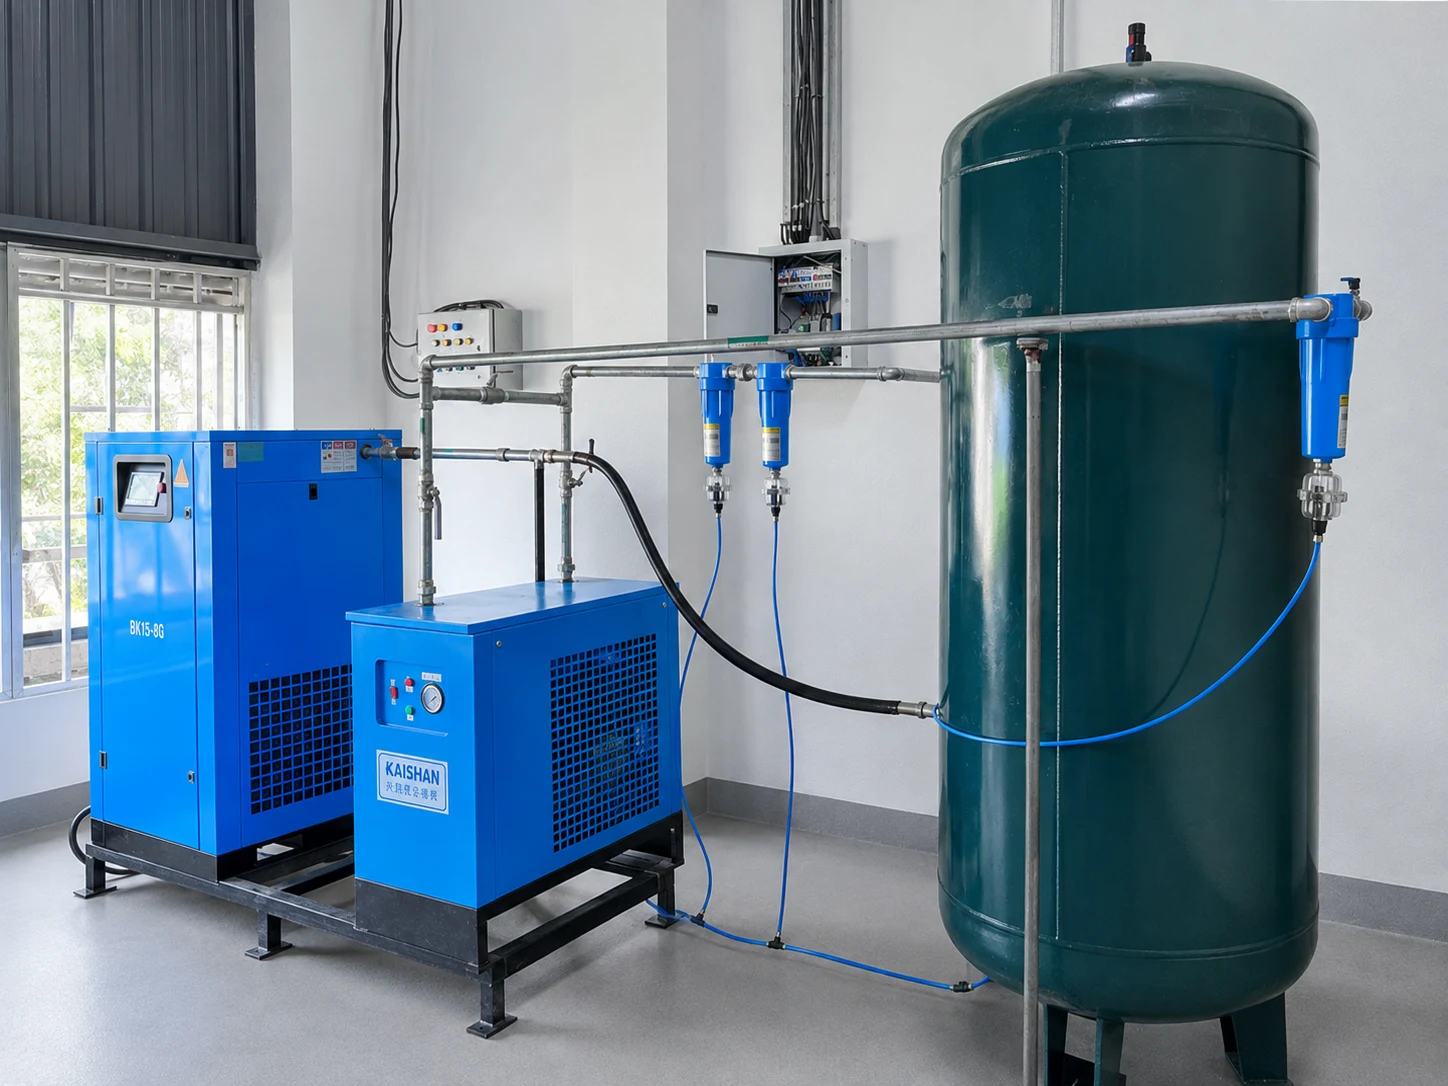 Air compriméAir propre et sec pour les obturateurs, le robot et le post-refroidissement.Optionnel selon le projet
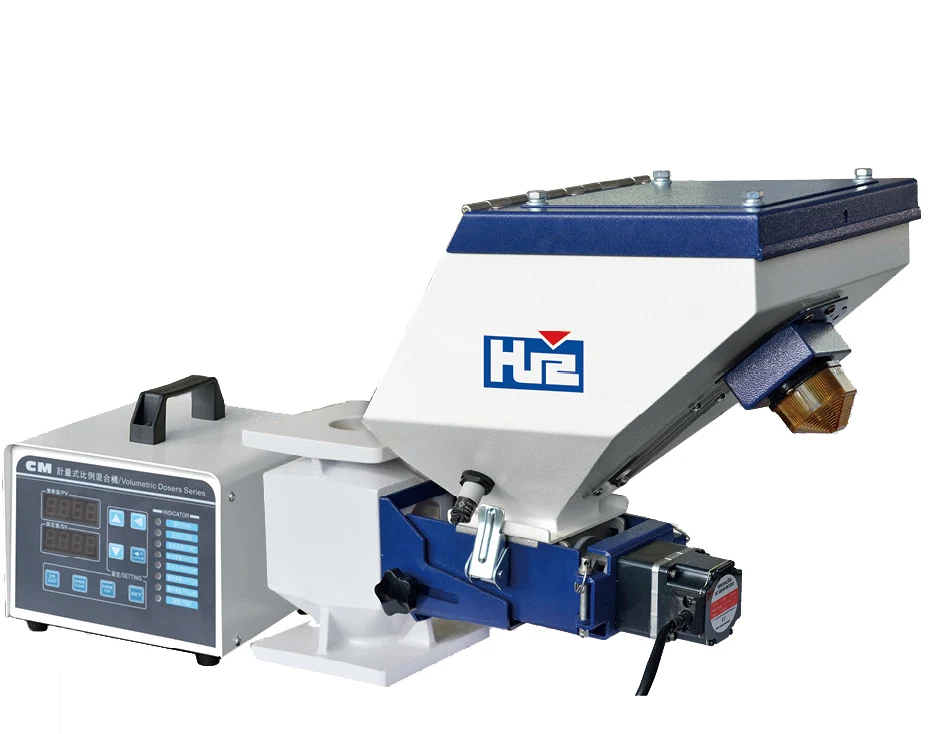 Doseur de mélange-maîtreDosage mesuré de la couleur pour les préformes colorées.Optionnel selon le projet
Chaque périphérique est optionnel et chiffré par projet. Les équipements que vous possédez déjà peuvent rester dans le plan.
Planification de la production : préformes par heure et par jour
Partez de la production journalière visée, puis remontez au nombre d’empreintes et au temps de cycle :
Préformes par heure = empreintes × 3 600 ÷ temps de cycle (s) × rendement. Préformes par jour = préformes par heure × 24.
Le rendement couvre le démarrage, les changements de couleur et de moule, la maintenance et les rebuts. L’exemple ci-dessous suppose 85 %. C’est une hypothèse de planification, pas une valeur mesurée : remplacez-la par votre propre chiffre.
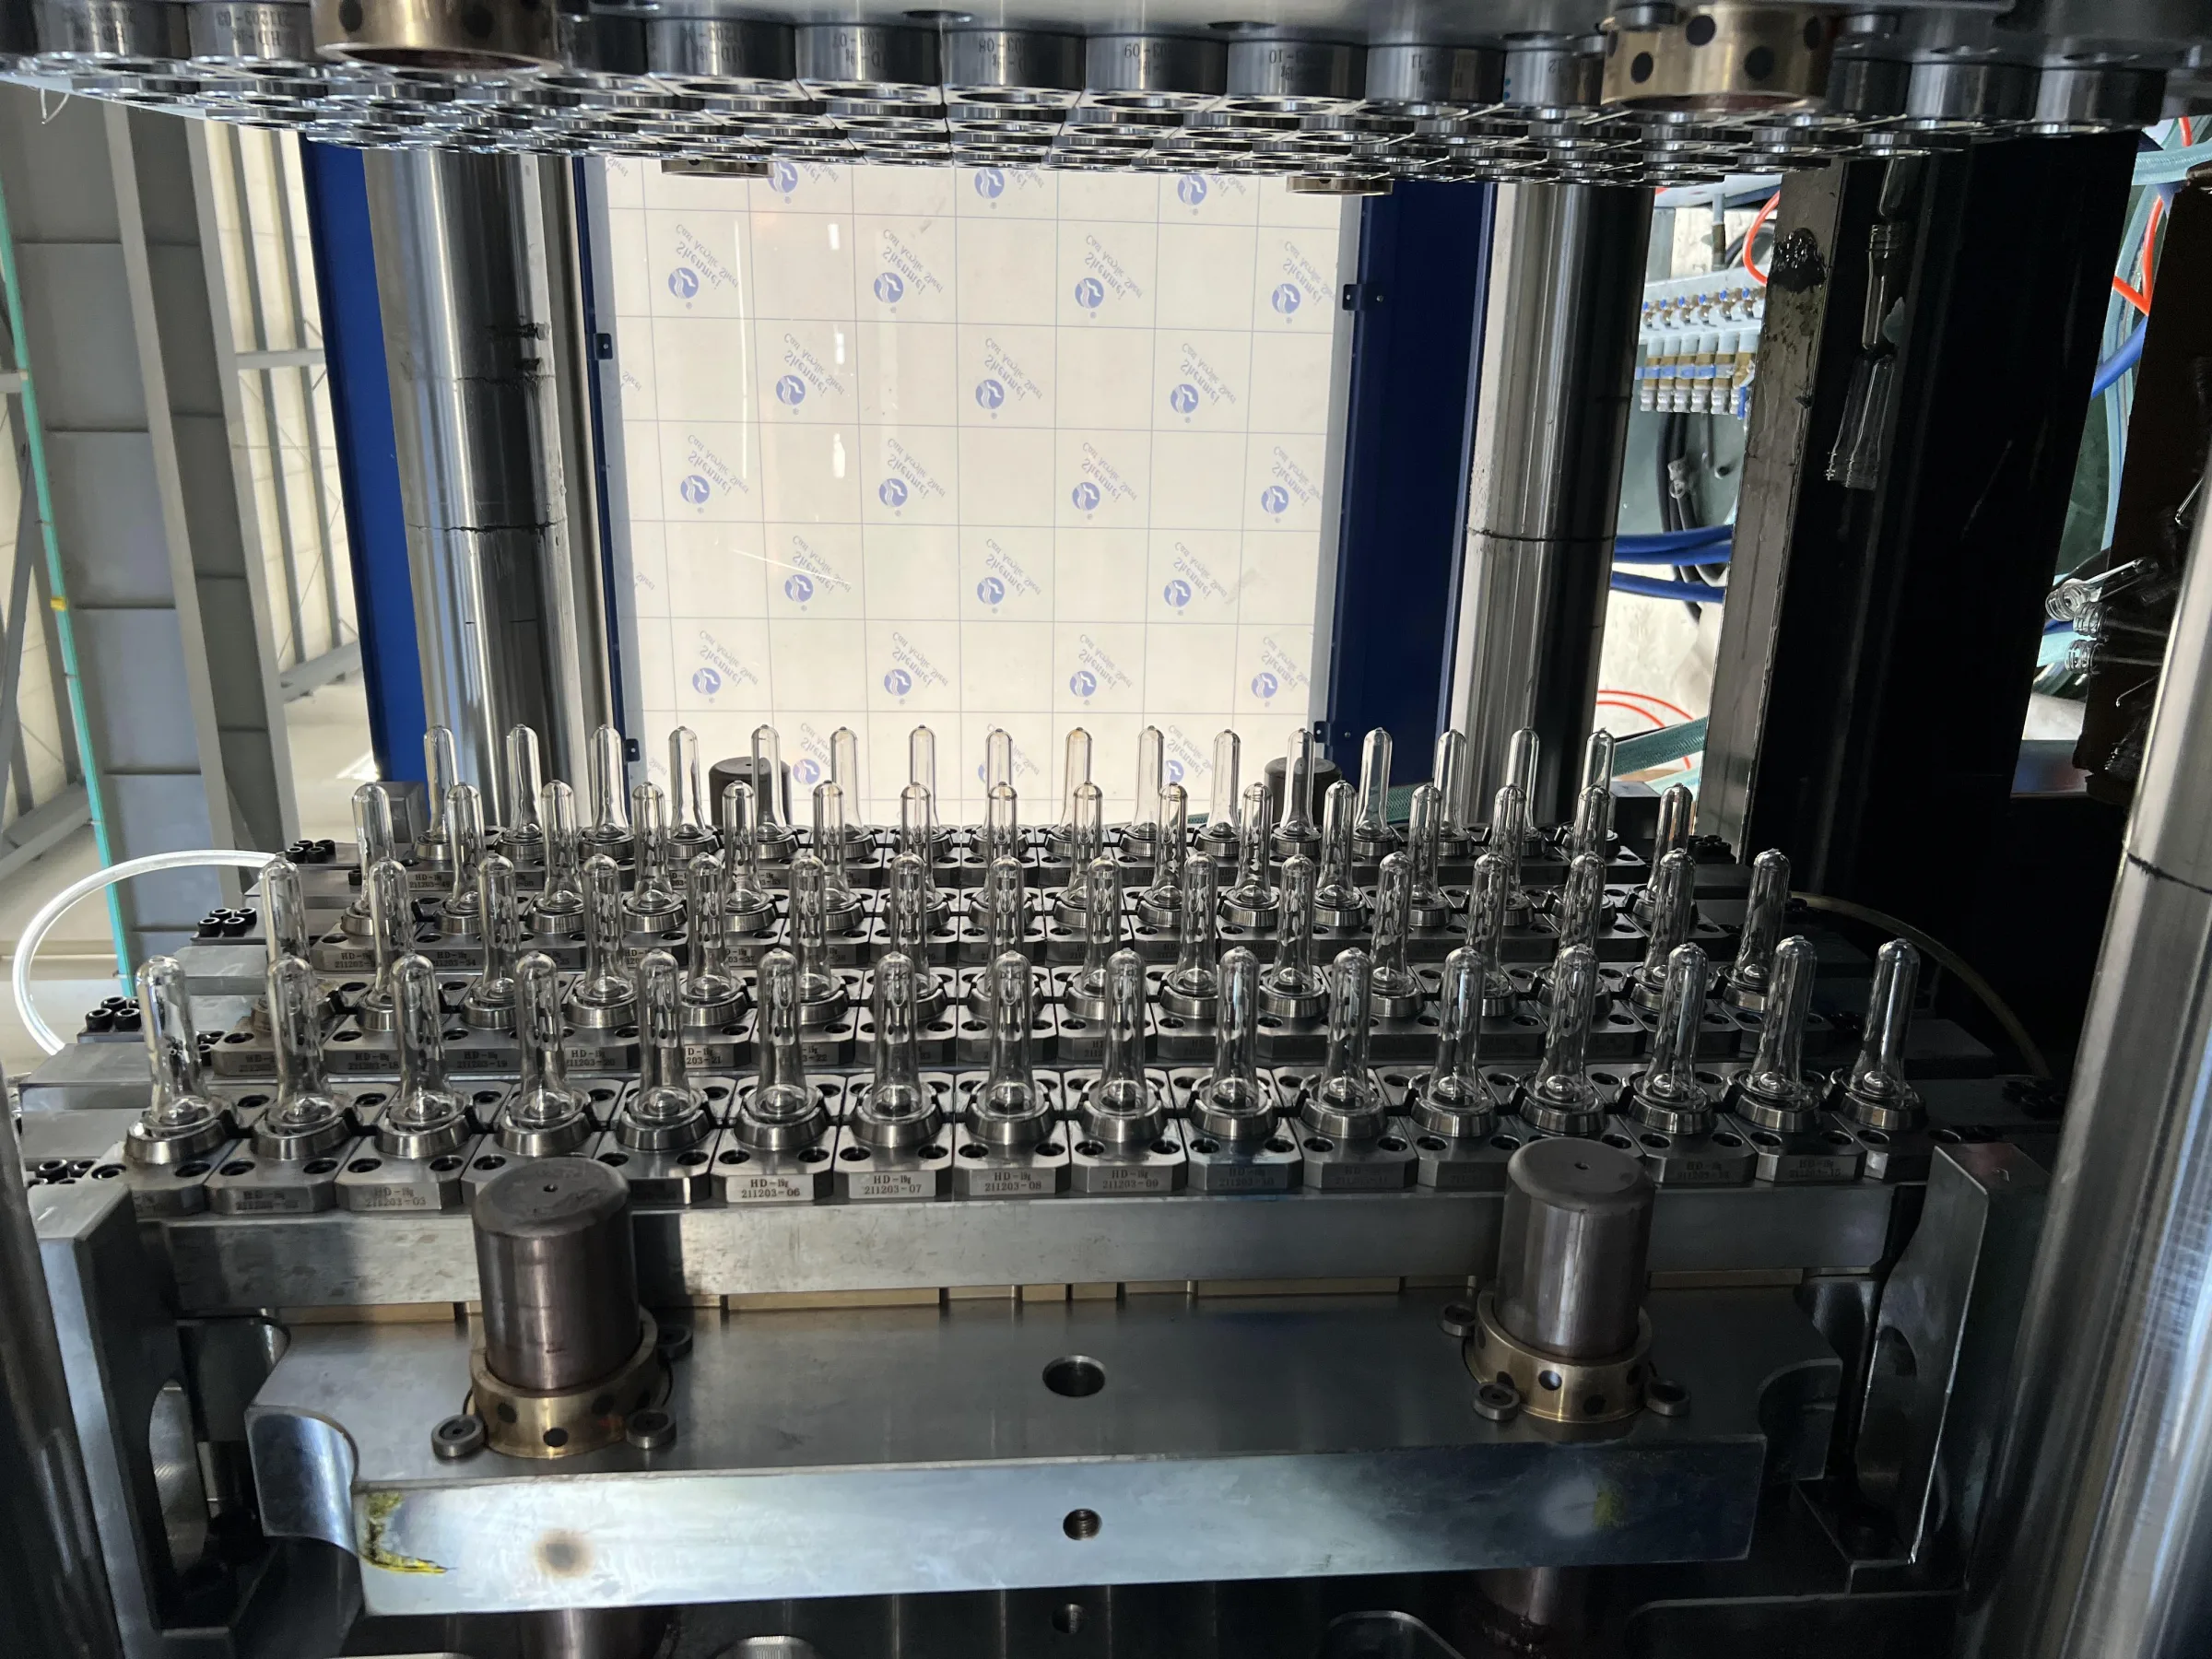
- Configuration de référence
- HMD430PET avec un moule 72 empreintes pour préformes de 16,5 g, cycle de 9,9 s, relevé lors d’un essai de moule client avant expédition.
- Par heure à 100 %
- 72 × 3 600 ÷ 9,9 ≈ 26 180 préformes
- Par heure à 85 % (hypothèse)
- 26 180 × 0,85 ≈ 22 250 préformes
- Consommation de résine
- 22 250 × 16,5 g ÷ 1 000 ≈ 367 kg de PET par heure
Votre cycle dépend de la conception de la préforme, de l’épaisseur de paroi, du refroidissement du moule et de l’extraction. La proposition indique le cycle et la production pour votre préforme.
Configurations de ligne types par préforme
Ces configurations HMD-PET ont été relevées lors d’essais de moules clients avant expédition. Servez-vous-en comme point de départ : le modèle et le nombre d’empreintes sont confirmés pour votre préforme et votre production. Les presses PET HWAMDA ont été livrées à des clients au Kenya, au Kazakhstan, au Nigeria, au Brésil et ailleurs.
| Préforme | Poids | Empreintes | Modèle HMD-PET | Cycle relevé |
|---|---|---|---|---|
| Préforme pour bouteille | 10 g | 32 | HMD268PET | 7,6 s, robot de post-refroidissement |
| Préforme pour bouteille | 13–13,5 g | 72 | HMD320PET | 12,7–12,9 s |
| Préforme pour bouteille | 15,2 g | 48 | HMD320PET | 8,8 s |
| Préforme pour bouteille d’eau | 12 g | 72 | HMD430PET | 8,7 s |
| Préforme pour bouteille | 16,5 g | 72 | HMD430PET | 9,9 s |
| Préforme pour bouteille | 13 g | 96 | HMD500PET | 13 s |
| Préforme pour bouteille | 15,2 g | 96 | HMD500PET | 8,8 s, robot de post-refroidissement |
| Préforme, col de 38 mm | 32 g | 48 | HMD320PET | 19 s |
| Préforme à col large | 37 g | 24 | HMD430PET | 16,9 s |
| Préforme pour huile alimentaire | 65 g | 72 | HMD500PET | 27 s |
| Préforme pour huile alimentaire | 85 g | 24 | HMD320PET | 19 s |
| Préforme pour huile alimentaire | 135 g | 12 | HMD320PET | 41 s |
Les préformes pour boissons gazeuses et grand format sont configurées à partir de votre plan de préforme et de votre production visée.
Planification du séchage et de l’eau glacée
Le séchage et le refroidissement sont dimensionnés selon votre résine et la production prévue. La méthode ci-dessous donne une première estimation ; le dimensionnement final fait partie de la proposition.
- Consommation de résine
- kg/h = poids de la préforme (g) × préformes par heure ÷ 1 000, plus environ 5 % pour le démarrage et les rebuts. Dans l’exemple ci-dessus : 367 × 1,05 ≈ 386 kg/h.
- Trémie de séchage
- Dimensionnée pour contenir 4 à 6 heures de résine : capacité de la trémie ≈ consommation de résine par heure × 4–6 h. À 386 kg/h : 386 × 4–6 ≈ 1 550–2 300 kg.
- Air sec
- Un sécheur déshydratant avec un point de rosée de −40 °C ou moins.
- Chargement
- Une capacité de convoyage supérieure à la consommation de résine, pour que la trémie reste toujours pleine.
- Circuits d’eau séparés
- L’eau glacée du moule et l’eau de refroidissement de l’échangeur d’huile de la presse circulent dans des circuits séparés, avec une eau propre et filtrée.
- Capacité du groupe d’eau glacée
- Dimensionnée selon le nombre d’empreintes, le poids de la préforme et le cycle, et indiquée dans la proposition.
Liste des exigences du site
Préparez le site pendant la fabrication des équipements. Les valeurs de votre ligne sont confirmées dans la proposition et le plan d’implantation.
- Alimentation électrique
- Standard 380 V / triphasé / 50 Hz. Autres tensions et fréquences sur demande.
- Eau glacée
- Un circuit d’eau glacée dédié au moule.
- Eau de refroidissement
- Un circuit d’eau de refroidissement séparé, généralement depuis une tour de refroidissement, pour l’échangeur d’huile de la presse.
- Air comprimé
- Air comprimé propre et sec pour les obturateurs, le robot et le post-refroidissement.
- Surface et implantation
- Zones dans l’ordre du flux matière : stockage et séchage de la résine, moulage, post-refroidissement, contrôle et emballage, et une zone utilités.
- Pont roulant
- Un pont roulant au-dessus de la zone du moule, dimensionné pour le poids indiqué sur le plan du moule.
- Hauteur sous plafond
- À titre indicatif, plus de 6,5 m, pour laisser la place à la trémie de séchage au-dessus de la presse et au levage du moule.
- Dégagements
- Espace libre côté opérateur, côté opposé et derrière la presse pour l’exploitation, les changements de moule et la maintenance.
Contrôles qualité et réception de la ligne
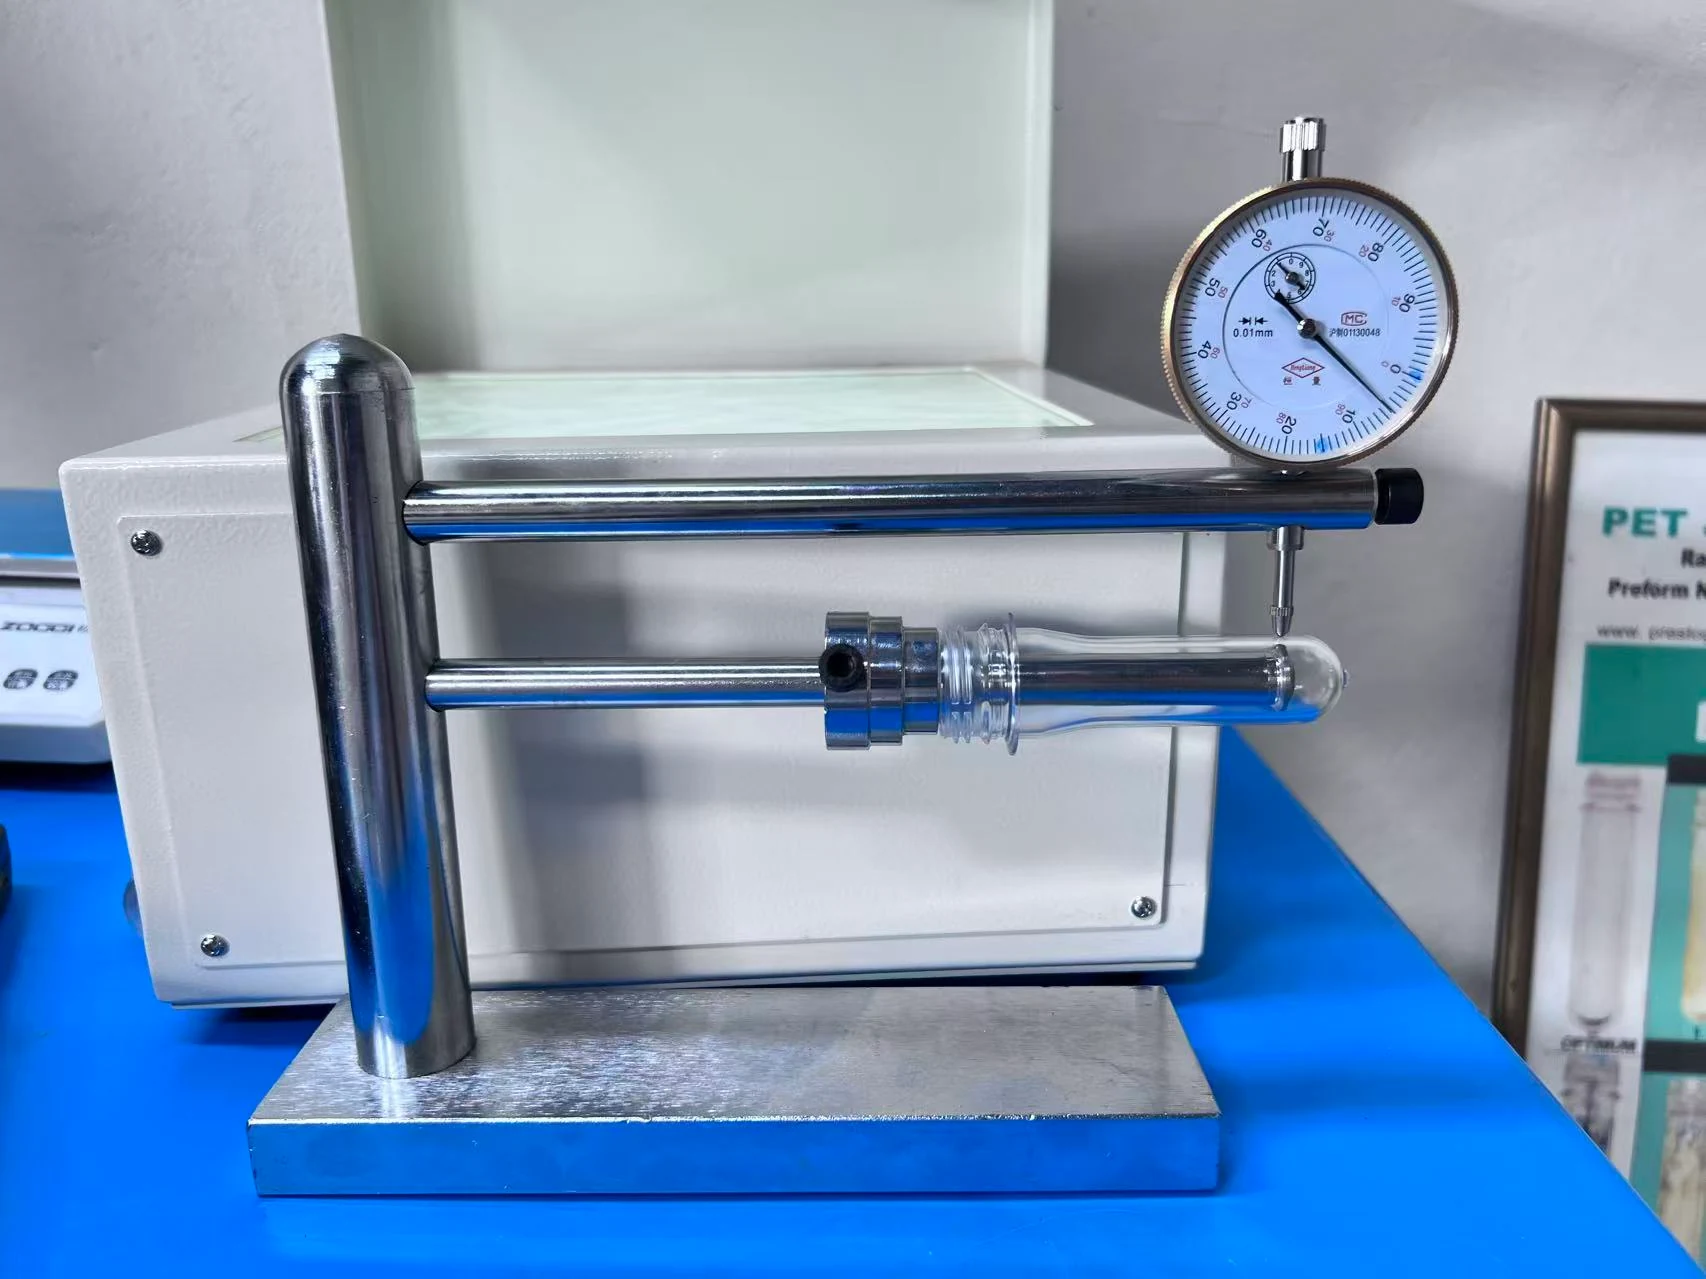
La presse et le moule fonctionnent ensemble lors d’un essai combiné avant expédition. Les critères de réception sont convenus à l’avance et les préformes d’essai sont contrôlées par rapport à ceux-ci.
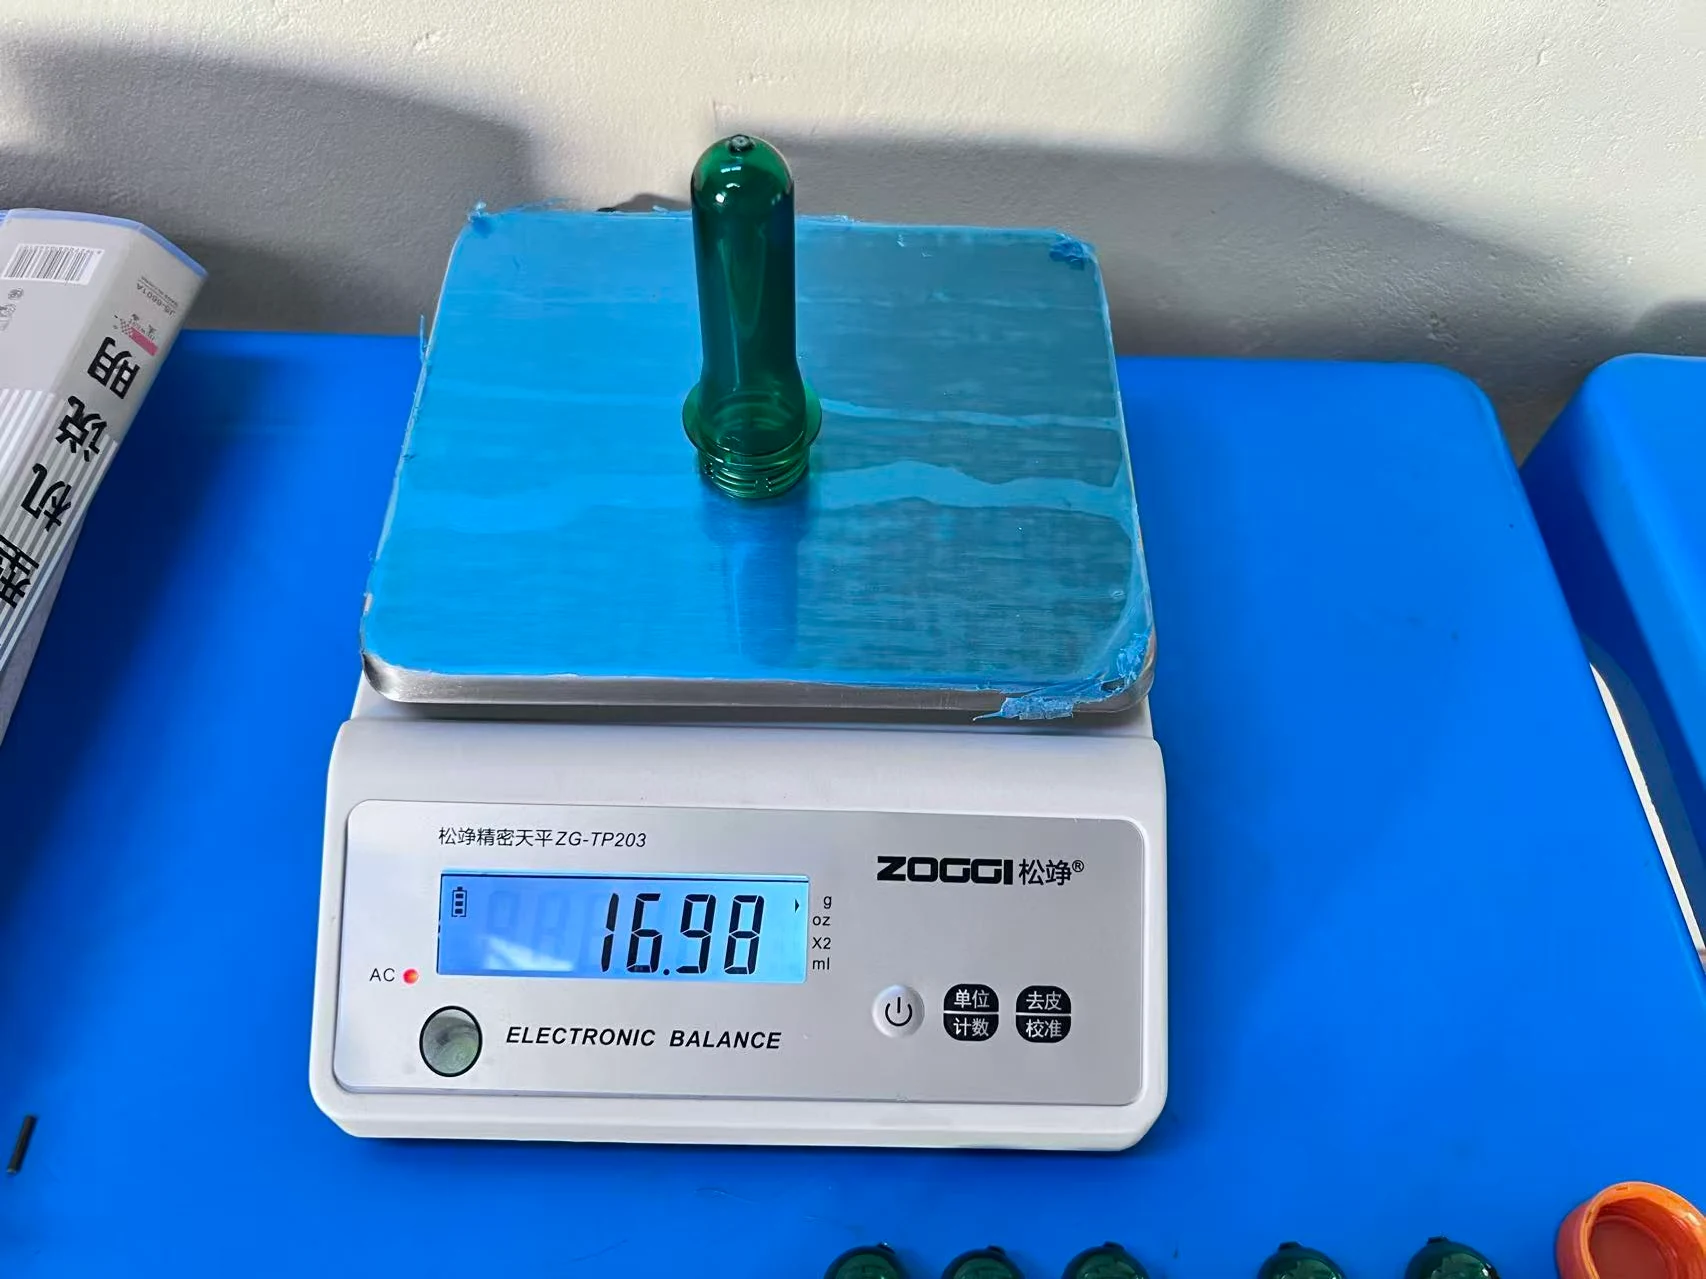
- Poids de la préforme
- Préformes de chaque empreinte pesées par rapport au poids cible et à sa tolérance.
- Dimensions
- Longueur et cotes critiques selon le plan de préforme approuvé.
- Col
- Dimensions du col contrôlées pour le bouchage que vous utilisez.
- Épaisseur de paroi et concentricité
- Épaisseur de paroi régulière sur tout le pourtour de la préforme.
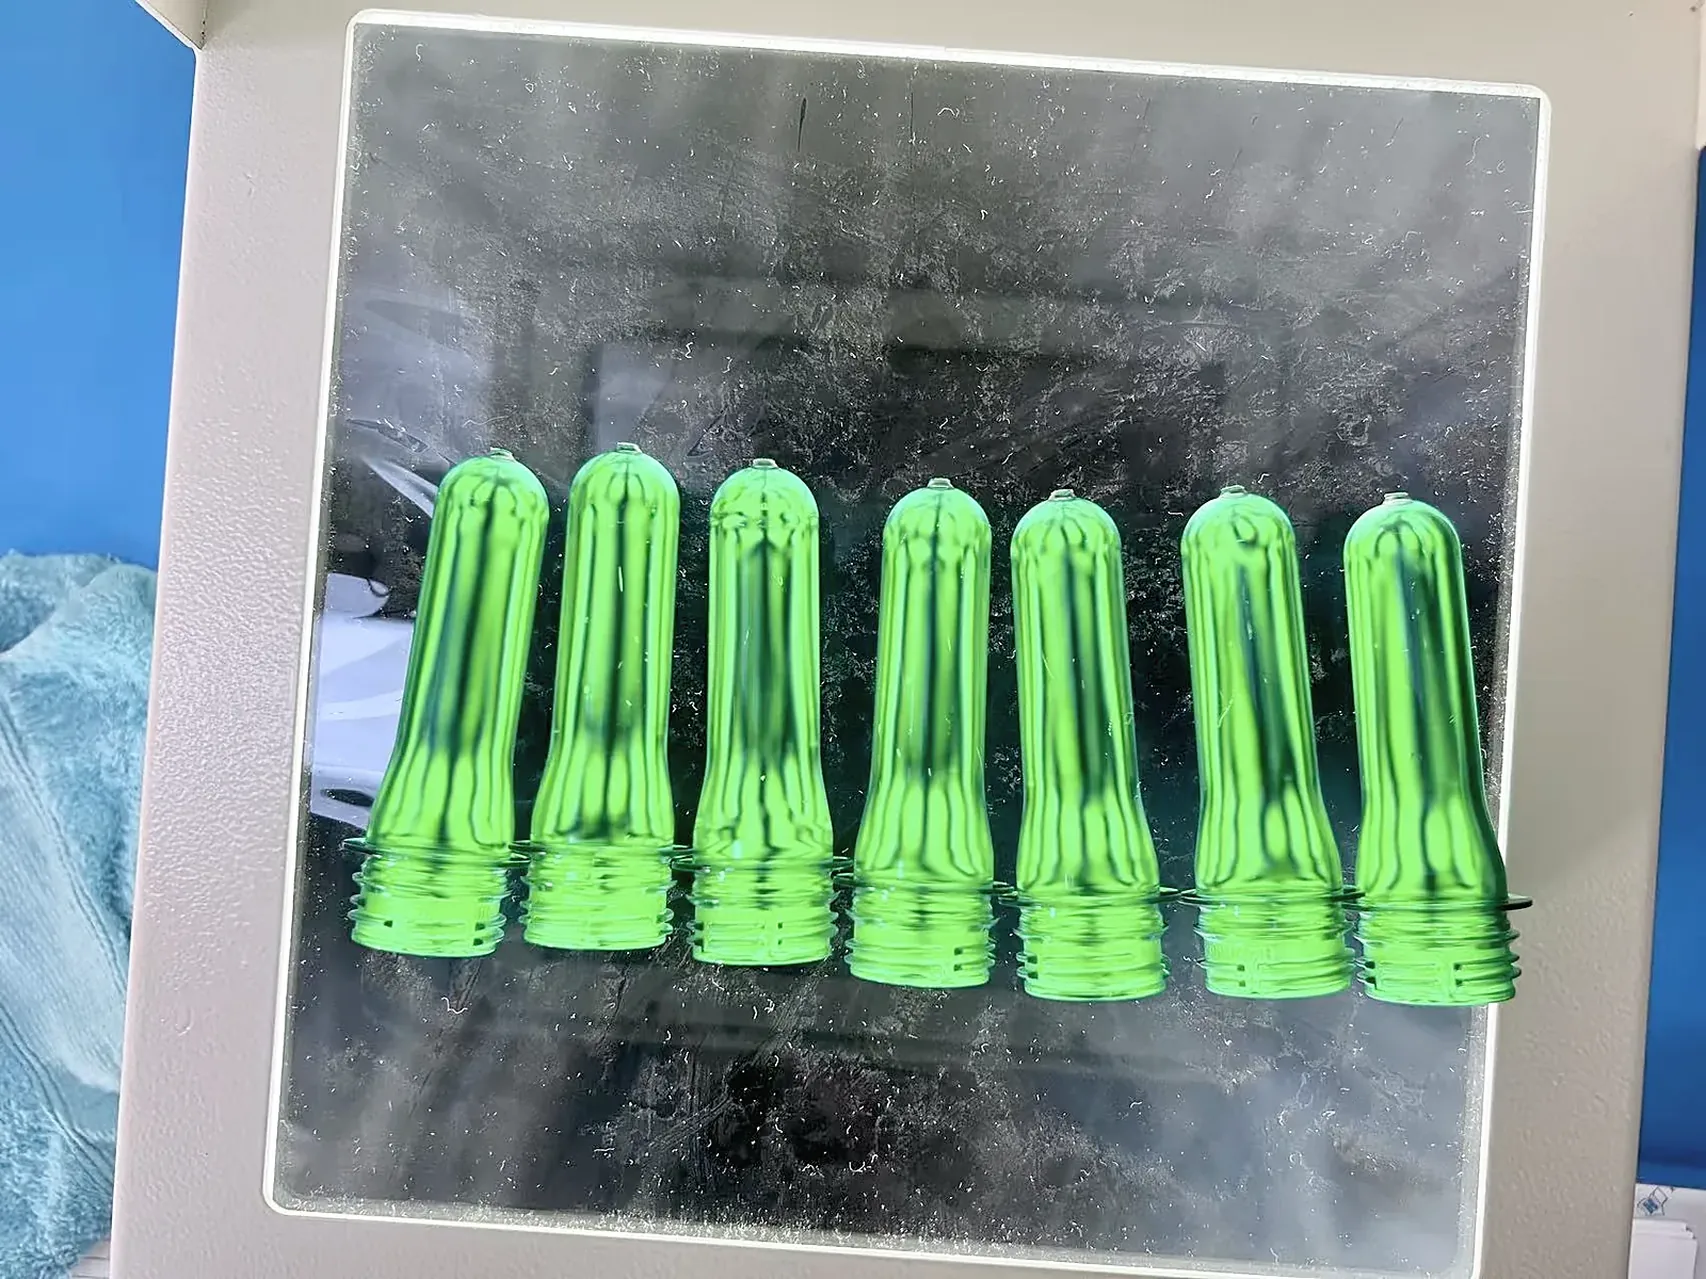
- Lumière polarisée
- Préformes contrôlées en lumière polarisée.
- Rapport d’essai
- Cycle et réglages de procédé enregistrés avec les échantillons.
Étapes du projet et délais
La proposition date chaque étape pour votre ligne.
- 1. Proposition
- Les données de préforme, de production et du site sont étudiées et la configuration de la ligne est proposée.
- 2. Commande et validation des plans
- La configuration de la presse, le plan de la préforme et le plan du moule sont validés.
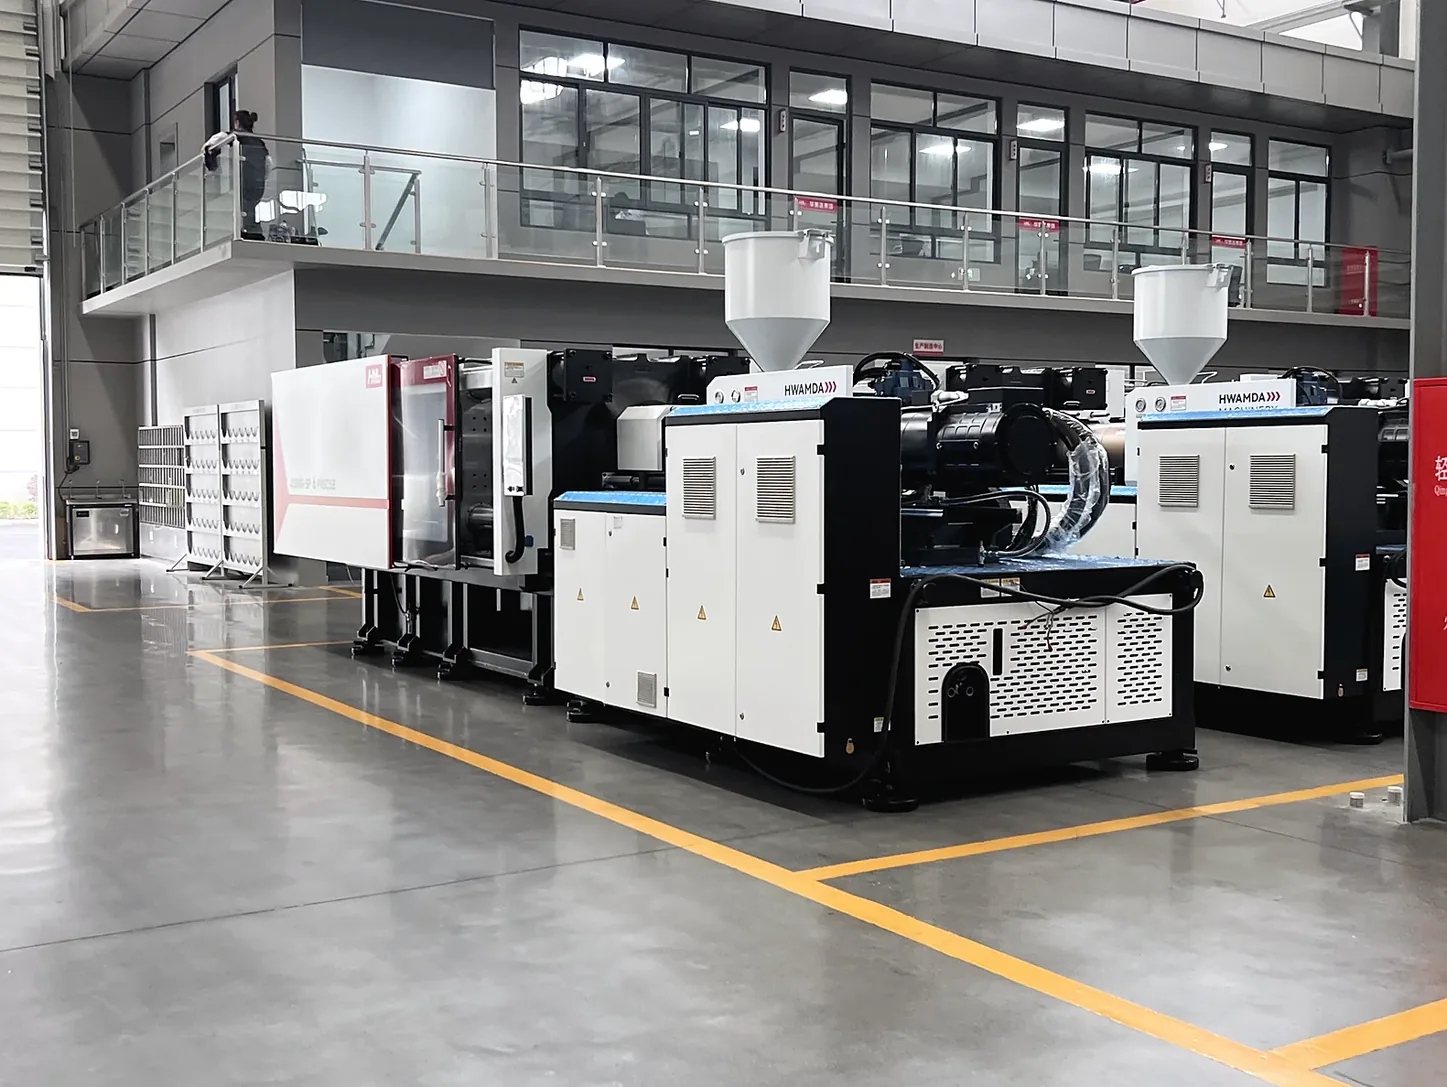
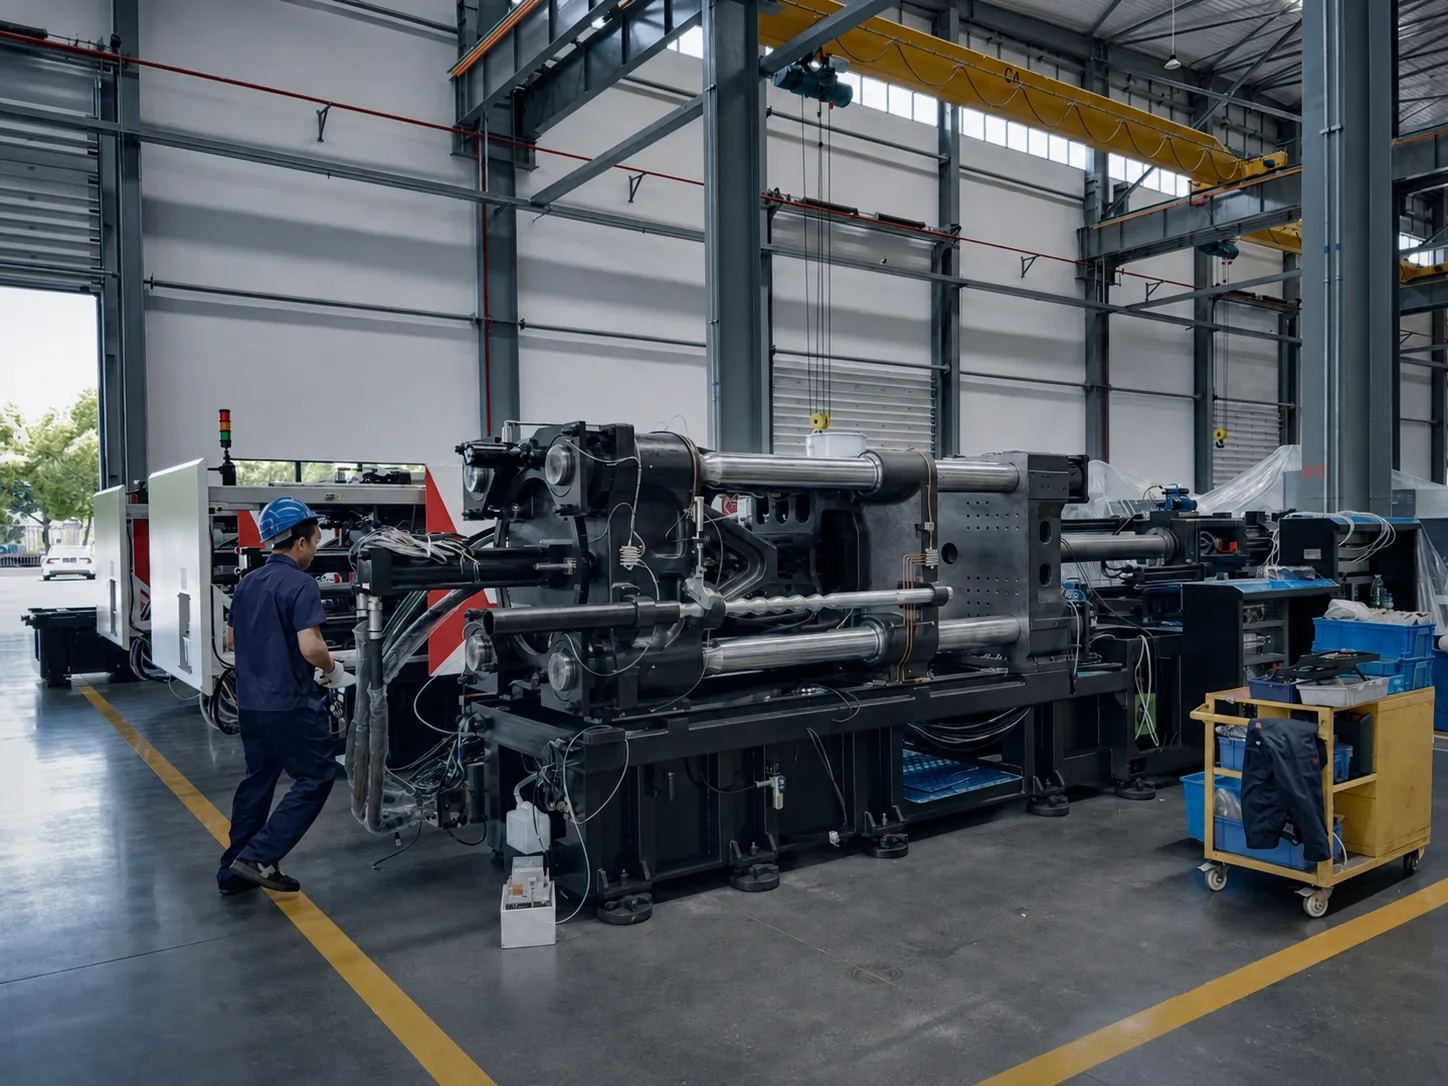
- 3. Fabrication de la presse
- Délai de la presse : 60 jours ouvrés.
- 4. Fabrication du moule
- Délai du moule : 60 jours ouvrés.
- 5. Essai combiné
- Presse et moule fonctionnent ensemble selon les critères de réception convenus.
- 6. Expédition
- Les équipements sont expédiés FOB Ningbo ; le délai de transport dépend de votre destination.
- 7. Installation et formation
- Optionnelles, chiffrées par projet.
Ce que comprend l’investissement dans une usine de préformes PET
Une usine de préformes PET est chiffrée poste par poste, pour que vous puissiez comparer le périmètre de fourniture. Chaque ligne est chiffrée pour votre projet, FOB Ningbo.
- Presse à injecter HMD-PET
- Modèle et unité d’injection dimensionnés selon le poids injecté et la production.
- Moule de préformes et canal chaud
- Nombre d’empreintes, col et niveau de moule.
- Séchage et chargement de la résine
- Sécheur, trémie et chargeur dimensionnés selon la consommation de résine.
- Groupe d’eau glacée et refroidissement
- Groupe d’eau glacée du moule, tour de refroidissement et déshumidificateur de moule.
- Air comprimé
- Compresseur, sécheur d’air, filtres et réservoir.
- Extraction et post-refroidissement
- Robot dimensionné selon les empreintes et le cycle.
- Convoyage et emballage
- Convoyeurs, contrôle et emballage.
- Installation et formation
- Optionnelles, chiffrées par projet.
- Fret
- Fret et assurance de Ningbo jusqu’à votre destination.
Le coût de revient par préforme dépend surtout de la résine et du poids de la préforme, du temps de cycle et du nombre d’empreintes, de l’énergie, de la main-d’œuvre et de la disponibilité.
Quoi envoyer pour une proposition de ligne PET
Envoyez ce dont vous disposez. Les valeurs manquantes sont complétées pendant l’étude.
- Col
- Désignation du col ou plan du bouchage.
- Poids de la préforme
- Poids cible et tolérance.
- Plan ou échantillon de préforme
- Plan, échantillon ou photos nettes.
- Production visée
- Préformes par heure ou par jour, et nombre d’équipes.
- Résine et couleur
- Grade de PET, couleurs et éventuel contenu recyclé.
- Alimentation électrique
- Tension et fréquence de votre usine.
- Utilités
- Eau de refroidissement et air comprimé disponibles.
- Pont roulant et bâtiment
- Capacité du pont roulant, hauteur sous plafond et surface disponible.
FAQ
Questions fréquentes
Quels équipements faut-il pour une ligne de production de préformes PET, et lesquels sont optionnels ?
Le cœur est une presse HMD-PET et un moule de préformes multi-empreintes avec canal chaud à obturateurs. Le séchage et le chargement de la résine, le groupe d’eau glacée, la tour de refroidissement, le déshumidificateur de moule, l’air comprimé, le doseur de mélange-maître, le robot d’extraction avec post-refroidissement, le convoyage, le contrôle et l’emballage sont optionnels et chiffrés par projet.
Combien de préformes une ligne produit-elle par heure ou par jour ?
Préformes par heure = empreintes × 3 600 ÷ temps de cycle en secondes × rendement ; par jour, multipliez par 24. Par exemple, une HMD430PET avec 72 empreintes de 16,5 g à 9,9 s donne environ 26 180 préformes par heure à 100 %, soit environ 22 250 par heure avec un rendement supposé de 85 %.
Quelle taille de presse et combien d’empreintes pour ma production journalière ?
Divisez l’objectif journalier par 24 et par votre rendement pour obtenir les préformes par heure, puis empreintes ≈ préformes par heure × temps de cycle ÷ 3 600. Vérifiez empreintes × poids de préforme par rapport au poids injectable PET de chaque modèle HMD-PET. Le tableau des configurations présente des montages relevés lors d’essais de moules clients.
De quelle surface, puissance, eau et air la ligne a-t-elle besoin ?
Cela dépend de la configuration retenue. L’alimentation standard est 380 V / triphasé / 50 Hz, autres tensions sur demande. La ligne demande des circuits séparés d’eau glacée et d’eau de refroidissement, de l’air comprimé propre, un pont roulant au-dessus de la zone du moule et, à titre indicatif, une hauteur sous plafond supérieure à 6,5 m. Les valeurs de votre ligne figurent dans la proposition et le plan d’implantation.
Quel séchage le PET demande-t-il ?
Le PET est séché dans un sécheur déshydratant selon les données du fournisseur de résine, généralement 4–6 h, avec un point de rosée de −40 °C ou moins. La trémie du sécheur est dimensionnée pour contenir 4 à 6 heures de consommation de résine. Le guide du moulage par injection du PET détaille les exigences de séchage.
Une ligne peut-elle produire plusieurs poids de préforme ou plusieurs cols ?
Chaque col demande ses propres bagues de col et noyaux associés : un autre col ou une autre préforme nécessite donc son propre moule ou jeu d’empreintes. Une presse HMD-PET peut faire tourner plusieurs moules si chacun respecte son poids injectable, son entre-colonnes et son épaisseur de moule. Indiquez toutes les préformes prévues afin de dimensionner la presse pour la plus grande.
La ligne peut-elle produire des préformes colorées ou en rPET ?
Les préformes colorées utilisent un doseur de mélange-maître optionnel sur la presse. Pour le PET recyclé, envoyez les données de la résine et la part prévue ; elle est évaluée pour votre projet.
Combien de temps entre la commande et la production ?
Le délai de la presse est de 60 jours ouvrés et celui du moule de 60 jours ouvrés. Viennent ensuite l’essai combiné presse et moule, puis l’expédition FOB Ningbo. Le transport dépend de votre destination ; l’installation et la formation sont optionnelles.
Comment la ligne et les préformes sont-elles testées avant expédition ?
La presse et le moule fonctionnent ensemble lors d’un essai combiné avant expédition. Le poids, les dimensions, le col, l’épaisseur de paroi et la concentricité sont contrôlés, et les préformes sont examinées en lumière polarisée, selon des critères de réception convenus à l’avance.
L’installation et la formation sont-elles proposées ?
Oui. L’installation, la mise en service et la formation des opérateurs sont optionnelles et chiffrées par projet.
Combien coûte une ligne de production de préformes PET ?
Le prix dépend du modèle de presse, du nombre d’empreintes et du niveau de moule, des périphériques choisis, de l’installation et de la formation, et du fret. Chaque ligne est chiffrée pour votre projet, FOB Ningbo, avec chaque poste détaillé. Envoyez votre préforme et votre production journalière pour recevoir une proposition.