 HWAMDA
Couvercles
Fermetures légères pour lesquelles l’ajustement et l’équilibrage du moule sont déterminants.
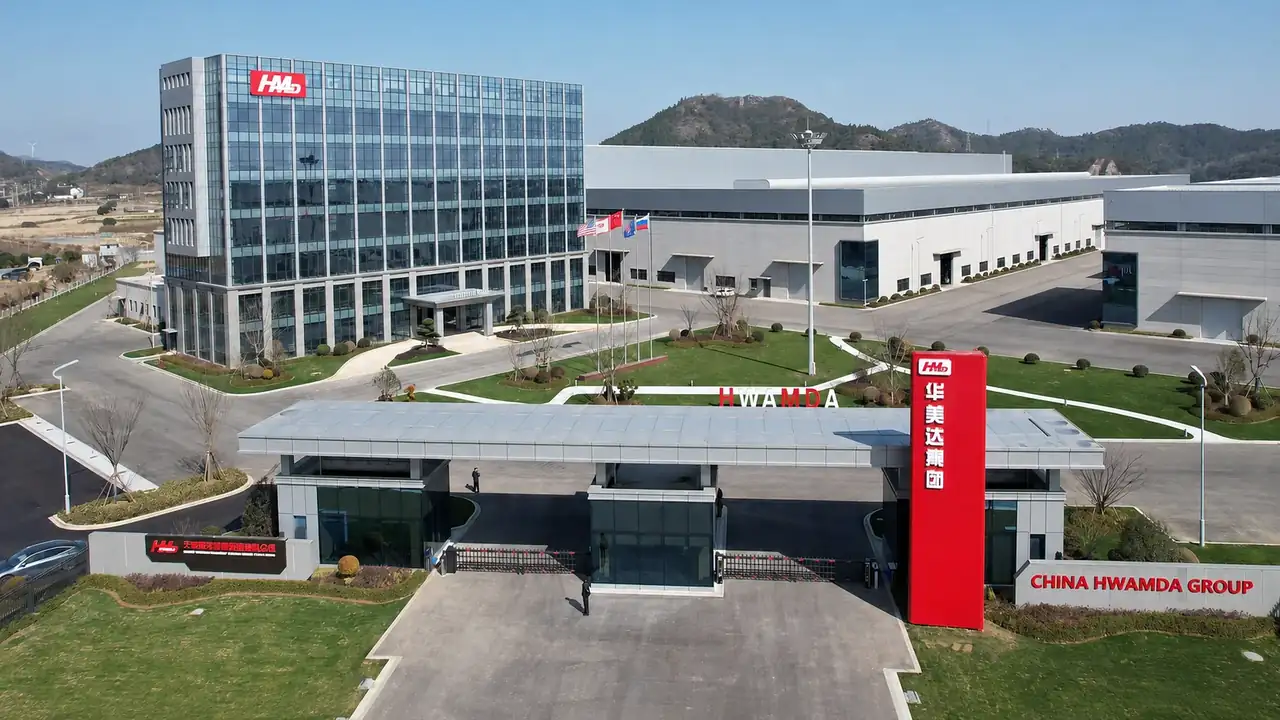
PRODUCTION DE CONTENANTS ALIMENTAIRES
Configurez la presse, l’interface du moule, le cycle cible, l’option IML et l’automatisation en fonction du contenant alimentaire que vous devez fabriquer.
Contenants ronds et rectangulaires · emballages à emporter · gobelets · couvercles
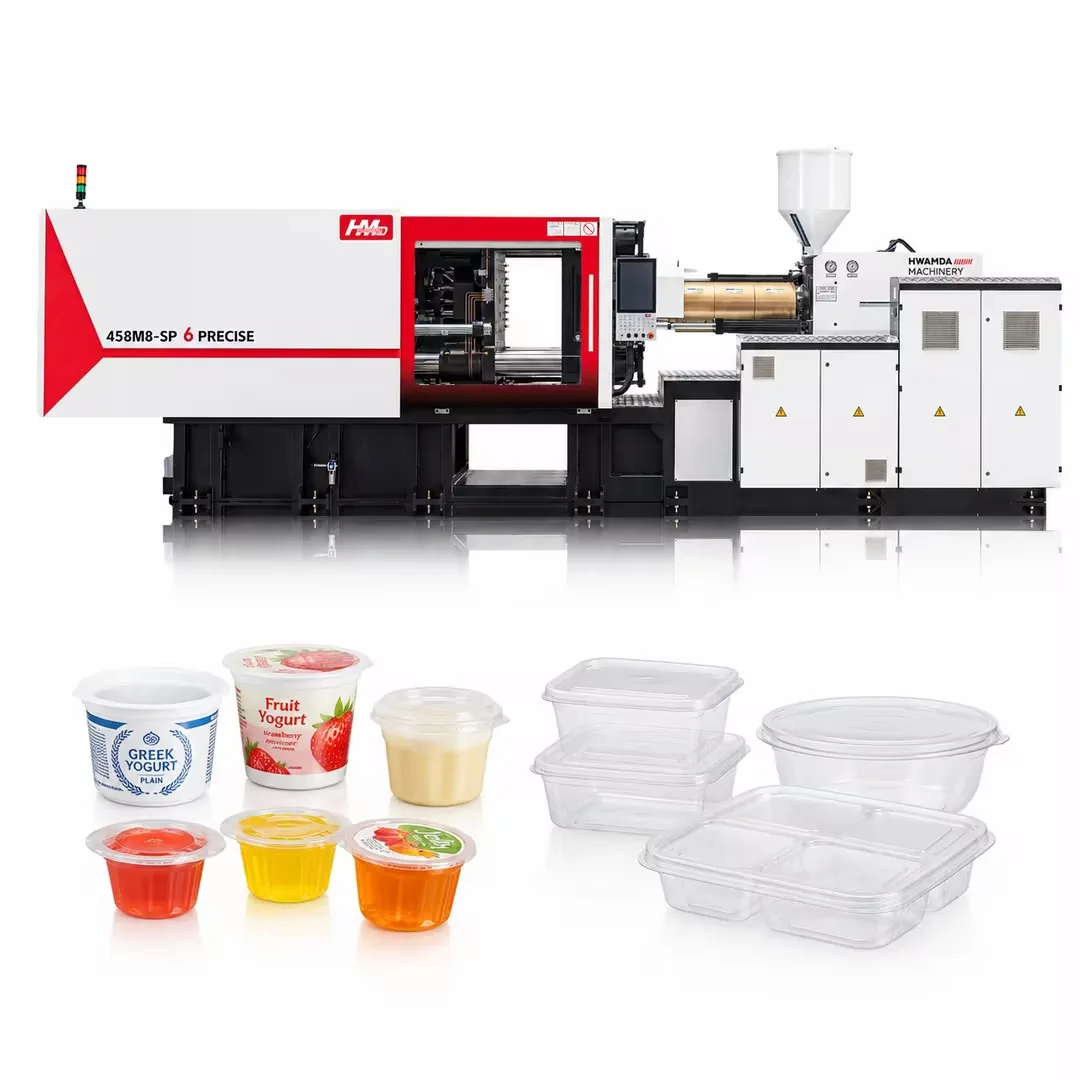
ADÉQUATION DU PRODUIT
Partez d’un échantillon ou d’un plan réel. L’injection peut être étudiée pour des emballages réutilisables ou à paroi mince lorsque la géométrie, la résine, le moule et l’objectif de production sont définis ensemble.
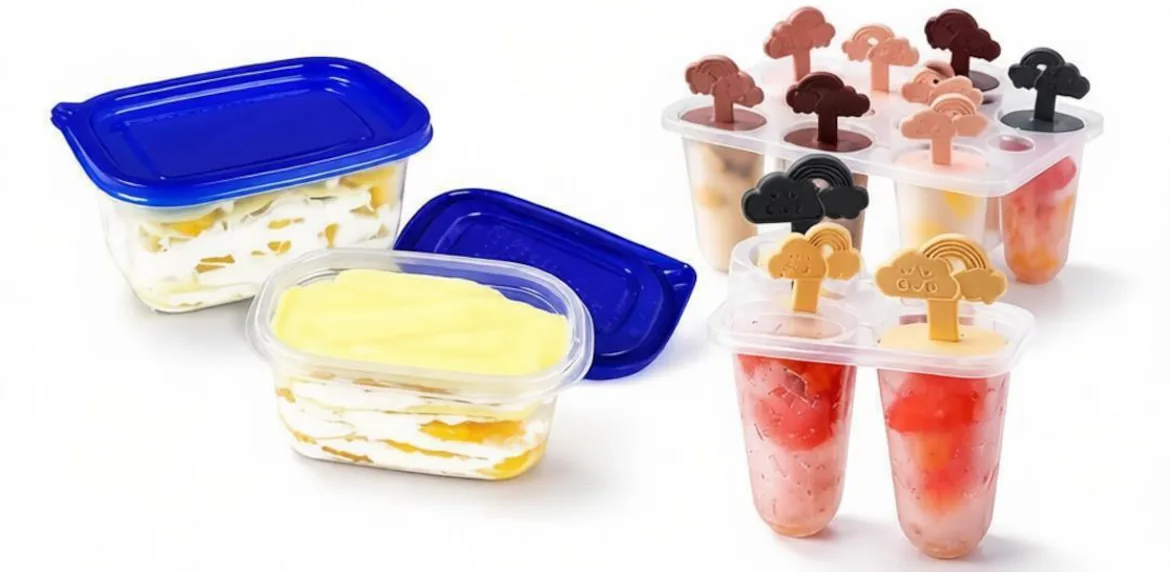
Formats de conservation et de vente à emporter avec couvercles ajustés.
Pots, bols et formats d’emballage associés.
Projets de gobelets et de portions individuelles avec des exigences d’empilage définies.
Fermetures légères pour lesquelles l’ajustement et l’équilibrage du moule sont déterminants.
Combinaisons contenant-couvercle propres à chaque application.
Projets dans lesquels la longueur d’écoulement, l’épaisseur de paroi et le refroidissement exigent une validation rigoureuse.
EXIGENCES PRODUIT
La spécification du contenant détermine le volume injecté requis, le comportement au remplissage, l’encombrement du moule, l’extraction et l’objectif de production réaliste.
Longueur, largeur et hauteur hors tout, et éléments d’ajustement critiques.
Poids net de la pièce moulée, sans estimations non étayées.
Sections nominales et sections minces critiques indiquées sur le plan.
Nervures, charnières, ajustement du couvercle, empilage et détails d’éjection.
Grade de résine confirmé et fenêtre de process recommandée par le fabricant de la résine.
L’idéal est un plan. Une photo nette de l’échantillon avec ses dimensions suffit pour commencer.
SÉLECTION DE LA PRESSE
HWAMDA examine la pièce, les empreintes, la surface projetée, le volume injecté requis, la taille du moule et la séquence du cycle avant de recommander la configuration SP6.
01Surface projetée
02Volume injecté total requis
03Dimensions du moule
04Course d’ouverture et d’éjection
05Séquence du cycle et de l’automatisation
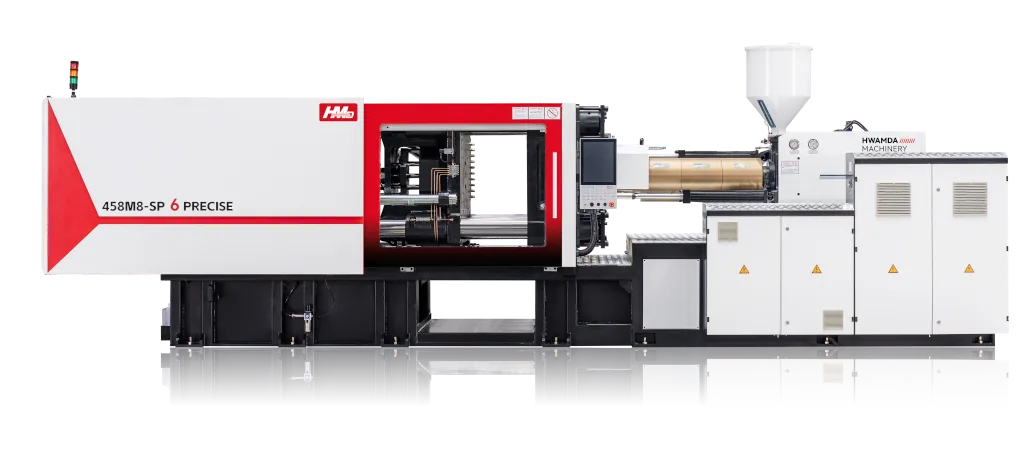
Unité de fermeture, unité d’injection et configuration du projet recommandées
CONFIGURATION DU MOULE ET DES EMPREINTES
Le nombre d’empreintes ne peut pas être choisi uniquement en fonction de la cadence. Le remplissage, le refroidissement, le montage sur les plateaux, l’extraction et la manipulation des étiquettes doivent fonctionner ensemble.
Équilibrez la cadence cible avec le volume injecté, l’encombrement du moule et le cycle.
Examinez la longueur d’écoulement et les zones minces critiques de la pièce.
Confirmez l’homogénéité des canaux, des seuils et des empreintes dans la conception du moule.
Coordonnez les circuits de refroidissement du moule avec le refroidisseur et le cycle cible.
Vérifiez l’entre-colonnes, le montage sur les plateaux, l’épaisseur et le poids.
Vérifiez les interfaces d’injection, de fermeture, d’éjection et de commande.
Réservez l’espace nécessaire à la pose des étiquettes, à l’accès du robot et au dégagement pour l’extraction.
HWAMDA peut coordonner les données d’interface presse–moule et les essais de production en fonction des exigences de production confirmées.
Besoin du moule uniquement ? Découvrez les solutions de moules pour contenants alimentaires à paroi minceCYCLE ET CADENCE
Un objectif de production responsable découle de la pièce, du moule, du refroidissement et de la séquence de manipulation réels, et non d’une promesse générique de temps de cycle.
Cadence théorique = empreintes du moule × 3600 ÷ temps de cycle confirmé en secondes. La planification finale doit tenir compte des contrôles qualité et des arrêts normaux de production.
Lire le guide de l’injection à paroi minceOPTION D’ÉTIQUETAGE DANS LE MOULE
L’IML peut réunir la décoration et le moulage en un seul cycle, mais il ajoute des exigences d’étiquette, de robot, de moule et de process qui doivent être confirmées très tôt.
Matière et forme de l’étiquette
Précision de pose et maîtrise de l’électricité statique
Accès au moule et pour le robot
Empilage et manutention aval
ROBOT ET AUTOMATISATION
Le périmètre d’automatisation dépend de la pièce et du process. Il peut aller d’une simple extraction à une cellule coordonnée d’IML et d’empilage.
Retirez les pièces de façon régulière sans allonger la séquence cible.
Alimentez et posez les étiquettes lorsque l’IML est retenu.
Organisez les contenants ou les couvercles pour un transfert stable.
Raccordez le comptage, le contrôle ou l’emballage si nécessaire.
REFROIDISSEMENT ET PÉRIPHÉRIQUES
Les périphériques sont choisis en fonction de la résine, du refroidissement du moule, du cycle et des conditions du site. Ils ne constituent pas un ensemble figé pour tous les projets de contenants alimentaires.
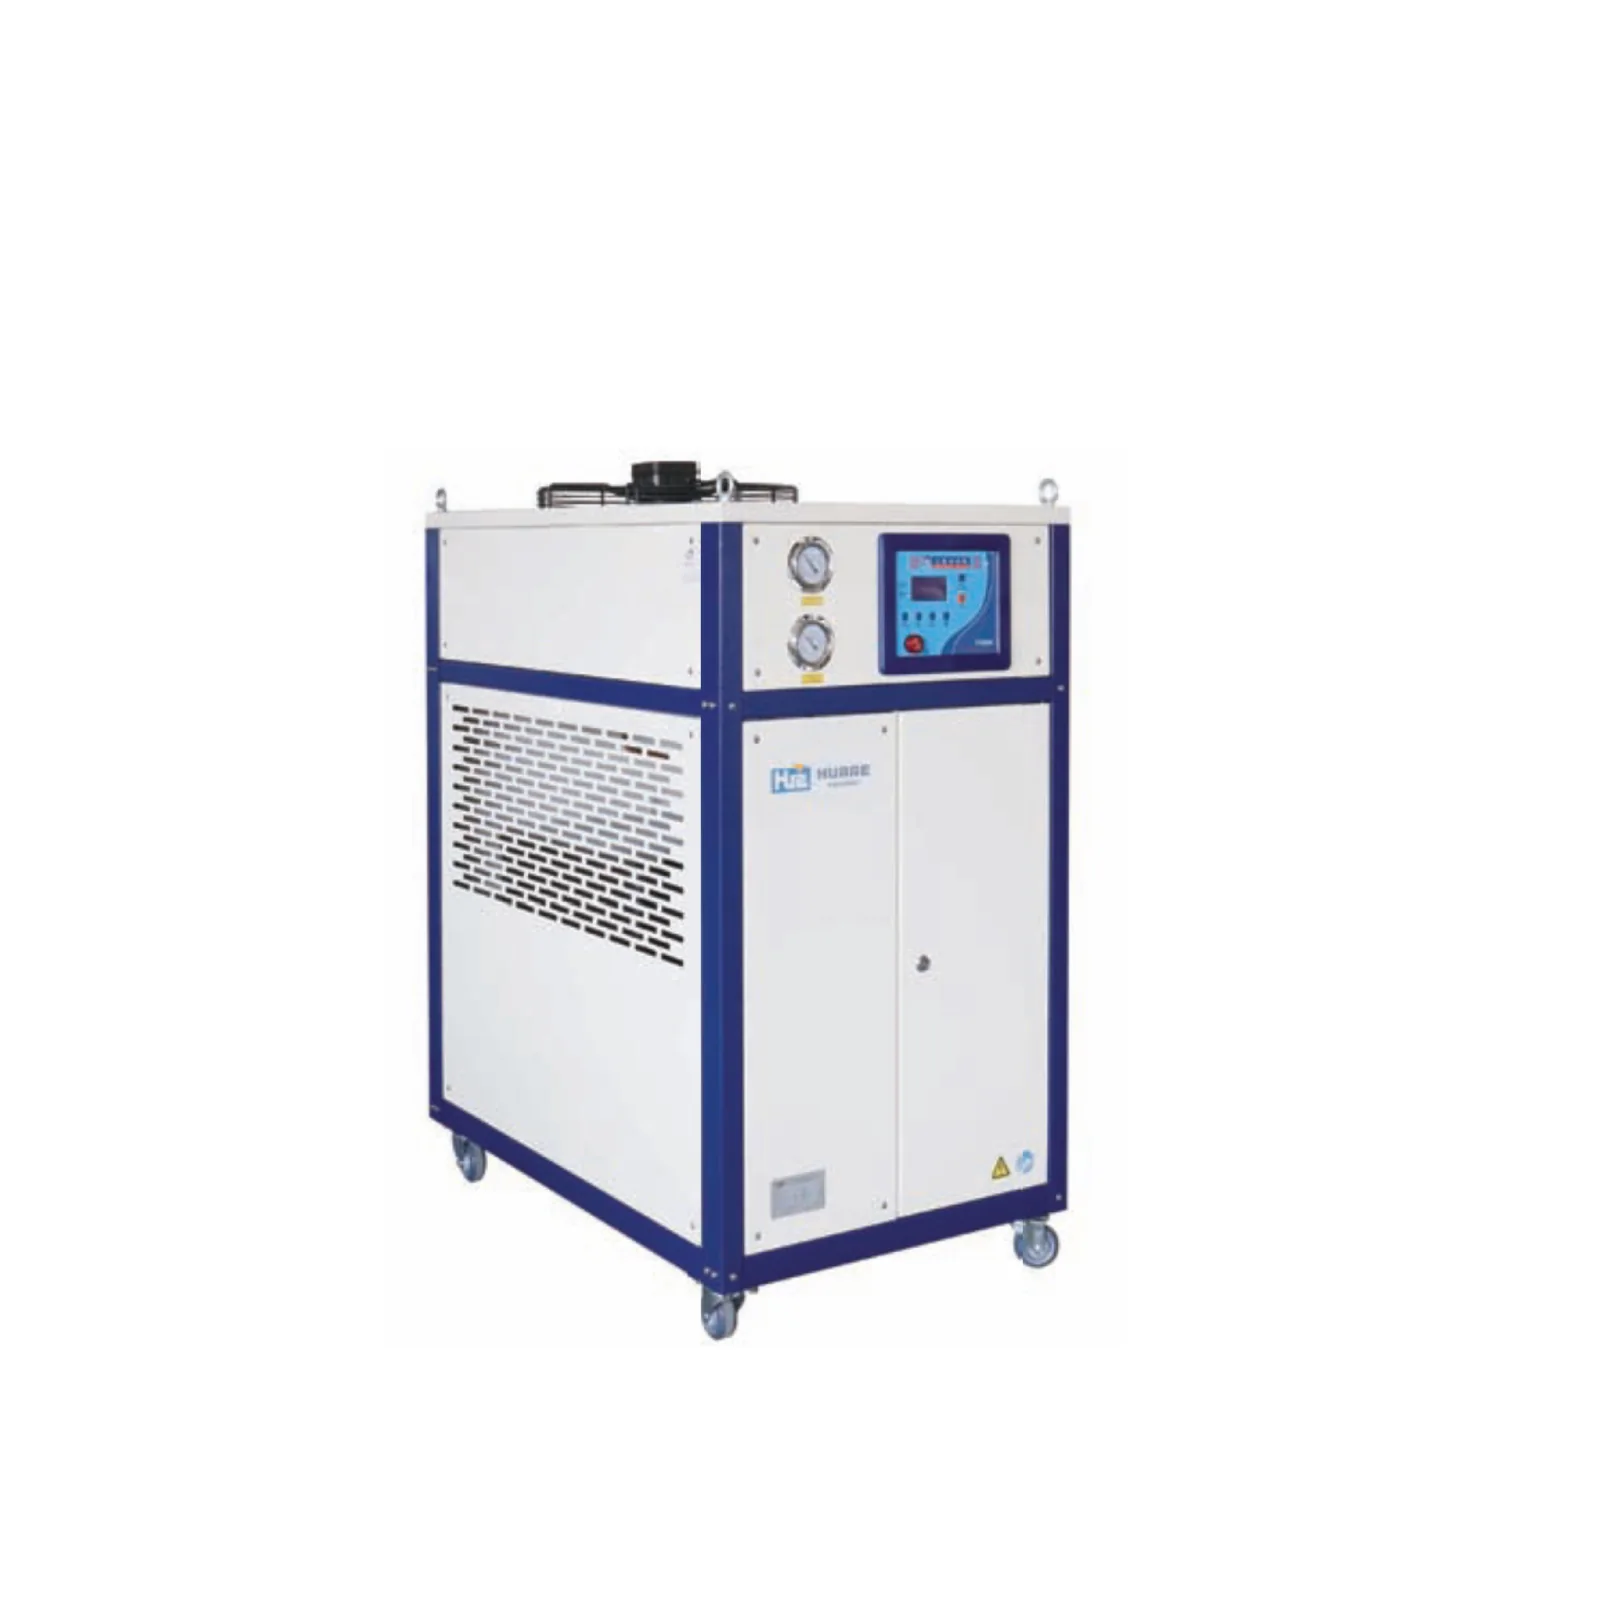
Assure la charge de refroidissement du moule définie par le projet.
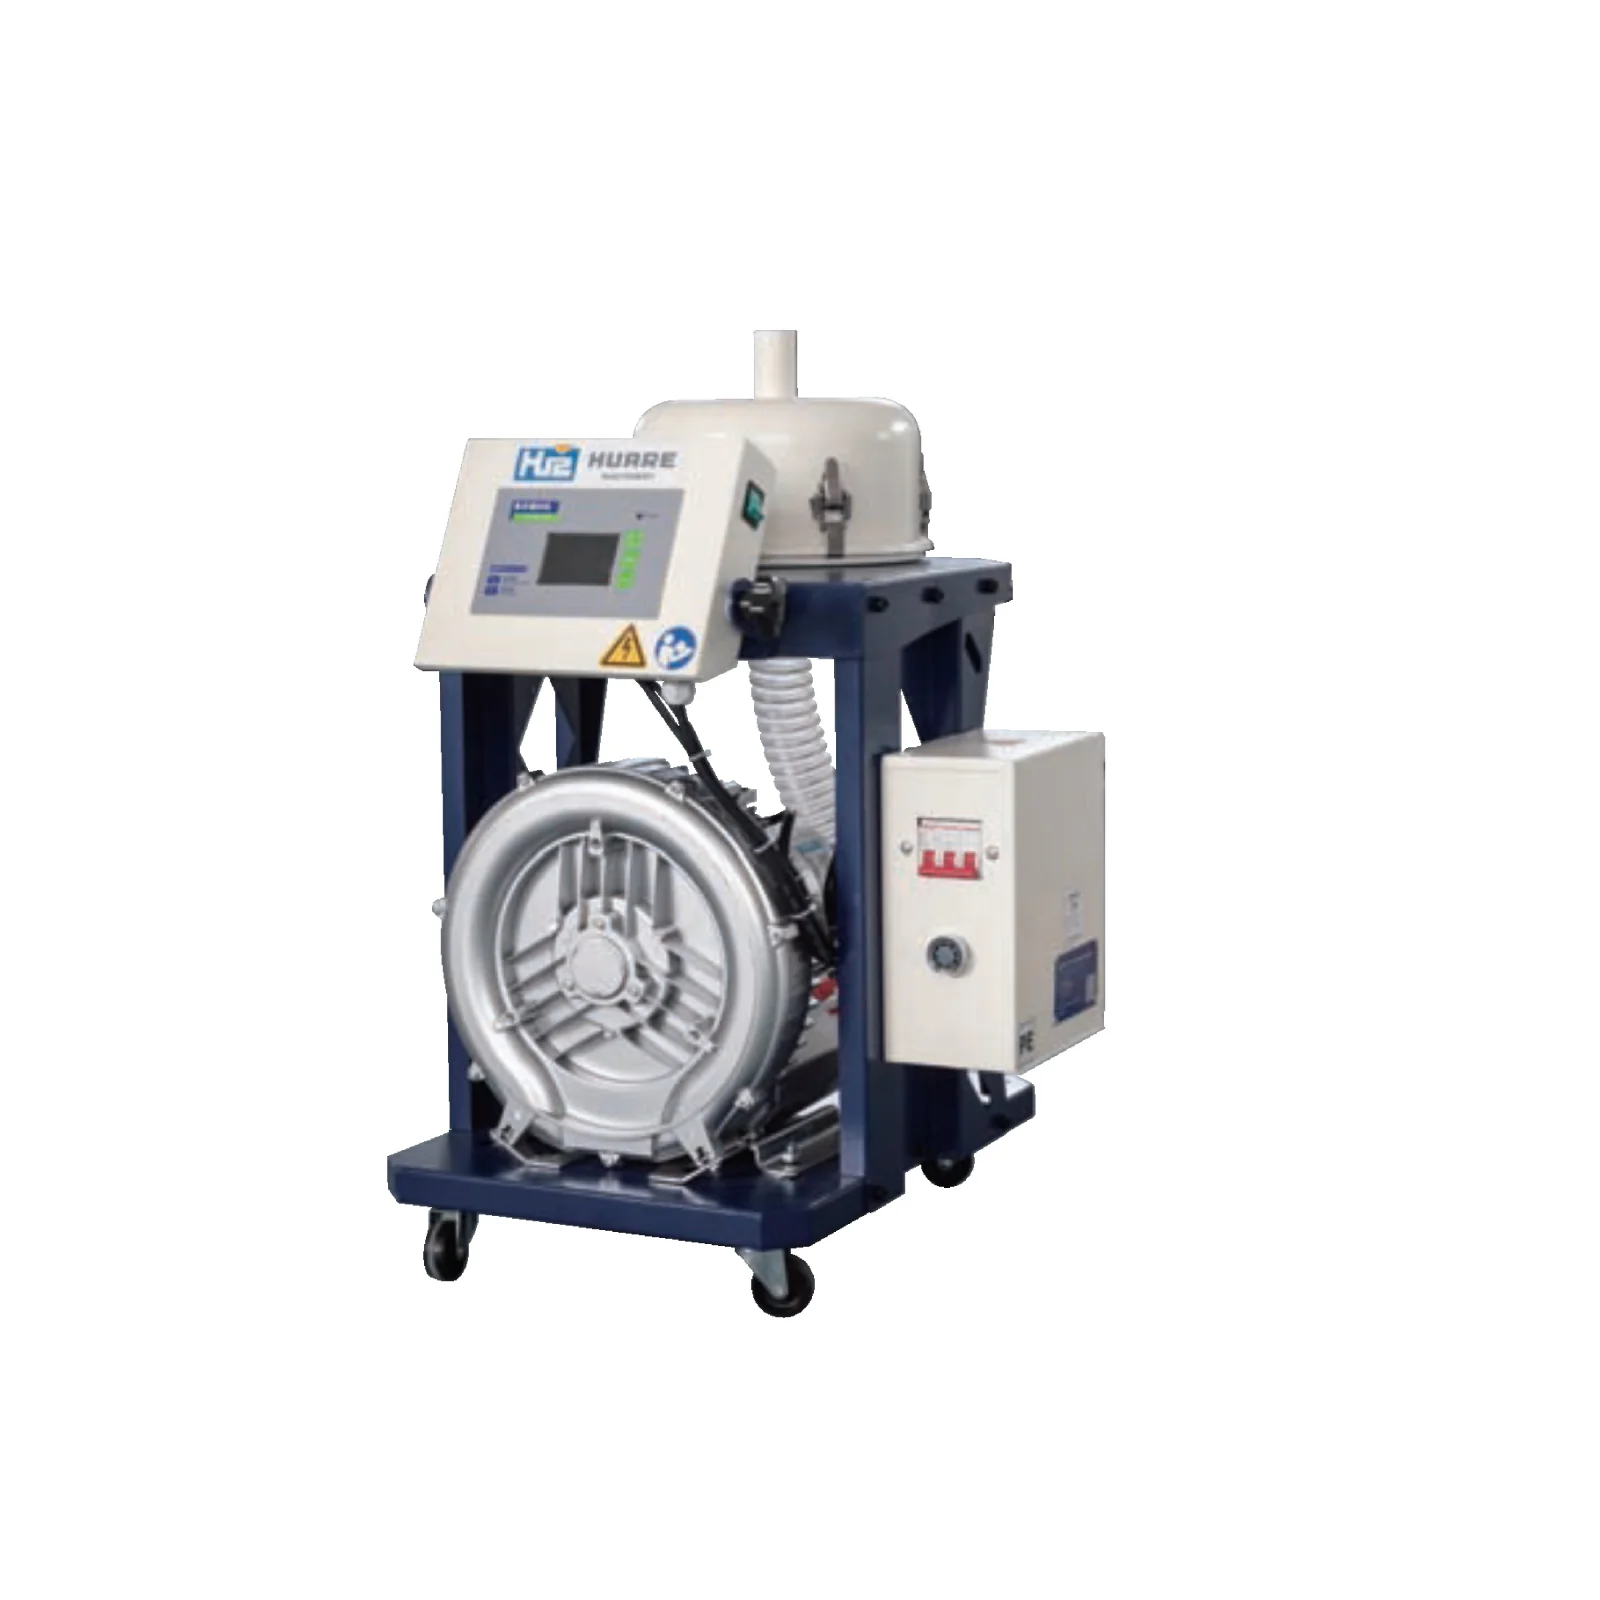
Assure un transfert maîtrisé de la résine vers la presse.
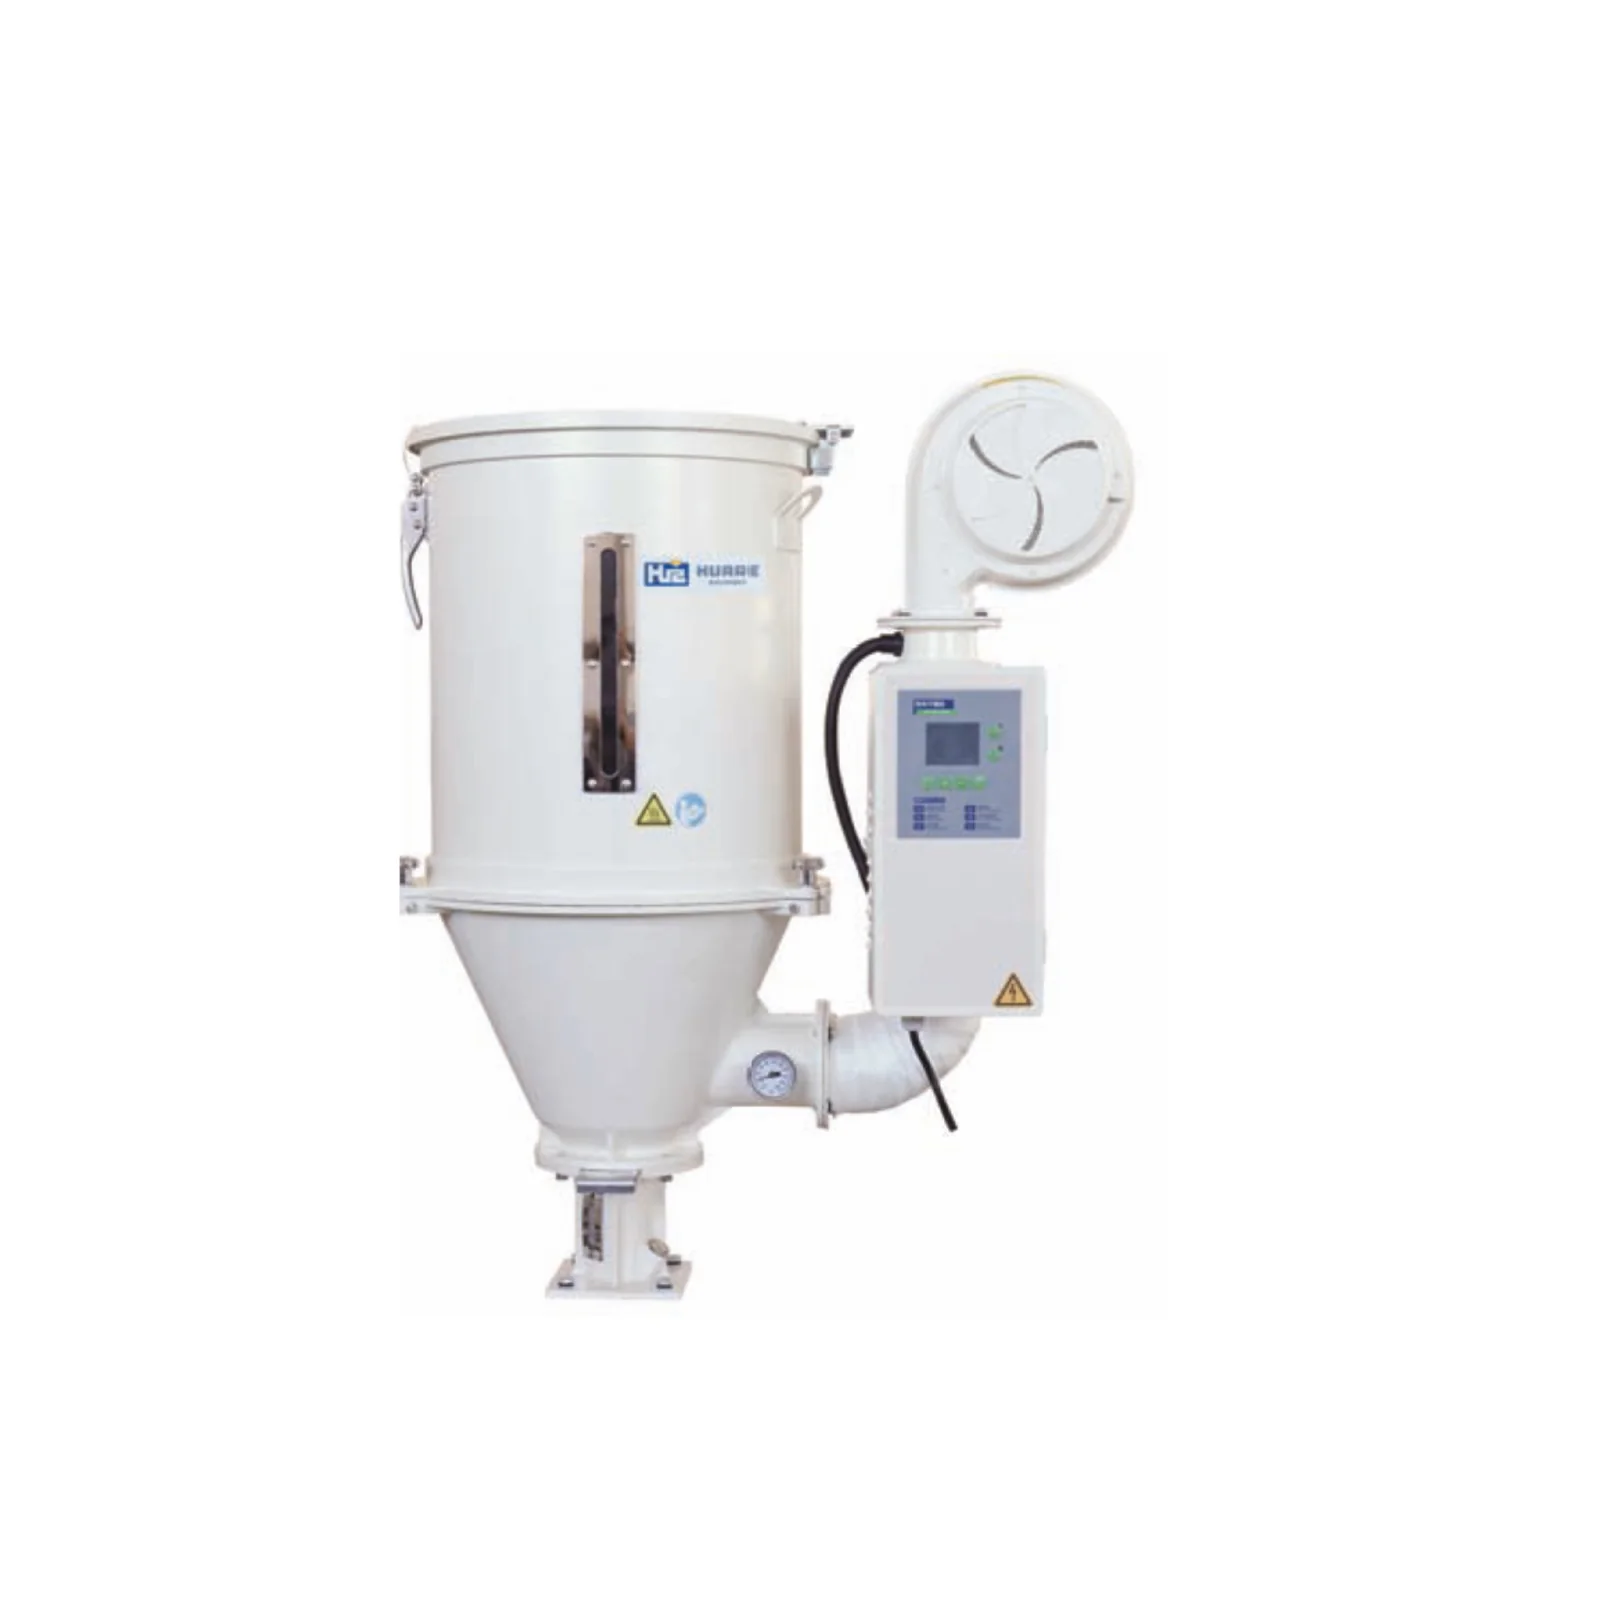
Utilisé uniquement lorsque la résine et le process retenus exigent un séchage.
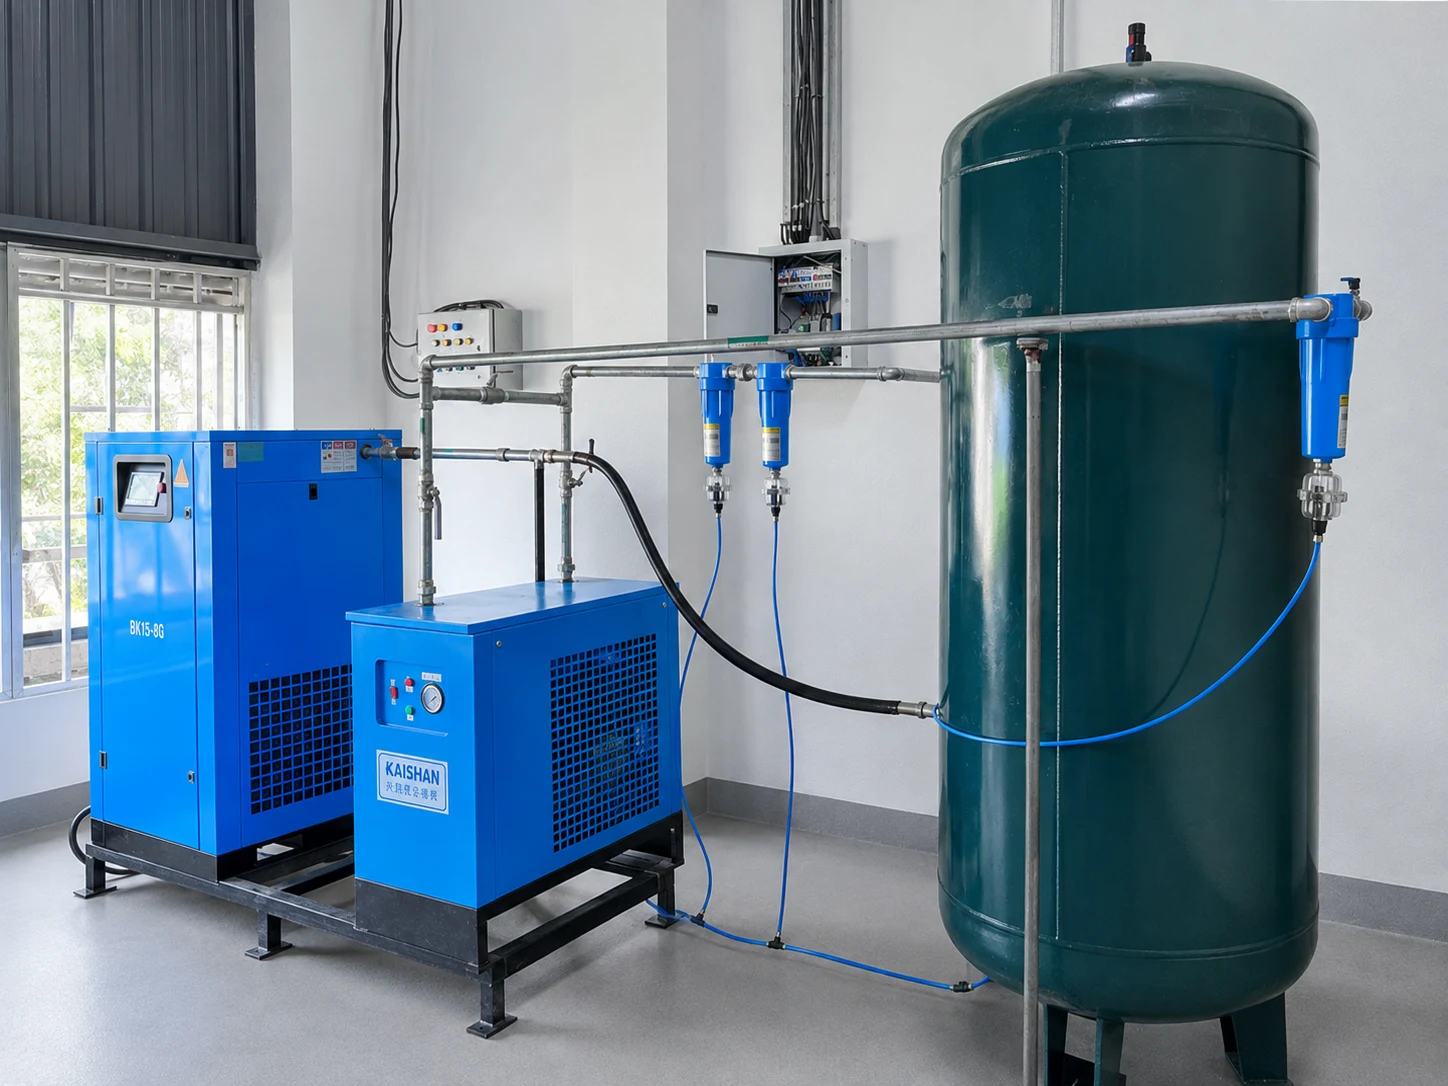
Évalué en fonction des besoins pneumatiques du robot, de l’IML ou du site.
L’alimentation électrique, la qualité de l’eau, les conditions ambiantes et les utilités existantes du site doivent être vérifiées avant la configuration finale.
CELLULE DE PRODUCTION COMPLÈTE
La cellule de production est configurée en fonction du produit convenu, de l’objectif de qualité et du degré d’automatisation.
VALIDATION DU PROJET
Avant l’expédition, l’essai en usine montre la presse configurée, les mouvements du moule, l’extraction, les contenants moulés et les contrôles qualité.
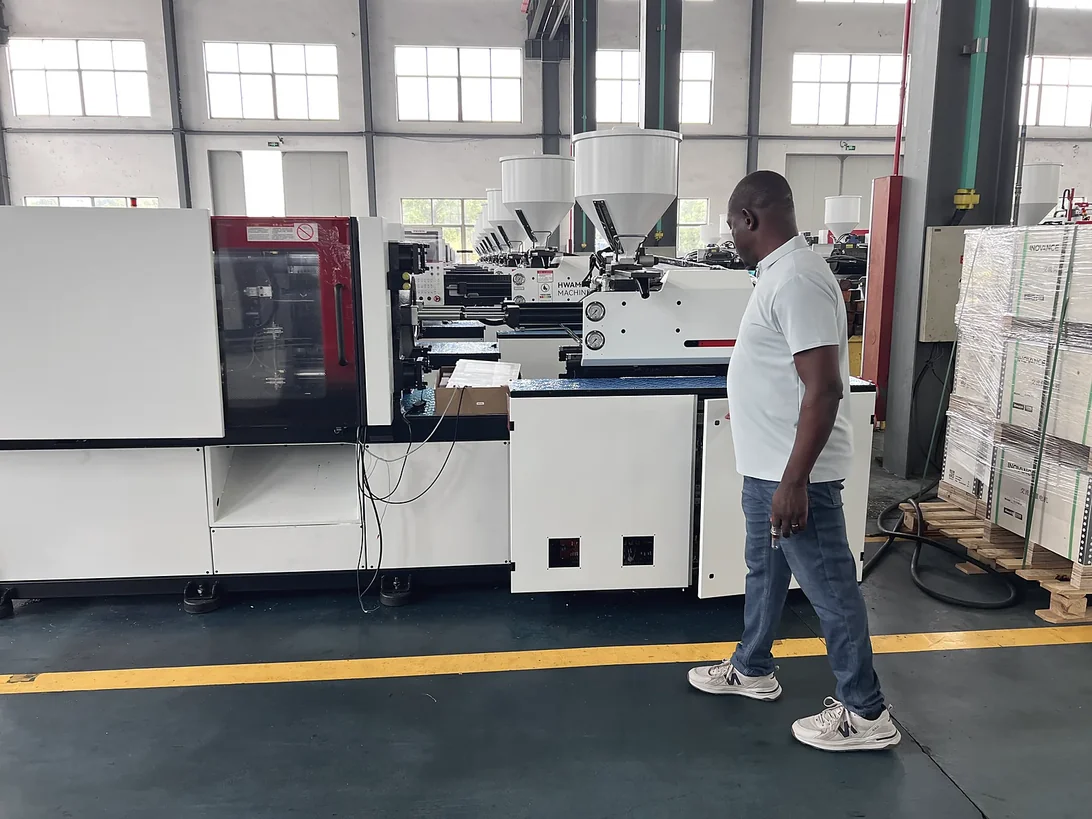
L’essai peut couvrir le cycle complet, les mouvements du moule, la pose des étiquettes le cas échéant, l’extraction par robot, l’empilage et l’inspection rapprochée des contenants moulés, dans les conditions convenues pour votre projet.
DONNÉES DU PROJET
Des éléments inconnus n’empêchent pas de nous consulter. Envoyez ce dont vous disposez ; les points restants pourront être confirmés lors de la revue d’ingénierie.
Plan du produit
Photo nette ou échantillon physique
Dimensions hors tout
Poids du produit
Épaisseur de paroi
Matière et grade
Nombre d’empreintes souhaité
Cadence horaire cible
Besoin d’étiquetage
Moule existant ou neuf
Besoin d’automatisation
PÉRIMÈTRE COMMERCIAL
Un devis pertinent exige le même périmètre technique confirmé. Le coût varie selon la presse, l’interface du moule et le niveau d’automatisation inclus.
Unité de fermeture et unité d’injection choisies pour la pièce et le moule.
Adaptation d’un moule existant ou périmètre coordonné d’un moule neuf.
Influe sur la taille du moule, le volume injecté, le refroidissement et l’automatisation.
Extraction, empilage et manutention aval.
Alimentation des étiquettes, robot, moule et intégration des commandes.
Périmètre du refroidissement, du chargement, du séchage et des utilités du site.
Essais, installation, formation, logistique et pièces de rechange.
QUESTIONS DES ACHETEURS
Des réponses concrètes pour préparer un projet de production de contenants alimentaires.
La presse adaptée est choisie en fonction de la surface projetée, du volume injecté requis, de l’encombrement du moule, de la séquence du cycle et de l’automatisation, et pas seulement du nom du produit.
Envoyez le plan ou l’échantillon du produit, les dimensions, le poids, l’épaisseur de paroi, la résine, les informations sur le moule, le nombre d’empreintes et l’objectif de cadence.
Il n’existe pas de seuil universel fiable valable pour toutes les géométries. L’épaisseur de paroi critique doit être examinée avec la longueur d’écoulement, la matière et le chemin de remplissage.
Le nombre d’empreintes est choisi en équilibrant la cadence, le volume injecté, le montage sur les plateaux et l’entre-colonnes, l’équilibrage du remplissage, le refroidissement et l’automatisation.
La géométrie de la pièce, l’épaisseur de paroi, la résine, le profil de remplissage, le refroidissement du moule, l’éjection, les mouvements du robot et les exigences de qualité influent tous sur le cycle.
Oui, lorsque l’étiquette, le moule, l’accès du robot, la maîtrise de l’électricité statique et la manutention aval sont définis comme un seul projet.
Le projet peut au minimum nécessiter une extraction régulière ; l’empilage, la manipulation des étiquettes, le comptage ou l’emballage dépendent du produit et de la cadence cible.
Oui, après vérification des dimensions, du poids, du montage sur les plateaux et de l’entre-colonnes, du volume injecté requis, de l’éjection, du refroidissement et des commandes.
Le total dépend de la presse et de l’unité d’injection, du périmètre du moule, du nombre d’empreintes, de l’automatisation, de l’IML, des périphériques, des essais, de la logistique et du périmètre de service.