 HWAMDA

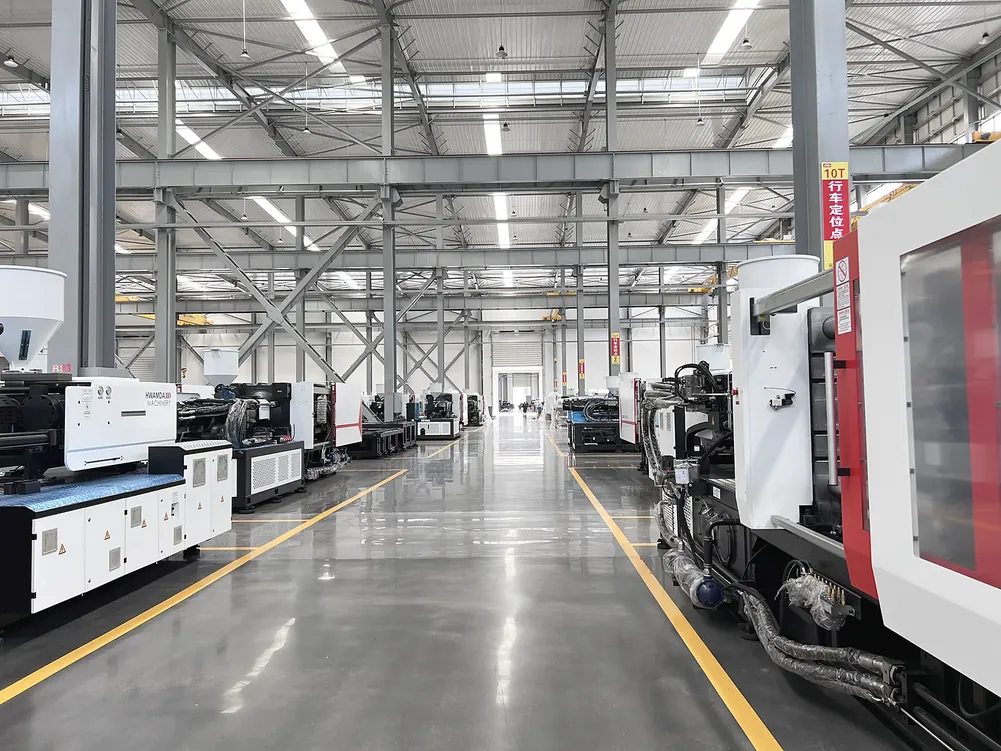
Ce que comprend une ligne d'injection clés en main
Une ligne clés en main est une cellule de production complète planifiée autour d'un produit : la presse à injecter, le moule, la manutention de la matière, le refroidissement, le prélèvement des pièces et les utilités de l'usine qui relient l'ensemble. Au lieu d'acheter chaque élément séparément et de résoudre les interfaces dans l'atelier, l'acheteur reçoit une configuration unique dans laquelle force de fermeture, capacité d'injection, dimensions du moule, portée du robot, capacité du groupe froid et débit de convoyage ont été adaptés les uns aux autres avant toute fabrication.
HWAMDA coordonne les projets clés en main depuis la première revue de la pièce jusqu'à l'installation, la mise en service et la formation des opérateurs. L'objectif est simple : une ligne qui arrive avec un périmètre confirmé, testée avant expédition selon des critères de réception convenus, et qui démarre la production dans votre usine selon un plan clair.
- Presse à injecter
- Choisie parmi les séries M8SII, SP6, préformes PET, DU II à deux plateaux, FCII ou DP selon le poids de la pièce, la taille du moule, l'objectif de cycle et la matière.
- Moule
- Nombre d'empreintes, système d'alimentation, circuit de refroidissement et éjection adaptés aux plateaux, à l'écartement entre colonnes, à la course d'ouverture et à la capacité d'injection de la machine.
- Périphériques
- Dessiccateurs, chargeurs trémie ou à vide, convoyage centralisé, groupes froids, thermorégulateurs et broyeurs dimensionnés sur le débit réel de la cellule.
- Robot et automatisation
- Robots pick-up de carotte, robots de démoulage trois axes ou servo, manipulation d'étiquettes IML, empilage, comptage et convoyeurs, définis selon la manière dont les pièces finies doivent quitter la cellule.
- Convoyage et conditionnement
- Convoyeurs à bande, empilage des pièces et postes de conditionnement agencés de sorte que la charge de travail de l'opérateur corresponde au temps de cycle.
- Planification des utilités
- Électricité, eau de refroidissement, air comprimé, charge au sol et accès pont roulant spécifiés tôt, pour que le bâtiment soit prêt à l'arrivée des équipements.
Phases du projet, de la revue des besoins à l'accompagnement de production
Tout projet clés en main suit la même séquence. Des livrables clairs à chaque phase font avancer les décisions et montrent clairement quelles données manquent encore.
| Phase | Déroulement | Livrable type |
|---|---|---|
| 1. Revue des besoins | Plans ou échantillons des pièces, nuance de matière, production visée, mode de décoration et conditions de l'usine sont recueillis et examinés. | Produit et objectifs de production confirmés |
| 2. Configuration et implantation | Modèle de machine, unité d'injection, concept de moule, automatisation et périphériques sont adaptés entre eux ; l'implantation de la cellule et la liste des utilités sont établies. | Proposition de configuration et plan d'implantation |
| 3. Fabrication du moule et de la machine | La conception du moule est validée ; la machine et les périphériques sont construits selon la configuration et les interfaces convenues. | Conception du moule validée, planning de fabrication |
| 4. Essai en usine et réception | La machine et le moule fonctionnent ensemble à l'usine ; les pièces échantillons et les réglages du procédé sont contrôlés par rapport aux critères de réception convenus. | Échantillons d'essai, rapport d'essai, procès-verbal de réception |
| 5. Expédition | Les équipements sont nettoyés, protégés, emballés et documentés pour l'export ; les pièces de rechange et les notices accompagnent l'envoi. | Liste de colisage, documents d'expédition |
| 6. Installation et mise en service | Les équipements sont positionnés, mis à niveau et raccordés aux utilités ; la ligne est mise en service et les paramètres de production sont établis. | Procès-verbal de mise en service |
| 7. Formation | Les opérateurs et le personnel de maintenance sont formés à la conduite de la machine, aux changements de moule, aux périphériques et à la maintenance courante. | Équipe formée, plan de maintenance |
| 8. Accompagnement de production | L'assistance technique à distance, la fourniture de pièces de rechange et les conseils de maintenance se poursuivent après le démarrage. | Canal d'assistance permanent |
Ce que fournit le client
Les projets les plus rapides commencent avec de bonnes données produit. Il est normal que certaines valeurs manquent au départ ; la revue des besoins identifie ce qui reste à obtenir avant de proposer une configuration.
- Définition du produit
- Modèle 3D ou plan 2D, ou échantillons physiques, avec le poids de pièce visé, l'épaisseur de paroi et les cotes critiques.
- Matière
- Type de résine et référence fournisseur, indice de fluidité, taux de colorant ou de mélange maître et éventuel pourcentage de rebroyé.
- Objectif de production
- Nombre de pièces requis par heure ou par an, équipes de travail et plage de temps de cycle acceptable.
- Décoration et manutention
- Exigences d'impression, d'IML, d'empilage, de comptage ou de conditionnement pour la pièce finie.
- Informations sur l'usine
- Surface au sol disponible, hauteur du bâtiment, capacité du pont roulant, tension et fréquence, alimentation en eau de refroidissement et en air comprimé.
- Critères de réception
- Les dimensions, poids, standards visuels et contrôles de cycle qui définissent un essai en usine réussi.
Liste de contrôle des utilités de l'usine
Les utilités sont la cause de retard la plus fréquente à l'installation. Les valeurs ci-dessous sont des plages de planification types pour une cellule d'injection de taille moyenne ; la proposition de configuration donne les chiffres exacts pour votre ligne.
| Utilité | Ce qu'il faut prévoir | Valeurs de planification types |
|---|---|---|
| Alimentation électrique | Tension et fréquence d'alimentation, puissance totale raccordée de la machine, des colliers chauffants et des périphériques, dimensionnement des câbles et disjoncteurs. | 380–415 V / 50 Hz ou 440–480 V / 60 Hz triphasé ; prévoir la charge de toute la cellule, pas seulement le moteur de la machine |
| Eau de refroidissement | Capacité du groupe froid pour le moule, eau de tour ou eau usine pour le refroidisseur d'huile hydraulique, diamètres de tuyauterie et qualité de l'eau. | Eau moule souvent à 10–15 °C issue d'un groupe froid ; eau du refroidisseur d'huile à 25–32 °C ; eau filtrée et traitée |
| Air comprimé | Pression et débit pour les robots, l'IML, l'éjection par air, les chargeurs à vide et les soufflettes. | 0,6–0,8 MPa, air sec et filtré ; les cellules IML et de soufflage consomment nettement plus de débit |
| Sol et fondations | Charge au sol sous la machine, mise à niveau, ancrage et espace pour les changements de moule et la maintenance. | Dalle béton plane dimensionnée pour le poids de la machine plus le moule ; dégagement autour de la cellule pour l'entretien |
| Pont roulant et accès | Capacité du pont roulant pour le demi-moule le plus lourd, taille des portes et itinéraire de livraison. | Pont roulant d'une capacité supérieure au poids total du moule, avec marge ; vérifier la hauteur des portes pour la machine et le robot |
Confirmez les normes électriques locales et les exigences de qualité d'eau avec le responsable technique de votre site avant l'installation.
Exemples de cellules clés en main
Les exemples ci-dessous montrent comment la même démarche de planification s'applique à différents produits. Chacun est configuré pour la pièce, le moule et l'objectif de production propres au projet.
- Ligne de gobelets à parois minces
- Une machine grande vitesse SP6 avec un moule à gobelets multi-empreintes, un robot de démoulage avec empilage et comptage, un groupe froid et une thermorégulation du moule, ainsi qu'un chargement par aspiration. L'injection rapide et le refroidissement court rendent la capacité du groupe froid et de l'empilage aussi importante que la machine elle-même.
- Ligne de préformes PET
- Une machine à préformes PET avec vis PET 25:1, un moule à préformes à canaux chauds de 16 à 96 empreintes, un dessiccateur déshumidificateur, un groupe froid fournissant une eau moule à basse température, ainsi que le refroidissement post-moulage et le convoyage. Le séchage de la résine est planifié comme une partie intégrante de la cellule, et non après coup.
- Cellule IML pour seaux de peinture
- Une machine M8SII pour seaux de peinture avec un moule à seaux, un robot IML avec magasin d'étiquettes et mandrin, la planification de la production des couvercles et un convoyeur d'empilage. Le robot, le moule et le format d'étiquette sont définis ensemble.
- Ligne de caisses
- Une machine FCII pour caisses avec un grand moule de caisse, un démoulage par robot ou convoyeur, un groupe froid, un thermorégulateur et un broyeur pour les carottes et les rebuts. Le poids du moule et la capacité du pont roulant sont vérifiés tôt.
Comment lancer un projet clés en main
Envoyez le plan du produit ou des échantillons, la nuance de résine, la production visée et une brève description de votre usine. Si vous possédez déjà un moule, ajoutez ses dimensions, son poids et des photos. À partir de ces informations, un ingénieur commercial prépare une première configuration et identifie les données encore manquantes.
Le calculateur de force de fermeture et le calculateur de capacité d'injection de la rubrique ressources sont des outils de planification utiles. Lorsque vous êtes prêt, utilisez le formulaire de demande de devis en précisant que vous avez besoin d'une ligne complète.
FAQ
Questions fréquentes
Que comprend une ligne d'injection clés en main ?
La machine, le moule, les périphériques tels que dessiccateurs, chargeurs, groupes froids et thermorégulateurs, le robot et le convoyage, ainsi que la planification des utilités, l'essai en usine, l'installation, la mise en service et la formation. Le périmètre exact est confirmé dans la proposition de configuration.
Puis-je utiliser mon moule existant dans une ligne clés en main ?
Oui. Envoyez le plan du moule, ses dimensions, son poids, son nombre d'empreintes et des pièces échantillons afin d'y adapter la machine, l'automatisation et les périphériques.
Comment la ligne est-elle réceptionnée avant expédition ?
La machine et le moule fonctionnent ensemble lors d'un essai en usine, et les pièces échantillons ainsi que les réglages du procédé sont contrôlés par rapport aux critères de réception convenus au contrat. Vous pouvez assister à l'essai ou examiner le rapport d'essai et les échantillons.
Quelles utilités mon usine doit-elle préparer ?
Une alimentation triphasée pour la charge de toute la cellule, de l'eau de refroidissement pour le moule et le refroidisseur d'huile hydraulique, de l'air comprimé sec, un sol plan dimensionné pour les équipements et un pont roulant adapté au moule. La proposition de configuration indique les valeurs exactes.
Assurez-vous la formation des opérateurs ?
Oui. La formation des opérateurs et du personnel de maintenance fait partie de la mise en service et couvre la conduite de la machine, les changements de moule, les périphériques et la maintenance courante.
De quelles informations avez-vous besoin pour une première proposition ?
Un plan ou un échantillon de pièce, la nuance de résine, la production visée, le mode de décoration et les données de base de l'usine. Les valeurs inconnues peuvent être précisées lors de la revue des besoins.