 HWAMDA
Qu’est-ce qu’une préforme PET ?
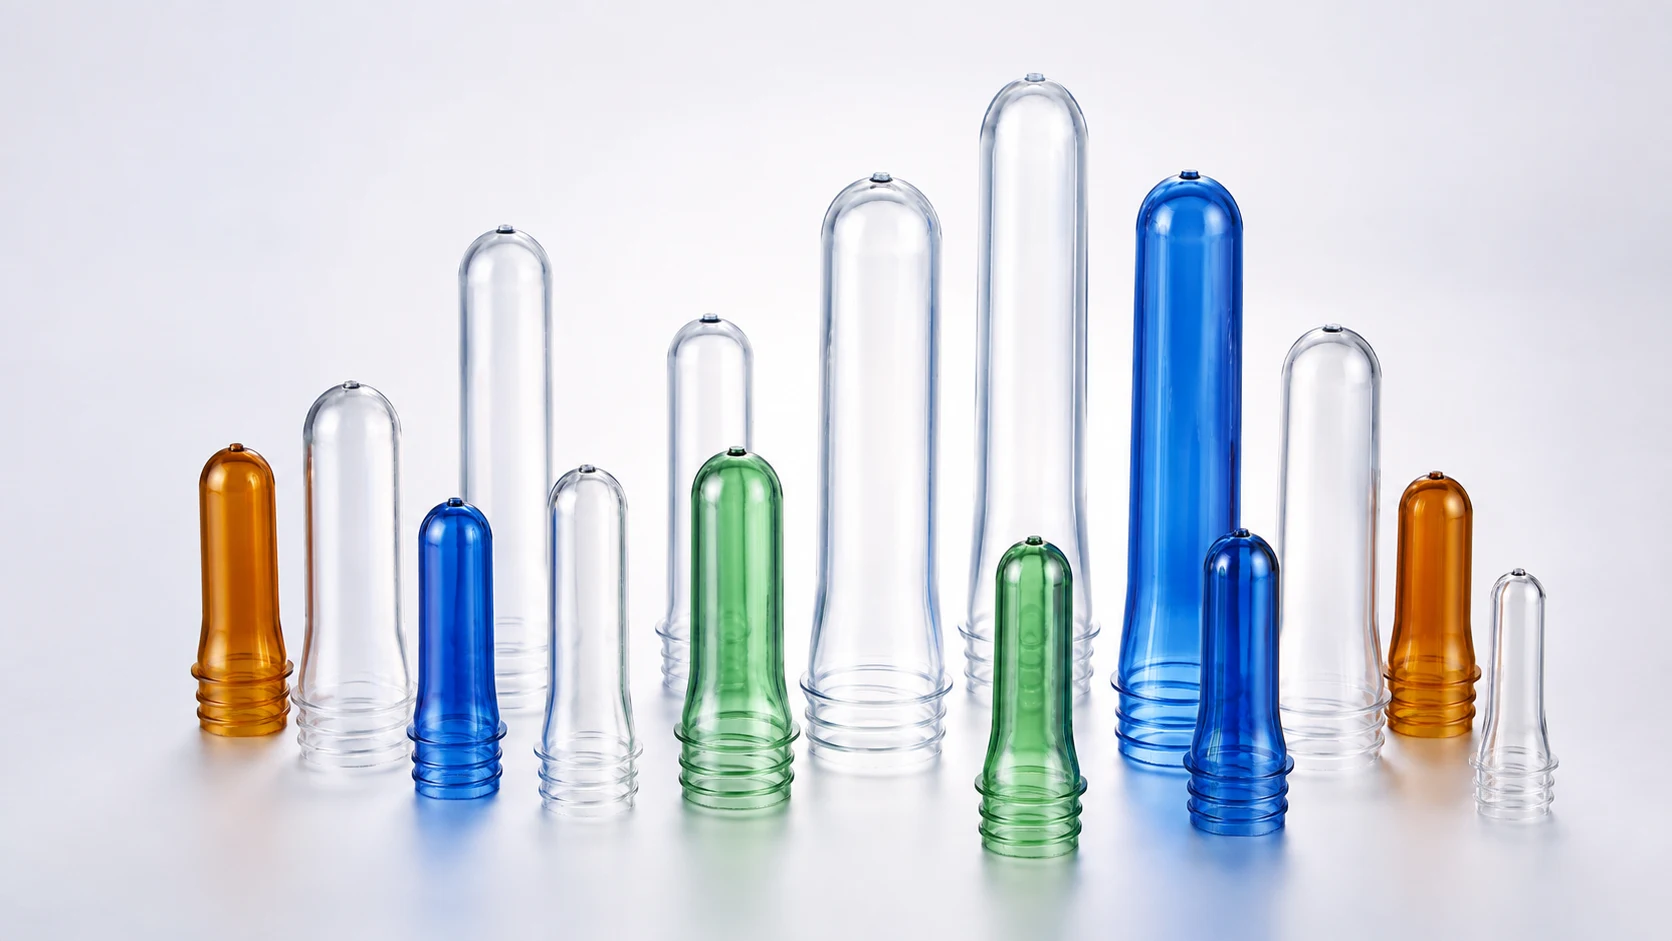
Une préforme PET est une petite pièce en forme d’éprouvette, moulée en résine de polyéthylène téréphtalate (PET). Elle possède déjà le col et le filetage définitifs de la bouteille, mais son corps est court et à paroi épaisse. Dans une seconde étape, la préforme est réchauffée puis étirée-soufflée pour devenir la bouteille ou le pot final.
Fabriquer une bouteille en deux étapes sépare le travail de précision du travail de mise en forme. Le col, qui doit s’ajuster exactement au bouchon, est formé une seule fois au stade de la préforme et ne change plus. Le corps est une réserve de matière qui est étirée au soufflage jusqu’à la taille et à l’épaisseur de paroi finales de la bouteille.
Les préformes étant compactes, elles peuvent être moulées dans une usine et expédiées vers une autre pour être soufflées près de la ligne de remplissage. Un carton de préformes contient bien plus d’emballages que le même carton rempli de bouteilles vides.
À quoi servent les préformes PET ?
Presque toutes les bouteilles et tous les pots en PET commencent sous forme de préforme. Le produit contenu dans la bouteille détermine la conception de la préforme :
- Eau plate
- Des préformes légères, généralement transparentes. La matière par bouteille est le premier poste de coût : le poids et la bague restent aussi légers que la bouteille le permet.
- Boissons gazeuses
- La bouteille doit tenir une pression interne : la préforme est conçue pour un fond et une paroi résistants, et le col et le bouchon doivent retenir le gaz.
- Jus, thés et boissons remplies à chaud
- Les produits remplis à chaud demandent des préformes et des bouteilles prévues pour un soufflage résistant à la chaleur, avec un col stable à la température de remplissage.
- Huile alimentaire
- Des préformes plus grandes et plus lourdes pour des bouteilles de plus grand volume, souvent avec des bagues plus larges.
- Produits laitiers et sauces
- Les préformes à large col, colorées ou opaques sont courantes, pour protéger le produit de la lumière ou faciliter l’écoulement des produits épais.
- Hygiène et entretien ménager
- Shampoing, savon liquide et nettoyants : la couleur et la bague suivent le bouchon ou la pompe de la marque.
- Pots alimentaires et pharmaceutiques
- Des préformes à large col soufflées en pots pour produits secs, pâtes à tartiner, comprimés et compléments.
Les parties d’une préforme PET
De haut en bas, toute préforme comporte les mêmes zones principales. Chacune joue un rôle différent dans la bouteille finie.
- Bague (finition du col)
- Le haut fileté : filetage, surface d’étanchéité au sommet et, sur la plupart des cols de boisson, un bourrelet d’inviolabilité qui retient la bande de garantie du bouchon. Ses dimensions sont définitives à la sortie du moule, car le col n’est ni réchauffé ni étiré au soufflage.
- Collerette (anneau de support)
- La collerette située juste sous le filetage. Les équipements de soufflage, de remplissage et de bouchage tiennent et transfèrent la préforme et la bouteille par cet anneau : son diamètre et sa position comptent pour toutes les machines en aval.
- Transition (cône)
- La zone où la paroi fine du col s’élargit vers la paroi plus épaisse du corps. Sa forme influence la répartition de la matière dans l’épaule de la bouteille.
- Corps et paroi
- Le tube à paroi épaisse qui stocke la matière de la paroi de la bouteille. Sa longueur et son épaisseur déterminent l’étirage de la matière, donc la résistance et la transparence de la bouteille.
- Fond et point d’injection
- L’extrémité fermée et arrondie. En son centre se trouve le point d’injection, l’endroit où la matière fondue est entrée dans l’empreinte. Il devient le centre du fond de la bouteille ; on contrôle donc sa longueur, sa transparence et l’absence de trou.
Les types de bague de préforme PET
Le nom d’une bague désigne un ensemble de dimensions pour lesquelles le bouchon correspondant est conçu : profil du filetage, diamètre extérieur, hauteur, surface d’étanchéité et bourrelet d’inviolabilité. Deux cols portant le même nom acceptent les mêmes bouchons.
Les bagues sont nommées de deux façons courantes. Certaines suivent une norme de la profession : la PCO 1881, par exemple, est une bague très répandue pour les boissons gazeuses et l’eau, publiée par l’International Society of Beverage Technologists (ISBT). D’autres sont désignées par leur taille, comme le col de 38 mm, utilisé lorsqu’une ouverture plus large est nécessaire. Les configurations de référence de la page machine HWAMDA comprennent une préforme de bouteille de 32 g à col de 38 mm.
Pour l’eau et les boissons gazeuses, les bagues de 28 mm les plus courantes sont la PCO 1810 (aussi notée 28/1810), la norme plus ancienne et plus haute, et la PCO 1881, une bague plus courte et plus légère qui l’a remplacée sur de nombreuses lignes. Pour l’eau plate, des bagues courtes et légères comme la 30/25 et la 29/25 sont courantes. Chaque bague reçoit des bouchons conçus pour elle.
C’est le bouchon qui décide de la bague. Partez du bouchon prévu sur votre ligne de remplissage, confirmez le plan de la bague avec le fournisseur de bouchons et transmettez ce même plan à celui qui fabrique vos préformes ou votre outillage de préformes.
La profession a mis au point des bagues plus courtes et plus légères pour économiser la matière, car le col est la partie la plus épaisse de la préforme et n’est jamais étiré. Changer de bague implique aussi de changer de bouchon et de vérifier les équipements de bouchage et de remplissage : c’est une décision de projet, pas une simple modification de préforme.
Poids de la préforme et taille de la bouteille
Le poids de la préforme correspond à la quantité de PET d’une bouteille. Il dépend du volume de la bouteille, de la paroi nécessaire, du produit et de la bague. Une bouteille d’eau plate et une bouteille de boisson gazeuse de même volume utilisent en général des préformes de poids différents, car la bouteille gazeuse doit tenir la pression. Le poids est aussi le premier facteur du coût de résine par bouteille ; c’est donc souvent la première valeur d’une spécification de préforme.
Il n’existe pas de poids unique pour une taille de bouteille. Les concepteurs de bouteilles et les fournisseurs de préformes ajustent le poids avec la longueur et l’épaisseur de paroi de la préforme pour atteindre les objectifs de résistance verticale, de pression et d’aspect de la bouteille.
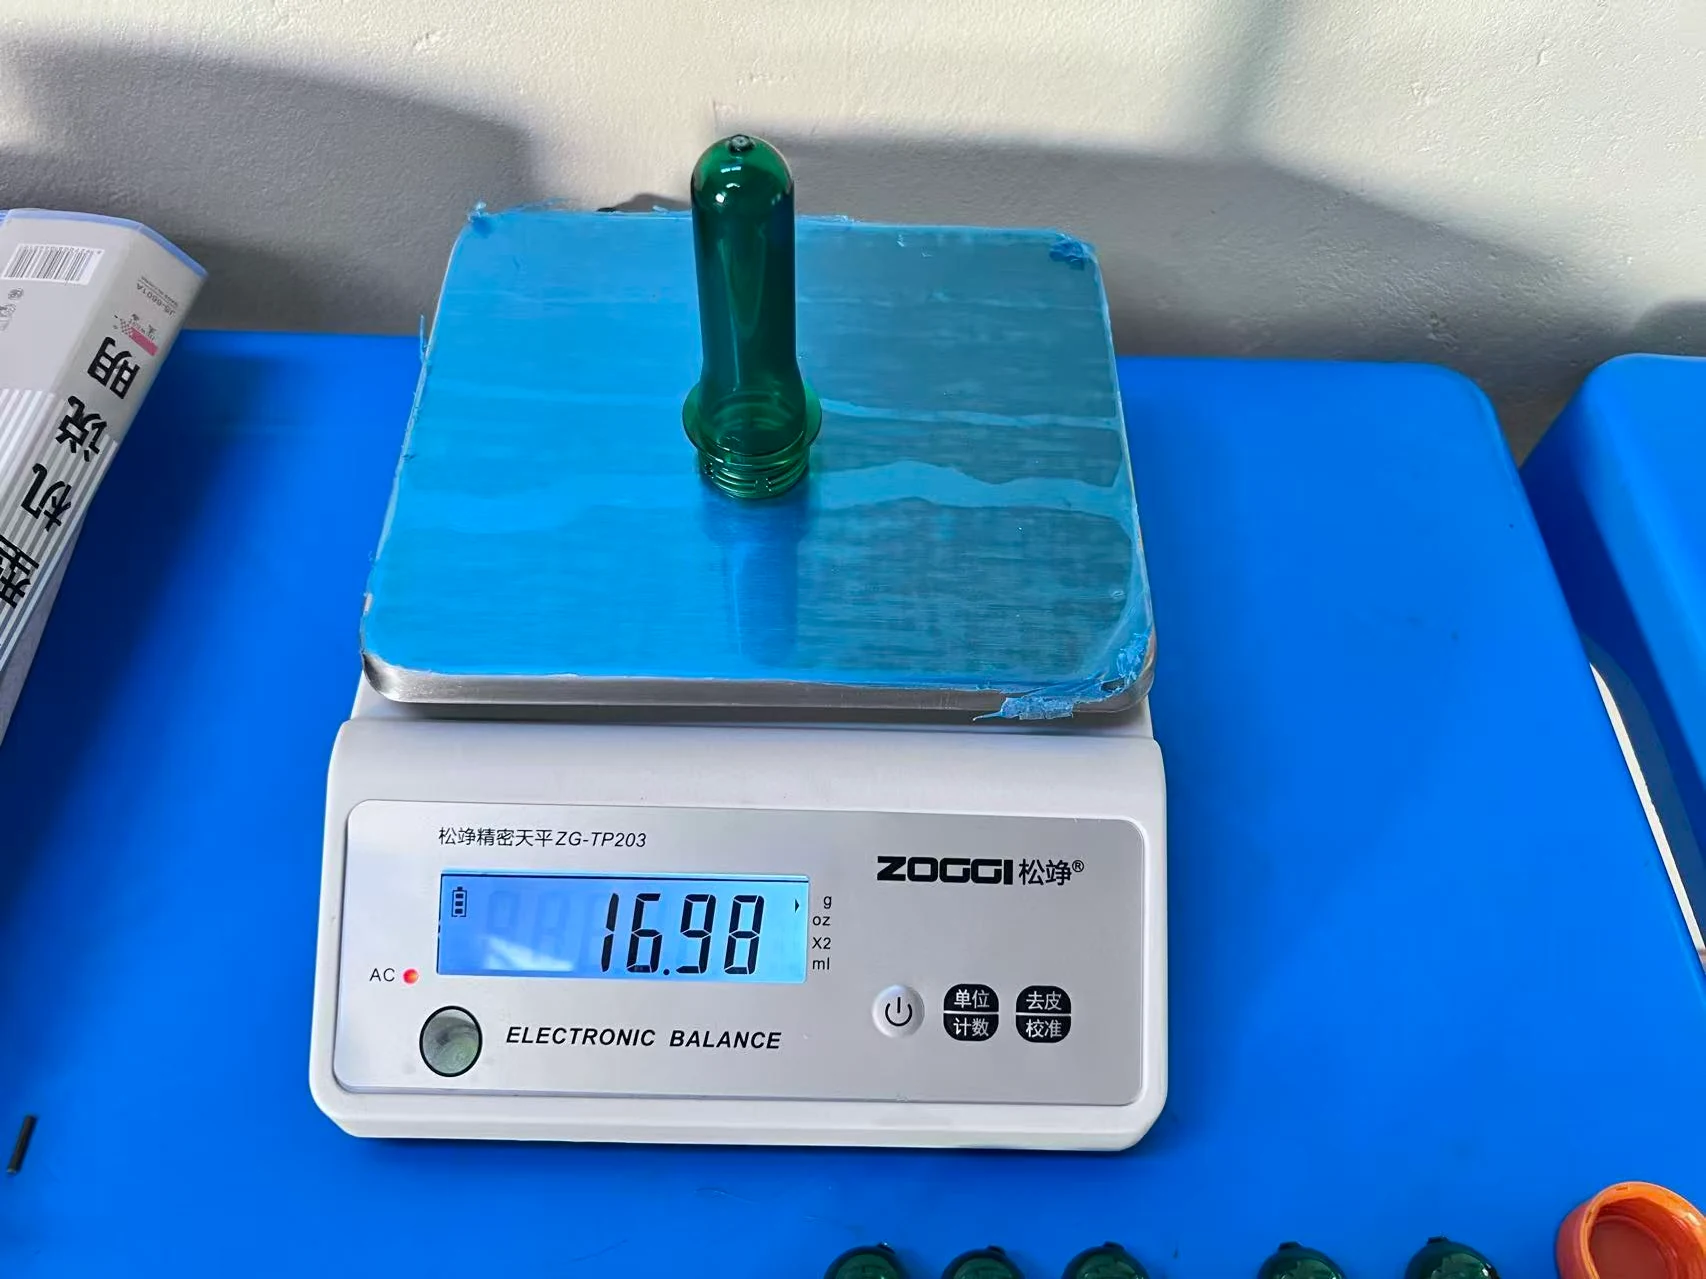
À titre de référence, les préformes relevées sur des machines PET HWAMDA lors d’essais de moules clients vont de préformes de bouteille d’environ 10 g à des préformes pour huile alimentaire de 135 g, et comprennent une préforme à large col de 37 g. Ce sont des exemples propres à des moules précis, pas des poids recommandés pour votre bouteille.
En quelle matière sont faites les préformes PET ?
Les préformes sont moulées en PET de qualité bouteille, une résine polyester livrée en petits granulés. Les qualités bouteille ont une masse moléculaire (viscosité intrinsèque) plus élevée que les qualités fibre, ce qui donne la résistance et la transparence nécessaires à une bouteille étirée.
La couleur est ajoutée sur la presse avec un mélange-maître, par exemple ambre, vert, bleu ou blanc. Le PET recyclé (rPET) peut être mélangé à de la résine vierge ou utilisé seul ; pour les bouteilles alimentaires et de boissons, il doit provenir d’un procédé de recyclage autorisé par la réglementation locale sur le contact alimentaire.
Le PET absorbe l’humidité de l’air. À la fusion, le PET humide perd de la masse moléculaire, ce qui peut rendre les préformes troubles et cassantes : la résine est donc toujours séchée avant le moulage.
Préforme PET ou bouteille PET
La préforme et la bouteille sont faites de la même matière et ont le même col. Tout ce qui se trouve sous le col change au soufflage.
| Préforme PET | Bouteille PET | |
|---|---|---|
| Forme | Tube court à extrémité fermée et arrondie | Forme et volume définitifs de la bouteille |
| Paroi | Épaisse, pour stocker la matière à étirer | Mince, après étirage |
| Bague | Dimensions définitives | Identique à celle de la préforme |
| Fabrication | Moulage par injection | Étirage-soufflage de la préforme réchauffée |
| Transport | Compacte, emballée en vrac | Volumineuse, généralement soufflée près de la ligne de remplissage |
| Ce qui peut encore changer | Forme et volume du corps | Rien : prête à remplir |
En production bi-étape, les préformes sont moulées, refroidies et stockées, puis réchauffées et soufflées sur une souffleuse séparée, souvent dans une autre usine. En production mono-étape, la préforme est soufflée sur le même équipement alors qu’elle conserve encore la chaleur du moulage. Les deux reposent sur le même principe de préforme.
Comment fabrique-t-on les préformes PET ?
La résine PET séchée est fondue dans une unité d’injection puis injectée par une canne chaude dans un moule multi-empreintes. Les préformes refroidissent dans le moule, sont retirées par éjection ou par un robot, puis contrôlées et emballées. La séquence complète, avec le temps de cycle et les équipements, est expliquée pas à pas dans un article séparé.
Qu’est-ce qu’une bonne préforme PET ?
Une bonne préforme respecte son plan et se souffle en une bonne bouteille. Cinq points de base sont contrôlés à chaque production :
- Poids
- Dans la tolérance convenue, pour la moulée complète et pour chaque empreinte.
- Dimensions de la bague
- Filetage, surface d’étanchéité et collerette conformes au plan, pour que le bouchon s’ajuste et assure l’étanchéité.
- Transparence et couleur
- Pas de voile blanc, de traînées ni d’écart de couleur entre empreintes.
- Ni contamination ni bulles
- Pas de points noirs, de particules étrangères ni de bulles dans la paroi.
- Point d’injection
- Court, net, sans trou ni zone blanche cristallisée.
Vous préparez un projet de préformes ?
Que vous prévoyiez d’acheter des préformes ou de les produire vous-même, les mêmes informations définissent le projet. Préparez ces éléments avant de demander des préformes, un outillage ou des équipements :
- Bague
- Le nom et le plan de la bague, ou le bouchon que vous utiliserez.
- Poids de la préforme
- Poids cible et tolérance, ou la bouteille à reproduire.
- Volume de la bouteille et produit
- Eau, boisson gazeuse, huile, remplissage à chaud ou autre produit.
- Résine
- PET qualité bouteille, part de rPET et couleur.
- Quantité
- Préformes nécessaires par heure ou par an, ou un nombre d’empreintes visé.
- Échantillon ou plan
- Un échantillon de préforme, un échantillon de bouteille ou un plan de préforme.
FAQ
Questions fréquentes
Quelle est la différence entre une préforme et une bouteille ?
La préforme est la pièce à paroi épaisse, en forme d’éprouvette, obtenue par injection. La bouteille en est tirée par réchauffage et étirage-soufflage. Les deux ont la même bague ; seul le corps change.
Pourquoi fabrique-t-on les bouteilles PET à partir de préformes plutôt que de les mouler directement ?
L’injection ne peut pas former une bouteille creuse à paroi mince derrière un col étroit. De plus, l’étirage de la préforme au soufflage oriente le PET, ce qui donne une bouteille résistante et transparente avec moins de matière. Enfin, les préformes coûtent beaucoup moins cher à transporter que des bouteilles vides.
Que signifie une bague comme la PCO 1881 ?
C’est le nom d’une bague normalisée, publiée par l’International Society of Beverage Technologists (ISBT) et très utilisée pour les boissons gazeuses et l’eau. Le nom fixe les dimensions du filetage et de l’étanchéité : tout bouchon conçu pour la PCO 1881 s’adapte à un col PCO 1881.
Combien pèse une préforme PET pour une bouteille de 500 ml ?
Cela dépend du produit, de la conception de la bouteille et de la bague : une bouteille de boisson gazeuse demande en général une préforme plus lourde qu’une bouteille d’eau plate de même taille. Confirmez le poids avec la conception de votre bouteille et de votre bouchon. À titre de référence, les relevés d’essais de moules clients HWAMDA comprennent des préformes de bouteille de 10, 12, 13, 15,2 et 16,5 g, mais les tailles de bouteille visées dépendent du projet de chaque client.
Peut-on fabriquer des préformes PET en PET recyclé (rPET) ?
Oui. Le rPET peut être mélangé à de la résine vierge ou utilisé seul. Pour les bouteilles alimentaires et de boissons, il doit provenir d’un procédé de recyclage autorisé par la réglementation locale sur le contact alimentaire, et il doit être séché comme le PET vierge.
Les préformes sont-elles expédiées et soufflées ailleurs ?
Souvent, oui. En production bi-étape, les préformes sont moulées dans une usine, emballées en vrac et expédiées à l’embouteilleur, qui les réchauffe et les souffle à côté de la ligne de remplissage. Certains embouteilleurs moulent leurs propres préformes sur le même site.