 HWAMDA
La fabrication des préformes PET en bref
Les préformes PET sont fabriquées par moulage par injection. La résine PET séchée est fondue, injectée dans un moule multi-empreintes refroidi, maintenue sous pression, refroidie jusqu’à devenir rigide, puis retirée. Chaque cycle produit une préforme par empreinte : un moule de 72 empreintes fabrique donc 72 préformes à chaque ouverture. Les huit étapes sont :
- 1. Préparer la résine
- Granulés de PET qualité bouteille, plus couleur ou rPET si nécessaire.
- 2. Sécher la résine
- Éliminer l’humidité avant de fondre le PET.
- 3. Transporter et alimenter
- Acheminer la résine séchée vers la presse en circuit fermé.
- 4. Fondre
- La vis et le fourreau chauffé transforment les granulés en matière fondue homogène.
- 5. Remplir et maintenir
- La matière est injectée par une canne chaude dans chaque empreinte, puis compactée.
- 6. Refroidir dans le moule
- L’eau glacée évacue la chaleur jusqu’à ce que les préformes soient rigides.
- 7. Extraire et post-refroidir
- Le moule s’ouvre, les préformes sont libérées et continuent de refroidir.
- 8. Contrôler et emballer
- Les préformes sont contrôlées, comptées et emballées pour le stockage ou l’expédition.
La bouteille est fabriquée plus tard, lorsque la préforme est réchauffée puis étirée-soufflée.
Étape 1 : partir d’une résine PET qualité bouteille
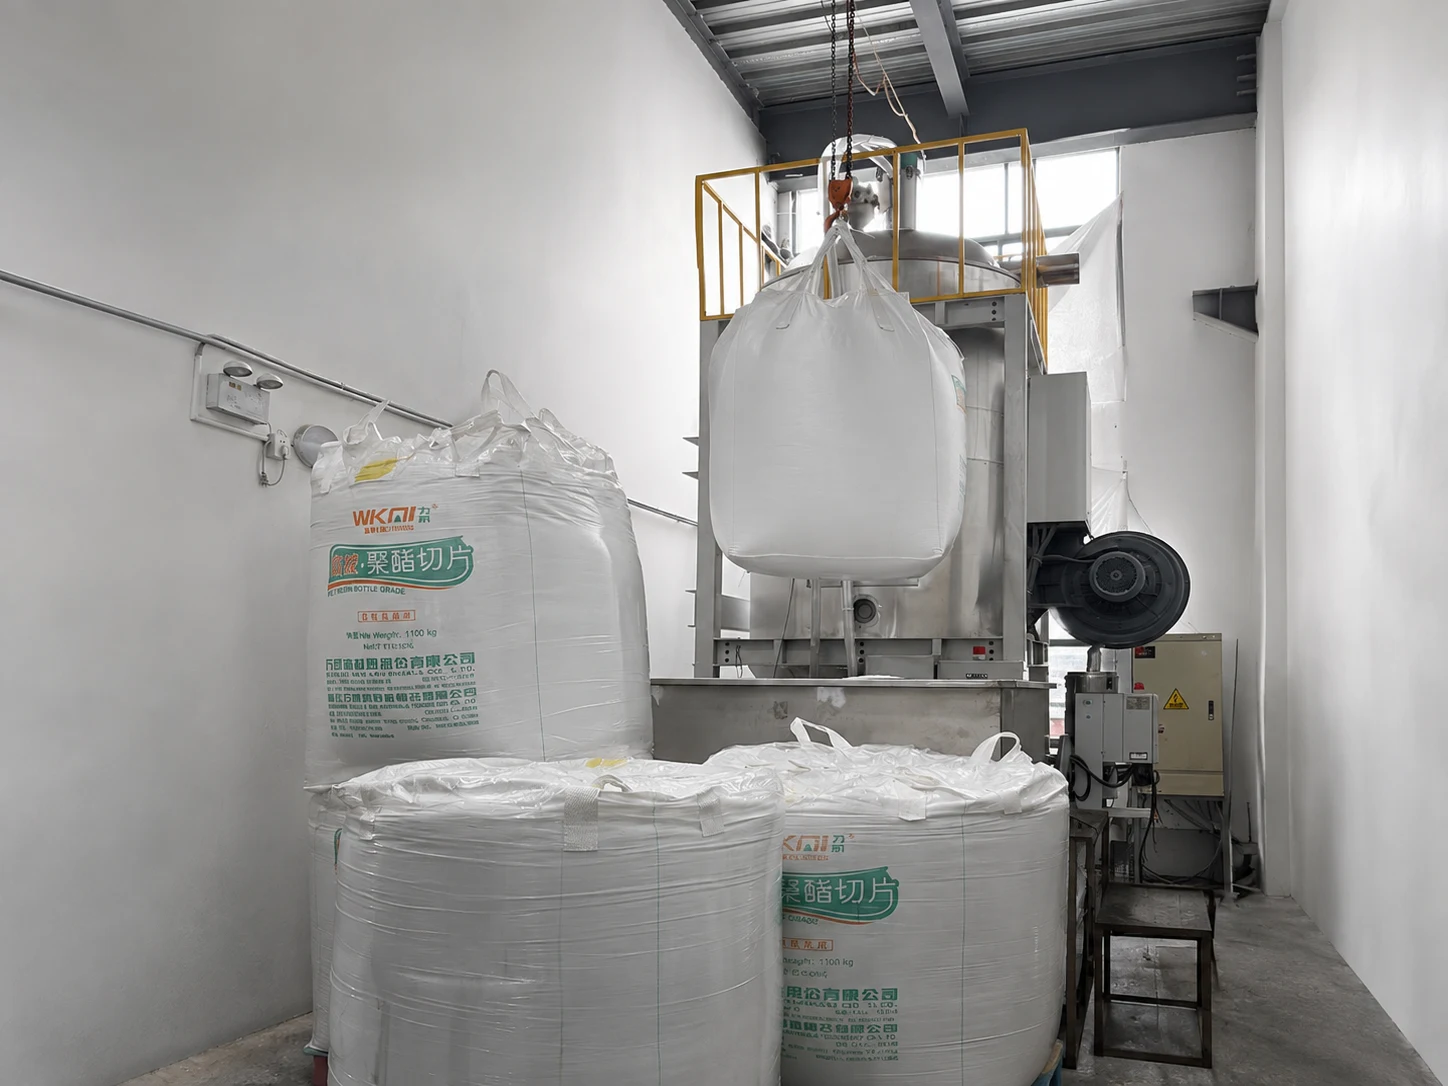
Les préformes sont fabriquées à partir de granulés de PET qualité bouteille, généralement livrés en big bags. La qualité est choisie avec la bouteille : l’eau, les boissons gazeuses et les produits remplis à chaud peuvent utiliser des qualités différentes. La couleur est ajoutée ensuite sur la presse avec un mélange-maître, et du PET recyclé (rPET) peut être incorporé. Les sacs restent fermés, stockés au sec et au propre jusqu’au chargement de la résine dans le sécheur.
Étape 2 : sécher la résine
Le PET absorbe l’humidité de l’air, et l’eau restée dans les granulés dégrade le polymère à la fusion. Résultat : des préformes plus fragiles, plus troubles et un poids instable. La résine passe donc par un sécheur déshumidificateur, réglé selon les données du fournisseur de résine, avant d’arriver à la presse.
Étape 3 : transporter et alimenter la résine séchée
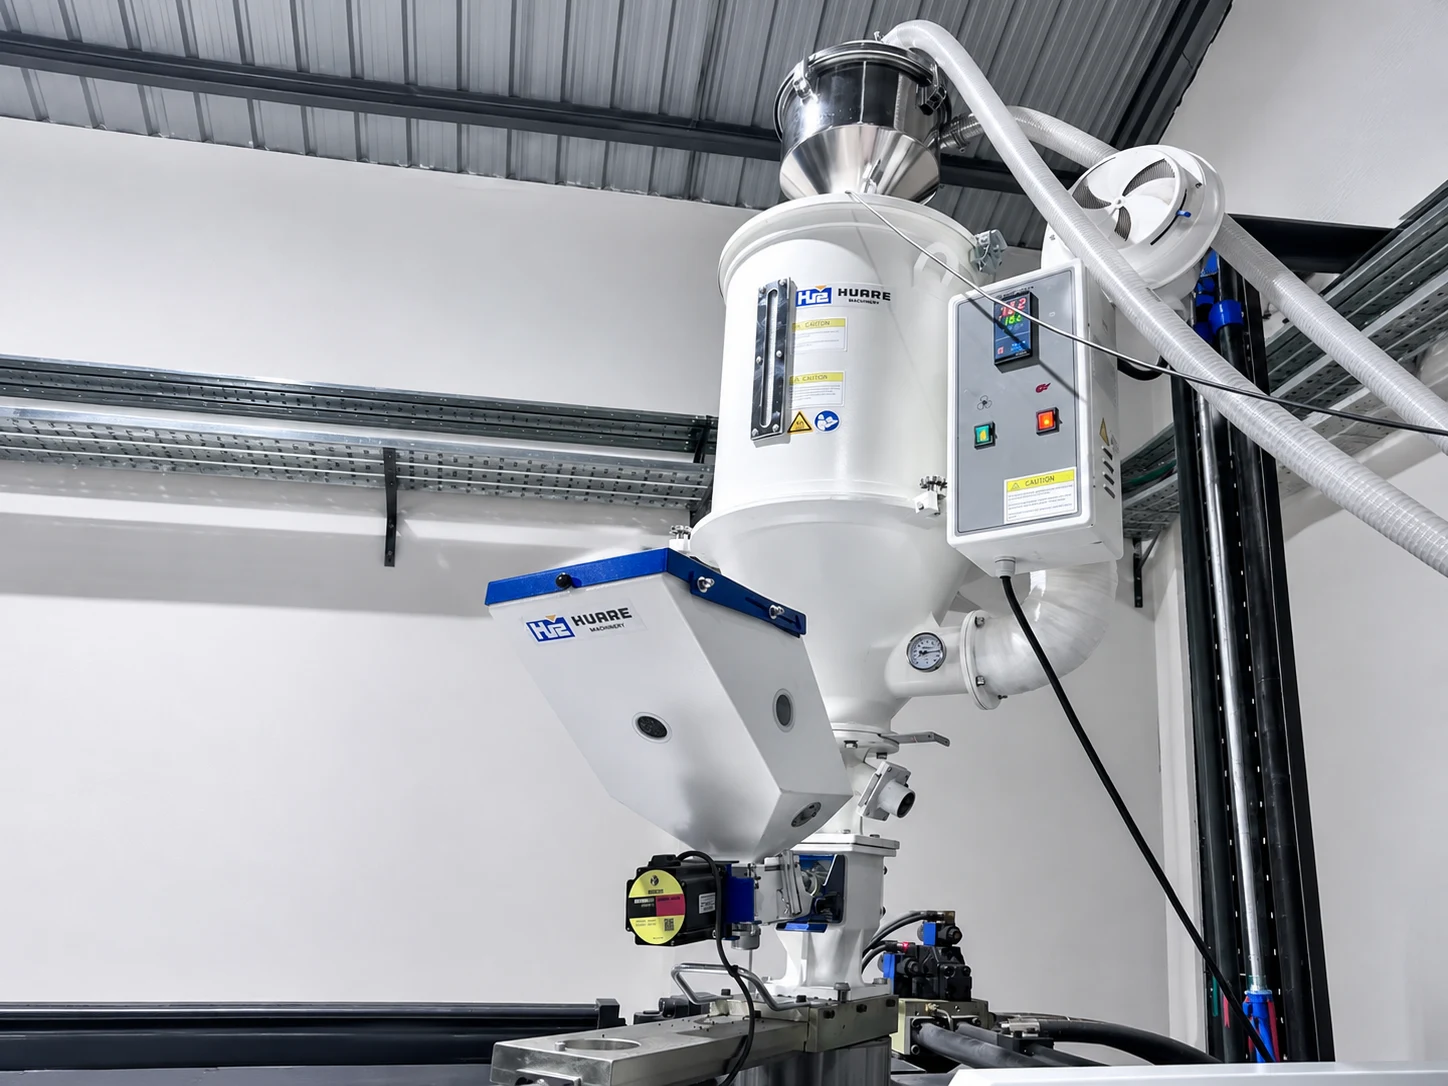
Le PET séché rejoint la trémie de la presse par un chargeur sous vide ou un système de transport centralisé. Des conduites fermées protègent la résine de l’air humide et de la poussière entre le sécheur et la vis. Si les préformes sont colorées, un doseur de mélange-maître placé à l’entrée de la vis ajoute une quantité mesurée de colorant à chaque moulée.
Étape 4 : fondre (plastifier) le PET
Dans l’unité d’injection, une vis en rotation fait avancer les granulés dans un fourreau chauffé. La chaleur du fourreau et la friction de la vis fondent le PET en une matière homogène et transparente, qui s’accumule devant la vis sous forme d’une dose mesurée pour toutes les empreintes.
Le PET est sensible à son historique thermique. S’il reste trop longtemps ou trop chaud dans le fourreau, il peut jaunir et former davantage d’acétaldéhyde, un sous-produit qui peut altérer le goût de l’eau en bouteille. C’est pourquoi les presses à préformes utilisent des vis conçues pour le PET et une unité d’injection dimensionnée pour la dose.
Étape 5 : remplir les empreintes et maintenir
La vis avance et pousse la matière par la buse dans la canne chaude du moule, un répartiteur chauffé qui maintient le PET fondu jusqu’à chaque empreinte. Au niveau de chaque empreinte, un seuil (le plus souvent à obturateur) s’ouvre et la matière remplit l’espace entre l’empreinte et le noyau, du fond de la préforme jusqu’au col.
Une fois les empreintes pleines, la pression de maintien continue d’ajouter un peu de matière pendant que le PET se rétracte en refroidissant. Puis les seuils se ferment. Toutes les empreintes doivent se remplir au même rythme et au même poids, car une empreinte lente répète son défaut à chaque cycle.
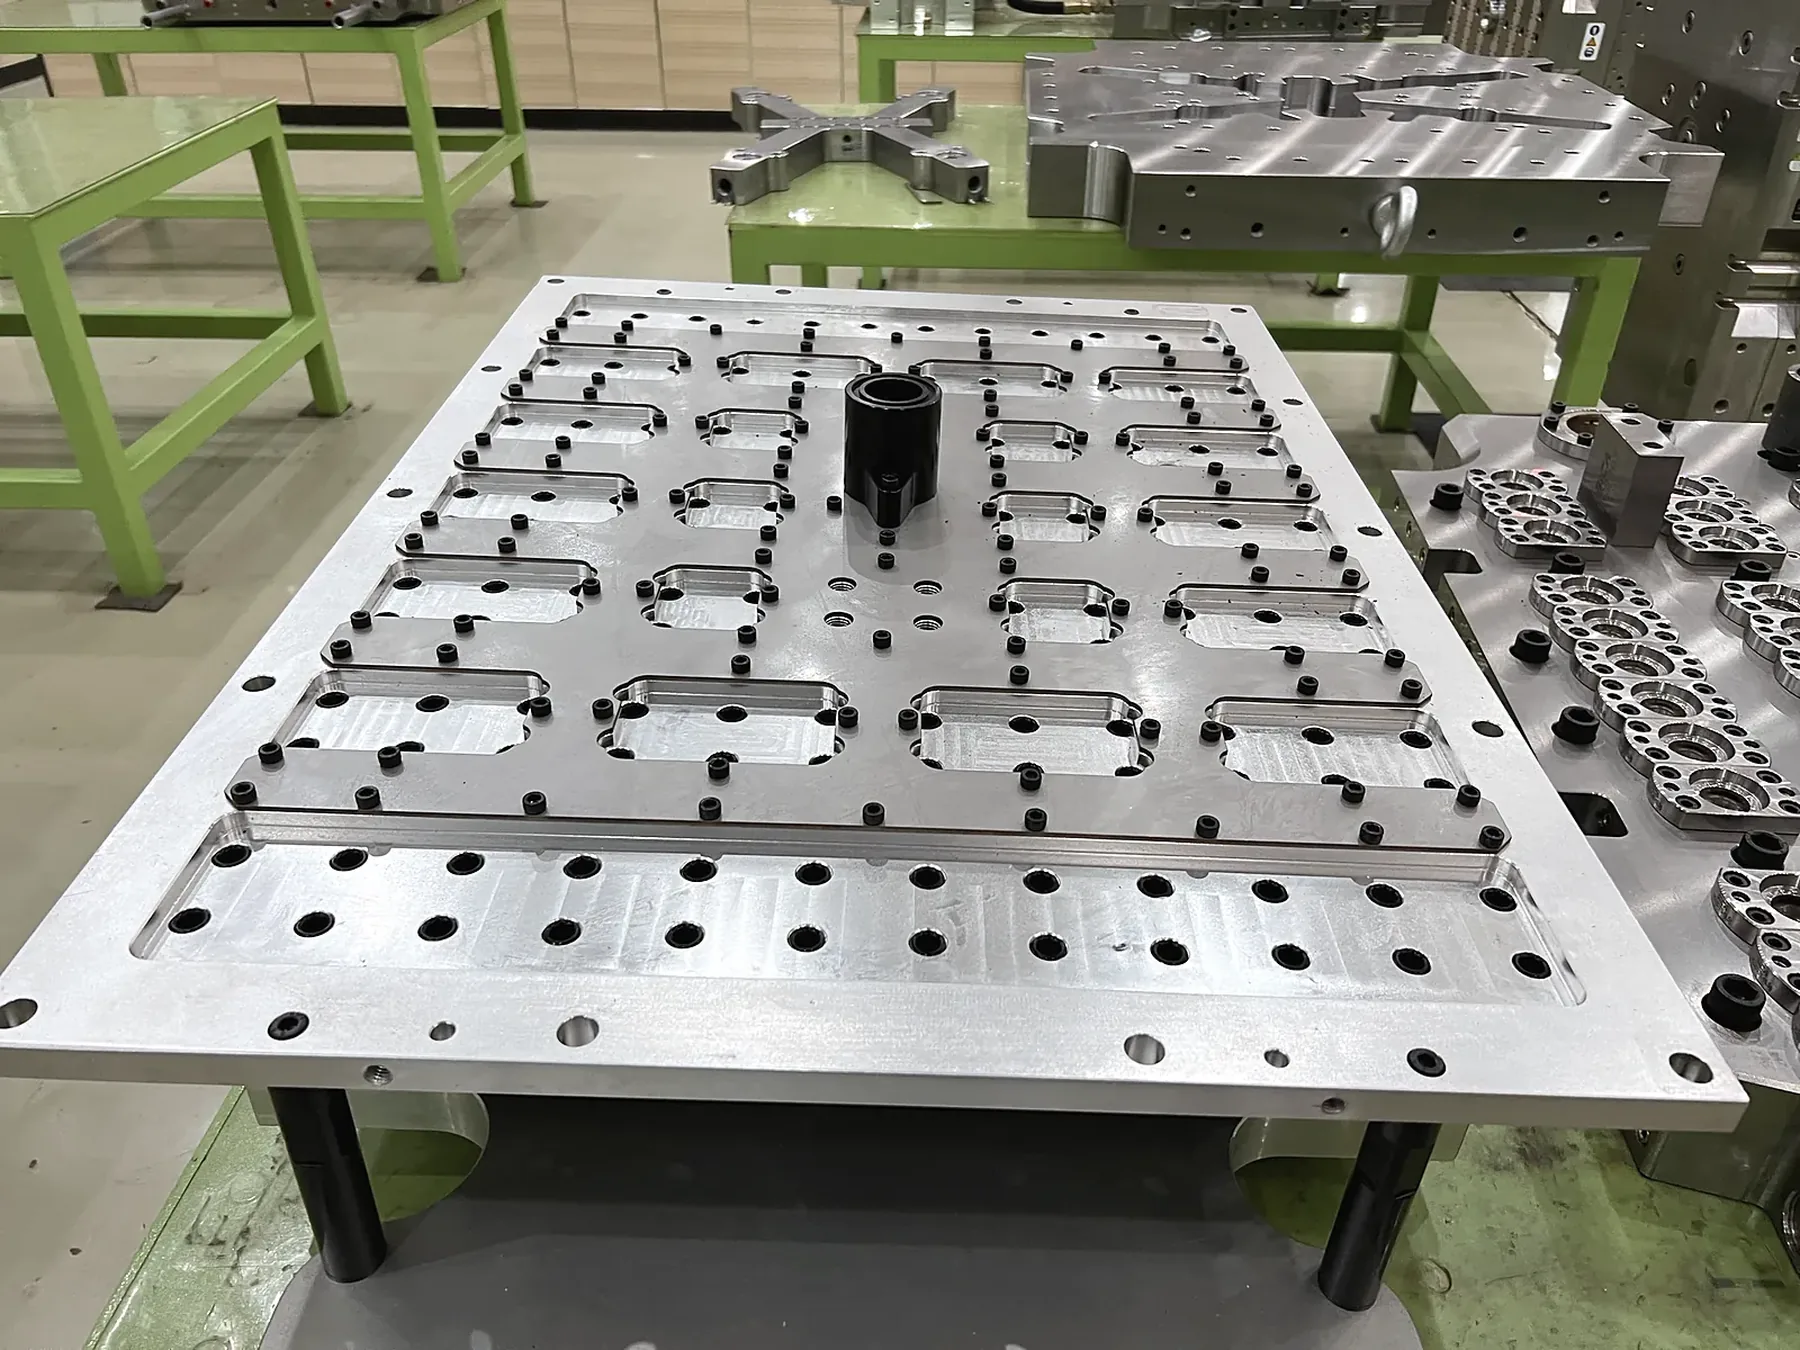
Étape 6 : refroidir la préforme dans le moule
De l’eau glacée circule dans les canaux des noyaux et des empreintes et évacue la chaleur des parois de la préforme. La préforme doit refroidir assez vite pour rester transparente et devenir assez rigide pour être libérée sans se déformer.
Le refroidissement est généralement la phase la plus longue du cycle, et les parois épaisses demandent plus de temps. Le refroidisseur, les circuits d’eau du moule et l’état de ses surfaces influencent donc directement la vitesse de fabrication des préformes.
Étape 7 : ouvrir, extraire et post-refroidir
Le moule s’ouvre et les préformes restent sur les noyaux. Le filetage formant une contre-dépouille, le col est moulé par des inserts en deux parties (coquilles de col) qui s’écartent pour le libérer. Les préformes sont ensuite poussées hors des noyaux.
En production à grand nombre d’empreintes, un robot d’extraction reçoit les préformes dans des tubes refroidis à l’eau et les y maintient pendant que la moulée suivante est déjà en cours. Ce post-refroidissement termine le refroidissement hors du moule, ce qui permet de raccourcir le temps de refroidissement dans le moule, et donc le cycle.
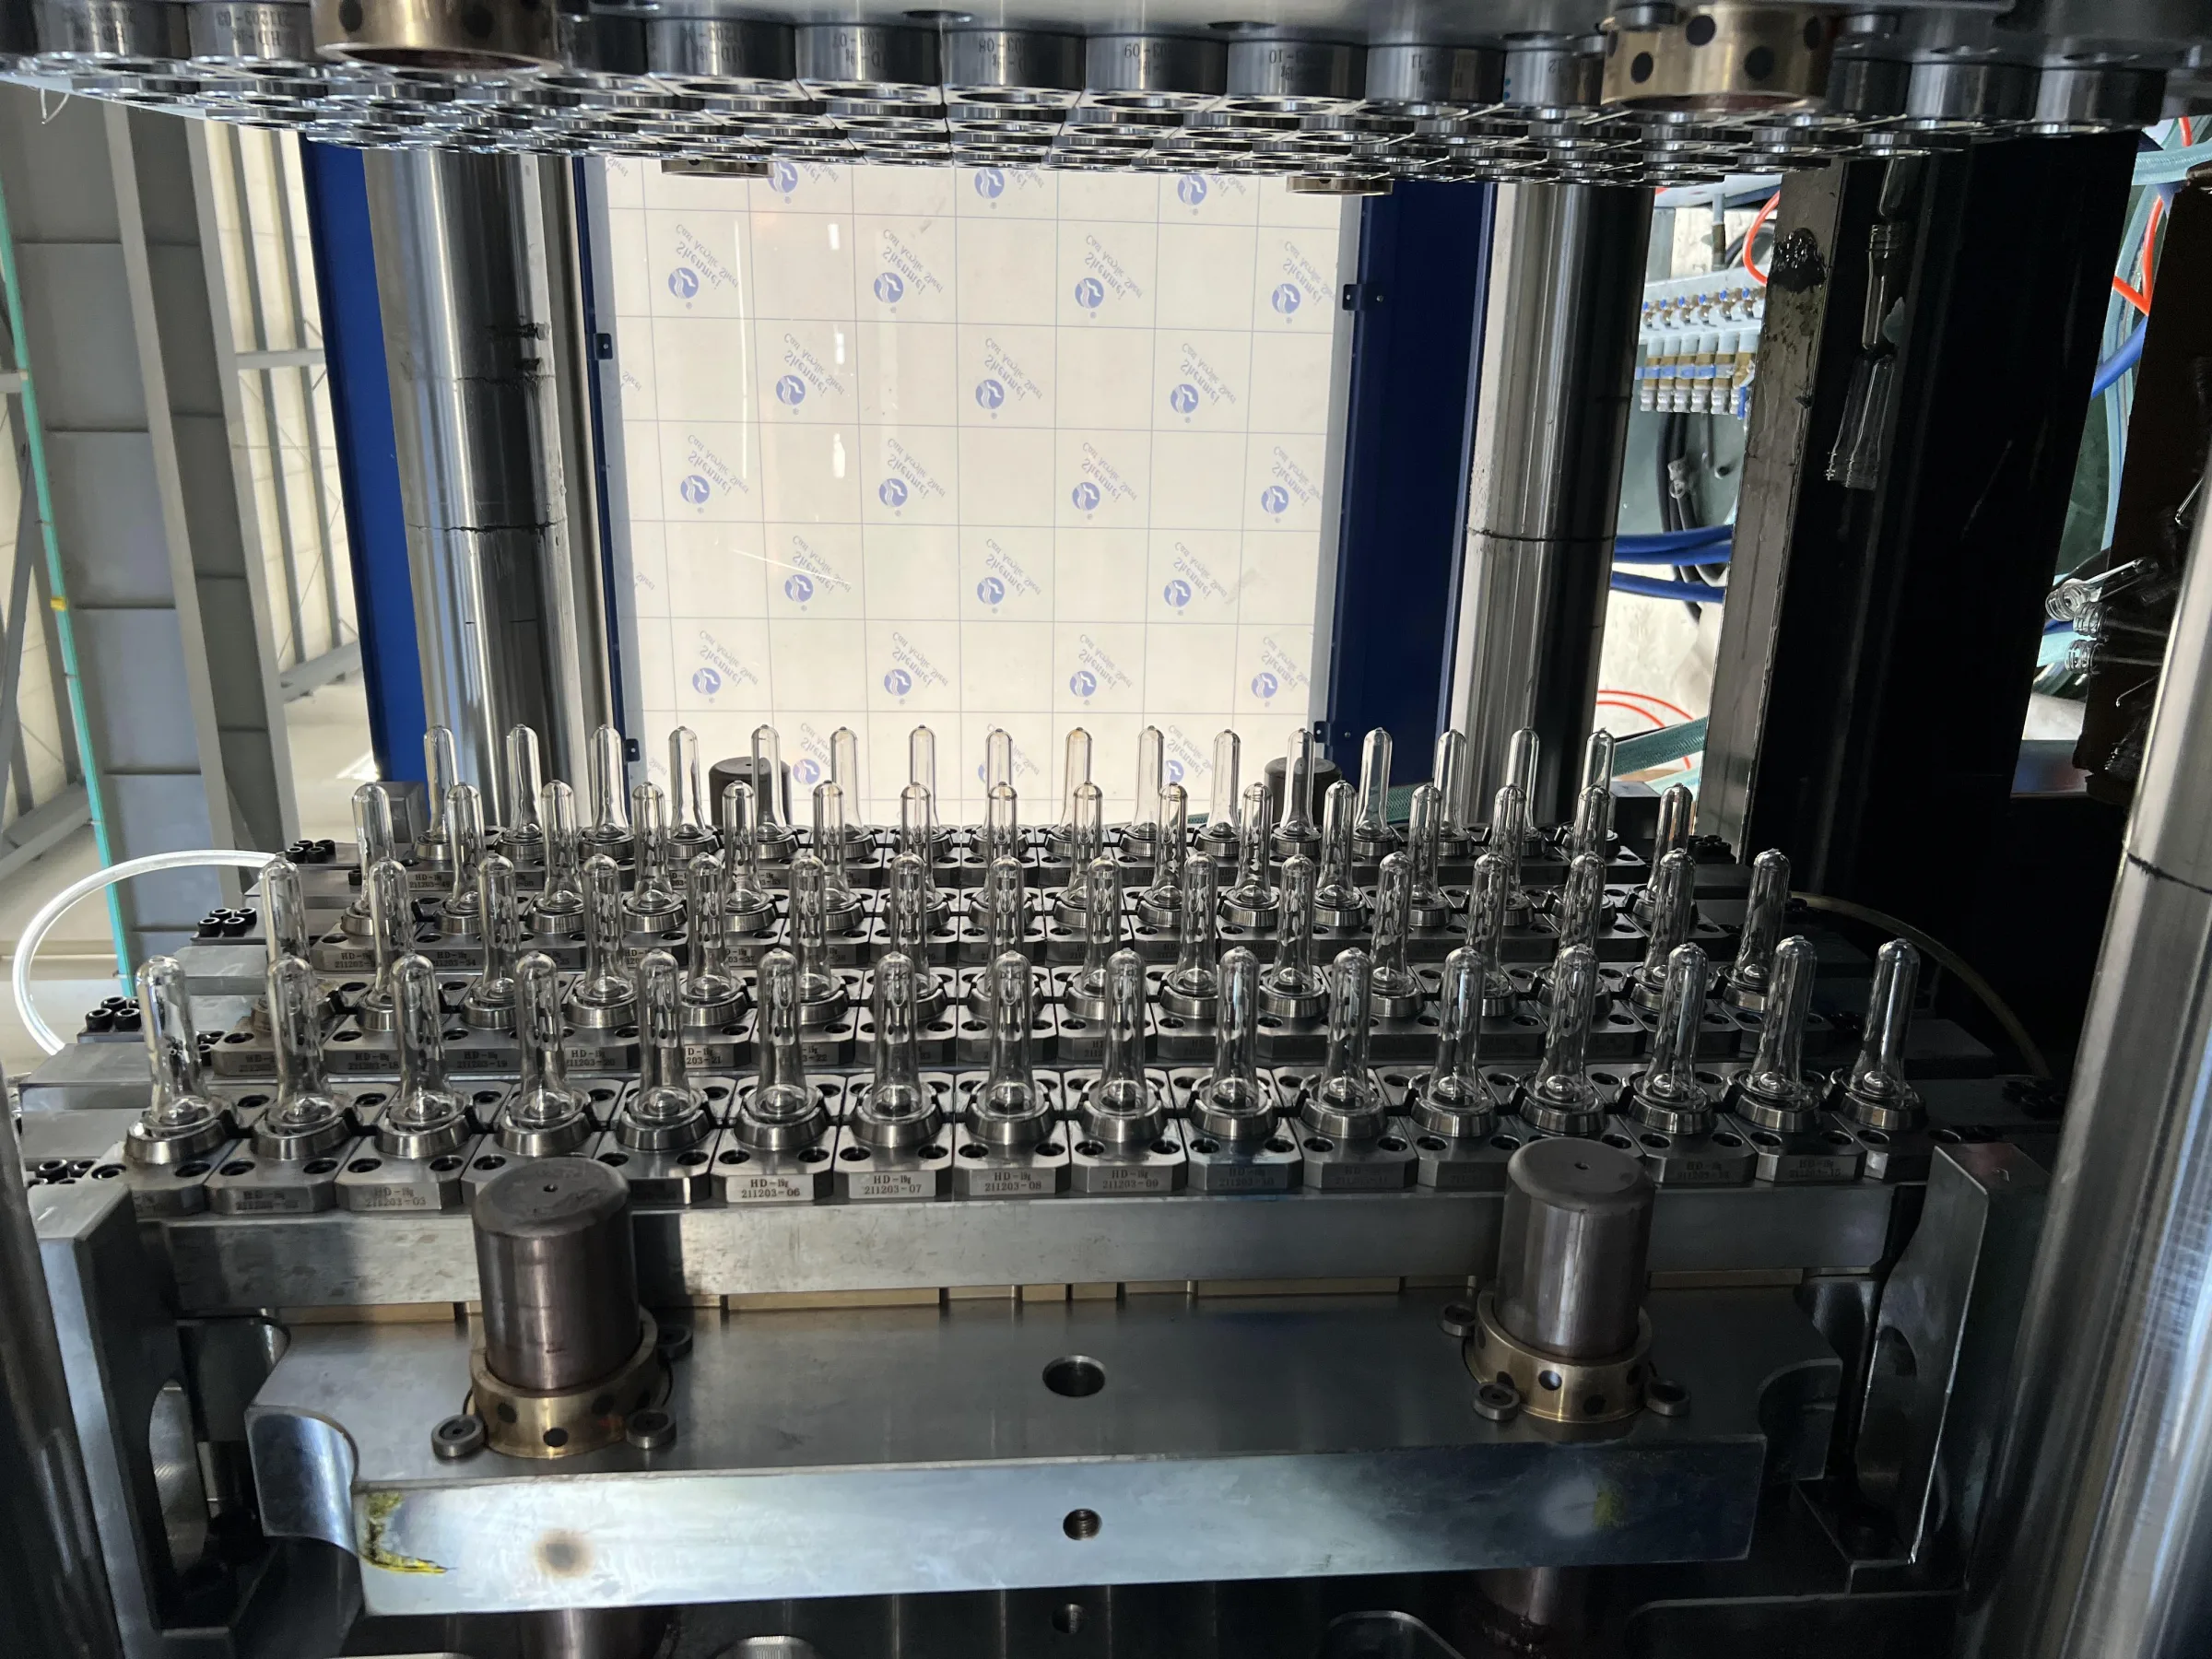
Étape 8 : contrôler, emballer et stocker
Les préformes refroidies tombent sur un convoyeur et sont contrôlées avant l’emballage. Les contrôles habituels portent sur le poids, les dimensions du col, l’aspect et le point d’injection, avec des échantillons de chaque empreinte. Les préformes conformes sont emballées en cartons ou en conteneurs vrac, étiquetées par lot et stockées propres, au sec et à l’abri du soleil direct jusqu’au soufflage.
Cycle et cadence : combien de préformes par heure ?
Un cycle comprend le remplissage, le maintien, le refroidissement, l’ouverture du moule et l’extraction. Il dépend surtout du poids et de l’épaisseur de paroi de la préforme, du refroidissement du moule et du mode d’extraction. La cadence horaire théorique est :
Préformes par heure = empreintes × 3 600 ÷ temps de cycle en secondes.
Les deux exemples ci-dessous ont été relevés sur des machines HWAMDA lors d’essais de moules clients avant expédition. Ils illustrent seulement le calcul ; votre propre cycle dépend de la conception de votre préforme, du moule et du refroidissement.
| Modèle | Empreintes | Poids de préforme | Cycle relevé | Cadence théorique |
|---|---|---|---|---|
| HMD430PET | 72 | 16,5 g | 9,9 s | 72 × 3 600 ÷ 9,9 ≈ 26 180 par heure |
| HMD500PET, avec robot de post-refroidissement | 96 | 15,2 g | 8,8 s | 96 × 3 600 ÷ 8,8 ≈ 39 270 par heure |
Relevé lors d’essais de moules clients ; cadence théorique à 100 % de disponibilité, avant arrêts et rebuts. Les résultats réels dépendent de la conception de la préforme, du moule et du refroidissement.
Les équipements nécessaires pour fabriquer des préformes PET
La production de préformes demande plus qu’une seule machine. Les équipements se répartissent en cinq groupes :
- Équipements principaux
- Une presse à injecter conçue pour les préformes PET et un moule de préformes multi-empreintes à canne chaude.
- Gestion de la matière
- Sécheur déshumidificateur, chargeur sous vide ou transport centralisé, et doseur de mélange-maître pour les préformes colorées.
- Refroidissement
- Un refroidisseur pour l’eau du moule, de l’eau de refroidissement pour la machine et une maîtrise de l’humidité autour du moule pour éviter la condensation.
- Manutention des pièces
- Robot d’extraction avec post-refroidissement pour les moules à grand nombre d’empreintes, convoyeurs et emballage.
- Contrôle qualité
- Balance de précision, calibres de col et de paroi, polariscope ou boîte à lumière, et un moyen de souffler des bouteilles d’essai.
L’air comprimé, l’alimentation électrique et la surface au sol sont planifiés avec les équipements. Pour un plan de production complet, envoyez les données de votre préforme et de la cadence visée.
De la préforme à la bouteille
Le moulage des préformes se termine par une préforme finie, pas par une bouteille. En production bi-étape, les préformes sont stockées puis réchauffées et étirées-soufflées sur une souffleuse séparée, souvent dans l’usine de l’embouteilleur. En production mono-étape, la préforme est soufflée sur le même équipement alors qu’elle conserve encore la chaleur du moulage. De nombreuses entreprises moulent les préformes dans une usine et soufflent les bouteilles dans une autre, près de leurs lignes de remplissage.
Ce qu’il faut préparer avant de planifier la production de préformes
Un projet de préformes se définit par la préforme et la cadence, pas par une taille de machine. Rassemblez d’abord ces informations :
- Plan ou échantillon de préforme
- La préforme à fabriquer, ou la bouteille qu’elle doit donner au soufflage.
- Bague
- Nom et plan de la bague, adaptés à votre bouchon.
- Poids de la préforme
- Poids cible et tolérance.
- Résine
- PET qualité bouteille, part de rPET et couleurs.
- Cadence visée
- Préformes par heure ou par an, et nombre d’équipes.
- Utilités de l’usine
- Tension et fréquence, eau de refroidissement, air comprimé et surface disponible.
FAQ
Questions fréquentes
Quelle est la première étape de fabrication d’une préforme PET ?
Préparer et sécher la résine PET qualité bouteille. Le PET absorbe l’humidité de l’air et les granulés doivent être séchés avant la fusion, sinon les préformes perdent en résistance et en transparence.
Pourquoi faut-il sécher la résine PET avant le moulage ?
L’eau contenue dans les granulés dégrade le PET à la fusion, ce qui donne des préformes troubles et cassantes et un poids instable. Les conditions de séchage suivent les données du fournisseur de résine ; le guide du moulage par injection du PET détaille les exigences de séchage.
Combien de temps faut-il pour fabriquer une préforme PET ?
Chaque cycle produit une préforme par empreinte. Le cycle dépend du poids de la préforme, de l’épaisseur de paroi, du refroidissement du moule et de l’extraction. Lors d’essais de moules clients HWAMDA, un moule de 72 empreintes avec des préformes de 16,5 g a tourné à 9,9 s, et un moule de 96 empreintes avec des préformes de 15,2 g à 8,8 s avec un robot de post-refroidissement. Votre cycle dépend de la conception de votre préforme, du moule et du refroidissement.
Combien de préformes peut-on fabriquer par heure ?
Multipliez le nombre d’empreintes par 3 600 et divisez par le temps de cycle en secondes. Par exemple, 72 empreintes à 9,9 s donnent environ 26 180 préformes par heure à 100 % de disponibilité, avant arrêts et rebuts.
De quels équipements ai-je besoin pour fabriquer des préformes ?
Une presse à injecter pour préformes PET, un moule de préformes multi-empreintes à canne chaude, un sécheur déshumidificateur et un chargeur, un refroidisseur, des équipements d’extraction et de manutention, et des outils de contrôle qualité de base. L’air comprimé et l’électricité sont planifiés avec eux.
Peut-on fabriquer les préformes et souffler les bouteilles dans la même usine ?
Oui. De nombreux embouteilleurs moulent les préformes et soufflent les bouteilles sur le même site, soit avec une souffleuse séparée (bi-étape), soit avec un équipement mono-étape. D’autres achètent les préformes et se contentent de souffler et de remplir.