 HWAMDA
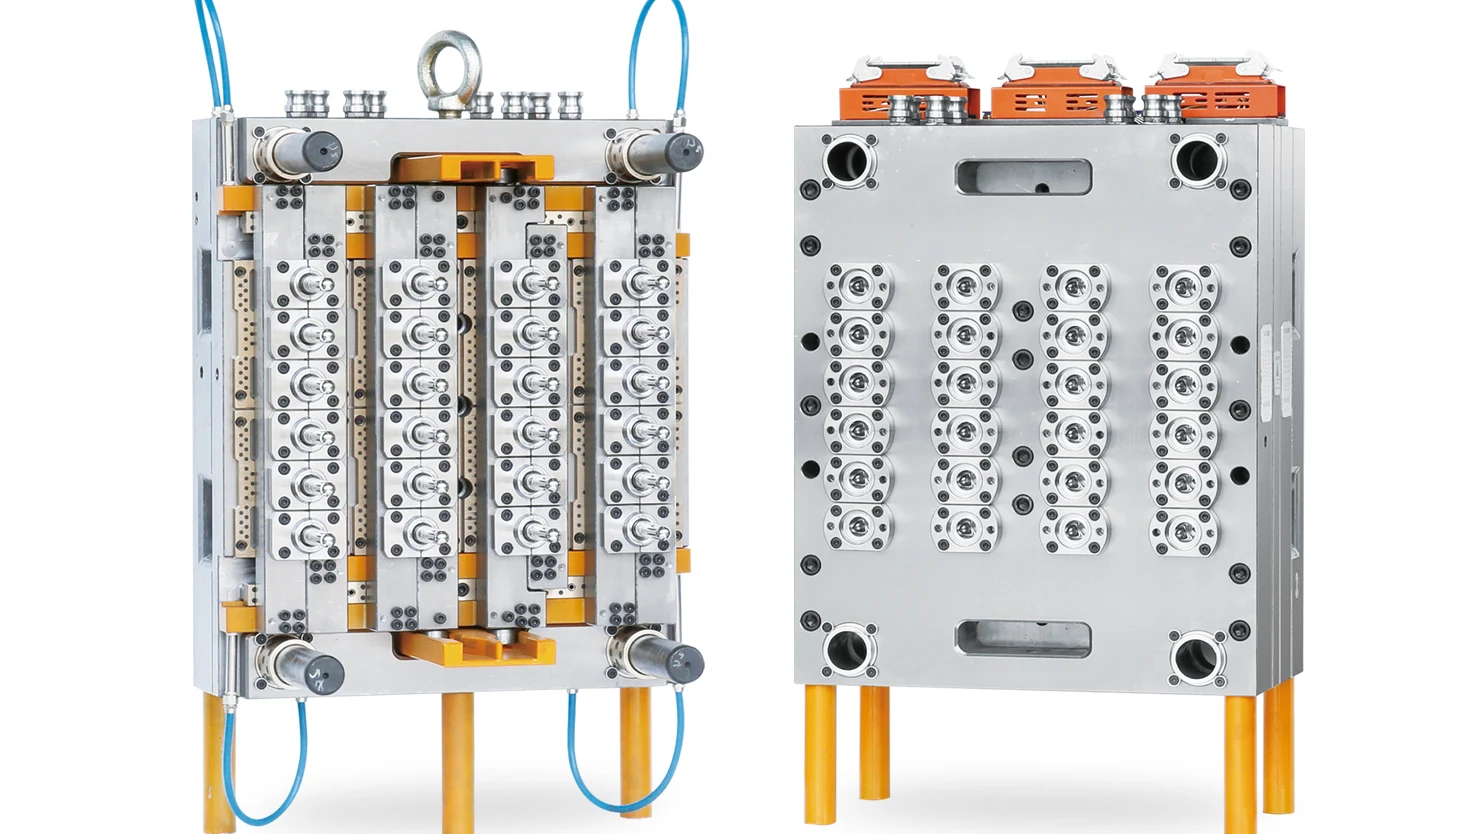
48-гнёздная пресс-форма для ПЭТ-преформ
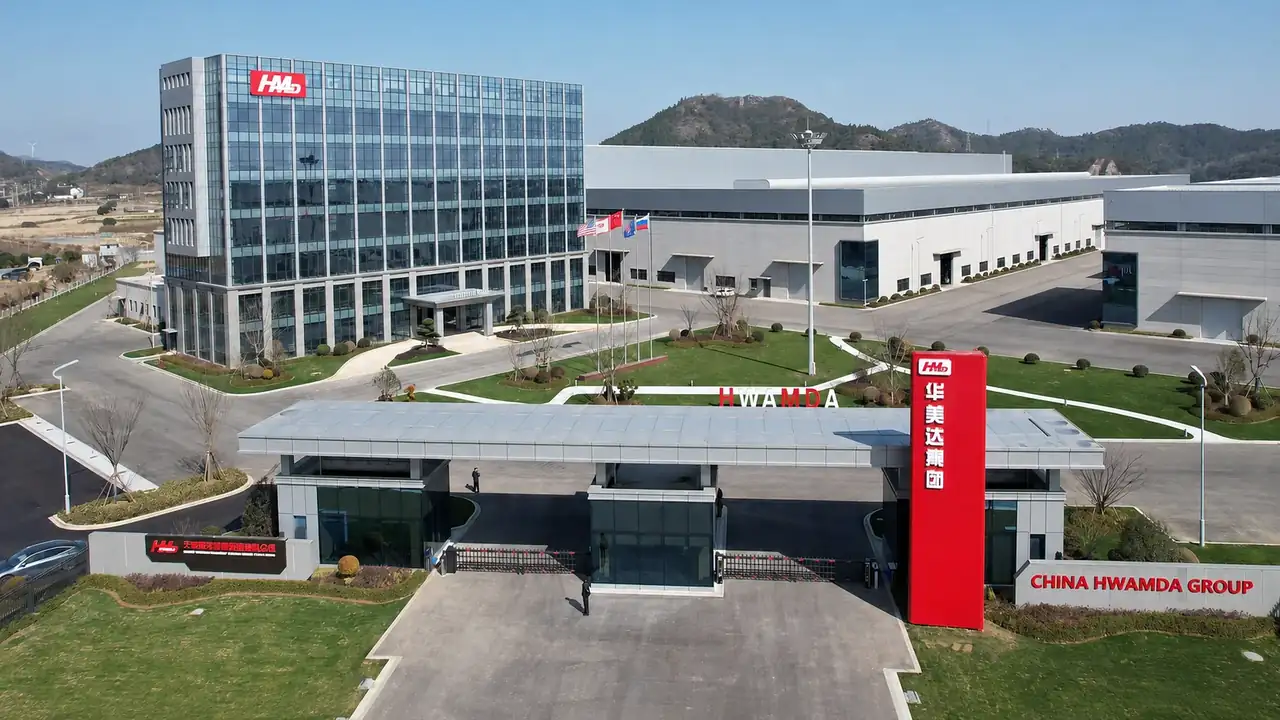
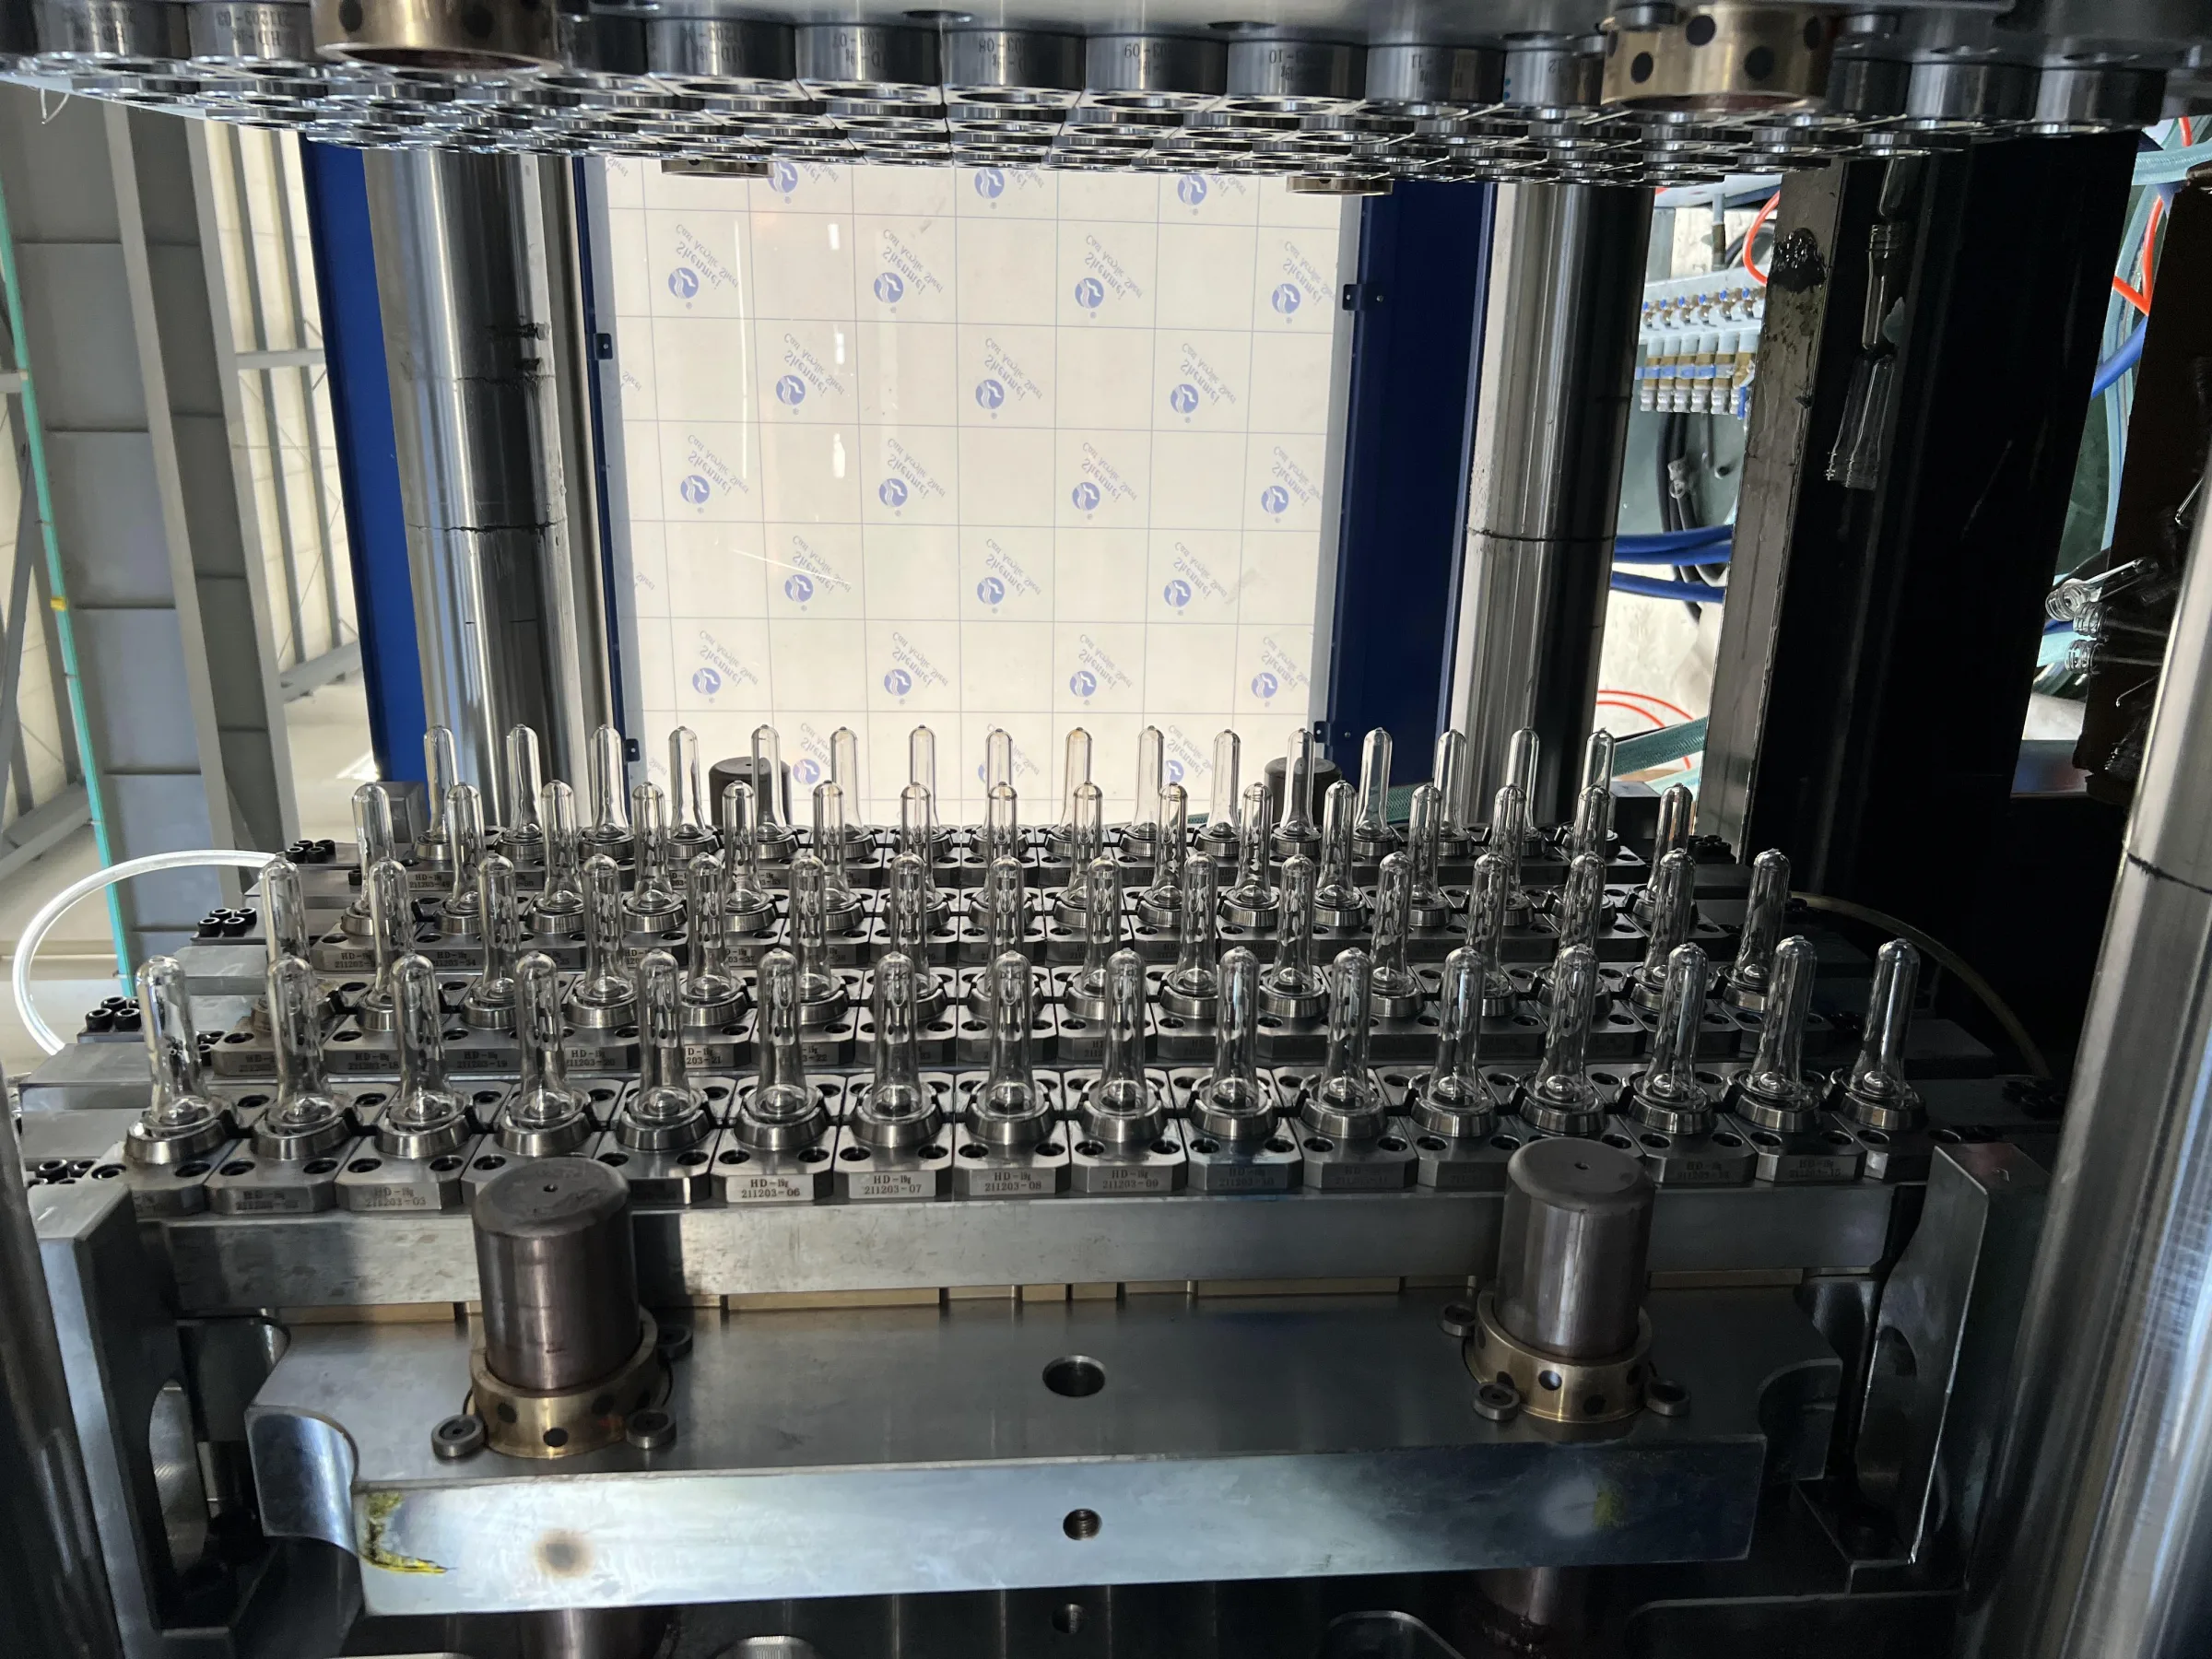
Зафиксирована на HMD320PET с бутылочными преформами 15,2 г и с преформами 32 г под горловину 38 мм. Следующий шаг, когда 24 или 32 гнёзд уже не хватает для нужного выпуска.
Пресс-формы
HWAMDA поставляет пресс-форму для ПЭТ-преформ, подобранную к машине, на которой она будет работать, и проверяет их вместе на одном испытании до отгрузки. Сообщите массу преформы, тип горловины и требуемую производительность, а также машину для формы: модель HMD-PET, машину другой марки или пока не выбрана.
СПЕЦИФИКАЦИЯ ФОРМЫ
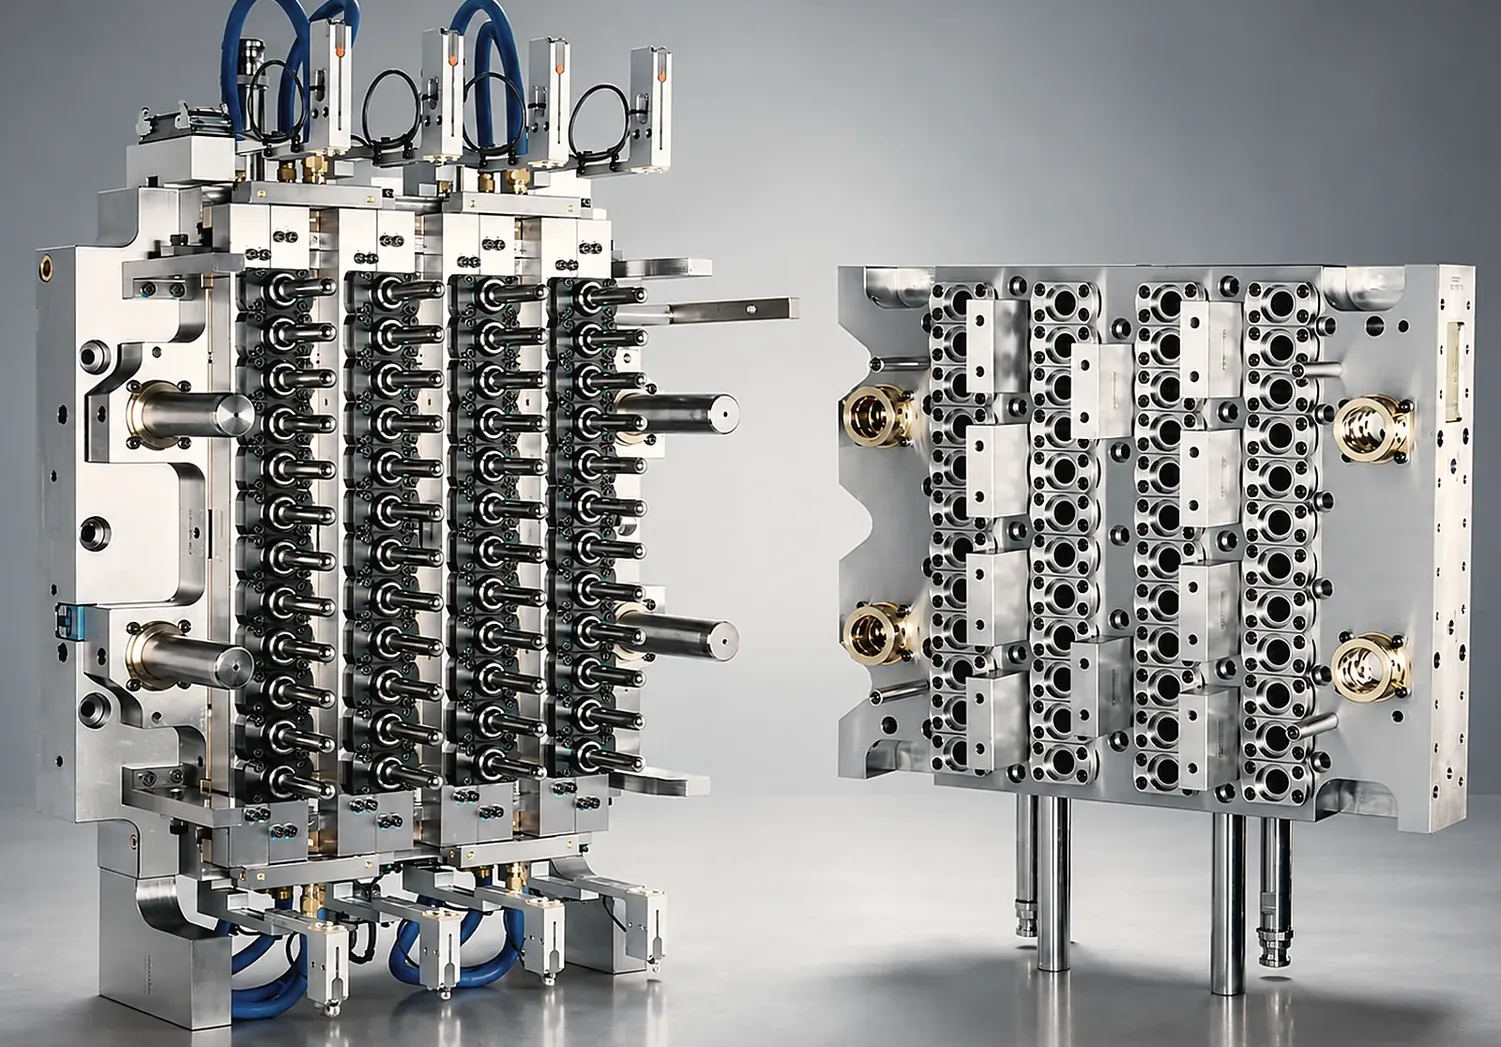
Каждая пресс-форма для ПЭТ-преформ строится от утверждённого чертежа преформы и машины, на которой она будет работать. В таблице — конструкция уровня высокой производительности для скоростных форм на 48 и 72 гнезда; ниже уровни комплектации сравниваются между собой. Окончательная спецификация вашего проекта фиксируется на утверждённом чертеже формы.
| Узел | Уровень высокой производительности |
|---|---|
| Корпус и плиты формы | Нержавеющая сталь 420 |
| Пуансоны, матрицы и горловые кольца | Инструментальная сталь M333, закалка до HRC 48–51 |
| Запорные кольца | Материал и обработка поверхности — по утверждённому чертежу |
| Центрирование пуансона и горловины | Конусная посадка пуансона и запорного кольца; горловые кольца с двойным конусом |
| Охлаждение гнёзд | Отдельный спиральный водяной контур для каждого гнезда |
| Горячий канал | Полностью сбалансированный горячий канал с запорными соплами, отдельная зона нагрева на каждое гнездо |
| Запасные части | Стандартный комплект ЗИП поставляется с формой |
| Утверждение | Раскладка гнёзд и материалы фиксируются на утверждённом чертеже формы |
УРОВНИ КОМПЛЕКТАЦИИ
Выберите уровень под ваше число гнёзд и план производства. На всех уровнях — горячий канал с запорными соплами.
| Уровень | Корпус формы | Пуансон / матрица / горловина | Горячий канал | Для чего |
|---|---|---|---|---|
| Эконом | P20 | S136 | Горячий канал с запорными соплами | Малое число гнёзд и ограниченный бюджет |
| Стандарт | P20 или нержавеющая 420 | S136 или M333 | Сбалансированные запорные сопла | Непрерывное производство |
| Высокая производительность | Нержавеющая 420 | M333, HRC 48–51 | Полностью сбалансированные запорные сопла, отдельная зона нагрева на каждое гнездо | Скоростное производство на 48/72 гнезда |
Уровень согласуется в коммерческом предложении, а материалы, горячий канал и ЗИП записываются в техническое соглашение.
ГНЁЗДА И МАШИНЫ
Пресс-форму для преформ ПЭТ-бутылок рассчитывают по массе преформы и требуемому выпуску, а затем проверяют по массе впрыска, расстоянию между колоннами и высоте формы машины. Эти сочетания зафиксированы на машинах HMD-PET при испытаниях форм заказчиков перед отгрузкой. Используйте их как отправную точку; окончательное число гнёзд подтверждается для вашей преформы.
| Гнёзда | Преформа | Модель HMD-PET |
|---|---|---|
| 12 | Преформа 135 г для масла | HMD320PET |
| 24 | Преформа 85 г для масла | HMD320PET |
| 24 | Широкогорлая преформа 37 г | HMD430PET |
| 32 | Бутылочная преформа 10 г | HMD268PET |
| 48 | Бутылочная преформа 15,2 г | HMD320PET |
| 48 | Преформа 32 г, горловина 38 мм | HMD320PET |
| 72 | Бутылочные преформы 13–13,5 г | HMD320PET |
| 72 | Преформы для воды и напитков 12–16,5 г | HMD430PET |
| 72 | Преформа 65 г для масла | HMD500PET |
| 96 | Бутылочные преформы 13–15,2 г | HMD500PET |
Зафиксированное время цикла для этих конфигураций приведено вместе с моделями машин. Смотреть эталонные конфигурации и время цикла
Зафиксирована на HMD320PET с бутылочными преформами 15,2 г и с преформами 32 г под горловину 38 мм. Следующий шаг, когда 24 или 32 гнёзд уже не хватает для нужного выпуска.
Зафиксирована на HMD320PET (13–13,5 г) и HMD430PET (12–16,5 г). Для преформ под масло массой 65 г то же число гнёзд переходит на HMD500PET.
Зафиксирована на HMD500PET с бутылочными преформами 13–15,2 г, в том числе в конфигурации с доохлаждением после съёма. Подходит для крупносерийного выпуска преформ для воды и напитков.
ГОРЛОВИНЫ
Эти горловины входят в стандартную программу для преформ под воду и напитки. Другие исполнения изготавливаются по вашему контролируемому чертежу горловины и укупорки.
PCO 1881
PCO 1810
29/25
30/25
Пришлите чертёж горловины или образец крышки вместе с чертежом преформы, чтобы горловые кольца были изготовлены под вашу укупорку.
ГОРЯЧИЙ КАНАЛ
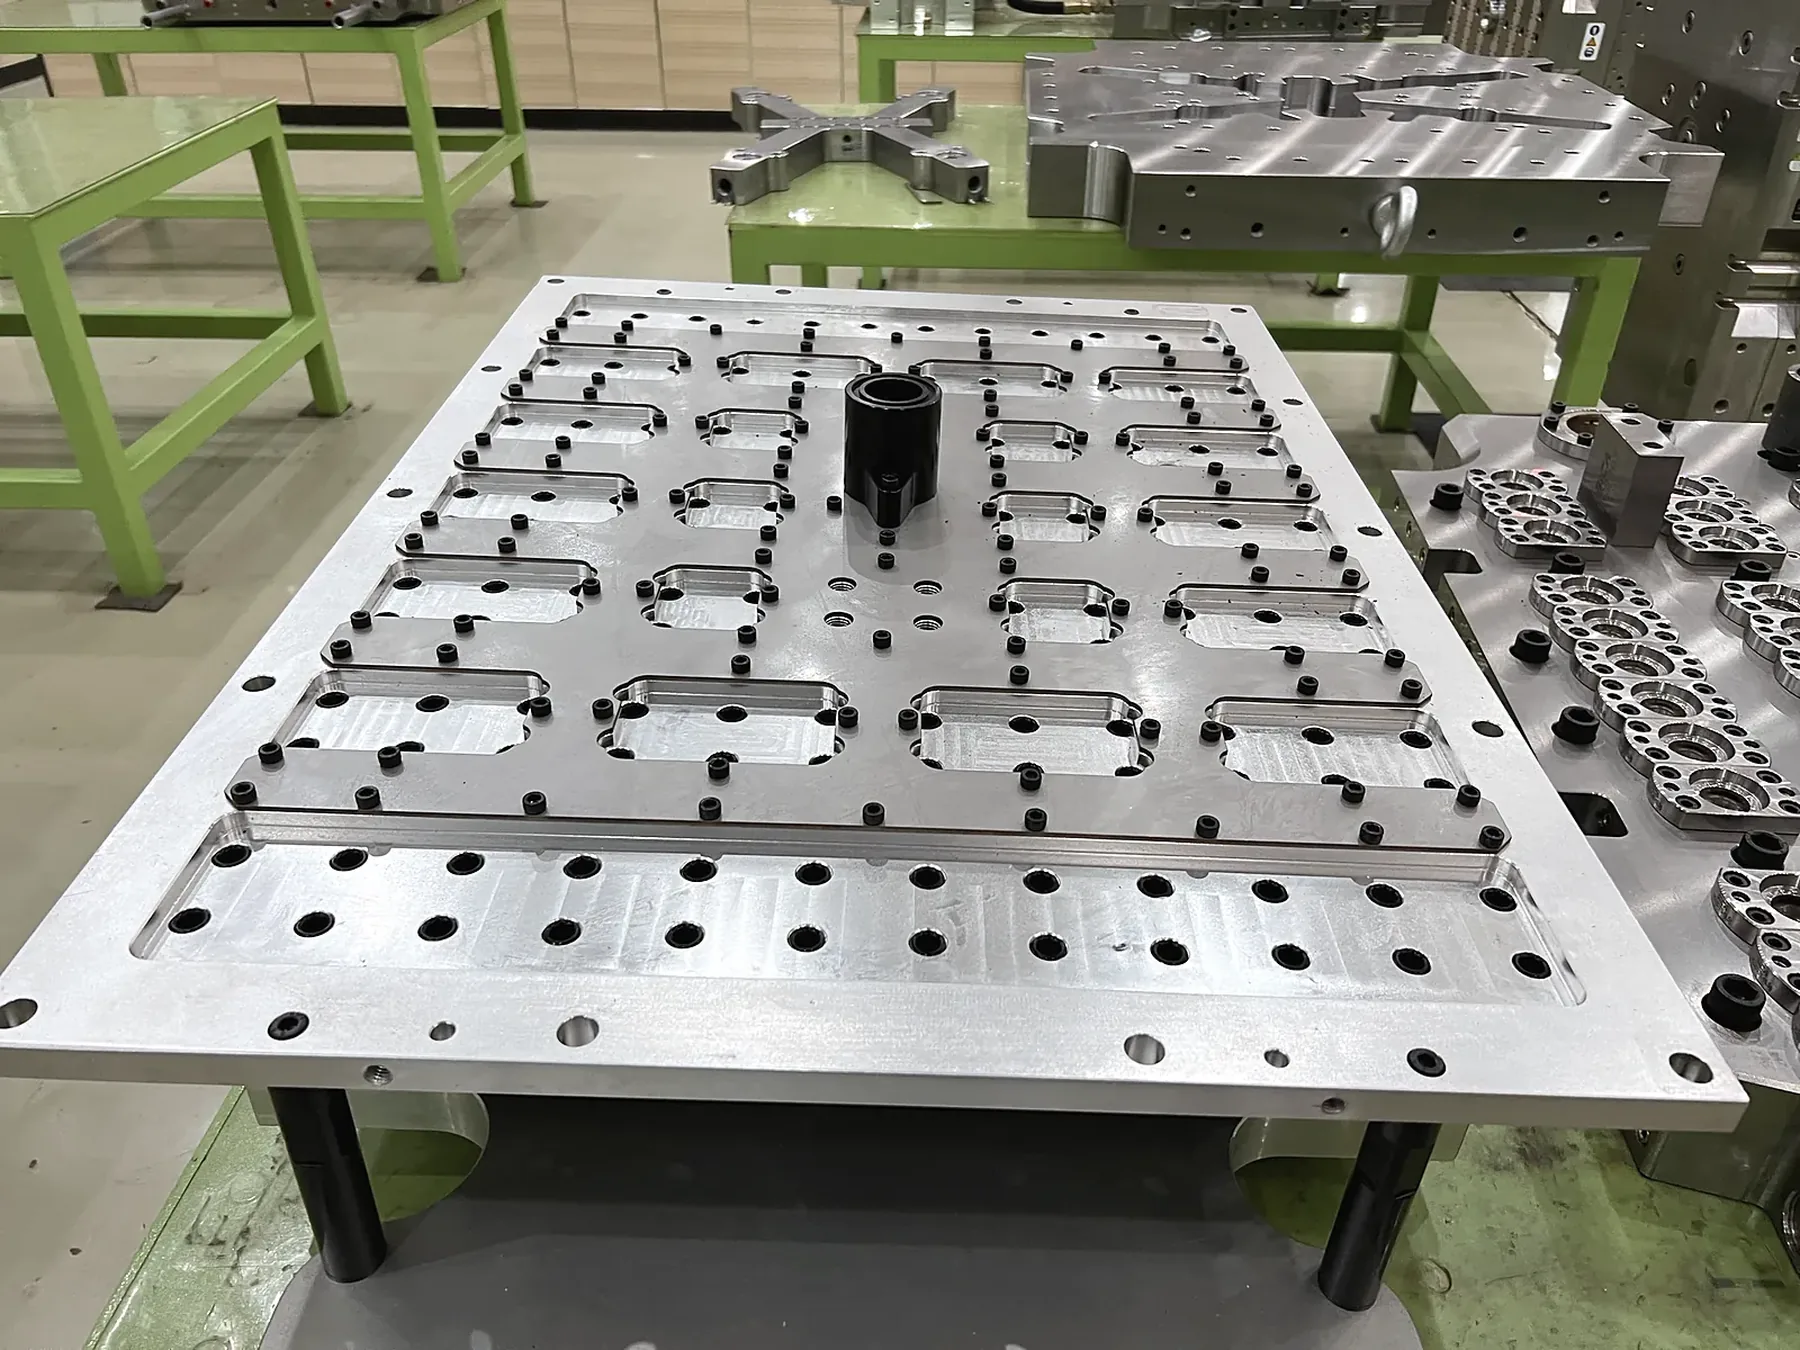
Расплав поступает в каждое гнездо через горячий канал с запорными соплами. В конце впрыска игла закрывает каждый литник — след литника остаётся чистым, а заполнение контролируемым. Температура коллектора и сопел регулируется по зонам, а работа игольчатых затворов настраивается в системе управления машины HMD-PET.
Игла и сопло на каждом гнезде
Зонное регулирование температуры коллектора и сопел
Тайминг затворов настраивается в управлении машины
Иглы, сопла и изоляторы входят в комплект ЗИП
ОХЛАЖДЕНИЕ
У каждого гнезда свой спиральный контур охлаждения, поэтому тепло отводится равномерно по всей форме. Цикл измеряют на испытании на подобранной машине, фиксируя температуру, давление и расход воды вместе с параметрами процесса.
Отдельный спиральный контур на каждое гнездо
Температура, давление и расход воды согласуются до испытания
Осушение зоны формы для влажных цехов
Цикл фиксируется вместе с образцами испытания
СОВМЕСТИМОСТЬ МАШИНЫ И ФОРМЫ
Чертёж формы проверяется по модели HMD-PET до вашего утверждения, чтобы форма устанавливалась, заполнялась и раскрывалась на той машине, где будет работать.
Расстояние между колоннами, размер плит и высота формы
Число гнёзд × масса преформы против массы впрыска ПЭТ
Ход раскрытия, ход выталкивателя и съём преформ
Управление горячим каналом, воздух для затворов и подключение воды
ЭТАПЫ ПРОЕКТА
Каждая форма проходит эти этапы. Сроки каждого этапа для вашего числа гнёзд указываются в коммерческом предложении.
Проверяются чертёж преформы, горловина, масса, сырьё, требуемый выпуск и данные машины; подтверждается число гнёзд.
Вы утверждаете чертёж формы: раскладку гнёзд, формообразующий пакет, горячий канал, охлаждение и интерфейс машины. Изготовление идёт по этой редакции.
Детали формообразующего пакета обрабатываются и закаливаются; форма и горячий канал собираются и проверяются.
Форма работает на подобранной машине HMD-PET с согласованным ПЭТ-сырьём. Все гнёзда должны давать изделия.
Замечания по T1 устраняются и проверяются по согласованным критериям приёмки. Испытания выдувом добавляются, если этого требует проект.
Перед отправкой проверяются антикоррозионная защита, комплект ЗИП, документация и экспортный ящик.
РЕЗУЛЬТАТЫ ИСПЫТАНИЯ
Критерии приёмки согласуются до испытания, а форма работает на той машине, к которой подобрана. Вы получаете:
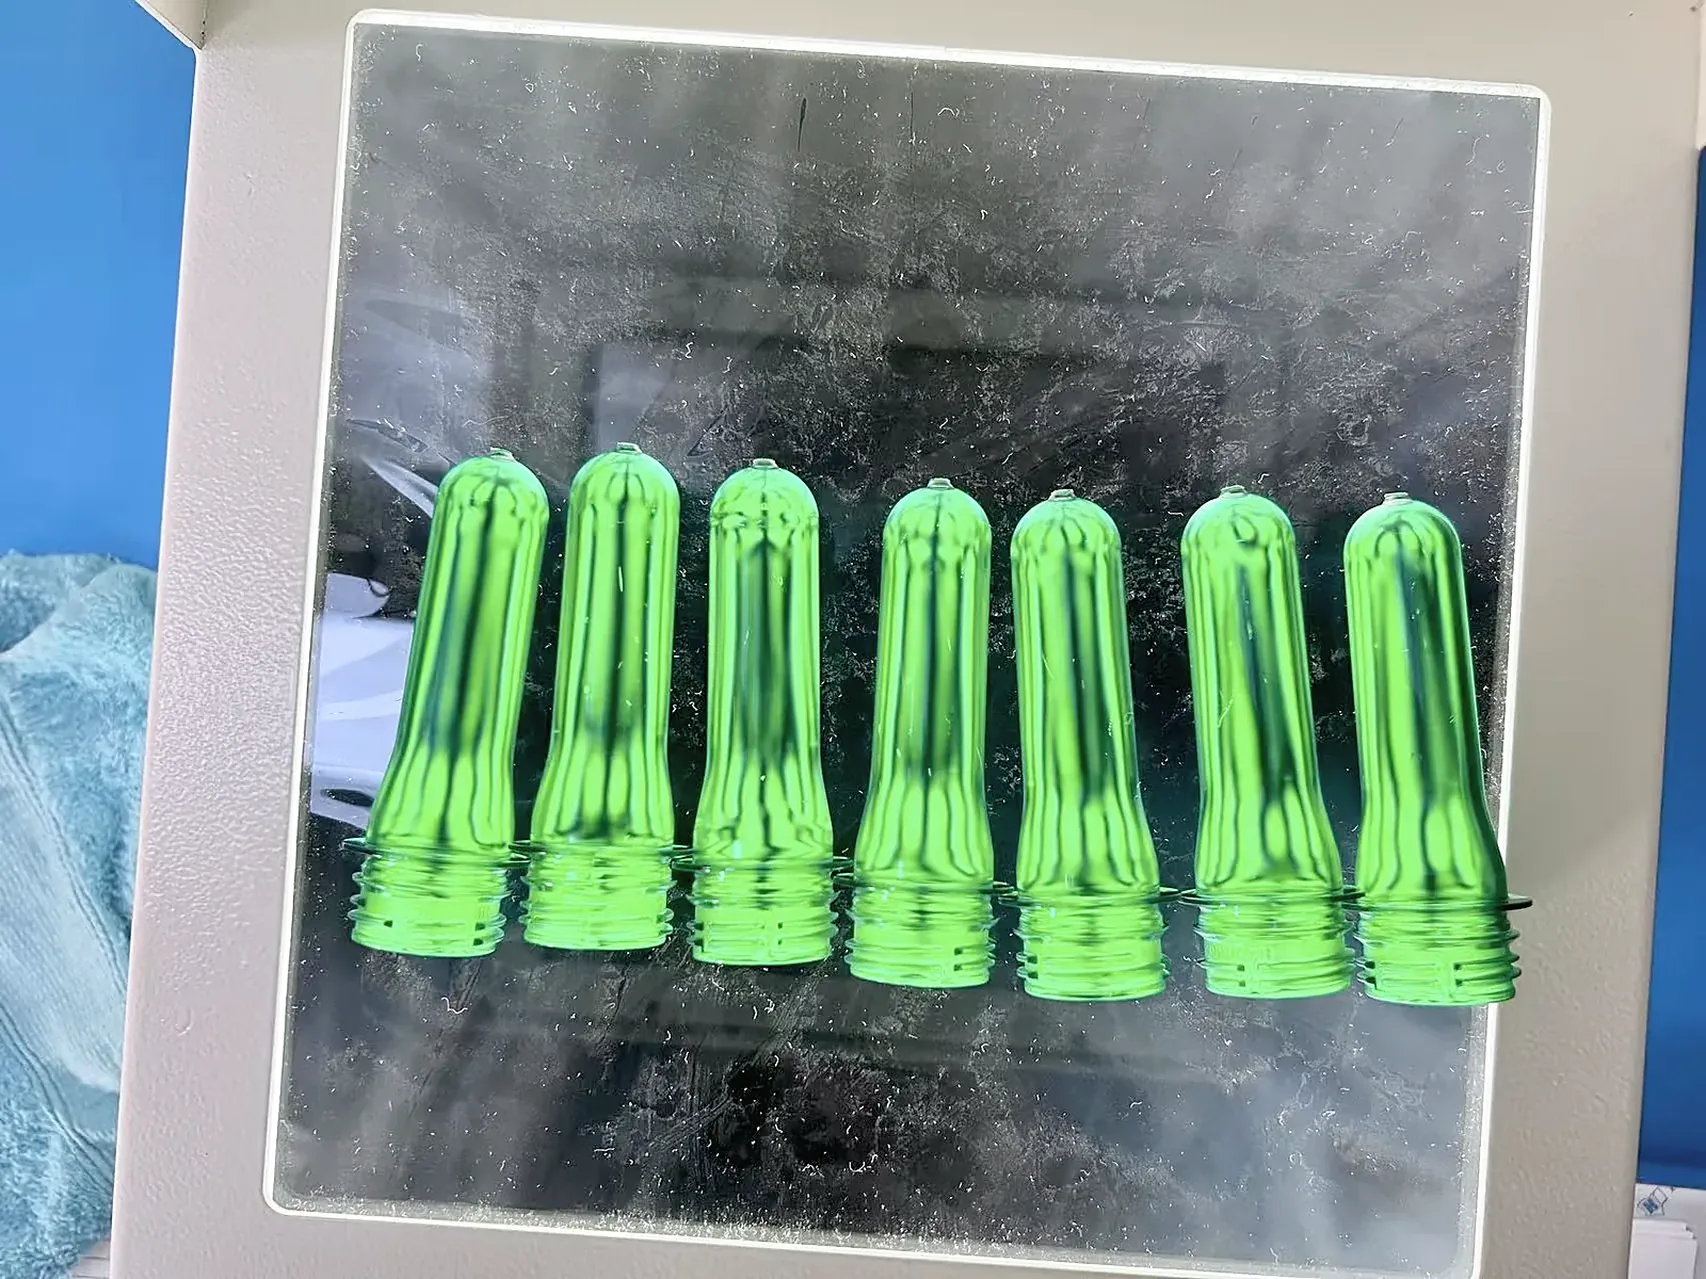
Полный комплект преформ с номерами гнёзд — по одной из каждого гнезда
Протокол контроля: размеры горловины, масса преформы, литник, внешний вид, облой и недоливы
Протокол процесса: машина, ПЭТ-сырьё, параметры воды, настройки и измеренный цикл
Видео работы формы на машине
Результаты выдува бутылок, если этого требует проект
Чертежи формы, спецификацию узлов, данные управления горячим каналом и инструкции по обслуживанию
СВОЯ ФОРМА
Вашу форму можно проверить по машине HMD-PET до заказа и запустить на этой машине во время испытания перед отгрузкой. Пришлите:
Сравнить модели HMD-PETЧертёж формы или габариты, высоту и массу
Число гнёзд, массу преформы и горловину
Центрирующее кольцо, крепление и схему выталкивания
Зоны и разъёмы управления горячим каналом, подачу воздуха на затворы
Подключения охлаждающей воды
ЦЕНА
Сравнивайте предложения при одинаковой преформе, числе гнёзд и объёме поставки. Сильнее всего на цену влияют эти пункты.
Больше гнёзд и более длинные или тяжёлые преформы требуют более крупной формы и большего числа деталей пакета.
Для каждой горловины нужны свои горловые кольца и соответствующие пуансоны.
Число запорных сопел, температурных зон и контроллер.
Испытания выдувом, дополнительные образцы и испытания в присутствии заказчика.
Каждая форма рассчитывается под ваш проект, FOB Нинбо.
ЗАПРОС ЦЕНЫ
Пришлите то, что есть. Недостающие данные уточним при рассмотрении.
Чертёж преформы, образец или чёткие фото
Массу преформы и горловину или чертёж укупорки
Назначение бутылки: вода, газированный напиток, масло или широкогорлая банка
Марку и цвет ПЭТ-сырья
Требуемый выпуск в час или желаемое число гнёзд
Машину: модель HMD-PET, другую марку с техпаспортом или «пока не выбрана»
Габариты и массу имеющейся формы, если она есть
Страну назначения
ПО ТЕМЕ
Планируйте машину и преформу вокруг одной и той же формы.
Линии производства ПЭТ-преформ: машина, форма, сушка, охлаждение и съём под ваш суточный объём.
02Шесть моделей от 2 180 до 6 000 кН с эталонными конфигурациями по числу гнёзд.
03Сушка сырья, параметры процесса и требования к форме.
04Что такое ПЭТ-преформа: её части, горловины и применение.
05Типичные дефекты, измерения и чек-лист контроля.
FAQ
Для первой оценки: число гнёзд ≈ преформ в час × время цикла в секундах ÷ 3 600. Затем сравните число гнёзд × массу преформы с массой впрыска ПЭТ каждой модели HMD-PET. В таблице гнёзд приведены сочетания, зафиксированные на испытаниях форм заказчиков, например 48 × 15,2 г на HMD320PET и 96 × 15,2 г на HMD500PET.
Стандартно — PCO 1881, PCO 1810, 29/25 и 30/25. Другие исполнения изготавливаются по вашему контролируемому чертежу горловины и укупорки.
Зависит от уровня формы. В экономичных формах пуансоны, матрицы и горловые кольца — из S136 на корпусе из P20; в стандартных — из S136 или M333 на корпусе из P20 или нержавеющей стали 420; в формах высокой производительности — из M333 с закалкой до HRC 48–51 на корпусе из нержавеющей стали 420. Уровень согласуется в коммерческом предложении, а окончательные материалы, включая запорные кольца, фиксируются на утверждённом чертеже формы.
Да. На каждом гнезде стоит запорное сопло, температура коллектора и сопел регулируется по зонам. Иглы, сопла и изоляторы входят в комплект ЗИП.
На испытании T1 на подобранной машине. Цикл фиксируется вместе с ПЭТ-сырьём, параметрами охлаждающей воды и настройками процесса и передаётся вместе с протоколом контроля.
Из каждого гнезда взвешивается одна преформа, проверяются размеры горловины, литник и внешний вид. Допуски приёмки берутся из утверждённого чертежа вашей преформы и согласуются до испытания.
Пришлите чертёж или габариты формы, массу, число гнёзд, массу преформы и данные горячего канала. Форму проверят по колоннам, высоте, массе впрыска, выталкиванию и управлению, а на испытании перед отгрузкой её можно запустить на машине.
Утверждение чертежа формы, изготовление и закалка формообразующего пакета, сборка формы и горячего канала, затем испытание T1 на подобранной машине. Сроки каждого этапа для вашего числа гнёзд указываются в предложении.
Комплект образцов с номерами гнёзд, протокол контроля, протокол процесса с измеренным циклом, видео испытания и при необходимости результаты выдува. Чертежи формы, спецификация узлов и инструкции по обслуживанию поставляются вместе с формой.
В поставку входит стандартный комплект ЗИП: вставки матриц, пуансоны, горловые кольца, литниковые вставки, иглы, сопла, изоляторы, платы терморегулирования, электромагнитный клапан, штуцеры для воды и уплотнения. Количество зависит от числа гнёзд.
Число гнёзд, размер преформы, горловина, объём горячего канала, а также объём испытания и приёмки. Каждая форма рассчитывается под проект, FOB Нинбо.
Отправьте имеющиеся данные; мы поможем дополнить техническое задание.