 HWAMDA
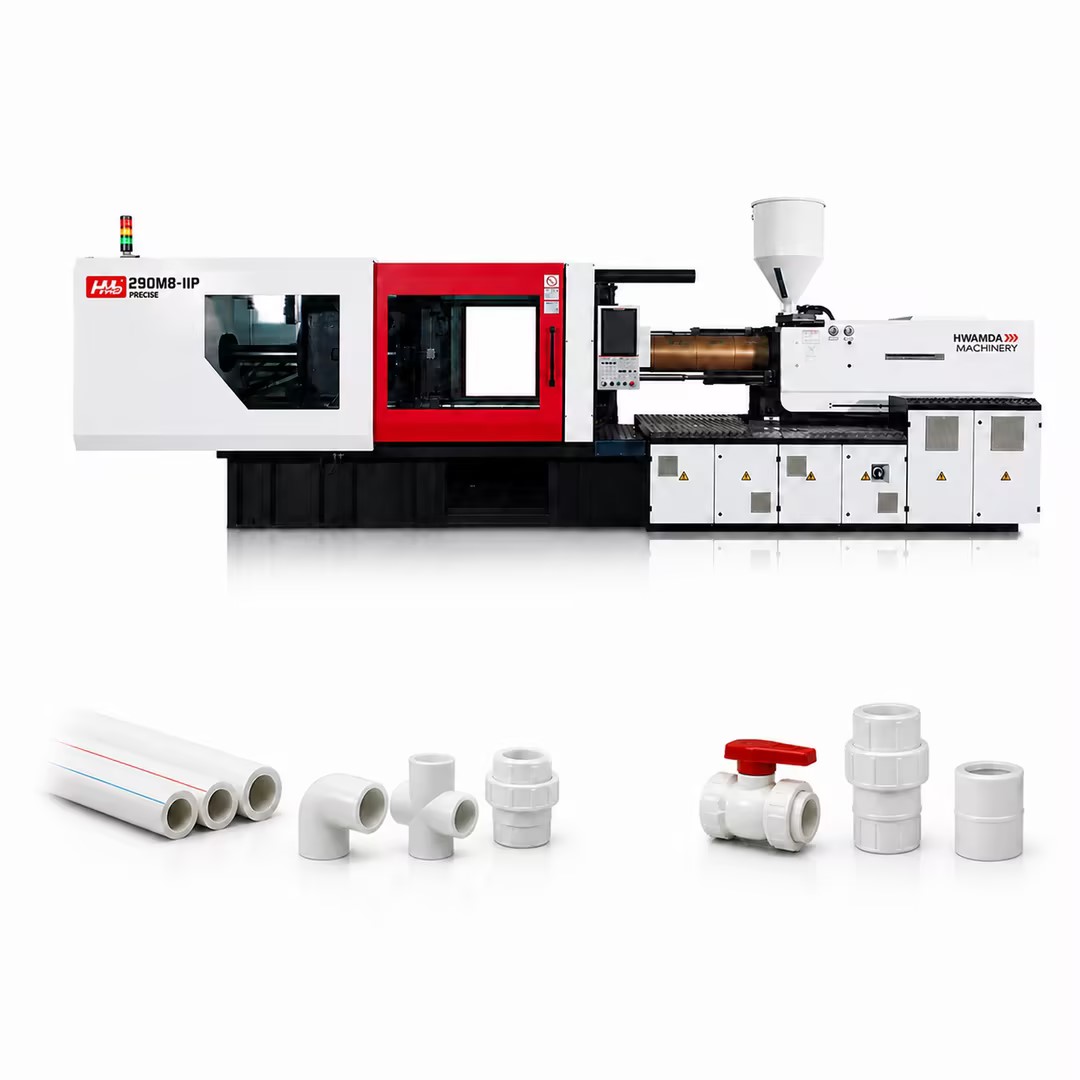
PVC
Raccords de tuyauterie en PVC
PVC rigide et compounds PVC spécifiés pour le projetÉtudiez une plastification propre au PVC, la thermorégulation, les mouvements du moule et les conditions d’usine.
Voir la configuration PVC
RACCORDS PVC · PPR · PP
Configurez la presse selon matière, géométrie, moule, mouvements de noyaux et production cible. Les projets PVC et PPR/PP font l’objet d’études séparées.
PVC / PPR / PPCOMMENCEZ PAR LA RÉSINE
Des raccords similaires peuvent présenter des comportements de transformation et besoins de presse différents. Choisissez la famille de matière de votre projet.
Étudiez une plastification propre au PVC, la thermorégulation, les mouvements du moule et les conditions d’usine.
Voir la configuration PVC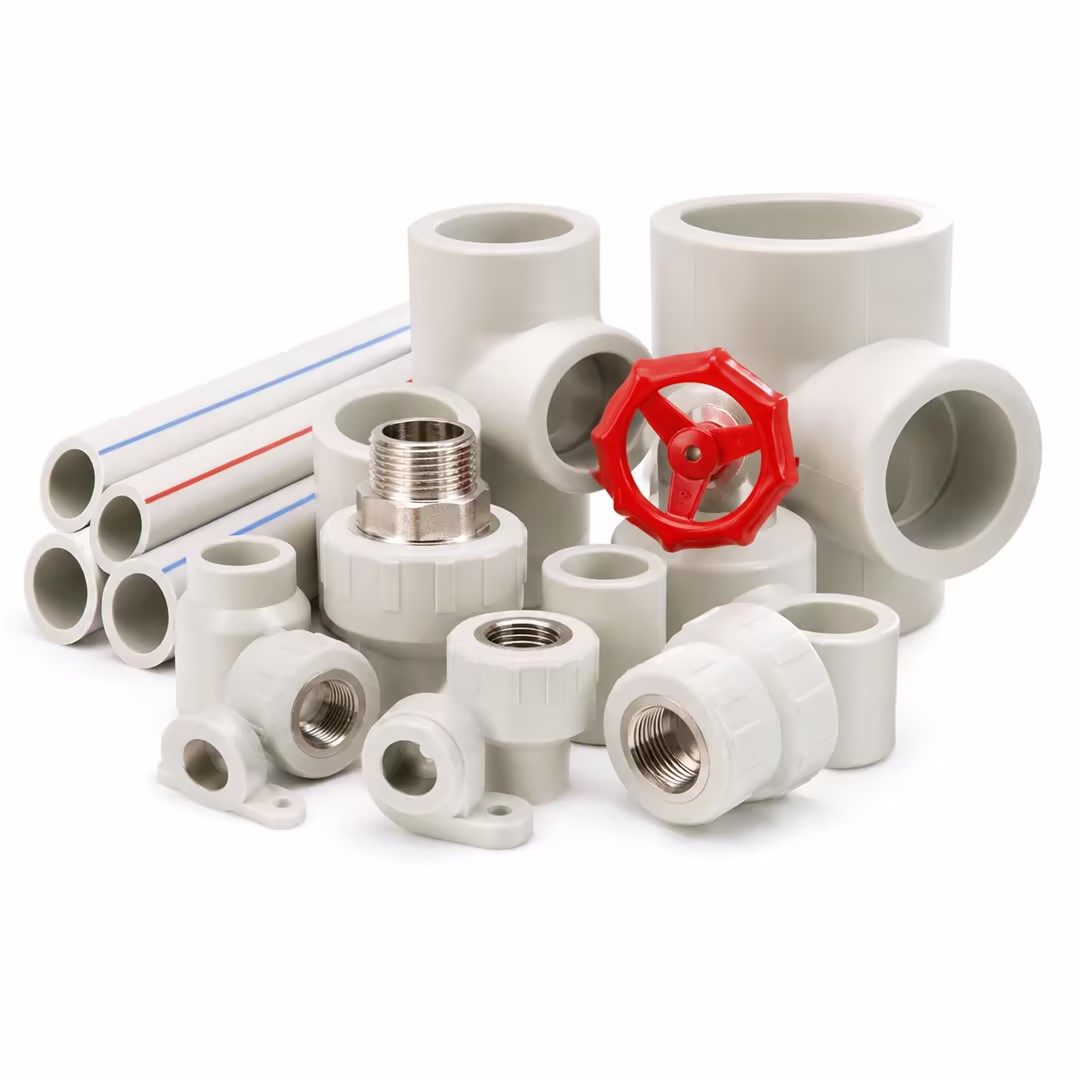
Étudiez plateforme servohydraulique, unité d’injection, interface du moule et tirage de noyaux pour le grade choisi.
Voir la configuration PPR et PPCONFIGURATION PVC
Le PVC exige une étude tenant compte de sa sensibilité. La configuration finale suit le compound réel, le raccord, le moule et les conditions de production, et pas seulement la force de fermeture.
Choisissez vis, fourreau et matériaux associés selon le compound PVC confirmé et sa sensibilité de transformation.
Étudiez chauffage et refroidissement de l’ensemble réel. Ventilateurs et ventilation sont confirmés selon la configuration de presse et les données résine.
Vérifiez encombrement, passage entre colonnes, éjecteur, noyaux hydrauliques, interfaces et séquence sûre de démoulage.
Indiquez grade PVC, dessin ou échantillon, poids, moule, empreintes, mouvements de noyaux, production cible et utilités.
CONFIGURATION PPR / PP
Les raccords PPR et PP peuvent être étudiés dans la même catégorie générale de presses, mais plastification, injection et moule dépendent du grade, du produit et de l’outillage exacts.

Partez d’une plateforme servohydraulique adaptée, puis ajustez fermeture, capacité d’injection et plastification à la pièce et au moule.
Confirmez s’il s’agit de PPR ou d’un autre grade PP, avec données fournisseur, charges et exigences particulières.
Étudiez dimensions, empreintes, canaux, inserts métalliques, refroidissement, éjection et noyaux hydrauliques.
Un moule peut être évalué à partir du dessin, des dimensions, du poids, du besoin d’injection, des interfaces et des échantillons.
COMPATIBILITÉ PRESSE–MOULE
La recommandation vérifie toute l’interface de moulage. Les valeurs inconnues peuvent être précisées avec l’ingénieur commercial pendant la demande.
| Donnée de sélection | Utilité |
|---|---|
| Matière et grade | Définissent l’étude de plastification et de thermorégulation. |
| Type et dimensions du raccord | Précisent géométrie, longueur d’écoulement, inserts et démoulage. |
| Poids de pièce | Aide au choix du volume injecté et de la plastification. |
| Dimensions et épaisseur du moule | Vérifient les plateaux, le passage entre colonnes et l’ouverture. |
| Nombre d’empreintes | Influe sur injection, implantation du moule, refroidissement et production. |
| Besoins de tirage de noyaux | Définissent mouvements hydrauliques, interfaces et séquence. |
| Exigences d’injection | Adaptent l’unité à la résine, aux canaux et au remplissage. |
| Production cible | Relie empreintes, cycle stable et périmètre de manutention. |
| Moule existant ou nouveau projet | Détermine s’il faut vérifier les interfaces ou coordonner un nouveau périmètre. |
Schéma de correspondance
Cette relation sert à planifier ; la production réelle dépend aussi de stabilité, qualité, arrêts, matière, moule, refroidissement et manutention.
CONFIGURATION DE CELLULE
La presse et le moule forment le cœur du système. Alimentation, refroidissement, extraction et autres équipements s’y raccordent selon le périmètre du projet.
Alimentation ou manutention matière
Équipements de refroidissement
Robot de démoulage ou automatisation
Préparation propre à la résine
Interfaces de noyaux et de commande
Autres utilités ou manutention en aval
VÉRIFICATION DU PROJET
Les justificatifs doivent correspondre à la matière et à la presse confirmées. HWAMDA étudie inspection, essais et réception selon l’application du projet.
Étude de configuration selon produit et moule
Coordination des interfaces presse–moule
Inspection et essais convenus avant expédition
Installation, formation et service définis par projet
PRIX ET DEMANDE DE PROJET
Le prix dépend de la presse et de l’injection, du moule, des empreintes et noyaux, des auxiliaires, de l’automatisation, de la logistique et du service confirmés. Envoyez d’abord l’essentiel ; les détails restants seront précisés ensuite.
Spécification de matière et raccord
Configuration de presse et d’injection
Moule existant ou périmètre coordonné
Auxiliaires, automatisation et service
QUESTIONS D’ACHAT
Cela dépend du grade, de la géométrie et du poids, du moule, des empreintes, des noyaux et de la production cible. PVC et PPR/PP sont étudiés séparément.
Non. Le PVC exige une étude spécifique de plastification et de thermorégulation. PPR et PP peuvent partager une catégorie générale, mais chaque grade et projet doit être confirmé.
Envoyez poids et dessin, résine, dimensions et épaisseur du moule, empreintes, injection, mouvements de noyaux et production cible. Fermeture, injection et compatibilité sont vérifiées ensemble.
Cela peut être possible après vérification du dessin, des dimensions, du poids, des colonnes et plateaux, de l’injection, de l’éjection, du refroidissement, des noyaux et des commandes.
Fournissez dessin ou photos nettes, nombre et direction des mouvements, course requise, interfaces et séquence prévue de démoulage.
Géométrie, résine, équilibre des canaux et empreintes, remplissage et maintien, refroidissement, noyaux, éjection, extraction et plage qualité influent sur le cycle stable.
La liste dépend du projet. Alimentation, refroidissement, extraction et autres équipements sont choisis après étude de résine, moule, production et utilités.
Commencez par matière, dessin ou échantillon, poids approximatif, données de moule disponibles, empreintes ou production cible, destination et automatisation. Les valeurs inconnues peuvent être précisées ensuite.