 HWAMDA
Géométrie
Les nervures, angles, transitions et le sens de démoulage modifient le trajet de remplissage.

GUIDE DU PROCÉDÉ PAROI MINCE
Comprenez comment géométrie, matière, longueur d’écoulement, machine, moule et refroidissement agissent ensemble.
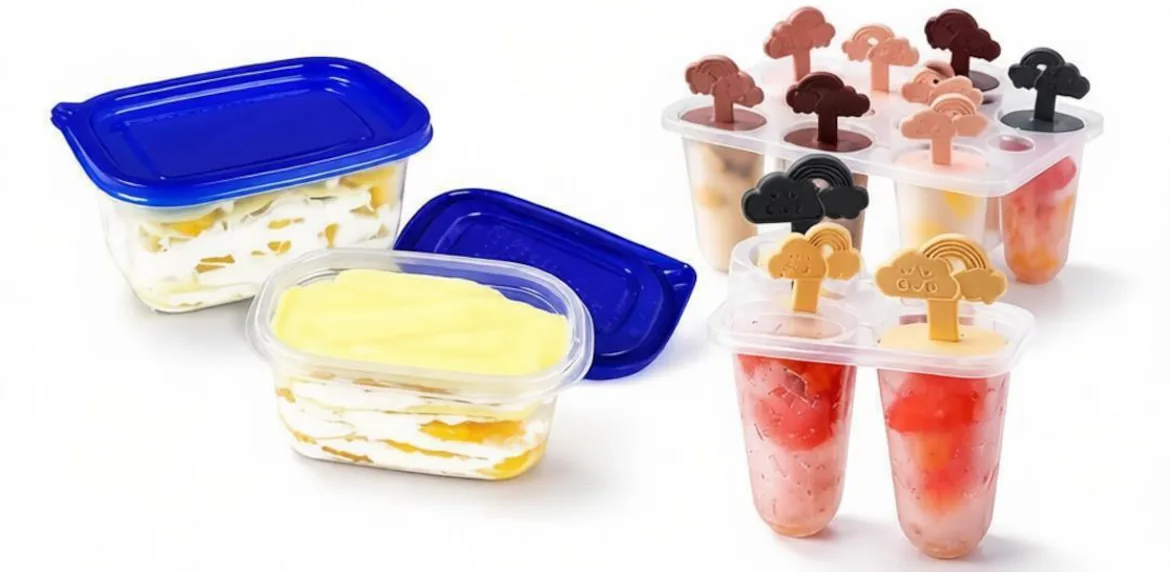
01 · DÉFINITION
La matière doit remplir un trajet exigeant avant le gel du front.
Géométrie et surface projetée de la pièce
Épaisseurs nominales et locales de paroi
Comportement d’écoulement de la matière
Distance entre le seuil et la fin du remplissage
02 · CRITÈRES DE PAROI
Pas de seuil universel : géométrie, matière, trajet et taille comptent.
Les nervures, angles, transitions et le sens de démoulage modifient le trajet de remplissage.
La viscosité, la rigidité, le retrait et la fenêtre de transformation influencent la faisabilité.
Un trajet plus long accroît les besoins de vitesse, de pression et d’évacuation de l’air.
La surface projetée totale influe sur les exigences de fermeture et de moule.
Évaluez la pièce et le trajet d’écoulement dans leur ensemble, pas une épaisseur isolée.
03 · FENÊTRE DE PROCÉDÉ
Le canal fin perd vite sa chaleur et réduit la fenêtre procédé.
Fenêtre de remplissage plus large
Moins sensible aux petits écarts
Trajet plus tolérant
Gel plus rapide du front
Sensibilité accrue à la vitesse et à l’équilibre
Forte dépendance au refroidissement et aux évents
04 · MATIÈRES
Équilibrez fluidité, rigidité, choc, température et usage.
Courant dans l’emballage à paroi mince ; le grade dépend de la rigidité, de l’écoulement et de l’usage final.
Utilisé lorsque la ténacité et la résistance chimique comptent ; la géométrie et le grade restent déterminants.
Peut apporter rigidité et transparence dans les applications adaptées, en tenant compte des chocs et des exigences du produit.
Possibles pour certaines pièces techniques, mais les exigences de transformation, de moule et de performances varient fortement.
Pour une rigidité élevée, comparez les grades réels, les additifs, la conception de paroi et les essais du fournisseur de matière. Le nom du polymère ne suffit pas.
05 · RELATION AVEC LA LONGUEUR D’ÉCOULEMENT
Un trajet plus long ou une paroi moindre augmente la demande.
Utilisez le plan réel, le grade de résine, le concept d’alimentation et les résultats de simulation disponibles. Un ratio générique ne constitue pas un critère universel d’acceptation.
06 · VITESSE ET PRESSION D’INJECTION
Vitesse et pression se règlent selon pièce et moule.
Atteignez régulièrement les conditions de remplissage requises.
Maîtrisez le front d’écoulement lors des changements de géométrie.
Conservez une marge de procédé adaptée sans masquer les problèmes du moule.
Passez du remplissage au maintien dans un état reproductible de l’empreinte.
07 · EXIGENCES DE LA PRESSE
La sélection part de la pièce, du moule et de la cadence.
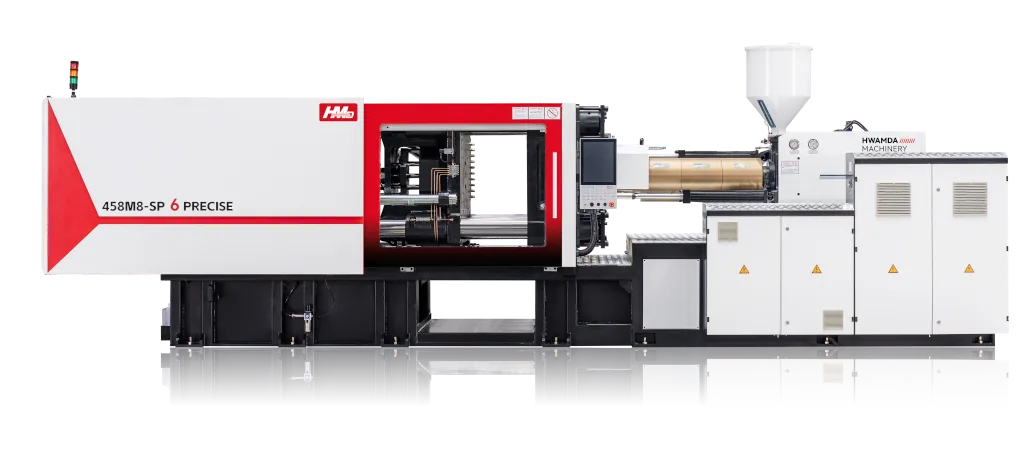
Maîtrise stable de l’accélération et de la vitesse pour le profil de remplissage requis.
Force, compatibilité avec les plateaux et mouvements du moule adaptés à la surface projetée réelle.
Préparez la dose suivante dans le cycle prévu sans dégrader la matière.
Coordonnez les signaux d’injection, de refroidissement, d’éjection et d’automatisation.
Prévoyez des interfaces sûres et clairement définies pour l’extraction ou les équipements IML.
08 · CONCEPTION DU MOULE
Le moule détermine remplissage, évents, refroidissement et équilibre.
Le type et la position du seuil doivent favoriser le trajet d’écoulement prévu.
L’air emprisonné doit s’évacuer sans créer de bavures.
Des circuits équilibrés évacuent la chaleur uniformément sur toute la pièce.
Le remplissage et le refroidissement multi-empreintes doivent être étudiés ensemble.
HWAMDA peut examiner les données d’interface presse–moule et coordonner les essais de production selon les exigences confirmées du projet.
09 · REFROIDISSEMENT ET CYCLE
Une extraction homogène protège forme et stabilité.
Le mouvement le plus rapide ne correspond pas forcément au cycle de production stable le plus court.
10 · DIAGNOSTIC DES DÉFAUTS
Diagnostiquez pièce, résine, machine et moule ensemble.
Causes possibles : solidification précoce, écoulement limité, évents insuffisants ou profil de remplissage inadapté.
Souvent lié à un refroidissement inégal, à l’orientation, au compactage ou à la répartition des épaisseurs.
Vérifiez la fermeture, l’ajustement du moule, les évents, la pression et l’état du plan de joint.
Vérifiez l’équilibrage des seuils et empreintes, la température, les évents et le profil d’injection.
11 · APPLICATIONS
Contenants, gobelets, couvercles et emballages.
Pièces d’emballage légères exigeantes en remplissage, refroidissement et extraction.
Pièces cylindriques minces pour lesquelles la circularité et l’empilage peuvent être importants.
Pièces légères nécessitant un remplissage équilibré et une manutention fiable.
Autres contenants et fermetures étudiés selon la géométrie, la matière et la production.
12 · CHOIX DE L’ÉQUIPEMENT
Quand le procédé exige réponse rapide et mouvements coordonnés.
Voir les machines paroi minceTrajet d’écoulement mince ou exigeant
Nombre élevé d’empreintes ou objectif de production élevé
Fenêtre de remplissage étroite
Séquence rapide de moule et d’extraction
Reprise stable dans le cycle visé
13 · QUESTIONS FRÉQUENTES
Réponses techniques pour l’étude initiale.
Un procédé où la paroi et le trajet d’écoulement créent une fenêtre de remplissage étroite et rapide.
Cela dépend de la géométrie, de la résine, du trajet et de la taille ; il n’existe pas de seuil unique.
La matière doit souvent atteindre la fin du trajet avant le gel du canal fin.
Le PP est courant ; PE, PS et plastiques techniques peuvent convenir selon la nuance réelle.
Un échange équilibré agit sur cycle, retrait, déformation et régularité des empreintes.
Gel précoce, restriction, évents insuffisants, température ou profil d’injection inadapté.
Celle qui répond aux besoins réels de réponse, fermeture, moule, plastification, commande et automatisation.
Une pièce mince peut refroidir vite mais reste difficile à remplir ; le système complet détermine le cycle.