 HWAMDA
Comment contrôler la qualité d’une préforme PET
Pour contrôler la qualité des préformes PET, comparez des échantillons de chaque empreinte au plan de la préforme et à la norme du client. Six contrôles couvrent la plupart des problèmes :
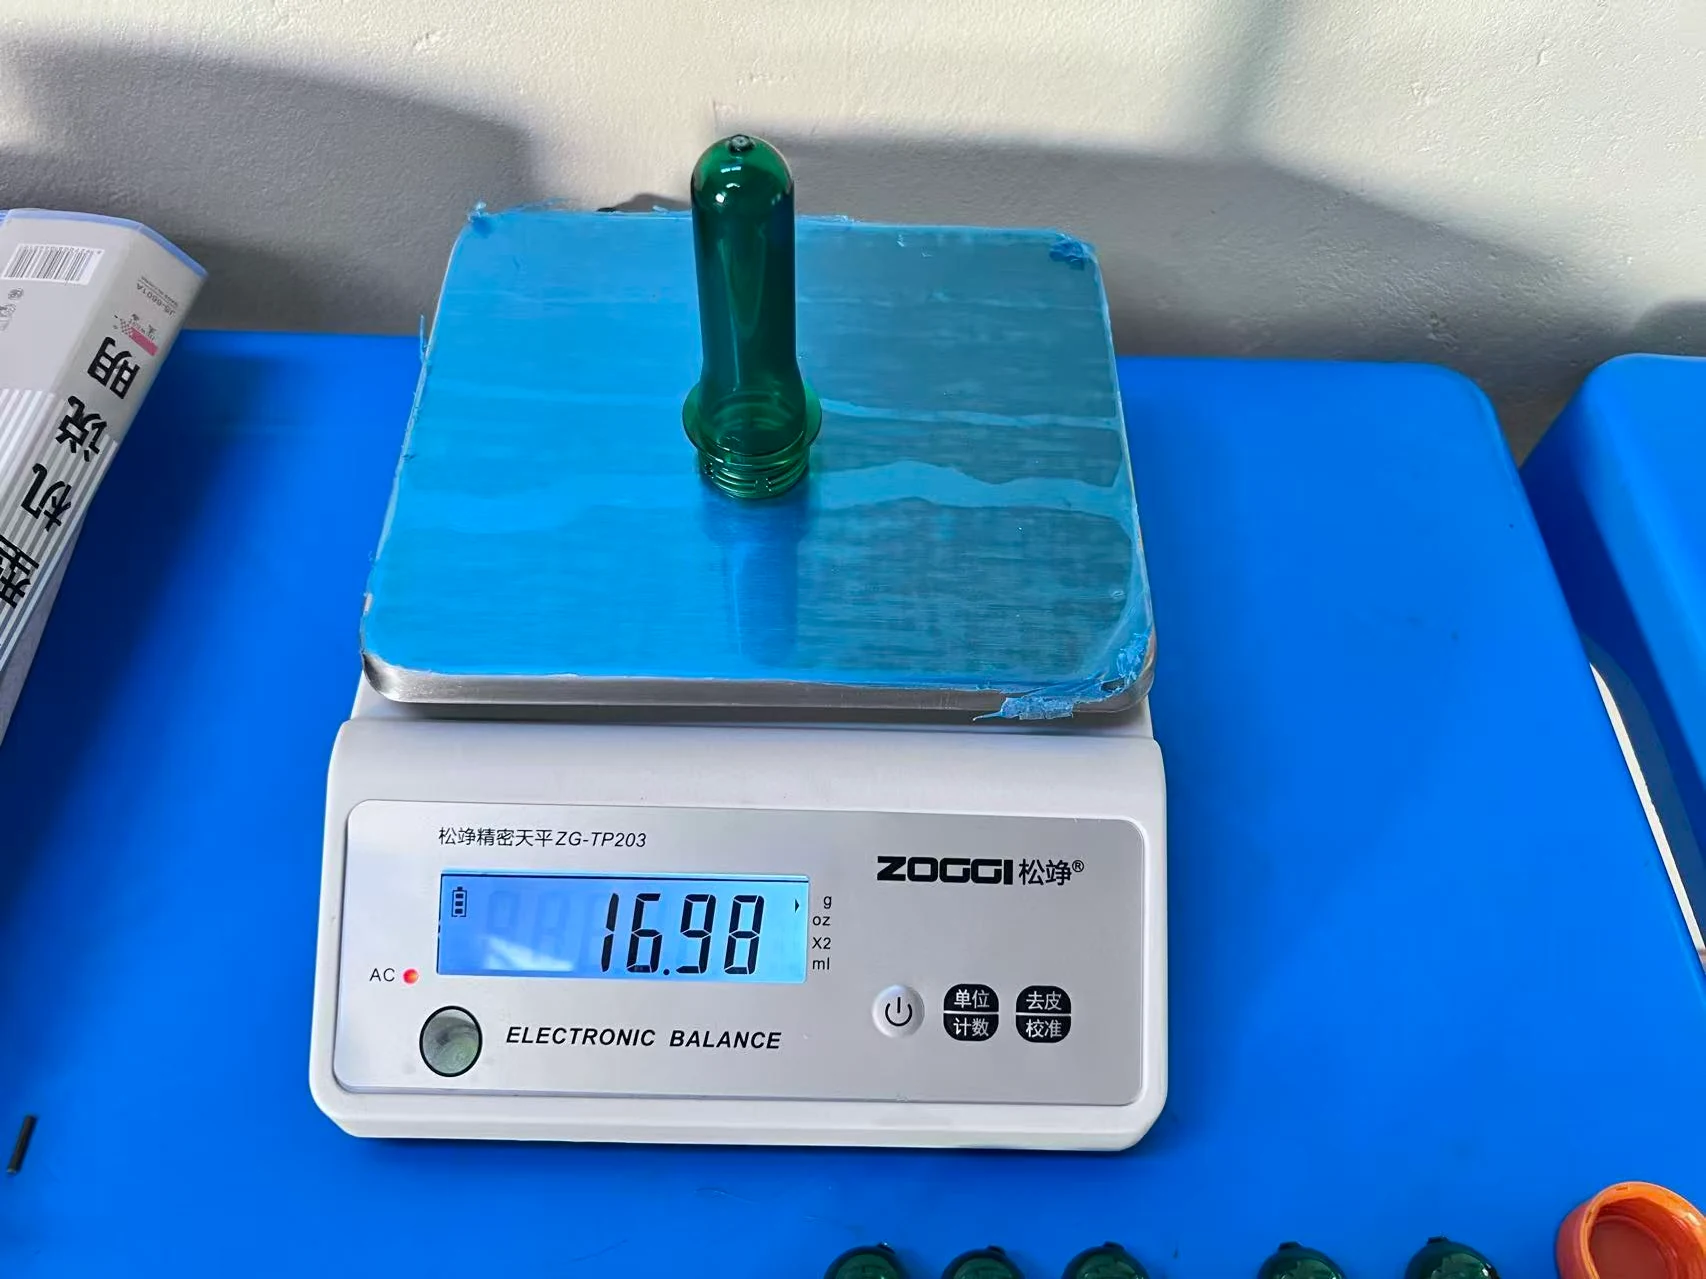
- 1. Poids
- Poids total de la moulée et poids de chaque empreinte.
- 2. Bague
- Filetage, surface d’étanchéité et collerette par rapport au plan de la bague.
- 3. Paroi et concentricité
- Paroi régulière sur tout le pourtour, noyau centré.
- 4. Transparence et couleur
- Pas de voile blanc, de traînées ni d’écart de couleur.
- 5. Contamination et point d’injection
- Pas de points noirs, de bulles ni de particules étrangères ; un point d’injection court et net.
- 6. Résultat au soufflage
- Les bouteilles d’essai soufflées à partir des préformes respectent la spécification de la bouteille.
Pourquoi la qualité de la préforme compte
Le col est définitif à la sortie du moule : un défaut de col devient une bouteille qui fuit ou se bouche mal. Le corps détermine le soufflage : une paroi irrégulière ou une zone trouble se traduit par des zones minces, des bouteilles fragiles ou des rebuts sur la souffleuse.
Les préformes sont aussi fabriquées en grand nombre à la fois. Une coquille de col usée ou une buse de canne chaude froide sur une empreinte produit un défaut à chaque cycle tant qu’il n’est pas détecté ; c’est pourquoi le contrôle suit toujours les résultats par numéro d’empreinte.
Que contrôler sur une préforme PET
- Poids
- Pesez la moulée complète et des préformes individuelles par numéro d’empreinte. Le poids de la moulée montre la stabilité de la machine ; les écarts entre empreintes renvoient au moule et à la canne chaude.
- Dimensions de la bague
- Contrôlez le diamètre du filetage, la surface d’étanchéité, la collerette et la hauteur au pied à coulisse, aux calibres entre/n’entre pas ou au projecteur de profil. Les tolérances viennent du plan de la bague.
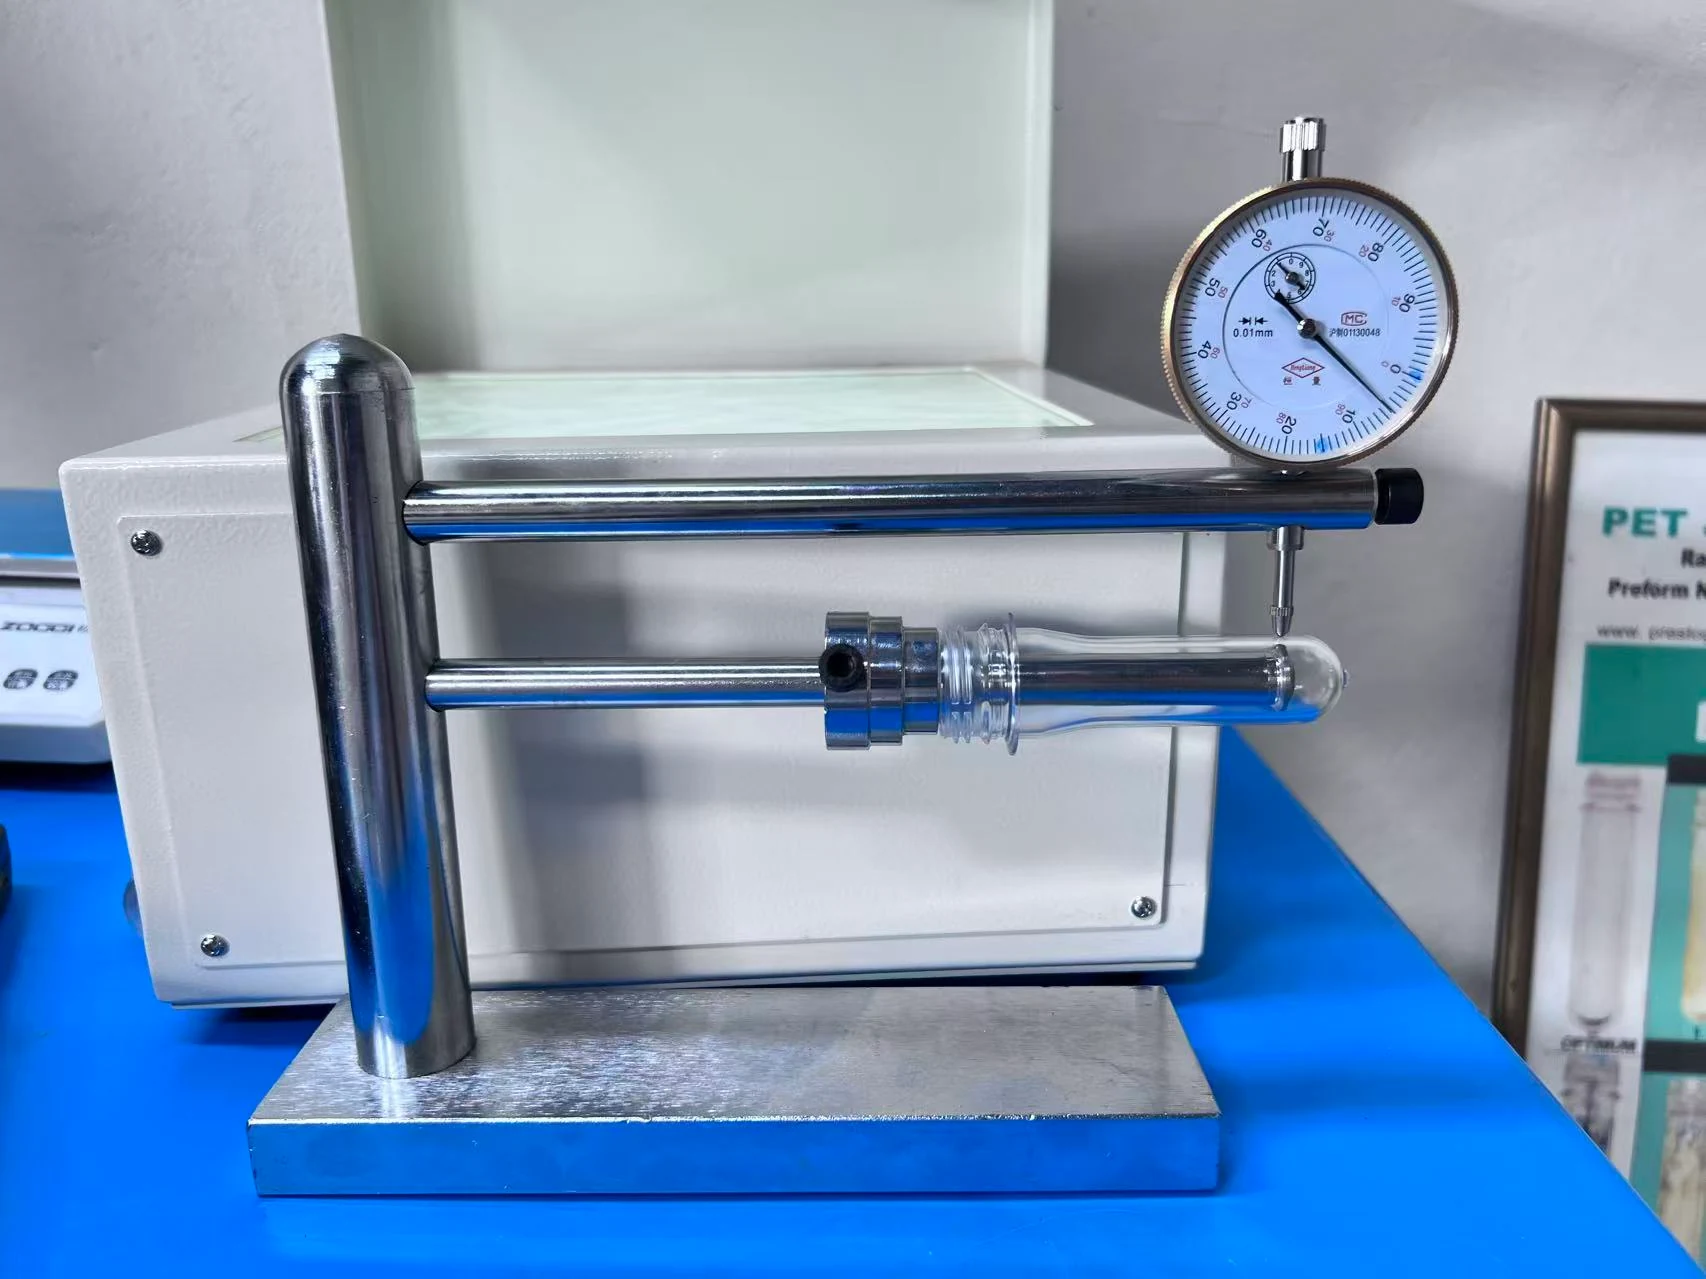
- Longueur, épaisseur de paroi et concentricité
- Mesurez la longueur totale et la paroi sur le pourtour. Une paroi plus épaisse d’un côté indique un noyau décentré (désaxage du noyau), qui donne des parois de bouteille irrégulières.
- Transparence, couleur et cristallinité
- Recherchez le voile blanc, surtout au point d’injection et au col, et comparez la couleur entre empreintes et avec un échantillon approuvé.
- Contamination
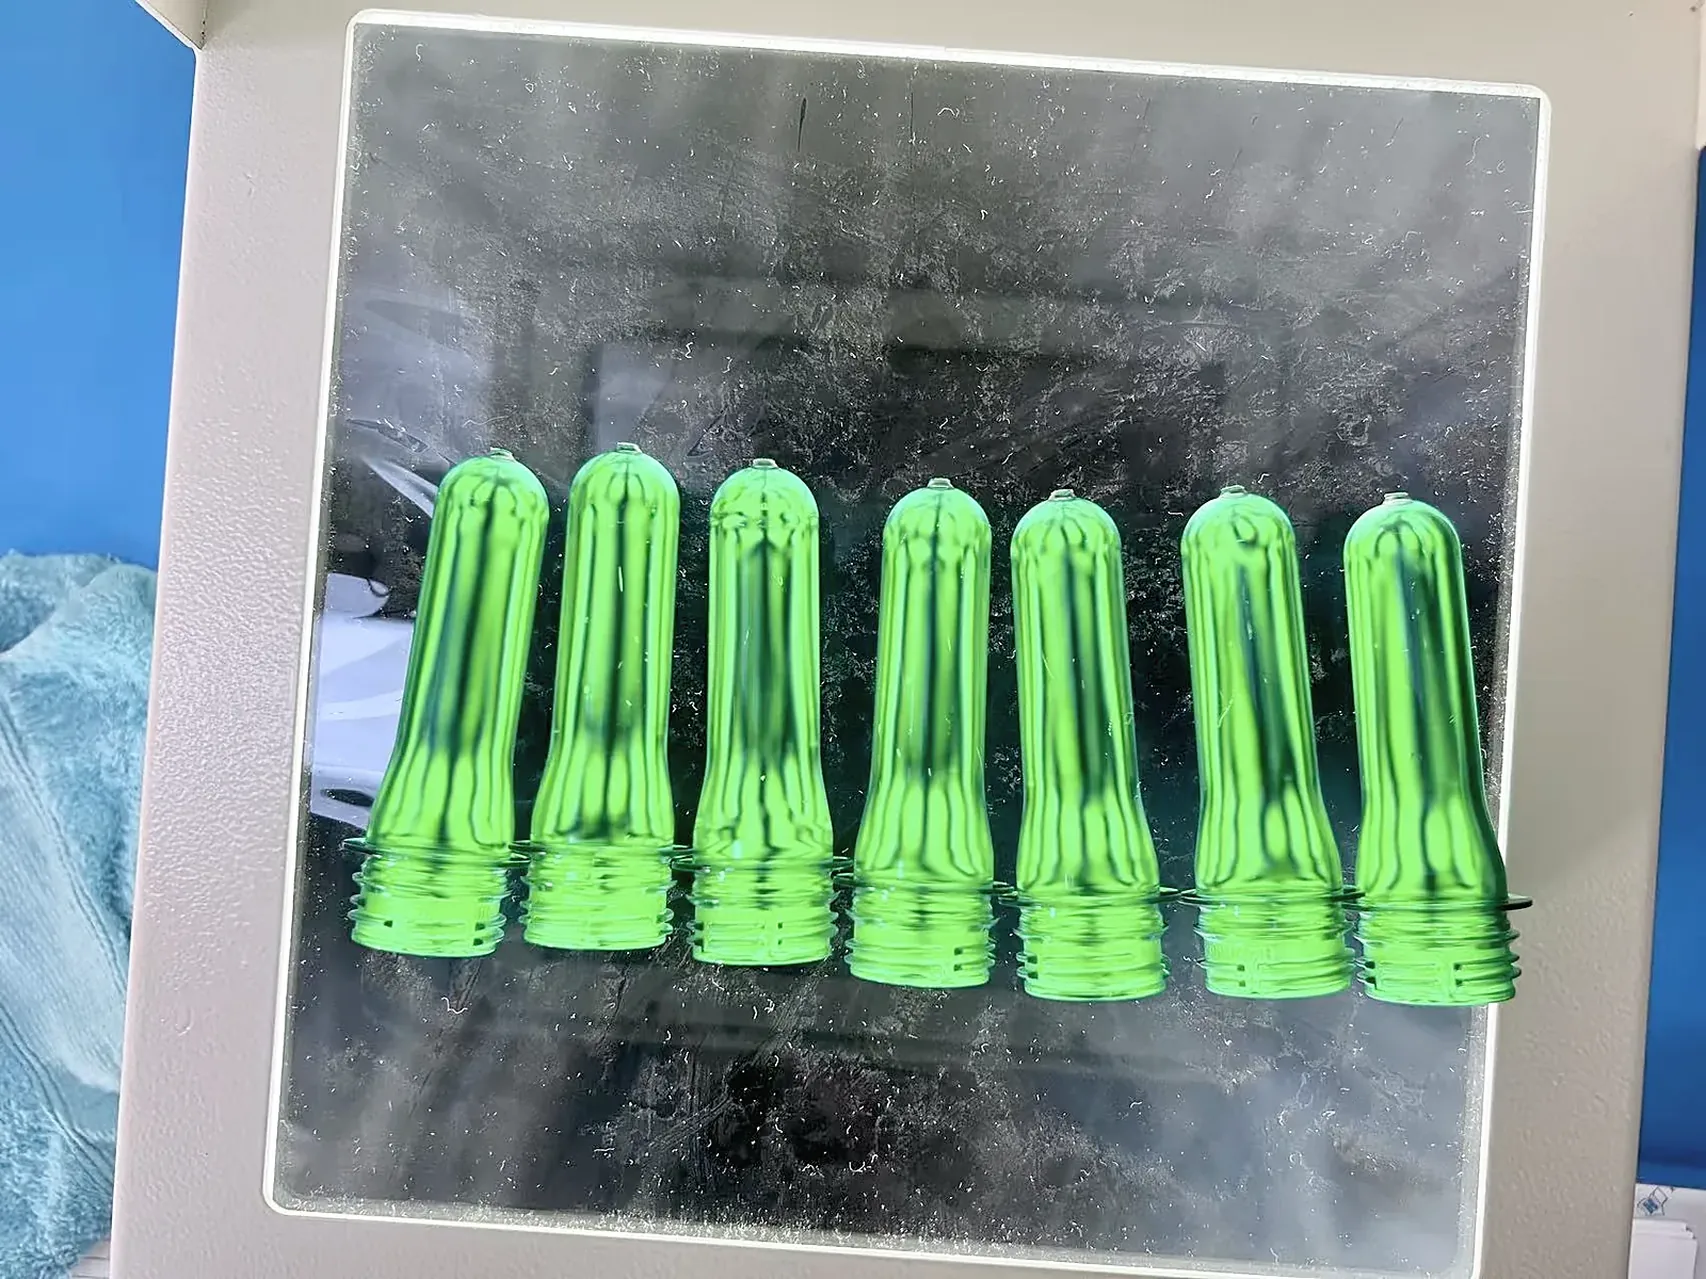
- Recherchez les points noirs, particules étrangères et bulles sur une boîte à lumière ou devant un fond sombre.
- Zone du point d’injection
- Contrôlez la longueur du point d’injection, les fils, les trous et les taches blanches cristallisées. Le point d’injection devient le centre du fond de la bouteille.
- Contraintes
- Un polariscope fait apparaître les contraintes sous forme de bandes colorées ou sombres. Comparez avec un échantillon approuvé : les motifs dépendent de la conception de la préforme et sont difficiles à juger sans référence.
- Essai de soufflage
- Soufflez des bouteilles d’essai sur le procédé de soufflage prévu. Une préforme peut passer ses propres contrôles et pourtant mal se souffler.
Méthodes et outils de contrôle
La plupart des usines combinent des contrôles manuels au pied de la machine et des contrôles en laboratoire sur échantillons. Les usines à gros volume ajoutent une inspection par caméra sur le convoyeur. Choisissez la méthode selon ce qu’elle détecte et la fréquence nécessaire :
| Méthode | Ce qu’elle détecte | Quand l’utiliser |
|---|---|---|
| Balance de précision | Variations de poids de la moulée et des empreintes | Dans toutes les usines, au démarrage et pendant chaque équipe |
| Pied à coulisse et calibres de col entre/n’entre pas | Col, collerette et longueur hors tolérance | Dans toutes les usines, sur des échantillons de chaque empreinte |
| Jauge d’épaisseur de paroi et de concentricité | Paroi irrégulière, désaxage du noyau | Démarrage, changements de moule et échantillonnage régulier |
| Boîte à lumière et contrôle visuel | Voile, points, bulles, traînées de couleur, défauts du point d’injection | En continu, au pied de la machine |
| Polariscope | Motifs de contraintes et écarts par rapport à l’échantillon approuvé | Démarrage, changements de procédé et réclamations |
| Inspection par caméra en ligne | Défauts visuels et certains défauts dimensionnels sur chaque préforme | Production à gros volume exigeant un contrôle à 100 % |
| Essai de soufflage | Comportement de la préforme en tant que bouteille | Nouveaux moules, nouveaux lots de résine et réception |
Défauts des préformes PET : matière et séchage
Un même symptôme peut avoir plusieurs origines. Les tableaux ci-dessous indiquent où regarder en premier, pas une cause unique. Lorsqu’un défaut demande un réglage du procédé, le guide du moulage par injection du PET traite du dépannage du procédé.
| Défaut | Ce que l’on voit | Où regarder en premier |
|---|---|---|
| Bulles ou traînées argentées | Petites bulles dans la paroi, traînées argentées en surface | Humidité de la résine et performance du sécheur |
| Voile sur toute la préforme | Corps trouble, perte de transparence dans toutes les empreintes | Séchage, changements de lot de résine et part de rebroyé |
| Préformes cassantes | Fissures au point d’injection ou au col en cas de chute ou de pression | Humidité de la résine, excès de rebroyé, matière surchauffée |
| Jaunissement | Teinte jaune par rapport à l’échantillon approuvé | Température et durée de séchage, rebroyé, historique thermique de la matière |
| Traînées de couleur | Traînées ou écarts de teinte | Dosage du mélange-maître, compatibilité du support et mélange |
| Particules étrangères | Inclusions visibles dans la paroi | Stockage de la résine, contenants ouverts, rebroyé et transport |
Défauts des préformes PET : machine et procédé
| Défaut | Ce que l’on voit | Où regarder en premier |
|---|---|---|
| Pièce incomplète | Filetage ou collerette incomplets dans toutes les empreintes | Dose, réglages d’injection et de commutation |
| Variation du poids de moulée | Le poids total varie d’une moulée à l’autre | Dosage de la vis, état du clapet anti-retour, pression de maintien |
| Points noirs | Particules sombres, souvent après des arrêts ou des changements de couleur | Matière dégradée dans le fourreau ou la canne chaude, temps de séjour, purge |
| Brûlures | Marques brunes ou jaunes près du point d’injection | Température matière, temps de séjour, cisaillement à la buse |
| Bavures dans toutes les empreintes | Fines lamelles au plan de joint ou au col | Force de fermeture face aux pressions d’injection et de maintien |
| Zones blanches cristallisées | Zones blanches opaques dans le corps ou au point d’injection | Temps de refroidissement et température de l’eau glacée |
| Préformes ovalisées | Corps ou col non ronds | Temps de refroidissement et manipulation de la préforme encore chaude |
Défauts des préformes PET : moule
| Défaut | Ce que l’on voit | Où regarder en premier |
|---|---|---|
| Déséquilibre de poids entre empreintes | Les mêmes empreintes sont toujours plus lourdes ou plus légères | Températures des zones de la canne chaude, état des buses et des obturateurs |
| Désaxage du noyau, paroi irrégulière | Paroi plus épaisse d’un côté ; parois de bouteille irrégulières | Alignement du noyau, refroidissement du noyau, usure des cônes de centrage |
| Défauts du point d’injection | Point long, fils, trou ou tache blanche au point d’injection | État de l’obturateur et de la pointe de buse, refroidissement du seuil |
| Bavure au col ou filetage abîmé | Lamelles le long du plan de joint du filetage, filetage déformé | Usure, dommage ou alignement des coquilles de col |
| Marques d’eau | Ondulations ou marques en surface | Condensation sur les surfaces froides du moule en air humide |
| Rayures | Traits sur le corps ou le col | Éjection, bague de dévêtissage et manutention à l’extraction |
Un défaut présent sur une ou quelques empreintes renvoie le plus souvent au moule ou à la canne chaude ; un défaut présent sur toutes les empreintes renvoie le plus souvent à la matière ou aux réglages de la machine.
Échantillonnage : à quelle fréquence et combien
Suivez la norme de votre client lorsqu’elle existe. À défaut, la plupart des usines construisent leur plan autour de ces moments :
- Au démarrage
- Une moulée complète, contrôlée empreinte par empreinte, avant de libérer la production.
- Pendant chaque équipe
- Contrôles réguliers du poids et de l’aspect, avec des contrôles dimensionnels complets à intervalles fixes.
- Rotation des empreintes
- Sur une journée ou une semaine, tous les numéros d’empreinte sont contrôlés, pas seulement les premiers.
- Après tout changement
- Nouveau lot de résine, changement de couleur, entretien du moule, arrêt ou modification du procédé.
- Échantillons conservés
- Gardez des échantillons étiquetés de chaque lot pour les réclamations et les comparaisons.
Check-list de contrôle des préformes PET
Imprimez ce tableau et adaptez les fréquences et les tolérances au plan de votre préforme et à la norme de votre client.
| Point | Méthode | Outil | Fréquence (exemple) | Enregistrement |
|---|---|---|---|---|
| Poids de moulée | Peser la moulée complète | Balance de précision | Démarrage, puis toutes les quelques heures | Poids, heure, lot |
| Poids par empreinte | Peser par numéro d’empreinte | Balance de précision | Démarrage et rotation quotidienne | Poids par empreinte |
| Bague | Mesurer filetage, surface d’étanchéité, collerette | Pied à coulisse, calibres entre/n’entre pas | Démarrage et chaque équipe | Conforme/non conforme ou valeurs par empreinte |
| Longueur et paroi | Mesurer la longueur et la paroi sur le pourtour du corps | Trusquin, jauge de paroi | Démarrage et chaque jour | Valeurs par empreinte |
| Aspect | Voile, points, bulles, couleur | Boîte à lumière | En continu | Défauts constatés, numéro d’empreinte |
| Point d’injection | Longueur, trous, taches blanches | Visuel, pied à coulisse | Chaque équipe | Conforme/non conforme par empreinte |
| Contraintes | Comparer à l’échantillon approuvé | Polariscope | Démarrage et après changement | Conforme/non conforme, photo |
| Essai de soufflage | Souffler des bouteilles d’essai | Souffleuse | Nouveau moule, nouveau lot de résine, réception | Résultats bouteille |
Contrôler les préformes lors des essais de moule et de la réception
Un nouveau moule ou une nouvelle machine est réceptionné sur la base des préformes : le plan de contrôle doit donc être convenu avant l’essai. HWAMDA relève le poids de la préforme, le nombre d’empreintes et le temps de cycle lors des essais de moules clients avant expédition.
Convenez à l’avance de ces points : le plan de la préforme et la tolérance de poids, la norme de bague et les calibres, le cycle visé, le nombre d’empreintes actives, le nombre de moulées échantillons conservées, l’identification des empreintes, et le soufflage ou non de bouteilles d’essai.
FAQ
Questions fréquentes
Comment contrôle-t-on la qualité d’une préforme PET ?
Prélevez des échantillons de chaque empreinte et contrôlez le poids, les dimensions de la bague, l’épaisseur de paroi et la concentricité, la transparence et la couleur, la contamination et le point d’injection, puis soufflez des bouteilles d’essai. Comparez les résultats au plan de la préforme et à la norme du client, et enregistrez-les par numéro d’empreinte.
Quelle est l’origine des points noirs dans les préformes PET ?
La plupart des points noirs sont du PET dégradé resté trop longtemps dans une zone chaude, comme le fourreau, le clapet anti-retour, la buse ou la canne chaude, qui se détache souvent après un arrêt ou un changement de couleur. L’autre source fréquente est une résine ou un rebroyé contaminé.
Pourquoi certaines préformes sont-elles troubles ou blanches près du point d’injection ?
Un voile blanc au point d’injection est généralement du PET cristallisé, dû à un refroidissement insuffisant à cet endroit ou à une zone de seuil restée trop chaude. Un voile sur toute la préforme renvoie plutôt à l’humidité, à une résine dégradée ou au refroidissement en général.
Pourquoi le poids des préformes varie-t-il d’une empreinte à l’autre ?
Si les mêmes empreintes sont toujours plus lourdes ou plus légères, examinez les températures des zones de la canne chaude, l’état des buses et des obturateurs et le refroidissement des empreintes. Si le poids total de la moulée dérive, examinez la machine : dosage de la vis, clapet anti-retour et pression de maintien.
À quoi sert un polariscope dans le contrôle des préformes ?
Un polariscope révèle les contraintes internes du PET transparent sous forme de motifs colorés ou sombres. On l’utilise pour comparer les préformes de production à un échantillon approuvé, car un changement de motif peut signaler un changement de procédé ou de moule.
À quelle fréquence faut-il contrôler les préformes ?
Suivez la norme du client. Une approche courante consiste en un contrôle complet empreinte par empreinte au démarrage, des contrôles réguliers du poids et de l’aspect à chaque équipe, une rotation couvrant toutes les empreintes dans le temps et un nouveau contrôle après tout changement de lot de résine, de couleur, de moule ou de procédé.