 HWAMDA

Caisses et paniers
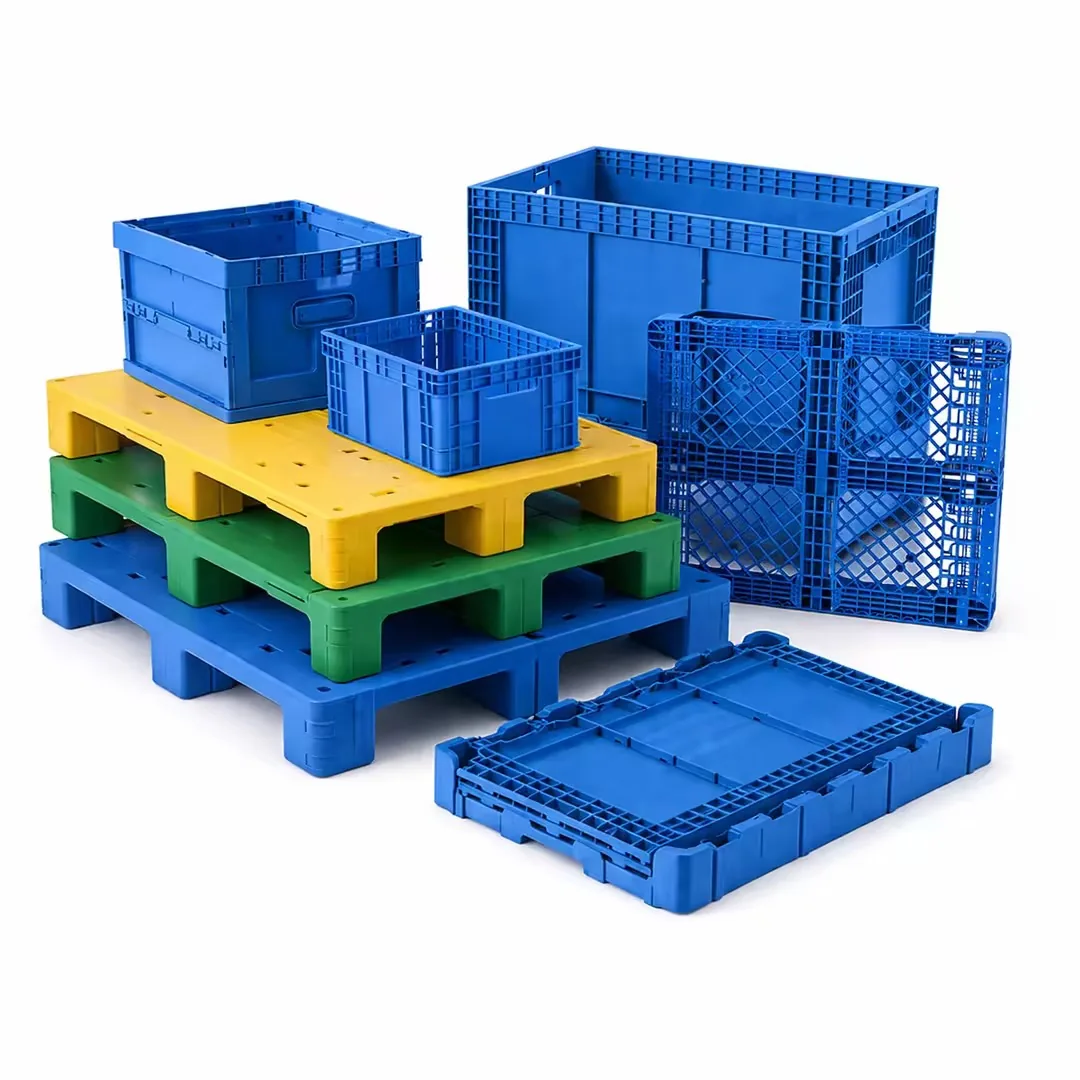
Les caisses sont de grandes pièces nervurées qui doivent porter des charges, s'empiler en toute sécurité et résister à des années de manutention. Les fabricants d'emballages agricoles, de boissons et logistiques font tourner leurs moules de caisses sur de longues périodes : la stabilité des cycles et la robustesse des moules comptent donc autant que le premier échantillon.
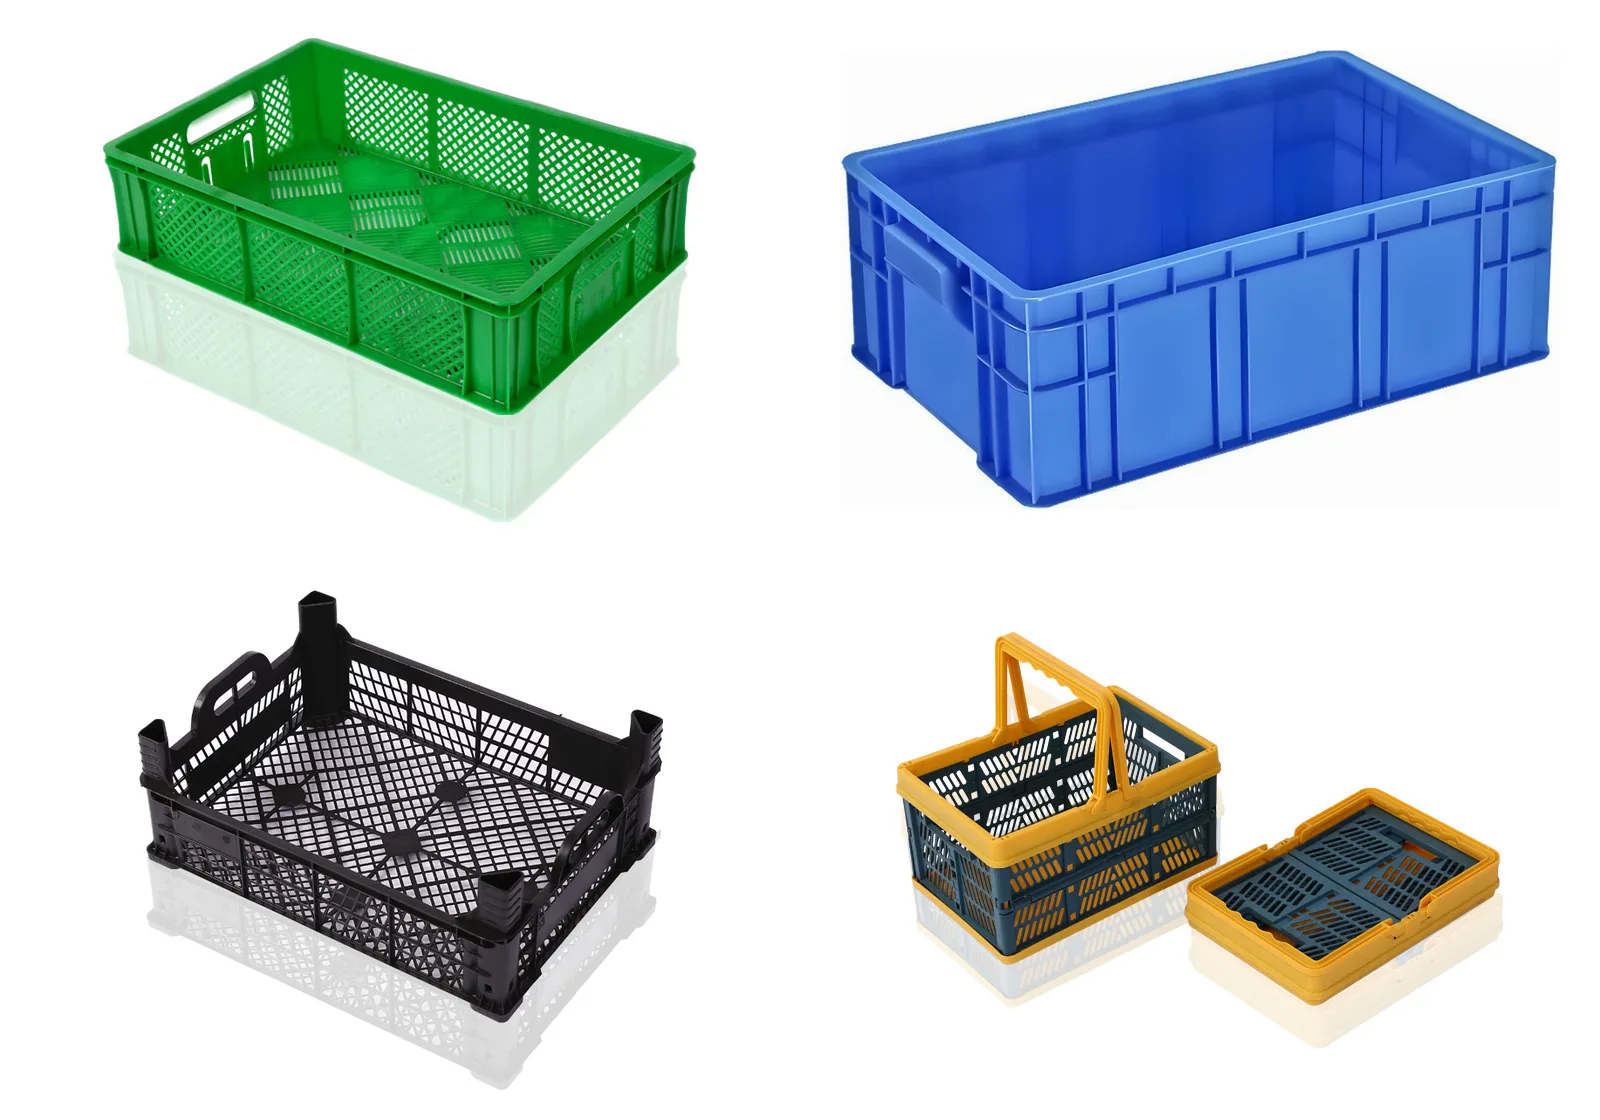
- Caisses à fruits et légumes
- Conceptions ajourées à parois ouvertes qui gardent les produits au frais et permettent le lavage.
- Caisses à boissons
- Casiers à bouteilles avec séparations et poignées, conçus pour un usage répété et une manutention automatisée.
- Bacs logistiques et de manutention
- Bacs à parois pleines ou ajourées pour les entrepôts et le transport industriel, souvent avec couvercle.
- Paniers et caisses pliables
- Paniers à anse et caisses pliables avec charnières et dispositifs de verrouillage.
Matières
| Matière | Utilisation type | Remarques |
|---|---|---|
| HDPE | Caisses à boissons, à poisson et pour la chaîne du froid | Bonne résistance au choc à basse température ; MFI type 4–8 g/10 min pour les caisses |
| PP copolymère | Caisses à fruits et légumes, bacs de manutention, caisses pliables | Rigidité plus élevée et meilleure fluidité |
| Mélanges PP / HDPE recyclés | Caisses et paniers à coût optimisé | Filtration et régularité de la fluidité à surveiller |
Enjeux de procédé
- Longs chemins d'écoulement et nervures fines
- Les parois des caisses font souvent 2 à 4 mm, avec de nombreuses nervures et ouvertures. Le remplissage exige un bon débit d'injection, des canaux chauds équilibrés et un bon dégazage.
- Déformation et planéité
- Les grands fonds plats et les longues parois latérales se déforment si le refroidissement est inégal, ce qui pénalise l'empilage et la manutention automatisée.
- Lignes de soudure
- Les conceptions à parois ajourées créent de nombreuses lignes de soudure ; leur résistance dépend de la température matière, du dégazage et de la position des seuils.
- Moules grands et lourds
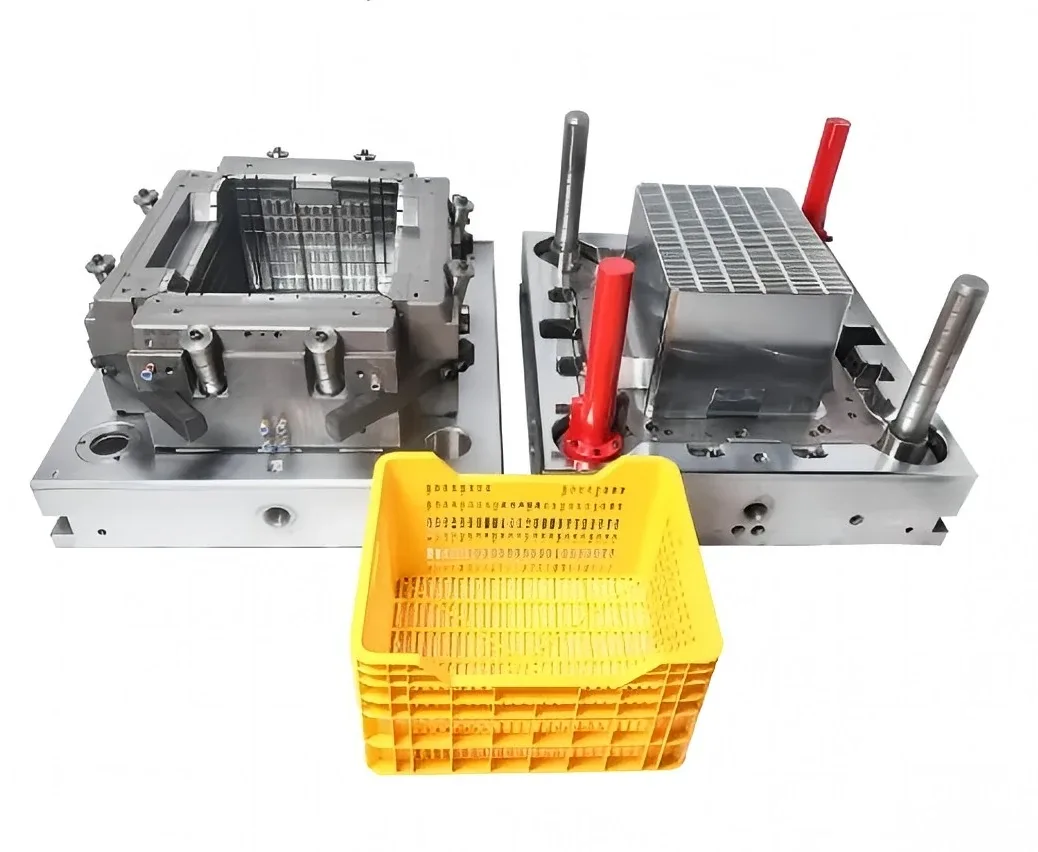
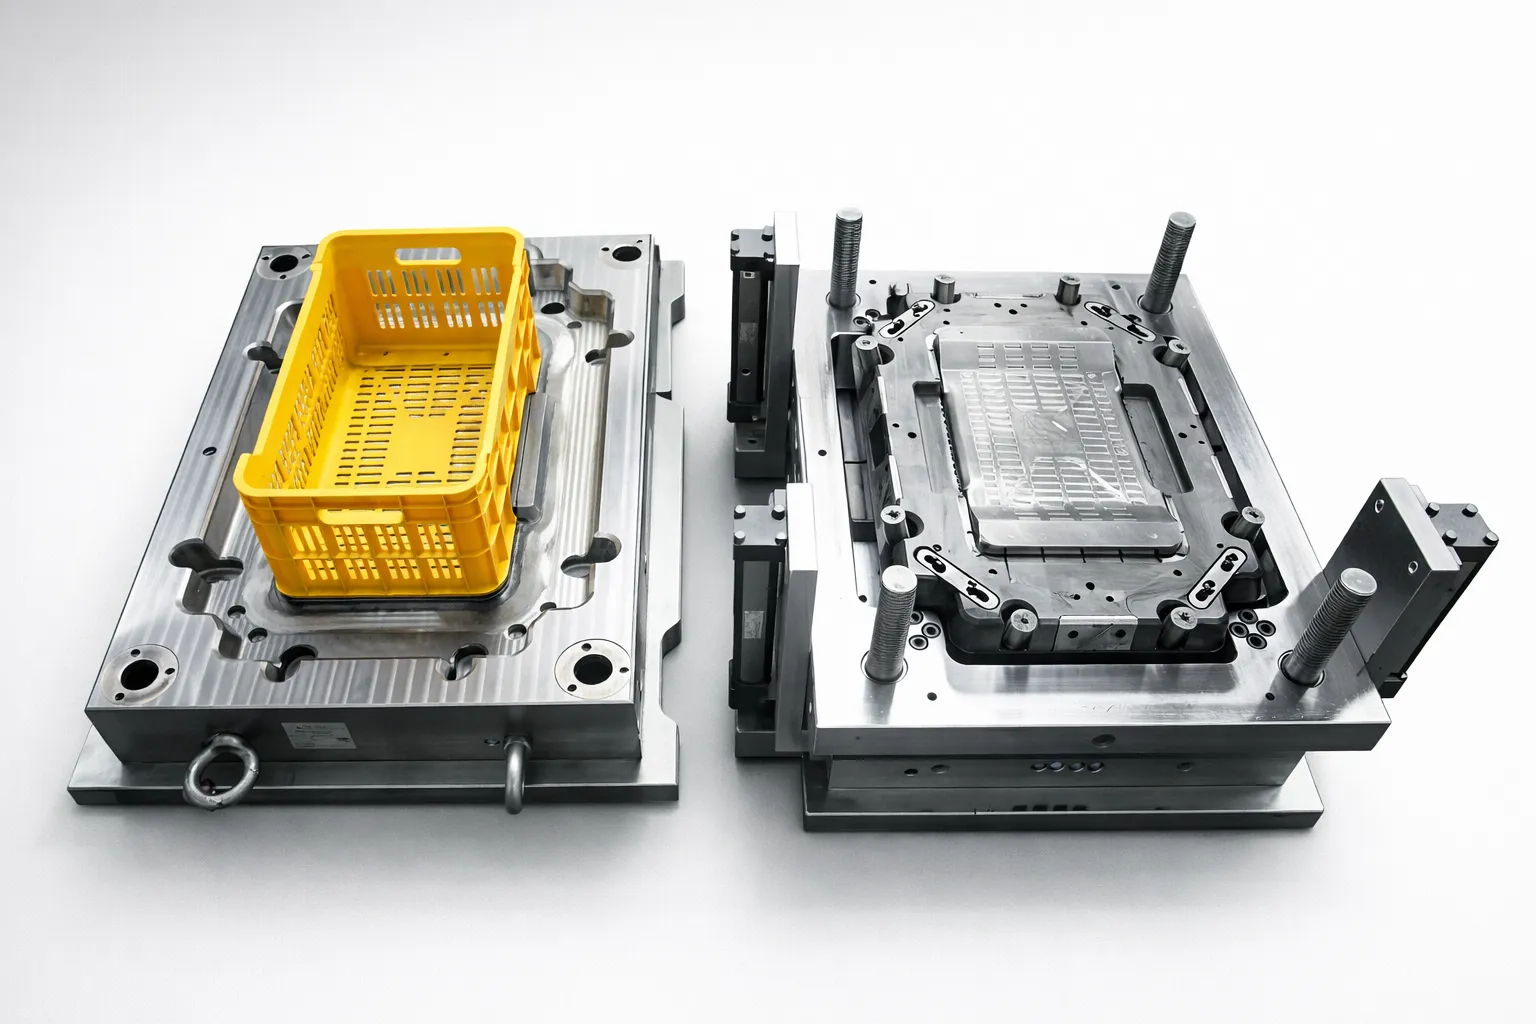
- Les moules de caisses sont larges et profonds : écartement entre colonnes, dimensions des plateaux, course d'ouverture et capacité du pont roulant doivent être vérifiés tôt.
- Cycle et cadence
- Les cycles types de caisses durent environ 35 à 60 s. Le refroidissement du moule, l'éjection et le démoulage déterminent la cadence stable.
Configurations types
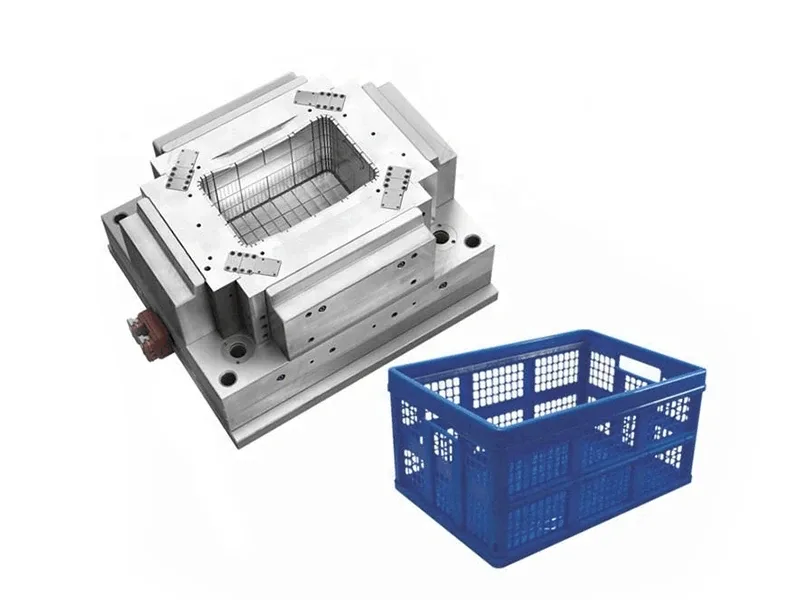
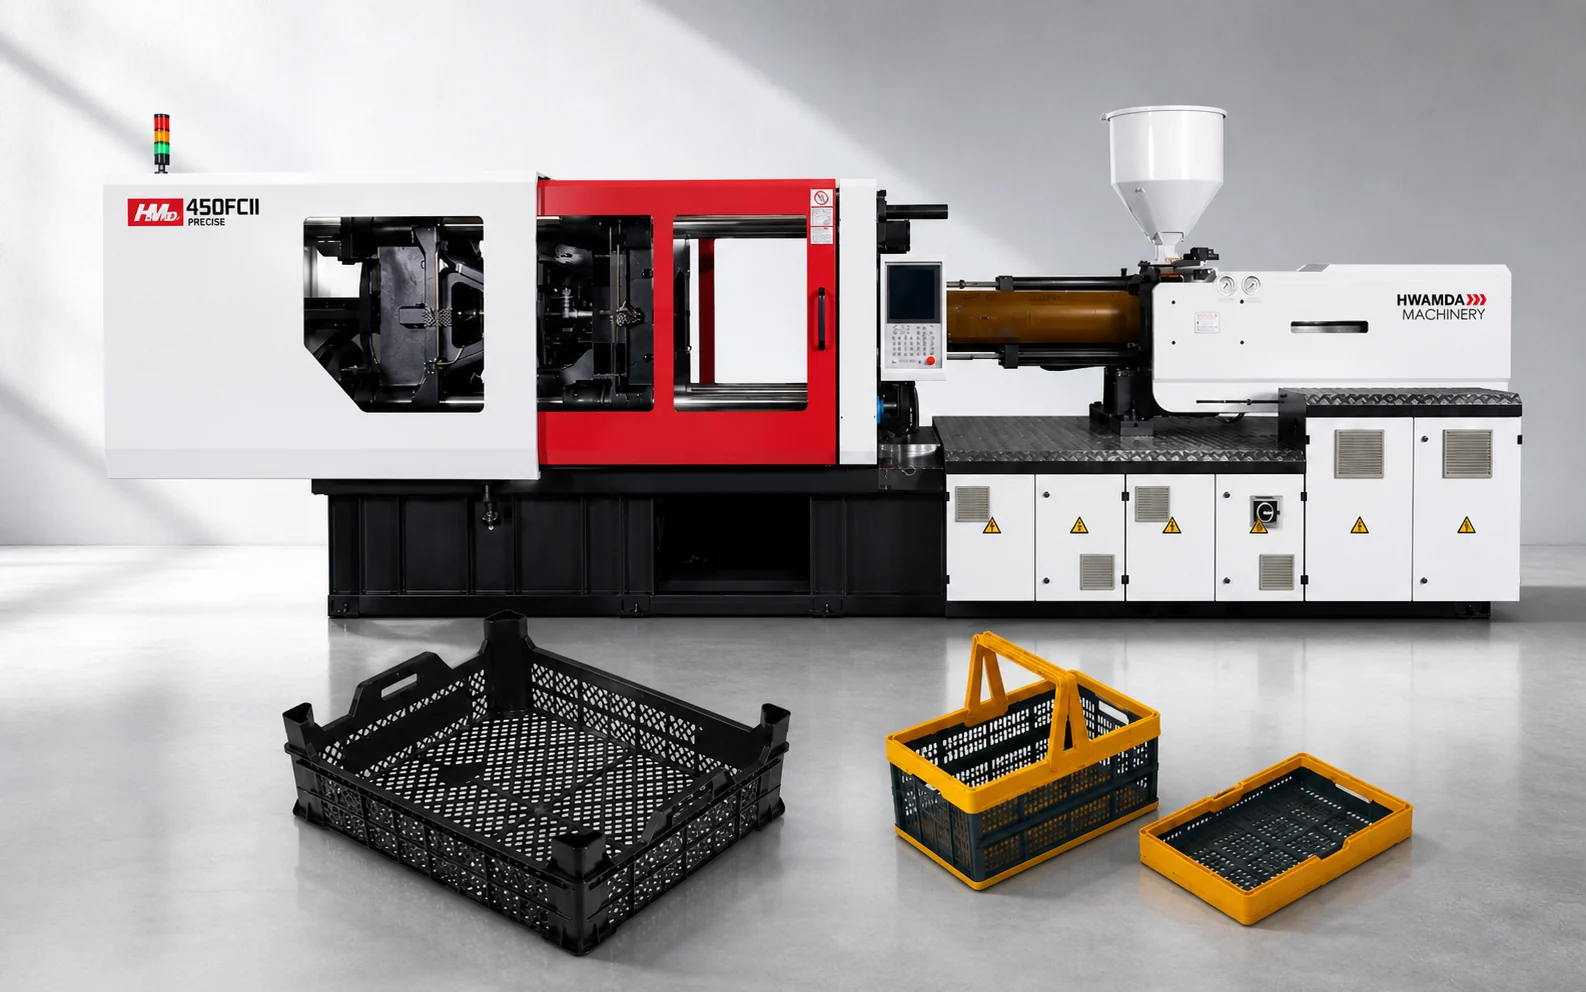
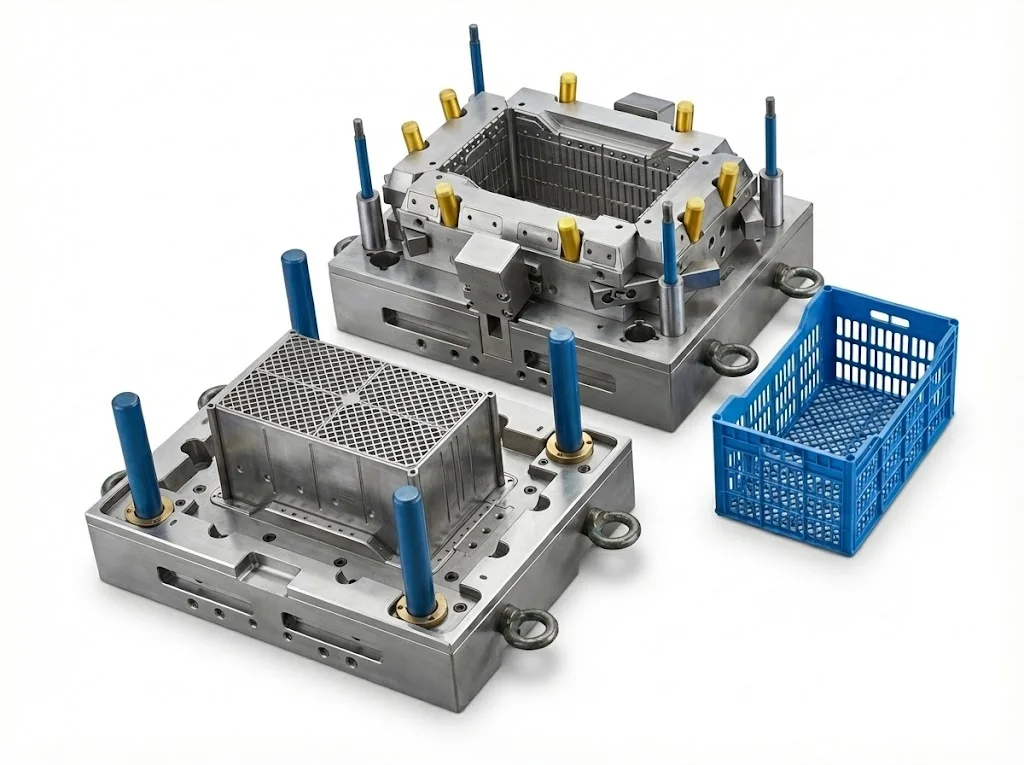
La série FCII pour caisses et paniers couvre les modèles HMD320 à HMD700FCII, de 3 200 à 7 000 kN, pour des caisses et paniers de différentes tailles. Les plus grands bacs logistiques et les pièces au format palette peuvent passer sur la série à deux plateaux DU II. Les moules de caisses relèvent de la solution moules pour caisses plastiques : machine et moule peuvent ainsi être adaptés ensemble.
| Type de produit | Série type | Commentaire |
|---|---|---|
| Paniers et petites caisses | HMD320–HMD370FCII | Vérifier la taille du moule et le poids de la pièce |
| Caisses standard à fruits et légumes et à boissons | HMD450–HMD580FCII | Gamme de caisses la plus courante |
| Grandes caisses et bacs de manutention | HMD700FCII | Pièces plus lourdes et moules plus grands |
| Très grands bacs et palettes | DU II à deux plateaux | Grands encombrements de moule |
Contrôles qualité types pour les caisses
- Dimensions et planéité
- Dimensions extérieures et planéité du fond pour l'empilage, les plans de palettisation et la manutention automatisée.
- Contrôle du poids
- Régularité du poids d'une injection à l'autre, qui confirme le remplissage et maîtrise le coût matière.
- Empilage et charge
- Essais de charge statique verticale et de manutention dynamique sous la charge que portera la caisse.
- Résistance au choc
- Essais de chute ou de choc, souvent à basse température pour les caisses de la chaîne du froid et à boissons.
- Qualité visuelle
- Remplissage complet des nervures et des ouvertures, aspect des lignes de soudure et régularité de la couleur pour les caisses de marque.
- Essai du moule avant expédition
- Chaque moule de caisse est essayé avant expédition, et des échantillons moulés vous sont envoyés pour validation.
Équipements de la ligne de production
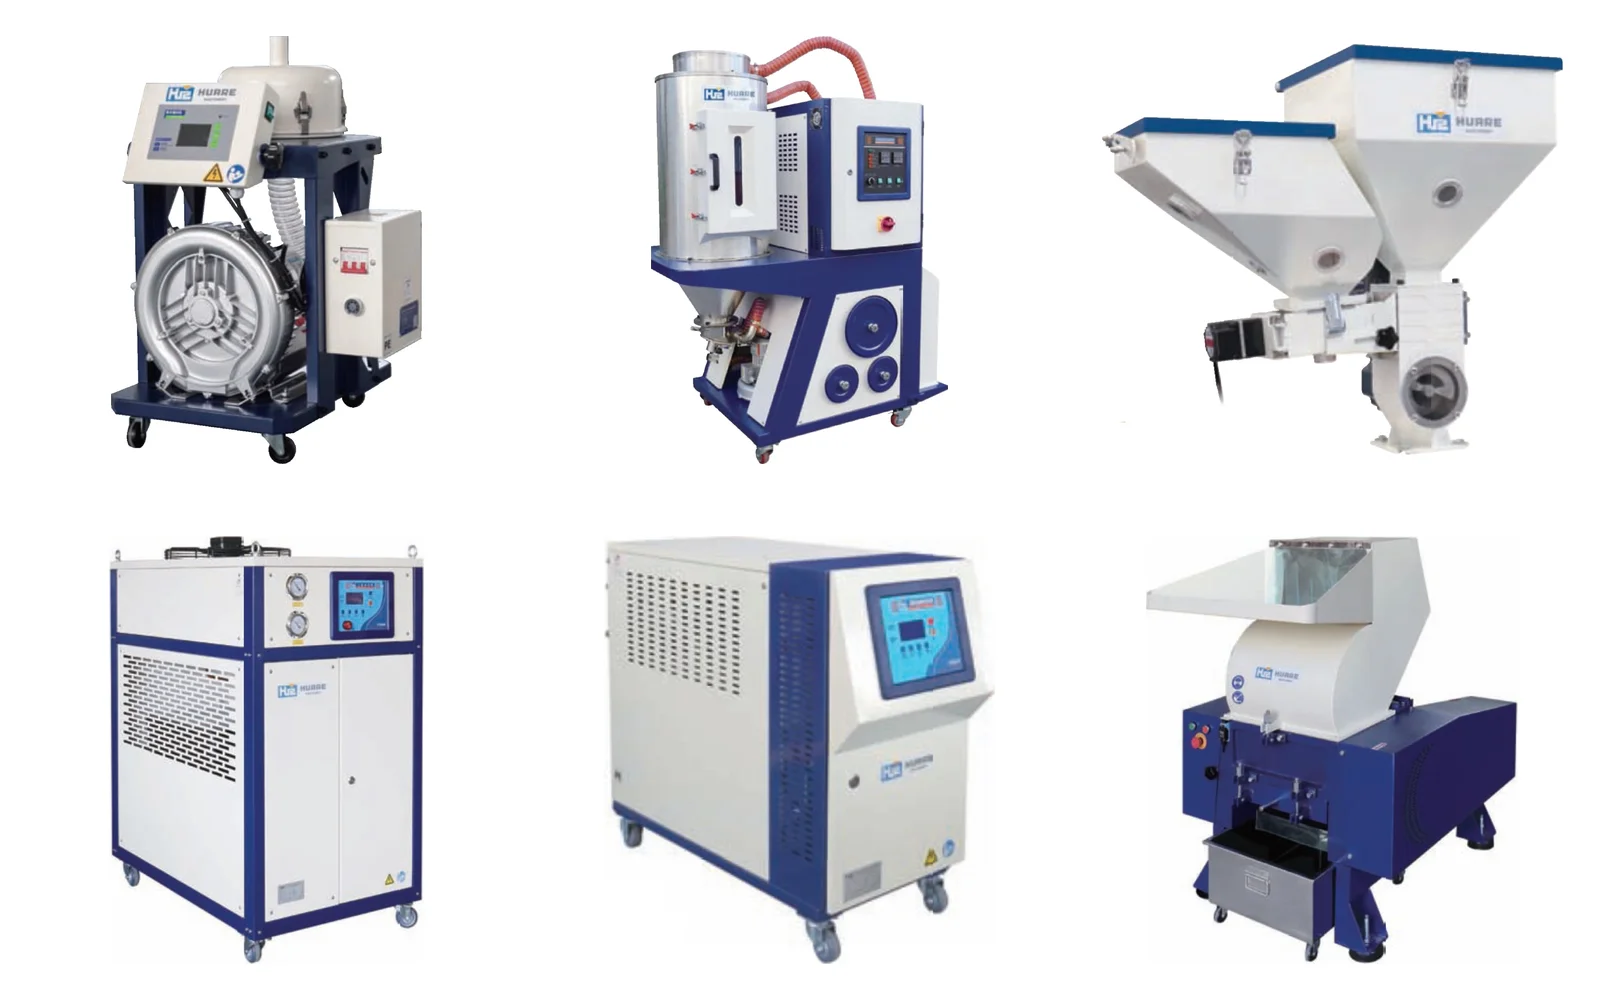
La presse à injecter FCII et le moule de caisse adapté forment le cœur de la ligne. Les équipements auxiliaires sont en option et choisis selon votre matière, votre production et votre mode de manutention. Les usines équipées de plusieurs machines passent souvent à une alimentation centralisée.
| Équipement | Rôle dans la ligne | Fourniture |
|---|---|---|
| Presse à injecter FCII | Moule la caisse | Base |
| Moule pour caisse plastique | Carcasse en P20, empreinte et noyau en 718H, durée de vie nominale de 500 000 cycles | Base |
| Chargeur sous vide et sécheur | Alimente et sèche la matière | En option |
| Doseur de mélange-maître | Dose la couleur des caisses personnalisées | En option |
| Refroidisseur et thermorégulateur de moule | Refroidit le moule et maintient sa température | En option |
| Broyeur | Rebroie carottes et rebuts pour les réutiliser | En option |
| Robot et convoyeur | Extrait, transporte et empile les caisses | En option |
Installation et formation
L'installation, la mise en service et la formation des opérateurs sont proposées en option. Le périmètre du service est défini et chiffré avec votre projet.
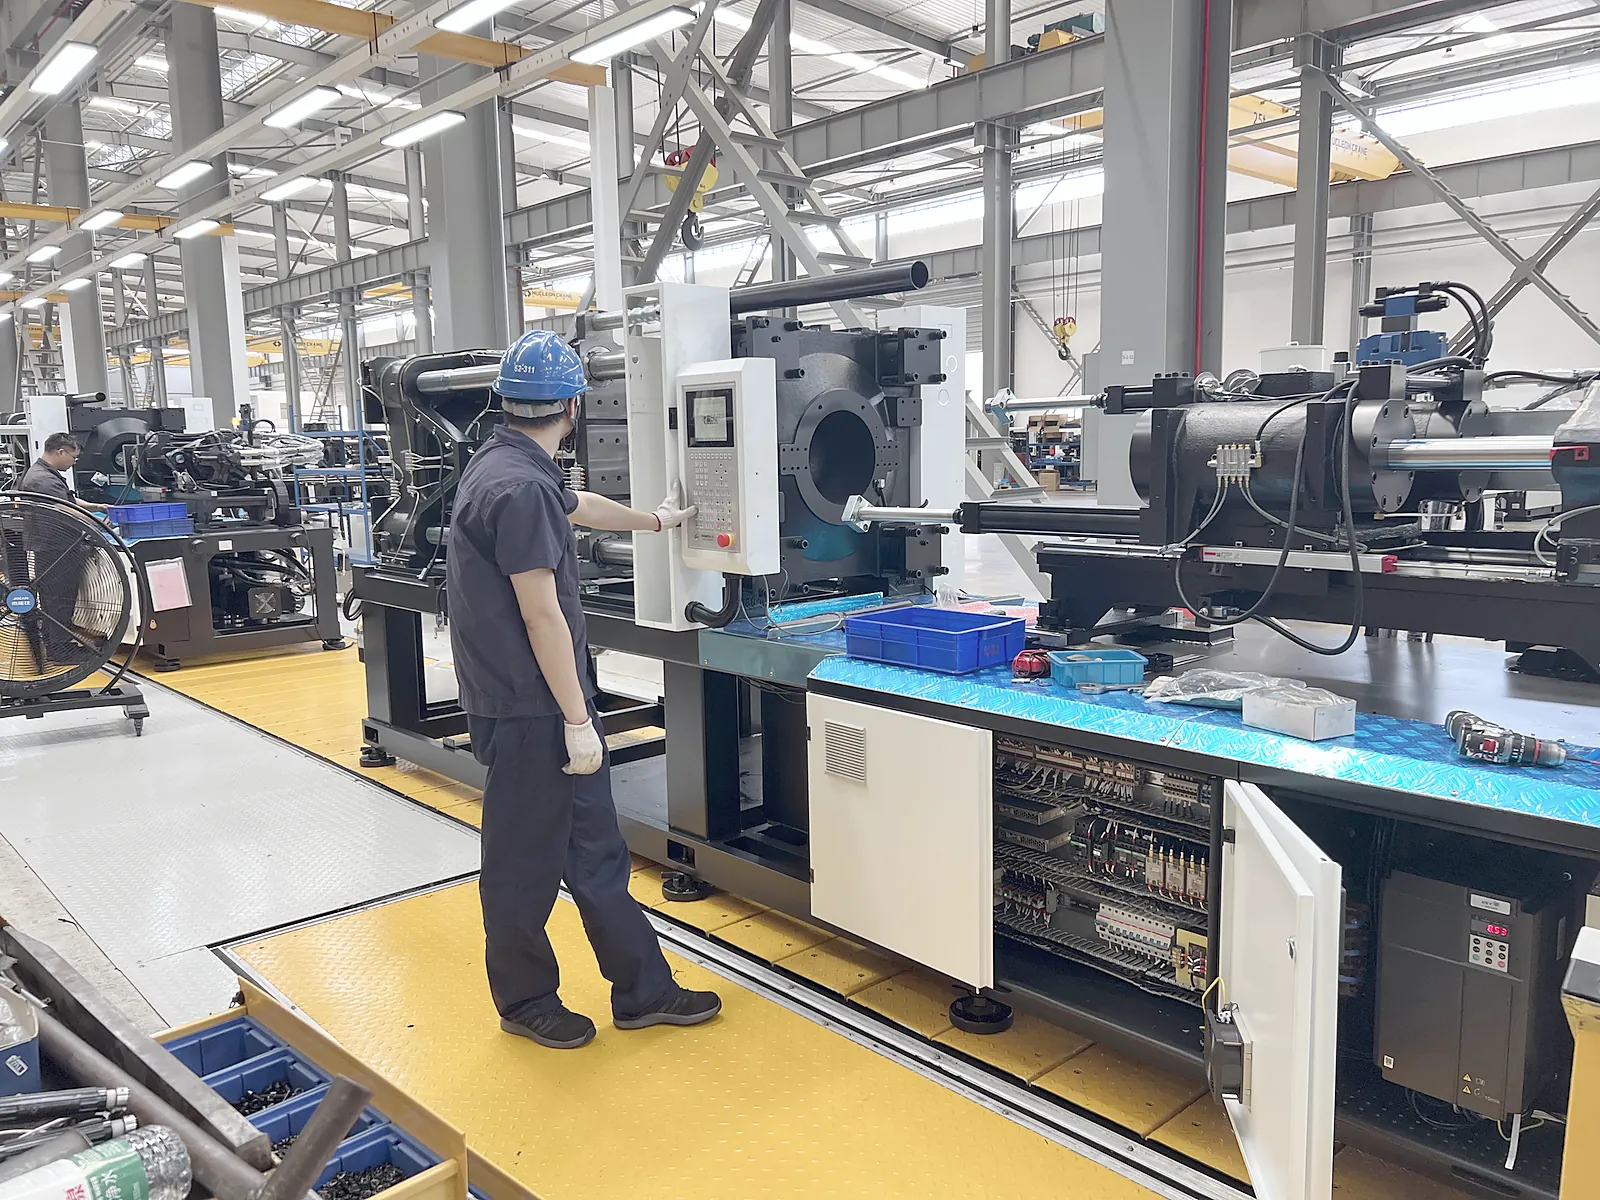
Calendrier du projet
- Commande et validation de la conception
- Le plan de la caisse, la conception du moule et la configuration de la machine sont validés.
- Fabrication de la machine et du moule
- Le délai type est de 60 jours ouvrés pour la presse FCII et de 60 jours ouvrés pour le moule de caisse.
- Essai du moule et validation des échantillons
- Le moule est essayé avant expédition, et des échantillons vous sont envoyés pour validation.
- Expédition
- La machine, le moule et les équipements auxiliaires choisis sont emballés et expédiés vers votre usine.
- Installation et démarrage
- Installation sur site, mise en service et formation des opérateurs en option.
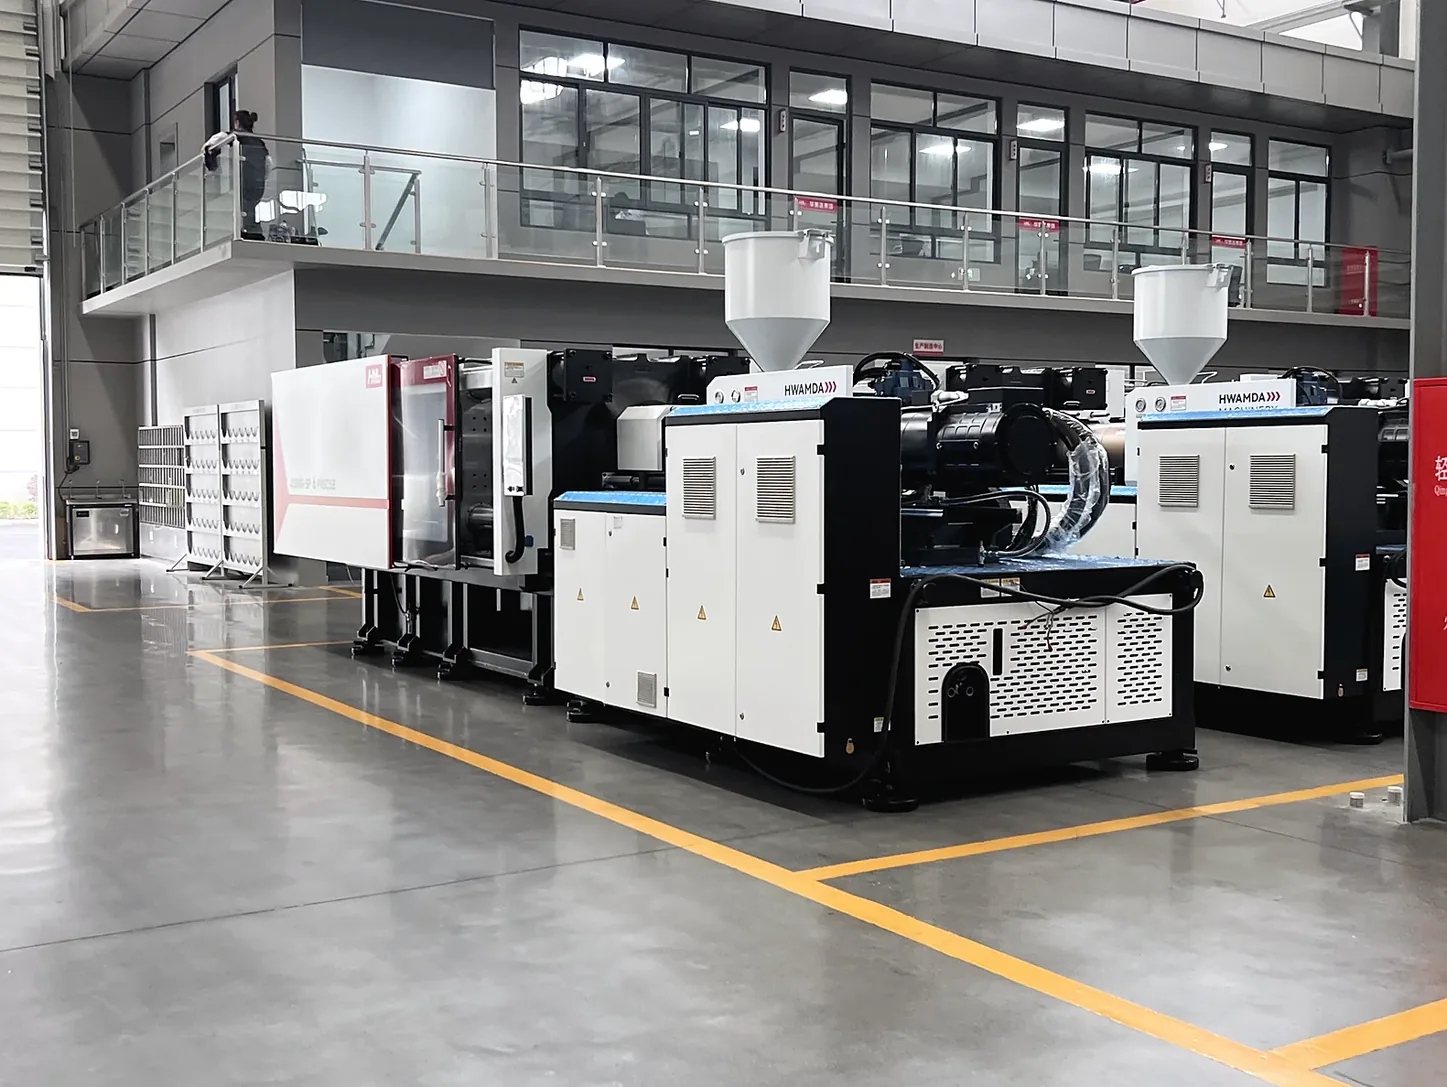
Planifier la production
Une estimation simple aide à dimensionner le projet :
- Par heure
- Cycle de 45 s et une empreinte : 80 caisses par heure.
- Par an
- 22 heures par jour pendant 300 jours : environ 528 000 caisses, avant changements de moule et maintenance.
- Ce qui le modifie
- Plus d'empreintes ou un cycle plus court modifient directement le résultat : l'objectif de cycle et le concept de moule sont donc fixés ensemble.
Exigences du site
Préparez le site avant l'arrivée des équipements. Votre proposition indique les valeurs pour la ligne choisie.
- Électricité
- Puissance installée de la machine et des auxiliaires. Le tableau des caractéristiques FCII indique la puissance du moteur de pompe et de chauffe de chaque modèle.
- Eau de refroidissement
- Alimentation en eau du moule, du refroidisseur d'huile hydraulique et du refroidisseur.
- Air comprimé
- Air pour le robot, le chargeur et les fonctions pneumatiques du moule.
- Surface et levage
- Emprise de la machine, allées et stockage, et un pont roulant adapté au poids du moule.
- Opérateurs
- Personnel par poste pour la conduite, le contrôle qualité et l'emballage.
Comment démarrer
Envoyez le plan ou des photos de la caisse, ses dimensions extérieures, le poids visé, la nuance de matière, les exigences de charge ou d'empilage, l'état d'avancement du moule et l'objectif de production. Les moules existants peuvent être étudiés à partir de leurs dimensions et de leur poids.
FAQ
Questions fréquentes
Quelle taille de machine pour une caisse à fruits standard ?
La plupart des caisses standard à fruits et légumes et à boissons se situent dans la gamme HMD450–HMD580FCII. Le modèle final dépend de la taille de la caisse, de son poids, de la matière et des dimensions du moule.
Faut-il mouler les caisses en HDPE ou en PP ?
Le HDPE est privilégié pour les caisses de la chaîne du froid et à boissons en raison de sa résistance au choc à basse température ; le PP est courant pour les caisses à fruits et légumes et les bacs de manutention.
Peut-on utiliser de la matière recyclée pour les caisses ?
Oui, de nombreuses caisses utilisent des mélanges de PP ou de HDPE recyclés. La filtration de la matière, la régularité de la fluidité et l'ajustement de la couleur doivent être planifiés avec l'approvisionnement en matière.
Fournissez-vous les moules de caisses en plus des machines ?
Oui. Les moules de caisses sont adaptés à la machine FCII dans le cadre de la solution moules pour caisses plastiques.
De quelles informations avez-vous besoin pour recommander une machine à caisses ?
Plan ou photos de la caisse, dimensions, poids, matière, données du moule et production visée.
Quels équipements auxiliaires comprend une ligne de caisses ?
La presse FCII et le moule de caisse forment le cœur de la ligne. Chargeurs, sécheurs, doseurs de couleur, équipements de refroidissement, broyeurs, robots et convoyeurs sont en option et choisis pour votre projet.
L'installation et la formation sont-elles incluses ?
L'installation, la mise en service et la formation des opérateurs sont proposées en option et chiffrées avec votre projet.
Quel est le délai du moule de caisse ?
Le délai type d'un moule de caisse est de 60 jours ouvrés, suivi d'un essai et de la validation des échantillons avant expédition.
Quel délai entre la commande et la production ?
Le délai type est de 60 jours ouvrés pour la presse FCII et de 60 jours ouvrés pour le moule de caisse. Viennent ensuite l'essai du moule, la validation des échantillons et l'expédition ; le transit dépend de votre destination.