 HWAMDA
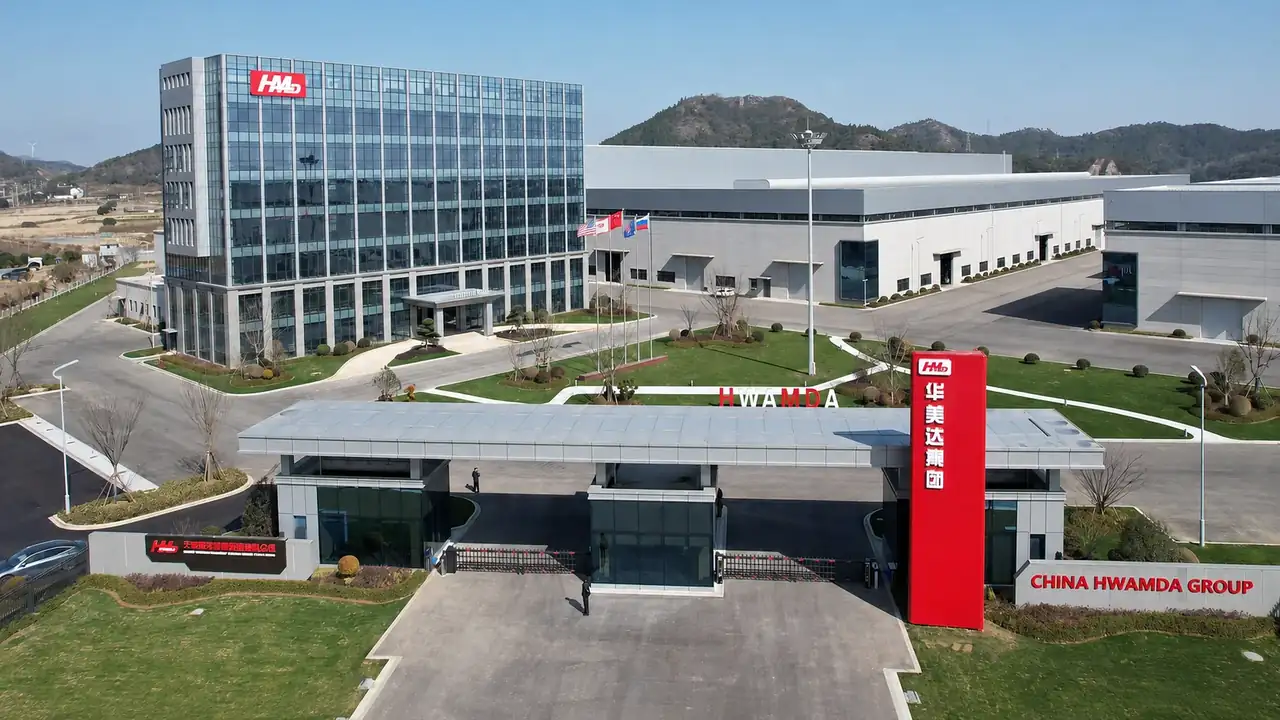
Molde para pré-formas PET de 48 cavidades
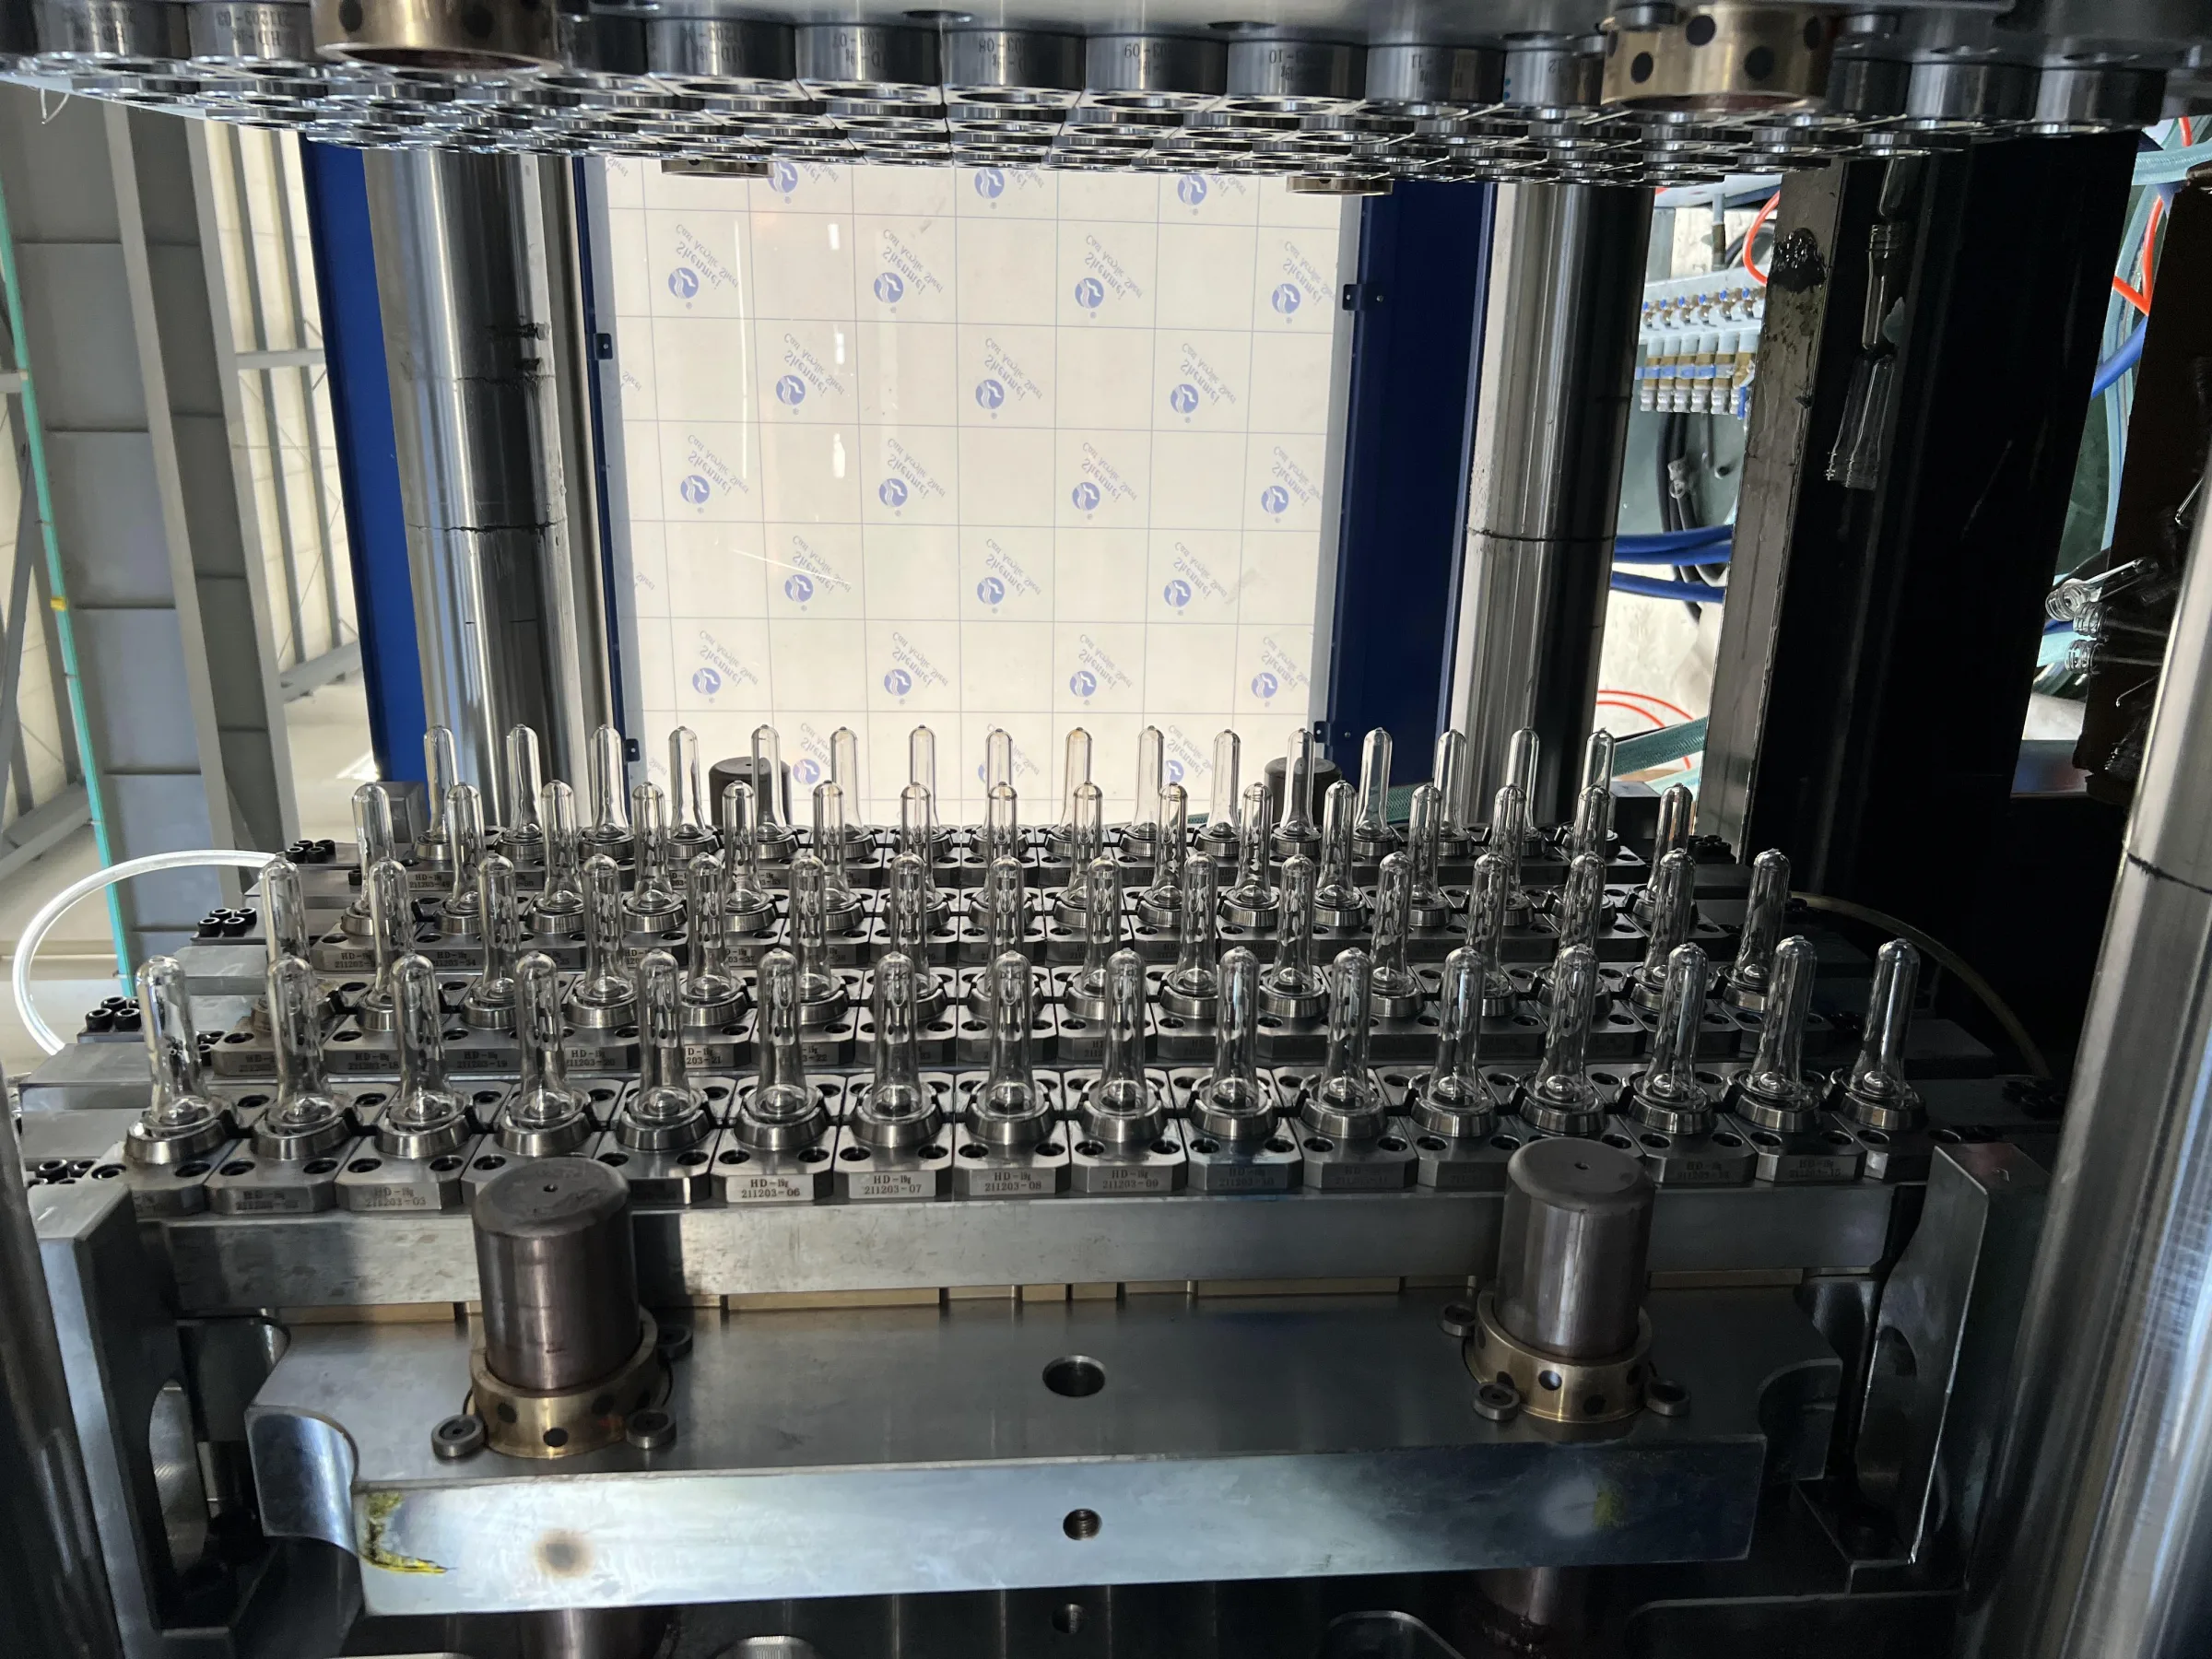
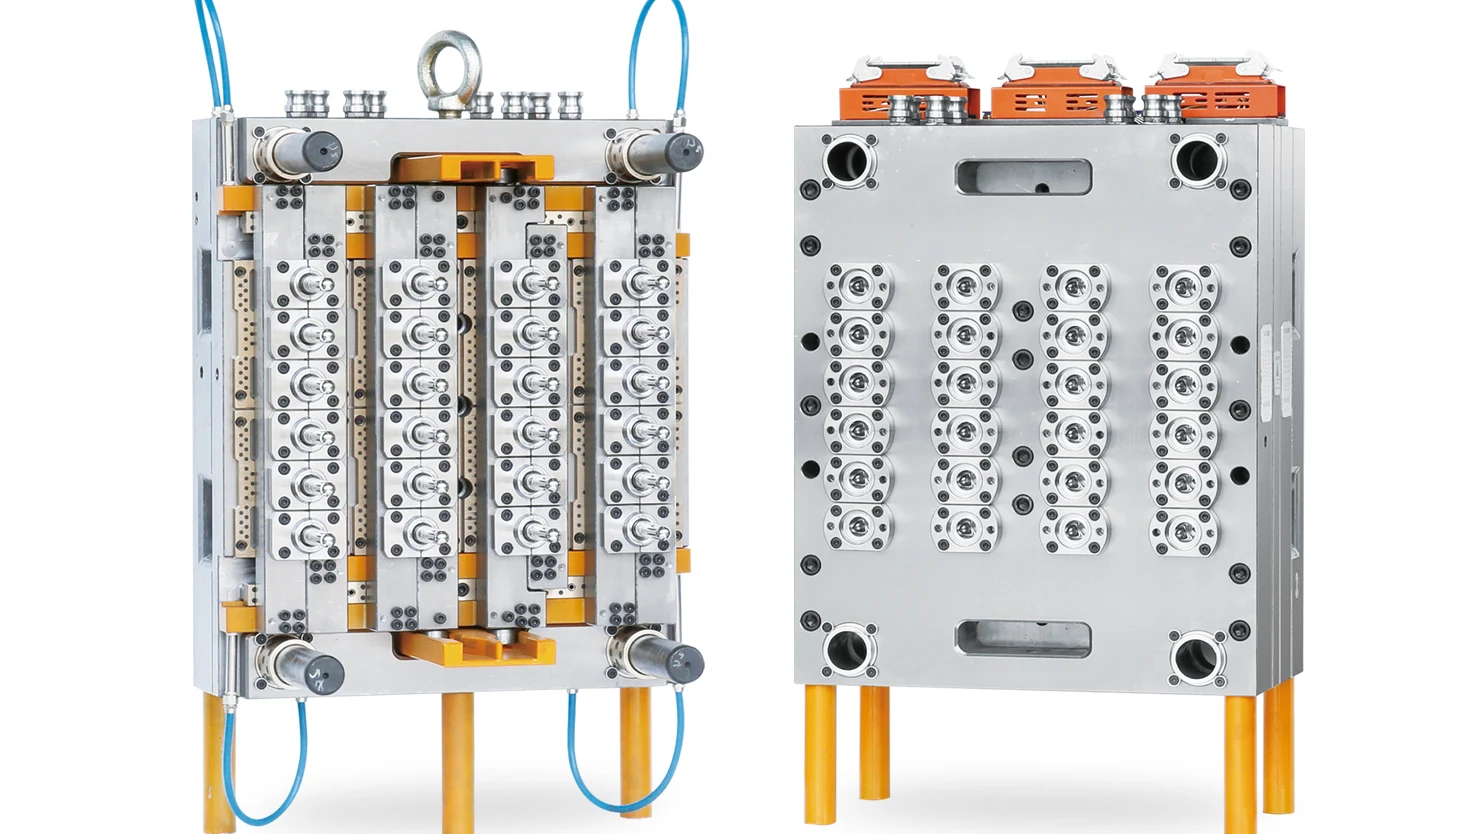
Registrado na HMD320PET com pré-formas de garrafa de 15,2 g e com pré-formas de 32 g e gargalo de 38 mm. É o passo seguinte quando 24 ou 32 cavidades já não atendem à produção necessária.
Moldes
A HWAMDA fornece o molde para pré-formas PET ajustado à máquina em que ele vai trabalhar e comprova os dois juntos em um único teste antes do embarque. Informe o peso da pré-forma, o acabamento do gargalo e a produção desejada, e qual máquina vai usar o molde: um modelo HMD-PET, outra marca ou ainda não definida.
ESPECIFICAÇÃO DO MOLDE
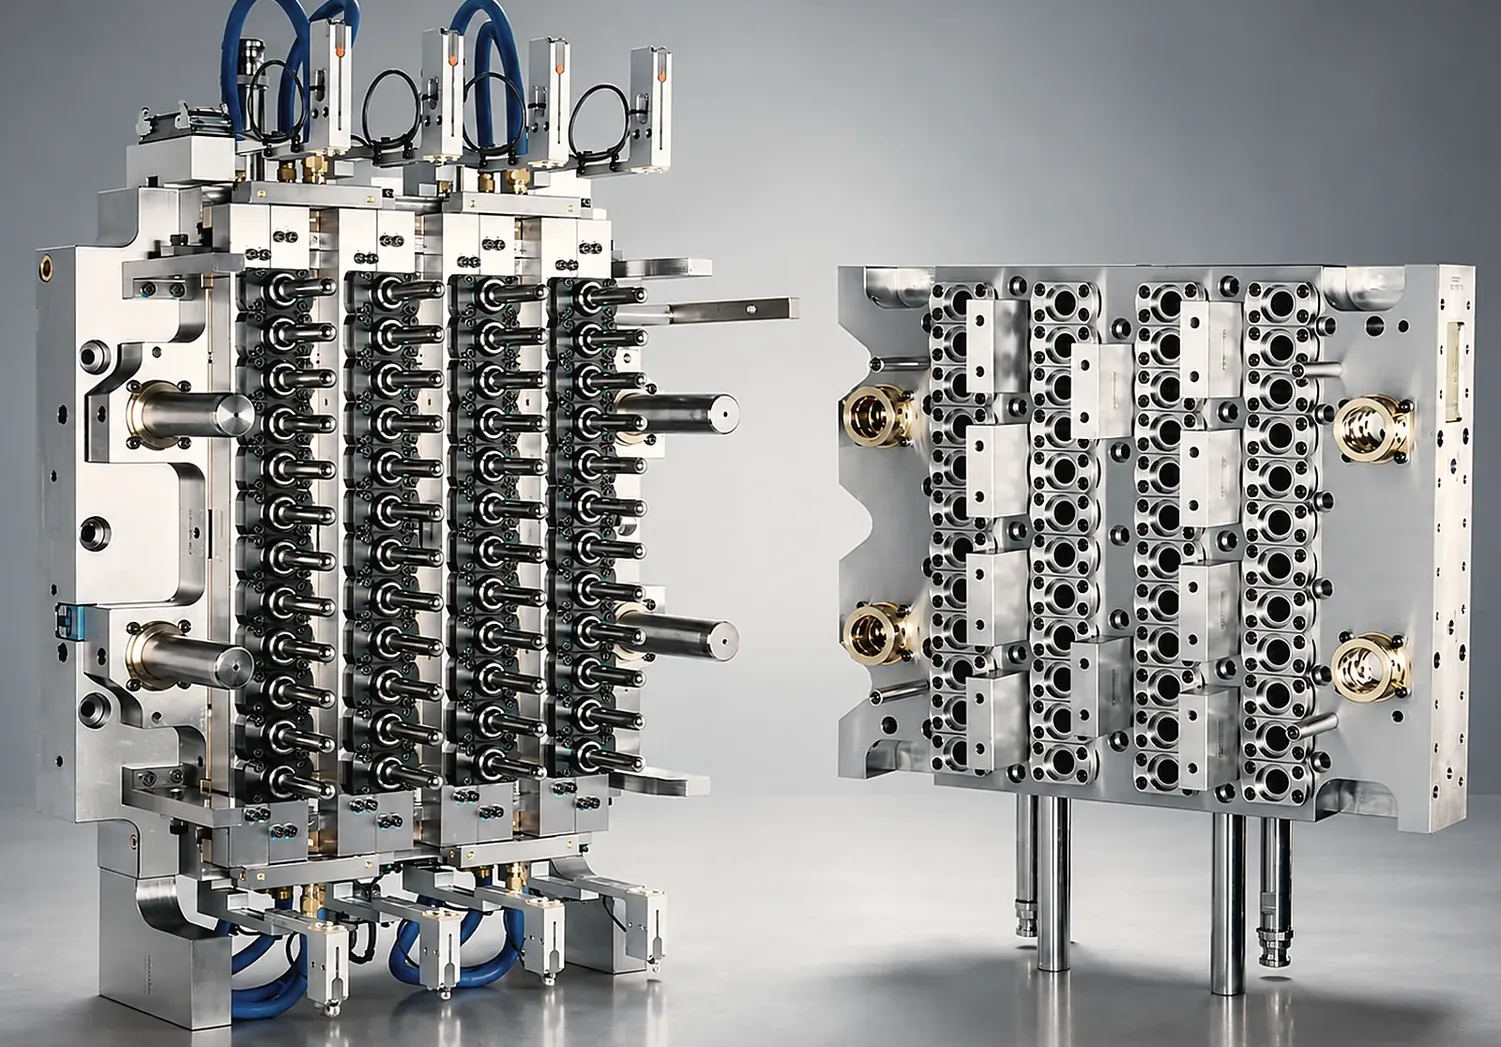
Cada molde para pré-formas PET parte do desenho aprovado da pré-forma e da máquina em que vai trabalhar. A tabela mostra a construção do nível de alta produção, usado em moldes rápidos de 48 e 72 cavidades; os níveis de configuração abaixo comparam os três. O desenho aprovado do molde registra a especificação final do seu projeto.
| Componente | Nível de alta produção |
|---|---|
| Base e placas do molde | Aço inoxidável 420 |
| Machos, cavidades e anéis de gargalo | Aço para moldes M333, temperado a HRC 48–51 |
| Anéis de travamento | Material e tratamento superficial definidos no desenho aprovado |
| Alinhamento de macho e gargalo | Ajuste cônico entre macho e anel de travamento; anéis de gargalo com duplo cone |
| Refrigeração das cavidades | Circuito de água em espiral independente para cada cavidade |
| Câmara quente | Câmara quente valvulada totalmente balanceada, uma zona de aquecimento por cavidade |
| Peças de reposição | Kit de reposição padrão fornecido com o molde |
| Aprovação | Layout das cavidades e materiais definidos no desenho aprovado do molde |
NÍVEIS DE CONFIGURAÇÃO
Escolha o nível que corresponde ao seu número de cavidades e ao seu plano de produção. Todos os níveis usam câmara quente com bicos valvulados.
| Nível | Base do molde | Macho / cavidade / gargalo | Câmara quente | Indicado para |
|---|---|---|---|---|
| Econômico | P20 | S136 | Câmara quente valvulada | Poucas cavidades e projetos com orçamento enxuto |
| Padrão | P20 ou inox 420 | S136 ou M333 | Bicos valvulados balanceados | Produção contínua |
| Alta produção | Inox 420 | M333, HRC 48–51 | Bicos valvulados totalmente balanceados, uma zona de aquecimento por cavidade | Produção rápida com 48/72 cavidades |
O nível é acordado na cotação, e os materiais, a câmara quente e as peças de reposição ficam registrados no acordo técnico.
CAVIDADES E MÁQUINAS
Um molde para pré-formas de garrafas PET é dimensionado pelo peso da pré-forma e pela produção necessária, e depois conferido com o peso de injeção, a distância entre colunas e a espessura de molde da máquina. Estas combinações foram registradas em máquinas HMD-PET durante testes de moldes de clientes antes do embarque. Use-as como ponto de partida; o número final de cavidades é confirmado para a sua pré-forma.
| Cavidades | Pré-forma | Modelo HMD-PET |
|---|---|---|
| 12 | Pré-forma de 135 g para óleo | HMD320PET |
| 24 | Pré-forma de 85 g para óleo | HMD320PET |
| 24 | Pré-forma de boca larga de 37 g | HMD430PET |
| 32 | Pré-forma de garrafa de 10 g | HMD268PET |
| 48 | Pré-forma de garrafa de 15,2 g | HMD320PET |
| 48 | Pré-forma de 32 g, gargalo de 38 mm | HMD320PET |
| 72 | Pré-formas de garrafa de 13–13,5 g | HMD320PET |
| 72 | Pré-formas de água e garrafa de 12–16,5 g | HMD430PET |
| 72 | Pré-forma de 65 g para óleo | HMD500PET |
| 96 | Pré-formas de garrafa de 13–15,2 g | HMD500PET |
Os tempos de ciclo registrados nessas configurações estão listados com os modelos de máquina. Ver configurações de referência e tempos de ciclo
Registrado na HMD320PET com pré-formas de garrafa de 15,2 g e com pré-formas de 32 g e gargalo de 38 mm. É o passo seguinte quando 24 ou 32 cavidades já não atendem à produção necessária.
Registrado na HMD320PET (13–13,5 g) e na HMD430PET (12–16,5 g). Para pré-formas de óleo de 65 g, o mesmo número de cavidades passa para a HMD500PET.
Registrado na HMD500PET com pré-formas de garrafa de 13–15,2 g, incluindo uma configuração com resfriamento pós-moldagem. Indicado para grandes volumes de pré-formas de água e bebidas.
ACABAMENTOS DE GARGALO
Esses gargalos fazem parte do programa padrão para pré-formas de água e bebidas. Outros acabamentos são feitos conforme o seu desenho controlado de gargalo e tampa.
PCO 1881
PCO 1810
29/25
30/25
Envie o desenho do gargalo ou uma amostra da tampa junto com o desenho da pré-forma, para que os anéis de gargalo sejam feitos para a tampa que você usa.
CÂMARA QUENTE
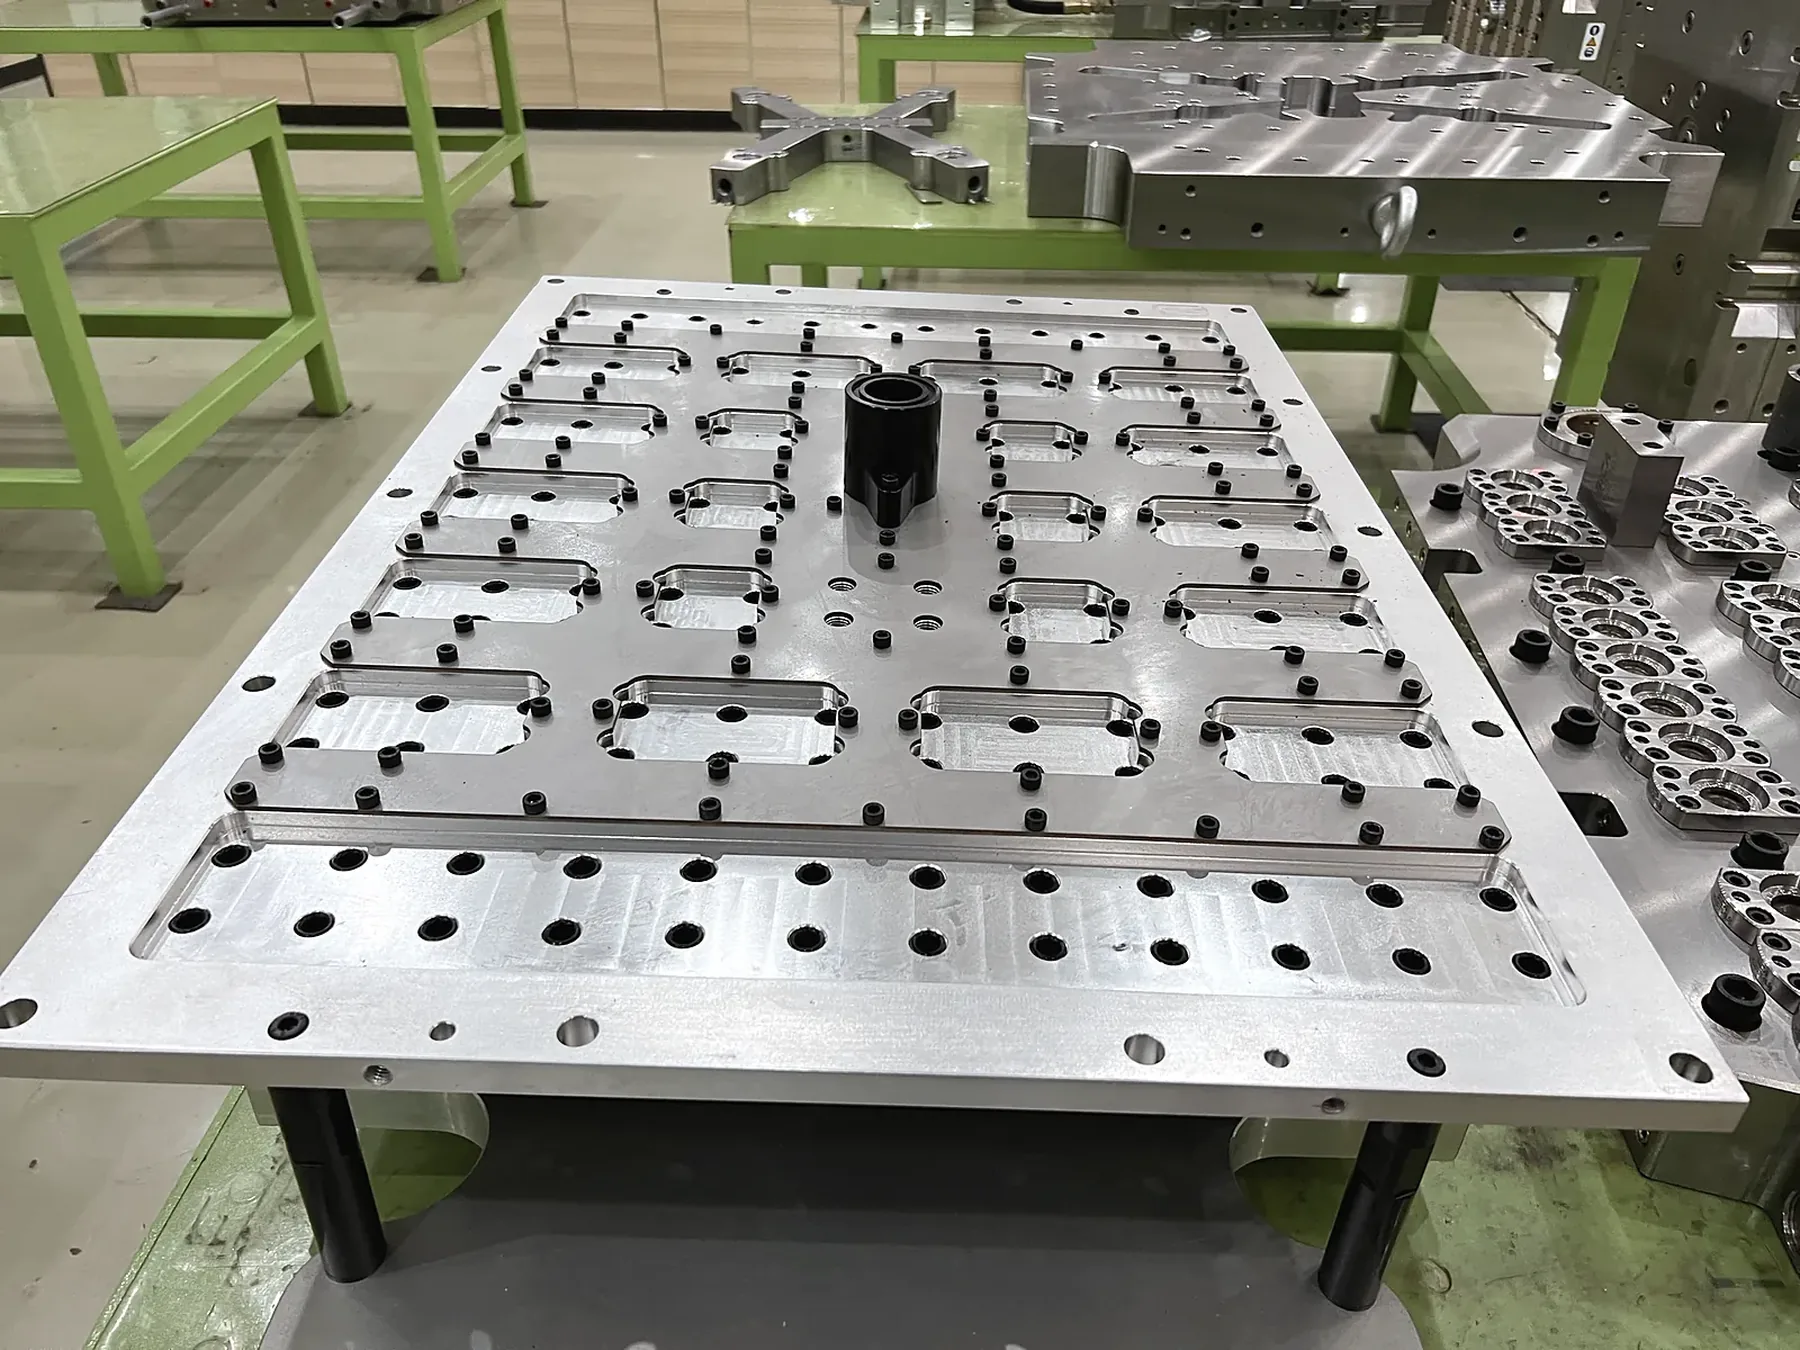
O material chega a cada cavidade por uma câmara quente com bicos valvulados. Uma agulha fecha cada ponto de injeção no fim da injeção, para uma marca de entrada limpa e um enchimento controlado. As temperaturas do distribuidor e dos bicos são controladas por zonas, e a abertura das válvulas é ajustada no controle de bicos valvulados da máquina HMD-PET.
Agulha e bico em cada cavidade
Controle de temperatura por zonas no distribuidor e nos bicos
Tempos das válvulas ajustados no controle da máquina
Agulhas, bicos e isoladores no kit de reposição
REFRIGERAÇÃO
Cada cavidade tem seu próprio circuito de refrigeração em espiral, para que o calor seja retirado de forma uniforme em todo o molde. O ciclo é medido no teste com a máquina designada, com temperatura, pressão e vazão da água registradas ao lado dos parâmetros do processo.
Circuito em espiral independente por cavidade
Temperatura, pressão e vazão da água acordadas antes do teste
Desumidificação do molde disponível para fábricas úmidas
Ciclo registrado com as amostras do teste
COMPATIBILIDADE MÁQUINA–MOLDE
O desenho do molde é conferido com o modelo HMD-PET antes da sua aprovação, para que o molde encaixe, encha e abra na máquina em que vai trabalhar.
Distância entre colunas, tamanho das placas e espessura do molde
Cavidades × peso da pré-forma comparado ao peso de injeção PET
Curso de abertura, curso do extrator e retirada das pré-formas
Controle da câmara quente, ar das válvulas e conexões de água
PRAZOS DO PROJETO
Todo molde segue estas etapas. A cotação define a data de cada etapa para o seu número de cavidades.
Desenho da pré-forma, gargalo, peso, resina, produção desejada e dados da máquina são conferidos, e o número de cavidades é confirmado.
Você aprova o desenho do molde: layout das cavidades, conjunto de moldagem, câmara quente, refrigeração e interface com a máquina. A fabricação parte desta revisão.
As peças do conjunto de moldagem são usinadas e temperadas; o molde e a câmara quente são montados e conferidos.
O molde trabalha na máquina HMD-PET designada com a resina PET acordada. Todas as cavidades devem moldar.
Os pontos do T1 são corrigidos e conferidos pelos critérios de aceitação acordados. Testes de sopro são incluídos quando o projeto exige.
Proteção anticorrosiva, kit de reposição, documentos e caixa de exportação são conferidos antes da liberação.
ENTREGAS DO TESTE
Os critérios de aceitação são acordados antes do teste, e o molde trabalha na máquina à qual foi ajustado. Você recebe:
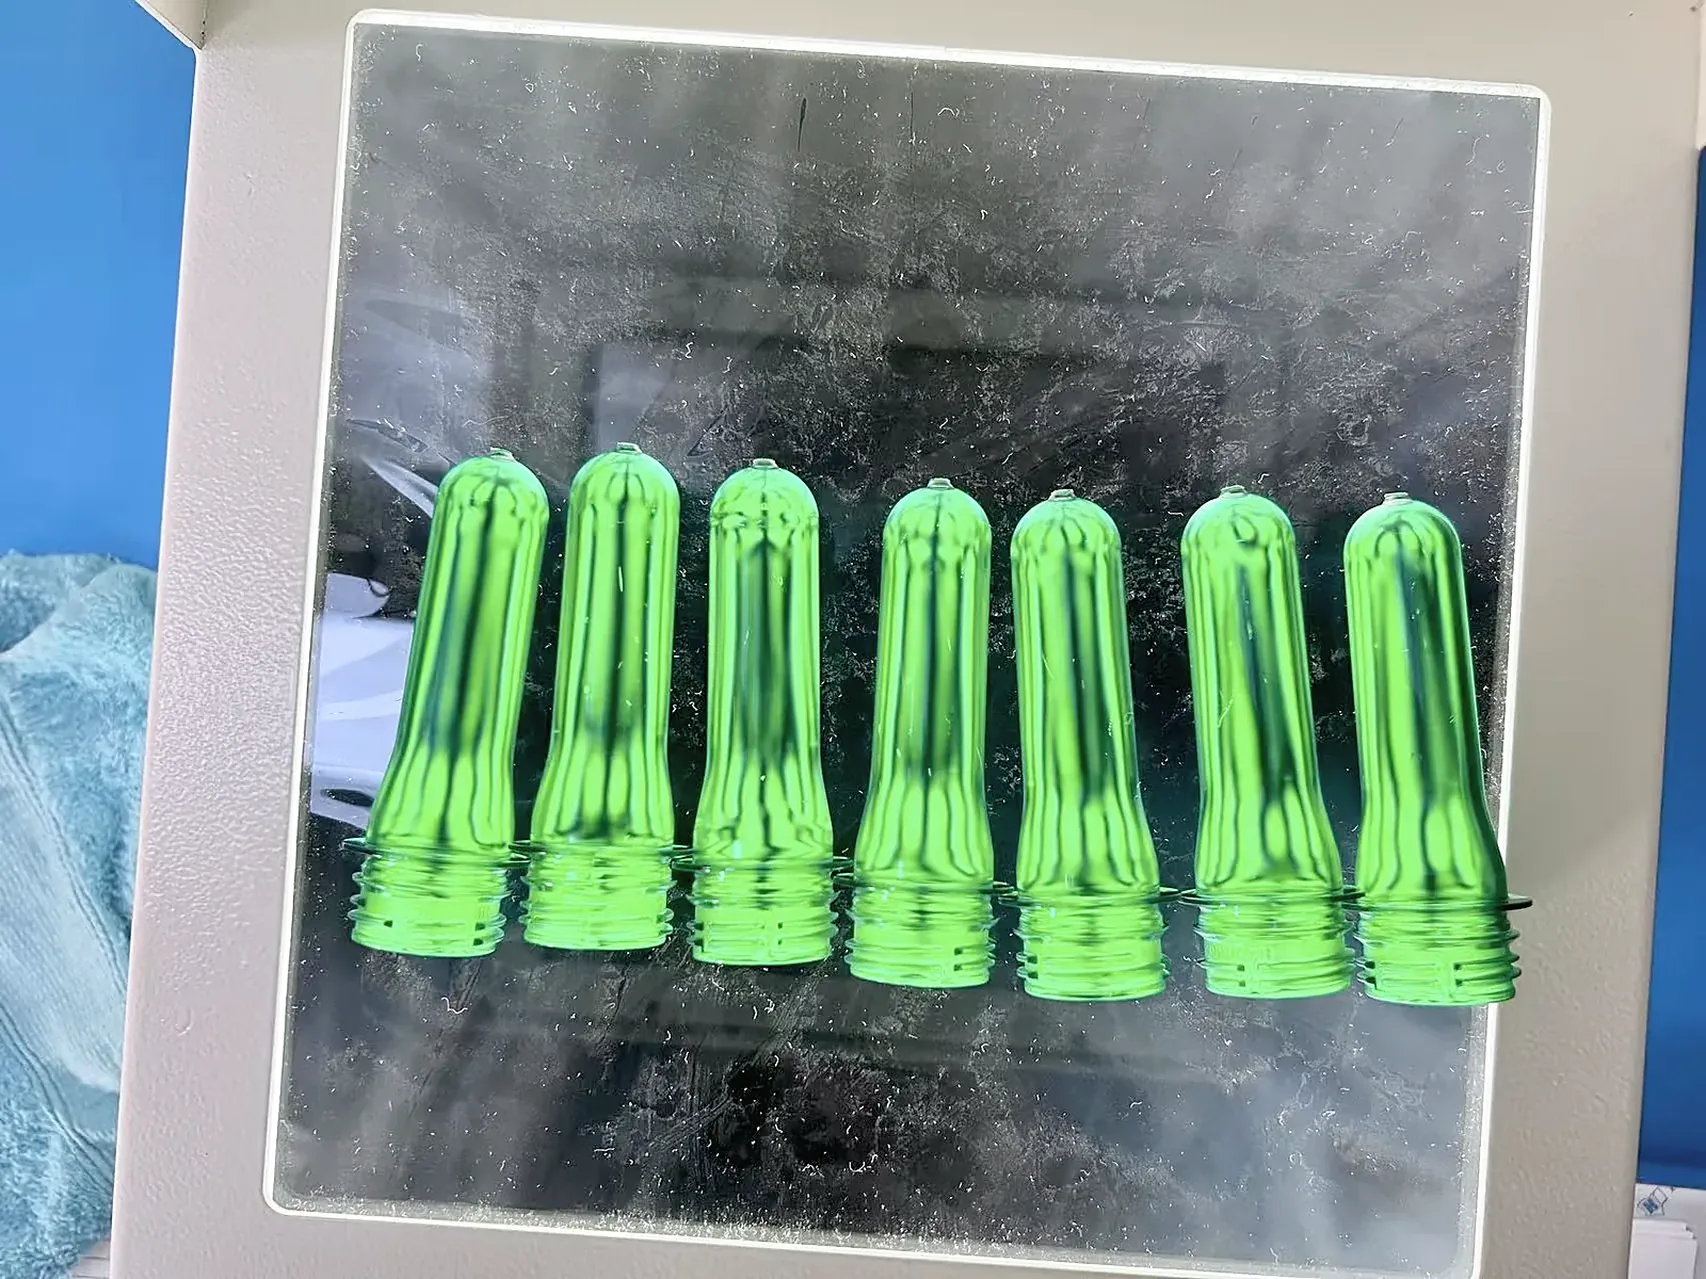
Um jogo completo de pré-formas numeradas por cavidade, uma de cada cavidade
Relatório de inspeção: medidas do gargalo, peso da pré-forma, ponto de injeção, aparência, rebarbas e falhas de enchimento
Registro do processo: máquina, resina PET, condição da água, parâmetros e ciclo medido
Vídeo do molde trabalhando na máquina
Resultados de sopro das garrafas, quando o projeto exige
Desenhos do molde, lista de componentes, dados do controle da câmara quente e instruções de manutenção
MOLDE EXISTENTE
Seu molde atual pode ser conferido com uma máquina HMD-PET antes do pedido e trabalhar nessa máquina durante o teste antes do embarque. Envie:
Comparar modelos HMD-PETDesenho do molde, ou dimensões externas, espessura e peso
Número de cavidades, peso da pré-forma e gargalo
Anel de centragem, fixação e disposição do extrator
Zonas e conectores do controle da câmara quente e ar para as válvulas
Conexões de água de refrigeração
PREÇO
Compare cotações com a mesma pré-forma, o mesmo número de cavidades e o mesmo escopo. Estes itens são os que mais pesam no preço.
Mais cavidades e pré-formas mais longas ou pesadas exigem um molde maior e mais peças de moldagem.
Cada gargalo precisa dos próprios anéis de gargalo e machos correspondentes.
Número de bicos valvulados, zonas de temperatura e o controlador.
Testes de sopro, amostras adicionais e testes acompanhados.
Cada molde é cotado para o seu projeto, FOB Ningbo.
SOLICITAR COTAÇÃO
Envie o que tiver. Os dados que faltarem são completados durante a análise.
Desenho da pré-forma, uma amostra ou fotos nítidas
Peso da pré-forma e gargalo, ou o desenho da tampa
Uso da garrafa: água, bebida gaseificada, óleo ou pote de boca larga
Grau e cor da resina PET
Produção desejada por hora ou número de cavidades preferido
Máquina: modelo HMD-PET, outra marca com a ficha técnica, ou ainda não definida
Dimensões e peso do molde existente, se houver
País de destino
RELACIONADO
Planeje a máquina e a pré-forma em torno do mesmo molde.
Linhas de produção de pré-formas PET: máquina, molde, secagem, resfriamento e retirada dimensionados para a sua produção diária.
02Seis modelos de 2.180 a 6.000 kN, com configurações de referência por número de cavidades.
03Secagem da resina, condições de processo e requisitos do molde.
04O que é uma pré-forma PET: partes, acabamentos de gargalo e usos.
05Defeitos comuns, medições e lista de verificação.
FAQ
Como primeira estimativa, cavidades ≈ pré-formas por hora × tempo de ciclo em segundos ÷ 3.600. Depois compare cavidades × peso da pré-forma com o peso de injeção PET de cada modelo HMD-PET. A tabela de cavidades mostra combinações registradas em testes de moldes de clientes, como 48 × 15,2 g na HMD320PET e 96 × 15,2 g na HMD500PET.
PCO 1881, PCO 1810, 29/25 e 30/25 são padrão. Outros acabamentos são feitos conforme o seu desenho controlado de gargalo e tampa.
Depende do nível do molde. Moldes econômicos usam machos, cavidades e anéis de gargalo em S136 sobre base P20; moldes padrão, S136 ou M333 sobre base P20 ou inox 420; moldes de alta produção, M333 temperado a HRC 48–51 sobre base inox 420. O nível é acordado na cotação, e o desenho aprovado do molde registra os materiais finais, incluindo os anéis de travamento.
Sim. Cada cavidade tem seu bico valvulado, e as temperaturas do distribuidor e dos bicos são controladas por zonas. Agulhas, bicos e isoladores fazem parte do kit de reposição.
No teste T1 com a máquina designada. O ciclo é registrado junto com a resina PET, a condição da água de refrigeração e os parâmetros do processo, e entregue com o relatório de inspeção.
Uma pré-forma de cada cavidade é pesada, e as medidas do gargalo, o ponto de injeção e a aparência são inspecionados. Os limites de aceitação vêm do desenho aprovado da sua pré-forma e são acordados antes do teste.
Envie o desenho ou as dimensões do molde, o peso, o número de cavidades, o peso da pré-forma e os dados da câmara quente. O molde é conferido quanto a colunas, espessura de molde, peso de injeção, extração e controles, e pode trabalhar na máquina durante o teste antes do embarque.
Aprovação do desenho do molde, fabricação e têmpera do conjunto de moldagem, montagem do molde e da câmara quente, e o teste T1 na máquina designada. A cotação define a data de cada etapa para o seu número de cavidades.
Um jogo de amostras numeradas por cavidade, um relatório de inspeção, um registro do processo com o ciclo medido, um vídeo do teste e, quando exigido, os resultados de sopro. Desenhos do molde, lista de componentes e instruções de manutenção seguem com o molde.
Um kit de reposição padrão está incluído: insertos de cavidade, machos, anéis de gargalo, insertos de entrada, agulhas, bicos, isoladores, placas de controle de temperatura, uma válvula solenoide, conexões de água e vedações. As quantidades aumentam com o número de cavidades.
O número de cavidades, o tamanho da pré-forma, o gargalo, o escopo da câmara quente e o escopo do teste e da aceitação. Cada molde é cotado para o projeto, FOB Ningbo.
Envie as informações disponíveis; ajudamos a completar os dados técnicos.