 HWAMDA
Étude globale de l’espace moule
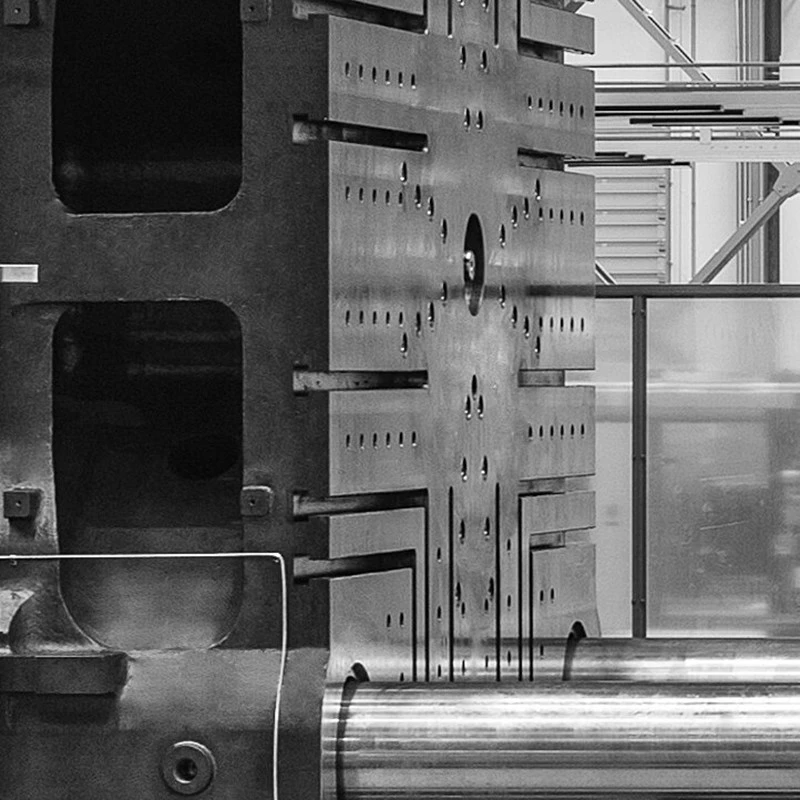
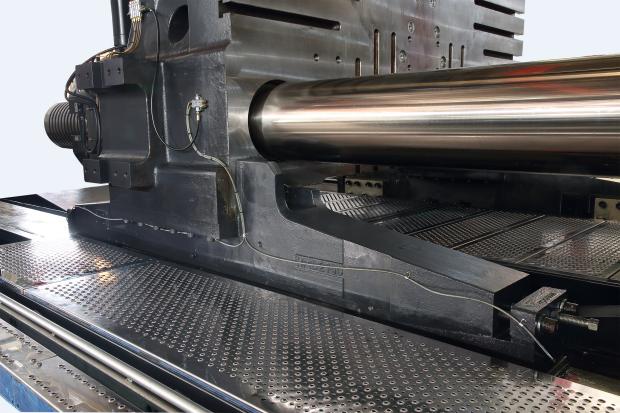
Passage entre colonnes, dimensions des plateaux, épaisseur et ouverture sont évalués ensemble pour vérifier l’encombrement du moule.

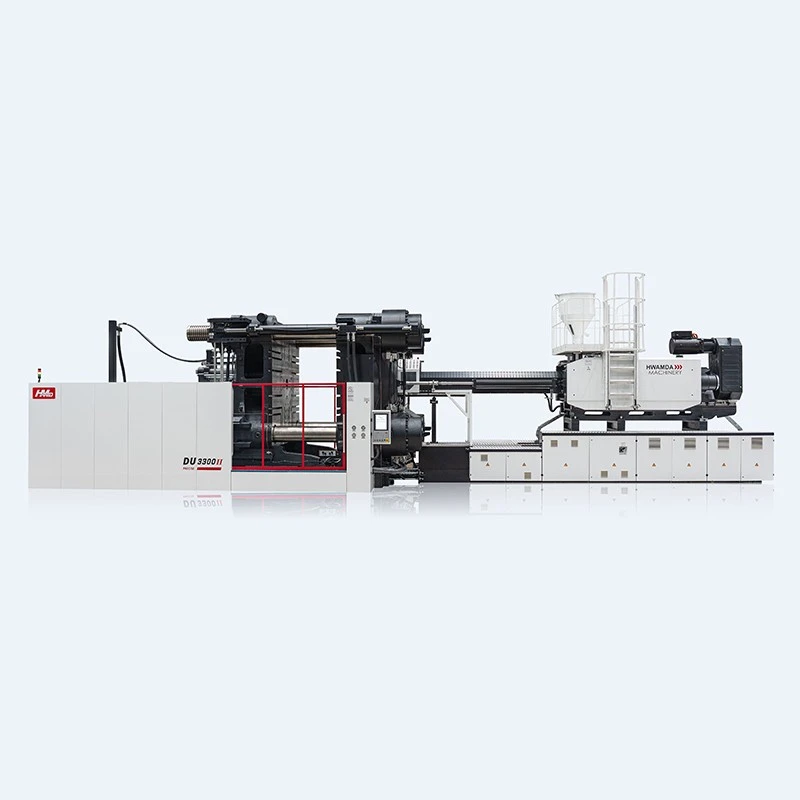
SÉRIE DU · PLATEFORME À DEUX PLATEAUX
Comparez la gamme DU II selon la fermeture, l’espace moule et les options d’injection. Envoyez ensuite les données pièce et moule pour l’étude de configuration.
CHOIX DE STRUCTURE
La machine à deux plateaux place le moule entre les plateaux fixe et mobile et produit la fermeture haute pression par verrouillage des colonnes. Le choix dépend du moule, de l’ouverture et de l’ensemble de la production.
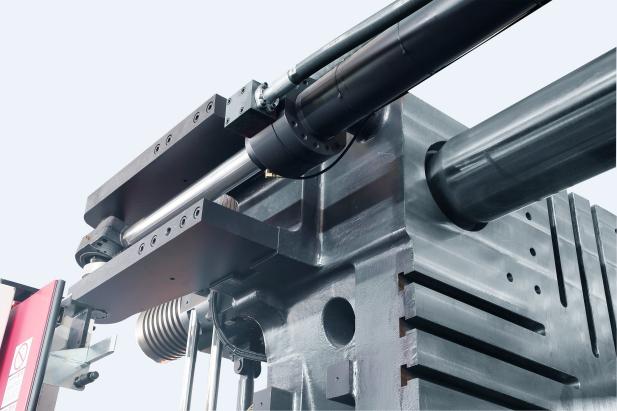
Passage entre colonnes, dimensions des plateaux, épaisseur et ouverture sont évalués ensemble pour vérifier l’encombrement du moule.
La plateforme DU utilise deux plateaux sans genouillère arrière. La configuration est étudiée selon les mouvements et charges requis par le moule.
La fermeture seule ne suffit pas : injection, interface moule, éjection et implantation font partie de la même étude technique.
CONTEXTE DE SÉLECTION
Aucune architecture n’est universellement supérieure. Encombrement du moule, ouverture, injection et priorités de production déterminent la plateforme à étudier.
| Critère de sélection | Deux plateaux | Trois plateaux / genouillère |
|---|---|---|
| Structure de fermeture | Deux plateaux principaux avec verrouillage des colonnes et mouvement hydraulique. | Plateaux fixe, mobile et de support arrière avec genouillère. |
| Étude de l’espace moule | Souvent étudiée lorsque l’encombrement du moule ou une grande ouverture guide le choix. | Souvent étudiée lorsque le moule entre dans une machine conventionnelle à genouillère. |
| Sélection machine | Étudiez ensemble plateaux, colonnes, épaisseur, ouverture et unité d’injection. | Comparez les mêmes données projet aux caractéristiques de la machine à genouillère. |
| Prochaine étape recommandée | Envoyez le plan réel du moule pour vérifier la configuration DU. | Comparez avec la série à trois plateaux après la même étude du moule. |
GAMME DU II ACTUELLE
Commencez par la force de fermeture et l’espace moule des six modèles. Les options d’unité d’injection sont comparées séparément ci-dessous.
| Modèle | Force de fermeture | Dimensions du plateau (H × V) | Passage entre colonnes (H × V) | Épaisseur du moule | Distance maximale entre plateaux ouverts | Dimensions machine (L × l × H) | Action |
|---|---|---|---|---|---|---|---|
| DU650II | 6 500 kN | 1420 × 1370 mm | 1060 × 930 mm | 400–950 mm | 1 750 mm | 7.9 × 2.7 × 2.7 m | Discuter du modèle |
| DU750II | 7 500 kN | 1540 × 1440 mm | 1140 × 960 mm | 450–950 mm | 1 850 mm | 8.1 × 2.9 × 2.7 m | Discuter du modèle |
| DU900II | 9 000 kN | 1560 × 1540 mm | 1180 × 1020 mm | 500–1100 mm | 2 100 mm | 9.2 × 3.1 × 3.7 m | Discuter du modèle |
| DU1200II | 12 000 kN | 1870 × 1760 mm | 1320 × 1200 mm | 600–1250 mm | 2 650 mm | 10.2 × 3.4 × 3.8 m | Discuter du modèle |
| DU1600II | 16 000 kN | 2200 × 2080 mm | 1560 × 1450 mm | 700–1550 mm | 3 250 mm | 12.2 × 3.8 × 4.2 m | Discuter du modèle |
| DU2400II | 24 000 kN | 2545 × 2335 mm | 1850 × 1620 mm | 800–1700 mm | 3 800 mm | 14.1–15.4 × 4.4 × 4.2–4.4 · selon l’unité d’injection m | Discuter du modèle |
Les valeurs d’ouverture du moule sont indiquées sous forme de deux chiffres pour chaque modèle ; nous confirmons la course d’ouverture disponible pour votre moule lors de l’étude technique.
SÉLECTION TECHNIQUE
La gamme de six modèles est un point de départ. La recommandation dépend du produit, de la matière, de l’encombrement du moule, des mouvements et de l’injection réels.
SÉLECTION DE L’INJECTION
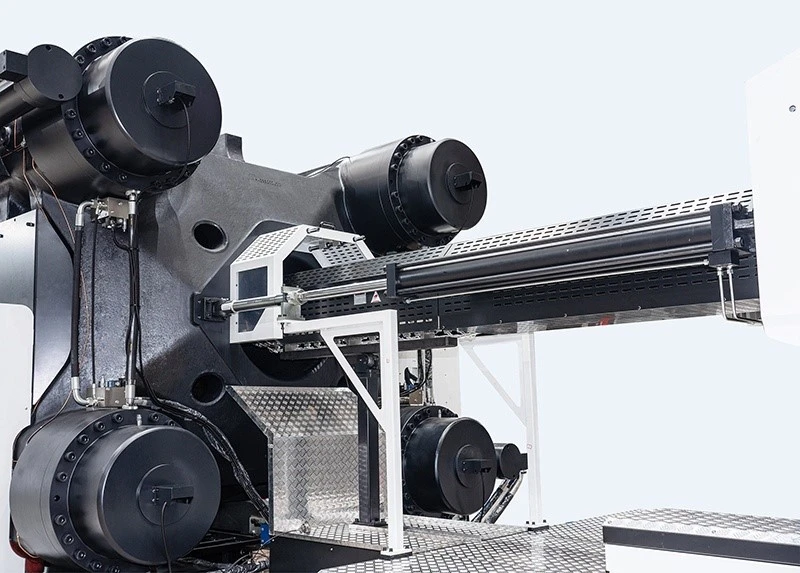
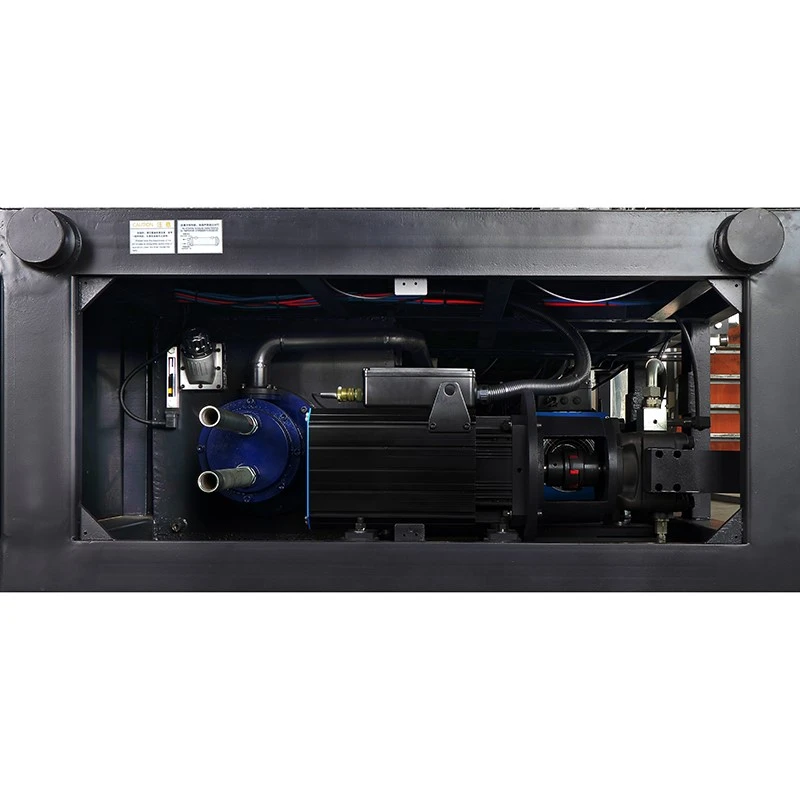
Chaque ligne regroupe diamètre de vis, volume théorique, masse de référence PS, débit et pression. Ne combinez pas la masse maximale d’une option avec la pression d’une autre.
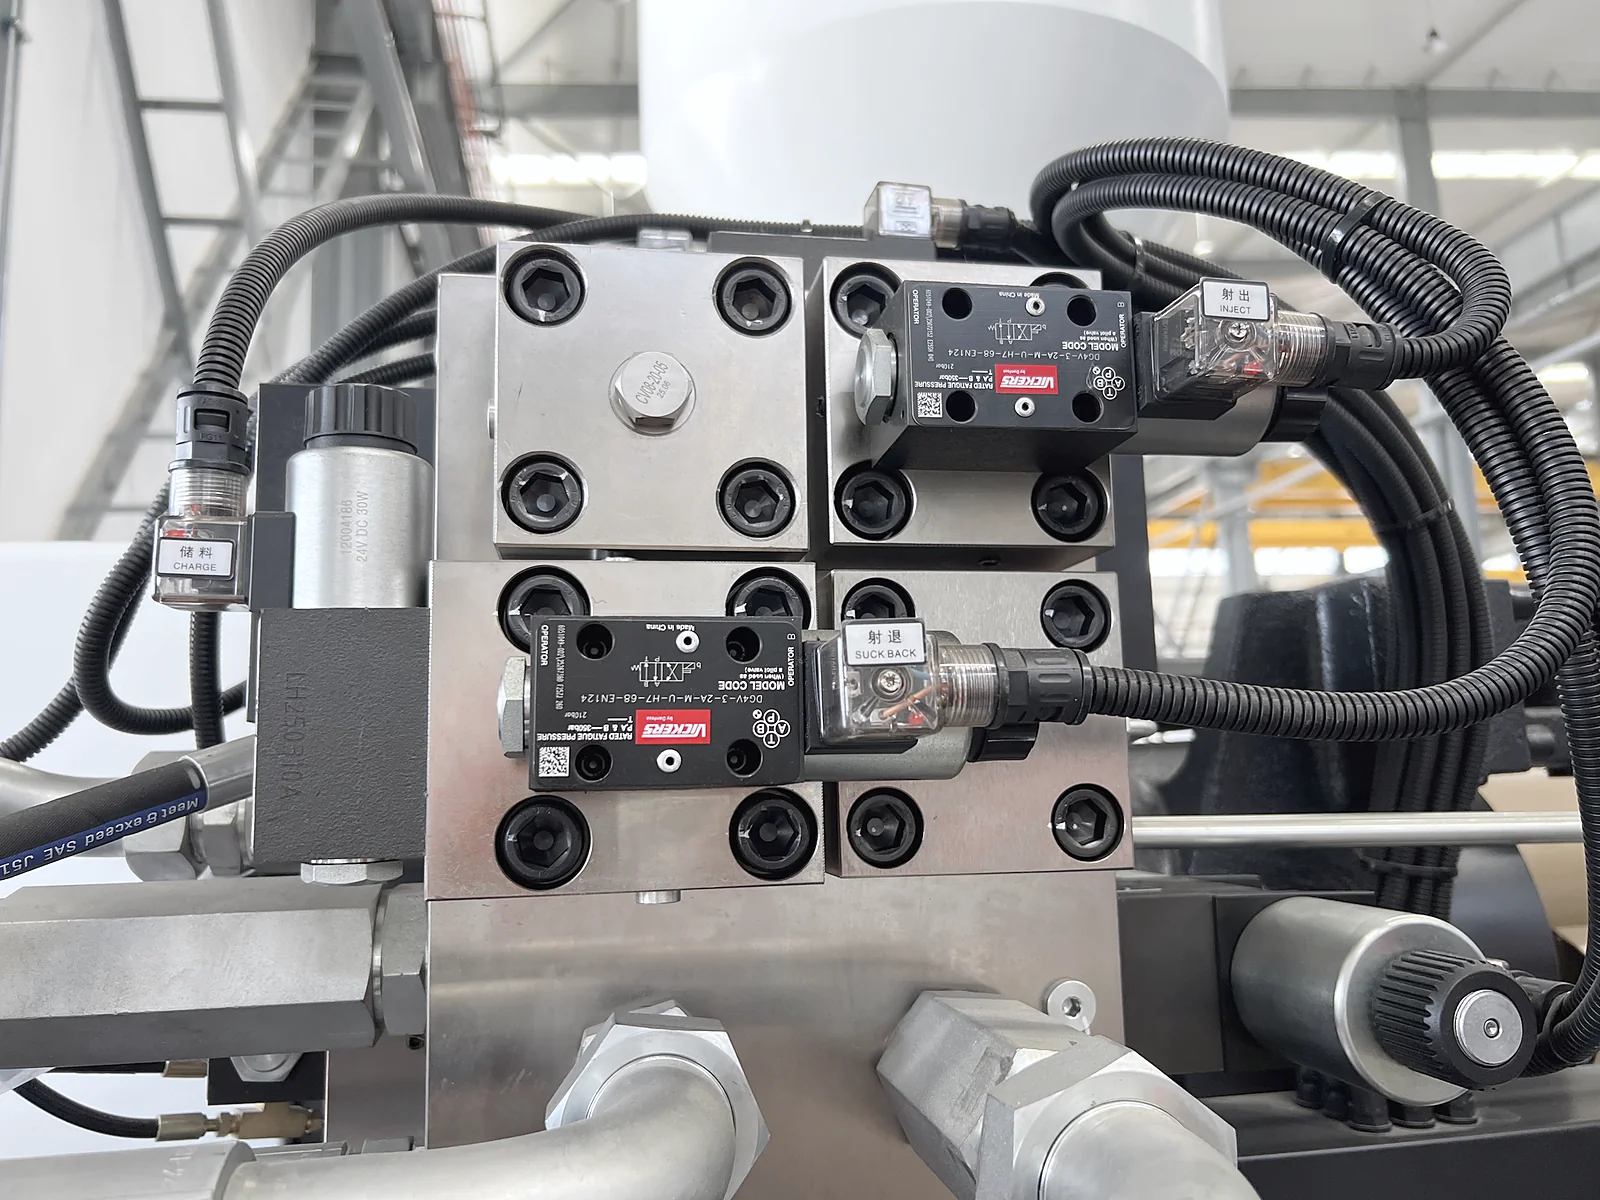
| Option | Ø de vis | Volume théorique | Masse injectée (PS) | Débit d’injection | Pression d’injection |
|---|---|---|---|---|---|
| A | 85 mm | 2 554 cm³ | 2 324 g | 627 g/s | 208 MPa |
| B | 90 mm | 2 863 cm³ | 2 605 g | 702 g/s | 185 MPa |
| C | 95 mm | 3 190 cm³ | 2 903 g | 783 g/s | 166 MPa |
| D | 105 mm | 3 896 cm³ | 3 546 g | 956 g/s | 136 MPa |
| Option | Ø de vis | Volume théorique | Masse injectée (PS) | Débit d’injection | Pression d’injection |
|---|---|---|---|---|---|
| A | 90 mm | 3 308 cm³ | 3 010 g | 646 g/s | 235 MPa |
| B | 100 mm | 4 084 cm³ | 3 717 g | 798 g/s | 190 MPa |
| C | 110 mm | 4 942 cm³ | 4 497 g | 965 g/s | 157 MPa |
| D | 120 mm | 5 881 cm³ | 5 352 g | 1 149 g/s | 132 MPa |
| Option | Ø de vis | Volume théorique | Masse injectée (PS) | Débit d’injection | Pression d’injection |
|---|---|---|---|---|---|
| A | 105 mm | 5 022 cm³ | 4 570 g | 886 g/s | 217 MPa |
| B | 115 mm | 6 024 cm³ | 5 482 g | 1 063 g/s | 181 MPa |
| C | 125 mm | 7 118 cm³ | 6 477 g | 1 256 g/s | 153 MPa |
| D | 135 mm | 8 302 cm³ | 7 555 g | 1 465 g/s | 132 MPa |
| Option | Ø de vis | Volume théorique | Masse injectée (PS) | Débit d’injection | Pression d’injection |
|---|---|---|---|---|---|
| A | 130 mm | 9 291 cm³ | 8 455 g | 1 255 g/s | 207 MPa |
| B | 140 mm | 10 776 cm³ | 9 806 g | 1 455 g/s | 179 MPa |
| C | 150 mm | 12 370 cm³ | 11 257 g | 1 670 g/s | 156 MPa |
| D | 160 mm | 14 074 cm³ | 12 808 g | 1 901 g/s | 137 MPa |
| Désignation internationale de taille | Option | Ø de vis | Volume théorique | Masse injectée (PS) | Débit d’injection | Pression d’injection |
|---|---|---|---|---|---|---|
| 32000 / 2400 | A | 160 mm | 20 106 cm³ | 18 297 g | 1 849 g/s | 158 MPa |
| 32000 / 2400 | B | 170 mm | 22 687 cm³ | 20 645 g | 2 087 g/s | 140 MPa |
| 40000 / 2400 | A | 180 mm | 25 444 cm³ | 23 145 g | 1 877 g/s | 156 MPa |
| 40000 / 2400 | B | 190 mm | 28 339 cm³ | 25 788 g | 2 091 g/s | 140 MPa |
| 58000 / 2400 | A | 200 mm | 37 680 cm³ | 34 289 g | 2 167 g/s | 154 MPa |
| 58000 / 2400 | B | 210 mm | 41 542 cm³ | 37 803 g | 2 390 g/s | 140 MPa |
VALIDATION DU MOULE
Utilisez ces valeurs pour une étude préliminaire. La compatibilité finale machine–moule est confirmée à partir du plan réel de votre moule et des données d’interface.
Dimensions hors tout et épaisseur du moule
Masse du moule et besoins de levage
Interface colonnes et plateaux
Exigences d’ouverture et d’éjection
Tirage de noyaux ou mouvements spéciaux
Exigences de dose, canaux et matière
APPLICATIONS ET VALIDATION
Étudiez les spécifications et plans DU avec votre pièce et votre moule réels. Convenez des conditions d’essai, des contrôles qualité et des exigences de réception du projet.
Évaluez la plateforme selon les dimensions, l’épaisseur, la trajectoire d’ouverture et la surface projetée réelles du moule.
Interfaces, éjecteur, mouvements, raccordements et exigences d’échantillons sont vérifiés avant confirmation de compatibilité.
Pièce, résine, moule et production sont étudiés ensemble avant le devis du modèle et de l’unité d’injection.
DONNÉES DU PROJET DU
Commencez par les données pièce et moule. Le prix dépend du modèle DU, de l’injection, de la configuration, de l’interface moule, de l’automatisation, des périphériques et des services.
Trois champs requis pour commencer
Des détails techniques facultatifs peuvent être ajoutés
Vous pouvez joindre des fichiers pièce ou moule
Les valeurs inconnues peuvent être étudiées après la demande
QUESTIONS DES ACHETEURS
C’est une presse dont la zone de fermeture comprend un plateau fixe et un plateau mobile. La force provient du verrouillage des colonnes et du système hydraulique de fermeture.
La différence principale concerne la fermeture. La machine à deux plateaux n’utilise pas le plateau arrière ni la genouillère d’une machine conventionnelle à trois plateaux. Le choix dépend du moule et de la production réels.
Commencez par pièce, matière, surface projetée, dimensions et épaisseur du moule, ouverture, éjection, injection et objectif de production. HWAMDA étudiera le modèle et l’unité adaptés.
Envoyez le plan du moule et les interfaces. Colonnes, plateaux, épaisseur, ouverture, éjection, mouvements, masse et injection sont vérifiés ensemble.
Il s’agit de la masse injectable calculée pour le polystyrène (PS), matière de référence du secteur. La masse injectable disponible pour votre résine est confirmée lors de l’étude du projet.
Oui. Les fiches actuelles présentent plusieurs unités et vis. Chaque option s’évalue comme un ensemble de volume, masse PS, débit et pression.
Le devis dépend du modèle DU, de l’unité d’injection, des options, du moule et des interfaces, de l’automatisation ou des périphériques, de la logistique et des services convenus.