 HWAMDA
Gobelets plastiques
Partez de la géométrie, du bord, de la masse et de l’épaisseur du gobelet.
Explorer la solution pour gobeletsmoule pour gobelets plastiquesSÉRIE HWAMDA SP6
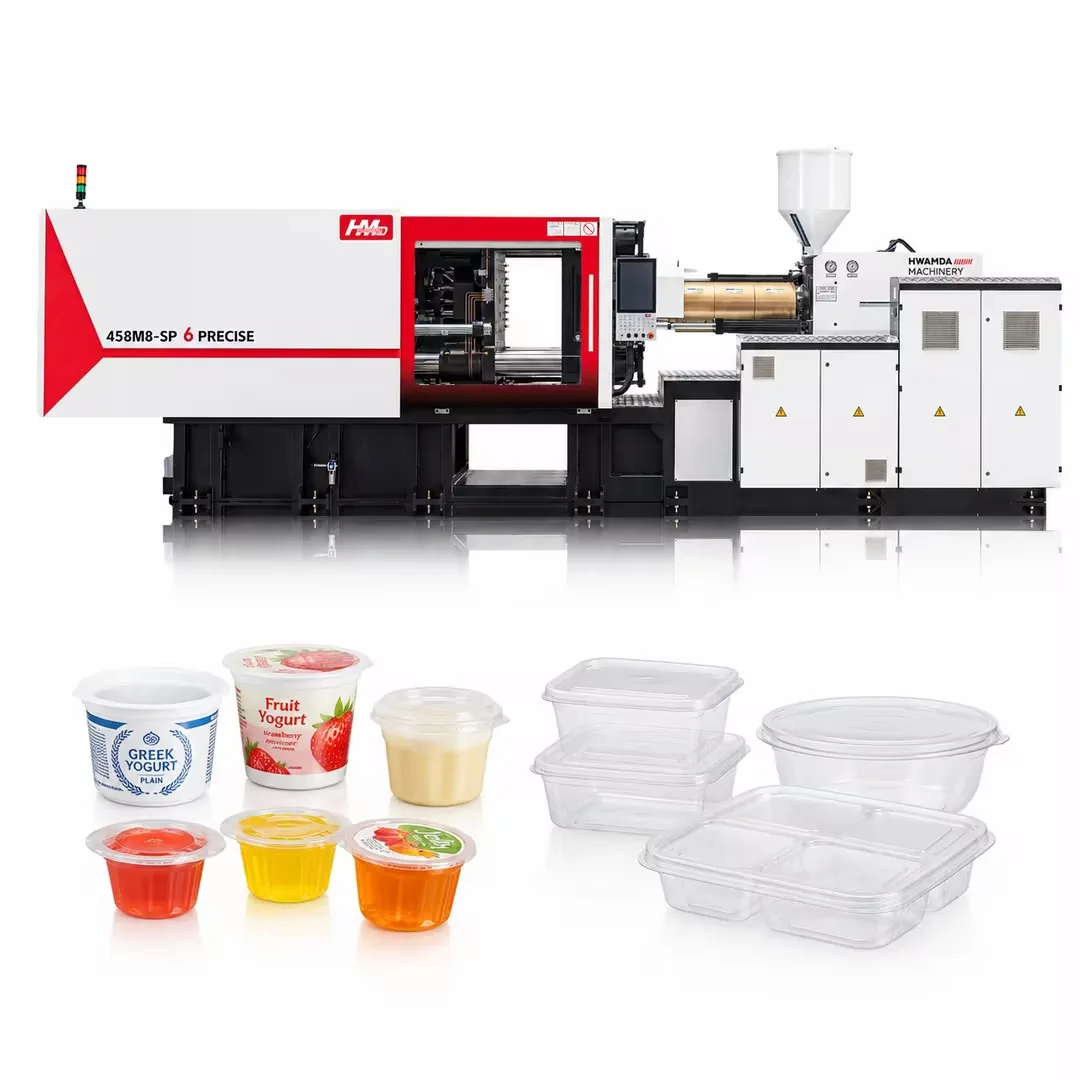
Presses M8-SP6 de sixième génération pour barquettes alimentaires, couvercles et gobelets : dix modèles de 2 700 à 6 500 kN, des vitesses d’injection jusqu’à 637 mm/s et une position d’ouverture du moule répétable à ±0,2 mm pour une extraction rapide et stable.
FAMILLES DE PRODUITS
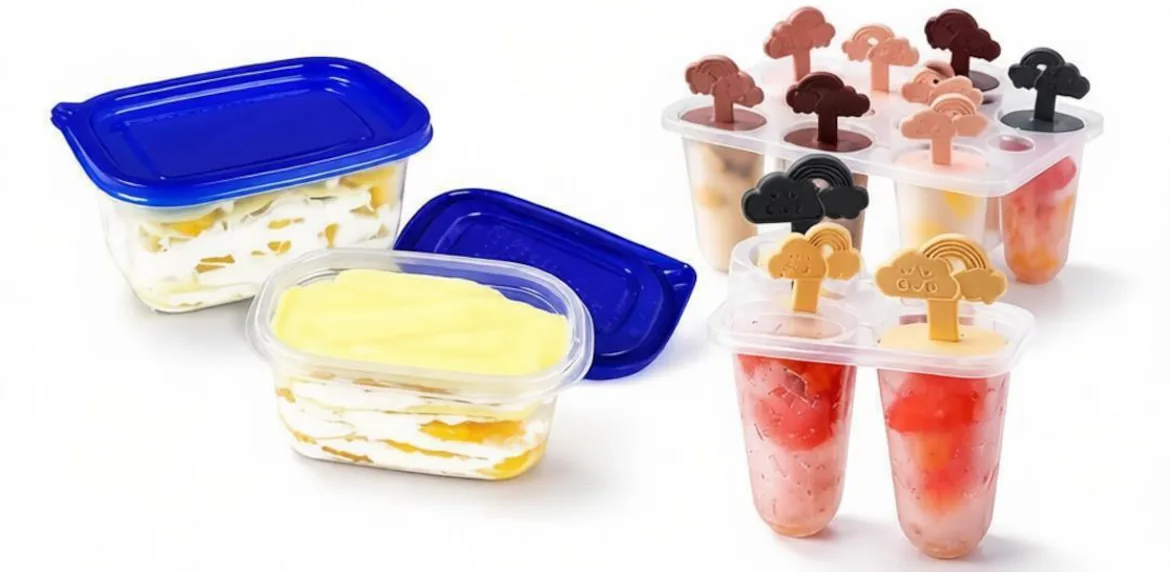
Gobelets, boîtes et pots minces ont des exigences différentes de remplissage et démoulage. L’IML ajoute la pose d’étiquettes à la séquence du produit.
Partez de la géométrie, du bord, de la masse et de l’épaisseur du gobelet.
Explorer la solution pour gobeletsmoule pour gobelets plastiquesÉtudiez boîtes, contenants ronds ou rectangulaires et leurs couvercles.
Explorer la production de contenantsmoule pour barquettes alimentaires à paroi minceCoordonnez la machine avec la pose d’étiquettes et la dépose des pièces.
Explorer la solution IMLGAMME SP6
Comparez la gamme, puis ouvrez un modèle pour voir son espace moule et ses deux options d’injection. HMD380, HMD420, HMD458 et HMD480 partagent la même unité d’injection ; choisissez selon la force de fermeture, l’entre-colonnes et l’espace moule.
La masse injectée et la vitesse d’injection utilisent la référence PS ; chaque modèle propose deux options de vis.
| Modèle | Fermeture (kN) | Masse injectée, PS (g) | Vitesse d’injection (mm/s) | Entre-colonnes (mm) | Épaisseur de moule (mm) |
|---|---|---|---|---|---|
| HMD270M8-SP6 | 2 700 | 482–541 | 419 | 580 × 570 | 220–600 |
| HMD308M8-SP6 | 3 080 | 482–541 | 419 | 615 × 585 | 250–650 |
| HMD350M8-SP6 | 3 500 | 584–627 | 475 | 640 × 640 | 250–650 |
| HMD380M8-SP6 | 3 800 | 432–465 | 523 | 670 × 640 | 270–670 |
| HMD400M8-SP6 | 4 000 | 835–981 | 503 | 720 × 700 | 270–670 |
| HMD420M8-SP6 | 4 200 | 432–465 | 588 | 680 × 660 | 270–675 |
| HMD458M8-SP6 | 4 580 | 432–465 | 588 | 730 × 660 | 300–700 |
| HMD480M8-SP6 | 4 800 | 432–465 | 588 | 760 × 710 | 330–750 |
| HMD550M8-SP6 | 5 500 | 845–898 | 557 | 820 × 770 | 350–800 |
| HMD650M8-SP6 | 6 500 | 845–898 | 637 | 820 × 770 | 350–900 |
Chaque ligne représente une configuration de vis. Masse et vitesse utilisent la référence PS ; adaptez la résine et le procédé réels.
| Ø de vis (mm) | Volume (cm³) | Masse, PS (g) | Pression (MPa) | Vitesse, PS (mm/s) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
Chaque ligne représente une configuration de vis. Masse et vitesse utilisent la référence PS ; adaptez la résine et le procédé réels.
| Ø de vis (mm) | Volume (cm³) | Masse, PS (g) | Pression (MPa) | Vitesse, PS (mm/s) |
|---|---|---|---|---|
| 55 | 641 | 584 | 176 | 475 |
| 57 | 689 | 627 | 163 | 475 |
Chaque ligne représente une configuration de vis. Masse et vitesse utilisent la référence PS ; adaptez la résine et le procédé réels.
| Ø de vis (mm) | Volume (cm³) | Masse, PS (g) | Pression (MPa) | Vitesse, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 523 |
| 57 | 510 | 465 | 169 | 523 |
Chaque ligne représente une configuration de vis. Masse et vitesse utilisent la référence PS ; adaptez la résine et le procédé réels.
| Ø de vis (mm) | Volume (cm³) | Masse, PS (g) | Pression (MPa) | Vitesse, PS (mm/s) |
|---|---|---|---|---|
| 60 | 918 | 835 | 164 | 503 |
| 65 | 1078 | 981 | 165 | 425 |
Chaque ligne représente une configuration de vis. Masse et vitesse utilisent la référence PS ; adaptez la résine et le procédé réels.
| Ø de vis (mm) | Volume (cm³) | Masse, PS (g) | Pression (MPa) | Vitesse, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Chaque ligne représente une configuration de vis. Masse et vitesse utilisent la référence PS ; adaptez la résine et le procédé réels.
| Ø de vis (mm) | Volume (cm³) | Masse, PS (g) | Pression (MPa) | Vitesse, PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 557 |
| 67 | 987 | 898 | 169 | 557 |
Chaque ligne représente une configuration de vis. Masse et vitesse utilisent la référence PS ; adaptez la résine et le procédé réels.
| Ø de vis (mm) | Volume (cm³) | Masse, PS (g) | Pression (MPa) | Vitesse, PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 637 |
| 67 | 987 | 898 | 169 | 637 |
Sur petits écrans, faites défiler le tableau horizontalement. Une dose supérieure n’implique pas forcément une pression d’injection plus élevée.
EXEMPLES DE PRODUCTION
Exemples enregistrés sur des presses HMD458M8-SP6 et HMD550M8-SP6 en production. Votre cycle dépend du produit, de la résine, du moule et du refroidissement ; nous le confirmons pour votre projet.
| Machine | Produit | Empreintes | Masse de la pièce | Cycle | Production/heure (calculée) |
|---|---|---|---|---|---|
| HMD458M8-SP6 | Barquette alimentaire rectangulaire 650 ml | 8 | 10,5 g | 3,3 s | 8 700 |
| HMD458M8-SP6 | Barquette alimentaire 1 250 ml | 6 | — | 4,3 s | 5 000 |
| HMD458M8-SP6 | Barquette alimentaire carrée 1 000 ml | 6 | — | 4,0 s | 5 400 |
| HMD550M8-SP6 | Barquette carrée transparente | 12 | — | 5 s | 8 640 |
| HMD458M8-SP6 | Barquette à myrtilles | 8 | — | 10 s | 2 880 |
Production horaire = empreintes × 3 600 ÷ temps de cycle en secondes. Pour le premier exemple : 8 × 3 600 ÷ 3,3 ≈ 8 700 barquettes par heure avant arrêts planifiés et contrôles qualité.
SÉLECTION SELON LE PRODUIT
Partez du produit et de l’épaisseur de paroi, puis confirmez la masse injectée, la force de fermeture, l’espace moule et la cadence.
CE QUI REND LA SP6 RAPIDE
Données du catalogue de la M8-SP6 de sixième génération. Les améliorations sont indiquées par rapport à la génération HWAMDA précédente.
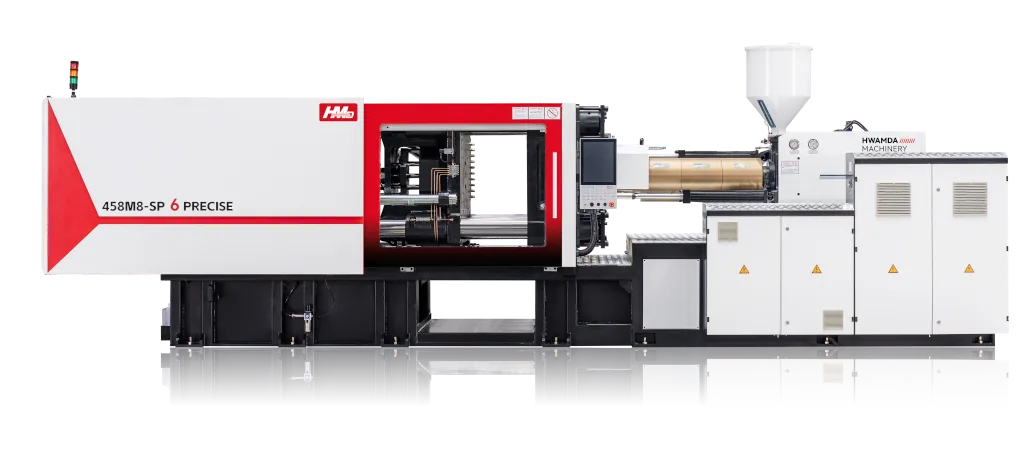
Injection monocylindre sur les principaux modèles, chariot d’injection équilibré à double vérin et servomoteur à faible inertie et réponse rapide. Vitesse d’injection +15 % et réponse +20 %.
Déformation des plateaux réduite de 15 % et contrainte maximale de 10 %. Colonnes en acier allié à traitement thermique spécial et bagues acier et cuivre autolubrifiantes au graphite.
Une valve proportionnelle en boucle fermée commande l’ouverture et la fermeture. La position d’ouverture se répète à ±0,2 mm, et le robot saisit les pièces avec précision à grande vitesse.
La plastification électrique est standard sur tous les modèles, avec une vis conçue pour les résines d’emballage. La fonction de pré-ouverture réduit le temps entre le refroidissement et l’extraction.
Écran tactile 15 pouces avec mémoire pour 1 000 réglages de moule
Variation de vitesse inférieure à ±5 tr/min à pleine charge ; stabilité de pression améliorée d’environ 15 %
La température du fourreau se stabilise 50 % plus vite
Interface MES standard sur tous les modèles : OPC-UA, MQTT et MODBUS
Ports de communication : RS-485, USB, CANopen et EtherCAT
COMPATIBILITÉ MACHINE–MOULE
Étudiez les interfaces moule, dépose et IML avec la machine et le produit retenus.
Confirmez le remplissage, le refroidissement et l’éjection avec la machine retenue.
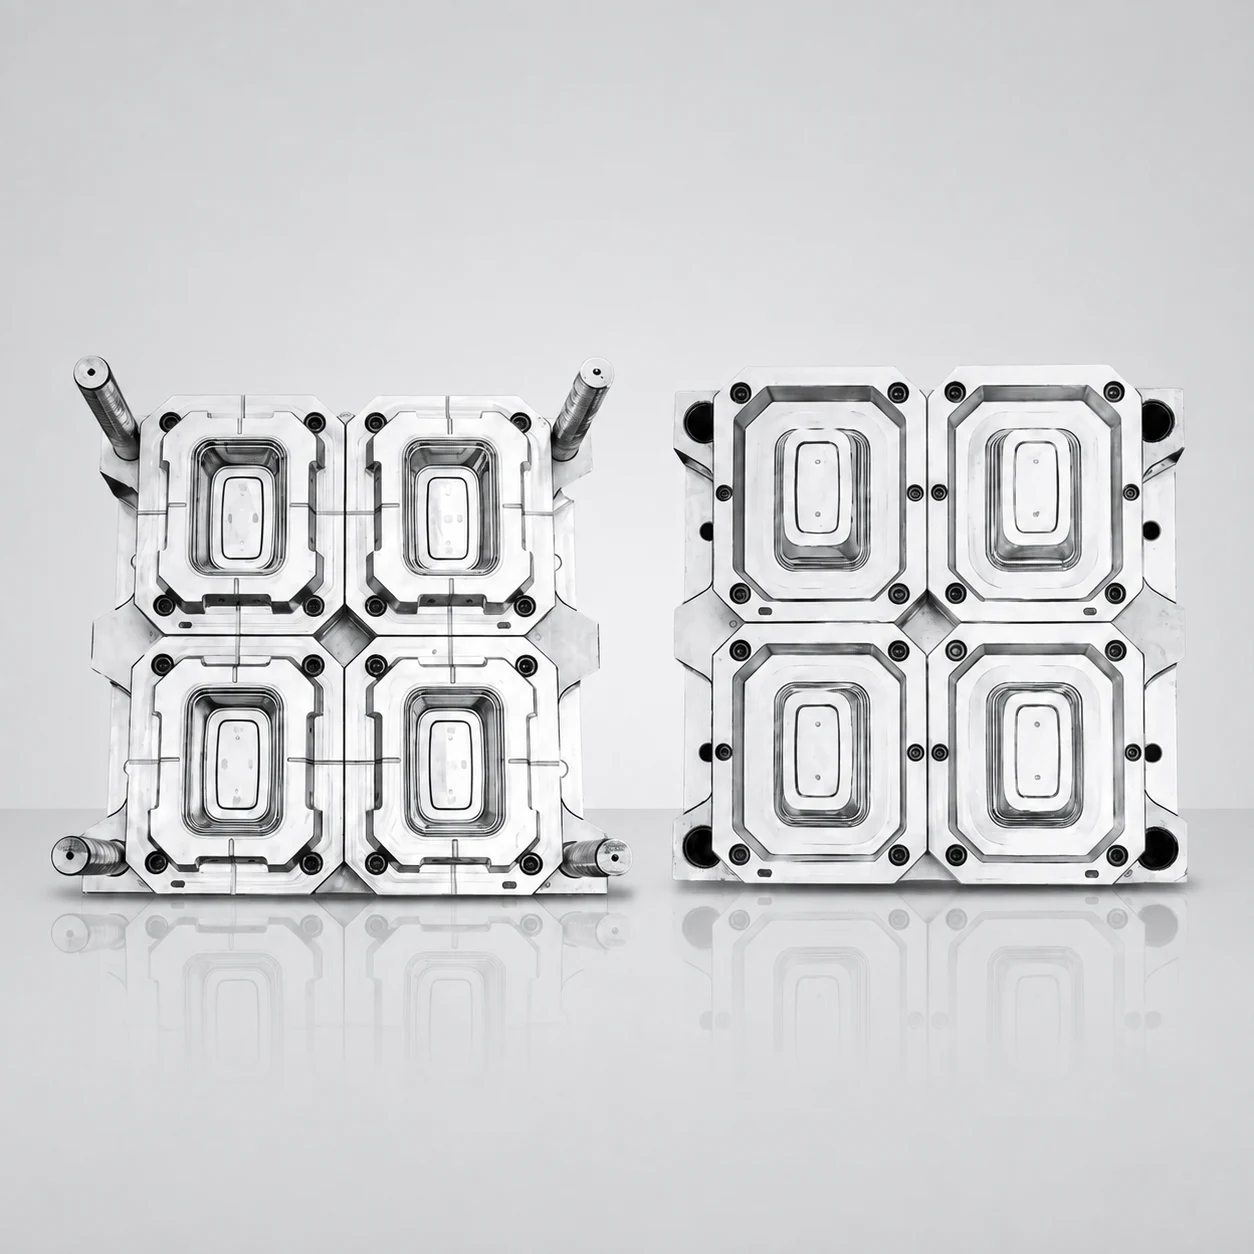
moule pour gobelets plastiquesmoule pour barquettes alimentaires à paroi minceCoordonnez la dépose robotisée, la pose d’étiquettes et la séquence machine.
Explorer la solution IMLÉtudier la configuration des périphériquesLa machine n’est qu’une partie d’un projet paroi mince. Ces pages présentent le moule et la ligne de production complète pour chaque produit.
Lignes de production d’emballages à paroi minceCONDITIONS DU DEVIS
Confirmez le périmètre commercial de votre projet ; les éléments non listés ici sont confirmés dans le devis.
Prix proposés FOB Ningbo ; nous ne publions pas de prix catalogue
Délai machine : 60 jours ouvrés
Alimentation standard 380 V / triphasé / 50 Hz ; autres tensions sur demande
Robots, refroidisseurs, thermorégulateurs, sécheurs et chargeurs sont optionnels et chiffrés par projet
L’installation et la formation des opérateurs sont optionnelles et chiffrées par projet
HAUTE VITESSE OU STANDARD
Tous les produits n’exigent pas la haute vitesse. Comparez fenêtre de remplissage et exigences complètes avant de choisir la famille.
| Exigence | Étude haute vitesse | Étude machine standard |
|---|---|---|
| Remplissage et réponse | Profil exigeant de remplissage des sections minces | Profil de remplissage dans les capacités de la machine proposée |
| Moule et refroidissement | Équilibrez remplissage et démoulage avec le cycle court visé | Adaptez moule et refroidissement à la cadence requise |
| Automatisation | Coordonnez manutention ou IML avec le cycle complet | Choisissez la manutention selon la pièce et la cadence réelles |
QUESTIONS DES ACHETEURS
La sélection dépend de la fenêtre de remplissage, de la réponse, de la récupération de plastification et des mouvements coordonnés. Une presse standard peut convenir si elle satisfait produit et production.
Une section mince laisse moins de temps pour remplir l’empreinte avant que la matière ne refroidisse. La machine doit établir et contrôler le profil requis avec la matière et le moule choisis.
Étudiez-les avec le grade résine, la position du seuil et la géométrie de l’empreinte. Un trajet plus long en section mince accroît les exigences ; l’épaisseur seule ne définit pas la taille machine.
Plus d’empreintes modifient dose totale, surface projetée, équilibre, charge de refroidissement et manutention. Étudiez le moule complet sans choisir uniquement par empreintes.
Vérifiez dimensions, montage, surface projetée, équilibre, canaux, seuils, refroidissement, évents, éjection et accès robot. La compatibilité physique ne suffit pas.
Matière, géométrie, remplissage et maintien, refroidissement, mouvements, éjection et robot ou IML interagissent. Validez le cycle complet avec la qualité pièce, sans chiffre universel.
HWAMDA étudie signaux, ouverture, pose d’étiquettes et dépose avec la configuration IML. Les interfaces et la séquence convenues sont vérifiées pour le projet.
Envoyez plan, dimensions, masse, empreintes, injection, raccordements de refroidissement et éjecteur. L’étude couvre montage et exigences de production.
Commencez par photo ou plan, matière si connue, dimensions, masse, épaisseur et cadence. Ajoutez les détails moule et automatisation disponibles ; le tonnage n’est pas nécessaire.
La taille de la machine, l’option d’injection, la commande, l’automatisation et les périphériques influencent le devis. Les prix sont proposés FOB Ningbo pour la configuration requise, afin de comparer les offres sur la même base.
Les quatre modèles partagent la même unité d’injection (vis de 55 ou 57 mm, 432–465 g PS). Ils diffèrent par la force de fermeture, l’entre-colonnes, les plateaux et l’espace moule : le choix suit la taille du moule et la surface projetée.
Le délai machine est de 60 jours ouvrés. Les moules, l’automatisation et les périphériques sont planifiés dans le même devis de projet lorsqu’ils sont commandés ensemble.
Calculez à partir de la surface projetée et de la pression d’empreinte, puis confirmez machine et moule ensemble. Utilisez le calculateur de tonnage pour une première estimation et envoyez les données produit et moule.
L’exemple enregistré utilise une HMD458M8-SP6 avec un moule à 8 empreintes et un cycle de 3,3 s. Confirmez le modèle final selon les dimensions du moule, la masse injectée et la cadence visée.
La vitesse d’injection est de 419–637 mm/s selon le modèle et l’option de vis. La masse injectée et la vitesse utilisent la référence PS.
ENVOYEZ VOTRE PRODUIT
Commencez par produit et coordonnées. Joignez photo ou plan si disponibles. Il n’est pas nécessaire de choisir un tonnage avant la demande.
Plan ou échantillon du produit
Matière, si connue
Dimensions, masse et épaisseur, si connues
Moule existant ou neuf ; empreintes et dimensions
Cadence visée, IML et automatisation