 HWAMDA
Déformation et collage
Étudiez où s’exercent les efforts de démoulage et comment la pièce se sépare du noyau et de l’empreinte.
MOULE POUR CONTENANTS ALIMENTAIRES À PAROI MINCE
Moules pour barquettes alimentaires à paroi mince : boîtes à emporter, barquettes rondes et rectangulaires et couvercles, fournis et adaptés à votre presse haute vitesse. Étudiez remplissage, empreintes, refroidissement, démoulage, automatisation et IML comme un seul système.
01 / IDENTIFIER LE CONTENANT
La contenance ne suffit pas à définir le moule. Partez du contenant réel, de son couvercle ou de son interface d’étanchéité, et de la manière dont les pièces finies doivent être manipulées.
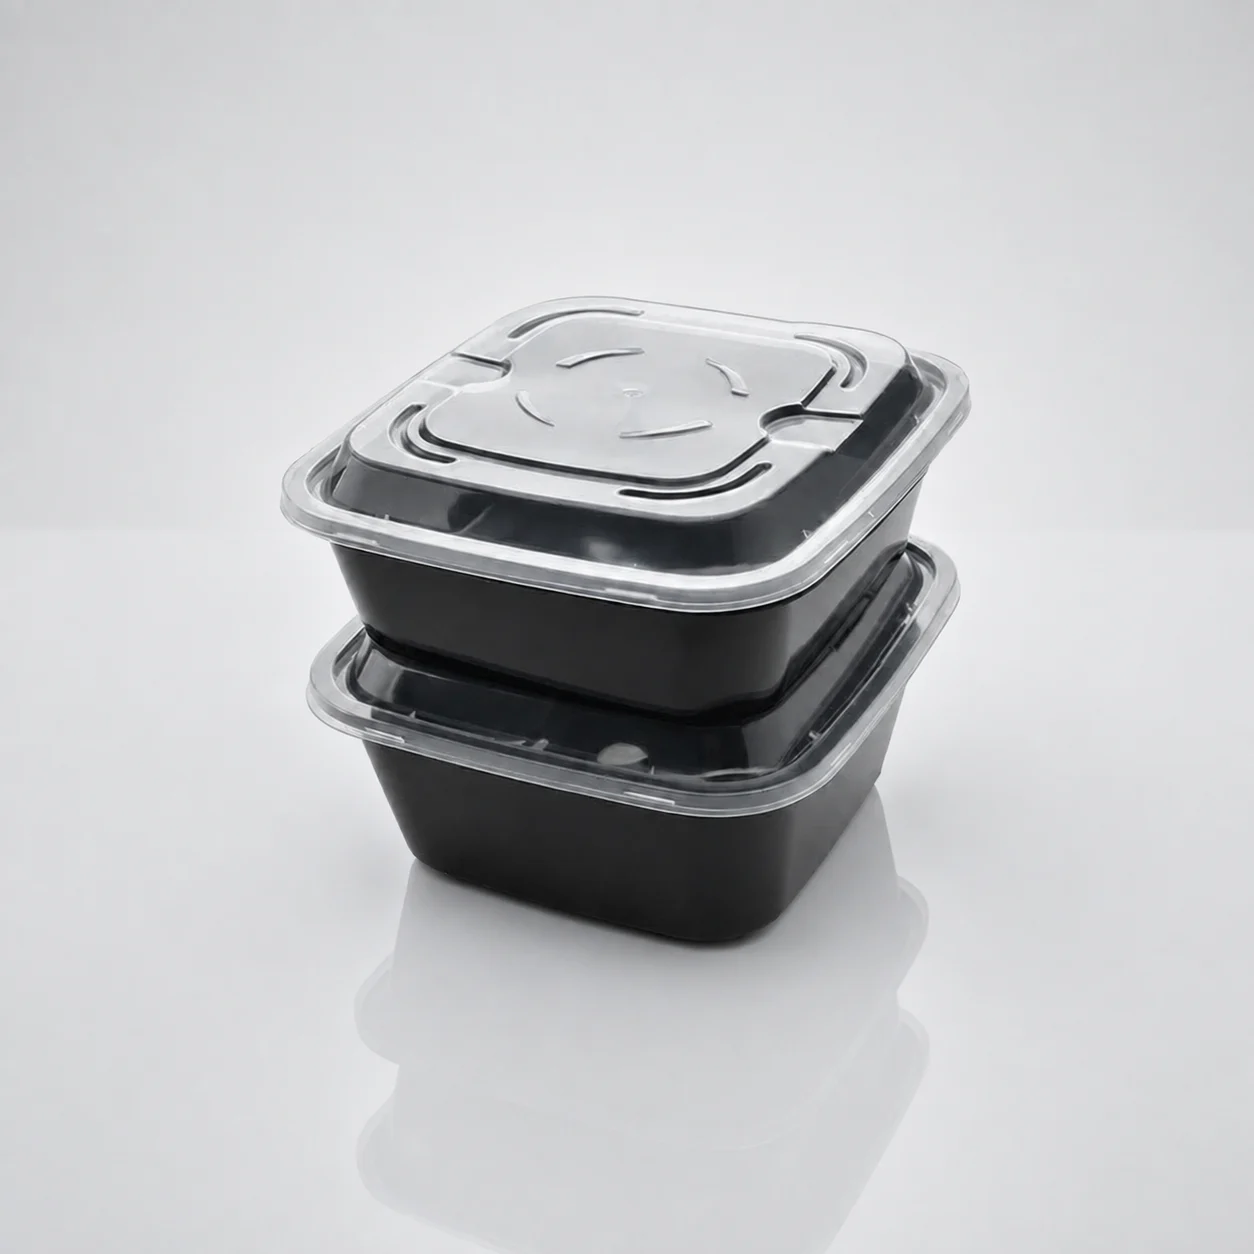
Étudiez le profil du produit, le bord, le fond et la relation avec le couvercle.
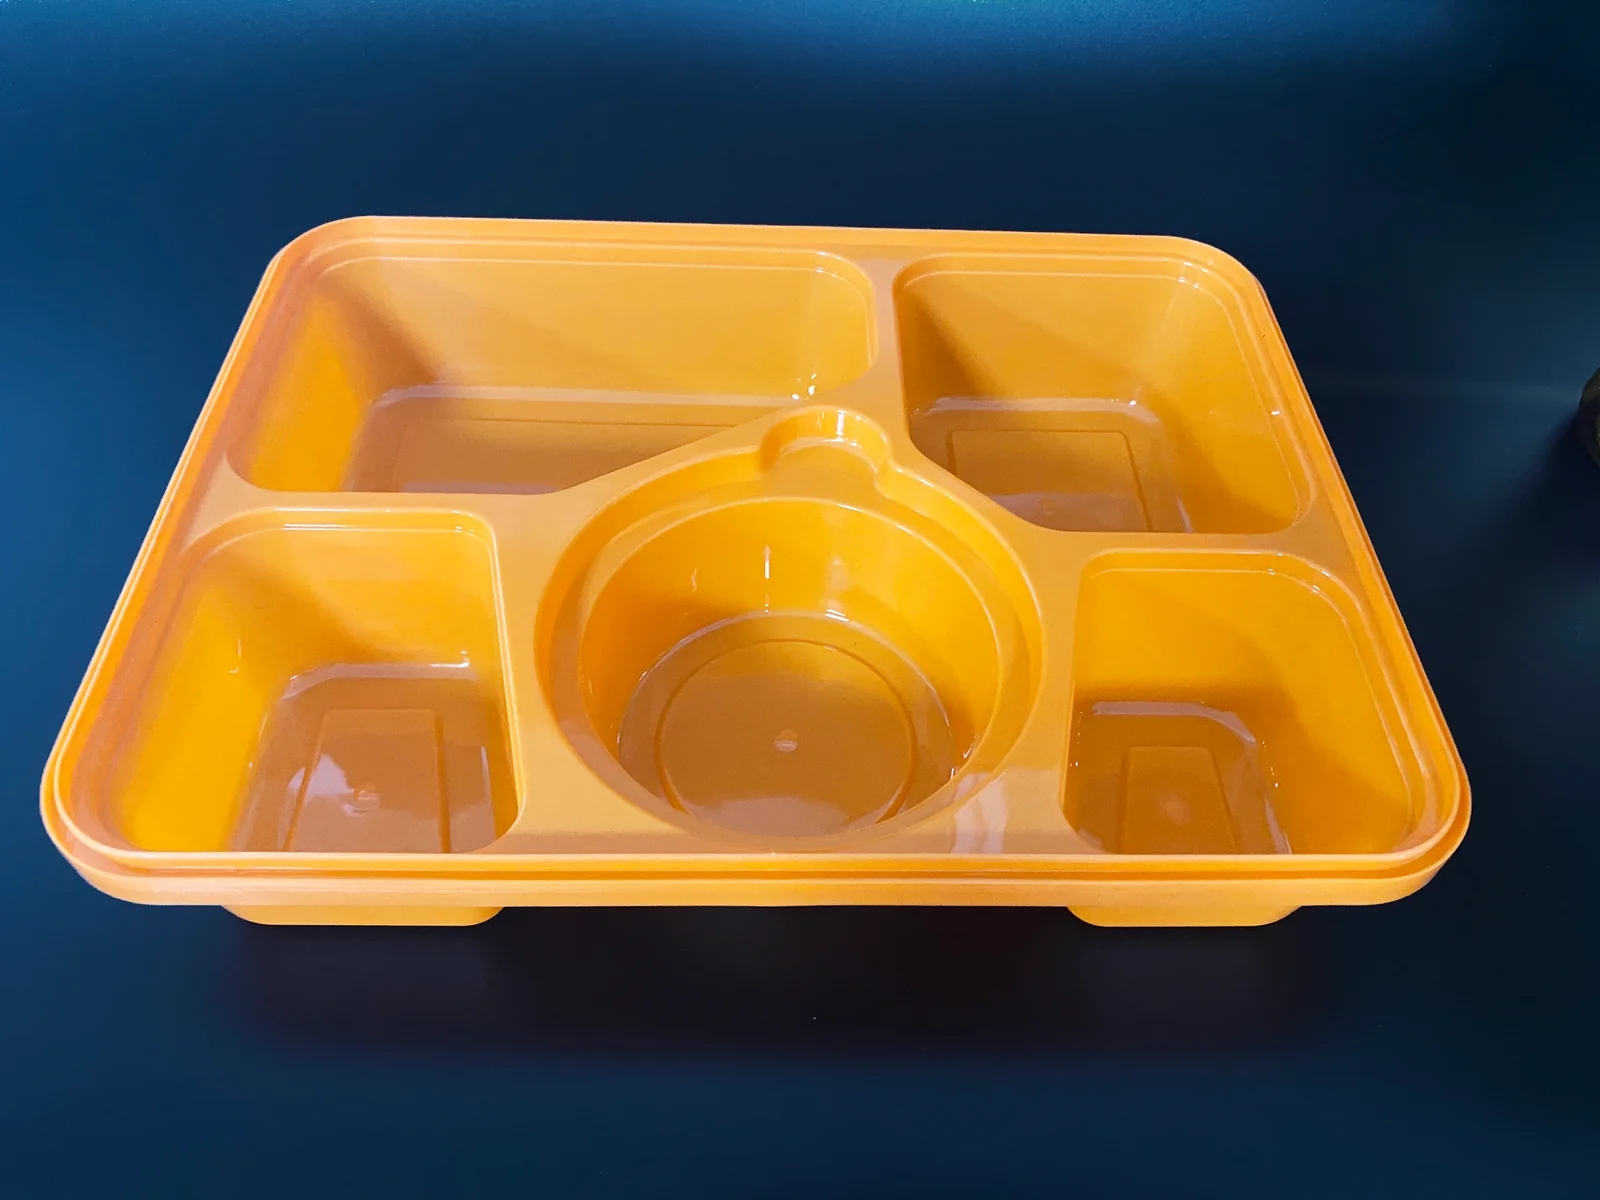
Définissez les angles, les transitions de paroi, l’empilage et les surfaces de démoulage.
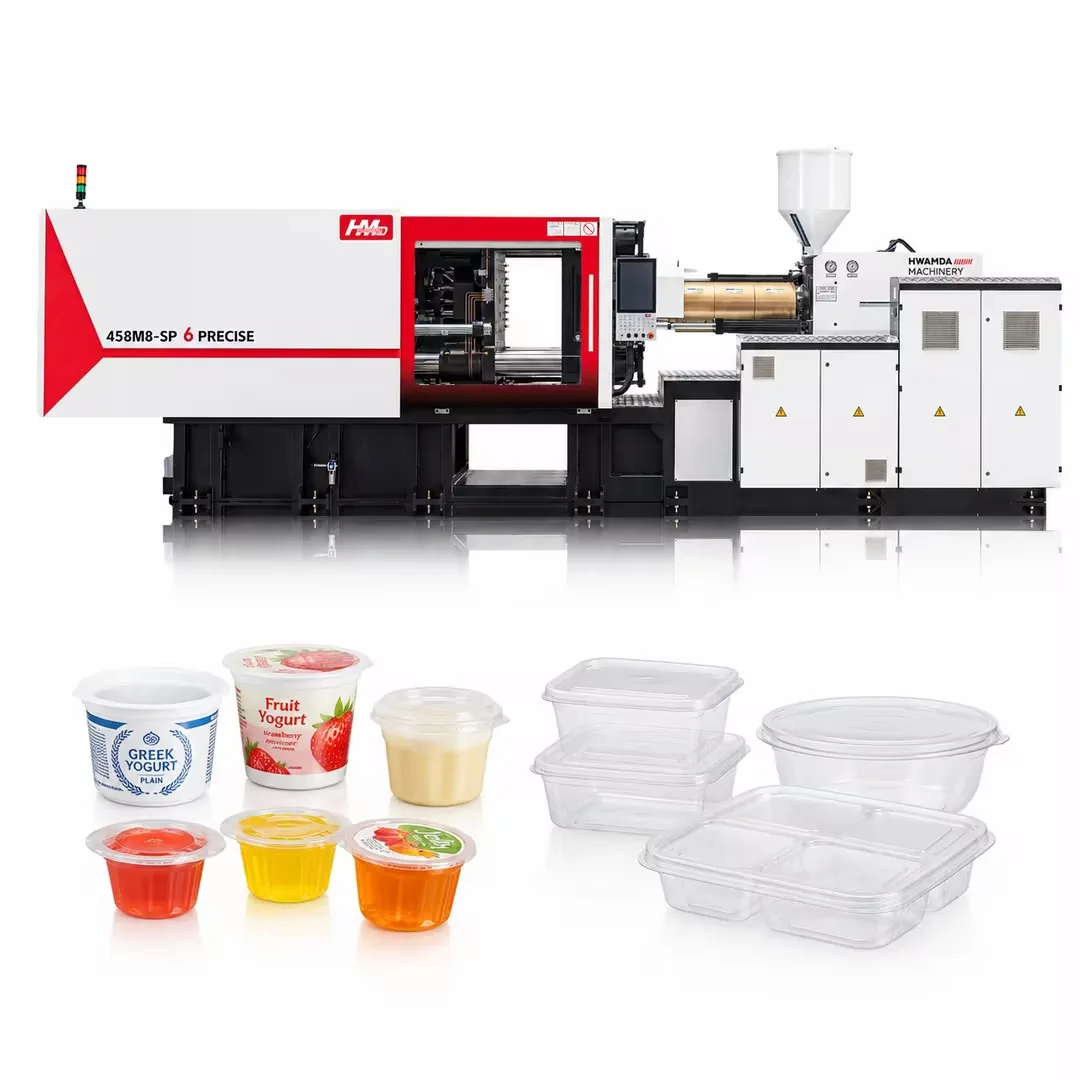
Vérifiez le diamètre, la géométrie du bord, l’emboîtement et les exigences de couvercle associé.
Vous produisez des pots de yaourt ou des gobelets pour boissons ? Voir les moules d’injection pour gobelets plastiques →
02 / EXEMPLES DE PRODUCTION ENREGISTRÉS
Barquettes enregistrées en production avec leur nombre d’empreintes et leur temps de cycle. Votre cycle dépend du produit, de la résine, du moule et du refroidissement ; nous le confirmons pour votre projet.
| Barquette | Empreintes | Temps de cycle | Machine | Production/heure (calculée) |
|---|---|---|---|---|
| Barquette alimentaire rectangulaire 650 ml | 8 | 3,3 s | HMD458M8-SP6 | 8 700 |
| Barquette alimentaire carrée 1 000 ml | 6 | 4,0 s | HMD458M8-SP6 | 5 400 |
| Barquette alimentaire 1 250 ml | 6 | 4,3 s | HMD458M8-SP6 | 5 000 |
| Barquette carrée transparente | 12 | 5 s | HMD550M8-SP6 | 8 640 |
| Barquette carrée 650 ml | 6 | 4,6 s | — | 4 700 |
| Barquette ronde 650 ml | 4 | 5 s | HMD418M8-SP6 | 2 880 |
| Barquette 1 000 ml | 6 | 5,1 s | HMD418M8-SP6 | 4 200 |
| Couvercle de barquette alimentaire | 8 | 5 s | HMD418M8-SP6 | 5 760 |
| Barquette à myrtilles | 8 | 10 s | HMD458M8-SP6 | 2 880 |
Production horaire = empreintes × 3 600 ÷ temps de cycle, avant arrêts planifiés et contrôles qualité.
presse à injecter haute vitesse03 / GÉOMÉTRIE DU PRODUIT
Envoyez les informations produit dont vous disposez. Les détails inconnus peuvent être étudiés, mais le volume du contenant ne suffit pas.
Longueur, largeur ou diamètre · hauteur · géométrie du fond · nervures
Matière · poids · épaisseur de paroi · longueur d’écoulement
Bord · ajustement du couvercle · surface IML · exigence d’empilage ou d’emboîtement
04 / CONFIGURATION DES EMPREINTES
Partez de la cadence visée. Davantage d’empreintes modifie à la fois les exigences du moule, de la presse, du refroidissement et de la manutention.
05 / REMPLISSAGE, REFROIDISSEMENT ET DÉMOULAGE
Remplissage équilibré, refroidissement du noyau et de l’empreinte et démoulage stable fonctionnent ensemble. Étudiez-les avec la barquette réelle, le concept de moule et la machine choisie.
Le choix du canal chaud, le nombre de seuils et leurs dimensions sont confirmés par rapport au produit et à la conception de moule réels.
Étudiez où s’exercent les efforts de démoulage et comment la pièce se sépare du noyau et de l’empreinte.
Vérifiez que le bord d’étanchéité, les angles et les surfaces ne présentent ni marques ni détériorations.
Coordonnez un démoulage stable, l’accès du robot et l’orientation requise en aval.
06 / PRESSE GRANDE VITESSE + MOULE
La presse choisie ou existante doit pouvoir recevoir le moule et offrir la capacité de remplissage, de fermeture et de mouvement requise par le contenant à paroi mince proposé.
01Plan du contenant
02Poids + paroi + longueur d’écoulement
03Concept d’empreintes
04Taille du moule + exigence de remplissage
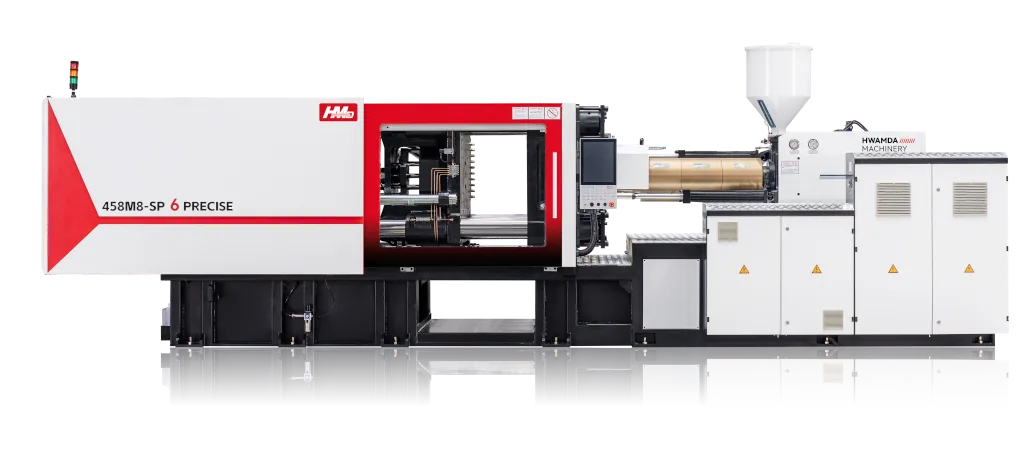
Pour un projet de moule seul, envoyez la fiche technique et la plaque signalétique de la presse avec les informations sur le contenant.
07 / IML ET EXTRACTION
Étudiez l’ouverture du moule, l’accès de l’outil de préhension, l’orientation du produit et la direction de dépose avant de finaliser les interfaces.
Le modèle de robot, sa portée, sa charge utile et le mode d’empilage sont confirmés en fonction de la cellule de production retenue.
Découvrir la solution complète de production IML08 / CONTENANT + COUVERCLE
Fournissez tôt le couvercle réel ou son plan lorsque l’ajustement du bord ou l’étanchéité doit respecter un design existant. Précisez l’exigence d’empilage ou d’emboîtement du contenant fini.
09 / CHOISISSEZ LE PÉRIMÈTRE DU PROJET
Étudiez ensemble la presse grande vitesse, le moule pour contenants alimentaires à paroi mince, le robot ou l’IML, le refroidissement et la gestion des matières.
ligne de production de barquettes alimentairespresse à injecter haute vitesse10 / RÉFÉRENCES DE CONFIGURATION DE MOULES
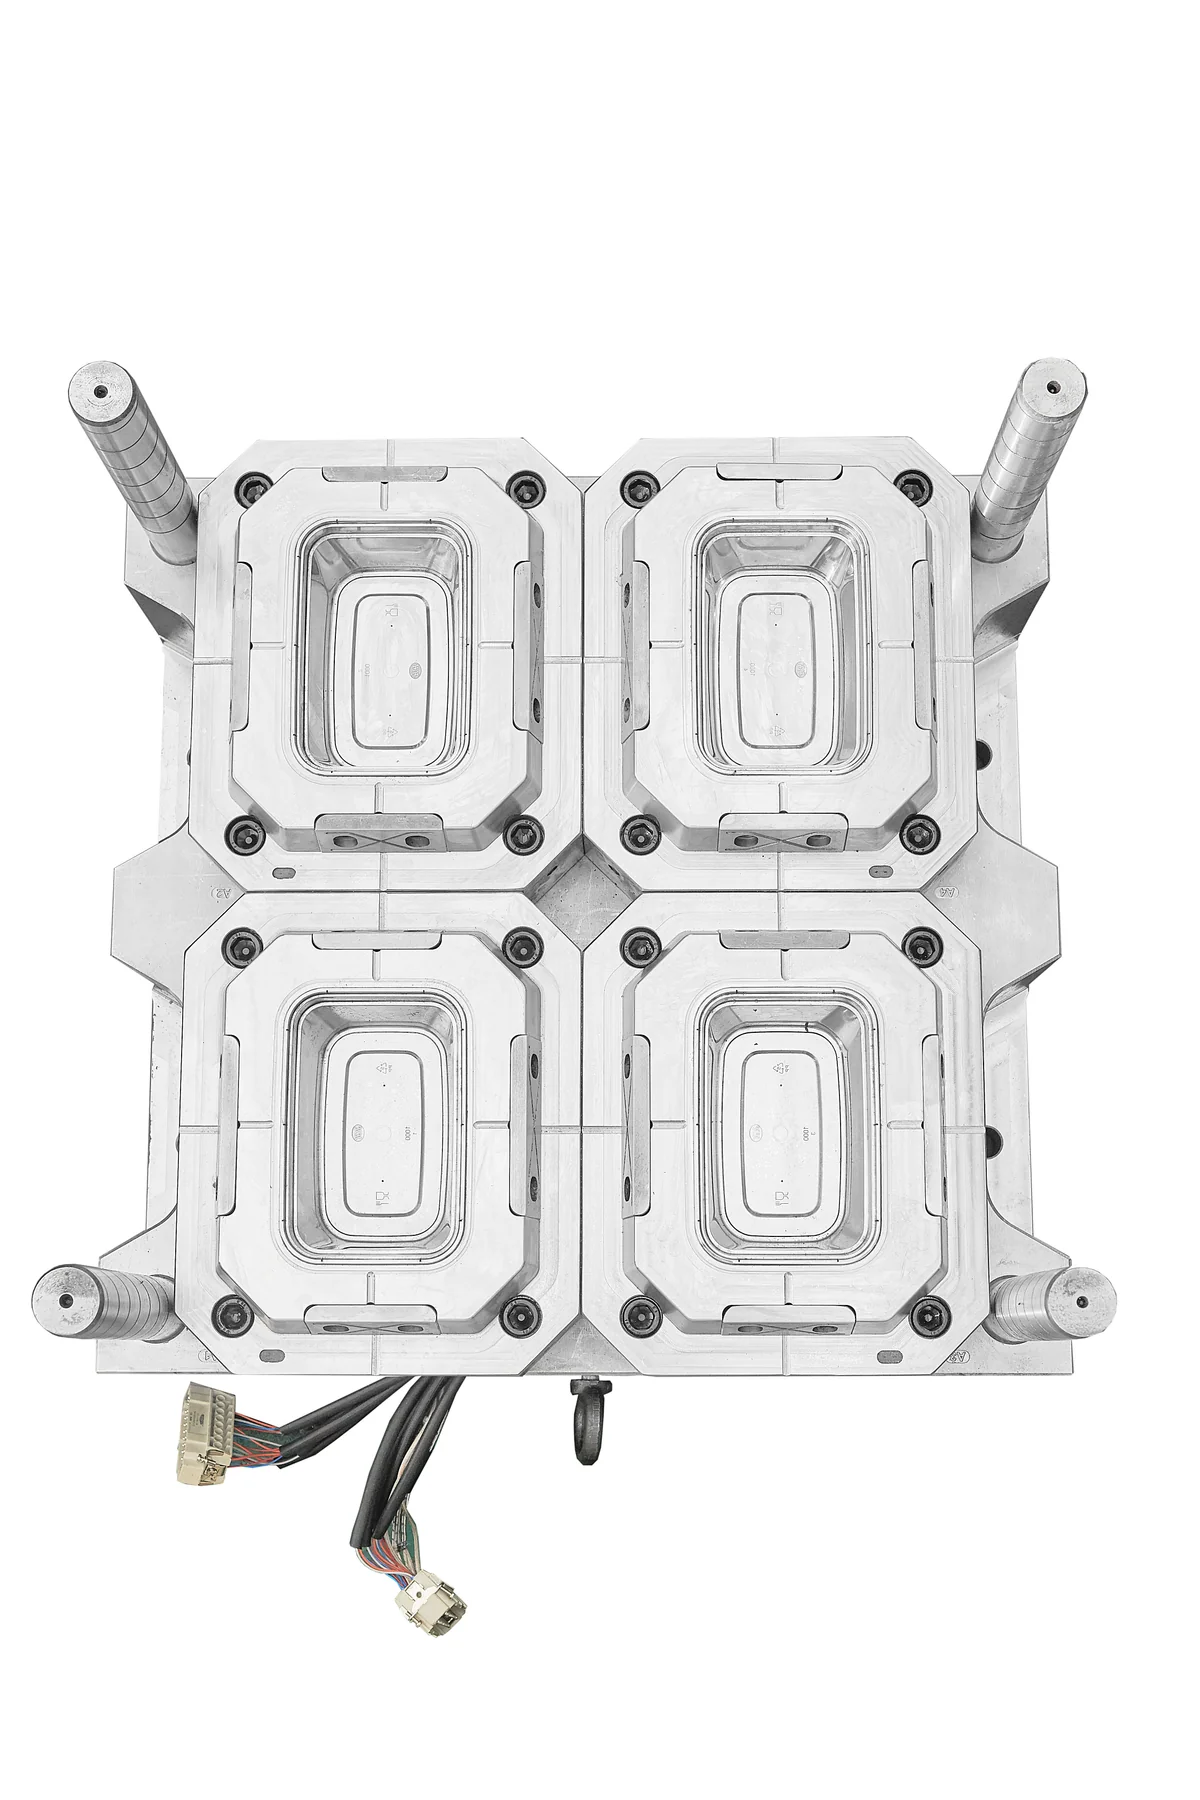
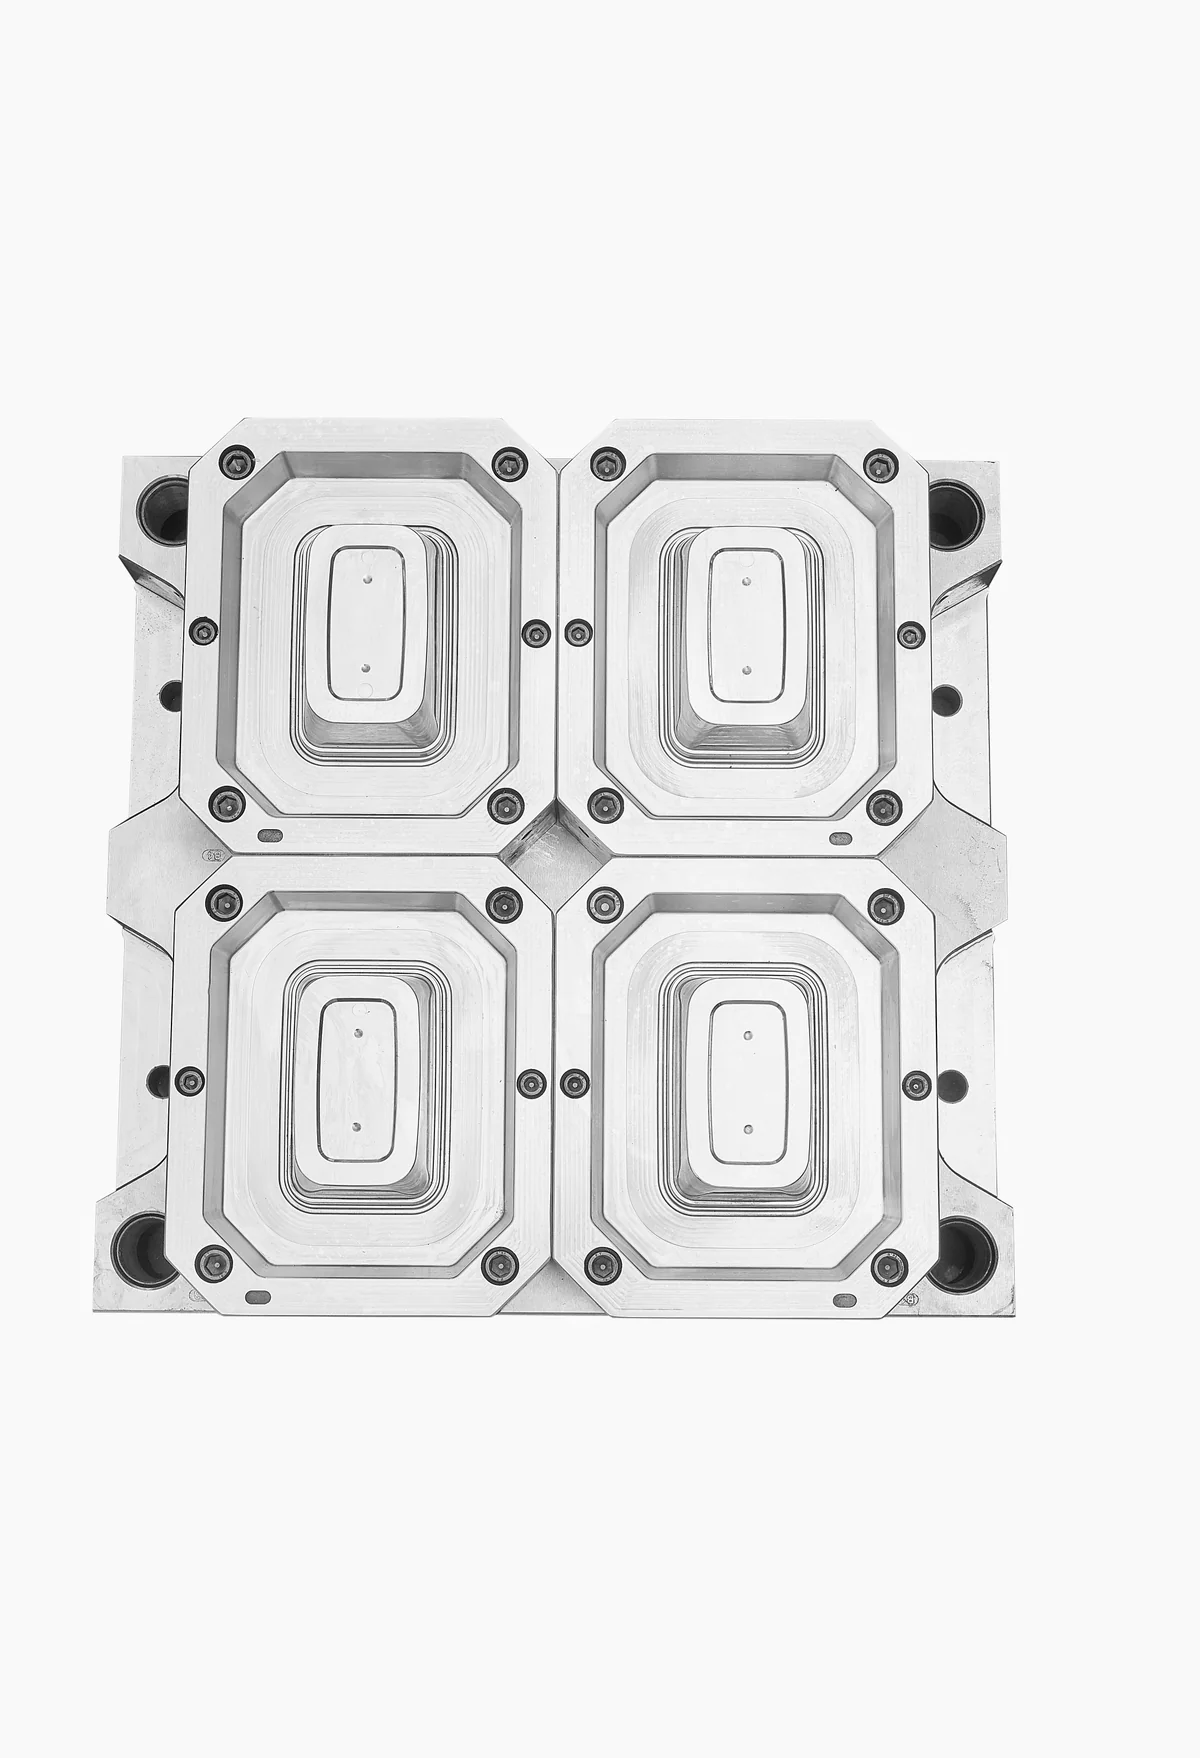
Les images de référence aident à identifier la catégorie de moule et les questions à étudier. Les canaux d’alimentation, seuils, refroidissement, démoulage et interfaces définitifs sont configurés en fonction du produit et de la presse transmis.
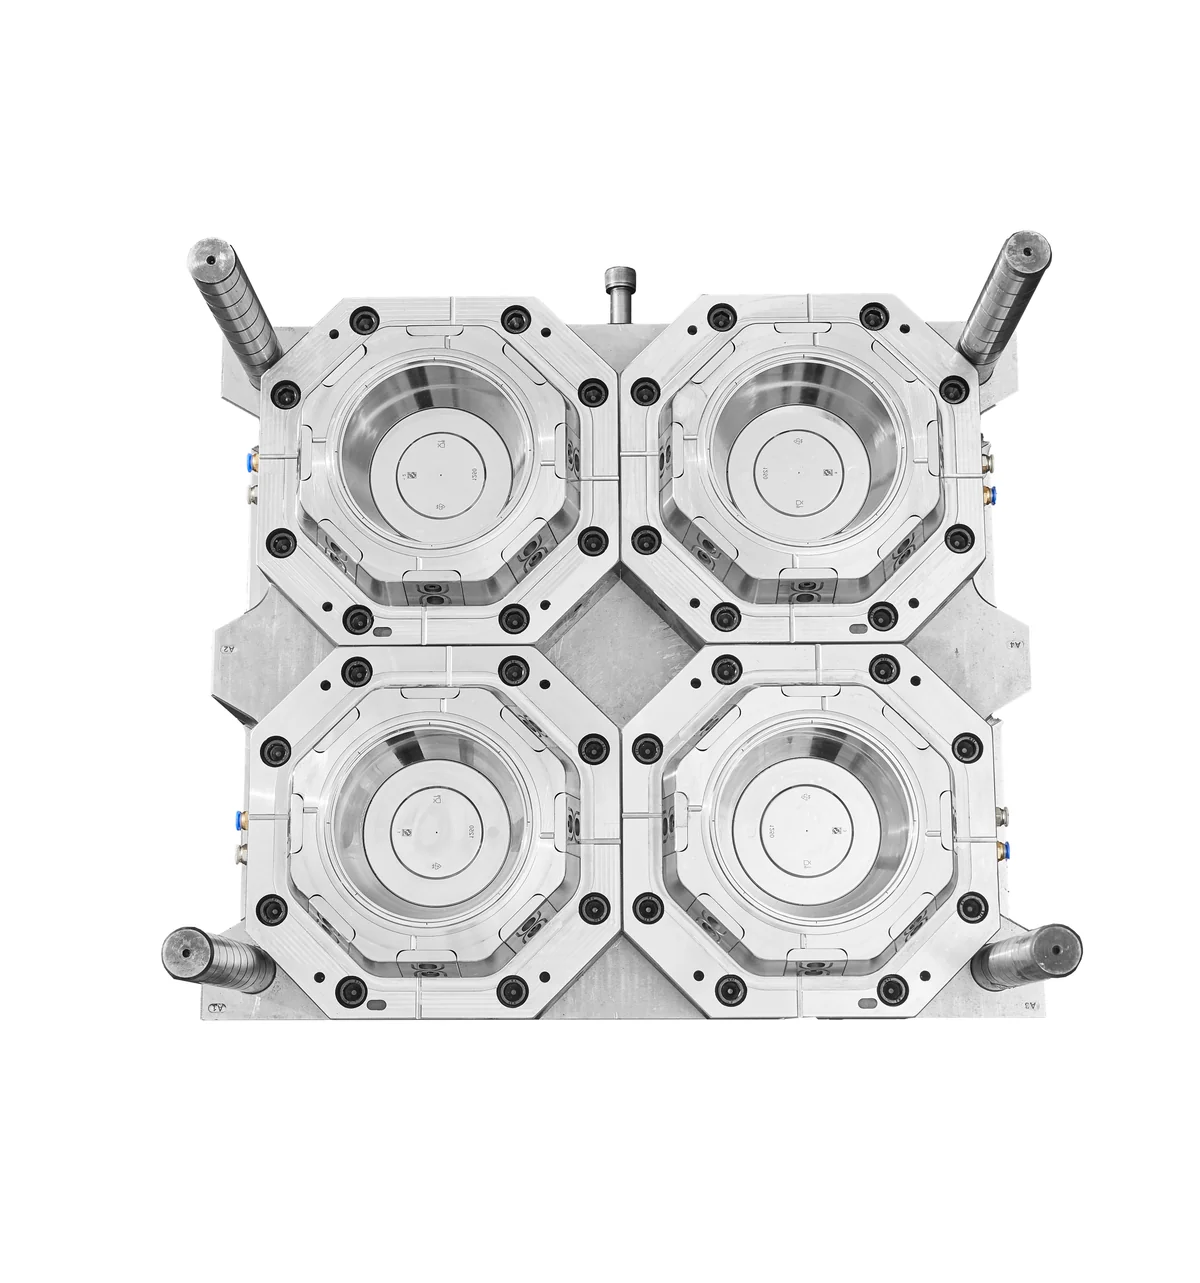
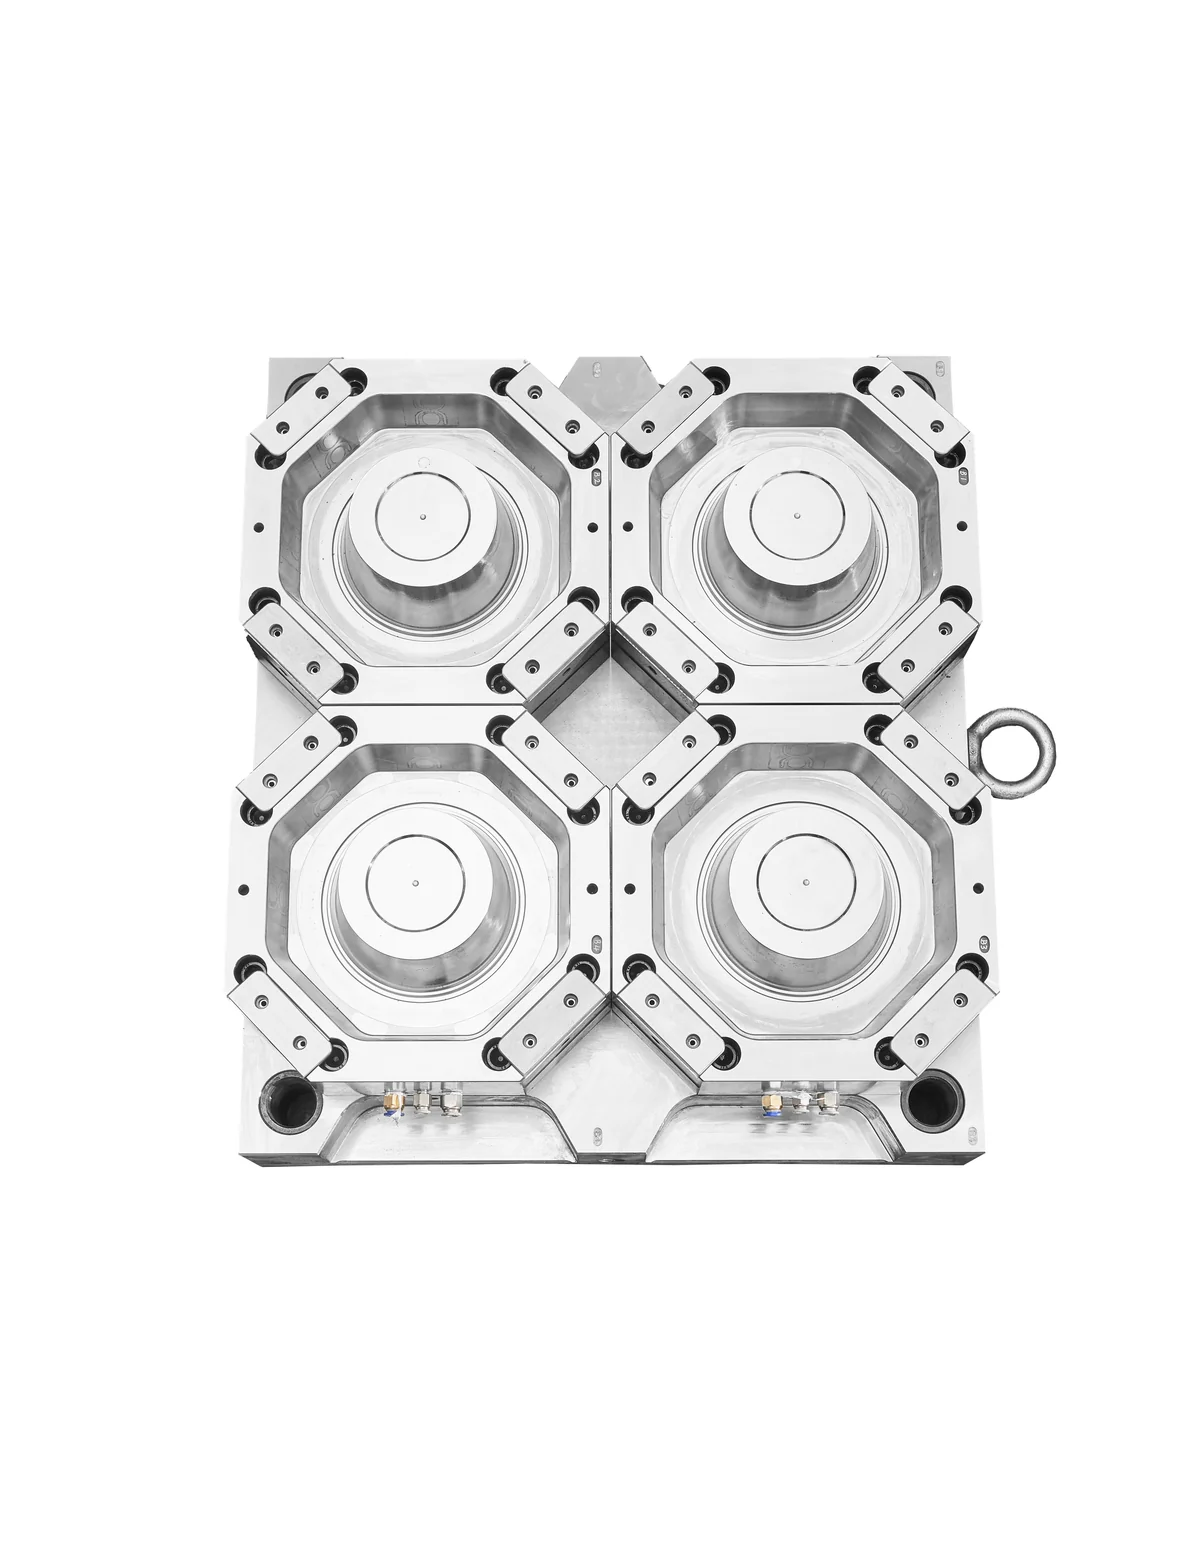
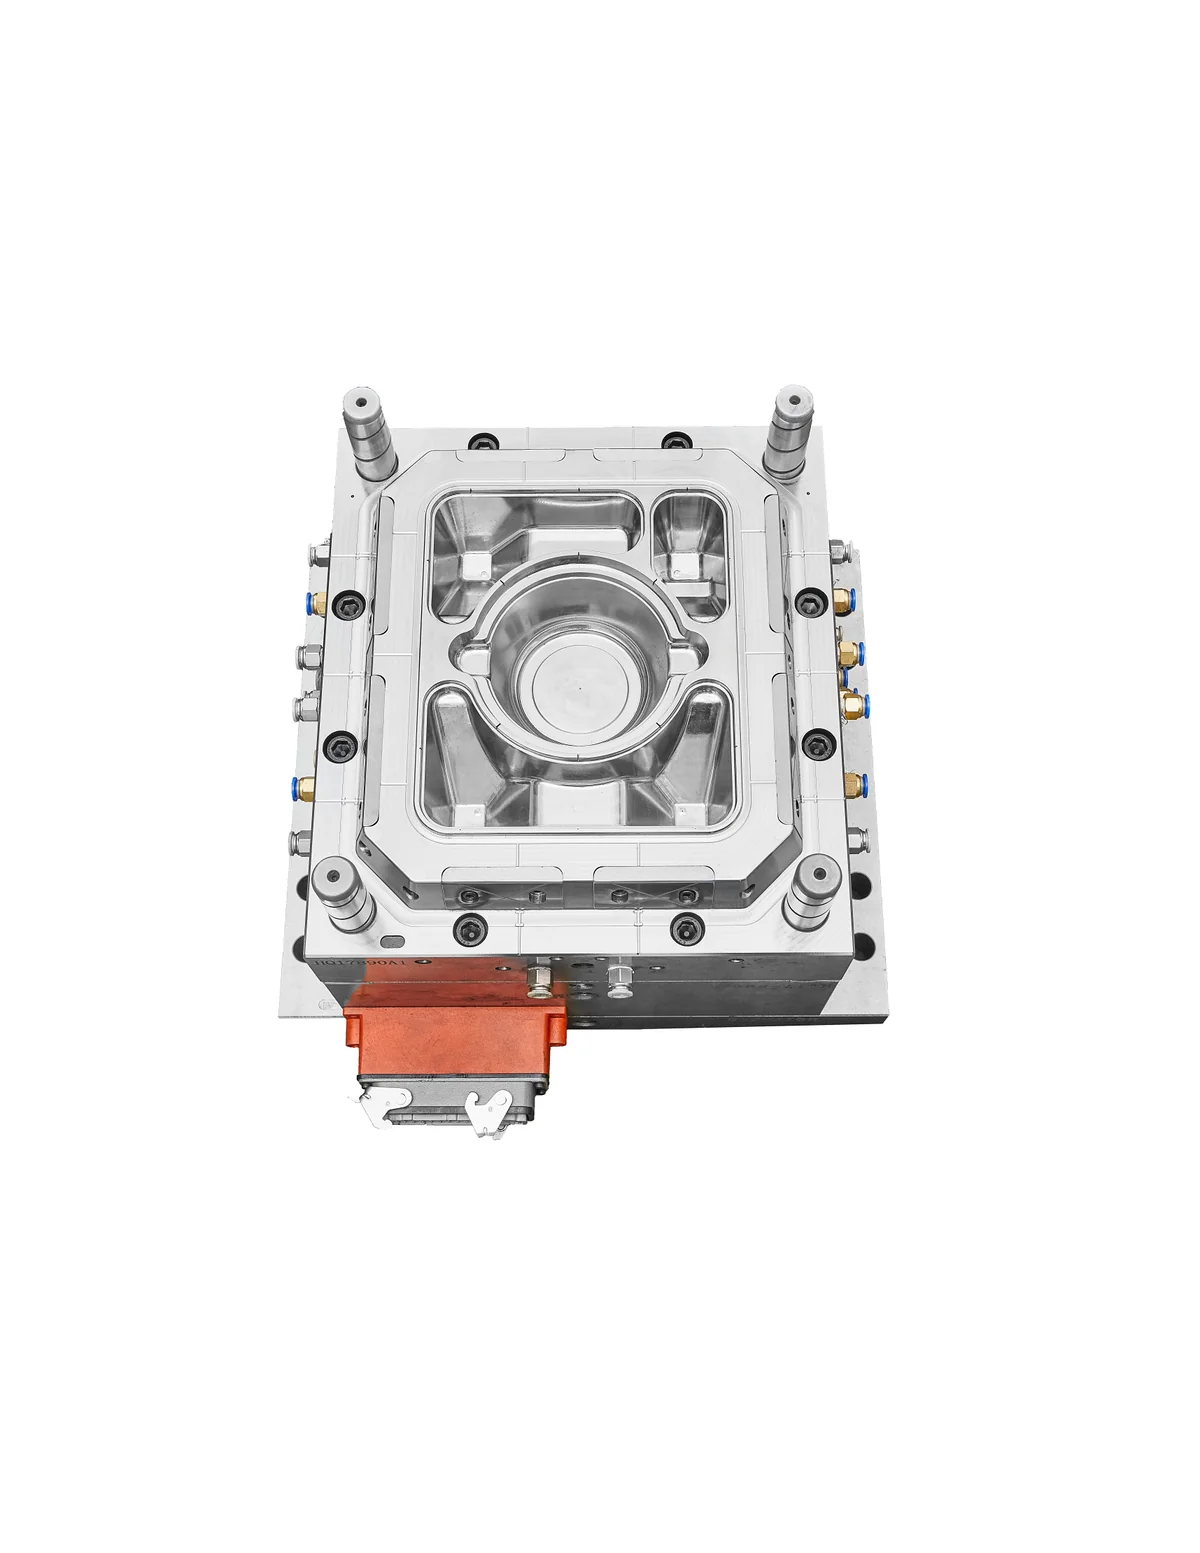
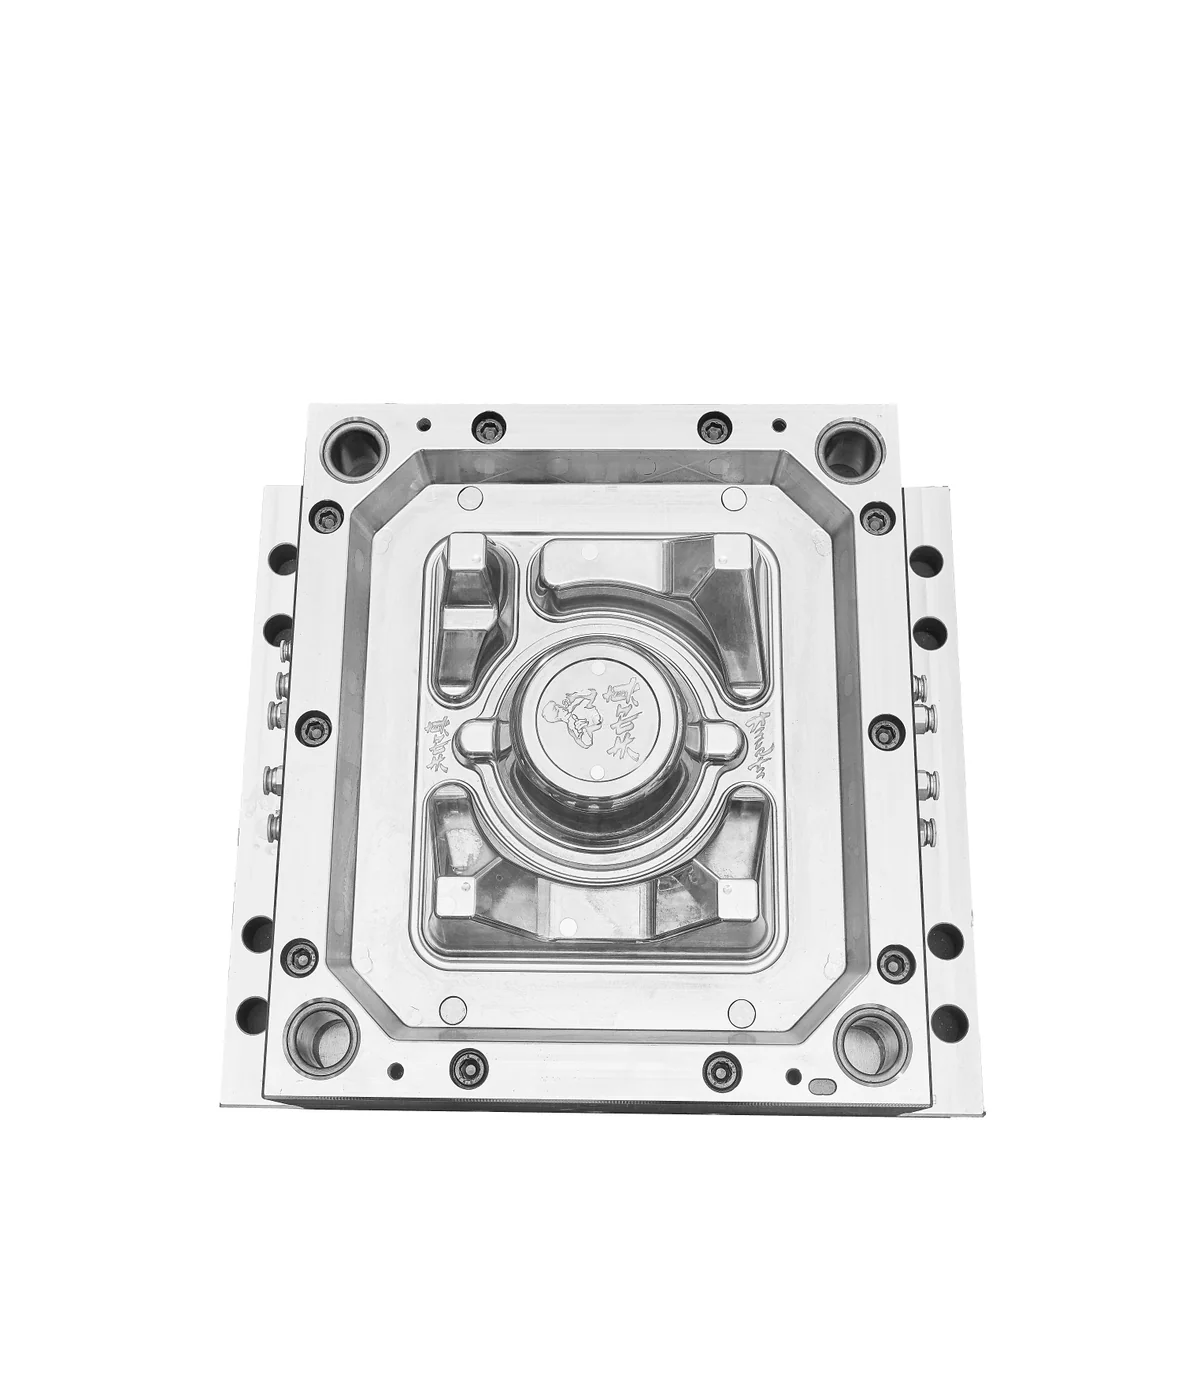
Comparez ces références de moules avec les exemples de production enregistrés, puis envoyez votre barquette pour une étude de configuration.
11 / QUESTIONS DES ACHETEURS
Envoyez une photo, un échantillon ou un plan du contenant, avec la matière, les dimensions, le poids et l’épaisseur de paroi si vous les connaissez. Ajoutez les exigences de couvercle, d’IML, de cadence visée et de presse prévue. Le nombre d’empreintes peut être étudié lors de la configuration.
Les parois minces, les longs trajets d’écoulement, la disposition des empreintes et la cadence visée peuvent rendre plus exigeants l’équilibrage du remplissage, l’évacuation de la chaleur, le démoulage et la manutention. Le moule doit donc être étudié avec la presse prévue et le cycle complet.
Le nombre d’empreintes modifie le poids injecté total, la surface projetée, les dimensions du moule, l’équilibrage du remplissage, le besoin de refroidissement et les exigences d’extraction. Comparez un concept d’empreintes avec l’ensemble des exigences presse et automatisation plutôt que de le traiter comme une option isolée.
L’évacuation de la chaleur par le noyau et l’empreinte influe sur la régularité dimensionnelle, le démoulage et la stabilité du cycle. Une presse qui remplit rapidement ne peut pas compenser un refroidissement du moule déséquilibré ou insuffisant.
Oui. Envoyez la marque et le modèle de la presse, les données de fermeture et d’espace moule, la capacité d’injection, les informations sur la buse, la course d’ouverture et la capacité de remplissage concernée. L’adaptation dimensionnelle comme la capacité process nécessitent une étude technique.
Oui. HWAMDA accepte les projets de moule seul, en étudiant ensemble les exigences du contenant, la presse prévue, la configuration du moule, le périmètre de fourniture et les exigences de réception des échantillons.
L’IML peut être étudié lorsque le contenant, l’étiquette, l’accès à l’empreinte, le maintien de l’étiquette, le démoulage et la séquence robot le permettent. L’aptitude à l’IML n’est pas présupposée pour tous les moules de contenants.
HWAMDA peut coordonner la presse grande vitesse, la fourniture et l’adaptation du moule, l’automatisation et les équipements périphériques dans un projet configuré de production de contenants alimentaires. La proposition définit le périmètre et les interfaces confirmés.
Fournissez le couvercle réel ou son plan et précisez le résultat d’ajustement ou d’étanchéité requis. La géométrie du bord, le comportement de la matière et l’ajustement sur échantillons moulés doivent être étudiés avant la validation de l’exigence.
Les exemples enregistrés sur cette page vont de 4 à 12 empreintes, par exemple 8 empreintes pour une barquette rectangulaire de 650 ml et 12 pour une barquette carrée transparente. Le bon nombre pour votre projet découle de la cadence visée, du poids injecté, de la surface projetée et de la taille de la machine.
Les cycles enregistrés sur cette page vont de 3,3 s pour une barquette rectangulaire de 650 ml (8 empreintes, HMD458M8-SP6) à 10 s pour une barquette à myrtilles. Votre cycle dépend de la barquette, de la résine, de l’épaisseur de paroi, du refroidissement du moule et de la dépose ; il est donc confirmé pour votre projet.
Envoyez des photos nettes de côté, de dessus et du fond, avec si possible une référence d’échelle. Ajoutez les dimensions mesurées, le poids, la matière si elle est connue, le couvercle associé et les modifications souhaitées. Un échantillon physique pourra ensuite être fourni pour étude si nécessaire.
12 / VOTRE DEMANDE DE MOULE
Partez du contenant. Joignez si possible un plan du produit ou du couvercle, une photo d’échantillon, un plan de moule existant ou la plaque signalétique de la presse.
Inutile de choisir un nombre d’empreintes avant de nous contacter.