 HWAMDA
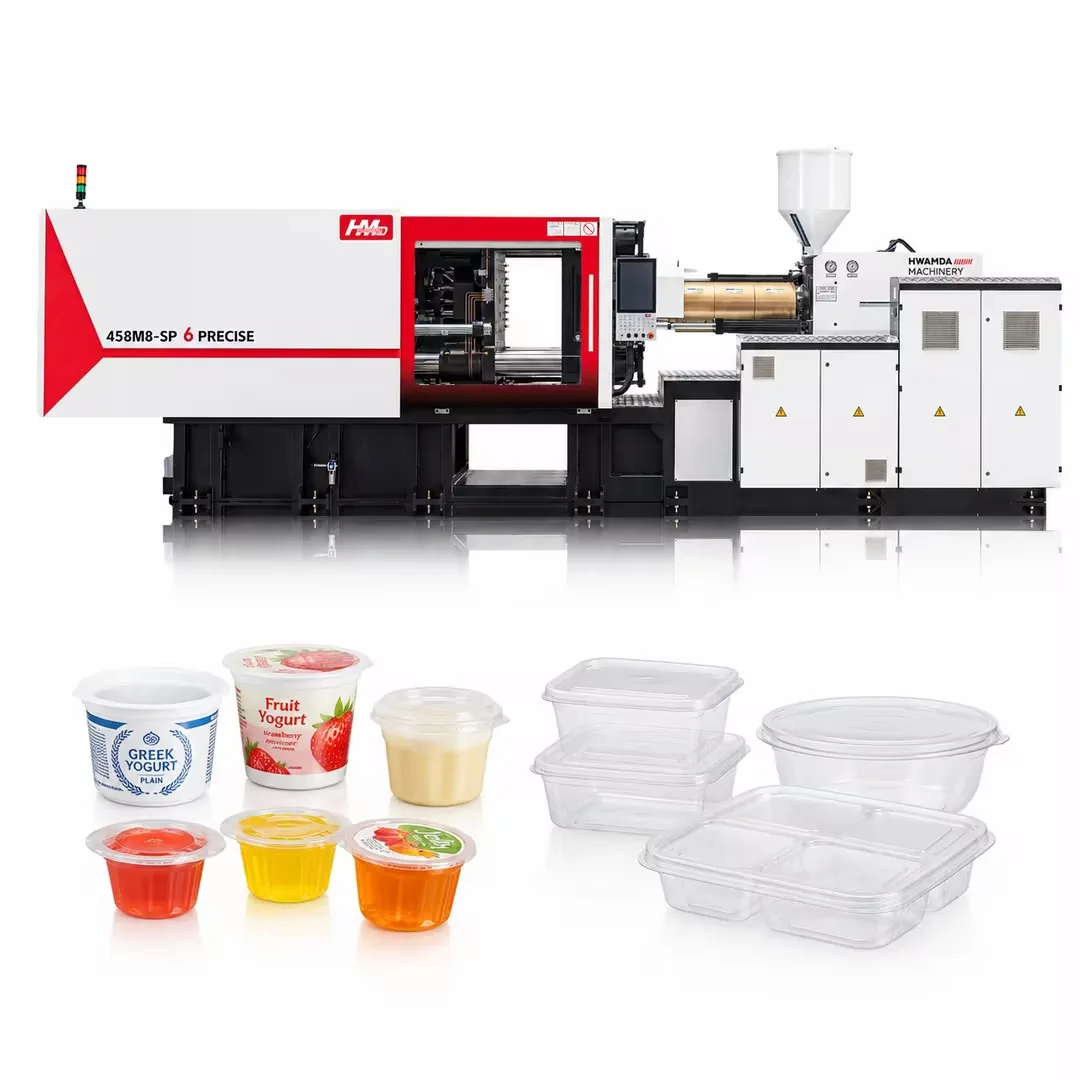
Gobelets plastiques
Projets de gobelets à paroi mince injectés : yaourt, boissons, thé au lait et autres.
Configurer la production de gobeletsÉCOSYSTÈME HWAMDA POUR EMBALLAGES À PAROI MINCE
Solutions d’injection grande vitesse configurées autour des gobelets à paroi mince, des contenants alimentaires, des moules, de l’automatisation IML, du refroidissement et de la cadence visée.
01 / CHOISIR PAR PRODUIT
Partez du produit fini, pas du tonnage de la presse. Choisissez le parcours de production le plus proche, puis envoyez l’échantillon ou le plan réel.
Projets de gobelets à paroi mince injectés : yaourt, boissons, thé au lait et autres.
Configurer la production de gobelets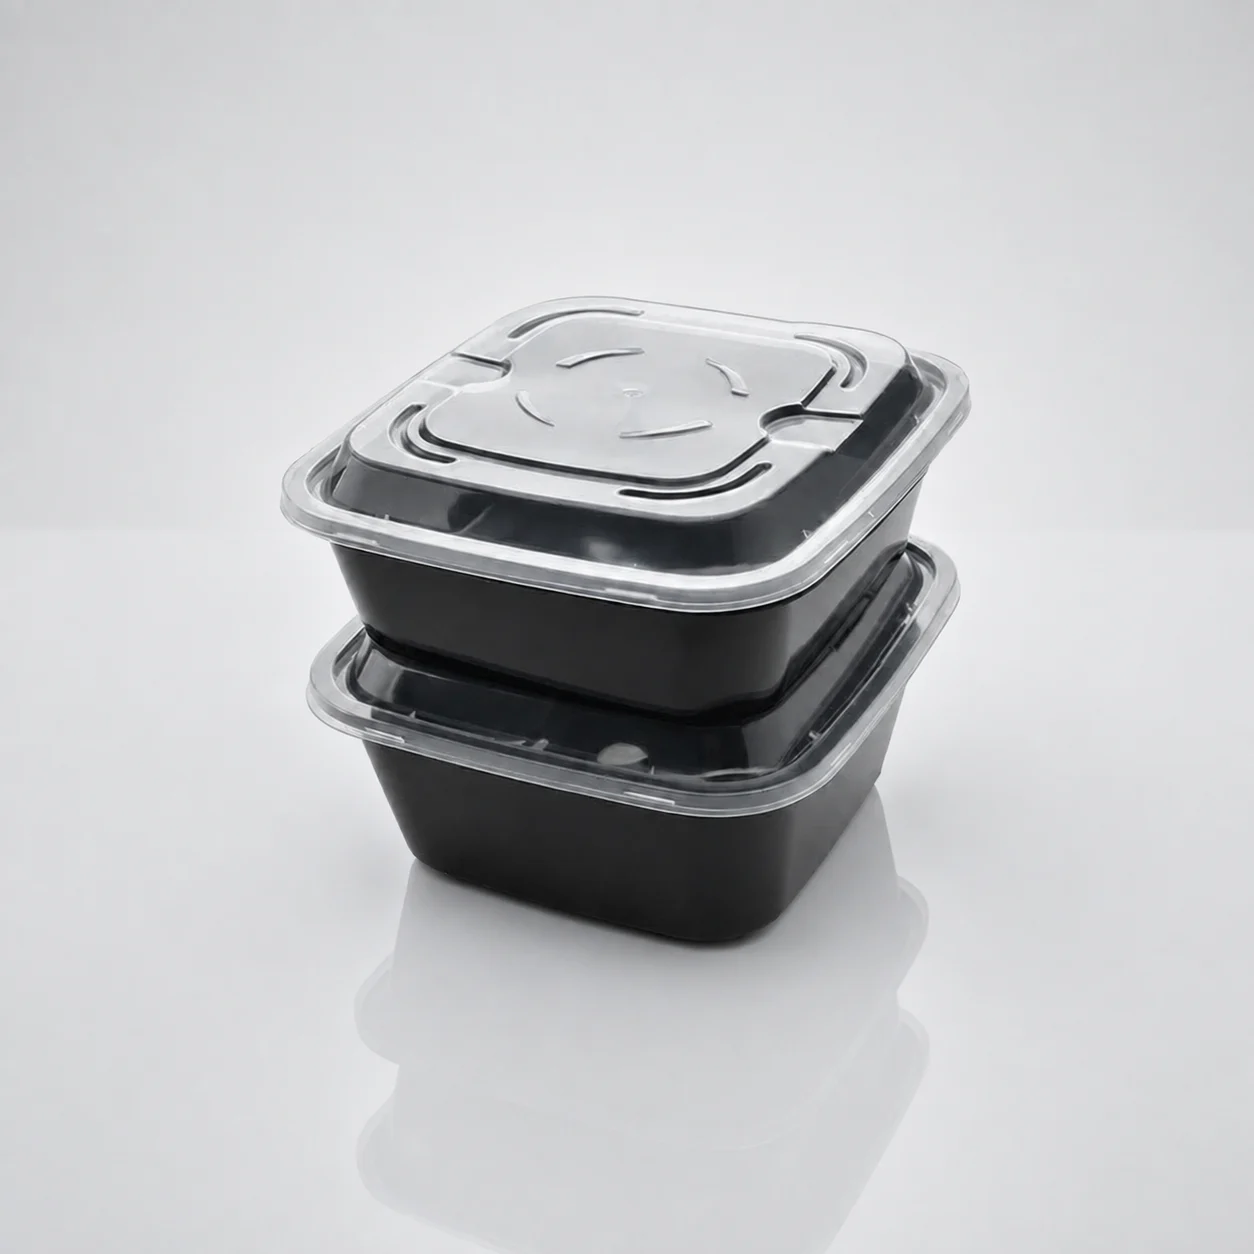
Boîtes à emporter, contenants rectangulaires ou ronds, pots et ensembles de couvercles associés.
Configurer la production de contenantsPour les produits dont l’étiquette, le moule, le robot et la séquence presse doivent être étudiés ensemble.
Découvrir le processus IML02 / POURQUOI LE SYSTÈME COMPLET COMPTE
Le produit, le moule, la fenêtre de remplissage, le refroidissement et la séquence d’extraction déterminent si la cellule complète peut atteindre la cadence visée. Il n’existe pas de seuil d’épaisseur de paroi universel valable pour tous les emballages.
03 / CŒUR : LA PRESSE GRANDE VITESSE
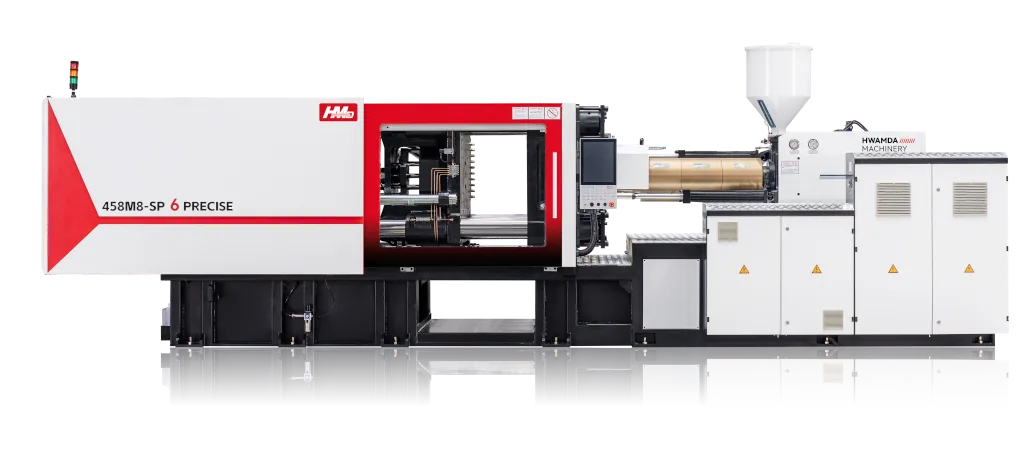
Pour les projets d’emballages à paroi mince et à forte cadence, étudiez ensemble la réactivité de remplissage, la répétabilité, la coordination de la fermeture, la plastification et les interfaces d’automatisation.
04 / PRODUIT → MOULE → PRESSE
Chaque donnée affine la configuration du moule, de la presse et de la cellule de production.
05 / PARCOURS MOULES PAROI MINCE
Les deux parcours moule requièrent une étude du remplissage, du refroidissement, des évents, du démoulage et de l’automatisation propre au produit. Les pages dédiées couvrent l’ensemble de l’approvisionnement en moules.
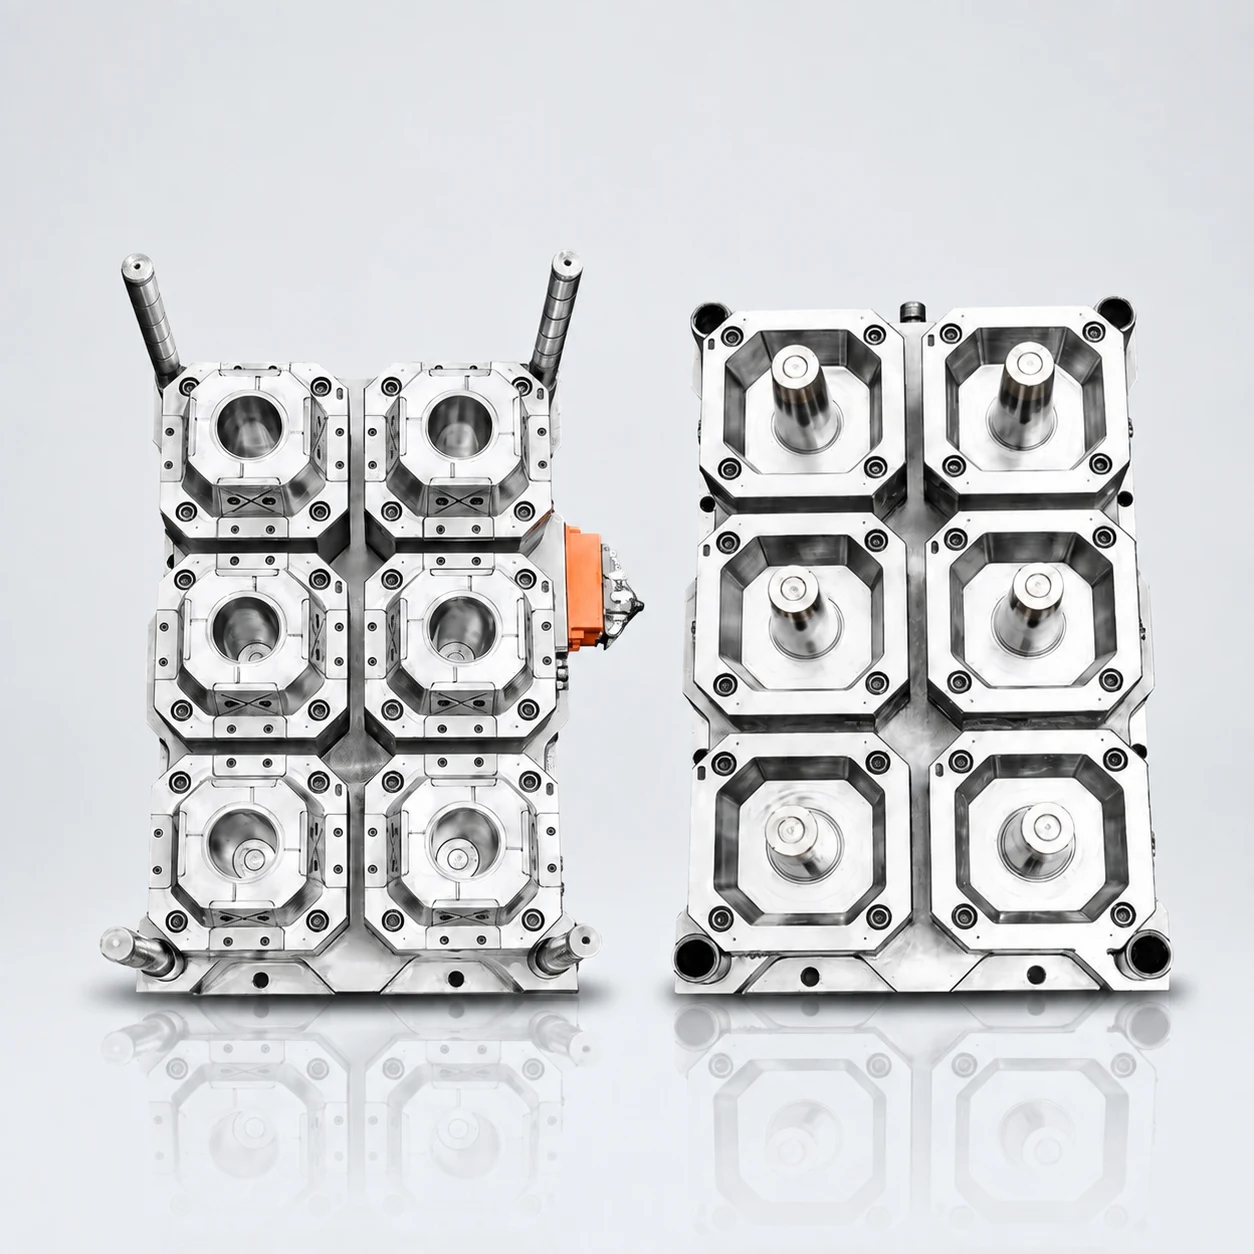
Pour les projets de moules de pots de yaourt, de gobelets pour boissons et de pots pour portions.
Étudier le parcours moule pour gobelets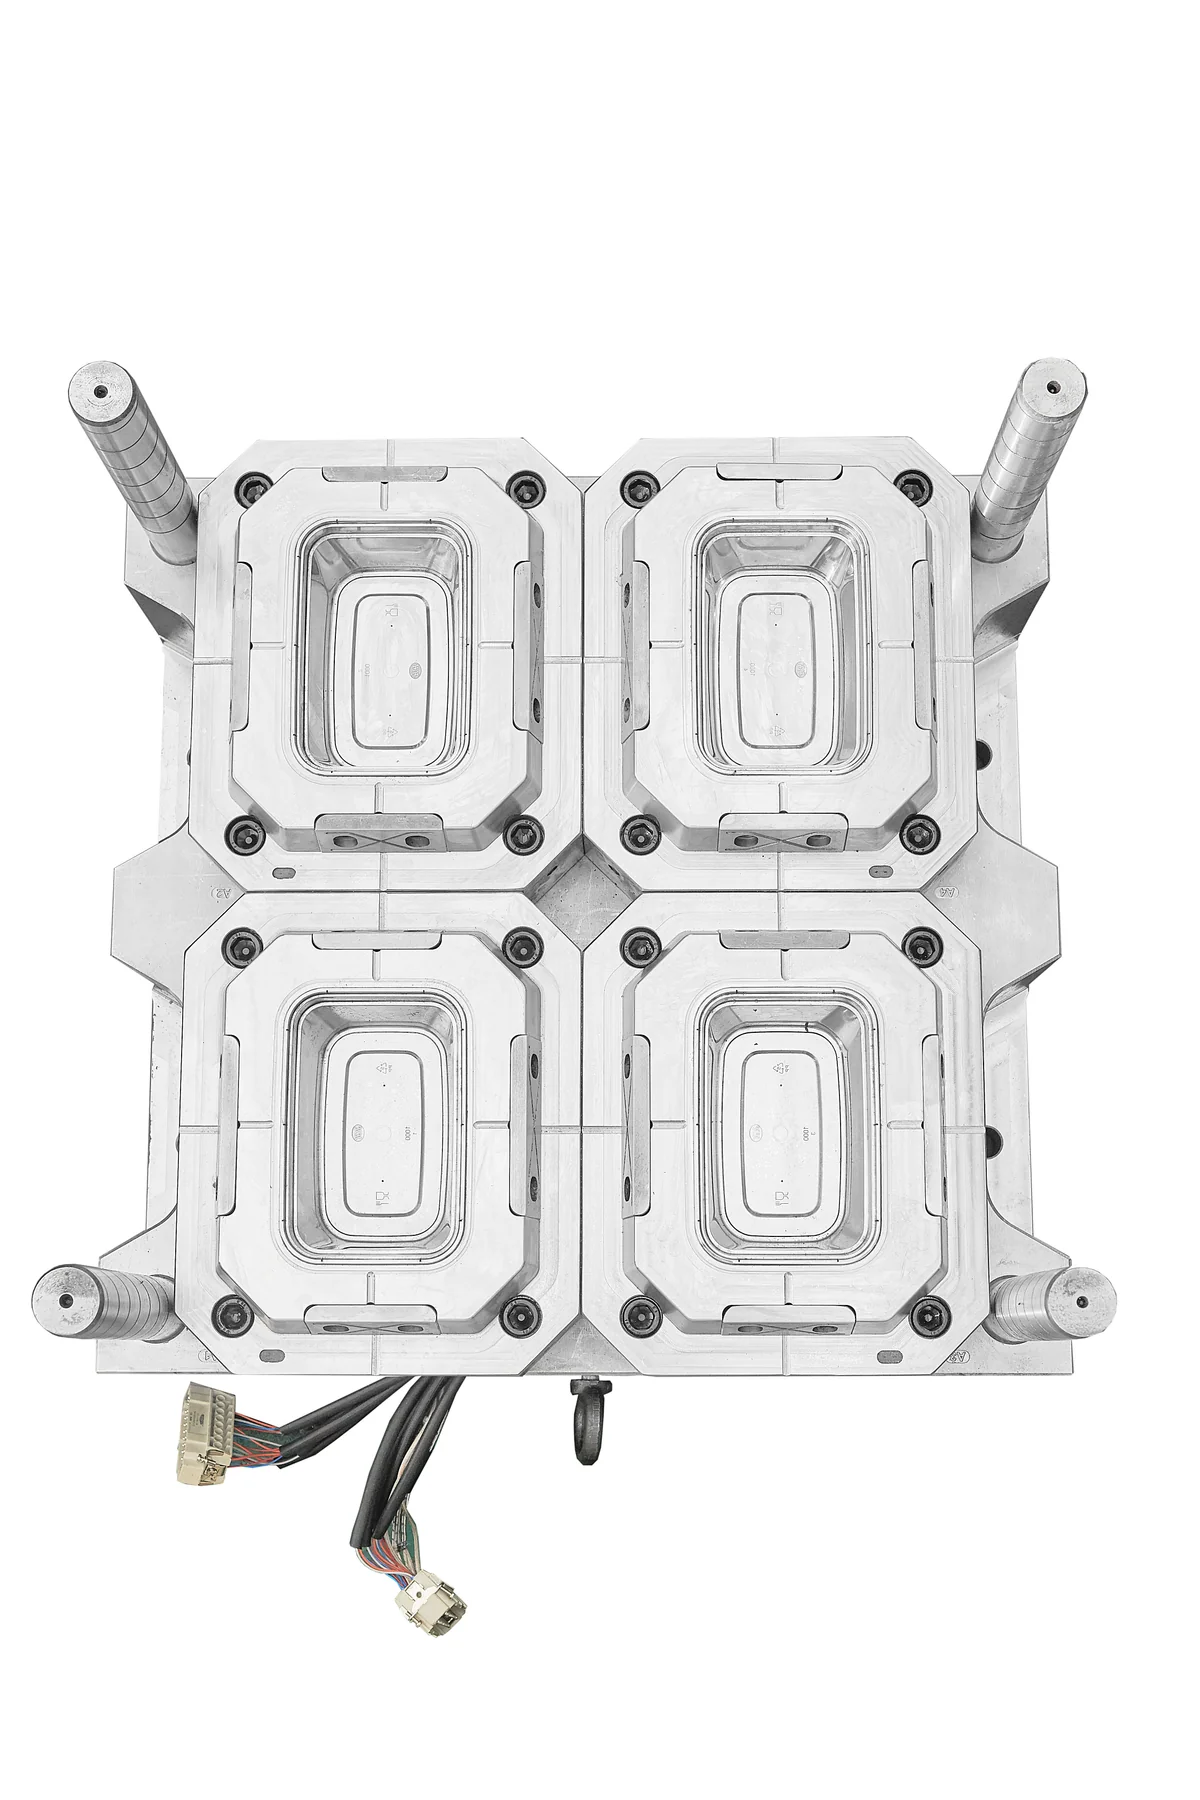
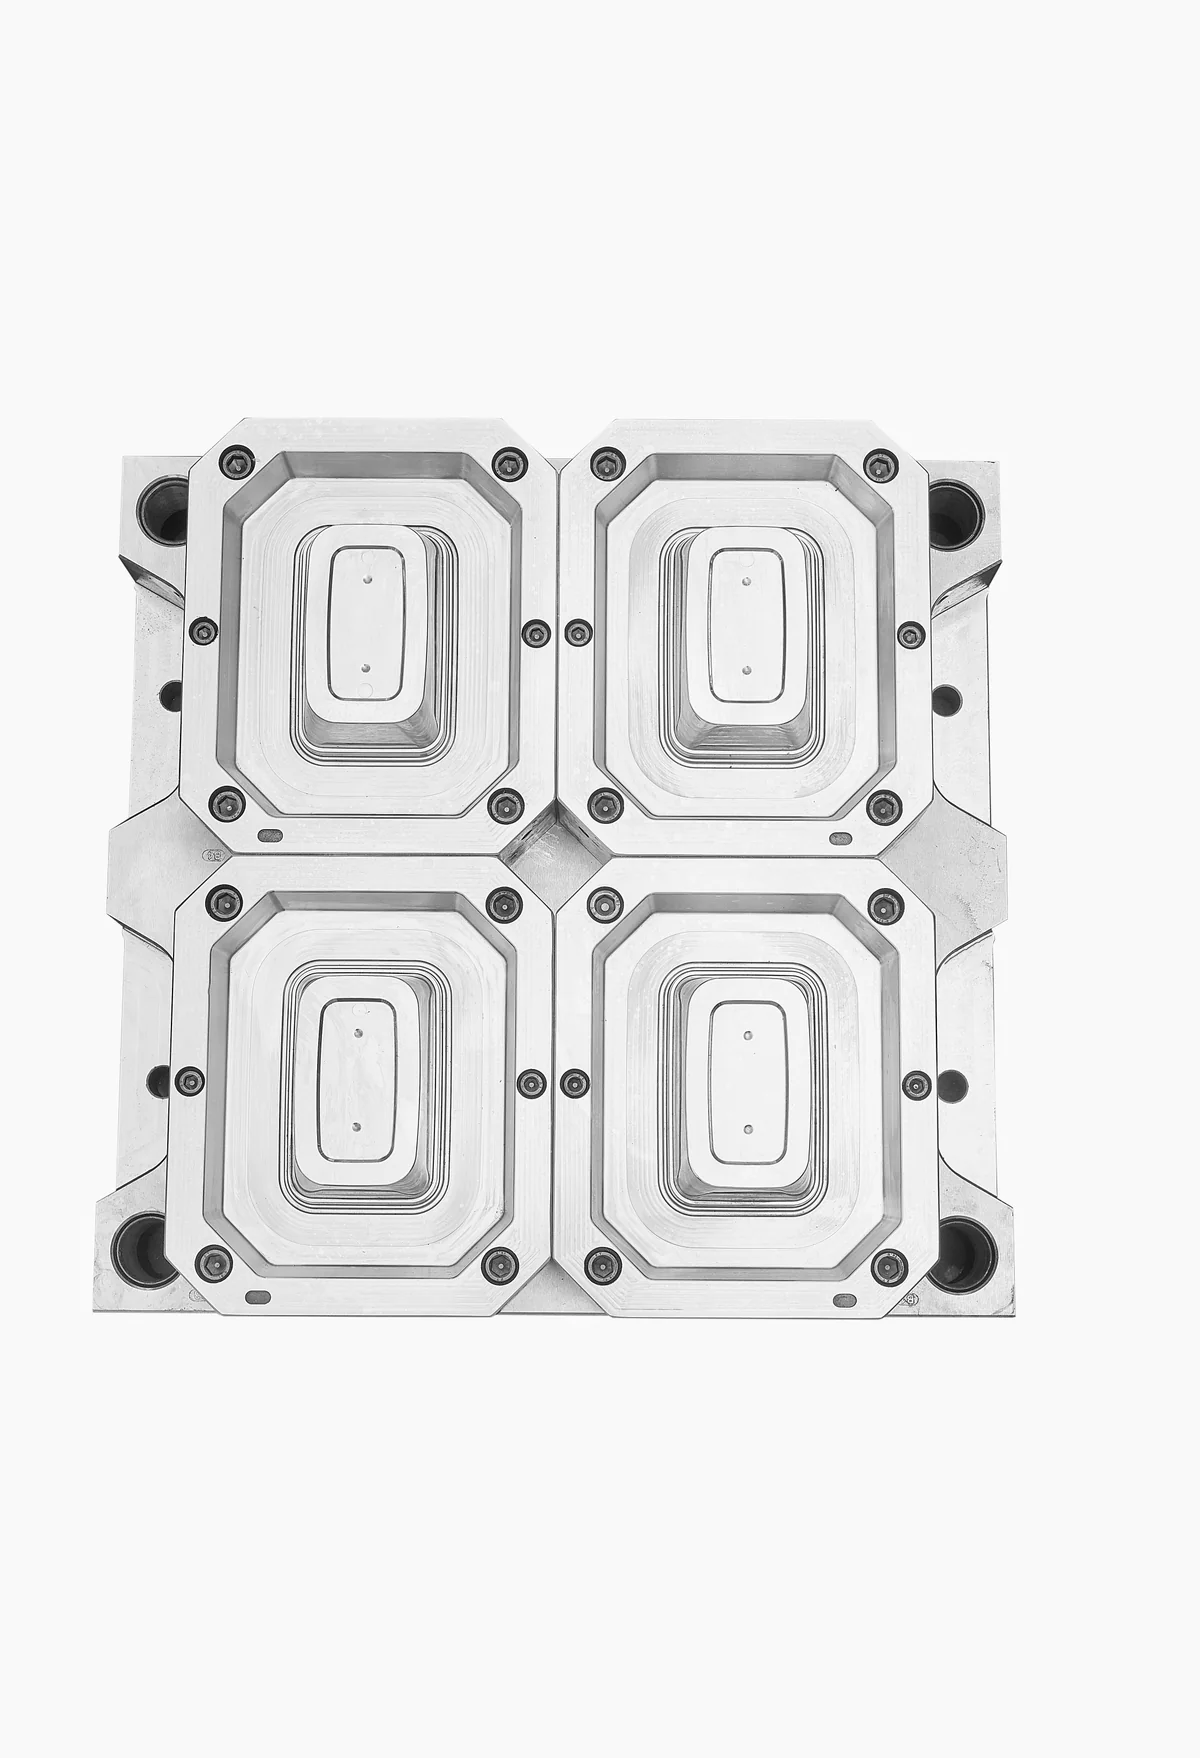
Pour les barquettes repas, les pots ronds ou rectangulaires et les exigences de contenants assortis.
Étudier le parcours moule pour contenants06 / STANDARD OU IML
L’IML modifie l’interface du moule, la manipulation des étiquettes, la synchronisation du robot, l’extraction des pièces et la séquence globale.
07 / GOULOTS D’ÉTRANGLEMENT HORS PRESSE
La presse la plus rapide ne fait pas la cellule de production la plus rapide lorsque l’évacuation de la chaleur ou la manutention des pièces devient l’étape limitante.
Les conditions d’eau et le choix des équipements dépendent du moule, de la résine, de l’usine et du cycle visé réels.
08 / GESTION DES MATIÈRES
Le séchage n’est intégré que lorsque la résine et le process retenus l’exigent. Le chargement est configuré en fonction de la consommation matière, du nombre de presses et de l’implantation de l’usine.
09 / CELLULE COMPLÈTE DE PRODUCTION PAROI MINCE
HWAMDA peut configurer le choix de la presse, l’adaptation du moule, l’automatisation et les périphériques autour du produit et de la cadence de production visée.
Presse grande vitesse HWAMDA + moule paroi minceRelation conceptuelle : le refroidissement est une boucle de support, pas une étape par laquelle passe le produit moulé.
10 / TROIS POINTS DE DÉPART
Produit → moule → presse → cellule de production configurée.
Planifier un nouveau projet paroi minceEnvoyez les dimensions du moule, les empreintes et les exigences d’injection avec le produit et la cadence visés.
Vérifier votre moule avec une presse SP6Évaluez l’adaptation du moule, le refroidissement, la gestion des matières, l’automatisation et l’IML une fois les données de la presse étudiées.
Étudier une installation de production existante11 / RÉFÉRENCES PAROI MINCE RÉELLES
Ces visuels présentent les catégories d’équipements et de produits concernées. Les performances propres à chaque projet ne sont confirmées que par des résultats d’essai correspondants.
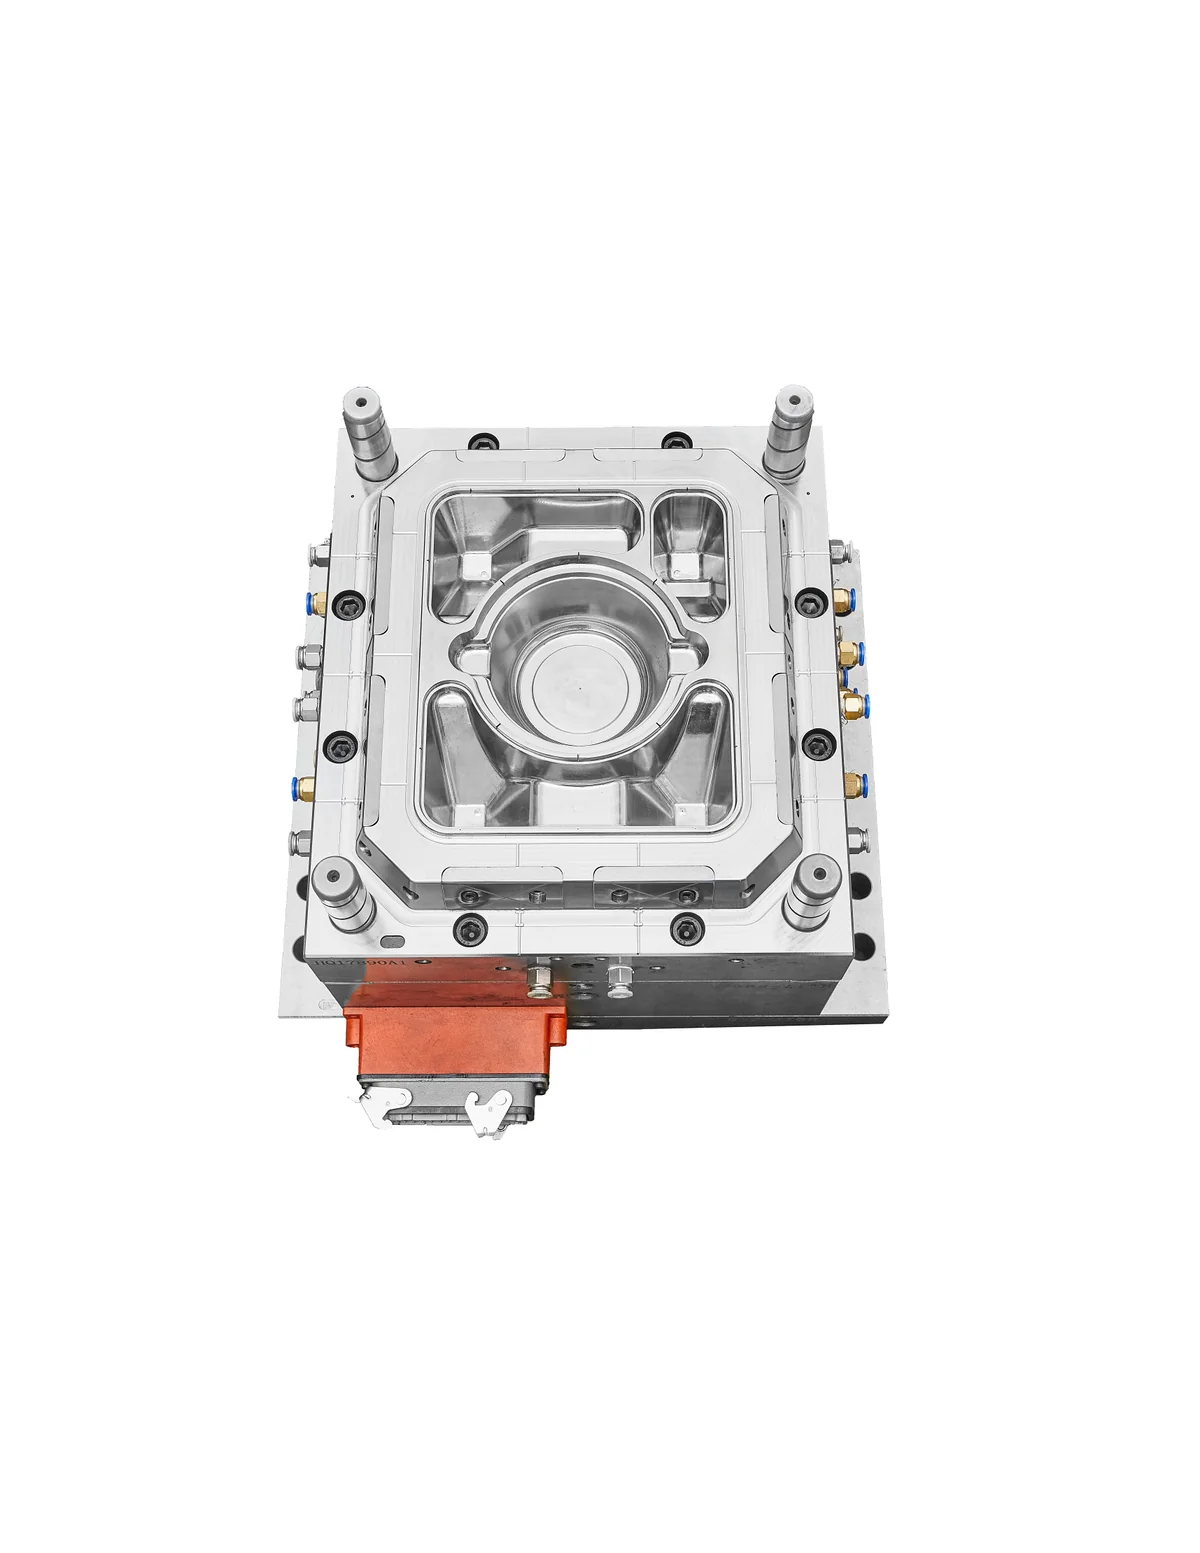
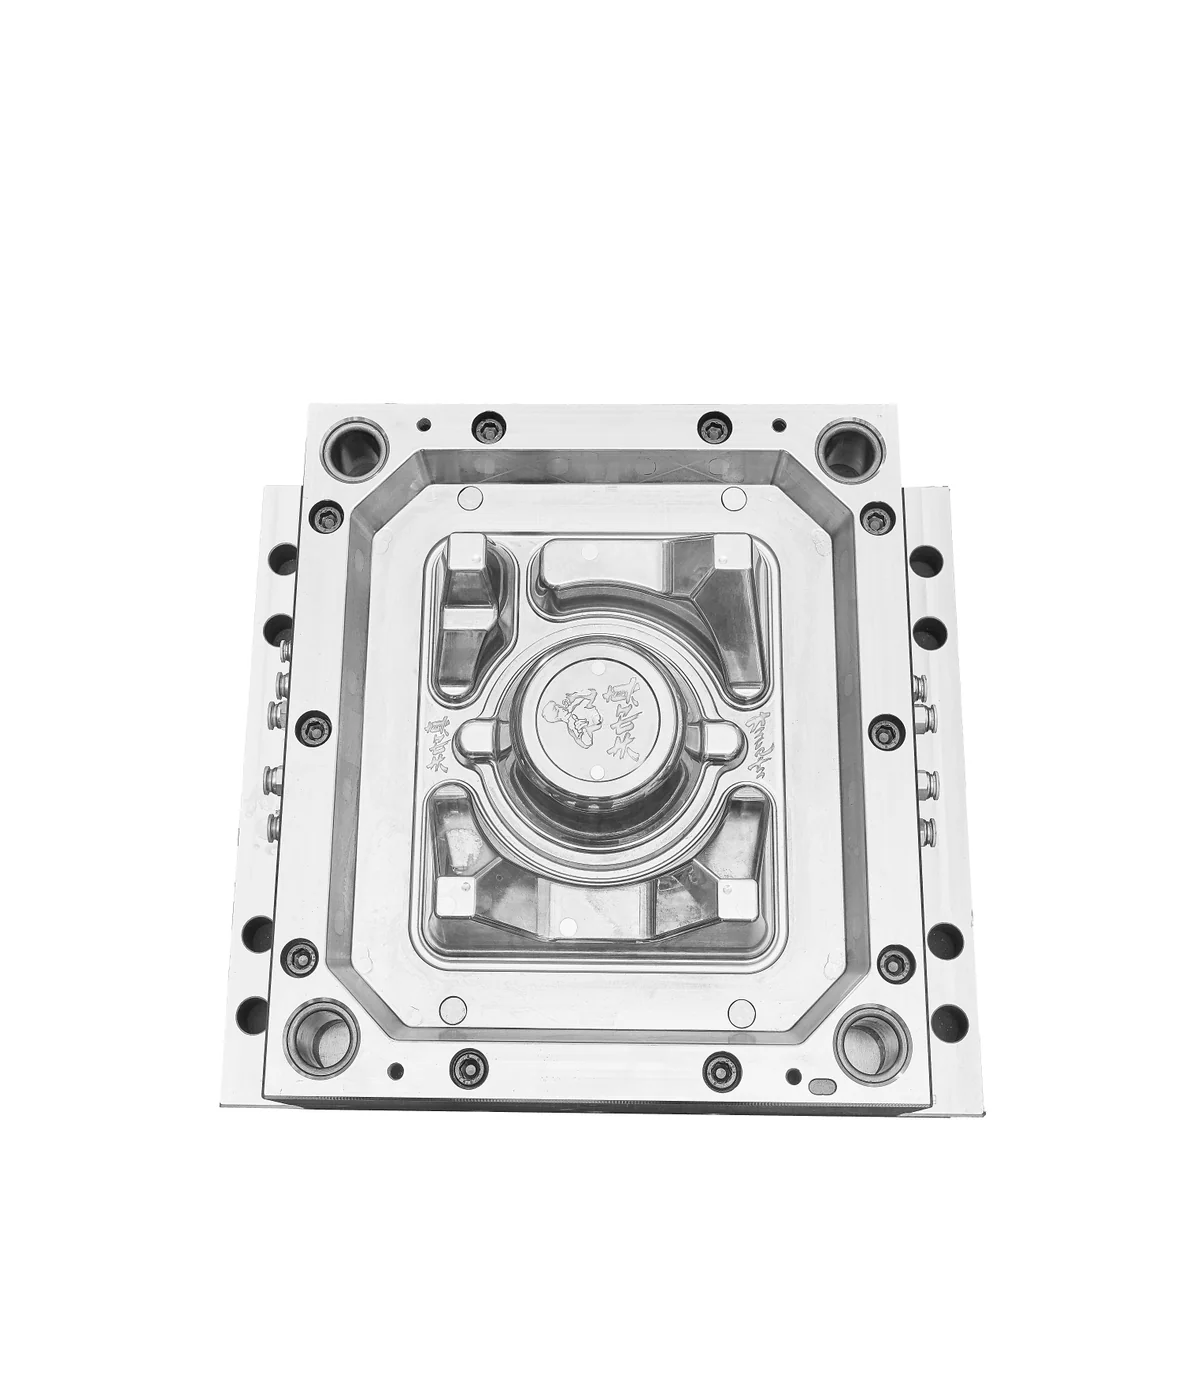
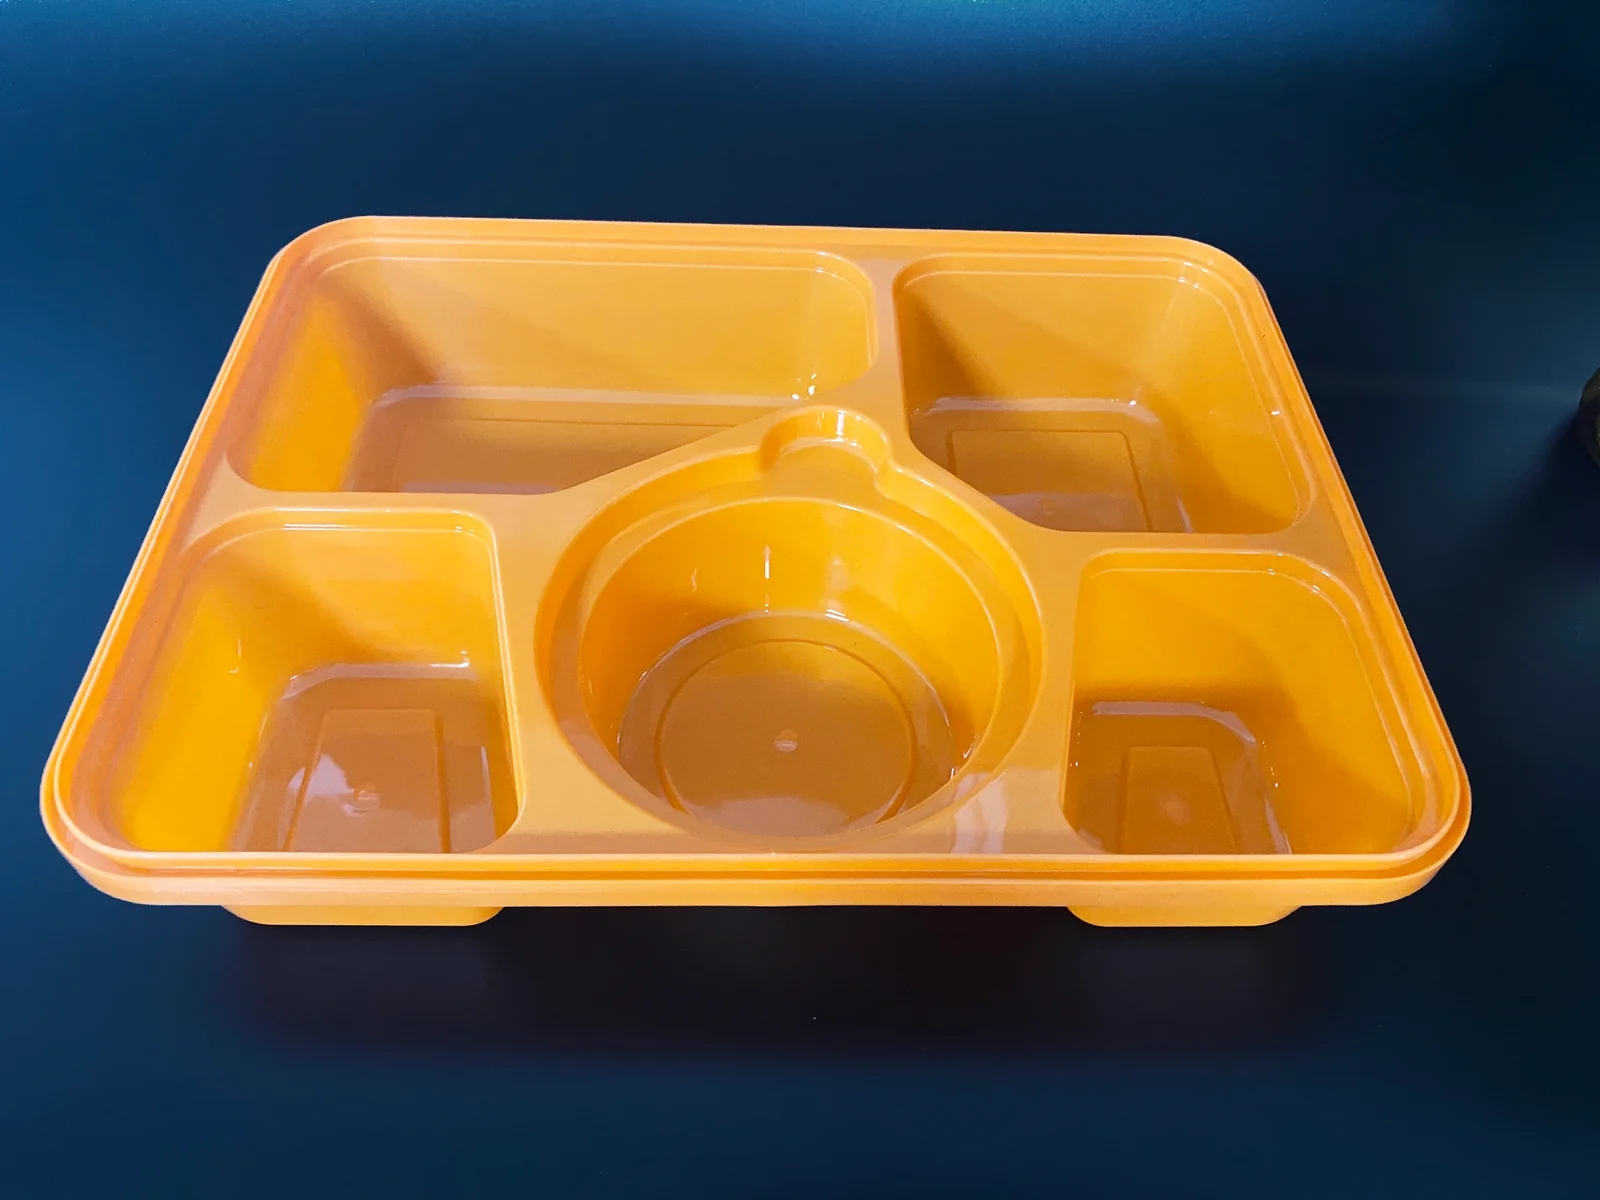
Étudiez la prise d’étiquette, l’entrée dans le moule, le moulage, l’extraction et l’emballage fini comme une seule séquence de production coordonnée.
Confirmez la presse, le moule, le produit, les conditions de fonctionnement et les critères de réception dans le compte rendu d’essai propre au projet.
PARCOURS D’APPRENTISSAGE TECHNIQUE
Consultez le guide pédagogique sur le remplissage, le refroidissement, le démoulage et le choix de la presse, puis revenez ici pour configurer votre projet commercial.
12 / QUESTIONS DES ACHETEURS
Ce parcours couvre les emballages injectés tels que les gobelets, les boîtes à emporter et barquettes repas, les pots ronds ou rectangulaires et leurs couvercles. L’adéquation dépend de la géométrie réelle du produit, de la matière, de l’épaisseur de paroi, de la longueur d’écoulement et de la cadence visée.
Tous les emballages injectés ne nécessitent pas une presse grande vitesse. Le besoin est évalué à partir de la fenêtre de remplissage, du trajet d’écoulement, des empreintes, du comportement du moule, de la cadence visée et de la capacité du refroidissement et de l’extraction à suivre le rythme.
Plus l’écoulement requis est exigeant, plus la capacité de remplissage de la presse et l’équilibrage du moule deviennent importants. Le refroidissement, le démoulage et l’automatisation doivent eux aussi soutenir le cycle prévu, comme un seul système coordonné.
Choisissez en fonction de la finition produit et du processus commercial requis. L’IML ajoute l’étiquette, un moule compatible IML, la pose des étiquettes et la synchronisation du robot à l’étude de la presse, du refroidissement et de l’extraction.
HWAMDA peut coordonner le choix de la presse, la fourniture et l’adaptation du moule, l’automatisation et les périphériques autour du produit transmis et de la cadence visée. L’offre confirme le périmètre du projet et les interfaces.
Oui. Envoyez les dimensions et le poids du moule, les empreintes, le produit, le poids injecté total et les exigences d’injection si vous les connaissez. L’installation physique et la capacité process paroi mince sont étudiées séparément.
Oui. Utilisez le parcours dédié aux moules pour gobelets ou aux moules pour contenants alimentaires à paroi mince, et fournissez le produit ainsi que les informations sur la presse prévue pour l’étude des interfaces.
Le choix dépend de la charge thermique du moule, des conditions d’eau de l’usine, du démoulage, de la manutention requise, du processus IML et de la cadence visée. Le même ensemble d’équipements n’est pas appliqué à tous les projets.
Commencez par une photo, un échantillon ou un plan du produit. Ajoutez la matière, les dimensions, le poids, l’épaisseur de paroi, la cadence visée, les empreintes si elles sont connues, les données du moule ou de la presse existants, et précisez si l’IML ou une extraction automatisée est requise.
13 / ENVOYER LE PRODUIT
Une photo, un échantillon ou un plan est le meilleur point de départ. Ajoutez les détails que vous connaissez déjà ; il n’est pas nécessaire de connaître le tonnage de la presse avant de contacter HWAMDA.