 HWAMDA
Modèle
HMD-DP218-DM2
- Force de fermeture
- 2 180 kN

Modèles
Presses à injecter multi-matière DP pour pièces bi-couleur, tri-couleur et multi-matière, de 2 180 à 8 000 kN de force de fermeture.
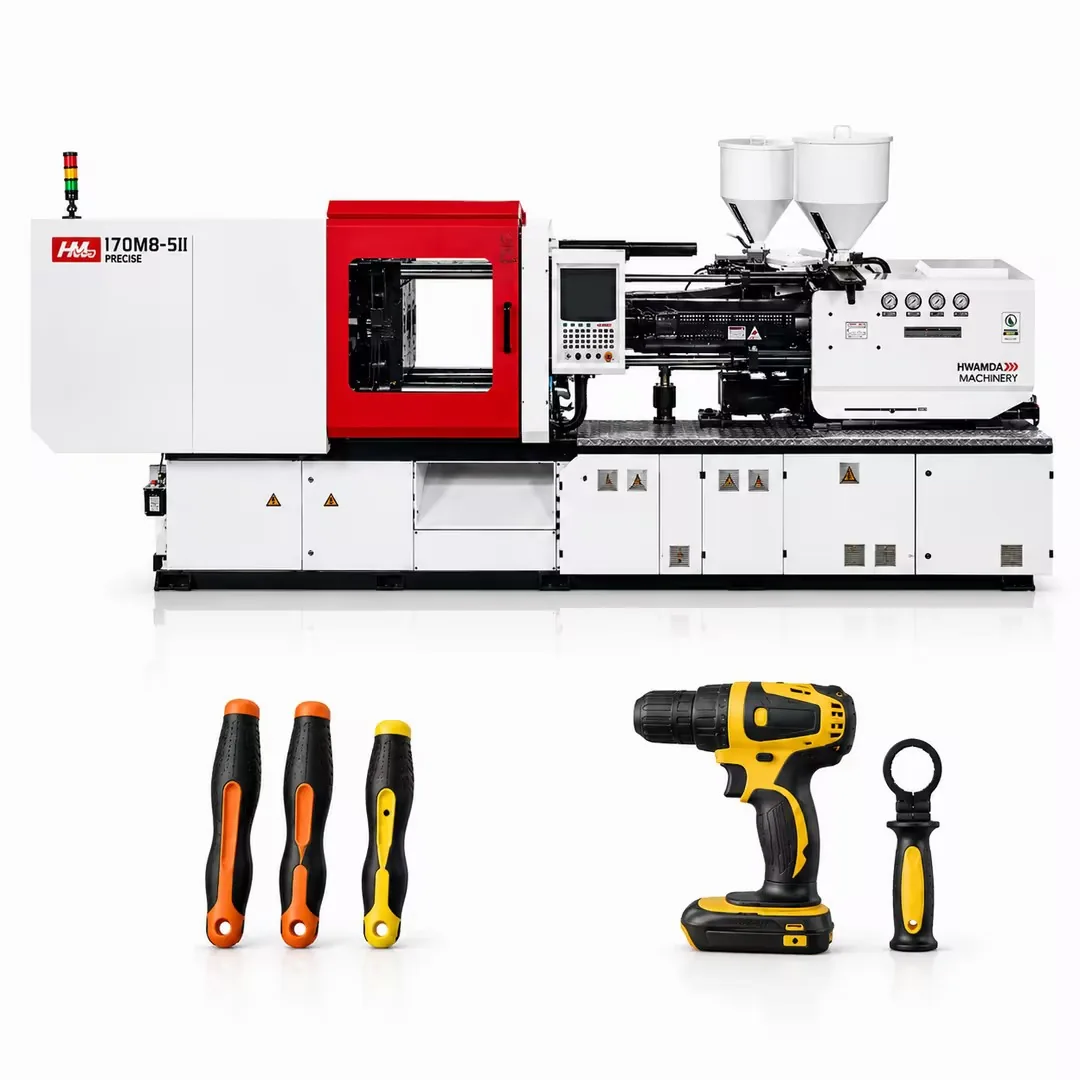
GAMME DE MACHINES
Comparez DP, DM2 et DM3 selon le nombre de matières, l’interface pièce, les mouvements du moule, la séquence d’injection et l’automatisation.
Modèle
Modèle
Modèle
Modèle
Modèle
Modèle
Le moulage par injection multi-matière associe deux matières ou couleurs ou plus dans une même pièce, au cours d'un seul cycle machine. Il remplace l'assemblage, la peinture et le surmoulage en reprise, et crée des liaisons adhérentes et des effets de couleur impossibles à obtenir en mono-injection. La série DP utilise plusieurs unités d'injection sur une même machine, et la méthode dépend de la pièce et du moule.
Les modèles DM2 sont équipés de deux unités d'injection pour le moulage bi-couleur et bi-matière, y compris le mélange de deux couleurs. Les modèles DM3 sont équipés de trois unités d'injection pour trois couleurs ou matières.
| Modèle | Force de fermeture | Unités d'injection | Remarques |
|---|---|---|---|
| HMD-DP218-DM2 | 2 180 kN | 2 | Mélange bi-couleur et injection en couches mélangées |
| HMD-DP218-DM3 | 2 180 kN | 3 | Trois alimentations couleur indépendantes |
| HMD-DP268-DM2 | 2 680 kN | 2 | Mélange bi-couleur avec une plus grande capacité de dosage |
| HMD-DP268-DM3 | 2 680 kN | 3 | Trois unités à injection synchronisée |
| HMD-DP410 | 4 100 kN | 2 (A et B) | Poids injectable unité A 785 g, unité B 932 g (PS) |
| HMD-DP800 | 8 000 kN | Selon configuration | Grandes pièces multi-injection |
Les spécifications complètes de chaque modèle sont fournies avec la proposition de configuration.
Lorsque les matières doivent adhérer entre elles, leur compatibilité détermine le résultat. Les couples performants types sont le PP avec un TPE à base PP, l'ABS ou le PC avec un TPU ou un TPE à base SEBS, et les combinaisons de couleurs d'un même polymère comme PP avec PP ou PS avec PS. L'écart de retrait, les températures de mise en œuvre et l'ordre d'injection sont vérifiés lors de l'étude du projet. Confirmez les nuances adhérentes auprès de votre fournisseur de matière.
Envoyez le plan ou un échantillon de la pièce, les matières et couleurs de chaque zone, le poids injecté de chaque matière, la méthode de moulage envisagée si elle est connue, les dimensions ou le concept du moule, le nombre d'empreintes et la production visée. Un ingénieur commercial adaptera le modèle DP, les unités d'injection et le concept de moule à votre pièce.
FAQ
Les modèles DM2 disposent de deux unités d'injection pour le moulage bi-couleur ou bi-matière, y compris le mélange de couleurs. Les modèles DM3 disposent de trois unités d'injection pour trois couleurs ou matières.
La HMD-DP410 dispose d'une unité A de 785 g et d'une unité B de 932 g de poids injectable, tous deux exprimés en PS.
Les associations courantes sont les couleurs d'un même polymère, le PP avec un TPE à base PP, et l'ABS ou le PC avec un TPU ou un TPE. L'adhérence et le retrait sont vérifiés pour chaque projet.
Oui. Les moules rotatifs, à recul de noyau ou à mélange de couleurs sont conçus en même temps que la machine DP afin que les unités, la rotation et la séquence concordent.
Envoyez les informations disponibles; nous aidons à compléter les données techniques.