 HWAMDA
Qu'est-ce qu'un moule d'injection plastique ?
Un moule d'injection plastique est un outil de précision en acier qui donne sa forme à une pièce en plastique. Il est monté entre les plateaux d'une presse à injecter. La presse fait fondre la matière et l'injecte dans le moule fermé ; le plastique remplit l'empreinte, refroidit, puis le moule s'ouvre pour éjecter la pièce. Le cycle recommence ensuite.
La presse peut produire de nombreux articles différents. Le moule est fabriqué pour un seul produit ou une famille de pièces : chaque nouvelle préforme, caisse, barquette ou seau demande son propre moule. C'est pourquoi moule et presse se définissent ensemble : le moule fixe la pièce, le nombre d'empreintes et une grande partie du cycle, et la presse doit offrir la force de fermeture, la capacité d'injection et l'espace moule nécessaires.
Les parties d'un moule d'injection
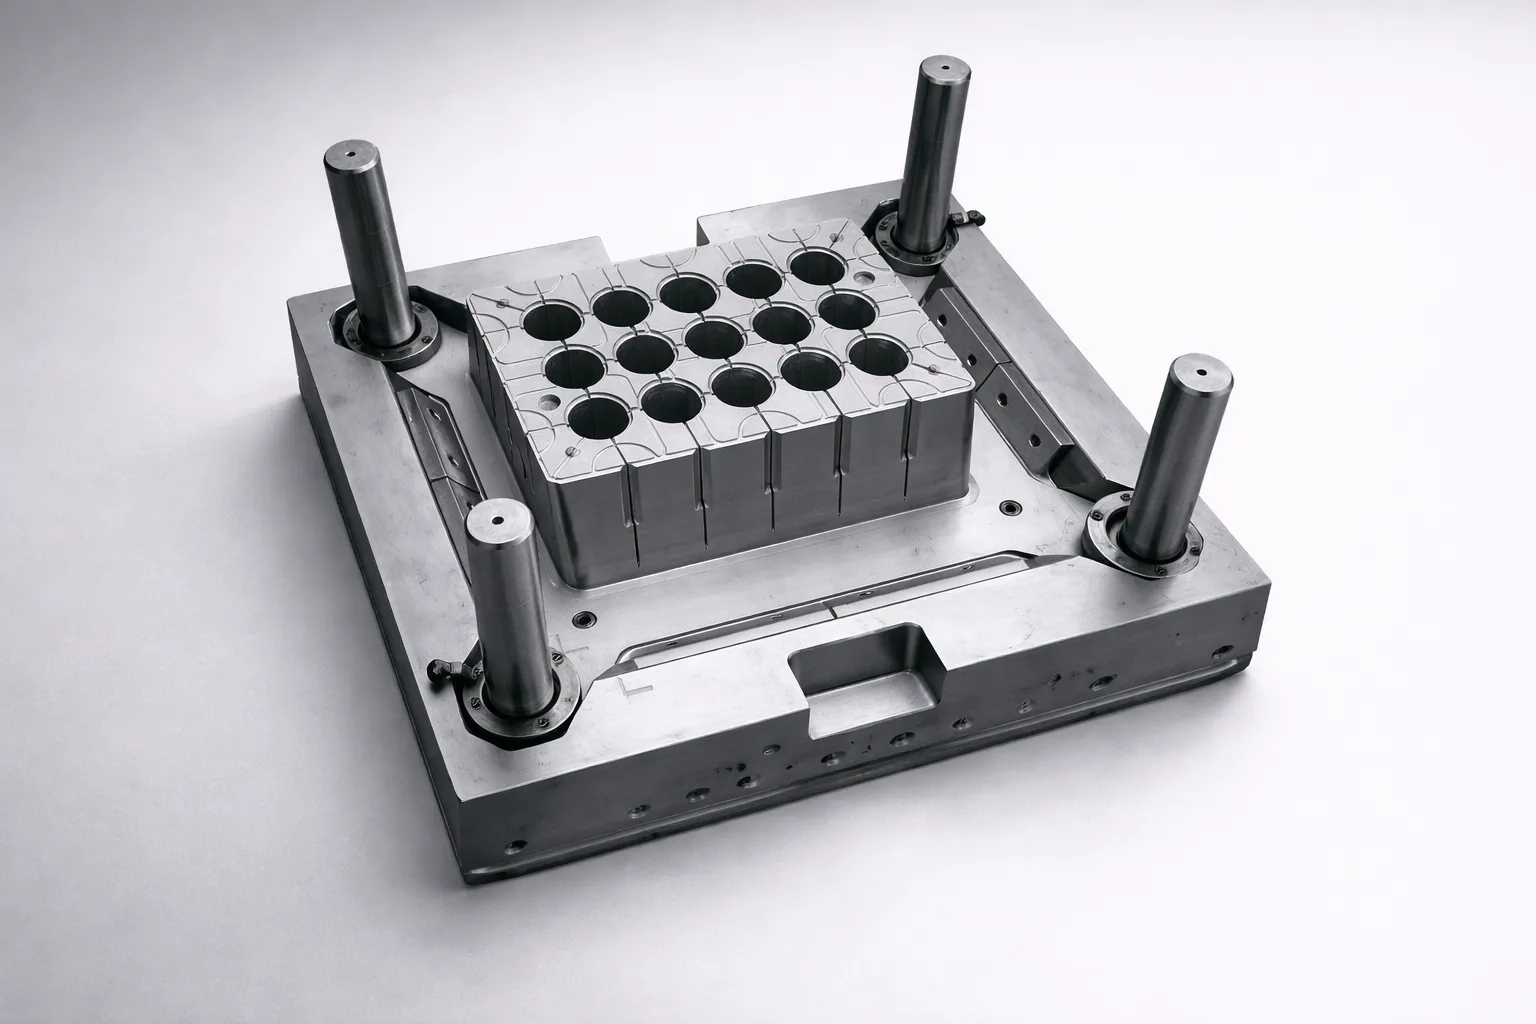
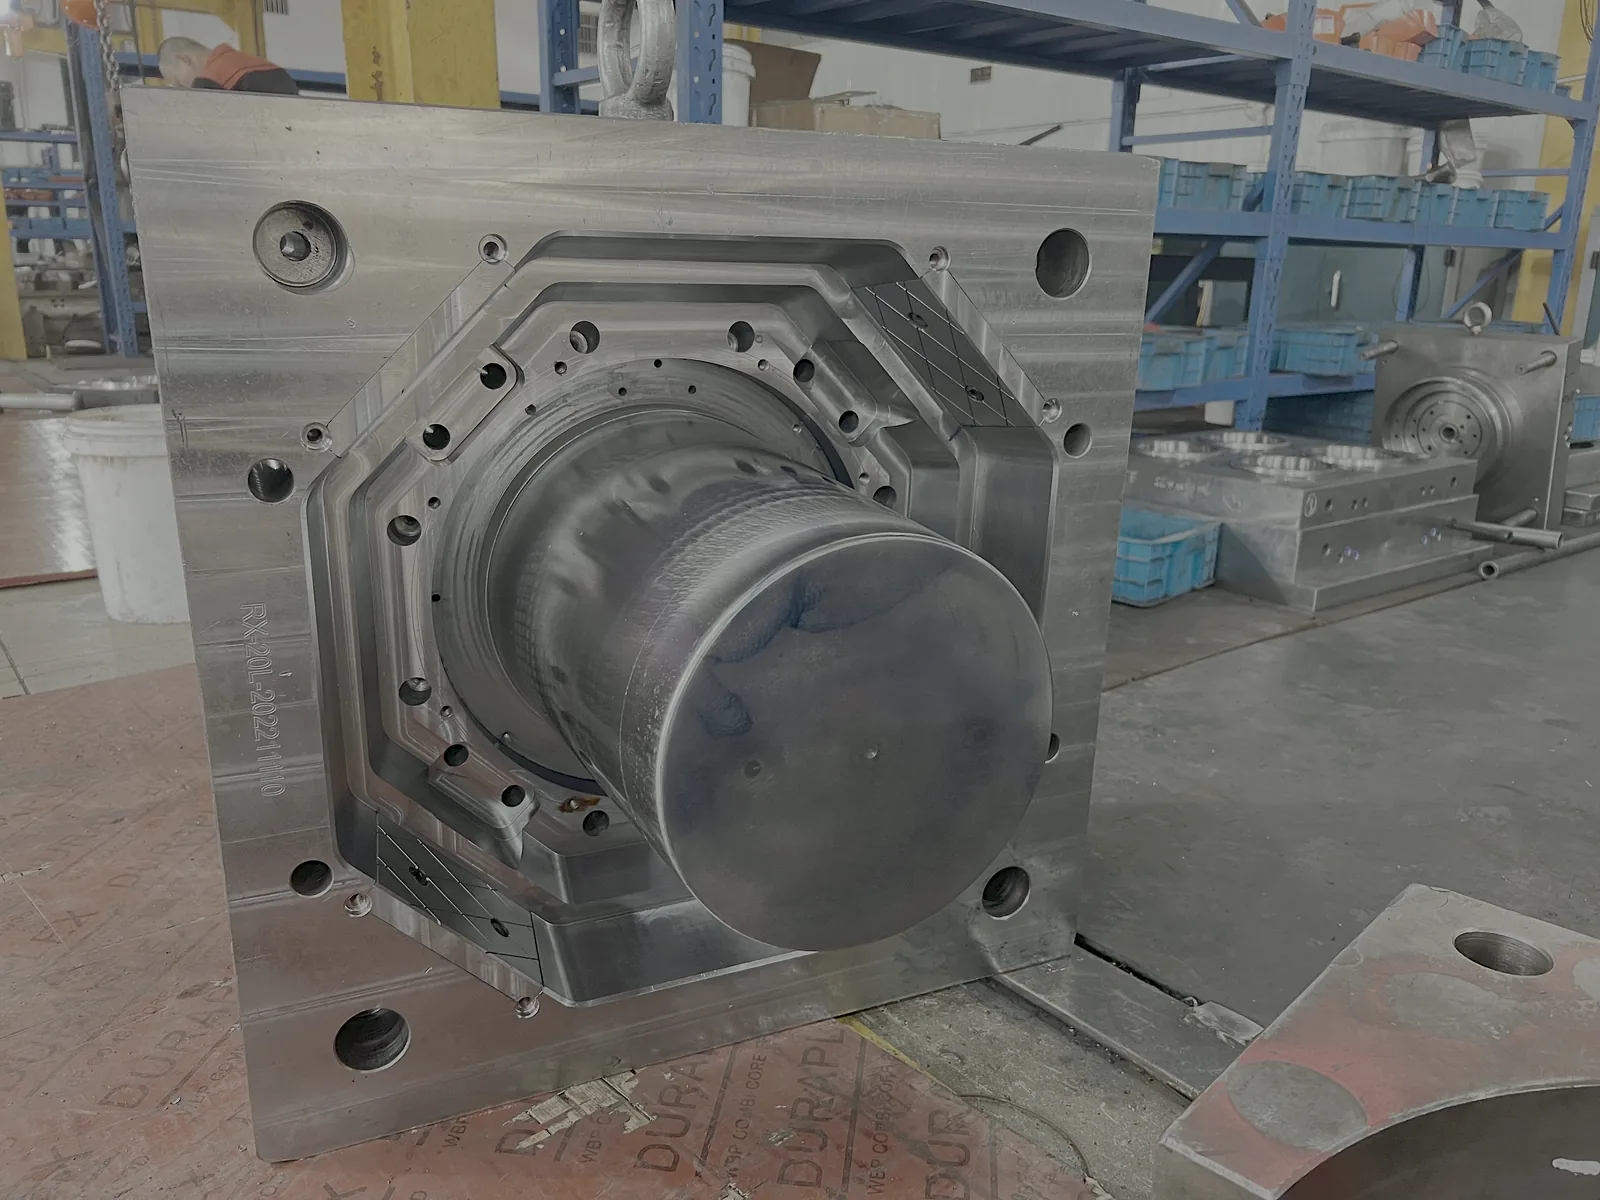
Tout moule d'injection comporte deux parties. La partie empreinte (partie fixe) est montée sur le plateau fixe, côté injection ; la partie poinçon (partie mobile) est montée sur le plateau mobile et porte le système d'éjection. On y trouve les éléments suivants.
- Carcasse (châssis du moule)
- Les plaques, colonnes de guidage et bagues qui maintiennent tous les autres éléments alignés. Généralement en acier P20 ou un acier pré-traité équivalent.
- Empreinte
- Le creux qui forme l'extérieur de la pièce. Son état de surface est reproduit directement sur la pièce.
- Poinçon (noyau)
- La forme en relief qui forme l'intérieur de la pièce. La pièce se rétracte dessus en refroidissant, c'est donc lui qui porte l'éjection.
- Carotte, canaux et seuils d'injection
- Les conduits qui amènent la matière fondue de la buse de la presse jusqu'à chaque empreinte. Le seuil est la petite ouverture par laquelle le plastique entre dans la pièce.
- Canaux chauds
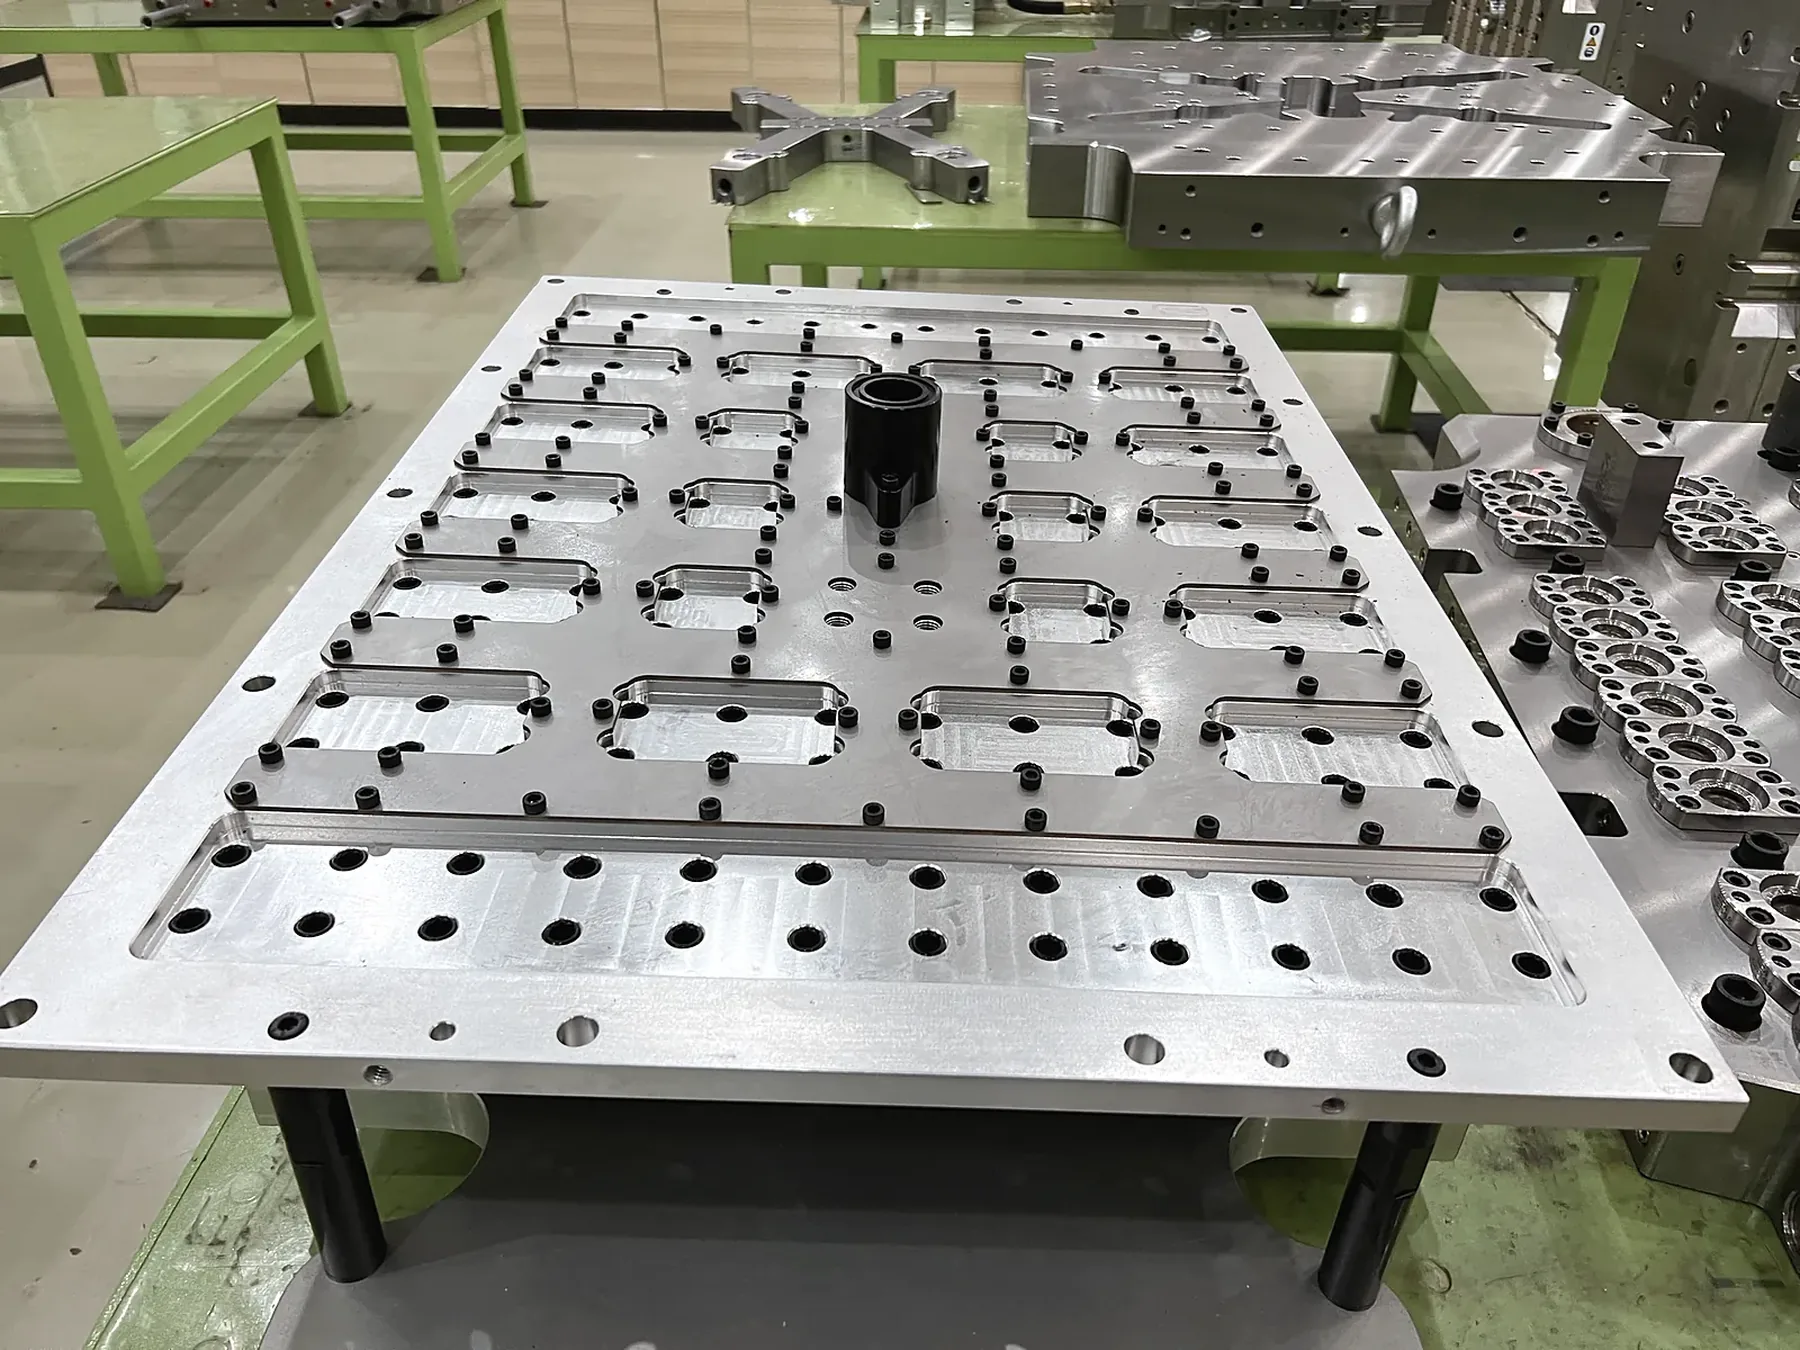
- Un répartiteur et des buses chauffés qui maintiennent la matière fondue jusqu'à chaque seuil : aucune carotte à mouler ni à recycler. Standard sur les moules multi-empreintes d'emballage et de préformes.
- Circuits de refroidissement
- Des circuits d'eau percés dans le poinçon et l'empreinte. Le refroidissement représente la plus grande part de la plupart des cycles, leur tracé décide donc largement du temps de cycle.
- Système d'éjection
- Éjecteurs, douilles, plaques de dévêtissage ou valves d'air qui poussent la pièce finie hors du poinçon à l'ouverture.
- Bague de centrage et buse de carotte
- Centrent le moule sur la presse et assurent l’étanchéité avec la buse.
- Évents
- Des jeux très fins qui laissent sortir l'air pendant le remplissage et évitent brûlures et pièces incomplètes.
Les types de moules d'injection
On classe les moules selon la façon dont la matière atteint la pièce, le nombre de pièces par cycle et le mode de démoulage.
- Moule deux plaques
- La conception la plus simple : un seul plan de joint, la carotte et les pièces sont éjectées ensemble. Courant pour les grandes pièces uniques.
- Moule trois plaques
- Un second plan de joint sépare automatiquement la carotte des pièces et permet d'injecter au centre de chaque pièce sans canaux chauds.
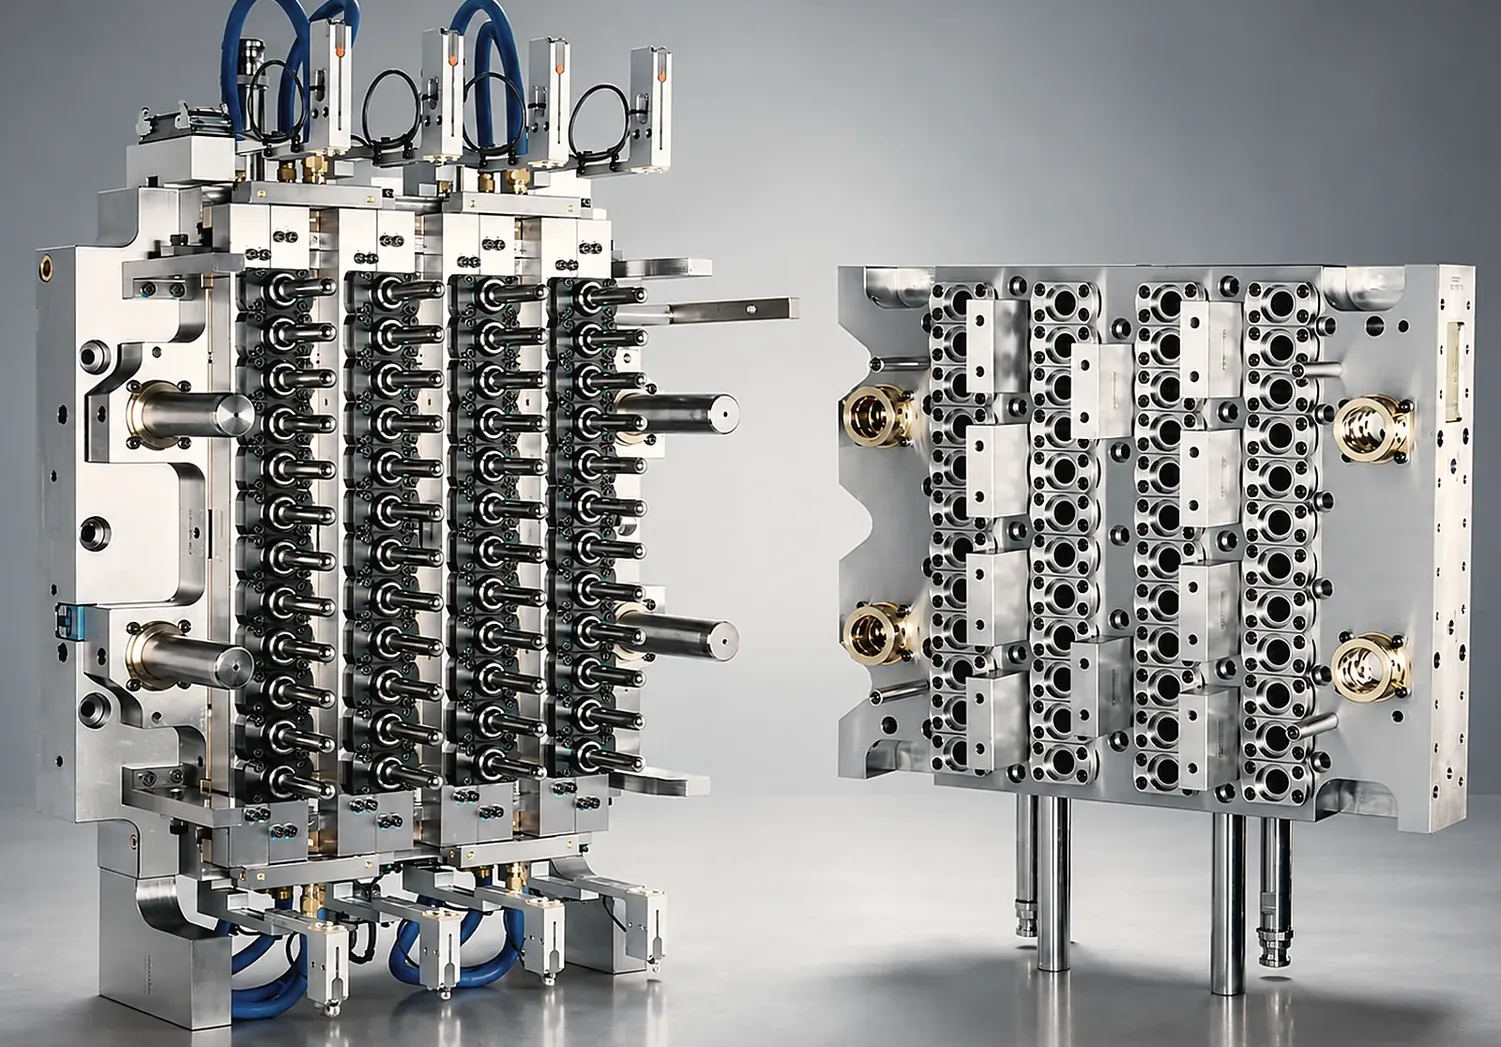
- Moule à canaux chauds
- La matière reste fondue dans un répartiteur chauffé. Pas de carotte perdue, cycles plus courts et meilleur équilibre entre empreintes. Utilisé pour les préformes, les emballages à paroi mince, les gobelets et les bouchons.
- Moules mono-empreinte et multi-empreintes
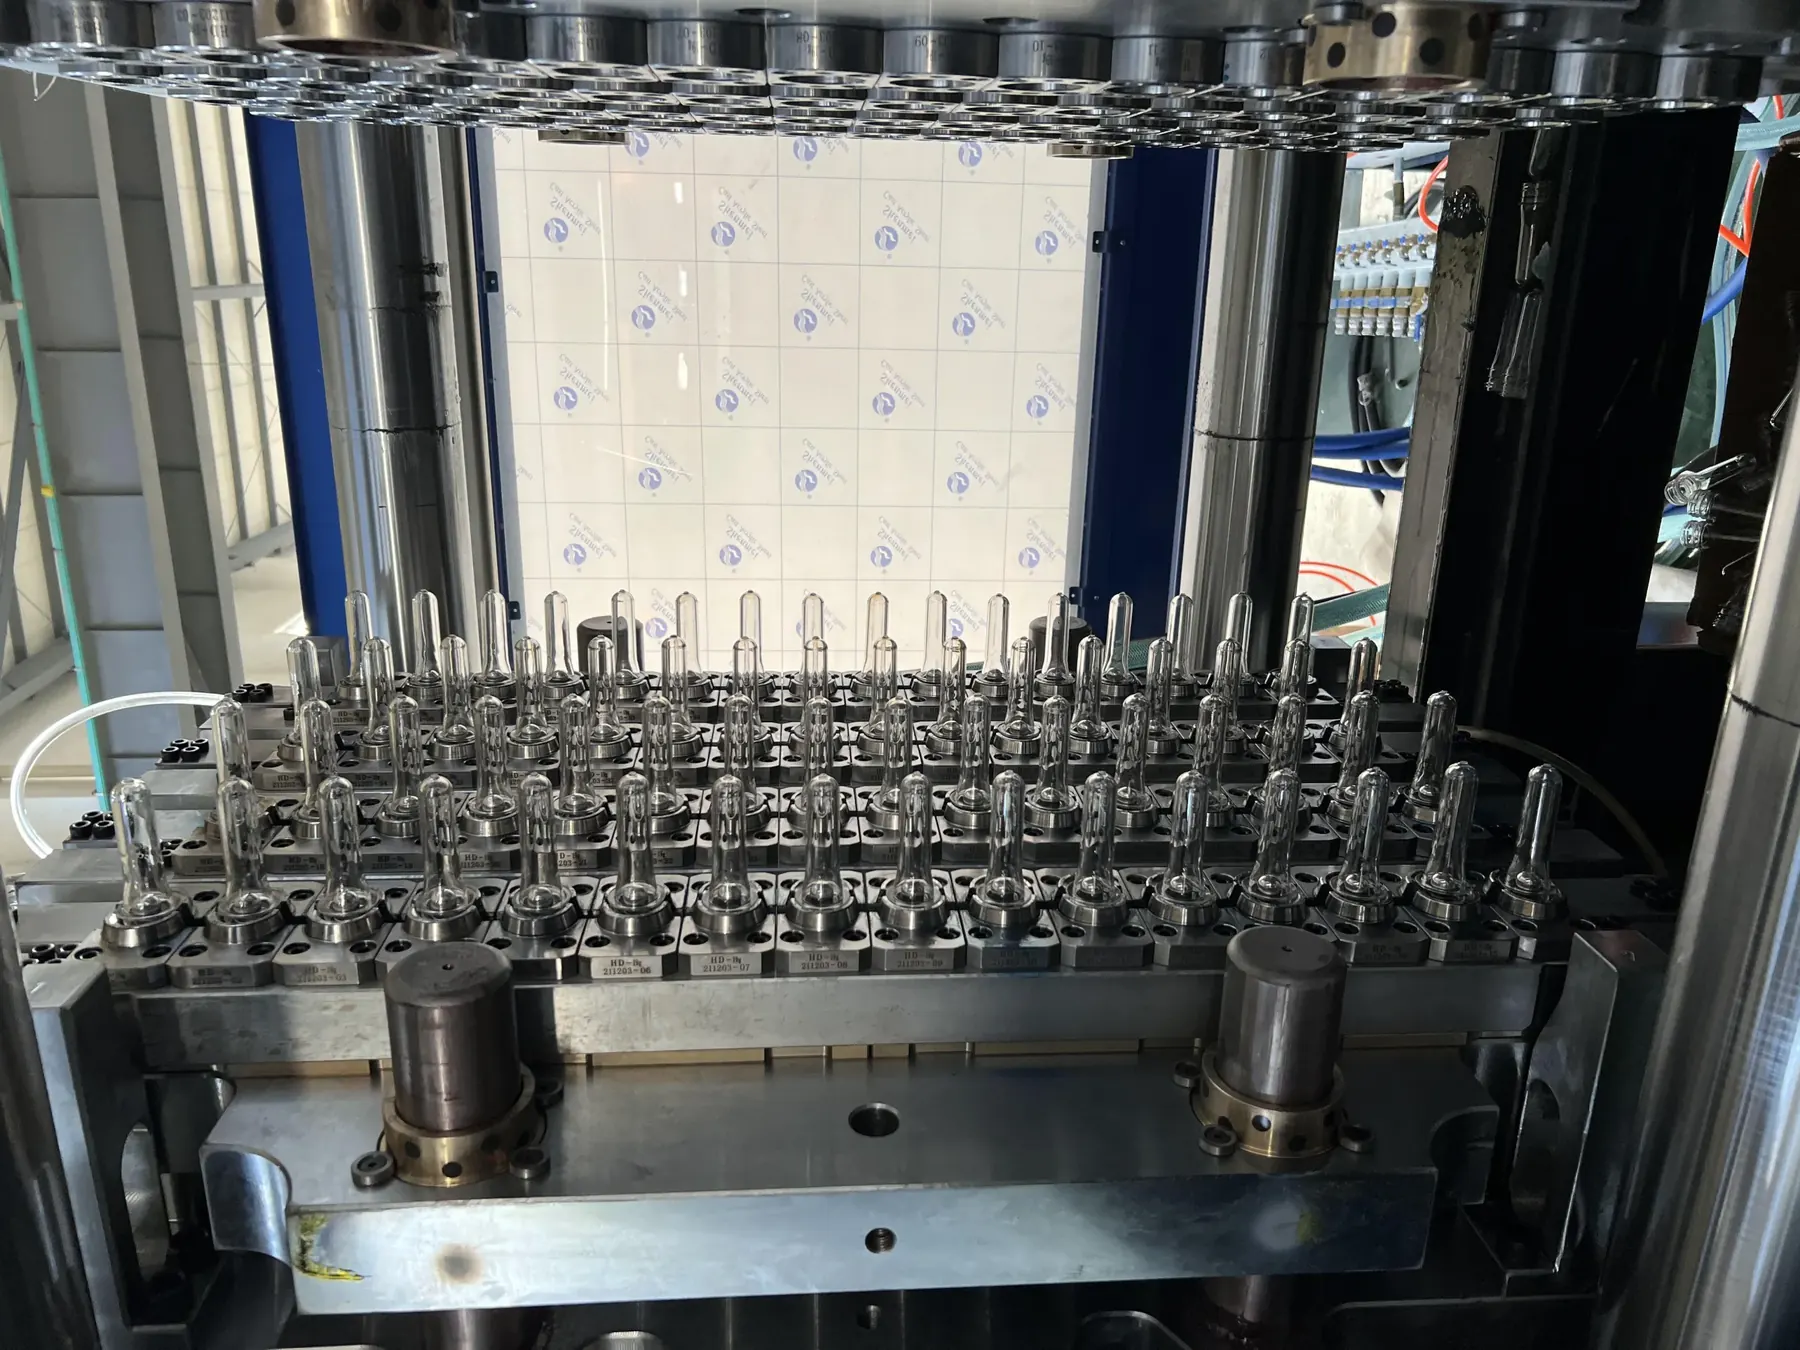
- Un moule multi-empreintes produit plusieurs pièces identiques par cycle (par exemple 8 barquettes ou 72 préformes) et multiplie la production sur la même presse.
- Moules à mouvements latéraux
- Tiroirs, éjecteurs inclinés ou noyaux dévissables libèrent contre-dépouilles, trous latéraux et filetages, comme sur les poignées de caisses ou les raccords filetés.
- Moules IML
- Les moules d'étiquetage dans le moule maintiennent une étiquette imprimée dans l'empreinte : la pièce sort décorée. Utilisés pour les gobelets, barquettes alimentaires et seaux.
Acier du moule et durée de vie
L'acier détermine la durée de vie du moule, sa tenue au polissage et sa résistance à la matière. Les aciers pré-traités P20 et 718H sont courants pour les carcasses et les grandes pièces comme les caisses ; les inox comme le S136 résistent à la corrosion et gardent un poli élevé, adaptés aux préformes et aux emballages alimentaires ; les aciers trempés à cœur durent le plus longtemps aux grandes séries.
La durée de vie est indiquée en durée de conception, en injections ou en cycles, et dépend de la matière, du cycle et de l'entretien. Voici les spécifications des moules HWAMDA pour trois familles de produits :
| Moule | Acier | Durée de vie de conception | Délai |
|---|---|---|---|
| Moule de caisse plastique | Carcasse P20, poinçon et empreinte 718H | 500 000 injections | 60 jours ouvrés |
| Moule de préformes PET | S136 ou M333 (M333 trempé à HRC 48–51 pour les fortes cadences) | 5 millions de cycles | 60 jours ouvrés |
| Moule de barquettes alimentaires à paroi mince | S136 ou M333 | 5 millions de cycles | 60 jours ouvrés |
Empreintes, temps de cycle et production
Production horaire = empreintes × 3 600 ÷ temps de cycle en secondes. Deux exemples relevés lors d'essais de moules HWAMDA :
Un moule PET de 72 empreintes pour préformes de 16,5 g avec un cycle de 9,9 s donne environ 26 000 préformes par heure. Un moule de 8 empreintes pour barquettes rectangulaires de 650 ml avec un cycle de 3,3 s, sur une HMD458M8-SP6, donne environ 8 700 barquettes par heure.
Plus d'empreintes augmentent la production mais demandent une presse plus grande : empreintes × poids de pièce doit tenir dans la capacité d'injection, et la surface projetée de toutes les empreintes fixe la force de fermeture.
Adapter le moule à la presse à injecter
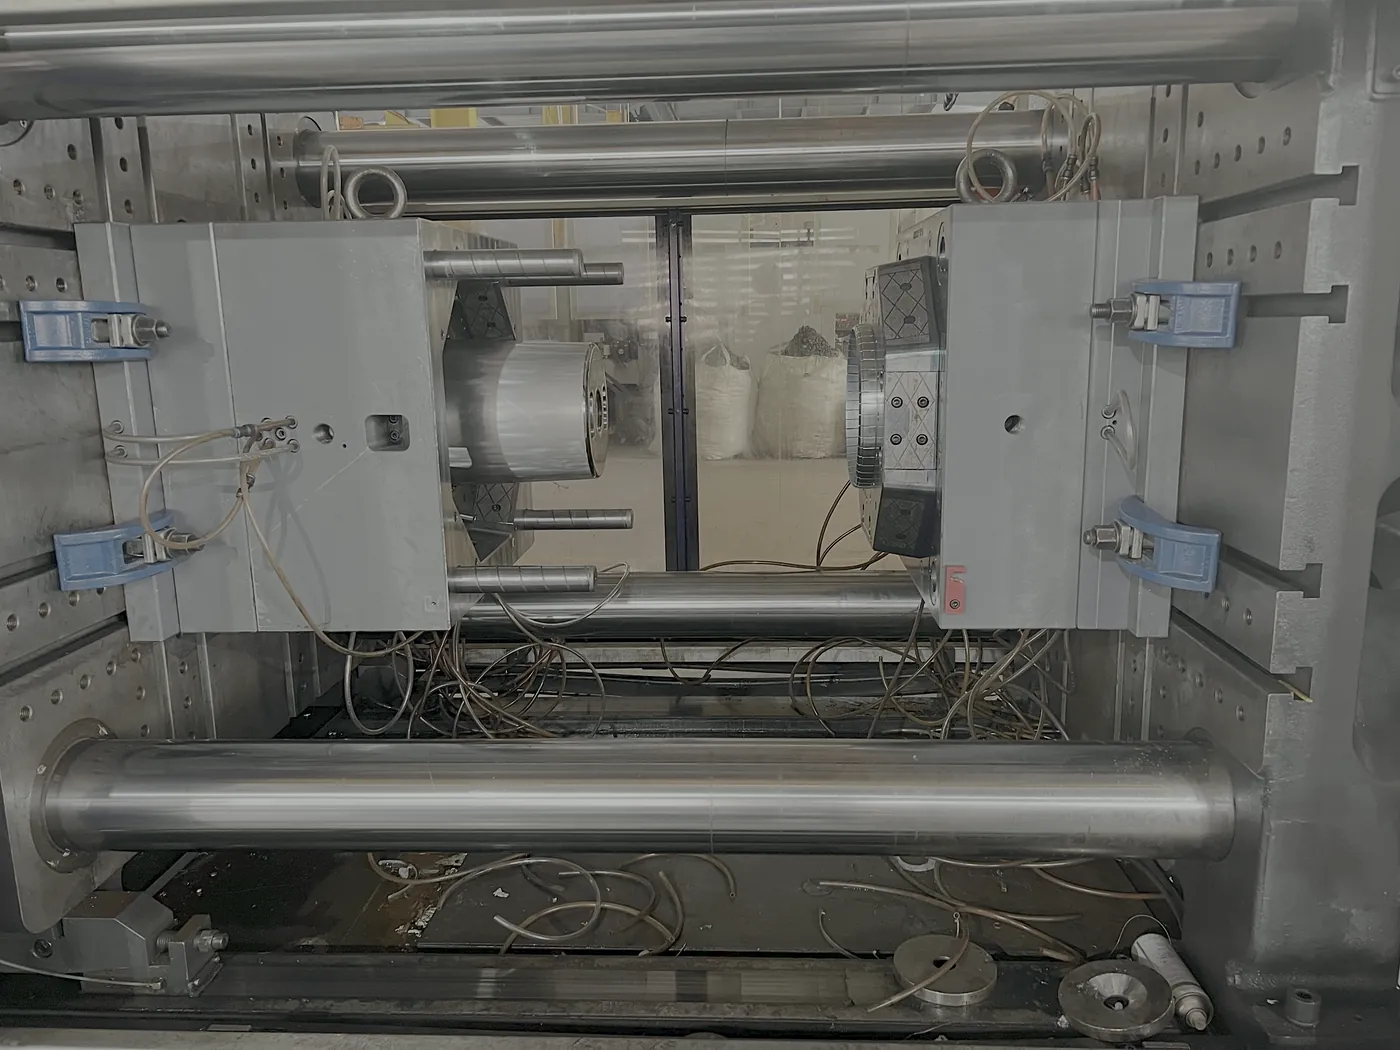
Un moule ne produit que si la presse peut le tenir, le remplir et l'ouvrir. Vérifiez ces valeurs sur la fiche de la presse avant de commander l'un ou l'autre :
- Force de fermeture
- Surface projetée de toutes les empreintes et canaux × pression dans l'empreinte. Avec une force insuffisante, le moule bave.
- Capacité d'injection
- Le poids total injecté (toutes les empreintes plus la carotte éventuelle) doit rester dans la plage utile de l'unité d'injection.
- Passage entre colonnes et taille des plateaux
- Le moule doit passer entre les colonnes et être soutenu par le plateau.
- Épaisseur du moule et course d'ouverture
- L'épaisseur du moule doit se situer entre l'épaisseur mini et maxi de la presse, et l'ouverture doit permettre de sortir la pièce.
- Éjection, refroidissement et commandes
- La course et le schéma d'éjection, les raccords d'eau, les zones de canaux chauds et les commandes de buses à obturation et de noyaux doivent correspondre au moule.
Les moules HWAMDA par produit
HWAMDA fournit des moules adaptés à ses presses à injecter. Chaque page produit présente les options de moule, des exemples relevés et les éléments à envoyer pour un devis.
Que fournir pour un devis de moule
Un devis de moule n'est précis que si les informations le sont. Envoyez ce dont vous disposez ; les détails manquants peuvent être définis ensemble.
- Pièce
- Un plan 3D, un échantillon ou des photos nettes avec les cotes principales.
- Matière et poids
- La nuance de résine et le poids visé de la pièce.
- Production
- Pièces par heure ou par an, ce qui fixe le nombre d'empreintes.
- Presse
- La presse sur laquelle tournera le moule, ou une demande de presse adaptée.
- Décoration et réception
- IML, couleur, état de surface et mode d'approbation des échantillons à l'essai.
FAQ
Questions fréquentes
Quelle est la différence entre le moule et la presse à injecter ?
La presse fond, injecte et ferme ; elle peut recevoir de nombreux moules différents. Le moule est l'outil qui donne sa forme à un produit précis et se monte dans la presse. Un nouveau produit demande en général un nouveau moule, pas une nouvelle presse.
Combien coûte un moule d'injection plastique ?
Cela dépend de la taille de la pièce, du nombre d'empreintes, de l'acier, des canaux chauds, des mouvements latéraux, de l'IML et de la durée de vie demandée. Pour un devis, envoyez le plan ou l'échantillon, la matière, la production visée et la presse.
Quelle est la durée de vie d'un moule d'injection ?
Elle dépend de l'acier, de la matière, du cycle et de l'entretien. Par exemple, les moules HWAMDA de caisses sont conçus pour 500 000 injections, et ceux de préformes PET et de barquettes à paroi mince pour 5 millions de cycles.
Qu'est-ce qu'un moule à canaux chauds ?
Un moule doté d'un répartiteur et de buses chauffés qui maintiennent la matière fondue jusqu'à chaque seuil. Il supprime la carotte perdue, raccourcit le cycle et équilibre le remplissage des empreintes.
Combien d'empreintes faut-il à mon moule ?
Partez de empreintes ≈ pièces par heure × cycle en secondes ÷ 3 600, puis vérifiez que la presse a la capacité d'injection, la force de fermeture et l'espace moule nécessaires.
Combien de temps faut-il pour fabriquer un moule ?
Les moules HWAMDA de préformes PET, de caisses et de barquettes à paroi mince ont un délai de 60 jours ouvrés.