 HWAMDA
¿Qué es un molde de inyección de plástico?
Un molde de inyección de plástico es una herramienta de acero de precisión que da forma a una pieza de plástico. Se monta entre los platos de una máquina de inyección. La máquina funde el plástico y lo inyecta en el molde cerrado; el plástico llena la cavidad, se enfría y el molde se abre para expulsar la pieza. Luego el ciclo se repite.
La máquina puede producir muchos productos distintos. El molde se fabrica para un solo producto o una familia de piezas, por lo que cada nueva preforma, caja, envase o cubeta necesita su propio molde. Por eso molde y máquina se especifican juntos: el molde define la pieza, el número de cavidades y gran parte del ciclo, y la máquina debe tener la fuerza de cierre, la capacidad de inyección y el espacio para molde necesarios.
Partes de un molde de inyección
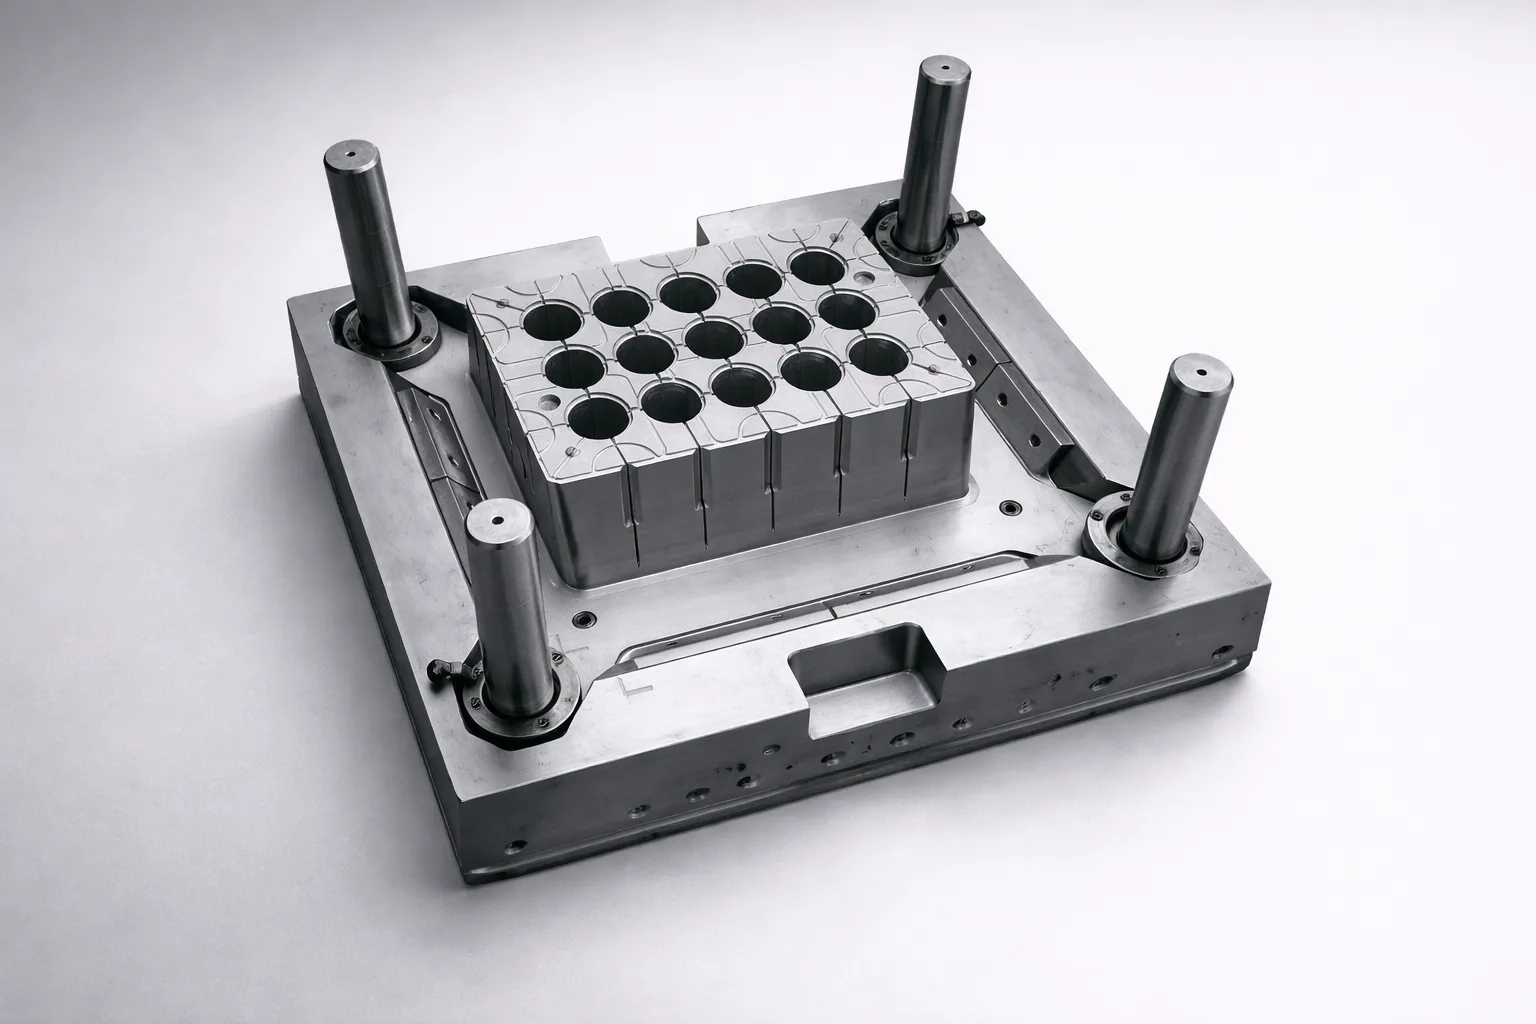
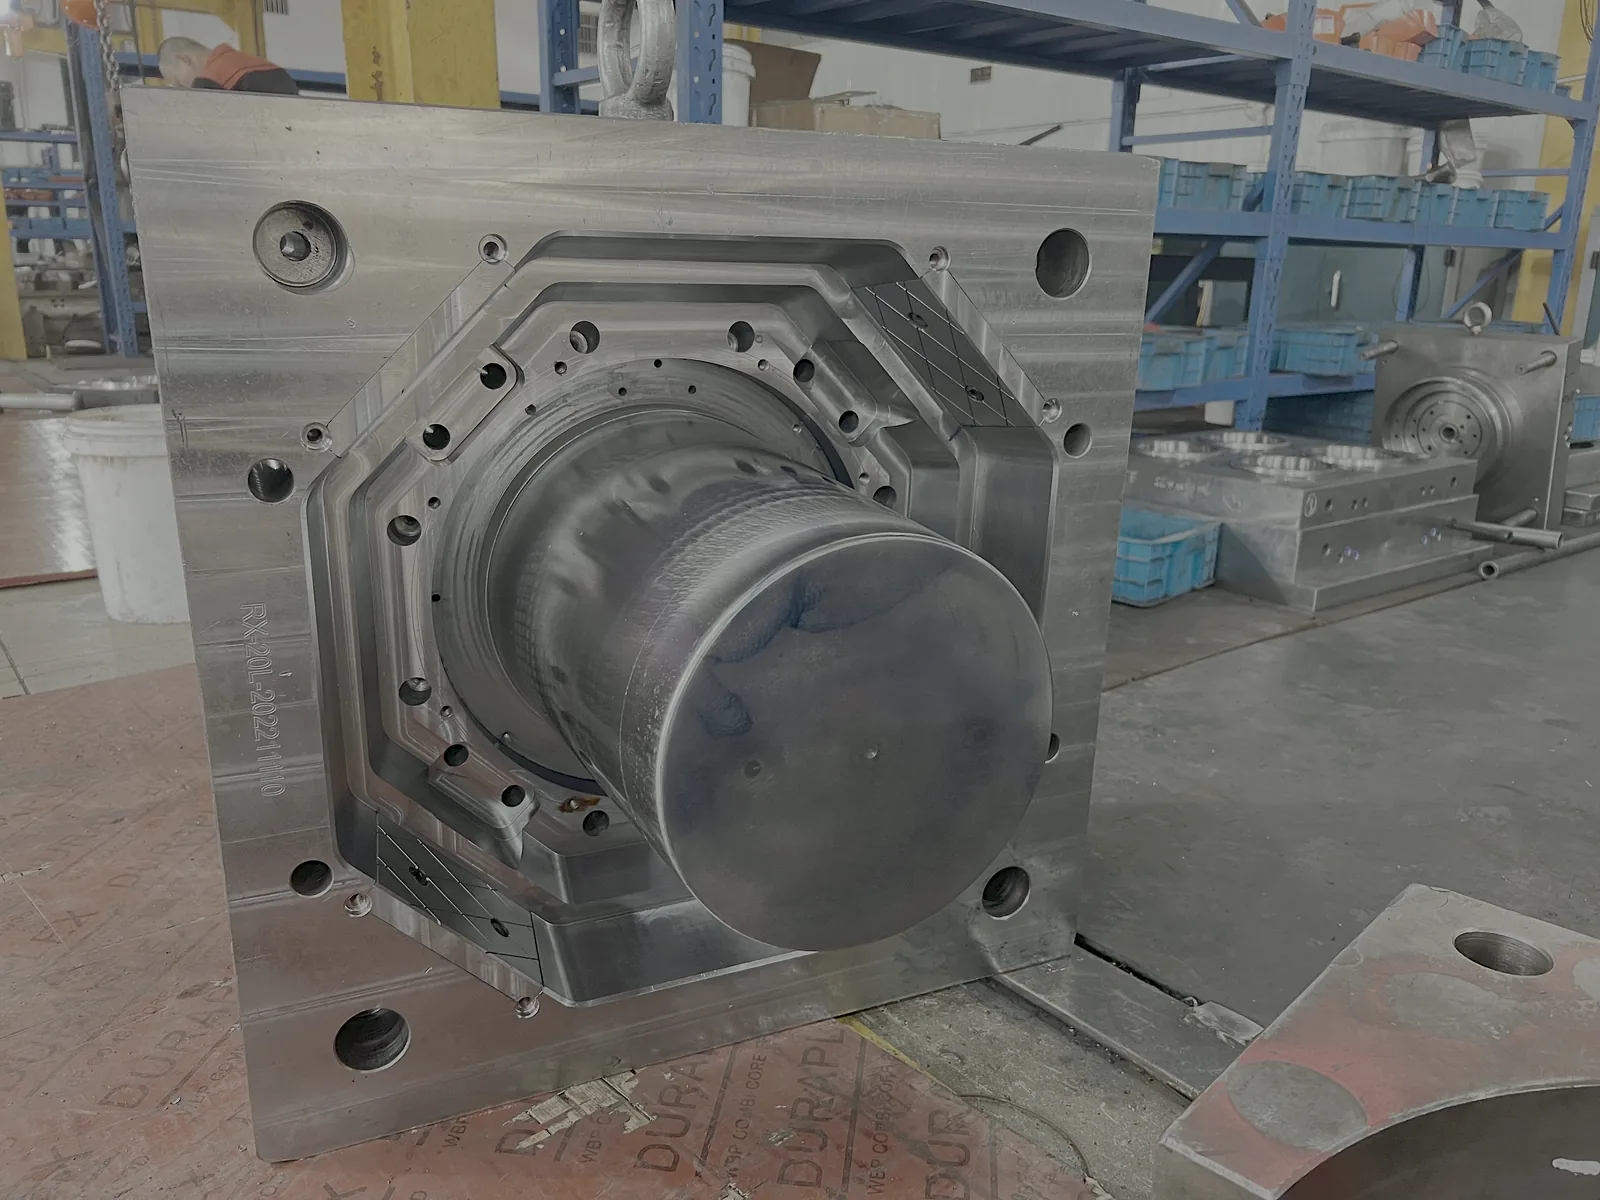
Todo molde de inyección tiene dos mitades. La mitad de cavidad (lado fijo) se monta en el plato fijo, del lado de inyección; la mitad de macho (lado móvil) se monta en el plato móvil y lleva el sistema de expulsión. Dentro de ellas están estas partes.
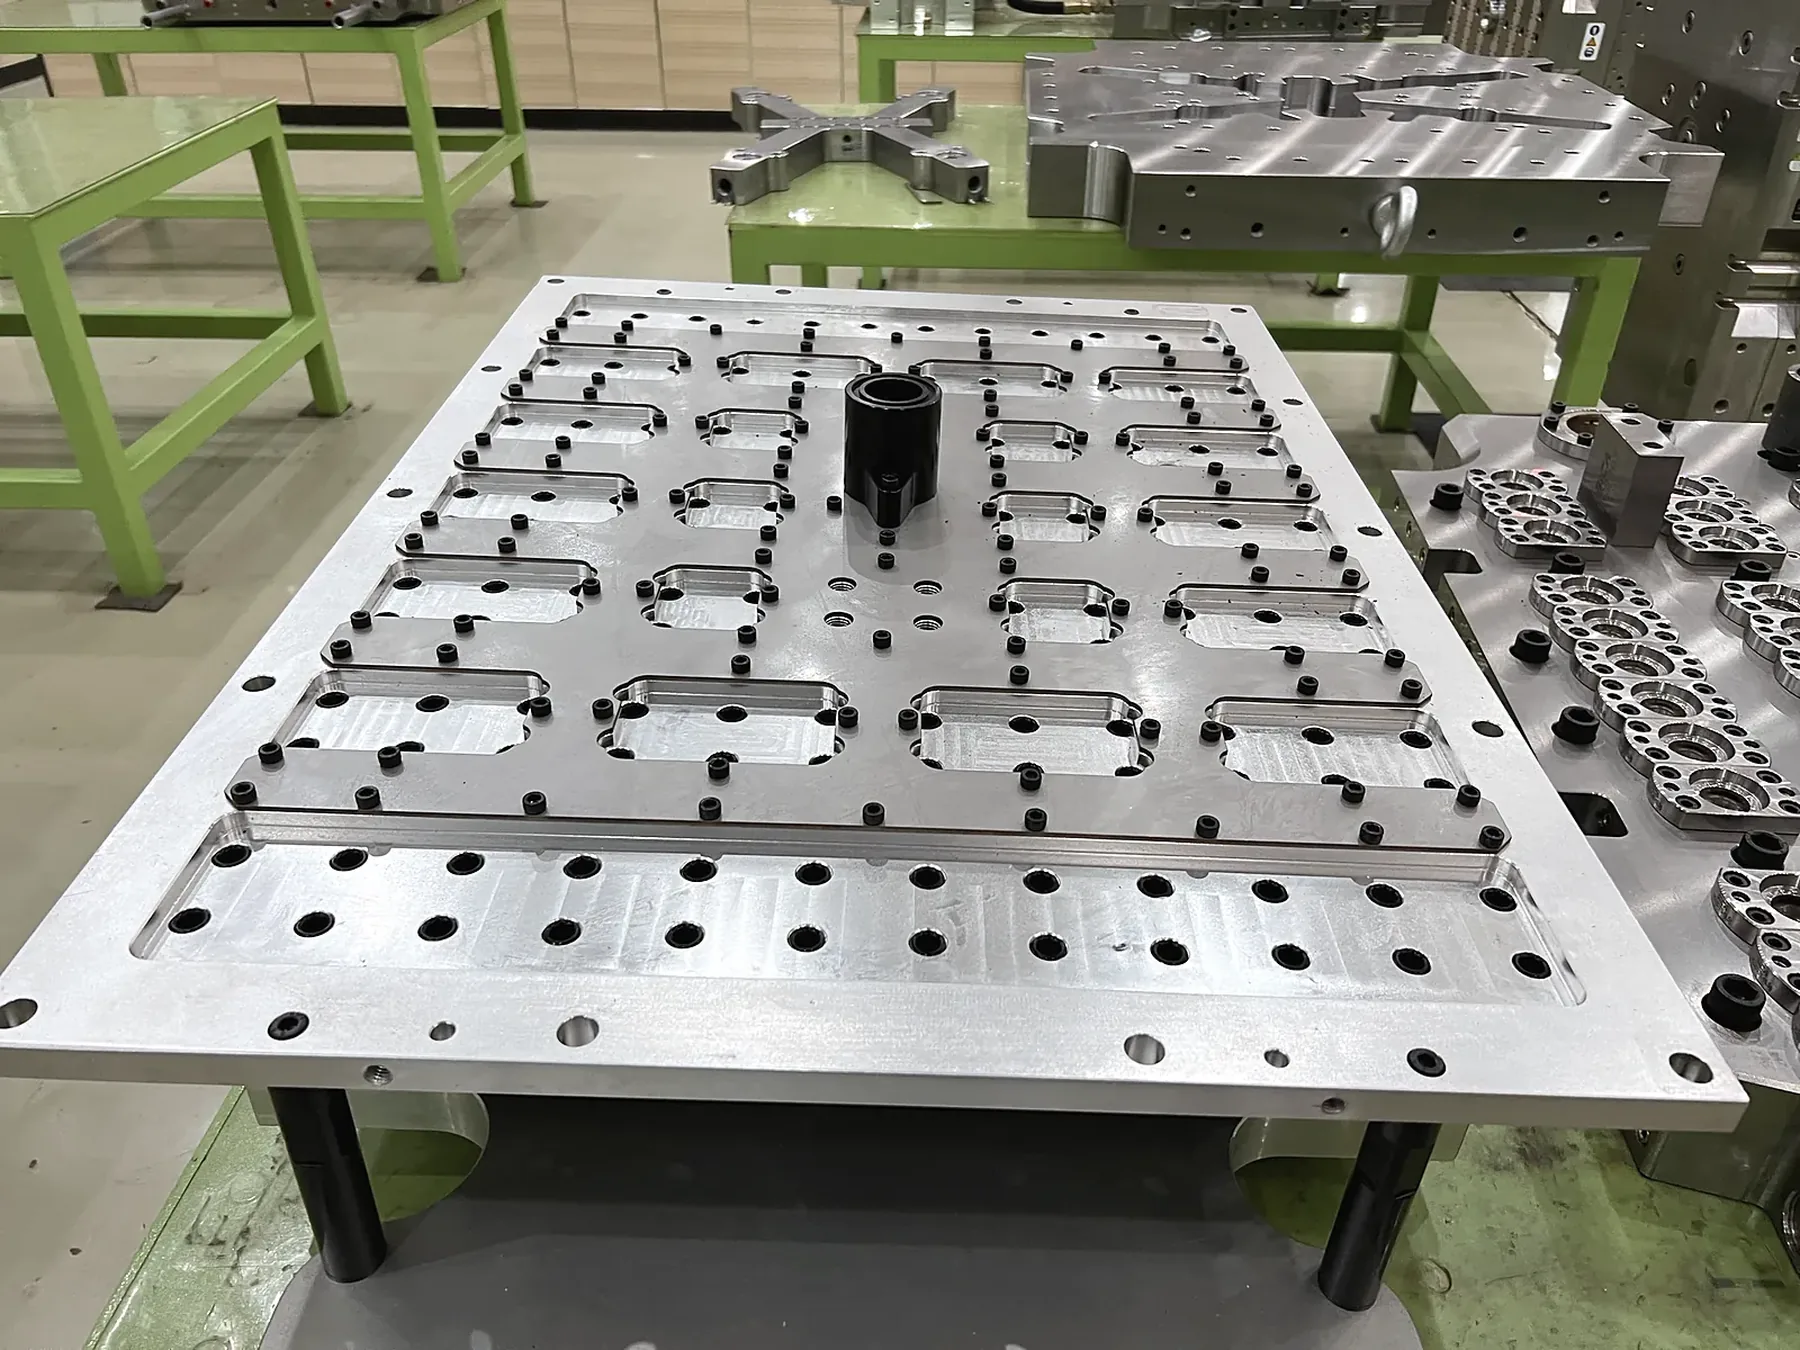
- Portamolde o base del molde
- Las placas, columnas guía y bujes que mantienen alineadas todas las demás piezas. Suele fabricarse en acero P20 u otro acero pretemplado.
- Cavidad
- El hueco que forma el exterior de la pieza. Su acabado se copia directamente en la pieza.
- Macho o núcleo
- La forma saliente que forma el interior de la pieza. La pieza se contrae sobre él al enfriarse, por eso lleva la expulsión.
- Bebedero, canales y puntos de inyección
- Los conductos que llevan el plástico fundido desde la boquilla de la máquina hasta cada cavidad. El punto de inyección es la pequeña entrada por donde el plástico llega a la pieza.
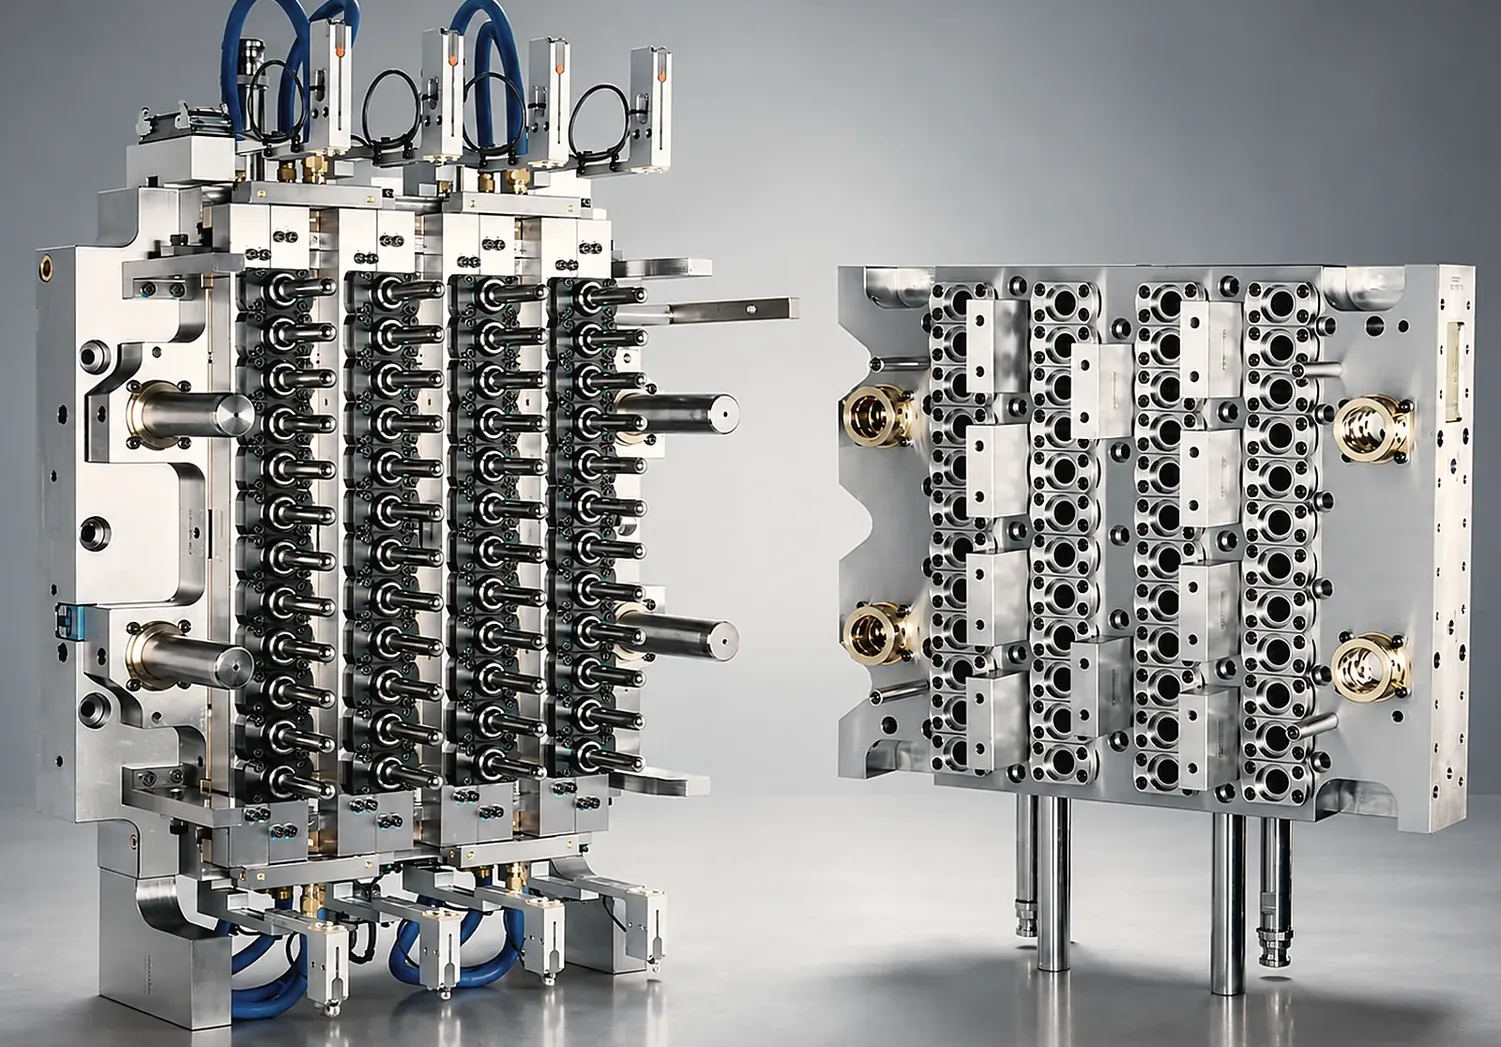
- Canal caliente (colada caliente)
- Un distribuidor y boquillas calefactados que mantienen el plástico fundido hasta cada punto de inyección, sin colada que moldear ni desperdiciar. Es estándar en moldes multicavidad para envases y preformas.
- Canales de refrigeración
- Circuitos de agua perforados en el macho y la cavidad. El enfriamiento ocupa la mayor parte de casi todos los ciclos, así que su diseño decide en gran medida el tiempo de ciclo.
- Sistema de expulsión
- Botadores, camisas, placas extractoras o válvulas de aire que empujan la pieza terminada fuera del macho al abrir el molde.
- Anillo centrador y buje del bebedero
- Centran el molde en la máquina y sellan contra la boquilla.
- Venteos (salidas de gases)
- Holguras muy finas que dejan salir el aire mientras el plástico llena la cavidad y evitan quemaduras y piezas incompletas.
Tipos de moldes de inyección
Los moldes se clasifican según cómo llega el plástico a la pieza, cuántas piezas producen por ciclo y cómo se libera la pieza.
- Molde de dos placas
- El diseño más sencillo: una sola línea de partición, y la colada y las piezas se expulsan juntas. Común en piezas grandes individuales.
- Molde de tres placas
- Una segunda línea de partición separa automáticamente la colada de las piezas y permite inyectar en el centro de cada pieza sin canal caliente.
- Molde de canal caliente
- La colada permanece fundida dentro de un distribuidor calefactado. Sin desperdicio de colada, ciclos más cortos y mejor equilibrio entre cavidades. Se usa en preformas, envases de pared delgada, vasos y tapas.
- Moldes de una cavidad y multicavidad
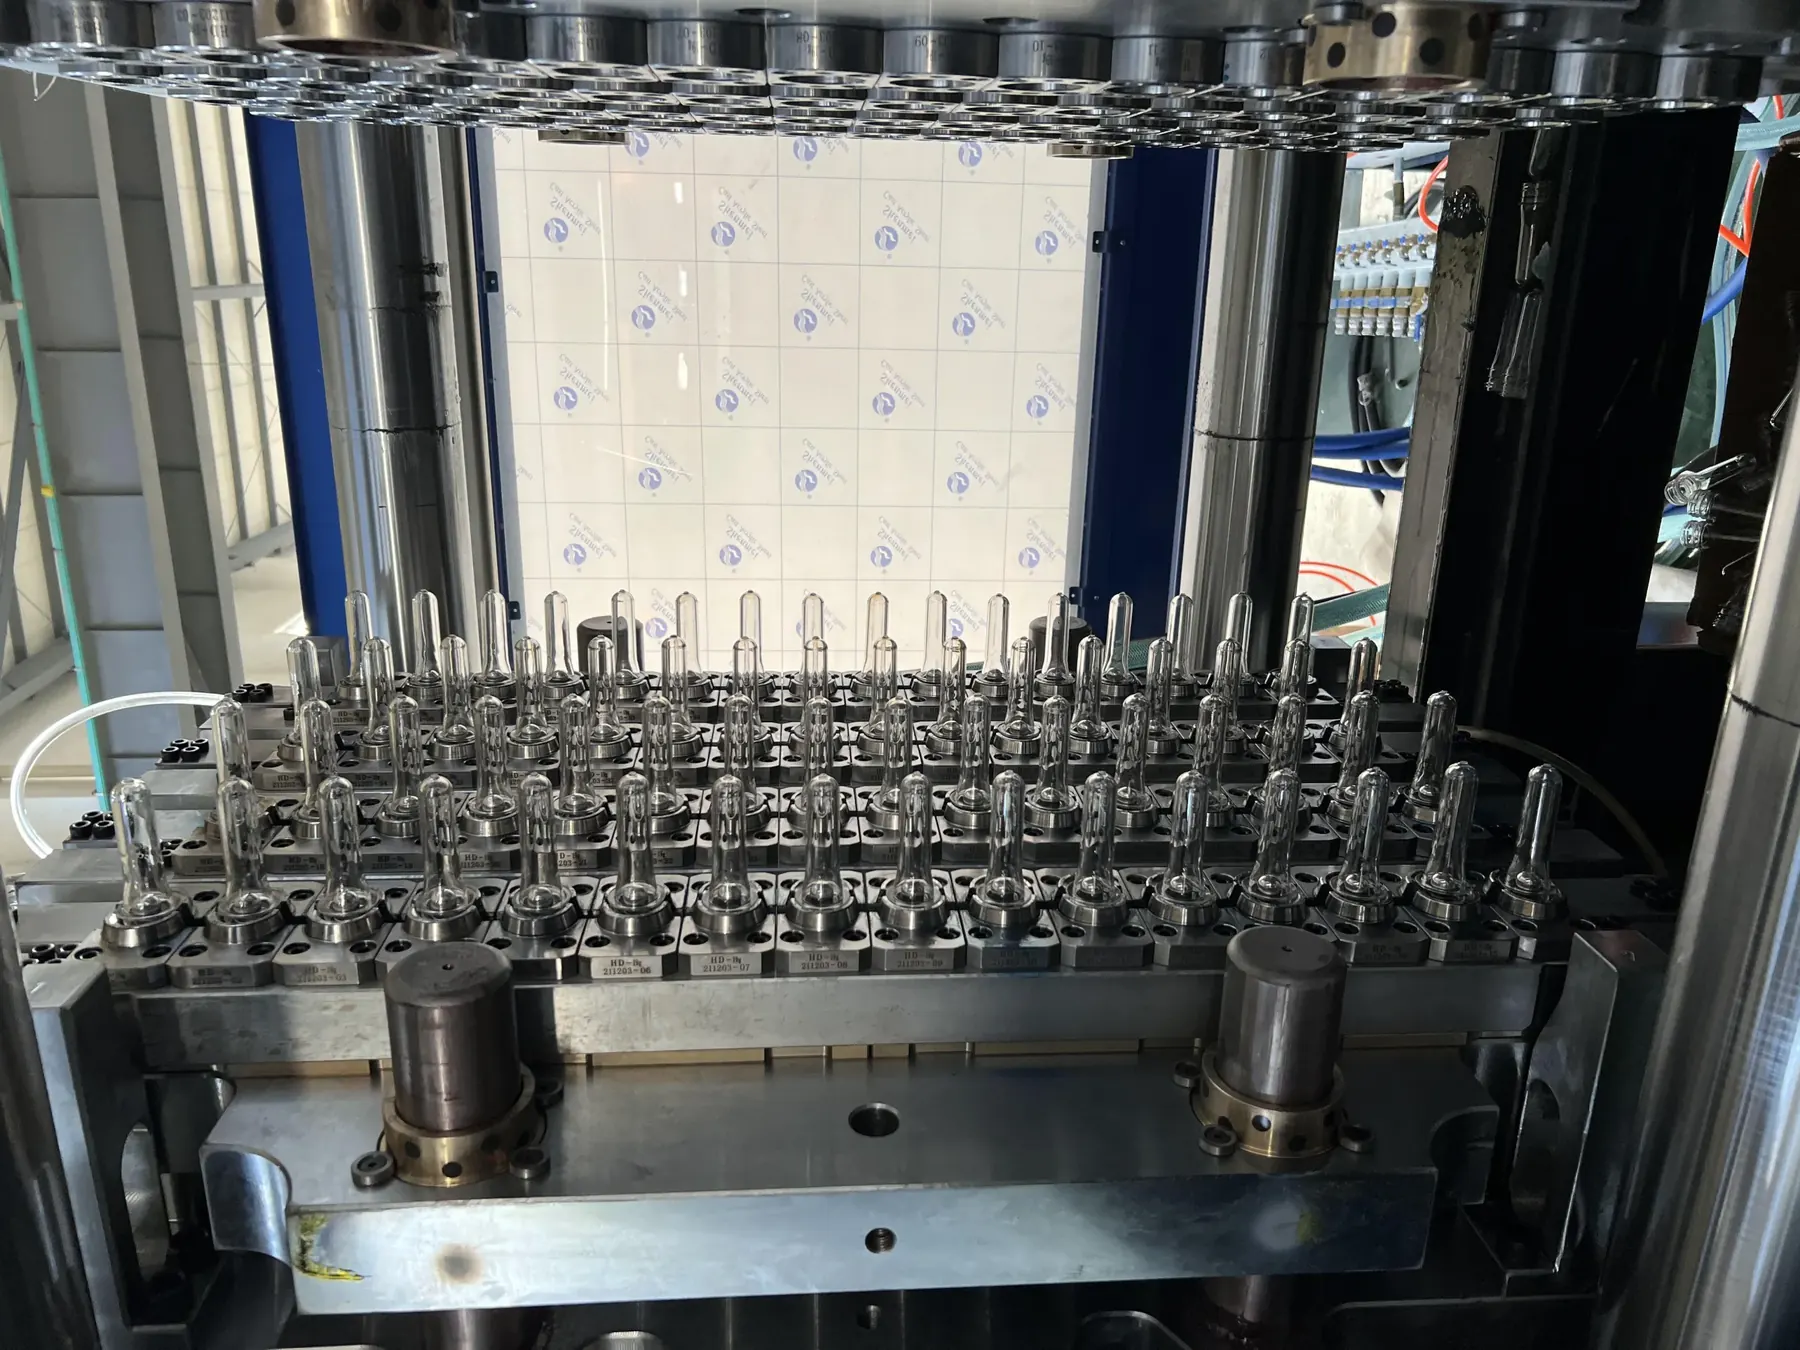
- Un molde multicavidad produce varias piezas iguales por ciclo (por ejemplo 8 envases o 72 preformas) y multiplica la producción con la misma máquina.
- Moldes con movimientos laterales
- Correderas, botadores inclinados o machos desenroscables liberan contrasalidas, agujeros laterales y roscas, como en asas de cajas o accesorios de tubería roscados.
- Moldes IML
- Los moldes de etiquetado en molde sujetan una etiqueta impresa en la cavidad y la pieza sale decorada. Se usan en vasos, envases de alimentos y cubetas.
Acero para moldes y vida útil
El acero define cuánto dura el molde, cómo mantiene el pulido y cómo resiste la resina. Los aceros pretemplados P20 y 718H son comunes en portamoldes y en piezas grandes como cajas; los inoxidables como el S136 resisten la corrosión y mantienen un alto pulido, ideales para preformas y envases de alimentos; los aceros templados en masa son los que más duran con muchos ciclos.
La vida del molde se indica como vida de diseño en inyecciones o ciclos y depende de la resina, el ciclo y el mantenimiento. Estas son las especificaciones de los moldes HWAMDA para tres grupos de productos:
| Molde | Acero | Vida de diseño | Plazo de entrega |
|---|---|---|---|
| Molde para cajas de plástico | Portamolde P20, macho y cavidad 718H | 500 000 inyecciones | 60 días laborables |
| Molde para preformas PET | S136 o M333 (M333 templado a HRC 48–51 para alta producción) | 5 millones de ciclos | 60 días laborables |
| Molde para envases de pared delgada | S136 o M333 | 5 millones de ciclos | 60 días laborables |
Cavidades, tiempo de ciclo y producción
Producción por hora = cavidades × 3600 ÷ tiempo de ciclo en segundos. Dos ejemplos registrados en pruebas de moldes HWAMDA:
Un molde PET de 72 cavidades para preformas de 16,5 g con ciclo de 9,9 s produce unas 26 000 preformas por hora. Un molde de 8 cavidades para envases rectangulares de 650 ml con ciclo de 3,3 s, en una HMD458M8-SP6, produce unos 8700 envases por hora.
Más cavidades elevan la producción, pero exigen una máquina mayor: cavidades × peso de pieza debe caber en la capacidad de inyección, y el área proyectada de todas las cavidades define la fuerza de cierre.
Cómo adaptar el molde a la máquina de inyección
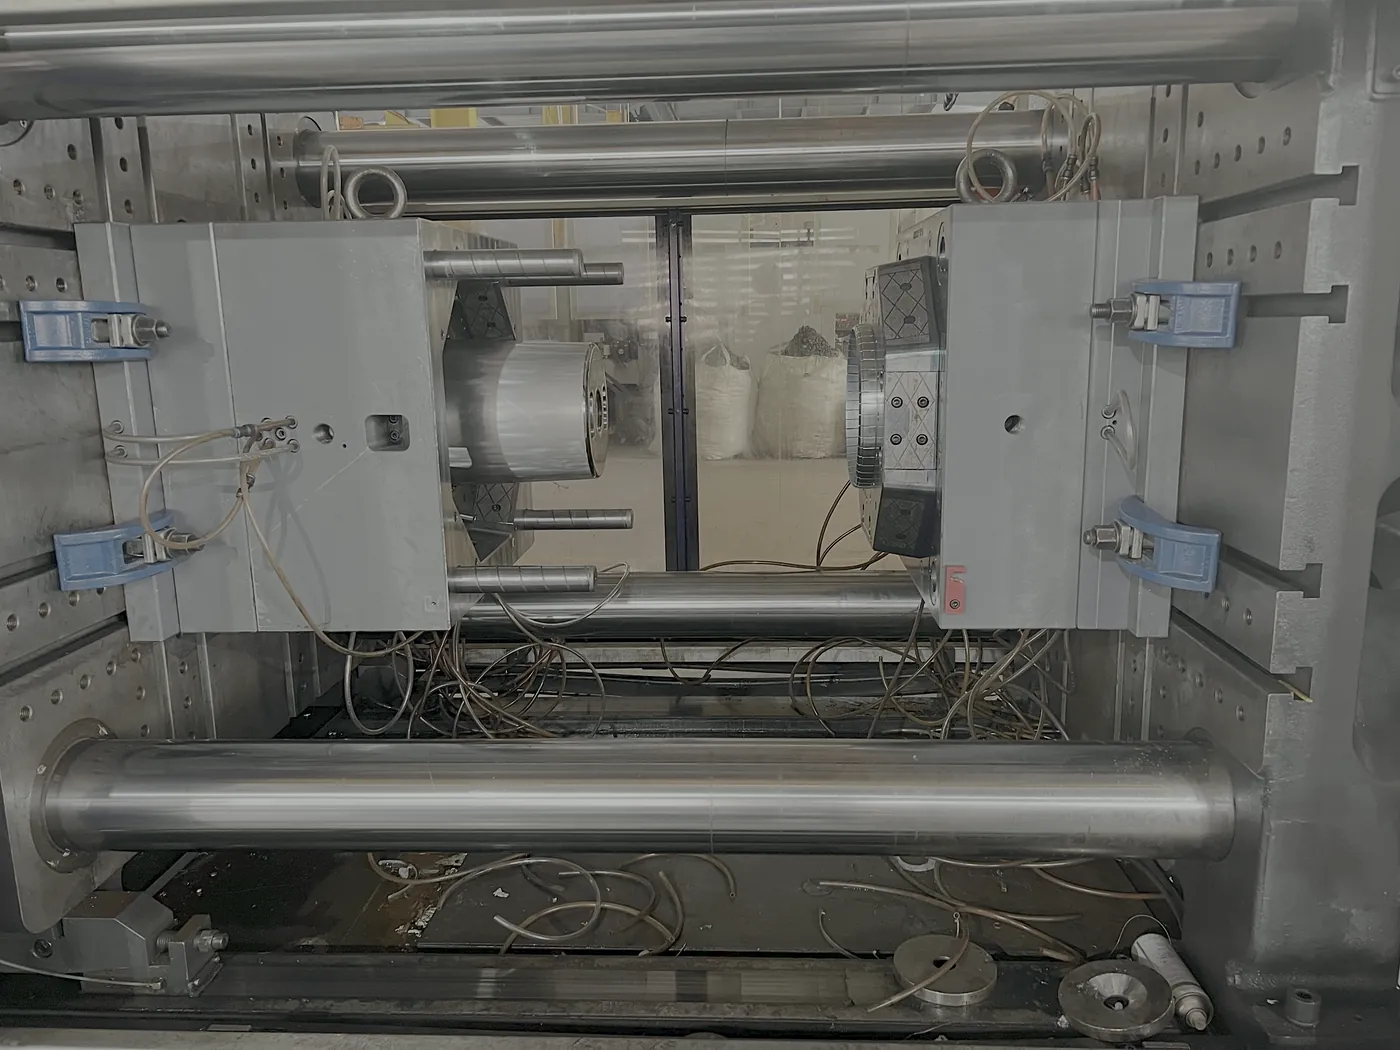
Un molde solo produce si la máquina puede sujetarlo, llenarlo y abrirlo. Revise estos valores en la ficha de la máquina antes de pedir cualquiera de los dos:
- Fuerza de cierre
- Área proyectada de todas las cavidades y canales × presión en la cavidad. Con fuerza insuficiente, el molde genera rebabas.
- Capacidad de inyección
- El peso total de la inyección (todas las cavidades más la colada, si la hay) debe quedar dentro del rango útil de la unidad de inyección.
- Distancia entre columnas y tamaño de platos
- El molde debe caber entre las columnas y quedar apoyado en el plato.
- Altura del molde y carrera de apertura
- El espesor del molde debe estar entre la altura mínima y máxima de la máquina, y la apertura debe permitir sacar la pieza.
- Expulsión, refrigeración y controles
- La carrera y el patrón de expulsión, las conexiones de agua, las zonas de canal caliente y los controles de válvulas y noyos deben coincidir con el molde.
Moldes HWAMDA por producto
HWAMDA suministra moldes adaptados a sus máquinas de inyección. Cada página de producto muestra las opciones de molde, ejemplos registrados y qué enviar para cotizar.
Qué enviar para cotizar un molde
Una cotización de molde es tan precisa como la información que la respalda. Envíe lo que tenga; los datos que falten se pueden definir juntos.
- Pieza
- Un plano 3D, una muestra o fotos claras con las medidas principales.
- Material y peso
- El grado de resina y el peso objetivo de la pieza.
- Producción
- Piezas por hora o por año, lo que define el número de cavidades.
- Máquina
- La máquina en la que trabajará el molde, o la solicitud de adaptar una nueva.
- Decoración y aceptación
- IML, color, acabado superficial y cómo se aprobarán las muestras en la prueba.
FAQ
Preguntas frecuentes
¿Cuál es la diferencia entre el molde y la máquina de inyección?
La máquina funde, inyecta y cierra; puede trabajar con muchos moldes distintos. El molde es la herramienta que da forma a un producto concreto y se monta en la máquina. Un producto nuevo suele necesitar un molde nuevo, no una máquina nueva.
¿Cuánto cuesta un molde de inyección de plástico?
Depende del tamaño de la pieza, el número de cavidades, el acero, el canal caliente, los movimientos laterales, el IML y la vida requerida. Para cotizar, envíe el plano o la muestra, el material, la producción objetivo y la máquina.
¿Cuánto dura un molde de inyección?
Depende del acero, la resina, el ciclo y el mantenimiento. Como ejemplo, los moldes HWAMDA para cajas están diseñados para 500 000 inyecciones, y los de preformas PET y envases de pared delgada para 5 millones de ciclos.
¿Qué es un molde de canal caliente?
Un molde con distribuidor y boquillas calefactados que mantienen el plástico fundido hasta cada punto de inyección. Elimina el desperdicio de colada, acorta el ciclo y equilibra el llenado entre cavidades.
¿Cuántas cavidades debe tener mi molde?
Parta de cavidades ≈ piezas por hora × ciclo en segundos ÷ 3600 y confirme después que la máquina tiene la capacidad de inyección, la fuerza de cierre y el espacio para molde necesarios.
¿Cuánto se tarda en fabricar un molde?
Los moldes HWAMDA para preformas PET, cajas y envases de pared delgada tienen un plazo de 60 días laborables.