 HWAMDA
Les cinq systèmes principaux en un coup d'œil
Toute presse à injecter, de la petite machine pour l'emballage à la grande presse bi-plateaux, est construite à partir des cinq mêmes systèmes. Savoir ce que fait chacun vous aide à comparer les machines, à définir la bonne configuration et à planifier la maintenance.
Ce guide porte sur la machine elle-même. Le moule (empreintes, noyaux, canal d'alimentation ou canal chaud, refroidissement et broches d'éjection) est un outil distinct, réalisé pour chaque produit et monté entre les plateaux.
- Unité d'injection
- Fond la matière plastique et injecte dans le moule une dose mesurée.
- Unité de fermeture
- Ouvre et ferme le moule et le maintient fermé face à la pression d'injection.
- Système hydraulique et d'entraînement
- Fournit la force et le mouvement à chaque axe de la machine.
- Système électrique et de commande
- Règle, séquence et surveille l'ensemble du cycle de moulage.
- Lubrification, air et sécurité
- Maintient les pièces mobiles lubrifiées, fournit l'air comprimé et protège l'opérateur.
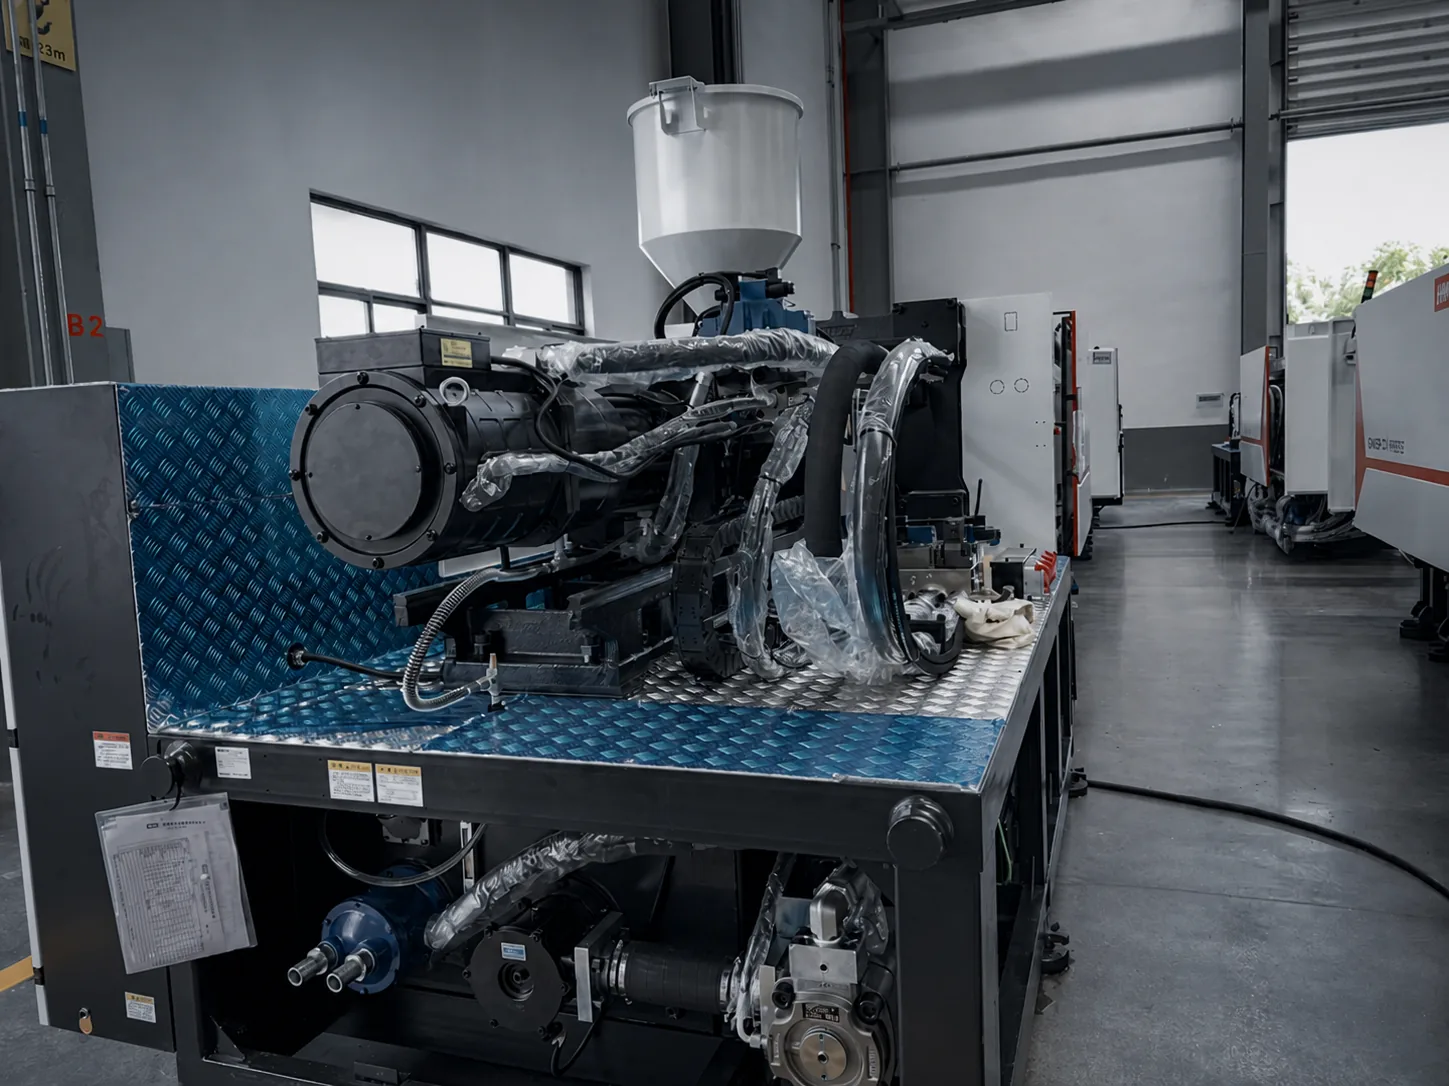
Unité d'injection
L'unité d'injection transforme les granulés de plastique en une matière fondue homogène et la pousse dans le moule. Elle est montée sur un chariot afin que la buse puisse avancer contre le moule et reculer.
- Trémie
- Contient les granulés et les alimente dans le fourreau. Un sécheur ou un chargeur est souvent placé dessus.
- Fourreau et colliers chauffants
- Le fourreau entoure la vis. Les colliers chauffants, pilotés par des thermocouples répartis en plusieurs zones, le portent à la température de transformation.
- Vis
- Tourne pour convoyer, comprimer et fondre les granulés, puis avance comme un piston pour injecter. L'essentiel de la chaleur de fusion provient du cisaillement exercé par la vis. La conception de la vis est adaptée à la matière.
- Clapet anti-retour
- Laisse la matière fondue passer devant la vis pendant la plastification et se ferme pendant l'injection, de sorte que le volume de dose reste constant.
- Buse
- Relie le fourreau à la douille d'injection du moule et assure l'étanchéité contre celle-ci pendant l'injection.
- Vérins d'injection et de chariot
- Poussent la vis vers l'avant pour l'injection et la pression de maintien, et déplacent toute l'unité vers le moule ou à l'écart de celui-ci.
Unité de fermeture
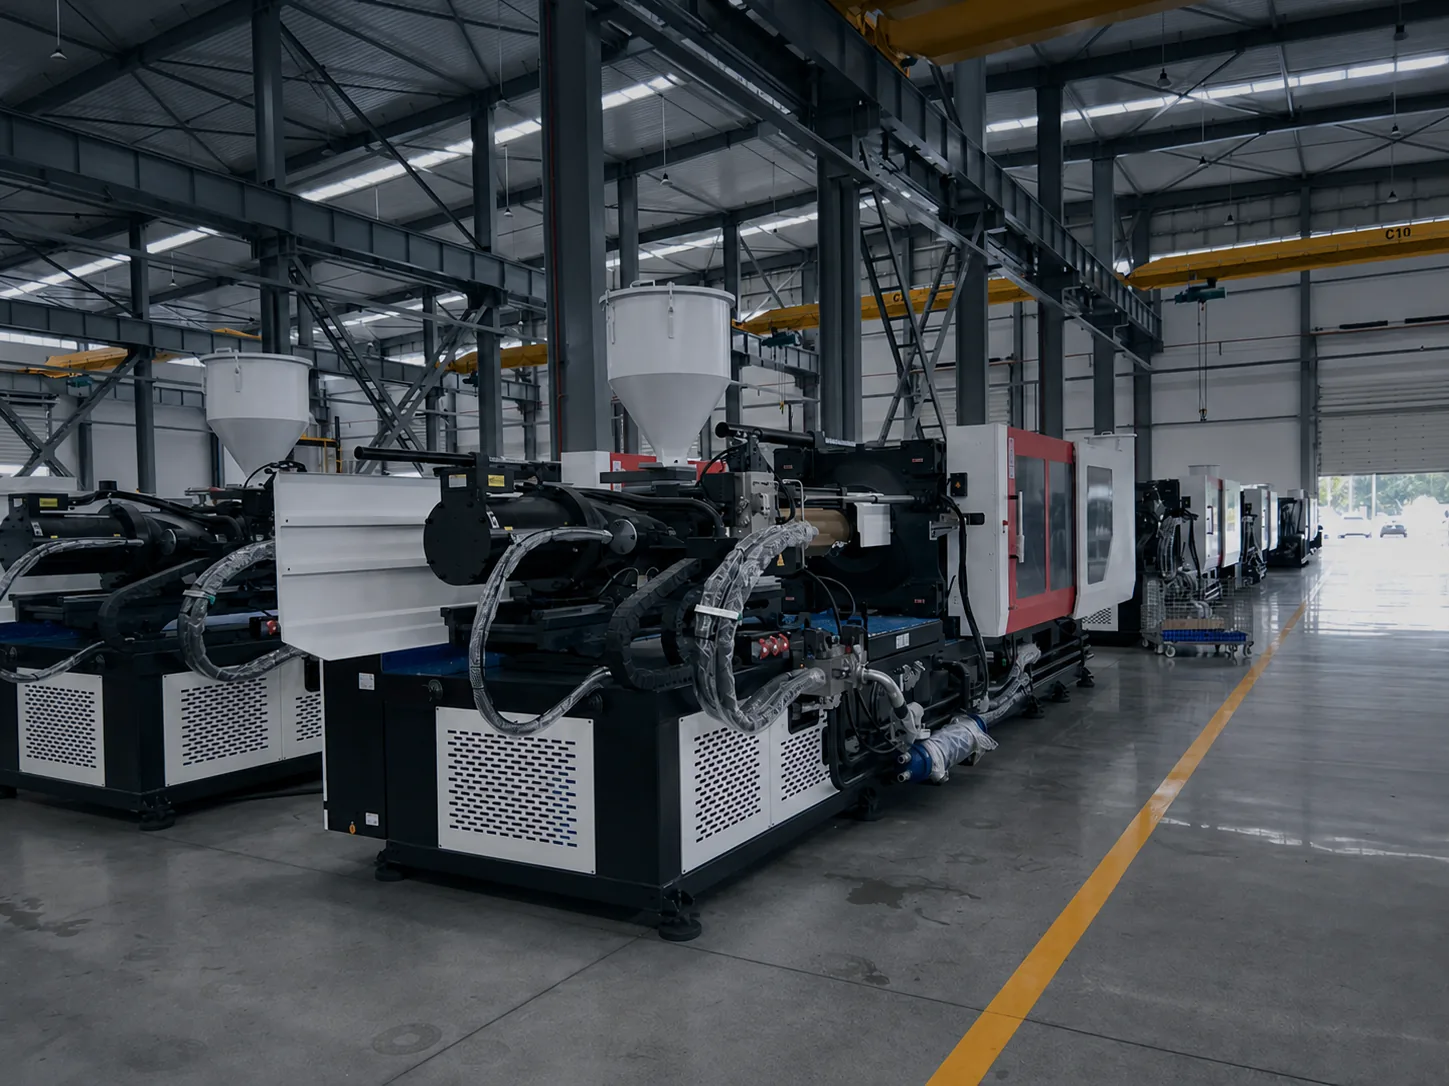
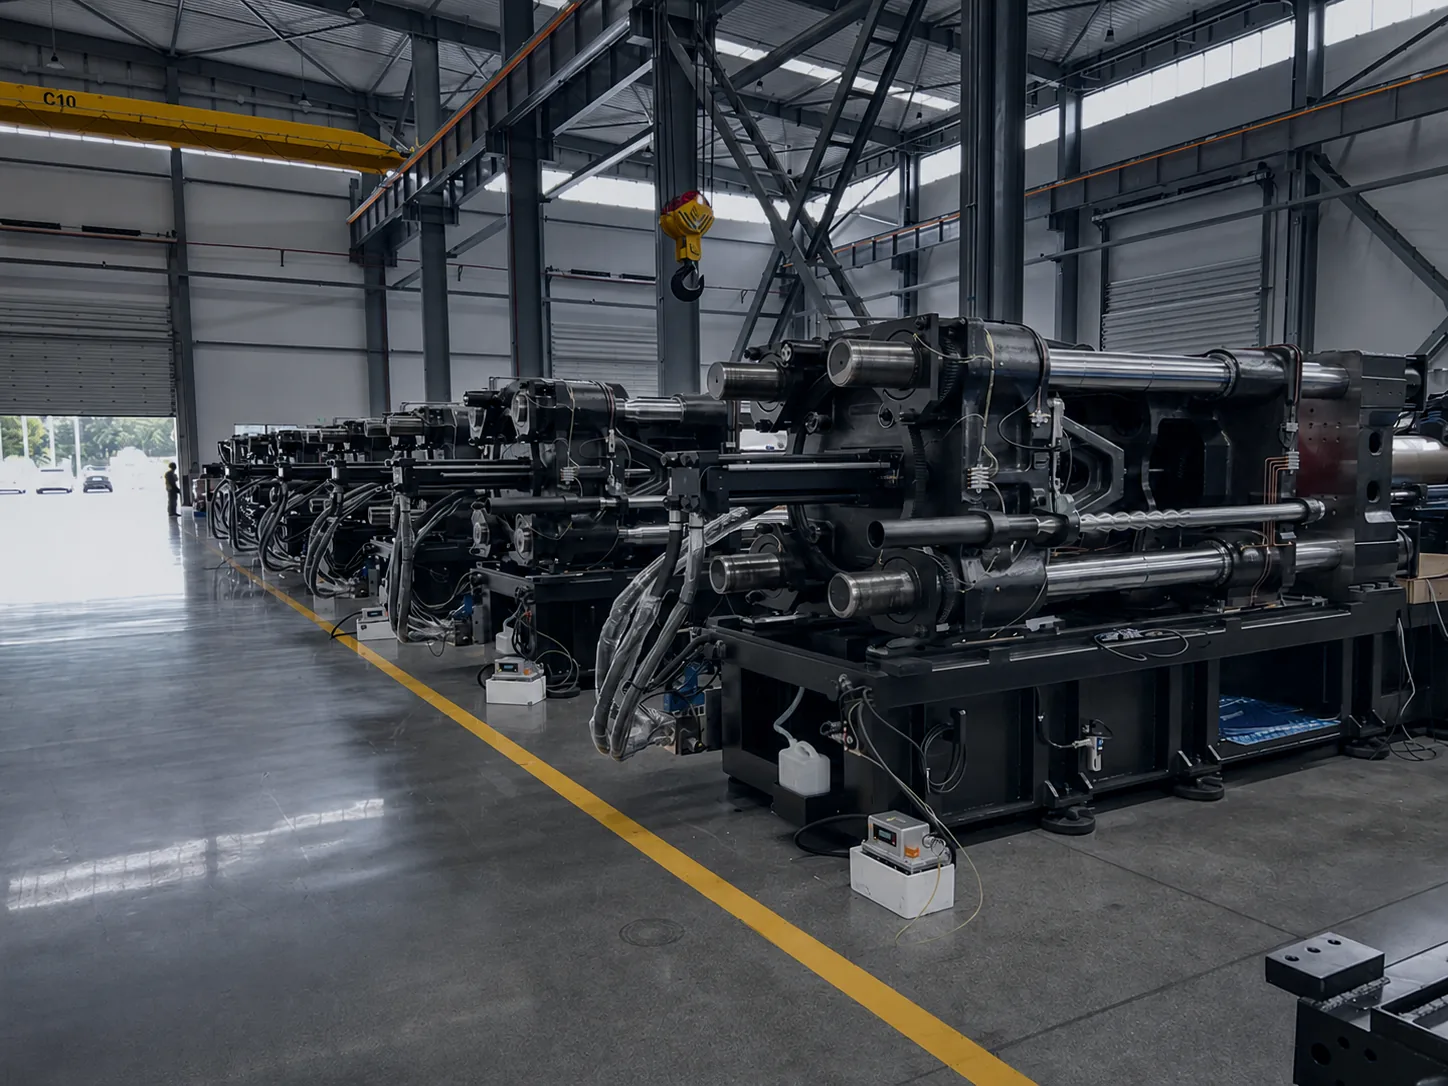
L'unité de fermeture porte le moule. Elle ferme le moule rapidement, ralentit pour le protéger, établit la force de fermeture qui le maintient fermé pendant le remplissage, puis l'ouvre et éjecte la pièce. La force de fermeture est le chiffre le plus souvent utilisé pour décrire la taille d'une machine.
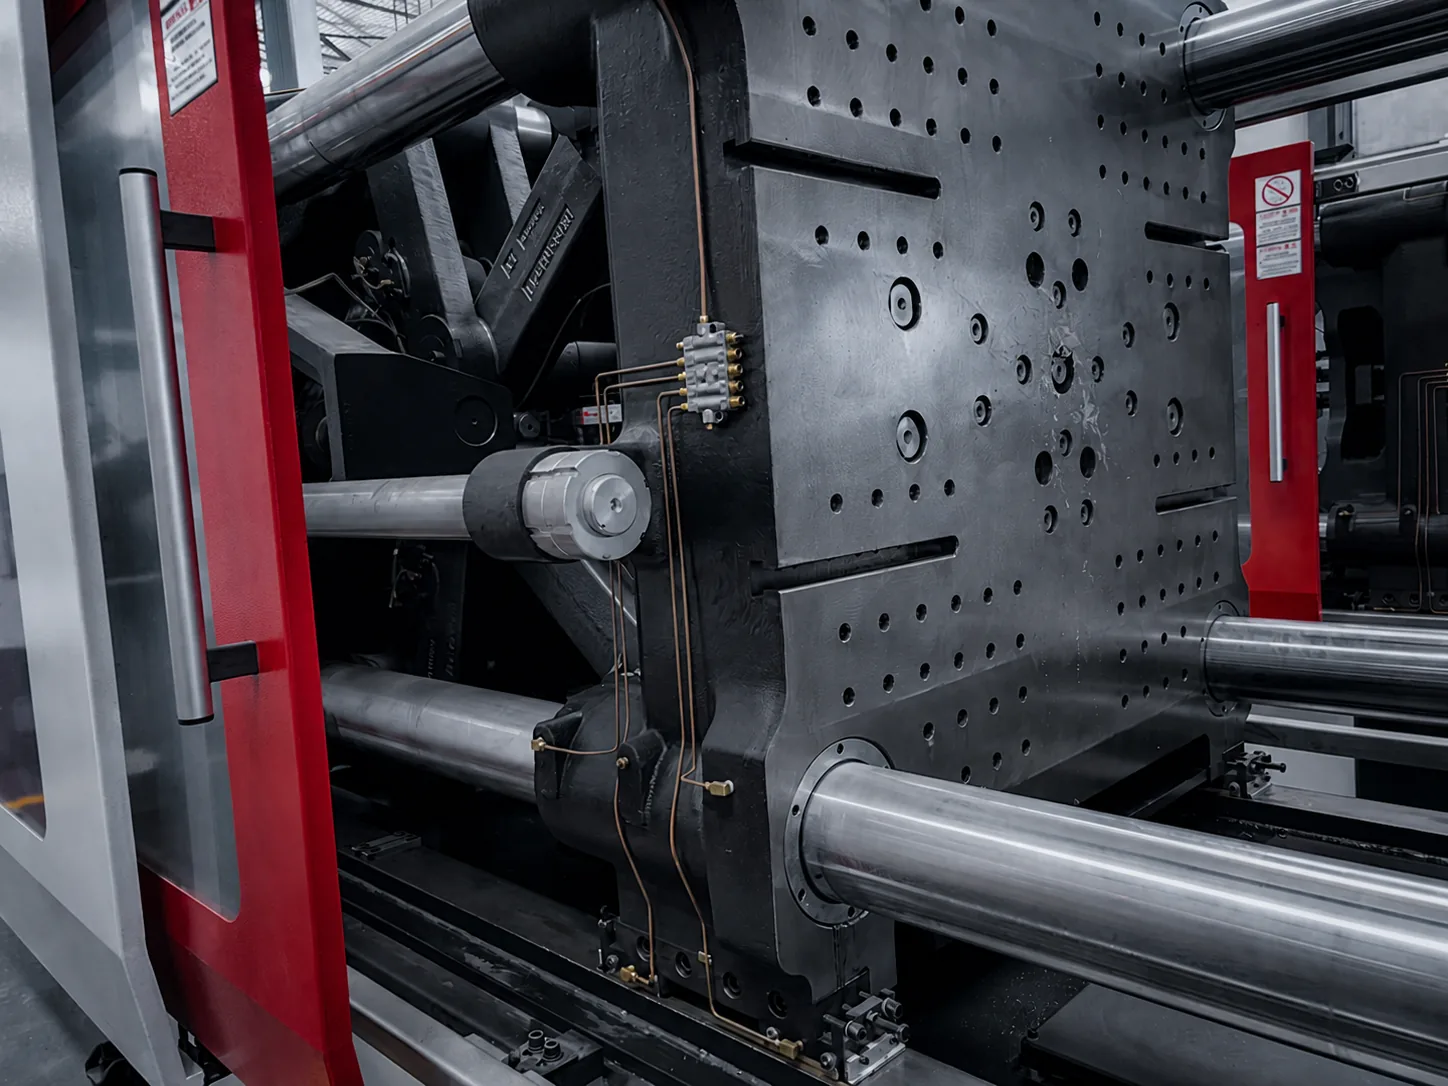
- Plateau fixe et plateau mobile
- Les deux moitiés du moule sont boulonnées sur ces plateaux massifs. La taille des plateaux et l'entraxe des colonnes déterminent la taille de moule admissible.
- Colonnes
- Généralement quatre barres d'acier qui guident le plateau mobile et supportent la force de fermeture.
- Genouillère ou vérins de fermeture
- Une genouillère utilise des bras articulés entraînés par un vérin hydraulique pour multiplier la force. Une presse bi-plateaux, au contraire, génère la force avec des vérins hydrauliques agissant directement sur les colonnes, ce qui fait gagner de la longueur sur les grandes machines.
- Réglage de la hauteur du moule
- Règle la distance entre les plateaux selon l'épaisseur du moule.
- Système d'éjection
- Pousse la pièce moulée hors du noyau après l'ouverture du moule, par des broches ou des plaques d'éjection dans le moule.
- Portes de sécurité
- Protègent la zone du moule. La machine ne peut pas se fermer tant qu'une porte est ouverte.
Système hydraulique et d'entraînement
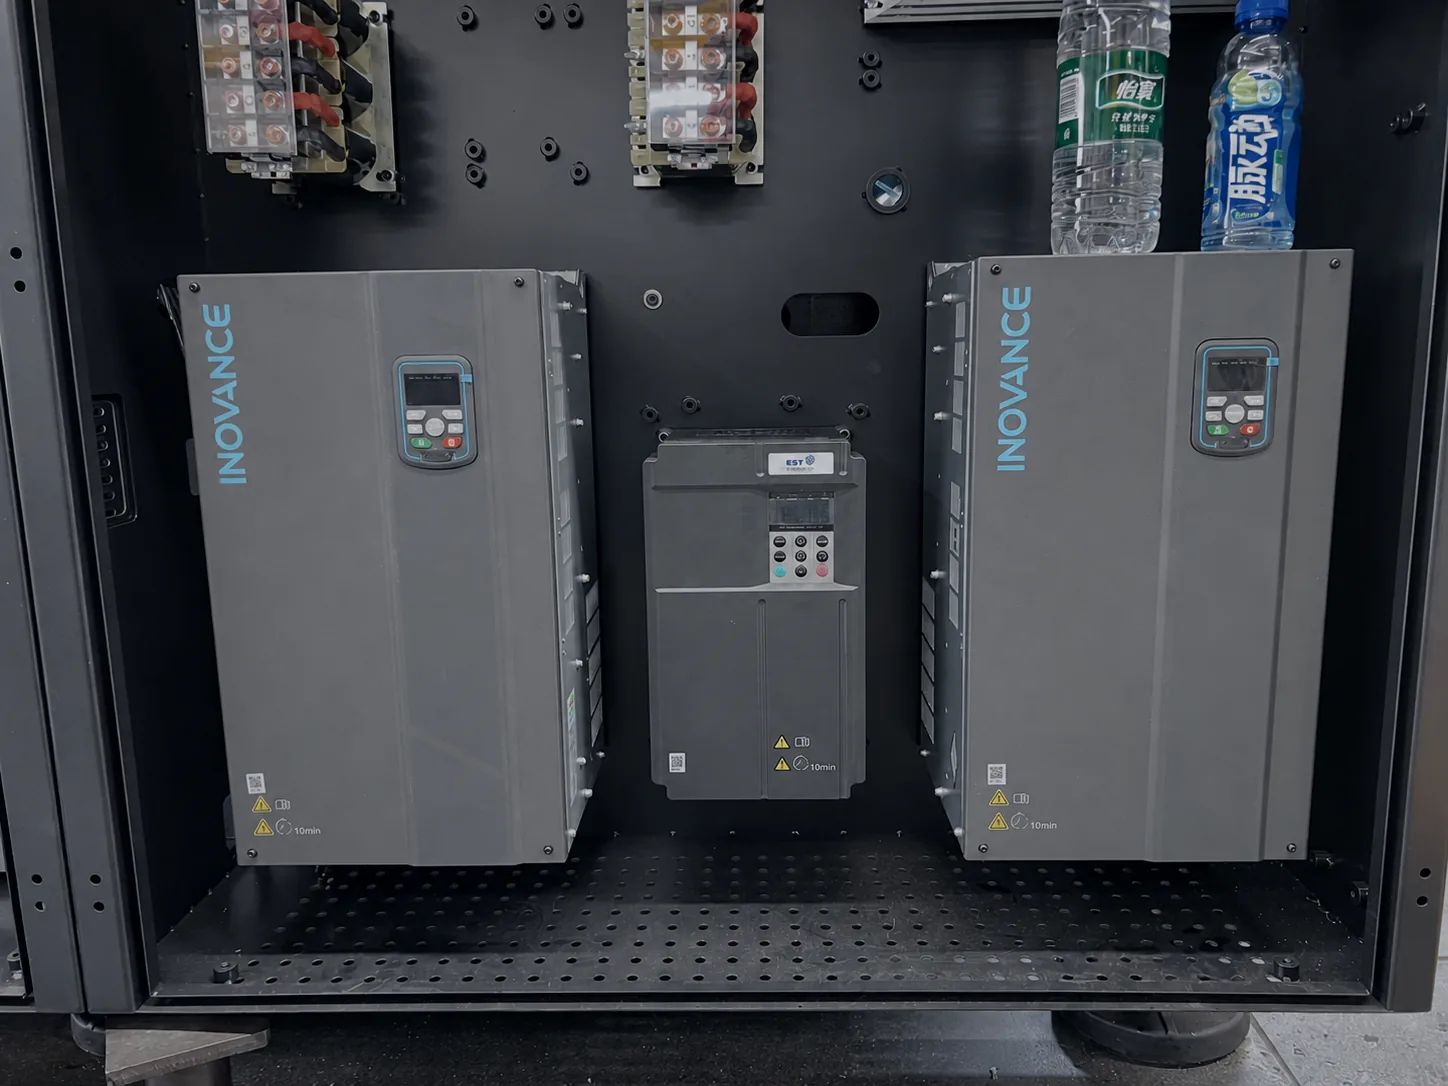
Sur les presses hydrauliques et servo-hydrauliques, un moteur entraîne une pompe qui alimente en huile les vérins et un moteur hydraulique. Sur une presse servo-hydraulique, un servomoteur modifie la vitesse de la pompe en fonction de la demande, si bien que la pompe tourne lentement ou s'arrête entre deux mouvements. C'est la principale source de ses économies d'énergie par rapport à une pompe à vitesse fixe.
- Moteur et pompe
- Génèrent le débit et la pression d'huile. Avec un servomoteur, le débit suit chaque mouvement du cycle.
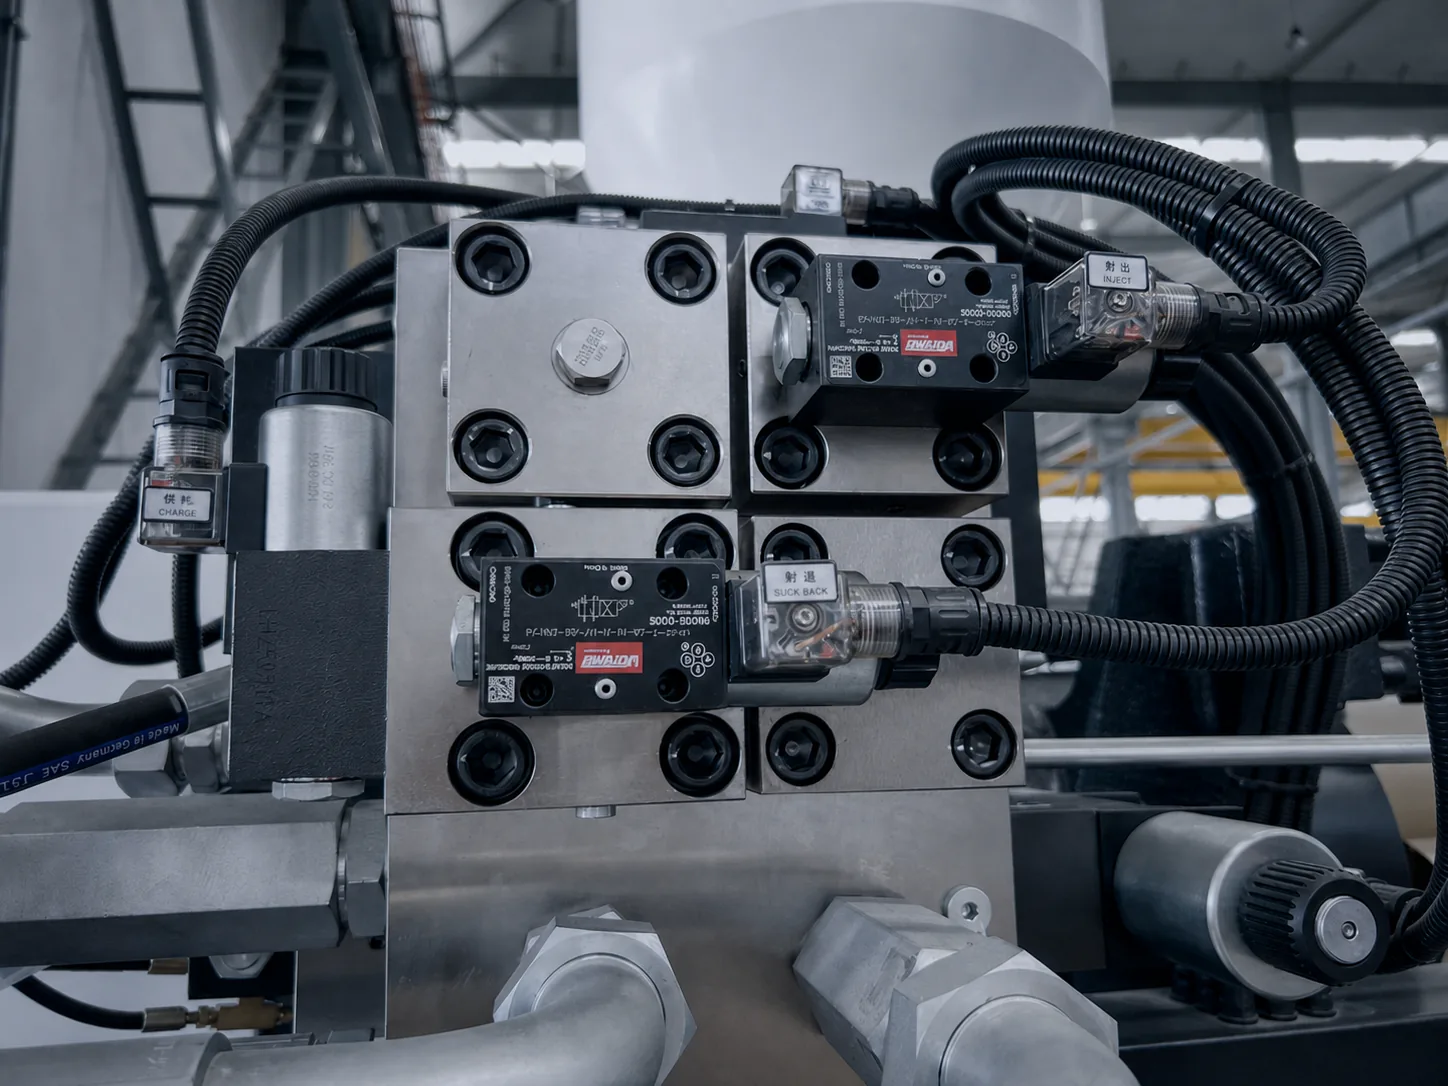
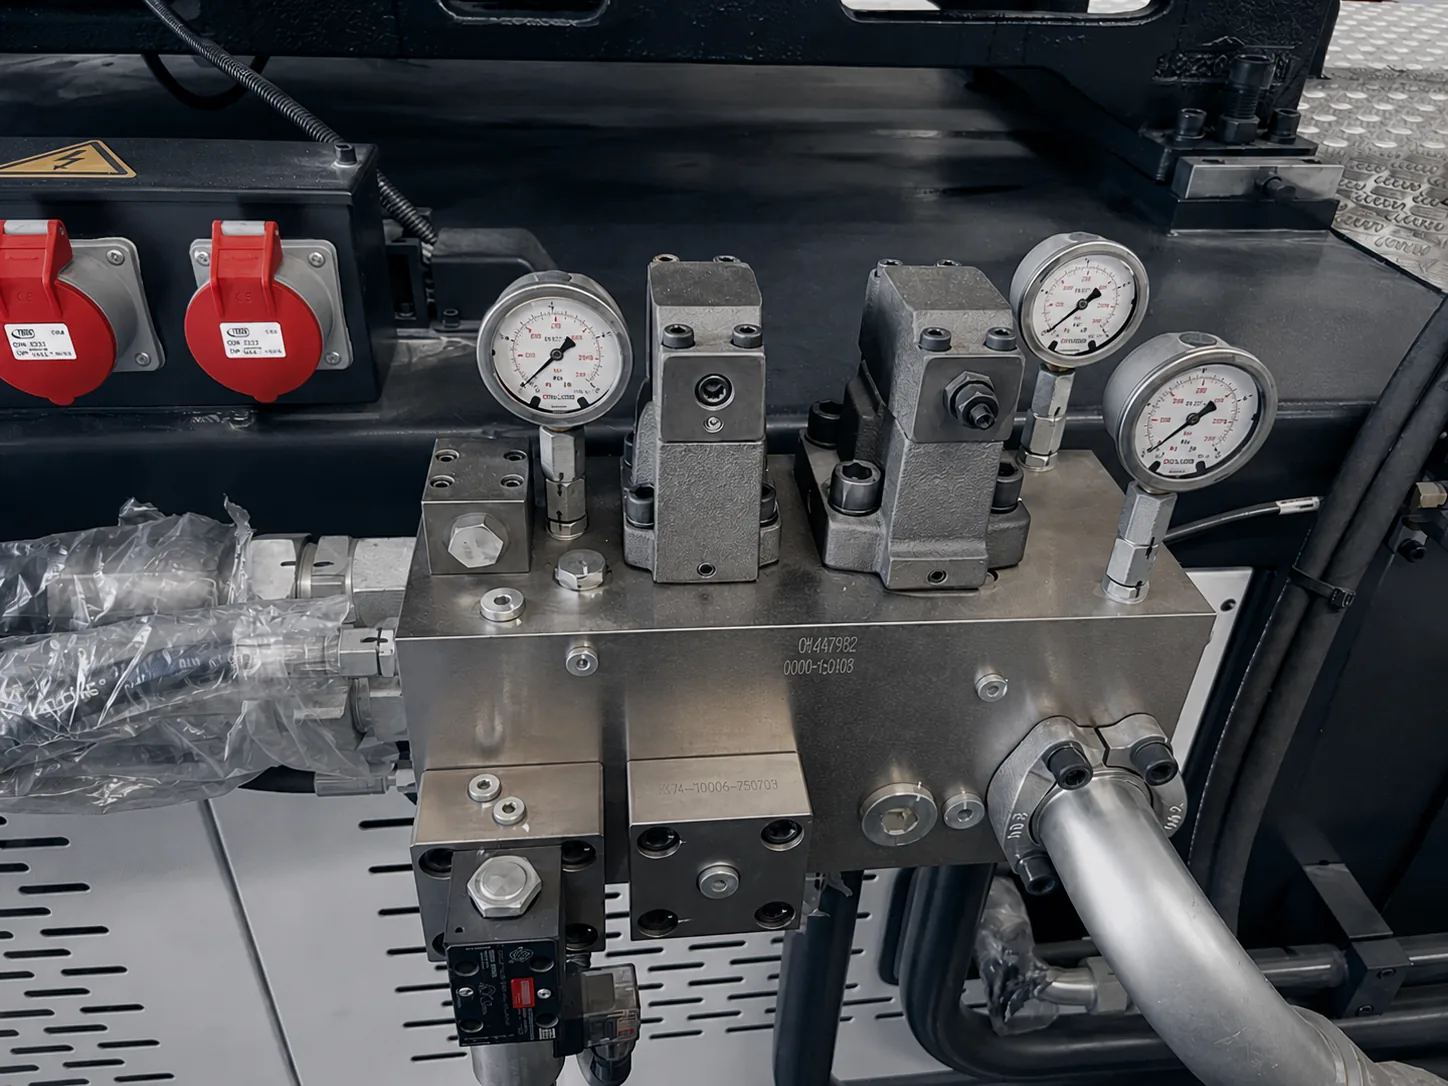
- Blocs de distribution
- Dirigent l'huile vers le bon vérin au bon moment et régulent la pression et la vitesse.
- Vérins et moteur hydraulique
- Transforment la pression d'huile en mouvement : fermeture, injection, éjection, chariot et rotation de la vis.
- Réservoir d'huile, refroidisseur et filtres
- Stockent l'huile, la maintiennent à température stable et propre. Une huile propre et fraîche protège les distributeurs et les joints.
Système électrique et de commande
Le contrôleur est la vue que l'opérateur a de la machine. Il mémorise les réglages de procédé de chaque moule, exécute le cycle en séquence, surveille les températures, les pressions, les positions et les temps, et déclenche une alarme lorsqu'une valeur sort de ses limites.
- Contrôleur et écran opérateur
- Permettent de régler températures, vitesses, pressions, positions et temps ; d'enregistrer des recettes de moule ; et de consulter les alarmes et les compteurs de production.
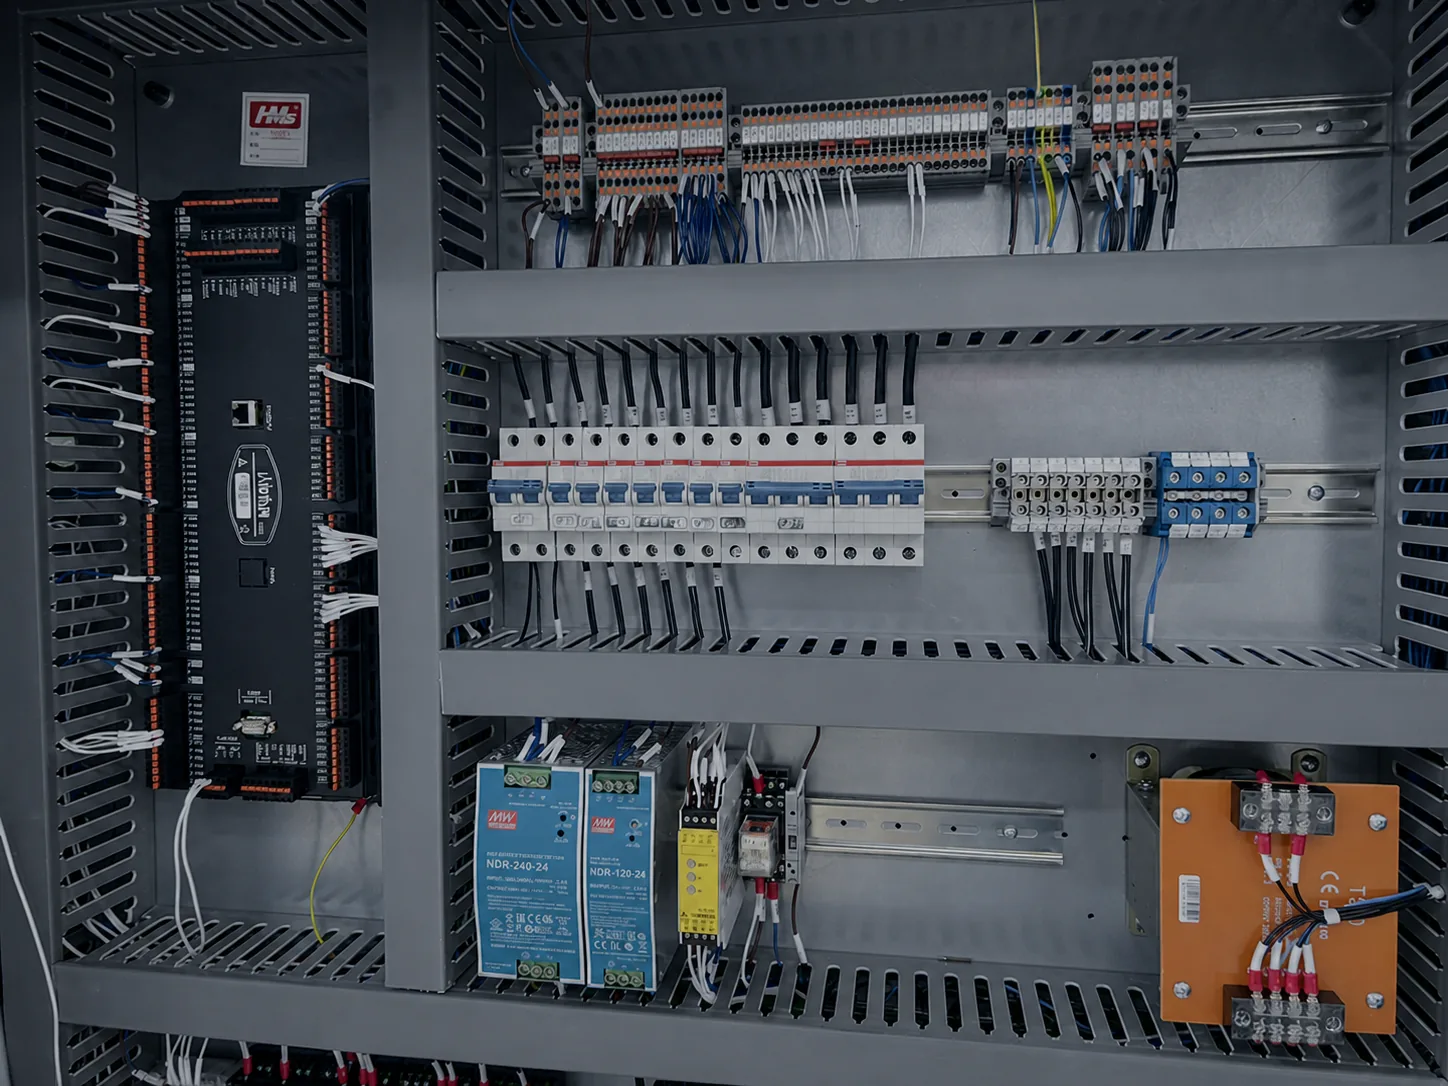
- Armoire électrique
- Renferme l'alimentation, les protections de circuit, les relais, les modules I/O et les variateurs des moteurs.
- Capteurs
- Thermocouples, capteurs de position et capteurs de pression renvoient des valeurs réelles au contrôleur.
- Interfaces
- Connexions de signaux pour les robots, les thermorégulateurs de moule, les contrôleurs de canaux chauds et d'autres équipements périphériques.
Lubrification, air et sécurité
Des systèmes plus modestes assurent le bon fonctionnement de la machine en douceur et en sécurité. On les néglige facilement lors de la comparaison des machines, mais ils déterminent l'attention quotidienne qu'une machine exige.
- Lubrification automatique
- Une pompe envoie de la graisse ou de l'huile par un distributeur vers les axes de la genouillère, les bagues et les guides, à intervalles réglés.
- Alimentation en air comprimé
- Un filtre et un régulateur nettoient et règlent l'air utilisé pour le soufflage, les obturateurs de canaux chauds et certaines fonctions du moule.
- Protecteurs et verrouillages
- Des protecteurs avant, arrière et supérieur avec verrouillages électriques et hydrauliques arrêtent tout mouvement lorsque la zone du moule est ouverte.
- Arrêt d'urgence
- Arrête immédiatement tout mouvement depuis le côté opérateur et d'autres points autour de la machine.
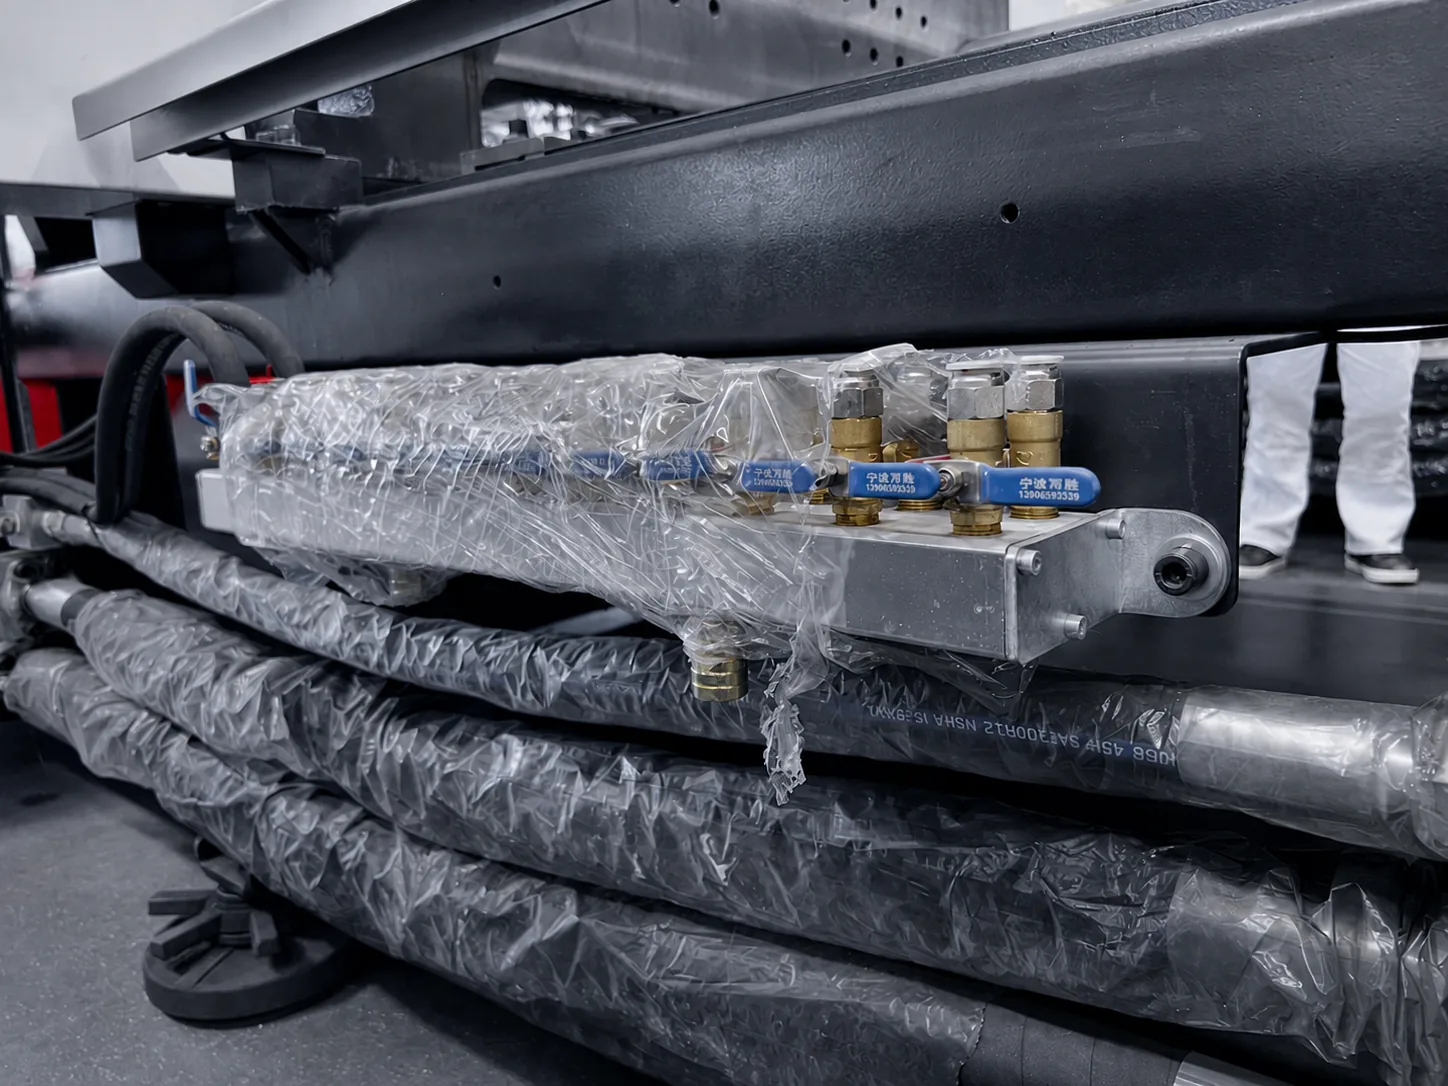
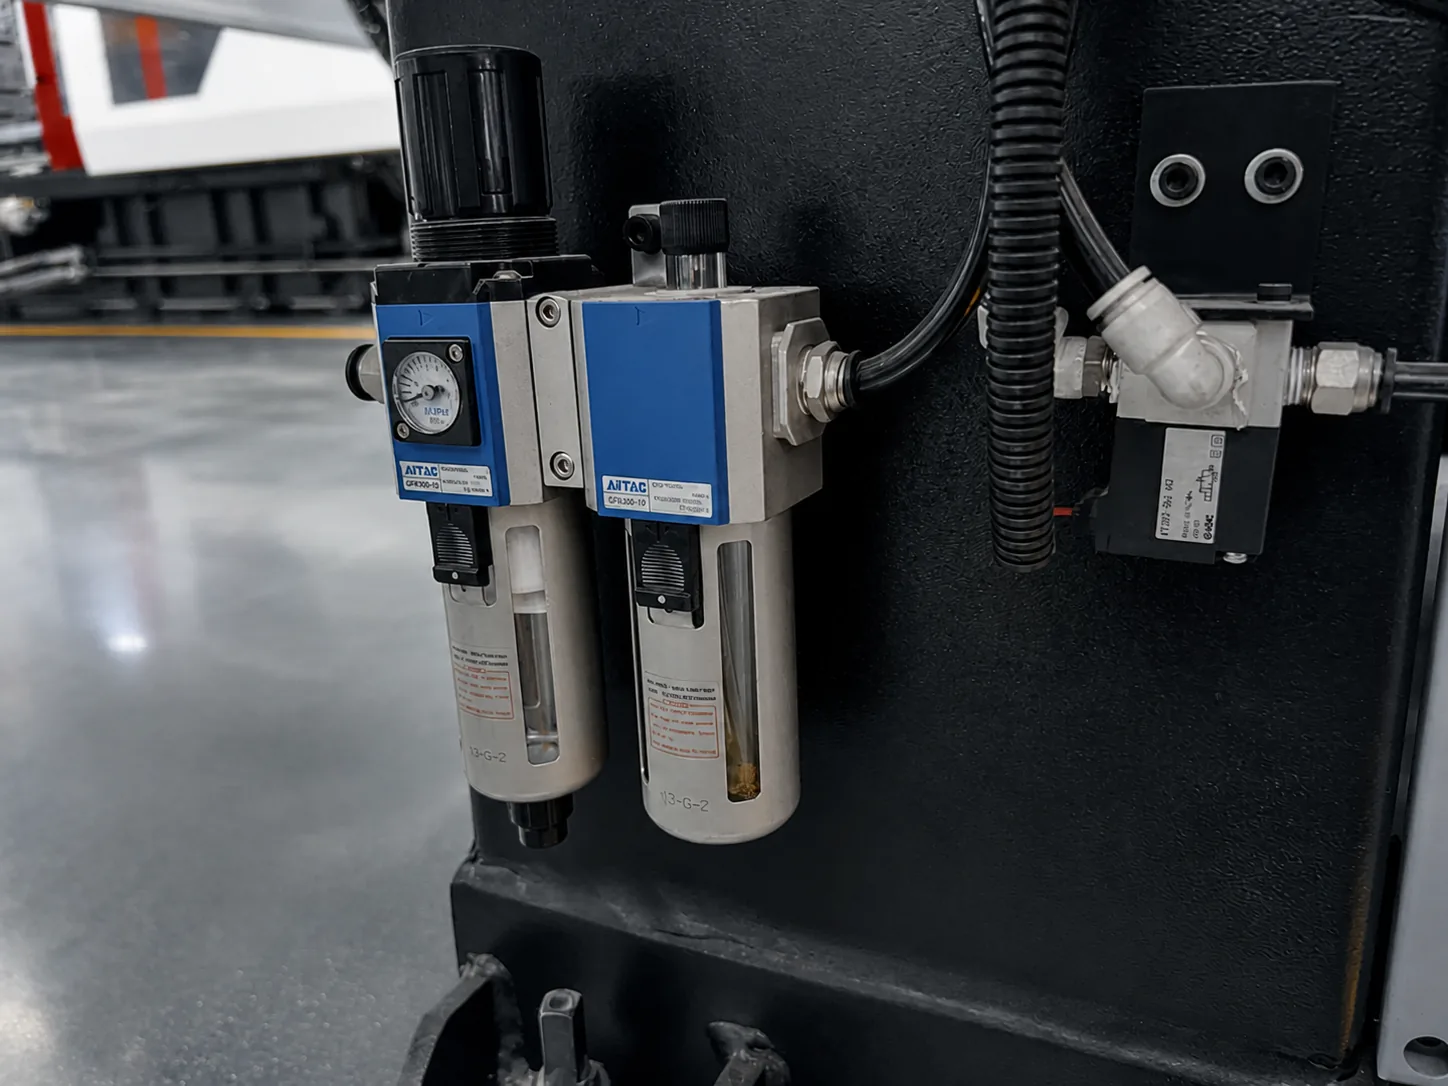
Tableau de référence des composants
Utilisez ce tableau comme aide-mémoire pour comparer des offres ou planifier la maintenance.
| Composant | Fonction principale | Point d'usure ou de contrôle typique | À confirmer à l'achat |
|---|---|---|---|
| Vis et fourreau | Fondre et doser la matière | Usure des filets et de l'alésage, plus rapide avec des matières chargées ou abrasives | Diamètre et conception de la vis adaptés à votre matière et au poids de dose |
| Clapet anti-retour | Empêcher le retour de la matière fondue pendant l'injection | L'usure provoque un matelas et un poids de dose instables | Type adapté à la matière |
| Colliers chauffants et thermocouples | Chauffer le fourreau et mesurer la température | Colliers défaillants, connexions desserrées | Nombre de zones de chauffe |
| Buse | Assurer l'étanchéité entre le fourreau et le moule | Fuites, pointe bouchée | Type et rayon de buse adaptés au moule |
| Plateaux et colonnes | Porter le moule et la force de fermeture | Parallélisme des plateaux, état des colonnes | Taille des plateaux, entraxe des colonnes et plage de hauteur de moule pour votre moule |
| Genouillère ou vérins de fermeture | Fermer le moule et établir la force | Usure des axes et des bagues en cas de défaut de lubrification | Force de fermeture et course d'ouverture |
| Système d'éjection | Pousser la pièce hors du noyau | Usure des joints et des guides | Course et force d'éjection |
| Moteur et pompe | Fournir la puissance hydraulique | Bruit, température de l'huile | Type d'entraînement : pompe fixe ou servo |
| Distributeurs, vérins et joints | Commander et transmettre le mouvement | Fuites, contamination | Réponse adaptée à votre temps de cycle |
| Huile hydraulique et filtres | Transmettre la puissance et protéger les composants | Contamination, surchauffe | Refroidissement et filtration de l'huile |
| Contrôleur et capteurs | Exécuter et surveiller le cycle | Dérive des capteurs, alarmes | Interfaces pour robots et équipements périphériques |
| Système de lubrification | Protéger les parties mobiles de la fermeture | Conduites bouchées, réservoir vide | Lubrification automatique |
Choisir une machine selon ses composants
Deux machines de même force de fermeture peuvent être très différentes. Partez de votre produit et de votre moule, puis vérifiez les composants qui comptent pour eux : la vis et la dose d'injection selon votre matière et le poids de la pièce, la taille des plateaux et l'entraxe des colonnes selon votre moule, la course d'ouverture pour les pièces profondes, le type d'entraînement selon vos coûts d'énergie et votre cycle, et les interfaces du contrôleur selon le robot et les équipements périphériques que vous prévoyez d'utiliser.
Envoyez-nous le plan de votre pièce, la matière et les informations sur le moule. HWAMDA vous proposera le modèle de presse et l'unité d'injection adaptés, et vous expliquera la configuration ligne par ligne.
Pièces de rechange et garantie
Les pièces d'usure telles que clapets anti-retour, colliers chauffants, thermocouples, joints et filtres méritent d'être gardées en stock afin qu'une petite panne n'arrête pas la production. Les machines HWAMDA bénéficient d'une garantie machine de 1 an, de 2 ans sur les colonnes et de 5 ans sur les plateaux.
FAQ
Questions fréquentes
Quelles sont les principales parties d'une presse à injecter ?
L'unité d'injection, l'unité de fermeture, le système hydraulique et d'entraînement, le système électrique et de commande, ainsi que les systèmes de lubrification, d'air et de sécurité. Le moule est un outil distinct monté dans l'unité de fermeture.
Quelle est la différence entre les composants de la machine et ceux du moule ?
Les composants de la machine appartiennent à la presse à injecter et servent pour tous les produits qu'elle fabrique. Les composants du moule, tels que les empreintes, les noyaux, les canaux et les broches d'éjection, appartiennent au moule, qui est réalisé pour un seul produit.
Quels composants s'usent en premier ?
Généralement le clapet anti-retour, la vis et le fourreau, les colliers chauffants, les thermocouples, les joints et les filtres. L'usure est plus rapide avec des matières chargées de fibres de verre ou abrasives et avec de longues durées de fonctionnement.
À quoi sert la vis d'une presse à injecter ?
En tournant, elle convoie, comprime et fond les granulés, puis avance comme un piston pour injecter la matière fondue dans le moule.
Quelle est la différence entre une fermeture à genouillère et une fermeture bi-plateaux ?
Une fermeture à genouillère multiplie la force d'un vérin grâce à des bras articulés. Une fermeture bi-plateaux utilise des vérins hydrauliques agissant sur les colonnes, ce qui raccourcit les grandes machines.