 HWAMDA
Что такое пресс-форма для литья пластмасс?
Пресс-форма для литья пластмасс под давлением — это точный стальной инструмент, который придаёт изделию форму. Она устанавливается между плитами термопластавтомата. Машина расплавляет материал и впрыскивает его в закрытую форму; пластик заполняет оформляющую полость, остывает, форма раскрывается, и изделие выталкивается. Затем цикл повторяется.
Термопластавтомат может выпускать много разных изделий, а пресс-форма делается под одно изделие или семейство деталей. Поэтому для каждой новой преформы, ящика, контейнера или ведра нужна своя форма. Форму и машину подбирают вместе: форма задаёт изделие, число гнёзд и большую часть цикла, а машина должна обеспечить усилие смыкания, объём впрыска и место для формы.
Устройство пресс-формы
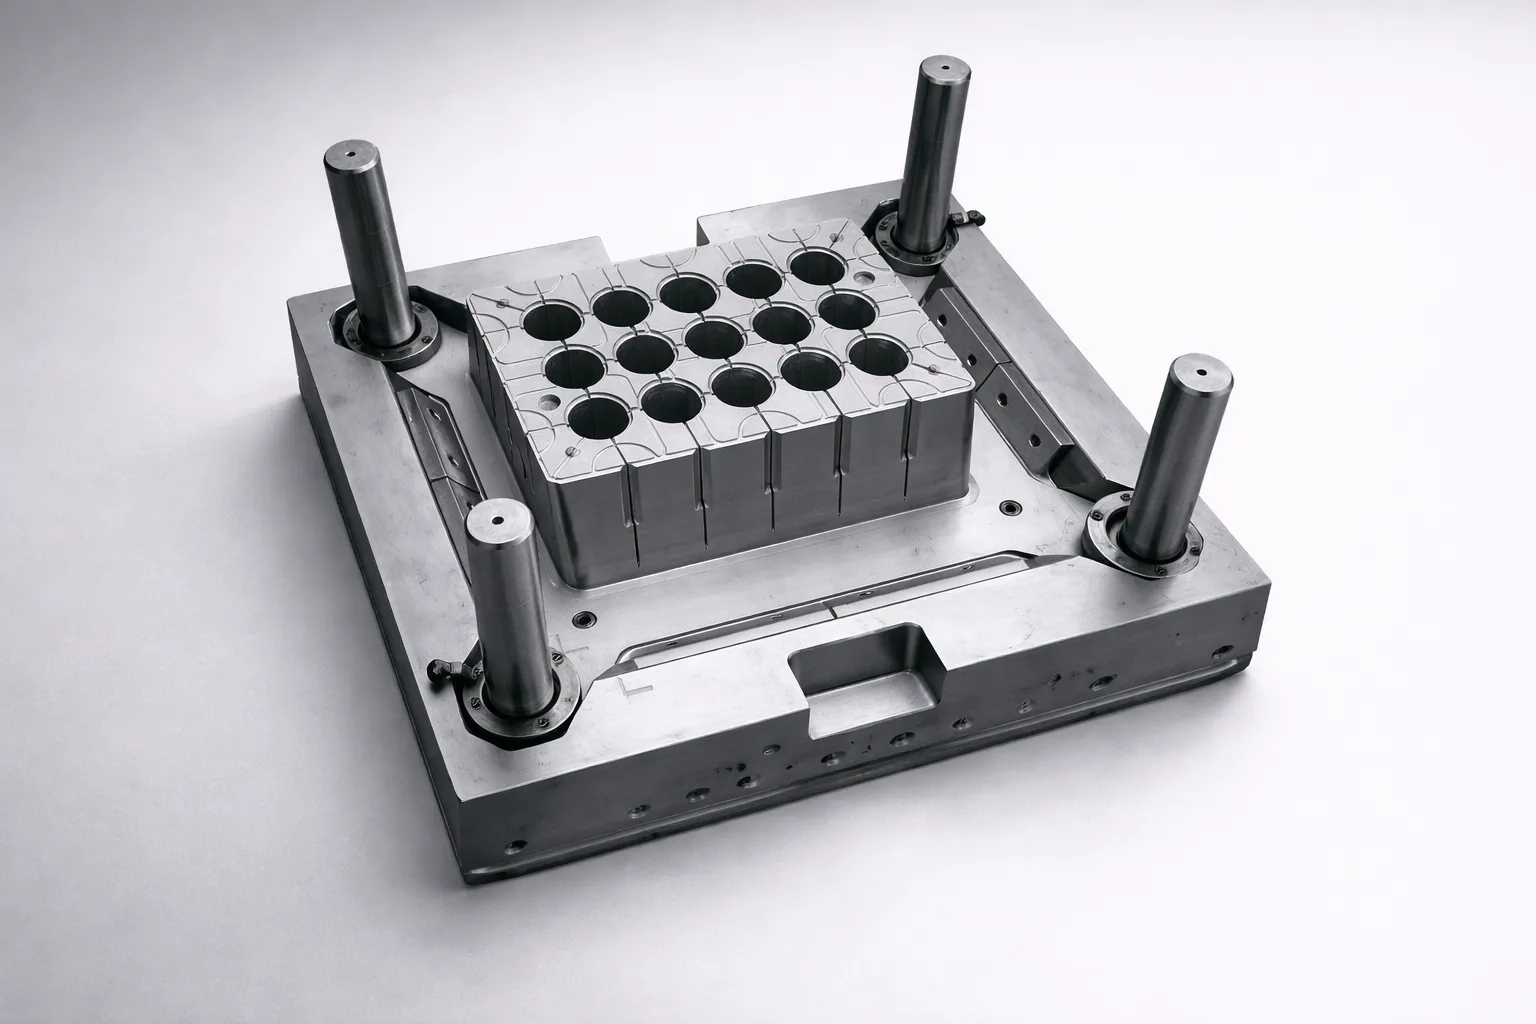
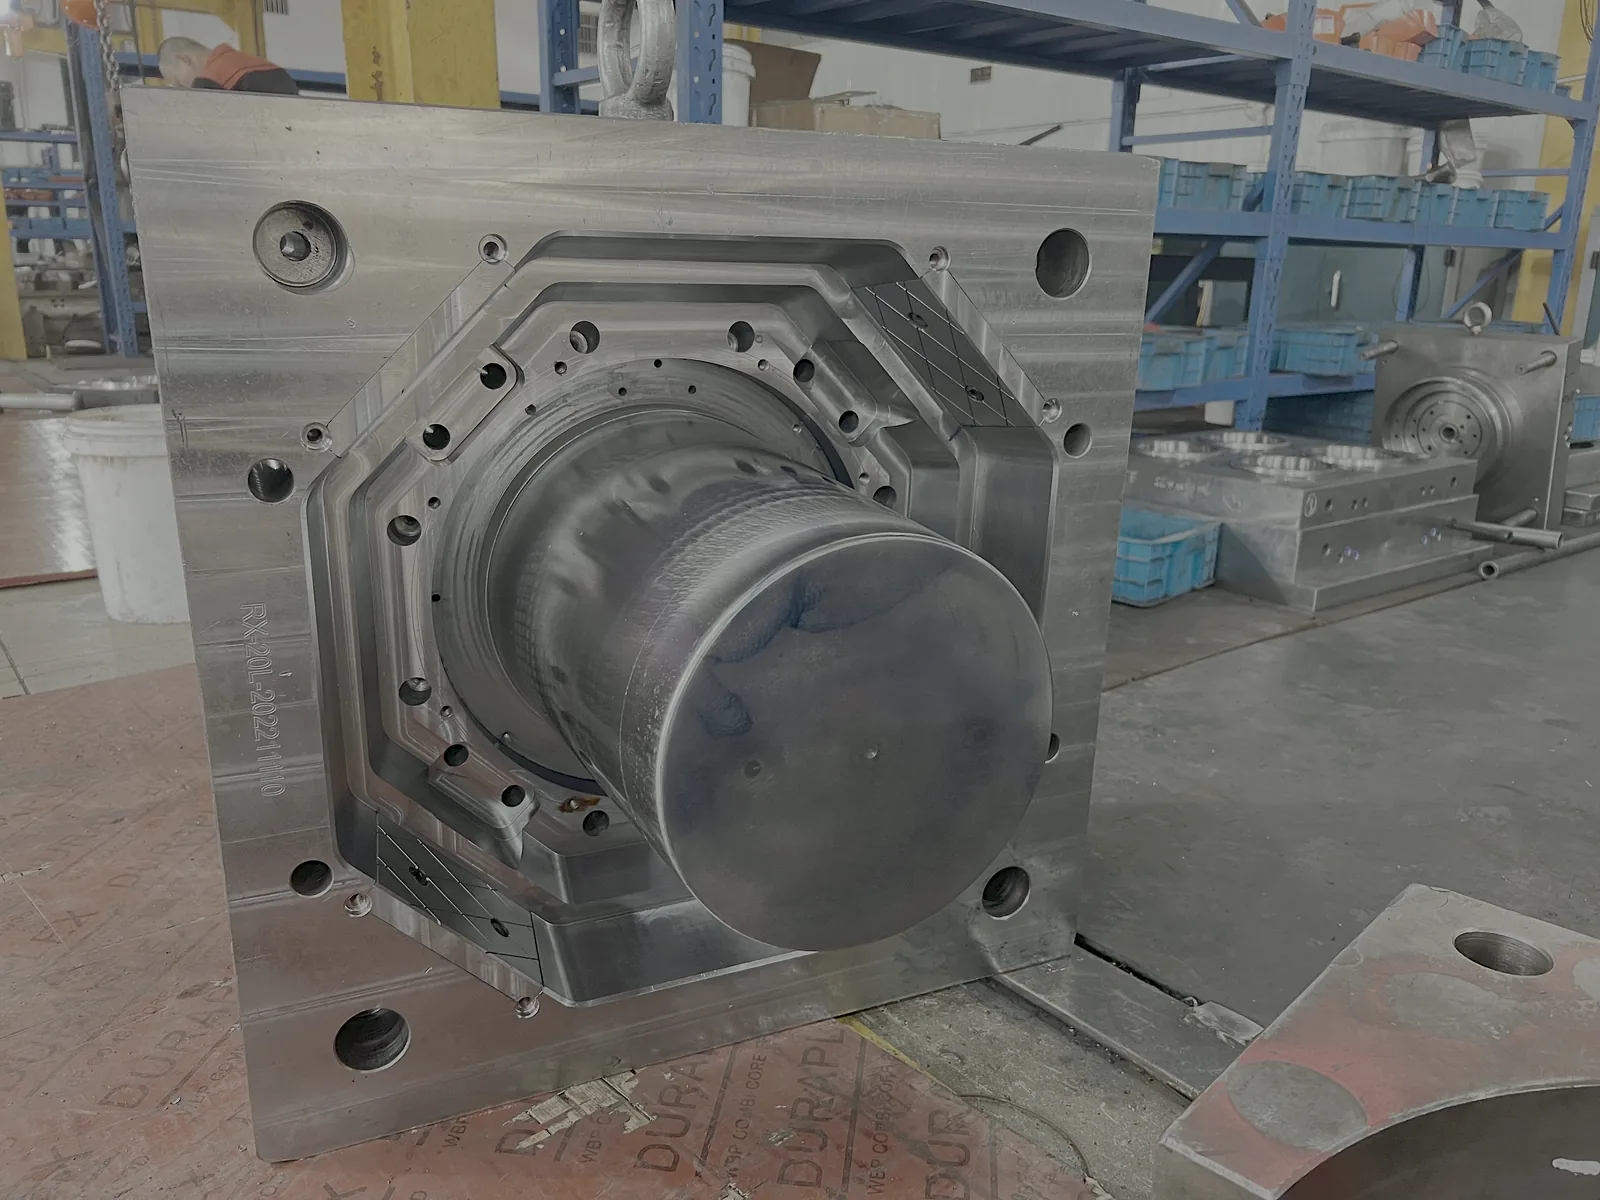
Любая пресс-форма состоит из двух половин. Неподвижная половина с матрицей крепится к неподвижной плите со стороны впрыска; подвижная половина с пуансоном крепится к подвижной плите и несёт систему выталкивания. Внутри находятся следующие элементы.
- Пакет (корпус) формы
- Плиты, направляющие колонки и втулки, которые удерживают все остальные детали соосно. Обычно из стали P20 или аналогичной предварительно улучшенной стали.
- Матрица
- Полость, оформляющая наружную поверхность изделия. Её поверхность прямо переносится на изделие.
- Пуансон (знак)
- Выступающая часть, оформляющая внутреннюю поверхность. При остывании изделие усаживается на пуансон, поэтому выталкивание идёт с него.
- Литник, разводящие каналы и впуски
- Каналы, по которым расплав идёт от сопла машины к каждому гнезду. Впуск — небольшое отверстие, через которое пластик попадает в изделие.
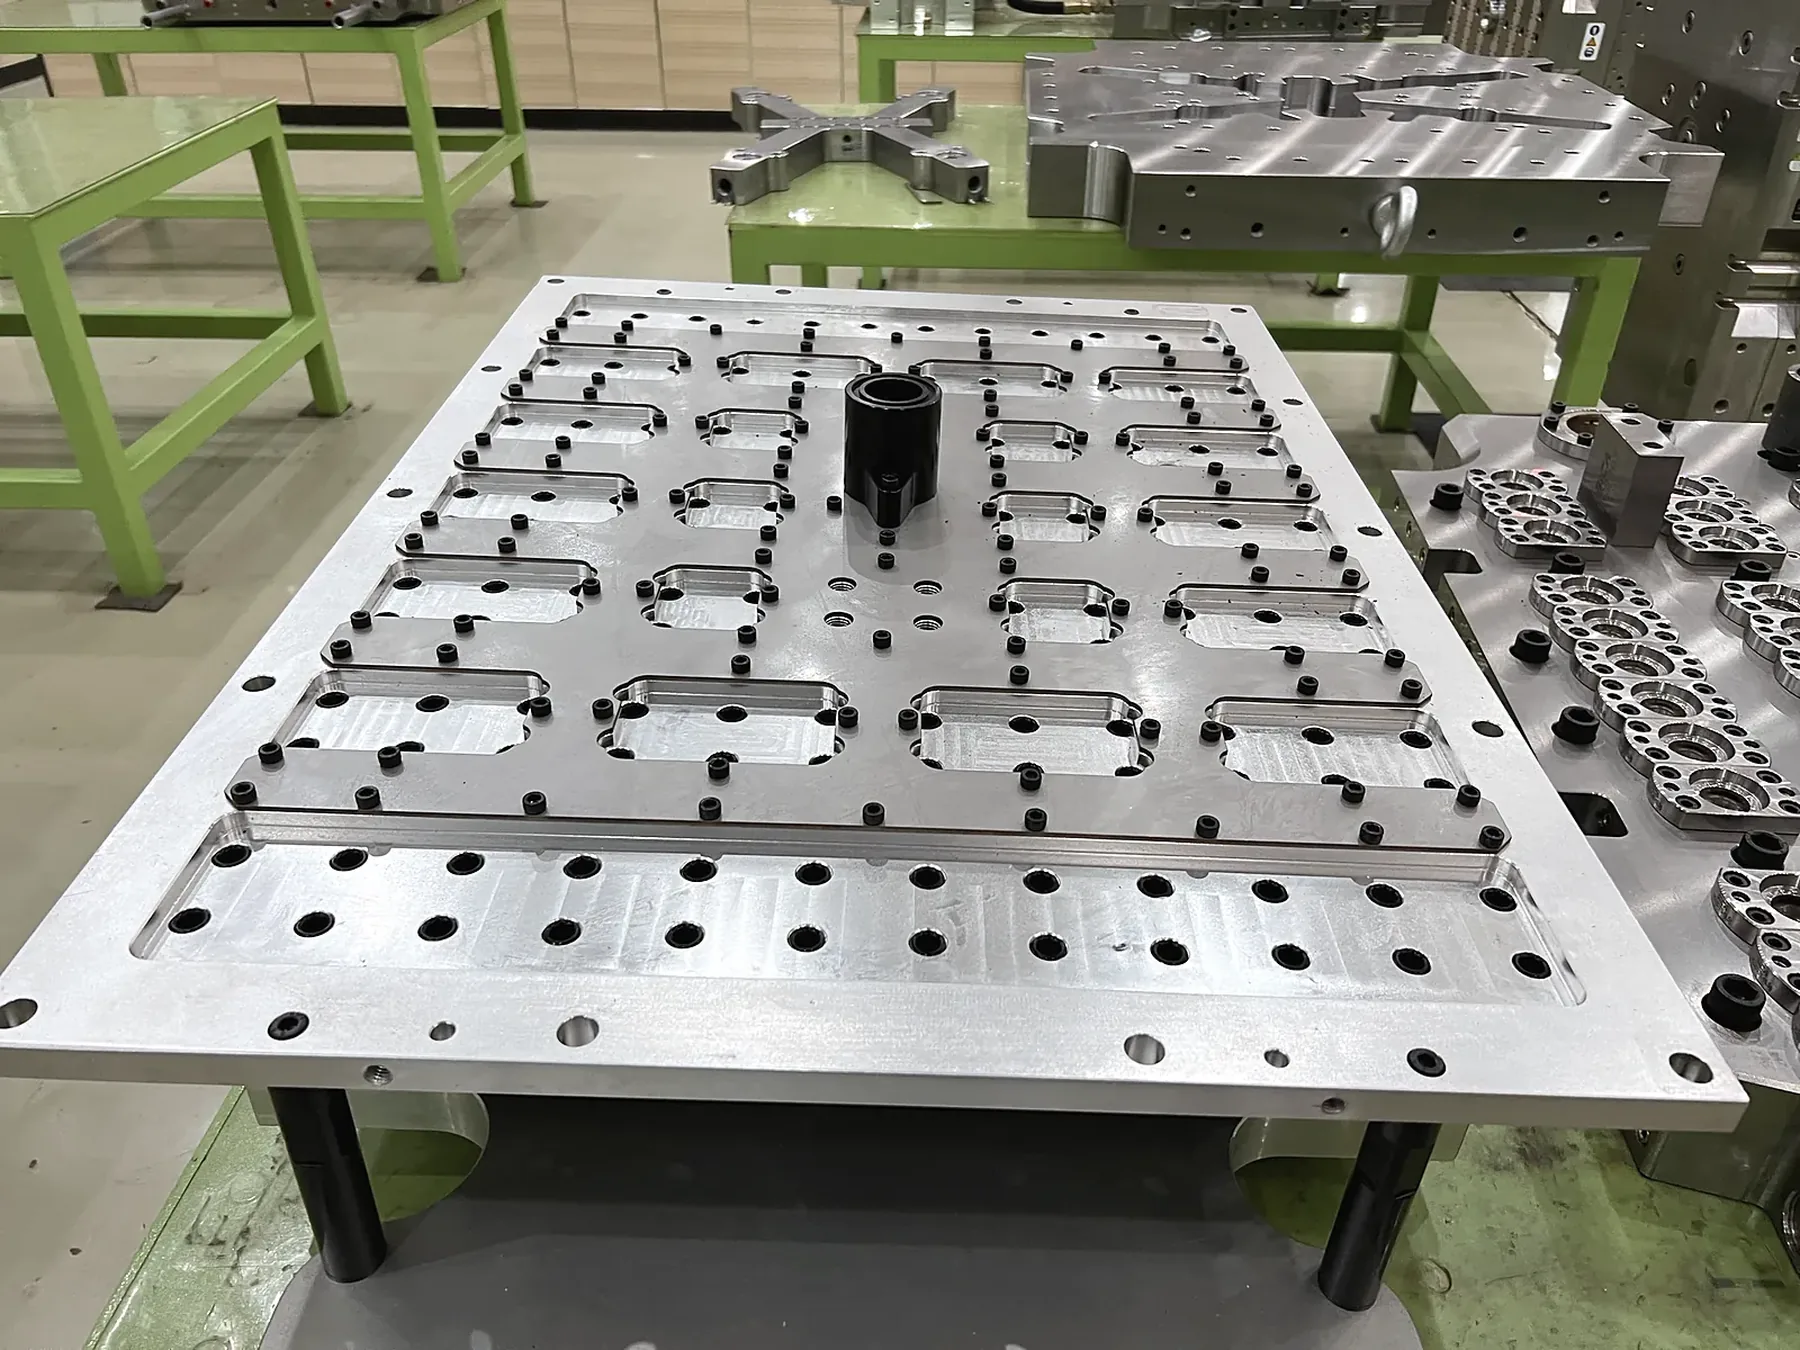
- Горячеканальная система
- Обогреваемый коллектор и сопла держат материал расплавленным до каждого впуска, поэтому литник не отливается и не идёт в отход. Стандарт для многогнёздных форм упаковки и преформ.
- Каналы охлаждения
- Водяные контуры, просверленные в пуансоне и матрице. Охлаждение занимает основную часть большинства циклов, поэтому их схема во многом определяет время цикла.
- Система выталкивания
- Толкатели, втулки, съёмные плиты или воздушные клапаны снимают готовое изделие с пуансона при раскрытии формы.
- Центрирующее кольцо и литниковая втулка
- Центрируют форму на машине и уплотняют стык с соплом.
- Венты (газоотводы)
- Очень тонкие зазоры для выхода воздуха при заполнении, которые предотвращают подгары и недоливы.
Типы пресс-форм
Пресс-формы различают по тому, как материал подводится к изделию, сколько изделий получается за цикл и как изделие извлекается.
- Двухплитная форма
- Самая простая конструкция: одна плоскость разъёма, литник и изделия выталкиваются вместе. Часто применяется для крупных одиночных деталей.
- Трёхплитная форма
- Вторая плоскость разъёма автоматически отделяет литник от изделий и позволяет делать впуск в центр каждого изделия без горячего канала.
- Горячеканальная форма
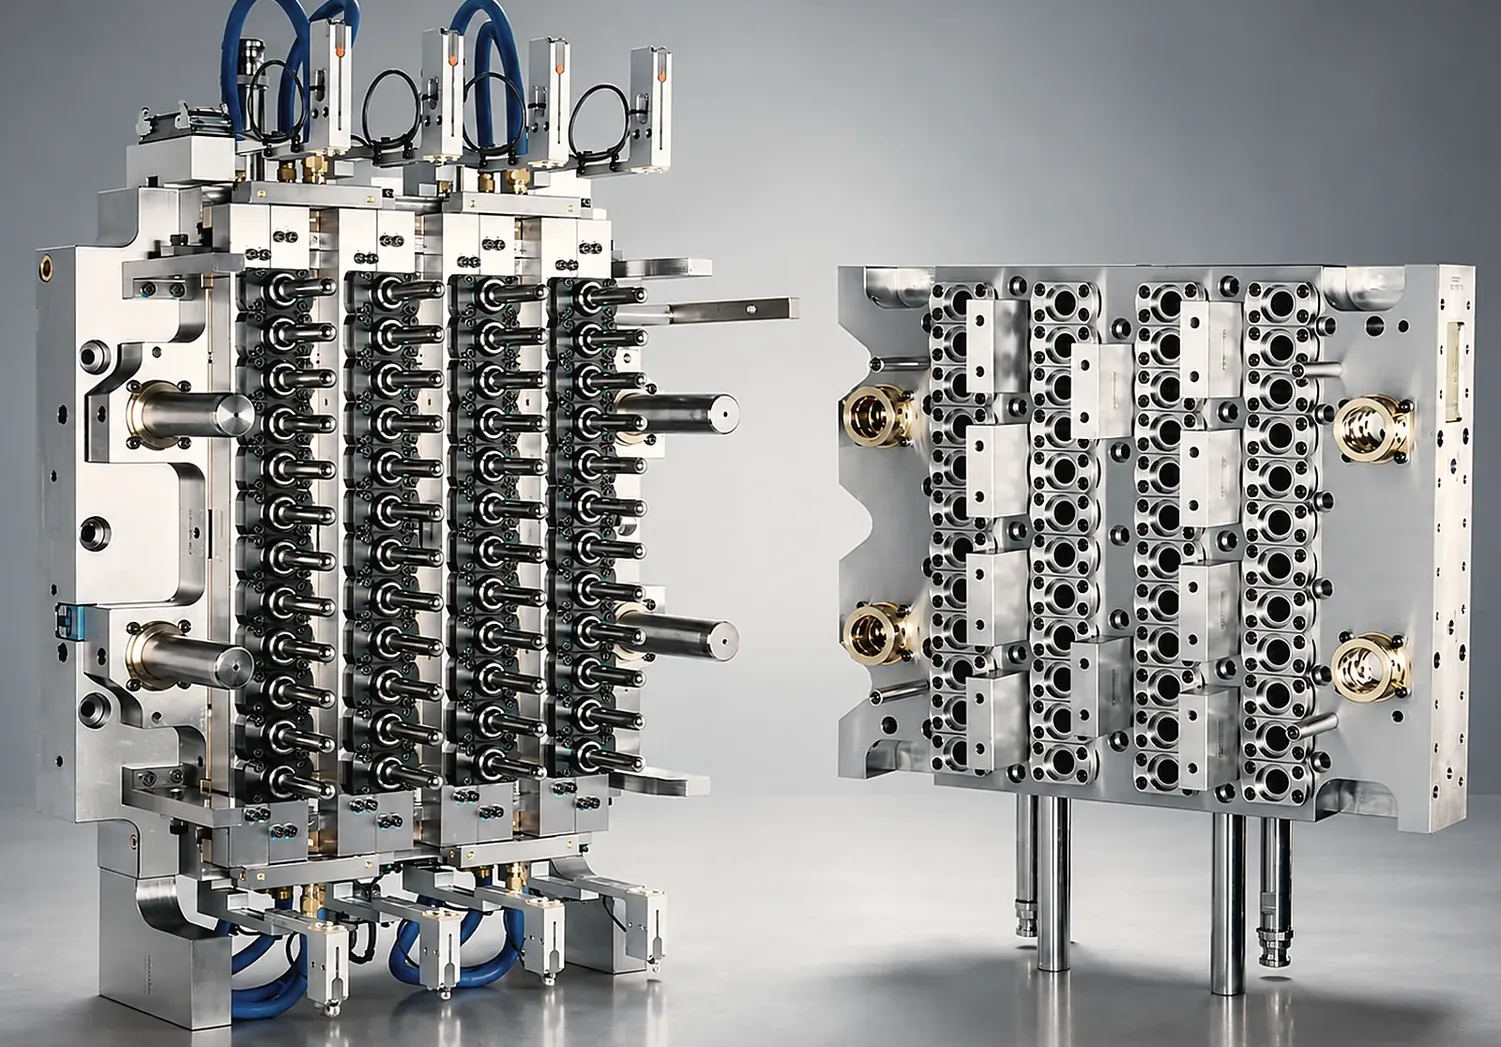
- Литниковая система остаётся расплавленной внутри обогреваемого коллектора. Нет отходов литника, цикл короче, гнёзда заполняются равномернее. Применяется для преформ, тонкостенной упаковки, стаканов и крышек.
- Одногнёздные и многогнёздные формы
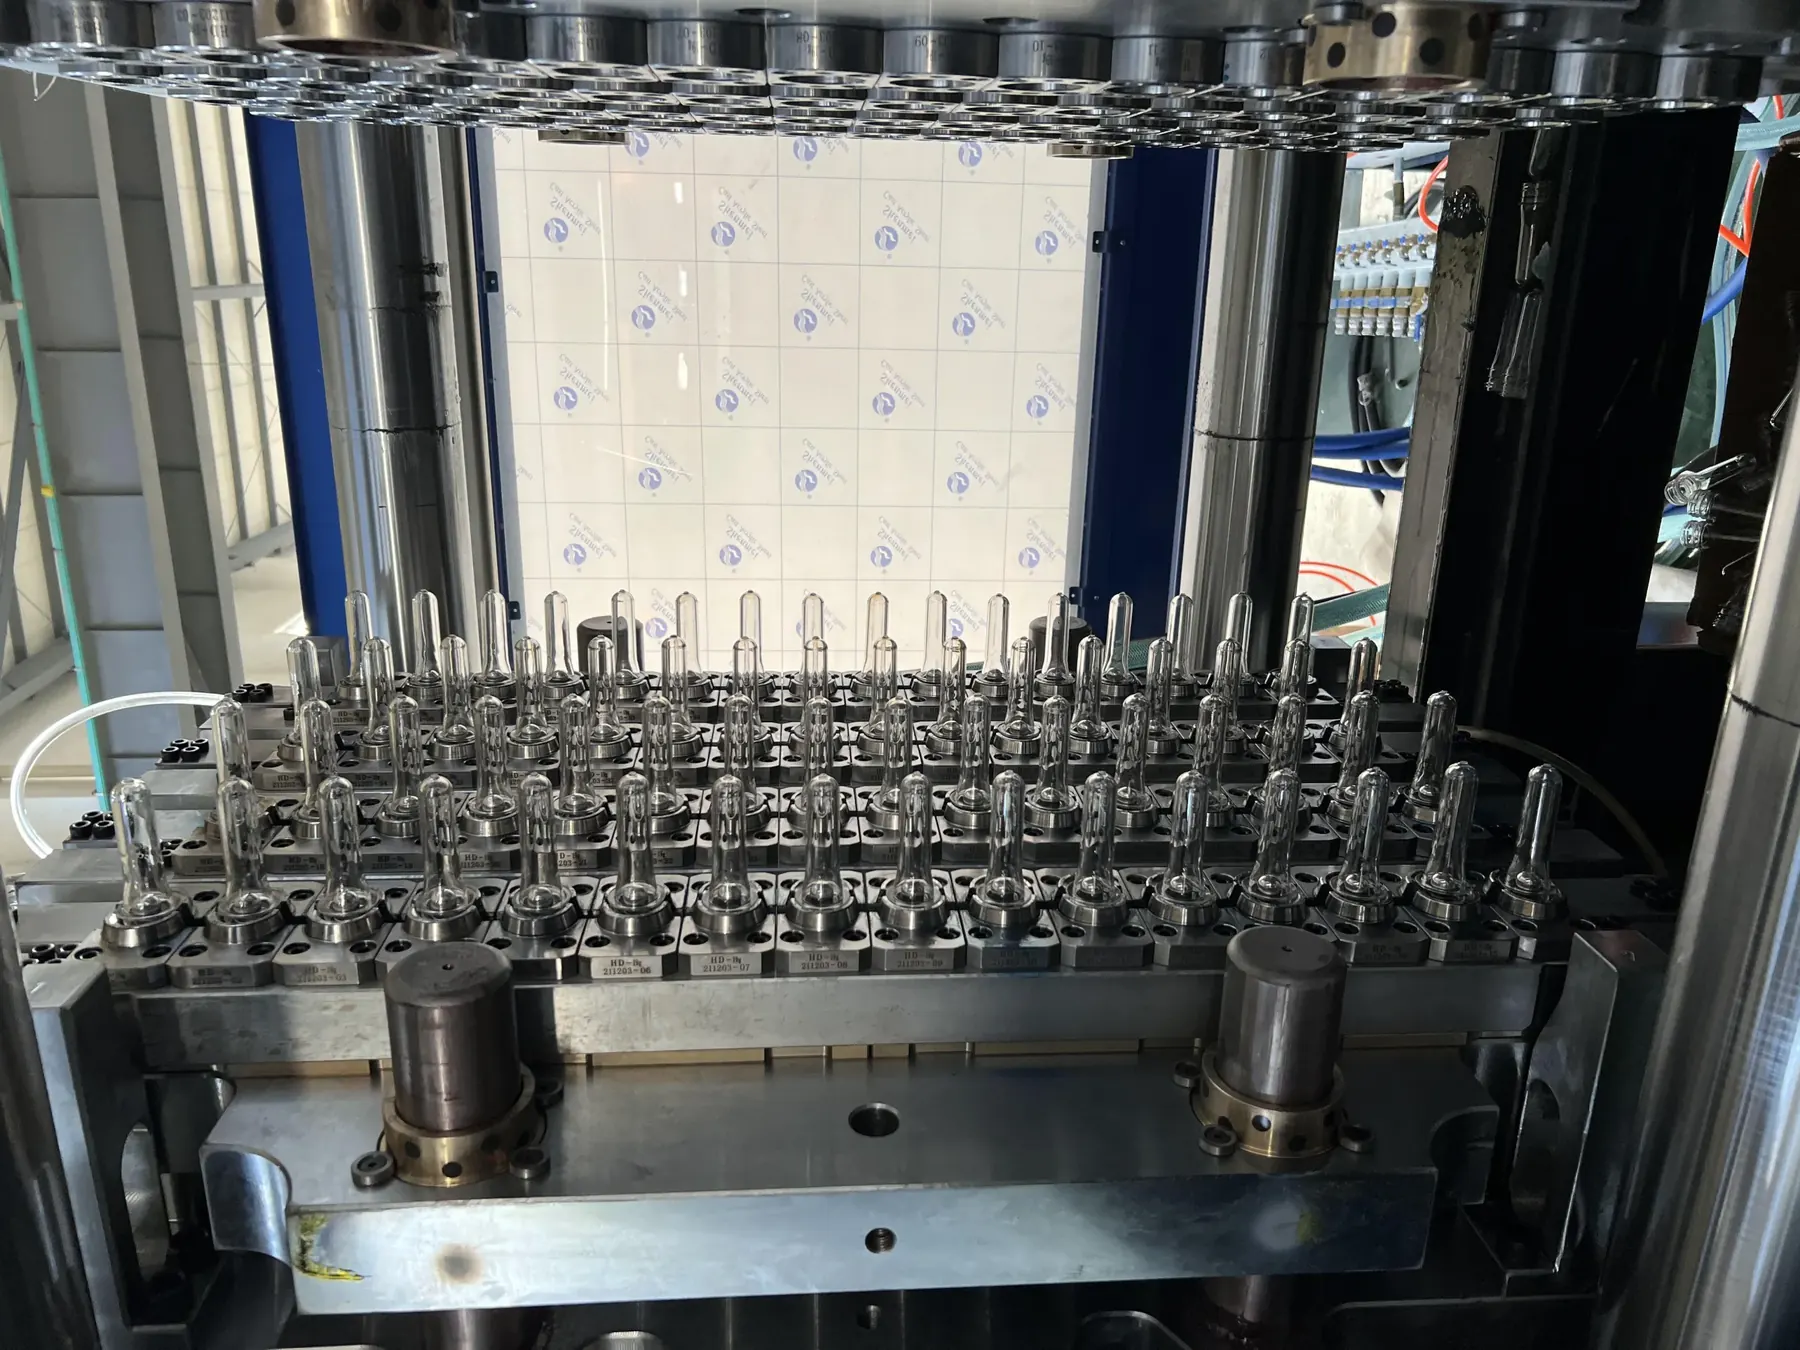
- Многогнёздная форма за цикл даёт несколько одинаковых изделий (например 8 контейнеров или 72 преформы) и многократно повышает выпуск на той же машине.
- Формы с боковыми движениями
- Ползуны, наклонные толкатели или вывинчивающиеся знаки освобождают поднутрения, боковые отверстия и резьбу, например в ручках ящиков или резьбовых фитингах.
- Формы IML
- Формы для этикетирования в форме удерживают печатную этикетку в полости, и изделие выходит уже оформленным. Применяются для стаканов, пищевых контейнеров и вёдер.
Сталь пресс-формы и ресурс
От стали зависят ресурс формы, сохранение полировки и стойкость к материалу. Предварительно улучшенные стали P20 и 718H часто используют для пакета формы и крупных изделий, например ящиков; нержавеющие стали, такие как S136, стойки к коррозии и держат высокую полировку, что подходит для преформ и пищевой упаковки; стали со сквозной закалкой служат дольше всего при больших тиражах.
Ресурс формы указывают как проектный ресурс в смыканиях или циклах; он зависит от материала, цикла и обслуживания. Характеристики пресс-форм HWAMDA для трёх групп изделий:
| Пресс-форма | Сталь | Проектный ресурс | Срок изготовления |
|---|---|---|---|
| Форма для пластиковых ящиков | Пакет P20, пуансон и матрица 718H | 500 000 смыканий | 60 рабочих дней |
| Форма для ПЭТ-преформ | S136 или M333 (M333 с закалкой до HRC 48–51 для высокой производительности) | 5 млн циклов | 60 рабочих дней |
| Форма для тонкостенных пищевых контейнеров | S136 или M333 | 5 млн циклов | 60 рабочих дней |
Гнёзда, время цикла и производительность
Производительность в час = число гнёзд × 3600 ÷ время цикла в секундах. Два примера из испытаний пресс-форм HWAMDA:
72-гнёздная форма для преформ 16,5 г с циклом 9,9 с даёт около 26 000 преформ в час. 8-гнёздная форма для прямоугольных контейнеров 650 мл с циклом 3,3 с на HMD458M8-SP6 даёт около 8700 контейнеров в час.
Больше гнёзд — выше выпуск, но нужна более крупная машина: число гнёзд × масса изделия должно укладываться в объём впрыска, а площадь проекции всех гнёзд определяет усилие смыкания.
Как подобрать пресс-форму к термопластавтомату
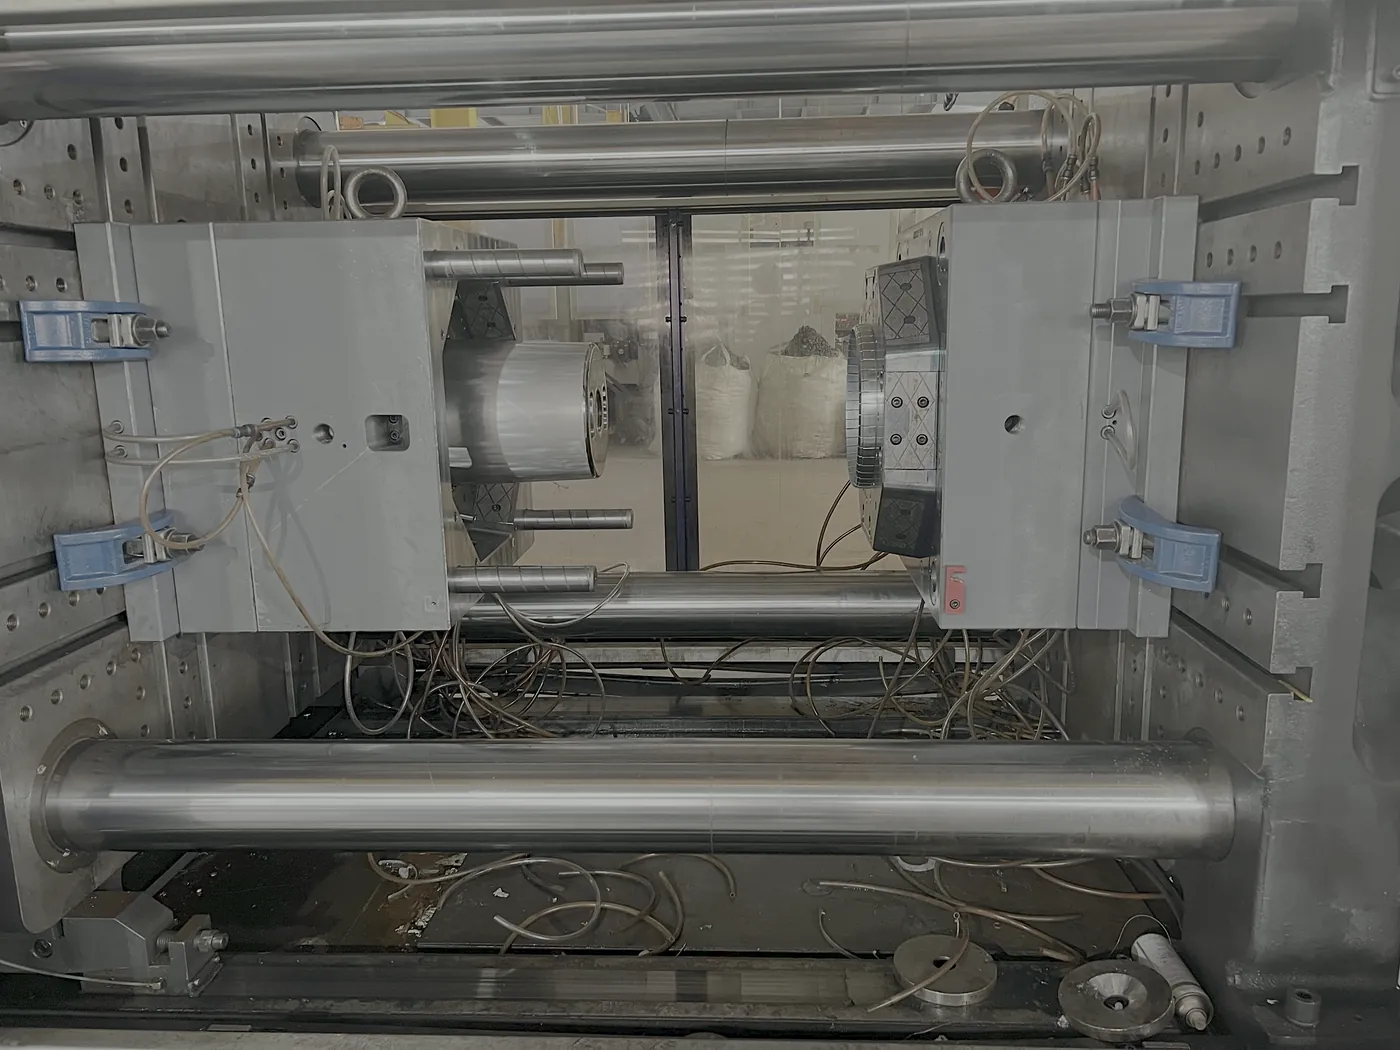
Форма работает, только если машина может её удержать, заполнить и раскрыть. Проверьте эти параметры в характеристиках машины до заказа формы или машины:
- Усилие смыкания
- Площадь проекции всех гнёзд и каналов × давление в полости. При недостаточном усилии образуется облой.
- Объём впрыска
- Общая масса впрыска (все гнёзда плюс литник, если он есть) должна быть в рабочем диапазоне узла впрыска.
- Расстояние между колоннами и размер плит
- Форма должна проходить между колоннами и опираться на плиту.
- Высота формы и ход раскрытия
- Толщина формы должна быть между минимальной и максимальной высотой формы машины, а ход раскрытия должен позволять извлечь изделие.
- Выталкивание, охлаждение и управление
- Ход и схема выталкивания, подключения воды, зоны горячего канала, управление запорными соплами и знаками должны соответствовать форме.
Пресс-формы HWAMDA по изделиям
HWAMDA поставляет пресс-формы, подобранные к своим термопластавтоматам. На странице каждого изделия указаны варианты форм, зафиксированные примеры и данные для запроса предложения.
Что прислать для расчёта пресс-формы
Точность предложения зависит от исходных данных. Пришлите то, что есть; недостающее можно уточнить вместе.
- Изделие
- 3D-модель, образец или чёткие фото с основными размерами.
- Материал и масса
- Марка материала и целевая масса изделия.
- Выпуск
- Изделий в час или в год — от этого зависит число гнёзд.
- Машина
- Машина, на которой будет работать форма, или запрос на подбор новой.
- Оформление и приёмка
- IML, цвет, качество поверхности и порядок согласования образцов на испытании.
FAQ
Частые вопросы
Чем пресс-форма отличается от термопластавтомата?
Машина плавит, впрыскивает и смыкает форму; на ней можно работать с множеством разных форм. Пресс-форма — инструмент, который оформляет конкретное изделие и устанавливается в машину. Для нового изделия обычно нужна новая форма, а не новая машина.
Сколько стоит пресс-форма для литья пластмасс?
Это зависит от размера изделия, числа гнёзд, стали, горячего канала, боковых движений, IML и требуемого ресурса. Для расчёта пришлите чертёж или образец, материал, требуемый выпуск и машину.
Какой ресурс у пресс-формы?
Он зависит от стали, материала, цикла и обслуживания. Например, формы HWAMDA для ящиков рассчитаны на 500 000 смыканий, а для ПЭТ-преформ и тонкостенных контейнеров — на 5 млн циклов.
Что такое горячеканальная пресс-форма?
Форма с обогреваемым коллектором и соплами, которые держат материал расплавленным до каждого впуска. Она исключает отходы литника, сокращает цикл и выравнивает заполнение гнёзд.
Сколько гнёзд нужно в форме?
Начните с оценки: гнёзда ≈ изделий в час × цикл в секундах ÷ 3600, затем проверьте, хватает ли машине объёма впрыска, усилия смыкания и места для формы.
Сколько времени занимает изготовление пресс-формы?
Срок изготовления пресс-форм HWAMDA для ПЭТ-преформ, ящиков и тонкостенных контейнеров — 60 рабочих дней.