 HWAMDA
O que é um molde de injeção de plástico?
Um molde de injeção de plástico é uma ferramenta de aço de precisão que dá forma a uma peça plástica. Ele é montado entre as placas de uma máquina injetora. A máquina funde o plástico e o injeta no molde fechado; o plástico preenche a cavidade, esfria e o molde se abre para extrair a peça. Depois o ciclo se repete.
A máquina pode produzir muitos produtos diferentes. O molde é feito para um único produto ou uma família de peças, por isso cada nova pré-forma, caixa, pote ou balde precisa do próprio molde. É por isso que molde e máquina são especificados juntos: o molde define a peça, o número de cavidades e grande parte do ciclo, e a máquina precisa ter a força de fechamento, a capacidade de injeção e o espaço para molde necessários.
Partes de um molde de injeção
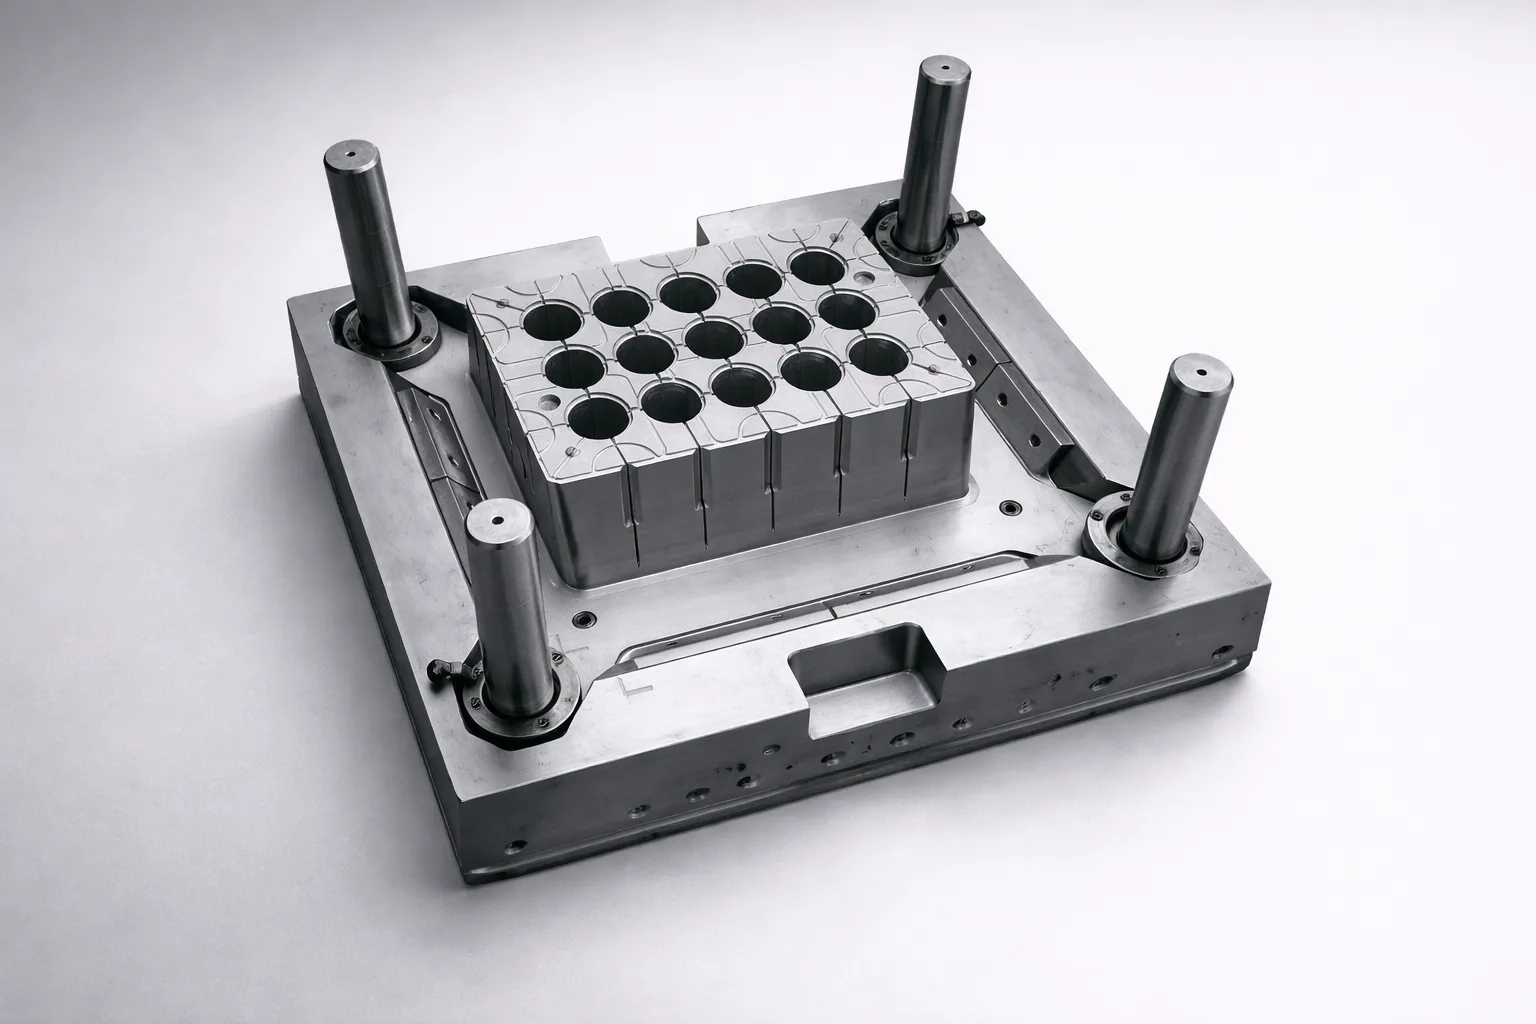
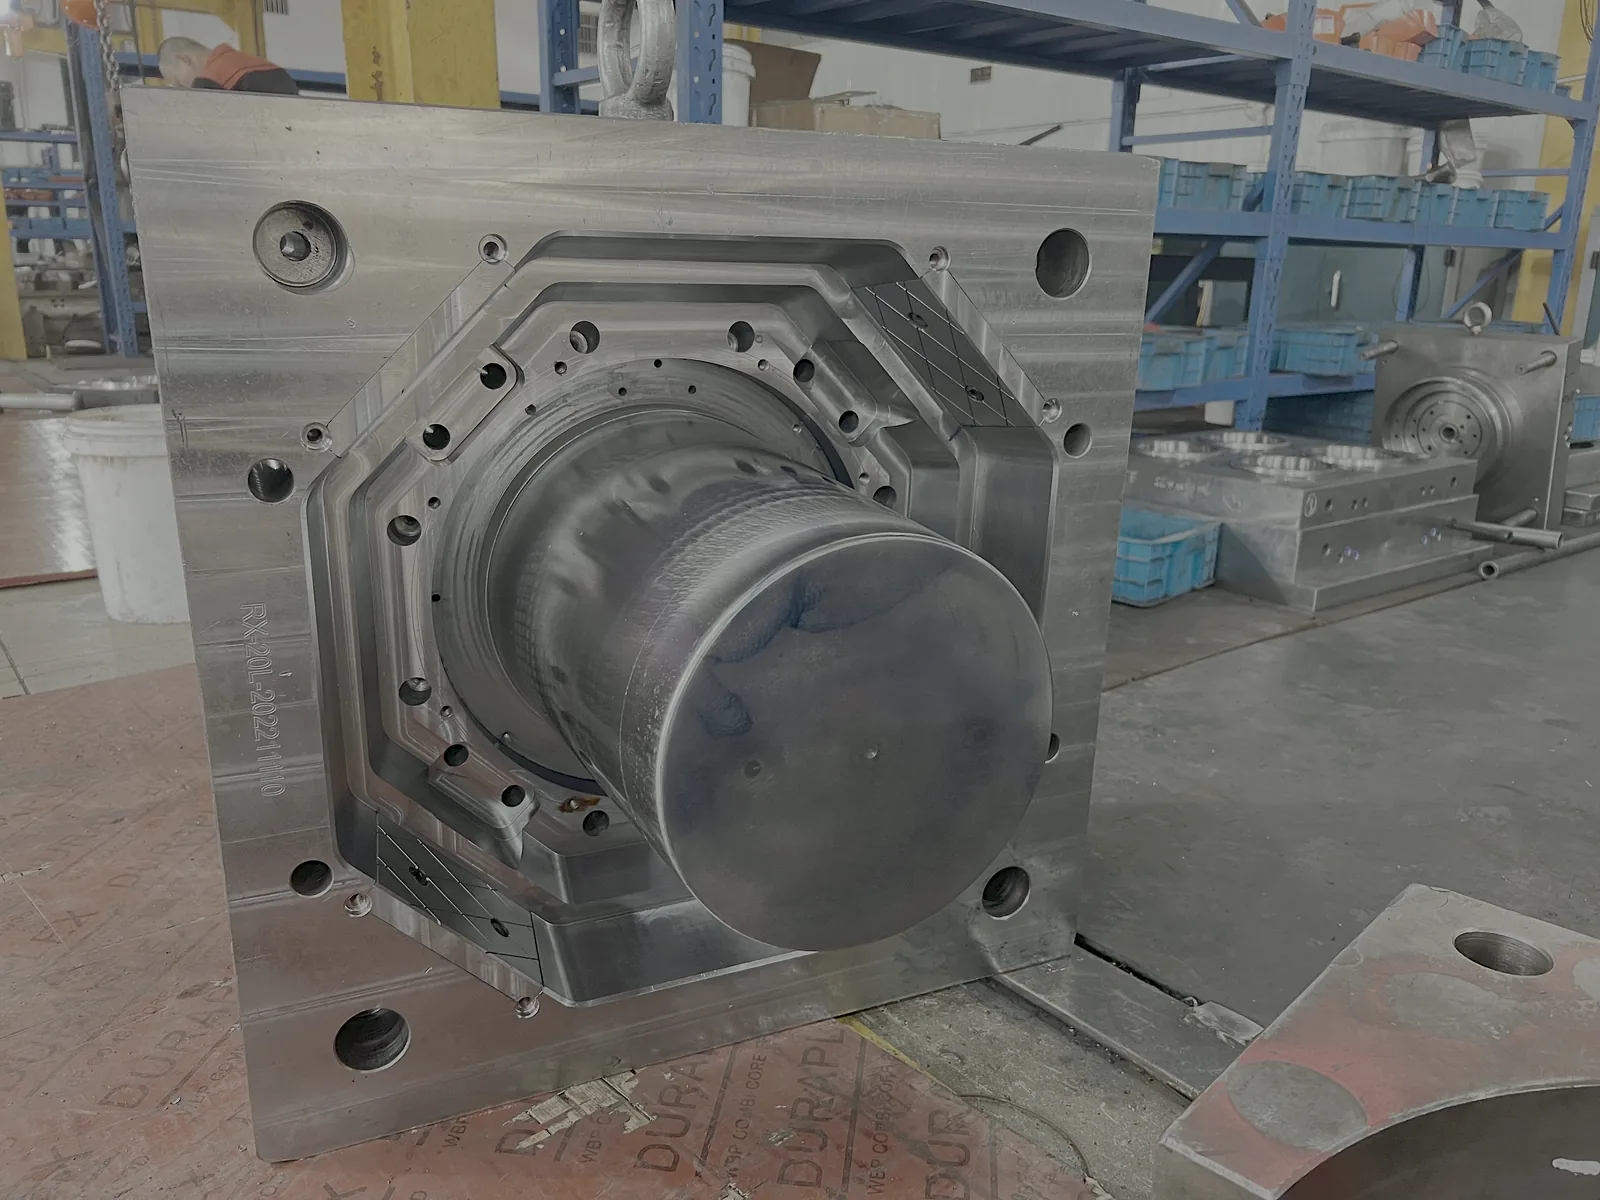
Todo molde de injeção tem duas metades. A metade da cavidade (lado fixo) é montada na placa fixa, do lado da injeção; a metade do macho (lado móvel) é montada na placa móvel e leva o sistema de extração. Dentro delas estão estas partes.
- Porta-molde (base do molde)
- As placas, colunas-guia e buchas que mantêm todas as outras peças alinhadas. Normalmente em aço P20 ou outro aço pré-temperado.
- Cavidade
- O vazio que forma o exterior da peça. Seu acabamento é copiado diretamente na peça.
- Macho (núcleo)
- A forma saliente que forma o interior da peça. A peça contrai sobre ele ao esfriar, por isso ele leva a extração.
- Bucha de injeção, canais e pontos de injeção
- Os canais que levam o plástico fundido do bico da máquina até cada cavidade. O ponto de injeção é a pequena entrada por onde o plástico chega à peça.
- Câmara quente (canal quente)
- Um distribuidor e bicos aquecidos que mantêm o plástico fundido até cada ponto de injeção, sem galho para moldar ou descartar. Padrão em moldes multicavidades de embalagens e pré-formas.
- Canais de refrigeração
- Circuitos de água furados no macho e na cavidade. O resfriamento ocupa a maior parte de quase todos os ciclos, então seu traçado decide em grande parte o tempo de ciclo.
- Sistema de extração
- Pinos extratores, buchas, placas extratoras ou válvulas de ar que empurram a peça pronta para fora do macho quando o molde abre.
- Anel de centragem e bucha de injeção
- Centralizam o molde na máquina e vedam contra o bico.
- Saídas de gases
- Folgas muito finas que deixam o ar sair enquanto o plástico preenche a cavidade, evitando queimas e peças incompletas.
Tipos de moldes de injeção
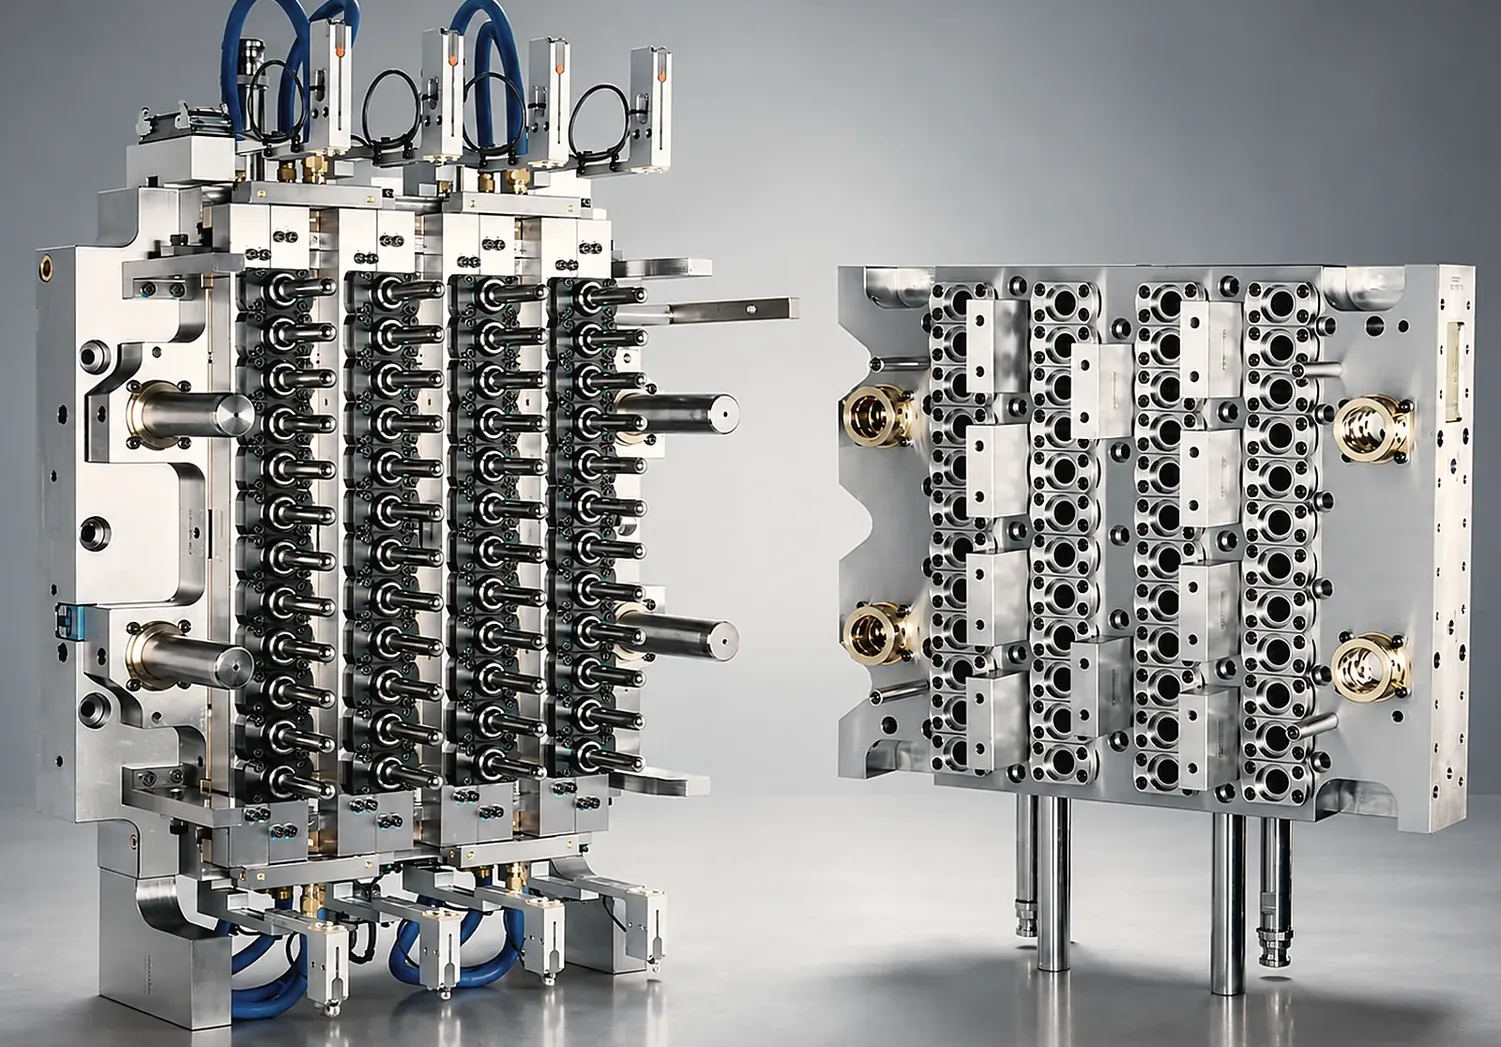
Os moldes são classificados pela forma como o plástico chega à peça, quantas peças produzem por ciclo e como a peça é liberada.
- Molde de duas placas
- O projeto mais simples: uma linha de partição, e o galho e as peças são extraídos juntos. Comum em peças grandes únicas.
- Molde de três placas
- Uma segunda linha de partição separa automaticamente o galho das peças e permite injetar no centro de cada peça sem câmara quente.
- Molde com câmara quente
- O canal permanece fundido dentro de um distribuidor aquecido. Sem desperdício de galho, ciclos mais curtos e melhor equilíbrio entre cavidades. Usado em pré-formas, embalagens de parede fina, copos e tampas.
- Moldes de uma cavidade e multicavidades
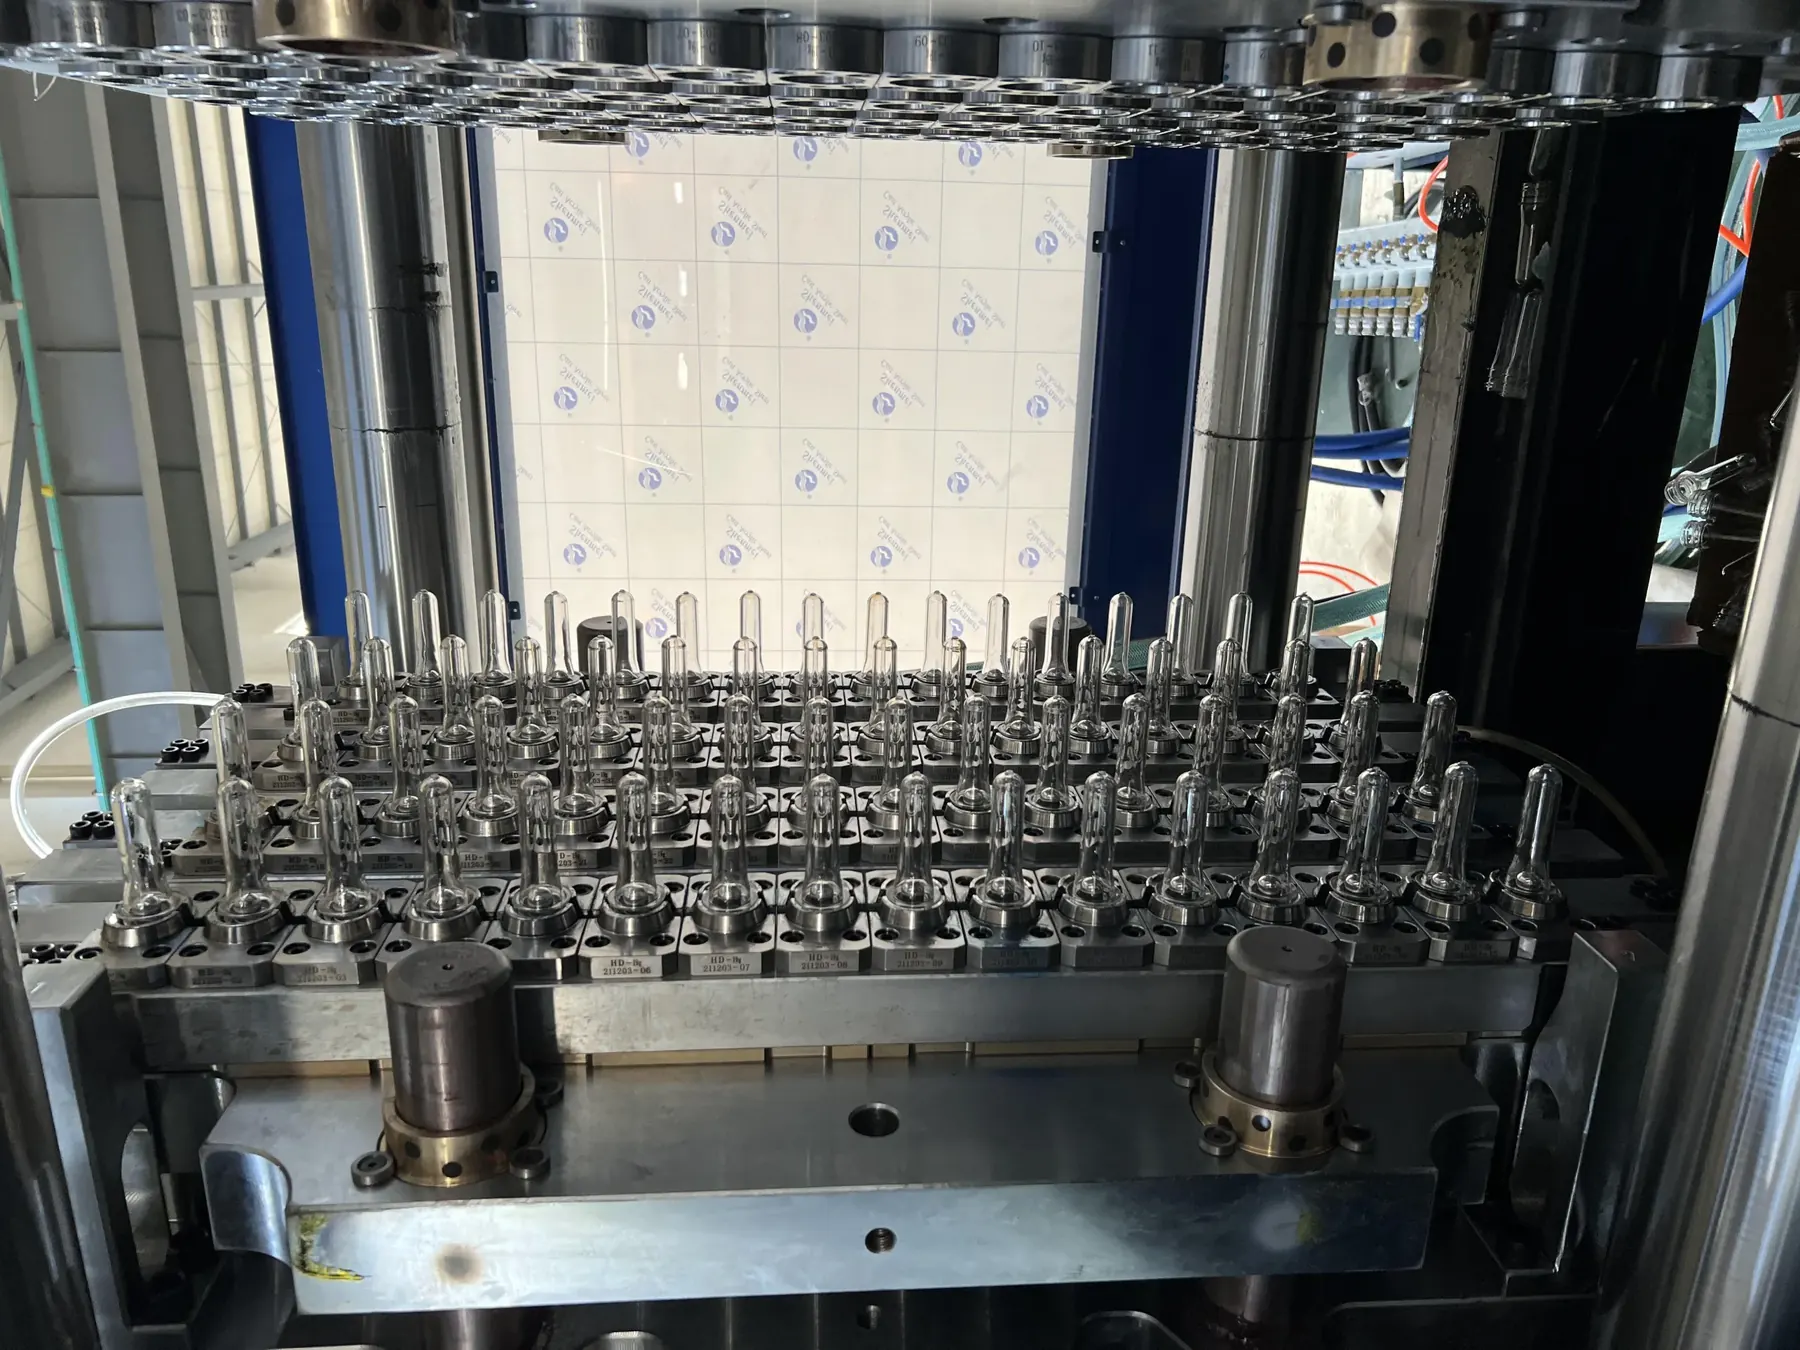
- Um molde multicavidades produz várias peças iguais por ciclo (por exemplo 8 potes ou 72 pré-formas) e multiplica a produção na mesma máquina.
- Moldes com movimentos laterais
- Gavetas, extratores inclinados ou machos desrosqueáveis liberam contrassaídas, furos laterais e roscas, como em alças de caixas ou conexões roscadas.
- Moldes IML
- Os moldes de rotulagem no molde seguram um rótulo impresso na cavidade e a peça sai decorada. Usados em copos, potes de alimentos e baldes.
Aço para moldes e vida útil
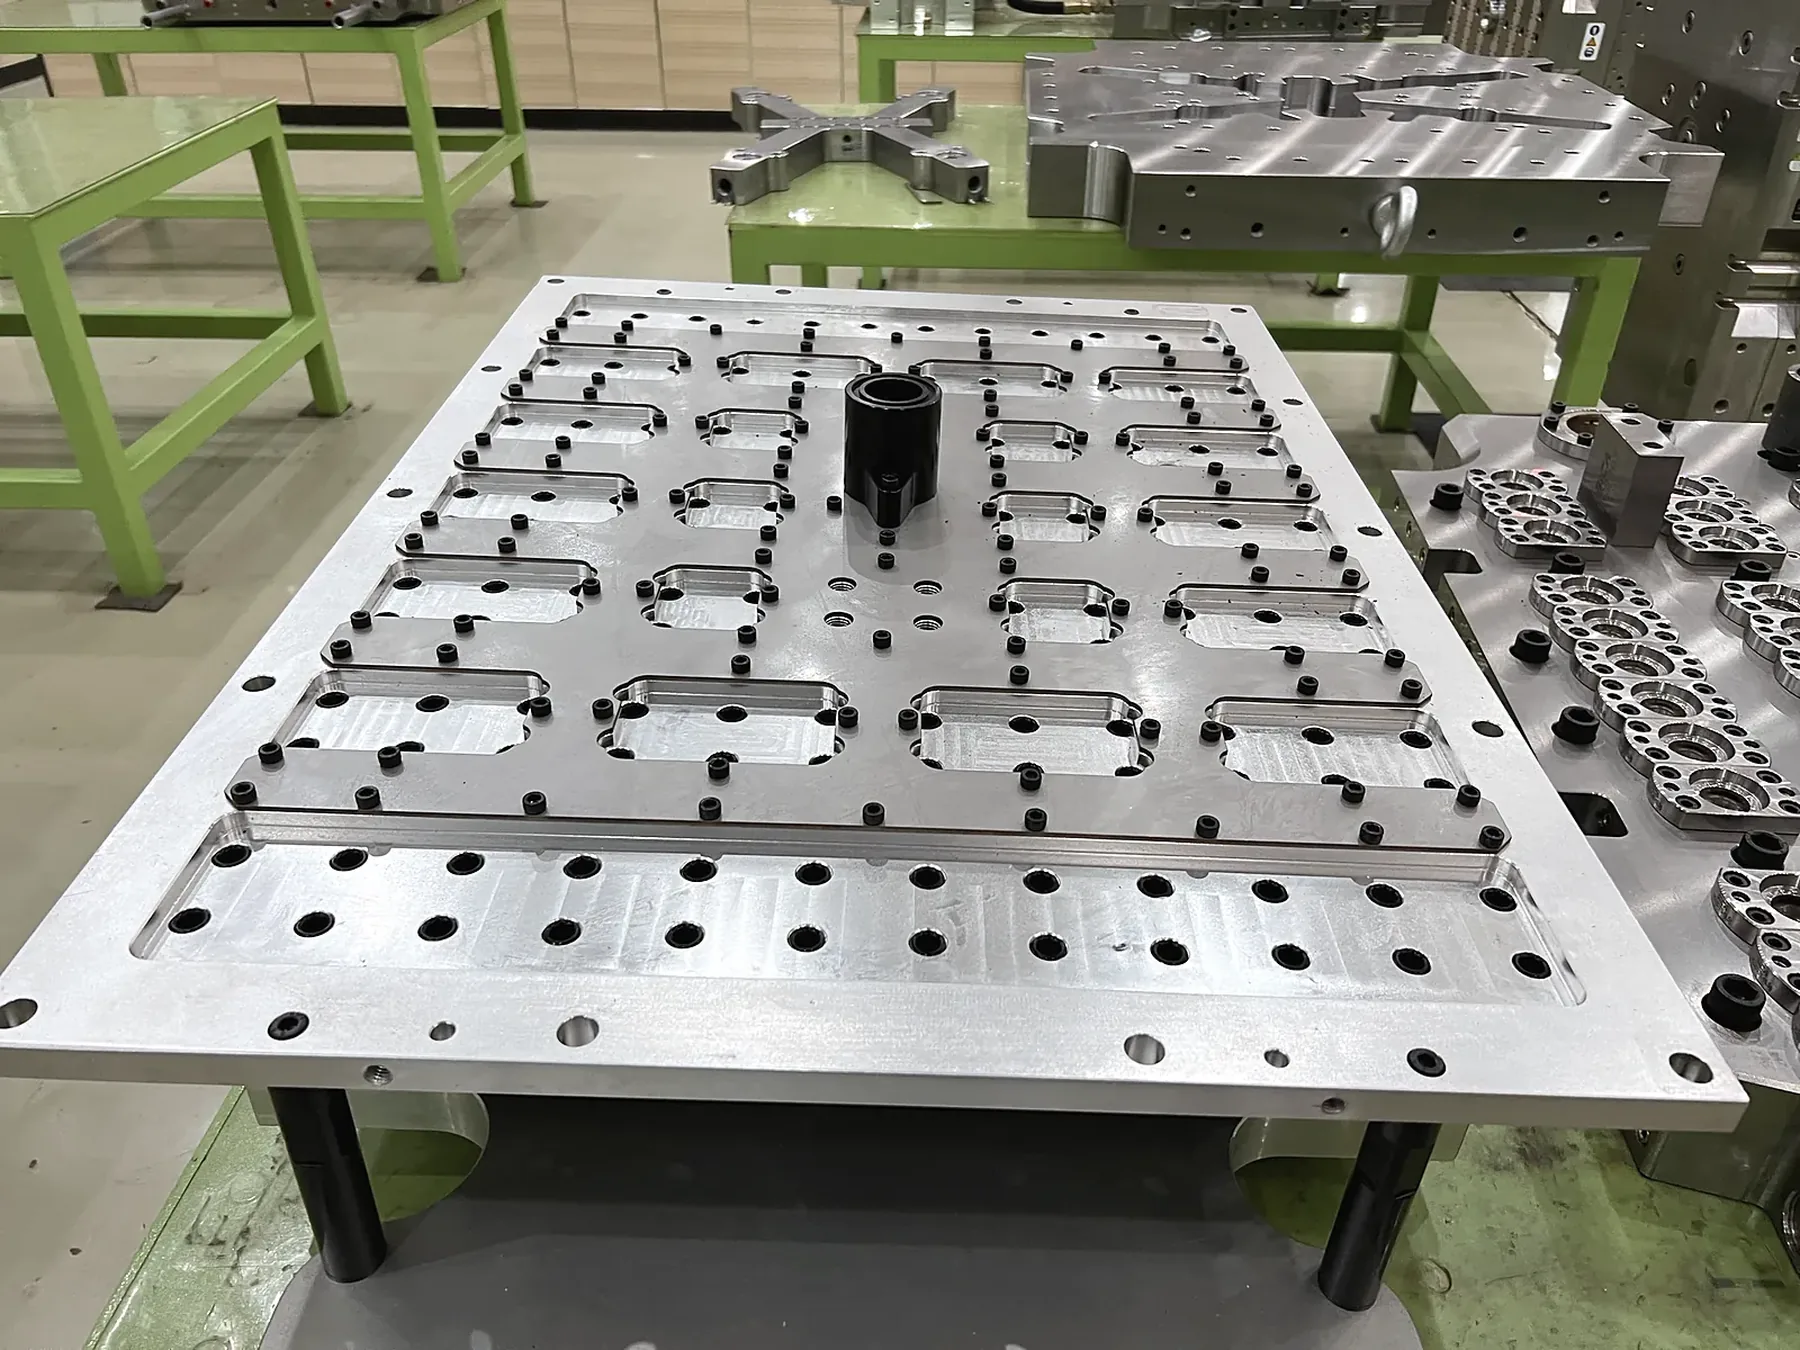
O aço define quanto o molde dura, como mantém o polimento e como resiste à resina. Os aços pré-temperados P20 e 718H são comuns em porta-moldes e peças grandes como caixas; os inoxidáveis como o S136 resistem à corrosão e mantêm alto polimento, ideais para pré-formas e embalagens de alimentos; os aços temperados por inteiro duram mais em grandes volumes.
A vida do molde é informada como vida de projeto em injeções ou ciclos e depende da resina, do ciclo e da manutenção. Estas são as especificações dos moldes HWAMDA para três grupos de produtos:
| Molde | Aço | Vida de projeto | Prazo de entrega |
|---|---|---|---|
| Molde para caixas plásticas | Porta-molde P20, macho e cavidade 718H | 500.000 injeções | 60 dias úteis |
| Molde para pré-formas PET | S136 ou M333 (M333 temperado a HRC 48–51 para alta produção) | 5 milhões de ciclos | 60 dias úteis |
| Molde para potes de parede fina | S136 ou M333 | 5 milhões de ciclos | 60 dias úteis |
Cavidades, tempo de ciclo e produção
Produção por hora = cavidades × 3.600 ÷ tempo de ciclo em segundos. Dois exemplos registrados em testes de moldes HWAMDA:
Um molde PET de 72 cavidades para pré-formas de 16,5 g com ciclo de 9,9 s produz cerca de 26.000 pré-formas por hora. Um molde de 8 cavidades para potes retangulares de 650 ml com ciclo de 3,3 s, em uma HMD458M8-SP6, produz cerca de 8.700 potes por hora.
Mais cavidades aumentam a produção, mas exigem uma máquina maior: cavidades × peso da peça precisa caber na capacidade de injeção, e a área projetada de todas as cavidades define a força de fechamento.
Como adequar o molde à máquina injetora
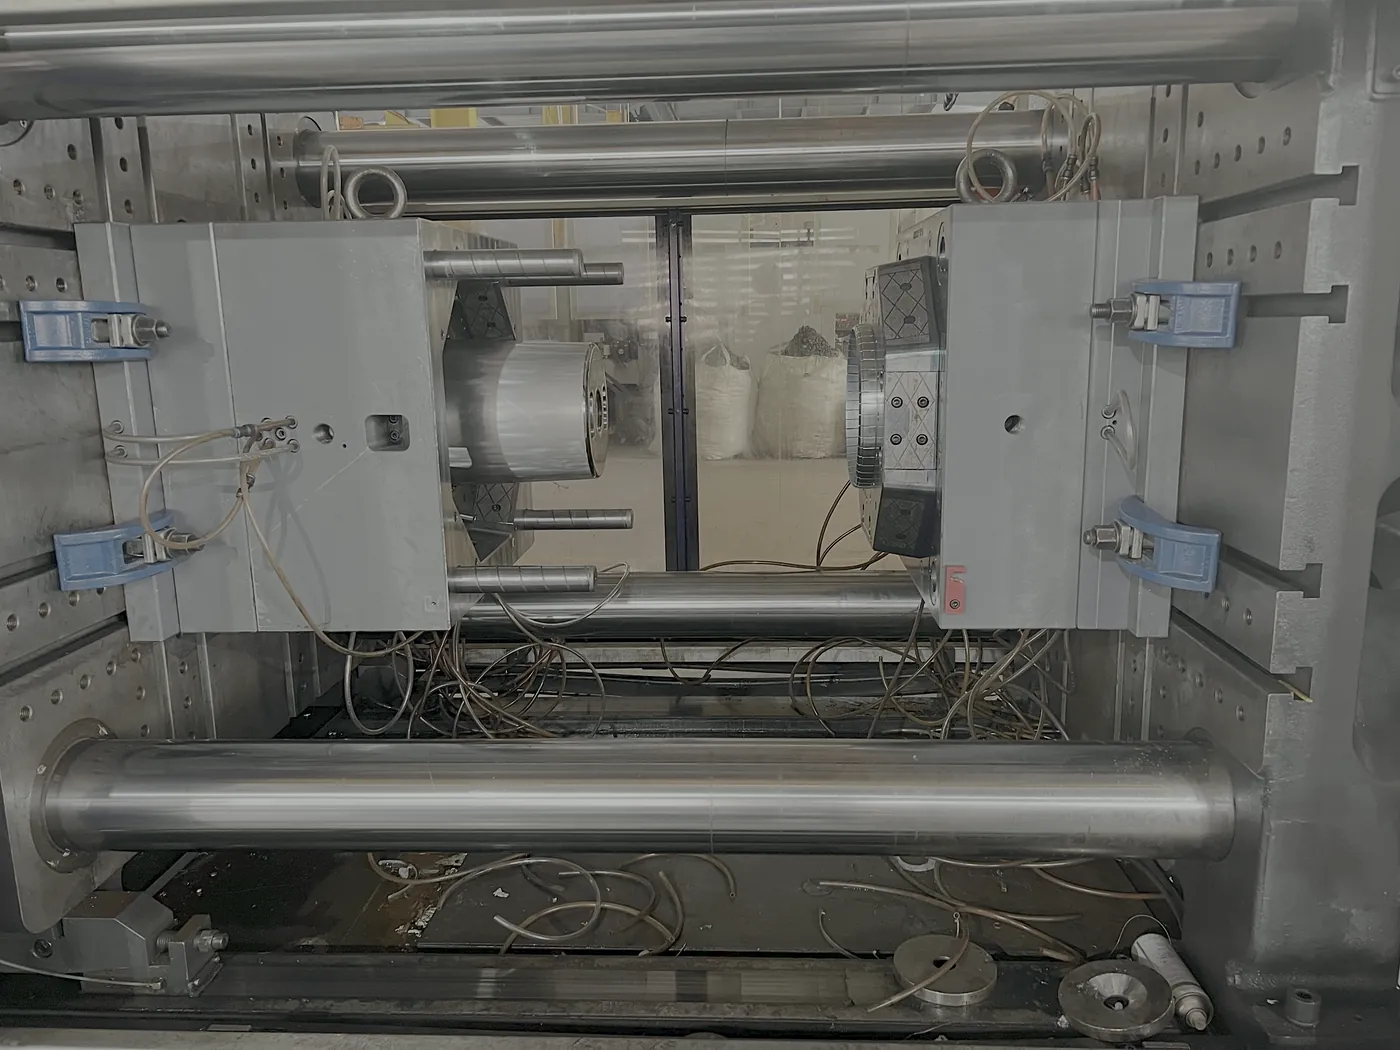
Um molde só produz se a máquina conseguir segurá-lo, preenchê-lo e abri-lo. Confira estes valores na ficha da máquina antes de encomendar qualquer um dos dois:
- Força de fechamento
- Área projetada de todas as cavidades e canais × pressão na cavidade. Com força insuficiente, o molde gera rebarbas.
- Capacidade de injeção
- O peso total injetado (todas as cavidades mais o galho, se houver) deve ficar dentro da faixa útil da unidade de injeção.
- Distância entre colunas e tamanho das placas
- O molde precisa caber entre as colunas e ficar apoiado na placa.
- Altura do molde e curso de abertura
- A espessura do molde deve ficar entre a altura mínima e máxima da máquina, e a abertura deve permitir retirar a peça.
- Extração, refrigeração e controles
- O curso e o padrão de extração, as conexões de água, as zonas de câmara quente e os controles de válvulas e machos devem ser compatíveis com o molde.
Moldes HWAMDA por produto
A HWAMDA fornece moldes compatíveis com suas máquinas injetoras. Cada página de produto mostra as opções de molde, exemplos registrados e o que enviar para cotação.
O que enviar para cotar um molde
Uma cotação de molde é tão precisa quanto as informações por trás dela. Envie o que tiver; os dados que faltarem podem ser definidos juntos.
- Peça
- Um desenho 3D, uma amostra ou fotos nítidas com as medidas principais.
- Material e peso
- O grau da resina e o peso desejado da peça.
- Produção
- Peças por hora ou por ano, o que define o número de cavidades.
- Máquina
- A máquina em que o molde vai trabalhar, ou o pedido de uma máquina compatível.
- Decoração e aceitação
- IML, cor, acabamento superficial e como as amostras serão aprovadas no teste.
FAQ
Perguntas frequentes
Qual é a diferença entre o molde e a máquina injetora?
A máquina funde, injeta e fecha; pode trabalhar com muitos moldes diferentes. O molde é a ferramenta que dá forma a um produto específico e é montado na máquina. Um produto novo normalmente precisa de um molde novo, não de uma máquina nova.
Quanto custa um molde de injeção de plástico?
Depende do tamanho da peça, do número de cavidades, do aço, da câmara quente, dos movimentos laterais, do IML e da vida exigida. Para cotar, envie o desenho ou a amostra, o material, a produção desejada e a máquina.
Quanto tempo dura um molde de injeção?
Depende do aço, da resina, do ciclo e da manutenção. Por exemplo, os moldes HWAMDA para caixas são projetados para 500.000 injeções, e os de pré-formas PET e potes de parede fina para 5 milhões de ciclos.
O que é um molde com câmara quente?
Um molde com distribuidor e bicos aquecidos que mantêm o plástico fundido até cada ponto de injeção. Elimina o desperdício de galho, encurta o ciclo e equilibra o preenchimento entre cavidades.
Quantas cavidades meu molde deve ter?
Comece por cavidades ≈ peças por hora × ciclo em segundos ÷ 3.600 e depois confirme que a máquina tem capacidade de injeção, força de fechamento e espaço para molde suficientes.
Quanto tempo leva para fabricar um molde?
Os moldes HWAMDA para pré-formas PET, caixas e potes de parede fina têm prazo de 60 dias úteis.