 HWAMDA
Copos plásticos
Comece pela geometria, borda, peso e espessura do copo.
Explorar a solução para coposmolde para copos plásticosSÉRIE HWAMDA SP6
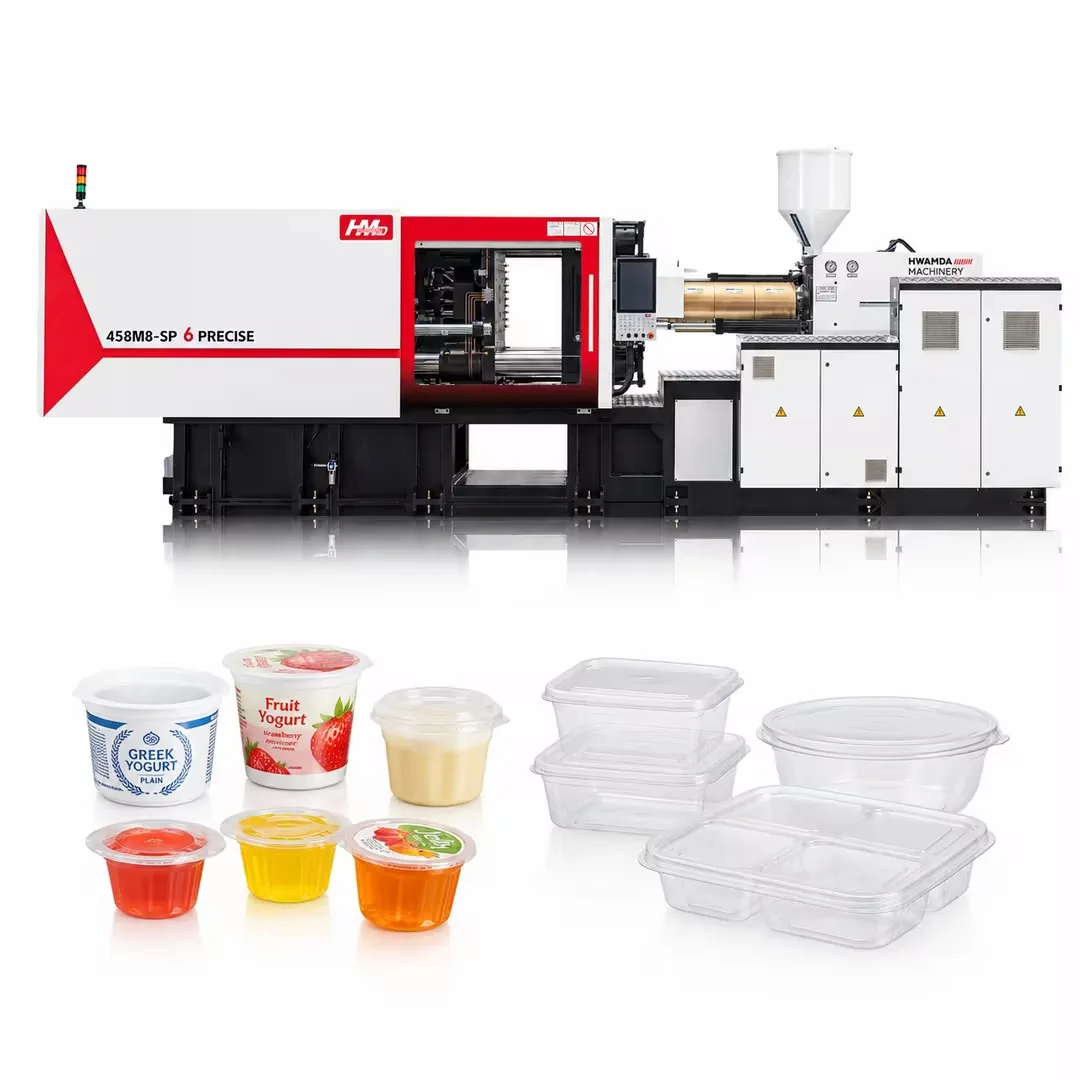
Máquinas M8-SP6 de sexta geração para potes de alimentos, tampas e copos: dez modelos de 2.700 a 6.500 kN, velocidades de injeção de até 637 mm/s e posição de abertura do molde repetível em ±0,2 mm para extração rápida e estável.
FAMÍLIAS DE PRODUTOS
Copos, caixas e potes finos têm exigências diferentes de enchimento e desmoldagem. O IML adiciona a colocação de rótulos à sequência do produto.
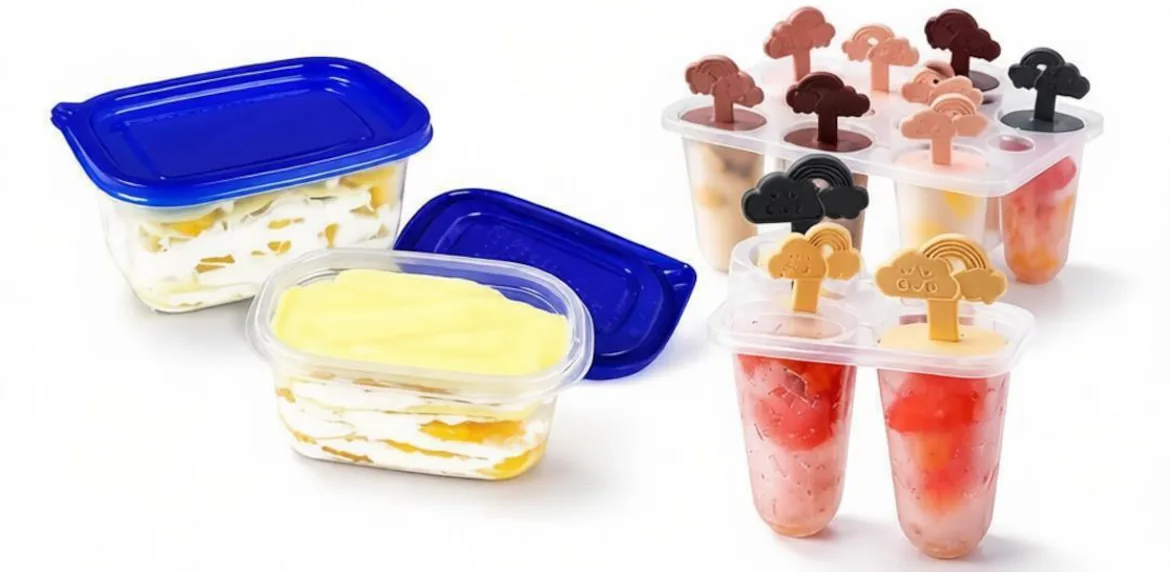
Comece pela geometria, borda, peso e espessura do copo.
Explorar a solução para coposmolde para copos plásticosAnalise caixas, recipientes redondos ou retangulares e suas tampas.
Explorar produção de recipientesmolde para potes alimentícios de parede finaCoordene a máquina com colocação de rótulos e retirada das peças.
Explorar a solução IMLLINHA SP6
Compare a linha e abra um modelo para ver o espaço do molde e as duas opções de injeção. HMD380, HMD420, HMD458 e HMD480 compartilham a mesma unidade de injeção; escolha pela força de fechamento, distância entre colunas e espaço do molde.
O peso injetado e a velocidade de injeção usam a referência PS; cada modelo lista duas opções de rosca.
| Modelo | Fechamento (kN) | Peso de injeção, PS (g) | Velocidade de injeção (mm/s) | Distância entre colunas (mm) | Altura do molde (mm) |
|---|---|---|---|---|---|
| HMD270M8-SP6 | 2.700 | 482–541 | 419 | 580 × 570 | 220–600 |
| HMD308M8-SP6 | 3.080 | 482–541 | 419 | 615 × 585 | 250–650 |
| HMD350M8-SP6 | 3.500 | 584–627 | 475 | 640 × 640 | 250–650 |
| HMD380M8-SP6 | 3.800 | 432–465 | 523 | 670 × 640 | 270–670 |
| HMD400M8-SP6 | 4.000 | 835–981 | 503 | 720 × 700 | 270–670 |
| HMD420M8-SP6 | 4.200 | 432–465 | 588 | 680 × 660 | 270–675 |
| HMD458M8-SP6 | 4.580 | 432–465 | 588 | 730 × 660 | 300–700 |
| HMD480M8-SP6 | 4.800 | 432–465 | 588 | 760 × 710 | 330–750 |
| HMD550M8-SP6 | 5.500 | 845–898 | 557 | 820 × 770 | 350–800 |
| HMD650M8-SP6 | 6.500 | 845–898 | 637 | 820 × 770 | 350–900 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 55 | 641 | 584 | 176 | 475 |
| 57 | 689 | 627 | 163 | 475 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 523 |
| 57 | 510 | 465 | 169 | 523 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 60 | 918 | 835 | 164 | 503 |
| 65 | 1078 | 981 | 165 | 425 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 557 |
| 67 | 987 | 898 | 169 | 557 |
Cada linha representa uma configuração de rosca. Peso e velocidade usam referência PS; adeque a resina e o processo reais.
| Ø da rosca (mm) | Volume (cm³) | Peso, PS (g) | Pressão (MPa) | Velocidade, PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 637 |
| 67 | 987 | 898 | 169 | 637 |
Em telas pequenas deslize a tabela horizontalmente. Uma dosagem maior não implica necessariamente pressão de injeção maior.
EXEMPLOS DE PRODUÇÃO
Exemplos registrados em máquinas HMD458M8-SP6 e HMD550M8-SP6 em produção. Seu ciclo depende do produto, da resina, do molde e do resfriamento, por isso o confirmamos para o seu projeto.
| Máquina | Produto | Cavidades | Peso da peça | Ciclo | Produção/hora (calculada) |
|---|---|---|---|---|---|
| HMD458M8-SP6 | Pote retangular de 650 ml para alimentos | 8 | 10,5 g | 3,3 s | 8.700 |
| HMD458M8-SP6 | Pote de 1.250 ml para alimentos | 6 | — | 4,3 s | 5.000 |
| HMD458M8-SP6 | Pote quadrado de 1.000 ml para alimentos | 6 | — | 4,0 s | 5.400 |
| HMD550M8-SP6 | Pote quadrado transparente | 12 | — | 5 s | 8.640 |
| HMD458M8-SP6 | Cumbuca para mirtilos | 8 | — | 10 s | 2.880 |
Produção por hora = cavidades × 3.600 ÷ tempo de ciclo em segundos. No primeiro exemplo: 8 × 3.600 ÷ 3,3 ≈ 8.700 potes por hora antes de paradas programadas e inspeções de qualidade.
SELEÇÃO PELO PRODUTO
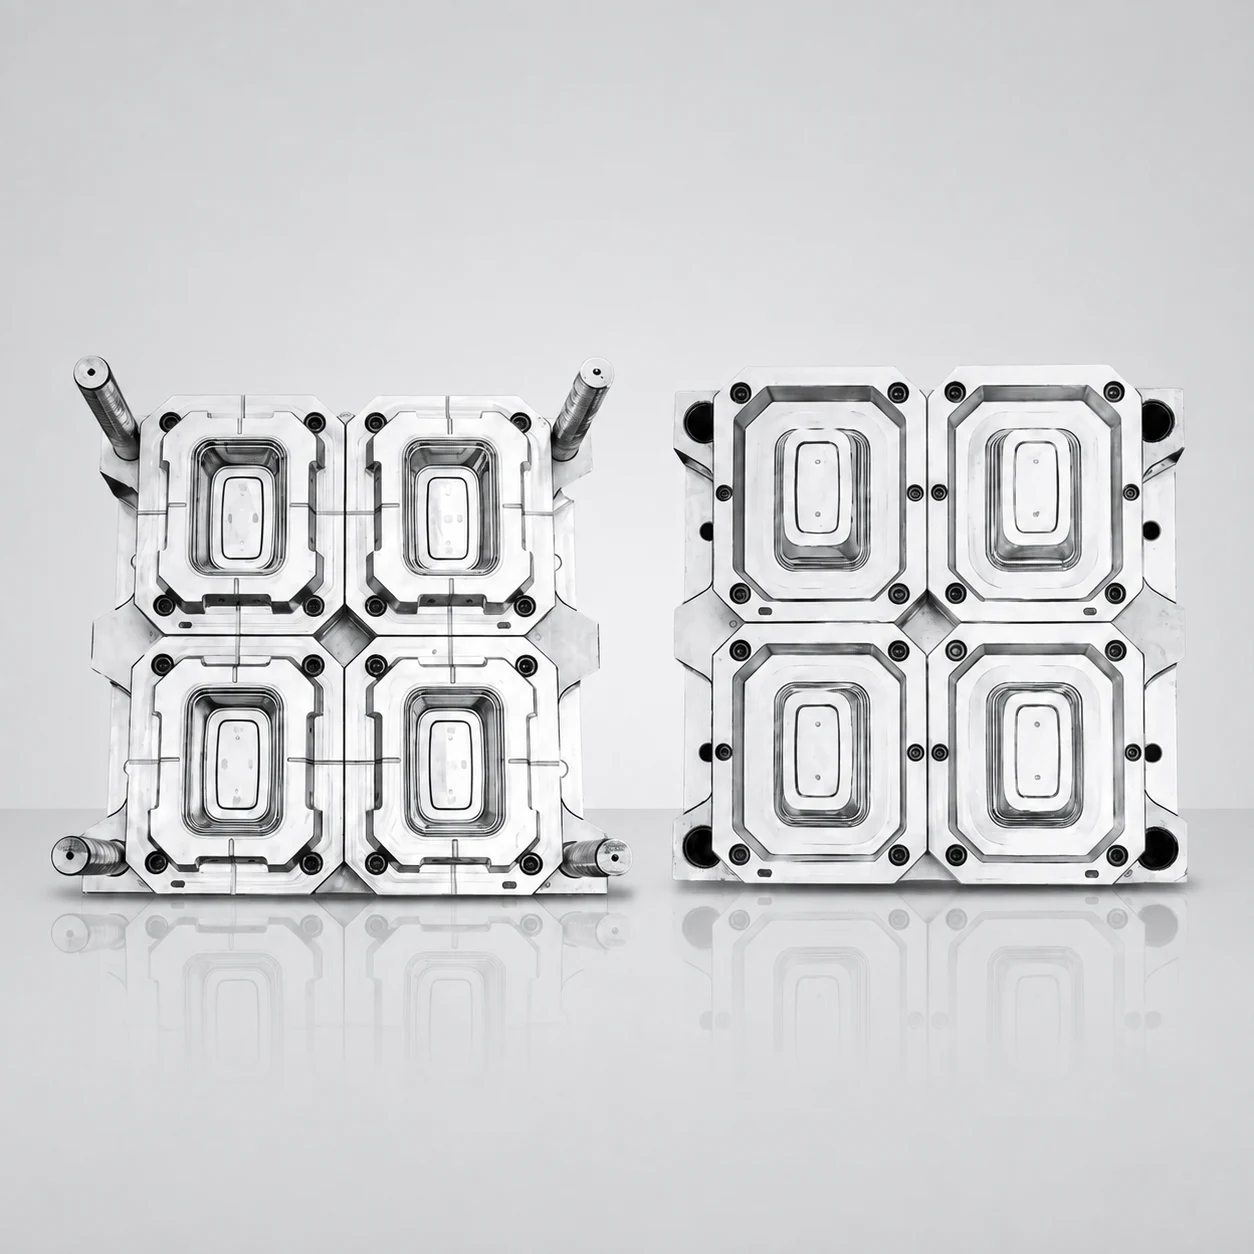
Comece pelo produto e pela espessura da parede; depois confirme o peso injetado, a força de fechamento, o espaço do molde e a produção.
O QUE TORNA A SP6 RÁPIDA
Dados do catálogo da M8-SP6 de sexta geração. As melhorias são indicadas em relação à geração anterior da HWAMDA.
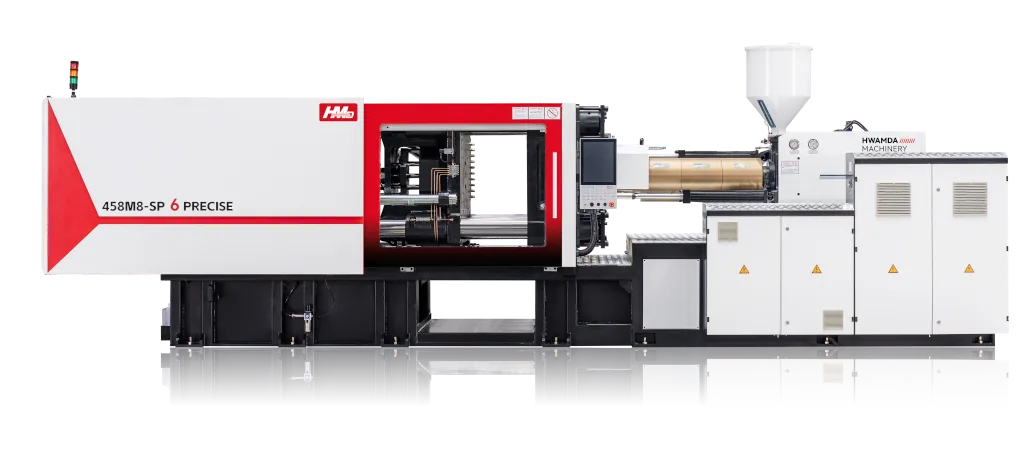
Injeção de cilindro único nos principais modelos, carro de injeção balanceado de cilindro duplo e servomotor de baixa inércia e alta resposta. Velocidade de injeção 15% maior e resposta 20% maior.
Deformação das placas reduzida em 15% e tensão máxima em 10%. Colunas de aço-liga com tratamento térmico especial e buchas de aço e cobre autolubrificantes com grafite.
Uma válvula proporcional em malha fechada controla a abertura e o fechamento. A posição de abertura se repete em ±0,2 mm, e o robô retira as peças com precisão em alta velocidade.
A plastificação elétrica é padrão em todos os modelos, com rosca projetada para resinas de embalagem. A função de pré-abertura reduz o tempo entre o resfriamento e a extração.
Tela sensível ao toque de 15 polegadas com memória para 1.000 configurações de molde
Flutuação de velocidade abaixo de ±5 rpm em carga total; estabilidade de pressão cerca de 15% melhor
A temperatura do cilindro se estabiliza 50% mais rápido
Interface MES padrão em todos os modelos: OPC-UA, MQTT e MODBUS
Portas de comunicação: RS-485, USB, CANopen e EtherCAT
COMPATIBILIDADE MÁQUINA–MOLDE
Analise as interfaces de molde, extração e IML com a máquina e o produto selecionados.
Confirme enchimento, resfriamento e extração com a máquina selecionada.
molde para copos plásticosmolde para potes alimentícios de parede finaCoordene a extração robotizada, a colocação de rótulos e a sequência da máquina.
Explorar a solução IMLAnalisar configuração dos auxiliaresA máquina é uma parte do projeto de parede fina. Estas páginas tratam do molde e da linha de produção completa para cada produto.
Linhas de produção de embalagens de parede finaCONDIÇÕES DA COTAÇÃO
Confirme o escopo comercial do seu projeto; os itens não listados aqui são confirmados na cotação.
Preços cotados FOB Ningbo; não publicamos preços de tabela
Entrega da máquina: 60 dias úteis
Alimentação padrão 380 V / trifásica / 50 Hz; outras tensões sob consulta
Robôs, chillers, termorreguladores, secadores e alimentadores são opcionais e cotados por projeto
A instalação e o treinamento de operadores são opcionais e cotados por projeto
ALTA VELOCIDADE VERSUS PADRÃO
Nem todo produto exige alta velocidade. Compare janela de enchimento e requisitos completos antes de escolher a família.
| Requisito | Análise de alta velocidade | Análise de máquina padrão |
|---|---|---|
| Enchimento e resposta | Perfil exigente de enchimento de seções finas | Perfil de enchimento dentro da capacidade da máquina proposta |
| Molde e resfriamento | Equilibre enchimento e desmoldagem com o ciclo curto alvo | Adeque molde e resfriamento ao ritmo produtivo necessário |
| Automação | Coordene manuseio ou IML com o ciclo completo | Selecione manuseio conforme peça e produção reais |
PERGUNTAS DE COMPRA
A seleção depende da janela de enchimento, resposta, recuperação de plastificação e movimentos coordenados. Uma máquina padrão pode servir se atender ao produto e à produção.
Uma seção fina deixa menos tempo para encher antes que o fundido esfrie. A máquina deve estabelecer e controlar o perfil necessário com material e molde escolhidos.
Analise ambos com grau da resina, posição de entrada e geometria da cavidade. Um fluxo mais longo em seção fina aumenta as exigências; a espessura sozinha não define o tamanho da máquina.
Mais cavidades alteram dosagem total, área projetada, equilíbrio, carga de resfriamento e manuseio. Analise o molde completo sem escolher só pelas cavidades.
Verifique dimensões, montagem, área projetada, equilíbrio, canais, entradas, resfriamento, ventilação, extração e acesso do robô. O encaixe físico não basta.
Material, geometria, enchimento e recalque, resfriamento, movimentos, extração e robô ou IML atuam juntos. Valide o ciclo completo pela qualidade da peça, sem número universal.
A HWAMDA analisa sinais, abertura, colocação de rótulos e retirada com a configuração IML. Interfaces e sequência acordadas são verificadas no projeto.
Envie o desenho do molde, dimensões, peso, cavidades, requisitos de injeção, conexões de resfriamento e dados do extrator. A análise cobre montagem e requisitos produtivos.
Comece com foto ou desenho, material se conhecido, dimensões, peso, espessura e produção. Adicione dados disponíveis de molde e automação; não precisa saber a tonelagem.
O tamanho da máquina, a opção de injeção, o controle, a automação e os periféricos afetam a cotação. Os preços são cotados FOB Ningbo para a configuração que seu produto exige, para comparar propostas na mesma base.
Os quatro modelos compartilham a mesma unidade de injeção (rosca de 55 ou 57 mm, 432–465 g PS). Diferem em força de fechamento, distância entre colunas, tamanho da placa e espaço do molde, então a escolha segue o tamanho do molde e a área projetada.
A entrega da máquina é de 60 dias úteis. Moldes, automação e periféricos são programados na mesma cotação do projeto quando pedidos juntos.
Calcule a partir da área projetada e da pressão da cavidade; depois confirme máquina e molde juntos. Use a calculadora de tonelagem para uma estimativa inicial e envie os dados do produto e do molde.
O exemplo registrado usa uma HMD458M8-SP6 com molde de 8 cavidades e ciclo de 3,3 s. Confirme o modelo final com as dimensões do molde, o peso injetado e a produção-alvo.
A velocidade de injeção é de 419–637 mm/s conforme o modelo e a opção de rosca. O peso injetado e a velocidade usam a referência PS.
ENVIE SEU PRODUTO
Comece com o produto e seus dados de contato. Adicione foto ou desenho se disponíveis. Não precisa escolher tonelagem antes de consultar.
Desenho ou amostra do produto
Material, se conhecido
Dimensões, peso e espessura, se conhecidos
Molde existente ou novo; cavidades e dimensões
Produção-alvo, IML e automação