 HWAMDA
أكواب بلاستيكية
ابدأ بهندسة الكوب وحافته ووزنه ومقطع جداره.
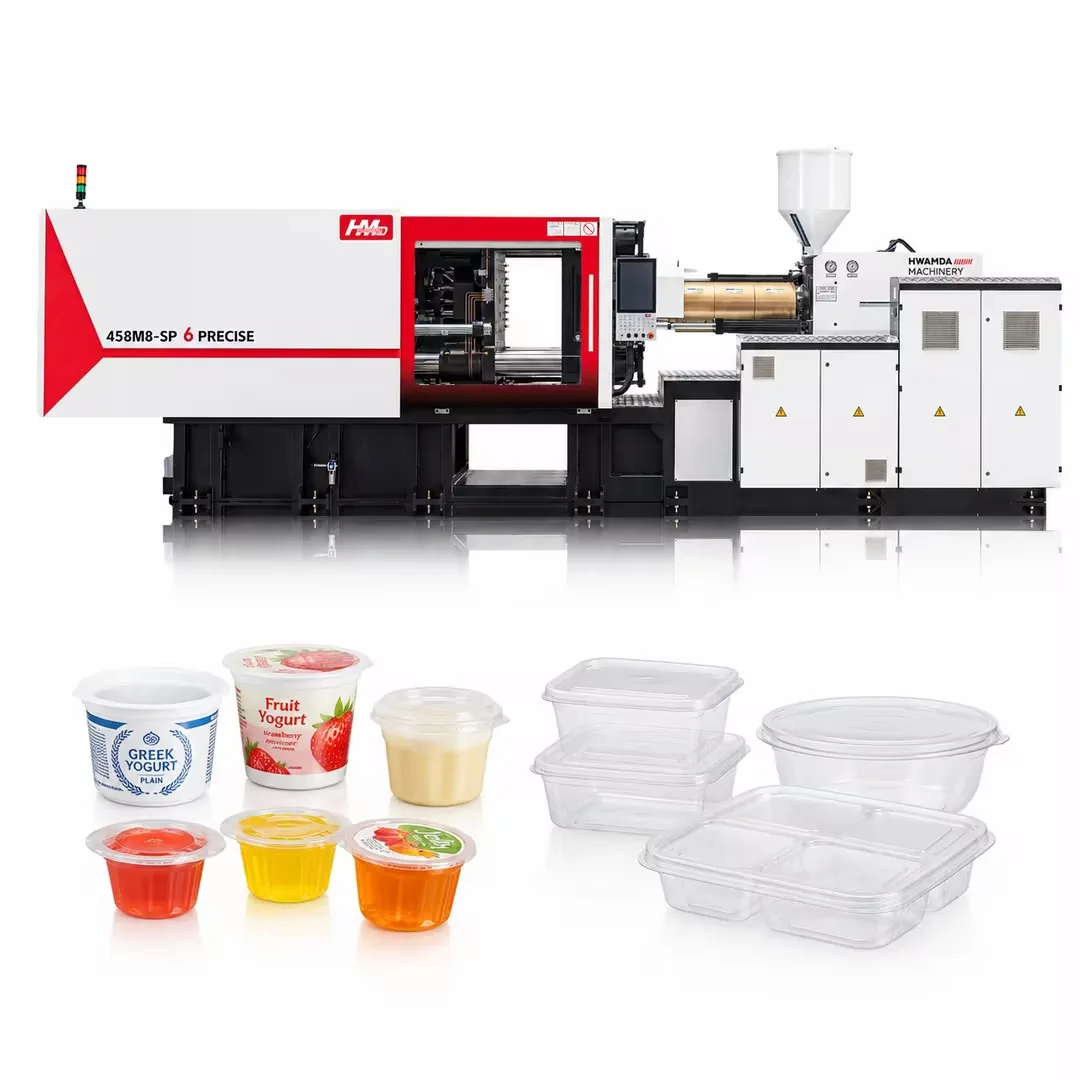
استكشف حل إنتاج الأكوابقالب الأكواب البلاستيكيةسلسلة HWAMDA SP6
ماكينات M8-SP6 من الجيل السادس لعبوات الطعام والأغطية والأكواب: عشرة طرازات من 2,700 إلى 6,500 كيلونيوتن، وسرعات حقن تصل إلى 637 مم/ث، وتكرار موضع فتح القالب بدقة ±0.2 مم لإخراج سريع ومستقر للقطع.
فئات المنتجات
تفرض الأكواب والعلب والأوعية رقيقة الجدار متطلبات مختلفة للملء والتحرير. يضيف IML وضع الملصقات إلى تسلسل إنتاج المنتج المختار.
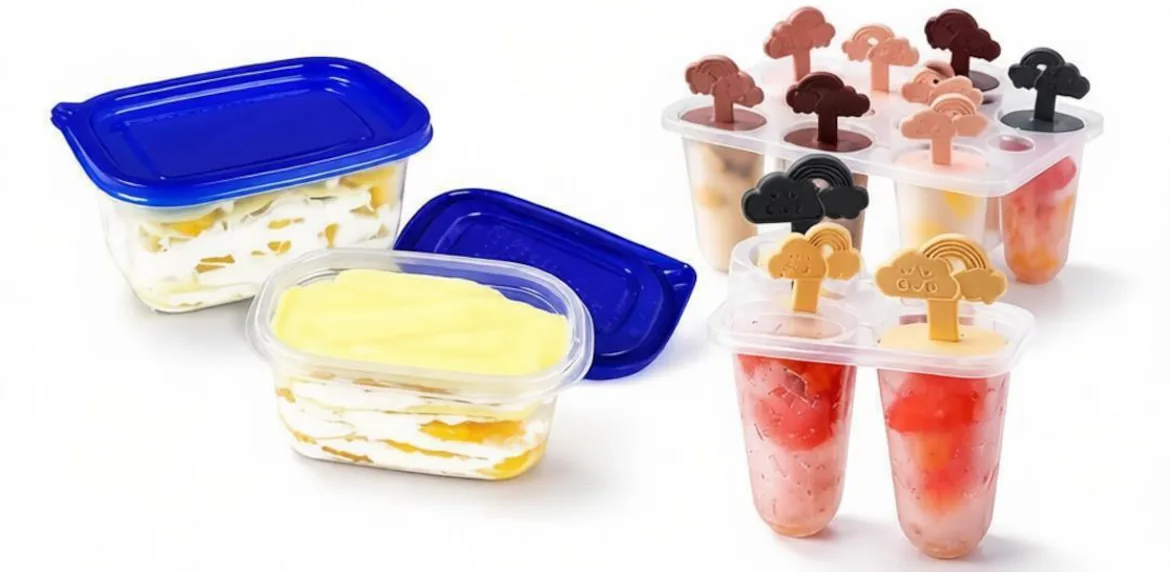
ابدأ بهندسة الكوب وحافته ووزنه ومقطع جداره.
استكشف حل إنتاج الأكوابقالب الأكواب البلاستيكيةراجع العلب والعبوات الدائرية أو المستطيلة والأغطية الخاصة بها.
استكشف إنتاج العبواتقالب عبوات الطعام رقيقة الجدارمجموعة موديلات SP6
قارن المجموعة ثم افتح الطراز لمعرفة مساحة القالب وخياري الحقن. تشترك HMD380 وHMD420 وHMD458 وHMD480 في وحدة حقن واحدة؛ اختر بينها حسب قوة الإغلاق والمسافة بين الأعمدة ومساحة القالب.
يُستخدم مرجع PS لوزن الحقن وسرعة الحقن؛ ويشمل كل طراز خياري لولب.
| الطراز | الإغلاق (كيلونيوتن) | وزن الحقنة، PS (غ) | سرعة الحقن (مم/ث) | المسافة بين الأعمدة (مم) | سماكة القالب (مم) |
|---|---|---|---|---|---|
| HMD270M8-SP6 | 2,700 | 482–541 | 419 | 580 × 570 | 220–600 |
| HMD308M8-SP6 | 3,080 | 482–541 | 419 | 615 × 585 | 250–650 |
| HMD350M8-SP6 | 3,500 | 584–627 | 475 | 640 × 640 | 250–650 |
| HMD380M8-SP6 | 3,800 | 432–465 | 523 | 670 × 640 | 270–670 |
| HMD400M8-SP6 | 4,000 | 835–981 | 503 | 720 × 700 | 270–670 |
| HMD420M8-SP6 | 4,200 | 432–465 | 588 | 680 × 660 | 270–675 |
| HMD458M8-SP6 | 4,580 | 432–465 | 588 | 730 × 660 | 300–700 |
| HMD480M8-SP6 | 4,800 | 432–465 | 588 | 760 × 710 | 330–750 |
| HMD550M8-SP6 | 5,500 | 845–898 | 557 | 820 × 770 | 350–800 |
| HMD650M8-SP6 | 6,500 | 845–898 | 637 | 820 × 770 | 350–900 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 55 | 641 | 584 | 176 | 475 |
| 57 | 689 | 627 | 163 | 475 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 523 |
| 57 | 510 | 465 | 169 | 523 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 60 | 918 | 835 | 164 | 503 |
| 65 | 1078 | 981 | 165 | 425 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 557 |
| 67 | 987 | 898 | 169 | 557 |
كل صف تكوين لولب واحد. يستخدم وزن الحقن وسرعته مرجع PS؛ ويجب مطابقتهما مع الراتنج ومتطلبات العملية الفعلية.
| قطر اللولب (mm) | الحجم (cm³) | الوزن، PS (g) | الضغط (MPa) | السرعة، PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 637 |
| 67 | 987 | 898 | 169 | 637 |
على الشاشات الصغيرة مرر جدول الخيارات أفقياً. خيار الجرعة الأكبر لا يعني بالضرورة ضغط حقن أعلى.
أمثلة إنتاج
أمثلة مسجلة على ماكينات HMD458M8-SP6 وHMD550M8-SP6 أثناء التشغيل. تعتمد دورتك على المنتج والراتنج والقالب والتبريد، لذا نؤكدها لمشروعك.
| الماكينة | المنتج | التجاويف | وزن القطعة | الدورة | الإنتاج/ساعة (محسوب) |
|---|---|---|---|---|---|
| HMD458M8-SP6 | عبوة طعام مستطيلة 650 مل | 8 | 10.5 g | 3.3 ث | 8,700 |
| HMD458M8-SP6 | عبوة طعام 1,250 مل | 6 | — | 4.3 ث | 5,000 |
| HMD458M8-SP6 | عبوة طعام مربعة 1,000 مل | 6 | — | 4.0 ث | 5,400 |
| HMD550M8-SP6 | عبوة مربعة شفافة | 12 | — | 5 ث | 8,640 |
| HMD458M8-SP6 | عبوة توت أزرق | 8 | — | 10 ث | 2,880 |
الإنتاج في الساعة = عدد التجاويف × 3,600 ÷ زمن الدورة بالثواني. في المثال الأول: 8 × 3,600 ÷ 3.3 ≈ 8,700 عبوة في الساعة قبل التوقفات المخططة وفحوص الجودة.
اختيار حسب المنتج
ابدأ بالمنتج وسماكة الجدار، ثم أكّد وزن الحقن وقوة الإغلاق ومساحة القالب والإنتاج.
ما الذي يجعل SP6 عالية السرعة
بيانات كتالوج M8-SP6 من الجيل السادس. التحسينات مذكورة مقارنة بالجيل السابق من HWAMDA.
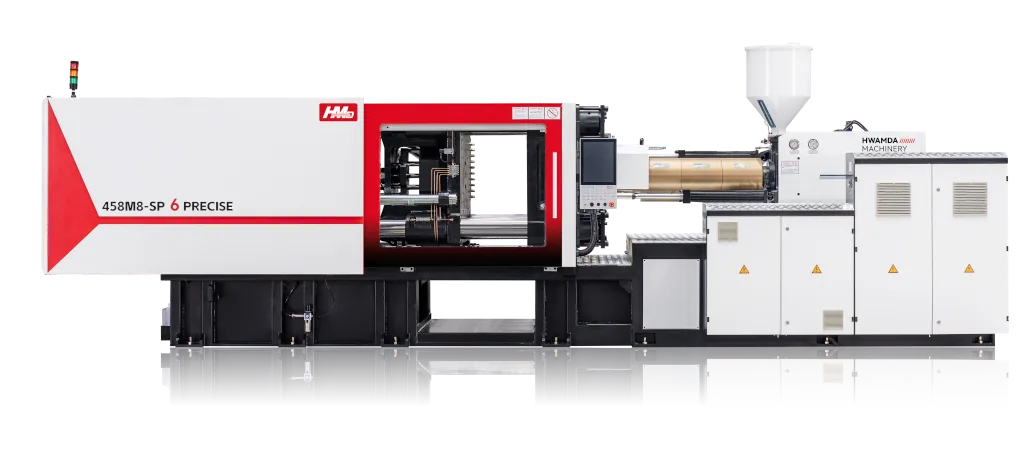
حقن بأسطوانة واحدة في الطرازات الرئيسية، ومقعد حقن متوازن بأسطوانتين، ومحرك سيرفو منخفض القصور الذاتي وعالي الاستجابة. زادت سرعة الحقن بنسبة 15% والاستجابة بنسبة 20%.
انخفض تشوه الألواح بنسبة 15% والإجهاد الأقصى بنسبة 10%. أعمدة ربط من سبائك الصلب بمعالجة حرارية خاصة، وجلب من الصلب والنحاس ذاتية التزييت بالجرافيت.
يتحكم صمام تناسبي بحلقة مغلقة في الفتح والإغلاق. يتكرر موضع الفتح بدقة ±0.2 مم، فيلتقط الروبوت القطع بدقة وبسرعة عالية.
التلدين الكهربائي قياسي في جميع الطرازات، مع لولب مصمم لراتنجات التعبئة. وتقلل وظيفة الفتح المسبق الوقت بين التبريد وإخراج القطعة.
شاشة لمس 15 بوصة مع ذاكرة لـ 1,000 إعداد قالب
تذبذب السرعة أقل من ±5 دورة/دقيقة عند الحمل الكامل؛ وتحسن ثبات الضغط بنحو 15%
تستقر درجة حرارة الأسطوانة أسرع بنسبة 50%
واجهة MES قياسية في جميع الطرازات: OPC-UA وMQTT وMODBUS
منافذ الاتصال: RS-485 وUSB وCANopen وEtherCAT
مطابقة الماكينة والقالب
راجع واجهات القالب والإخراج وIML مع الماكينة والمنتج المختارين.
أكّد الملء والتبريد والإخراج مع الماكينة المختارة.
قالب الأكواب البلاستيكيةقالب عبوات الطعام رقيقة الجدارنسّق الإخراج بالروبوت ووضع الملصقات وتسلسل الماكينة.
استكشف حل IMLراجع تكوين المعدات المساعدةالماكينة جزء واحد من مشروع المنتجات رقيقة الجدران. تتناول هذه الصفحات القالب وخط الإنتاج الكامل لكل منتج.
خطوط إنتاج العبوات رقيقة الجدرانشروط عرض السعر
أكّد النطاق التجاري لمشروعك؛ وتُؤكَّد البنود غير المذكورة هنا في عرض السعر.
الأسعار تُقدَّم على أساس FOB نينغبو؛ لا ننشر قوائم أسعار
تسليم الماكينة: 60 يوم عمل
التغذية القياسية 380 فولت / 3 أطوار / 50 هرتز؛ الفولتيات الأخرى عند الطلب
الروبوتات والمبردات ووحدات التحكم بحرارة القالب والمجففات والمحمّلات اختيارية وتُسعَّر حسب المشروع
التركيب وتدريب المشغلين اختياريان ويُسعَّران حسب المشروع
عالية السرعة مقابل القياسية
لا يحتاج كل منتج مقولب إلى ماكينة عالية السرعة. قارن نافذة الملء ومتطلبات الإنتاج الكاملة قبل اختيار فئة الماكينة.
| المتطلب | مراجعة عالية السرعة | مراجعة الماكينة القياسية |
|---|---|---|
| الملء والاستجابة | منحنى ملء متطلب للمقاطع الرقيقة | منحنى ملء ضمن قدرة الماكينة المقترحة |
| القالب والتبريد | وازن الملء والتحرير مع هدف الدورة القصيرة | طابق القالب والتبريد مع معدل الإنتاج المطلوب |
| الأتمتة | نسق المناولة أو IML مع الدورة الكاملة | اختر المناولة حسب القطعة الفعلية ومهمة الإنتاج |
أسئلة المشترين
يعتمد الاختيار على نافذة الملء واستجابة الماكينة واستعادة التلدين وحركات القالب المنسقة. قد تكون الماكينة القياسية مناسبة عندما تلبي متطلبات المنتج والإنتاج.
قد يقلل مقطع التدفق الرقيق الوقت المتاح لملء التجويف قبل تبرد المصهور. يجب أن تنشئ الماكينة منحنى الملء المطلوب وتضبطه مع المادة والقالب المختارين.
راجعهما مع درجة الراتنج وموضع البوابة وهندسة التجويف. قد يزيد مسار التدفق الأطول عبر مقطع رقيق متطلبات الملء؛ سماكة الجدار وحدها لا تحدد حجم الماكينة.
تغير زيادة التجاويف الجرعة الكلية والمساحة المسقطة وتوازن الملء وحمل التبريد ومهمة المناولة. راجع القالب الكامل بدلاً من اختيار الموديل بعدد التجاويف وحده.
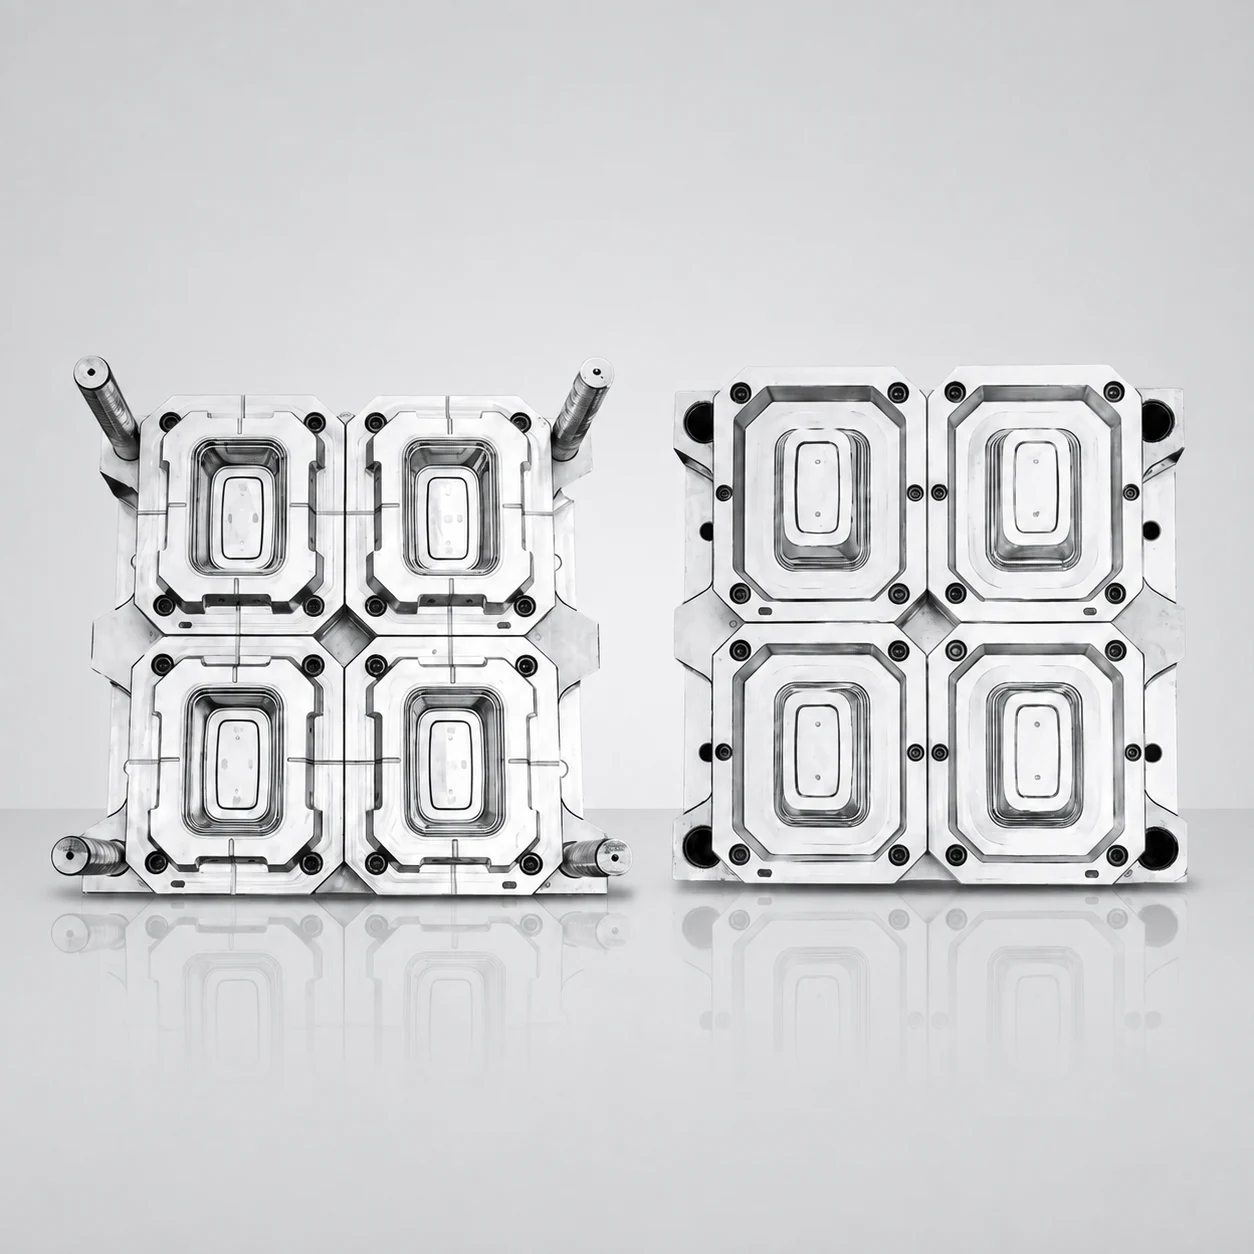
افحص أبعاد القالب وتركيبه والمساحة المسقطة وتوازن الملء والمجاري والبوابات والتبريد والتنفيس والإخراج ووصول الروبوت. التوافق المادي وحده لا يكفي.
تتكامل المادة وهندسة القطعة والملء والضغط اللاحق والتبريد وحركة القالب والإخراج وتوقيت الروبوت أو IML. تحقق من الدورة الكاملة وفق جودة القطعة دون اعتماد رقم موحد.
يمكن لـ HWAMDA مراجعة إشارات الماكينة وفتح القالب ووضع الملصقات وتوقيت الإخراج مع تكوين IML. تُفحص الواجهات والتسلسل المتفق عليهما للمشروع.
أرسل مخطط القالب وأبعاده ووزنه ومتطلبات التجاويف والحقن ووصلات التبريد وتفاصيل القاذف. تشمل المراجعة توافق التركيب ومتطلبات الإنتاج.
ابدأ بصورة المنتج أو مخططه والمادة إن عُرفت والأبعاد والوزن وسماكة الجدار والإنتاج المستهدف. أضف تفاصيل القالب والأتمتة المتاحة؛ لا يلزم معرفة قوة إغلاق الماكينة.
يؤثر حجم الماكينة وخيار الحقن ونظام التحكم والأتمتة والمعدات المساعدة في عرض السعر. تُقدَّم الأسعار على أساس FOB نينغبو للتكوين الذي يحتاجه منتجك، لتُقارَن العروض على الأساس نفسه.
تشترك الطرازات الأربعة في وحدة الحقن نفسها (لولب 55 أو 57 مم، 432–465 غ PS). وتختلف في قوة الإغلاق والمسافة بين الأعمدة ومقاس الألواح ومساحة القالب، لذلك يعتمد الاختيار على حجم القالب والمساحة المسقطة.
مدة تسليم الماكينة 60 يوم عمل. وتُجدوَل القوالب والأتمتة والمعدات المساعدة ضمن عرض سعر المشروع نفسه عند طلبها معًا.
احسب من المساحة المسقطة وضغط التجويف، ثم أكّد الماكينة والقالب معاً. استخدم حاسبة قوة الإغلاق لتقدير أولي وأرسل بيانات المنتج والقالب.
يستخدم المثال المسجل ماكينة HMD458M8-SP6 مع قالب بثمانية تجاويف ودورة 3.3 ث. أكّد الطراز النهائي وفق أبعاد القالب ووزن الحقن والإنتاج المستهدف.
تبلغ سرعة الحقن 419–637 مم/ث حسب الطراز وخيار اللولب. ويُستخدم مرجع PS لوزن الحقن والسرعة.
أرسل منتجك
ابدأ بمنتجك وبيانات الاتصال. أضف صورة أو مخططاً عند توفره. لا تحتاج إلى اختيار قوة الإغلاق قبل الاستفسار.
رسم المنتج أو عينته
المادة إن عُرفت
أبعاد المنتج ووزنه وسماكة جداره إن عُرفت
قالب قائم أو جديد؛ التجاويف وأبعاد القالب
الإنتاج المستهدف ومتطلبات IML والأتمتة