 HWAMDA
Пластиковые стаканы
Начните с геометрии, ободка, массы и толщины стакана.
Изучить решение для стакановпресс-форма для пластиковых стакановСЕРИЯ HWAMDA SP6
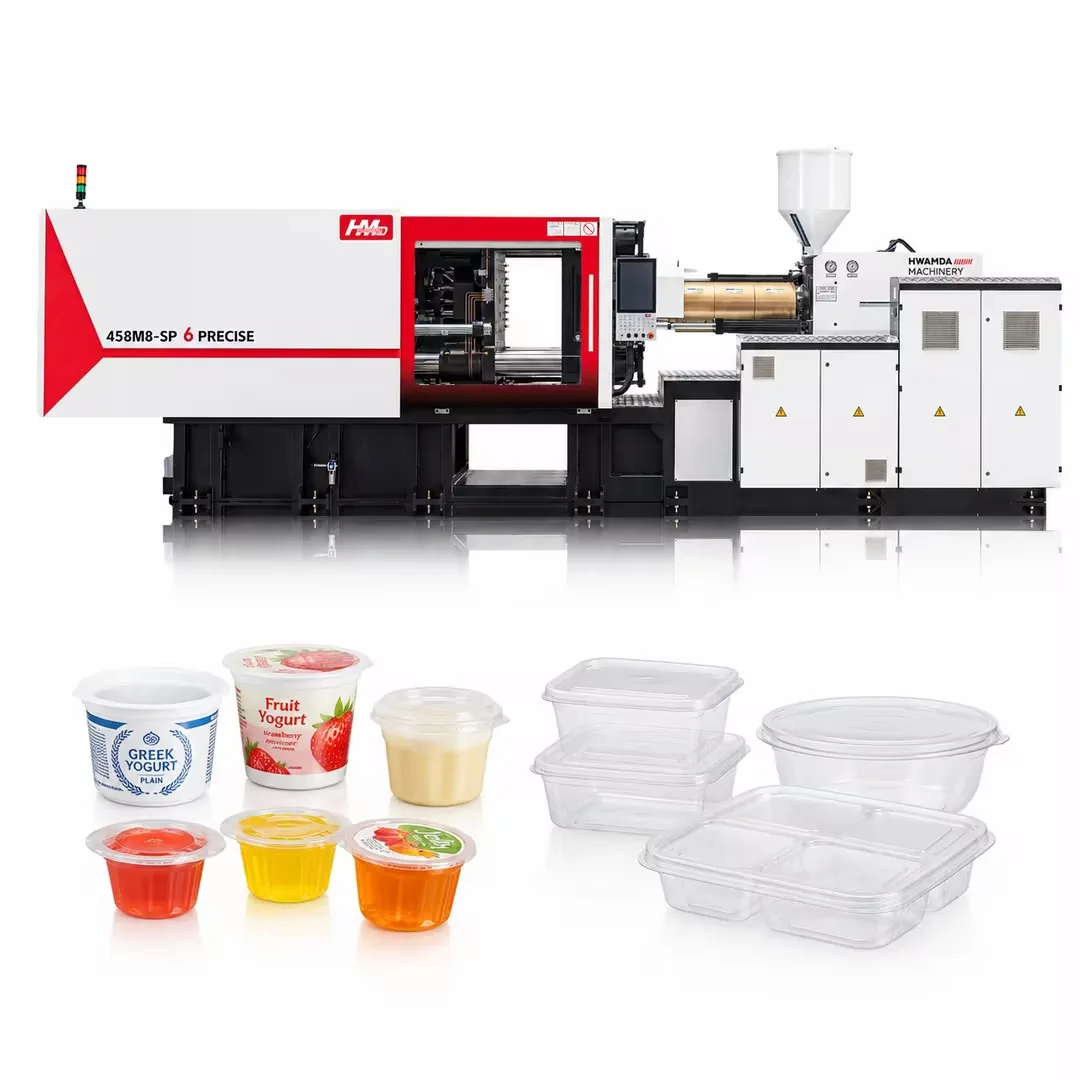
Машины M8-SP6 шестого поколения для пищевых контейнеров, крышек и стаканов: десять моделей от 2 700 до 6 500 кН, скорость впрыска до 637 мм/с и повторяемость положения раскрытия формы ±0,2 мм для быстрого и стабильного съёма изделий.
ГРУППЫ ИЗДЕЛИЙ
Стаканы, тонкостенные коробки и контейнеры требуют разных условий заполнения и освобождения. IML добавляет установку этикетки в производственную последовательность изделия.
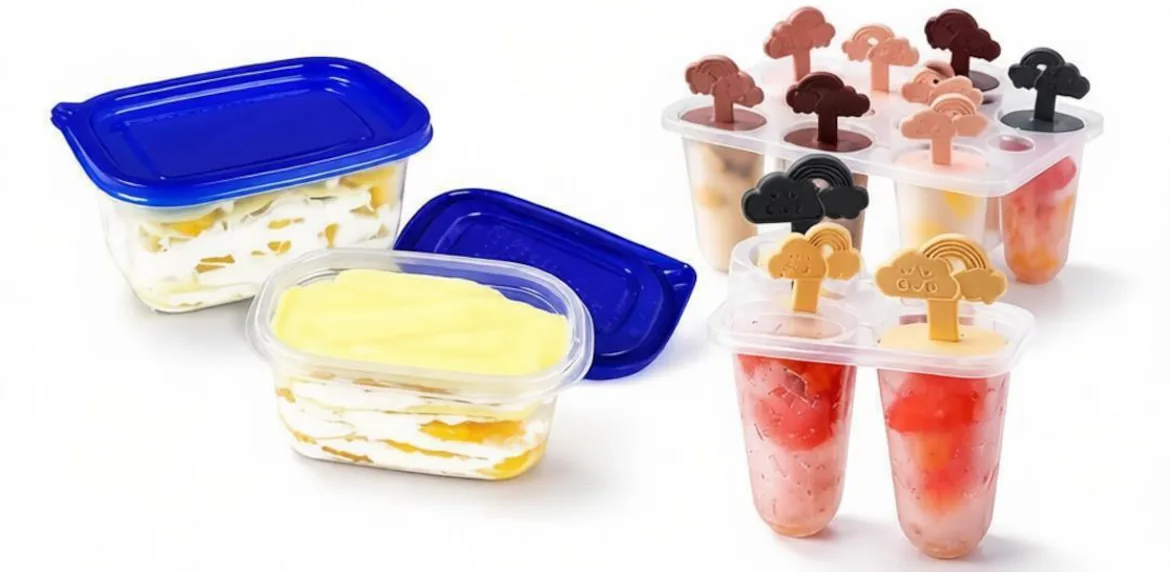
Начните с геометрии, ободка, массы и толщины стакана.
Изучить решение для стакановпресс-форма для пластиковых стакановРассмотрите коробки, круглые и прямоугольные контейнеры и крышки к ним.
Изучить производство контейнеровпресс-форма для тонкостенных пищевых контейнеровМОДЕЛЬНЫЙ РЯД SP6
Сравните ряд и откройте модель, чтобы увидеть место под форму и два варианта узла впрыска. HMD380, HMD420, HMD458 и HMD480 имеют общий узел впрыска; выбирайте по усилию смыкания, расстоянию между колоннами и месту под форму.
Масса впрыска и скорость указаны по PS; для каждой модели доступны два варианта шнека.
| Модель | Смыкание (кН) | Масса впрыска, PS (г) | Скорость впрыска (мм/с) | Между колоннами (мм) | Высота формы (мм) |
|---|---|---|---|---|---|
| HMD270M8-SP6 | 2 700 | 482–541 | 419 | 580 × 570 | 220–600 |
| HMD308M8-SP6 | 3 080 | 482–541 | 419 | 615 × 585 | 250–650 |
| HMD350M8-SP6 | 3 500 | 584–627 | 475 | 640 × 640 | 250–650 |
| HMD380M8-SP6 | 3 800 | 432–465 | 523 | 670 × 640 | 270–670 |
| HMD400M8-SP6 | 4 000 | 835–981 | 503 | 720 × 700 | 270–670 |
| HMD420M8-SP6 | 4 200 | 432–465 | 588 | 680 × 660 | 270–675 |
| HMD458M8-SP6 | 4 580 | 432–465 | 588 | 730 × 660 | 300–700 |
| HMD480M8-SP6 | 4 800 | 432–465 | 588 | 760 × 710 | 330–750 |
| HMD550M8-SP6 | 5 500 | 845–898 | 557 | 820 × 770 | 350–800 |
| HMD650M8-SP6 | 6 500 | 845–898 | 637 | 820 × 770 | 350–900 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 55 | 641 | 584 | 176 | 475 |
| 57 | 689 | 627 | 163 | 475 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 523 |
| 57 | 510 | 465 | 169 | 523 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 60 | 918 | 835 | 164 | 503 |
| 65 | 1078 | 981 | 165 | 425 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 557 |
| 67 | 987 | 898 | 169 | 557 |
Каждая строка — одна конфигурация шнека. Масса и скорость даны по PS; требуется согласование реального полимера и процесса.
| Ø шнека (мм) | Объём (см³) | Масса, PS (г) | Давление (МПа) | Скорость, PS (мм/с) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 637 |
| 67 | 987 | 898 | 169 | 637 |
На небольших экранах прокрутите таблицу по горизонтали. Большая доза не обязательно означает более высокое давление впрыска.
ПРИМЕРЫ ПРОИЗВОДСТВА
Примеры зафиксированы на работающих машинах HMD458M8-SP6 и HMD550M8-SP6. Ваш цикл зависит от изделия, полимера, формы и охлаждения, поэтому мы подтверждаем его для вашего проекта.
| Машина | Изделие | Гнёзда | Масса изделия | Цикл | Выпуск/час (расчётный) |
|---|---|---|---|---|---|
| HMD458M8-SP6 | Прямоугольный пищевой контейнер 650 мл | 8 | 10,5 г | 3,3 с | 8 700 |
| HMD458M8-SP6 | Пищевой контейнер 1 250 мл | 6 | — | 4,3 с | 5 000 |
| HMD458M8-SP6 | Квадратный пищевой контейнер 1 000 мл | 6 | — | 4,0 с | 5 400 |
| HMD550M8-SP6 | Квадратный прозрачный контейнер | 12 | — | 5 с | 8 640 |
| HMD458M8-SP6 | Контейнер для голубики | 8 | — | 10 с | 2 880 |
Выпуск в час = число гнёзд × 3 600 ÷ время цикла в секундах. Для первого примера: 8 × 3 600 ÷ 3,3 ≈ 8 700 контейнеров в час без учёта плановых остановок и контроля качества.
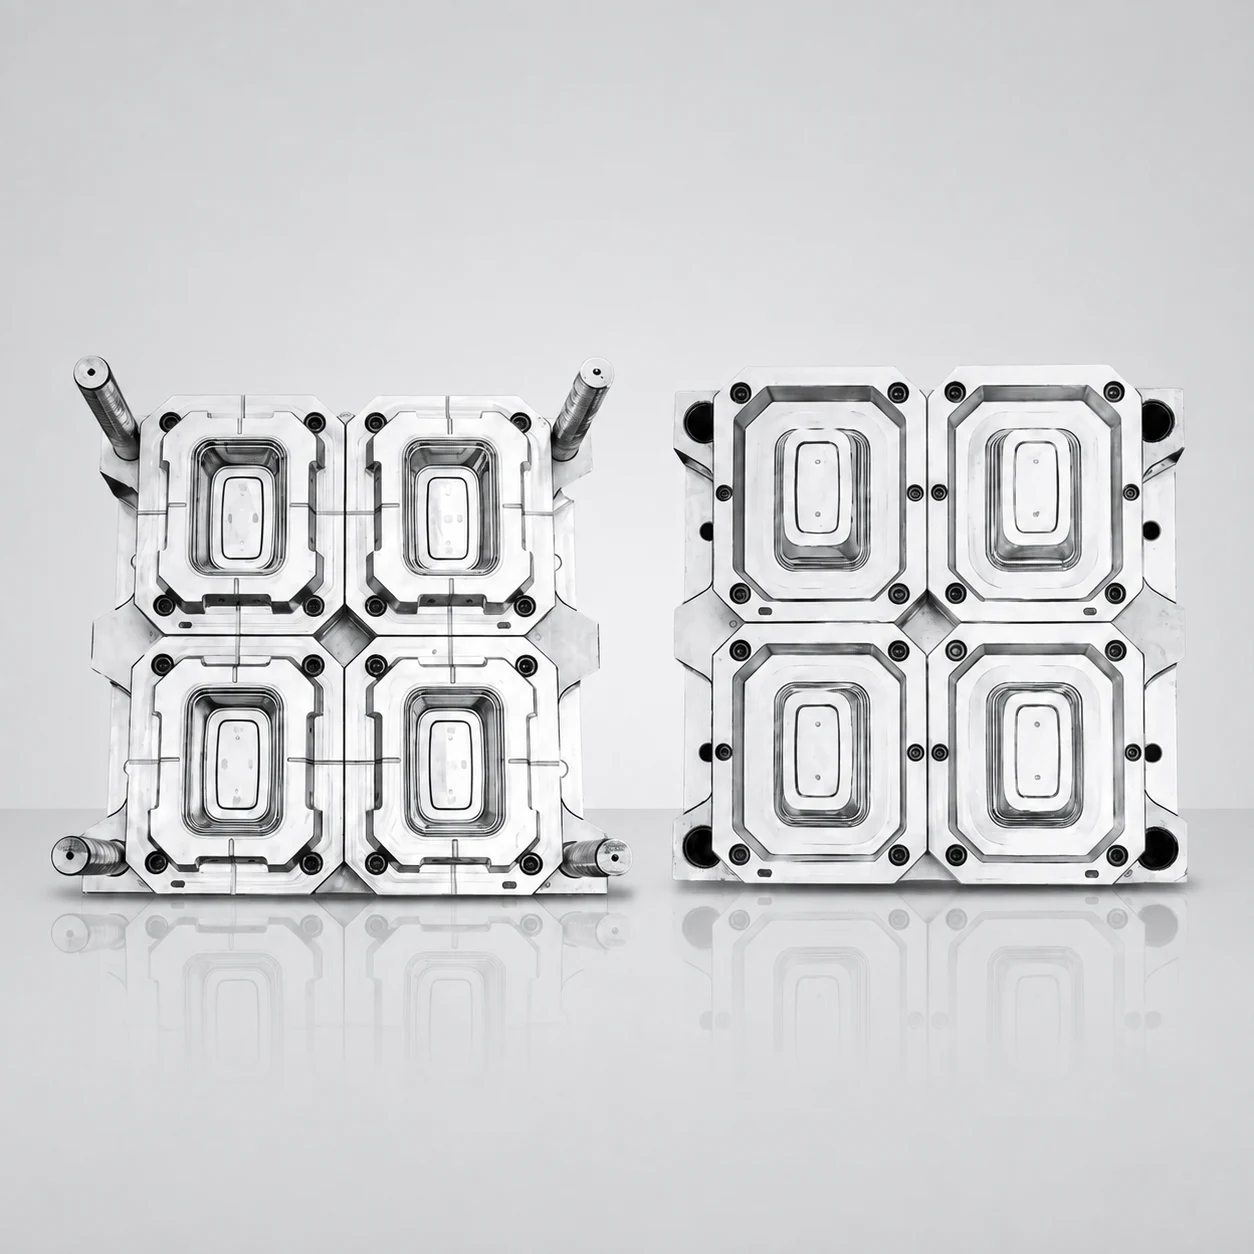
ПОДБОР ПО ИЗДЕЛИЮ
Начните с изделия и толщины стенки, затем подтвердите массу впрыска, усилие смыкания, место под форму и выпуск.
ЧТО ДЕЛАЕТ SP6 БЫСТРОЙ
Данные каталога M8-SP6 шестого поколения. Улучшения указаны относительно предыдущего поколения HWAMDA.
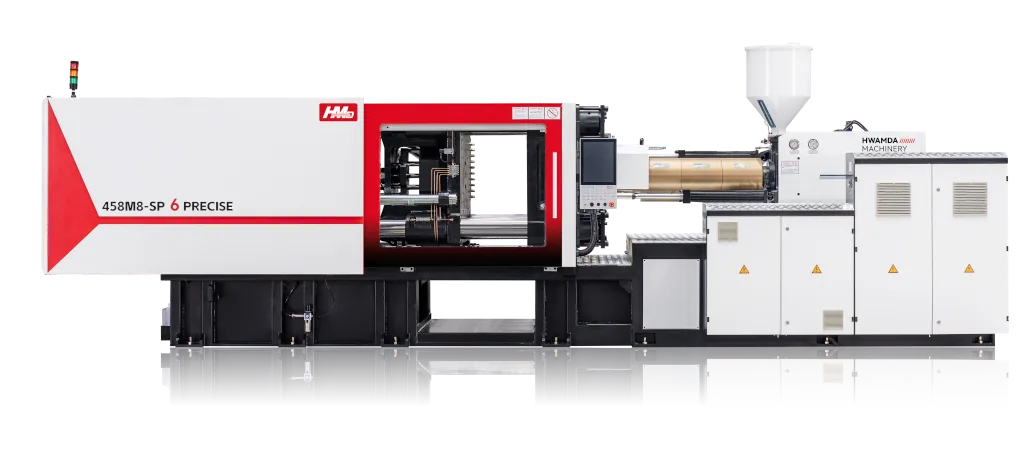
Одноцилиндровый впрыск на основных моделях, сбалансированный двухцилиндровый узел подвода и серводвигатель с низкой инерцией и быстрым откликом. Скорость впрыска выше на 15%, отклик быстрее на 20%.
Деформация плит снижена на 15%, максимальное напряжение на 10%. Колонны из легированной стали со специальной термообработкой, самосмазывающиеся графитовые стальные и бронзовые втулки.
Пропорциональный клапан с замкнутым контуром управляет раскрытием и смыканием. Положение раскрытия повторяется с точностью ±0,2 мм, поэтому робот точно снимает изделия на высокой скорости.
Электрическая пластикация стандартна на всех моделях, шнек рассчитан на упаковочные полимеры. Функция предварительного раскрытия сокращает время между охлаждением и съёмом изделия.
Сенсорный экран 15 дюймов с памятью на 1 000 настроек форм
Колебания скорости менее ±5 об/мин при полной нагрузке; стабильность давления выше примерно на 15%
Температура цилиндра стабилизируется на 50% быстрее
Интерфейс MES стандартно на всех моделях: OPC-UA, MQTT и MODBUS
Интерфейсы связи: RS-485, USB, CANopen и EtherCAT
СОГЛАСОВАНИЕ МАШИНЫ И ФОРМЫ
Проверьте интерфейсы формы, съёма и IML вместе с выбранной машиной и изделием.
Подтвердите заполнение, охлаждение и съём для выбранной машины.
пресс-форма для пластиковых стакановпресс-форма для тонкостенных пищевых контейнеровСогласуйте роботизированный съём, установку этикеток и последовательность машины.
Изучить решение IMLРассмотреть комплектацию периферииМашина — лишь часть тонкостенного проекта. На этих страницах описаны форма и полная производственная линия для каждого изделия.
Линии производства тонкостенной упаковкиУСЛОВИЯ ПРЕДЛОЖЕНИЯ
Подтвердите коммерческий объём проекта; позиции, не указанные здесь, согласуются в предложении.
Цены указываются на условиях FOB Нинбо; прайс-лист не публикуется
Срок поставки машины: 60 рабочих дней
Стандартное питание 380 В / 3 фазы / 50 Гц; другое напряжение по запросу
Роботы, чиллеры, термостаты форм, сушилки и загрузчики — опционально, по проекту
Монтаж и обучение операторов — опционально, по проекту
ВЫСОКОСКОРОСТНАЯ ИЛИ СТАНДАРТНАЯ
Не каждому изделию нужна высокоскоростная машина. До выбора семейства сравните окно заполнения и все требования производства.
| Требование | Оценка высокоскоростной машины | Оценка стандартной машины |
|---|---|---|
| Заполнение и быстродействие | Сложный профиль заполнения тонких сечений | Профиль заполнения в пределах возможностей предлагаемой машины |
| Форма и охлаждение | Согласуйте заполнение и извлечение с коротким целевым циклом | Подберите форму и охлаждение под требуемый темп производства |
| Автоматизация | Согласуйте съём или IML с полным циклом | Выберите съём по реальной детали и задаче выпуска |
ВОПРОСЫ ПОКУПАТЕЛЕЙ
Выбор зависит от окна заполнения, реакции машины, набора дозы и согласованных движений формы. Стандартная машина подходит, если выполняет требования изделия и производства.
Тонкое сечение оставляет меньше времени на заполнение до охлаждения расплава. Машина должна сформировать и контролировать нужный профиль с выбранными материалом и формой.
Рассматривайте их вместе с маркой полимера, расположением впуска и геометрией полости. Длинный путь через тонкое сечение повышает требования к заполнению; одной толщины недостаточно для выбора размера машины.
Большее число гнёзд меняет полную дозу, площадь проекции, баланс заполнения, тепловую нагрузку и съём. Рассматривайте всю форму, а не назначайте модель только по гнёздности.
Проверьте размеры и крепление, площадь проекции, баланс, литники и впуски, охлаждение, вентиляцию, выталкивание и доступ робота. Одних габаритов недостаточно.
Материал, геометрия, заполнение и выдержка, охлаждение, движения формы, выталкивание и робот/IML действуют совместно. Проверяйте полный цикл по качеству детали вместо единой универсальной цифры.
HWAMDA проверяет сигналы машины, раскрытие, установку этикеток и время съёма в конфигурации IML. Согласованные интерфейсы и последовательность проверяются для проекта.
Отправьте чертёж, габариты, массу, гнёздность, впрыск, соединения охлаждения и данные выталкивателя. Проверка охватывает установку и требования производства.
Начните с фото или чертежа, известного материала, размеров, массы, толщины и выпуска. Добавьте данные формы и автоматизации; знать тоннаж машины не обязательно.
На цену влияют размер машины, вариант узла впрыска, управление, автоматизация и вспомогательное оборудование. Цены даются на условиях FOB Нинбо для нужной конфигурации, чтобы предложения сравнивались на одной базе.
У четырёх моделей общий узел впрыска (шнек 55 или 57 мм, 432–465 г PS). Они различаются усилием смыкания, расстоянием между колоннами, размером плит и местом под форму, поэтому выбор зависит от размера формы и площади проекции.
Срок поставки машины — 60 рабочих дней. Формы, автоматизация и вспомогательное оборудование планируются в том же проектном предложении, если заказываются вместе.
Рассчитайте по площади проекции и давлению в полости, затем подтвердите машину и форму вместе. Используйте калькулятор тоннажа для предварительной оценки и отправьте данные изделия и формы.
В записанном примере используется HMD458M8-SP6 с 8-гнёздной формой и циклом 3,3 с. Подтвердите итоговую модель по размерам формы, массе впрыска и целевому выпуску.
Скорость впрыска составляет 419–637 мм/с в зависимости от модели и варианта шнека. Масса впрыска и скорость указаны по PS.
ОТПРАВЬТЕ ДАННЫЕ ИЗДЕЛИЯ
Начните с изделия и контактов. Добавьте фото или чертёж, если есть. До запроса выбирать тоннаж не нужно.
Чертёж или образец изделия
Материал, если известен
Размеры, масса и толщина, если известны
Существующая или новая форма; гнёзда и размеры
Требуемый выпуск, IML и автоматизация