 HWAMDA
Vasos plásticos
Empiece por geometría, borde, peso y espesor del vaso.
Explorar la solución para vasosmolde para vasos de plásticoSERIE HWAMDA SP6
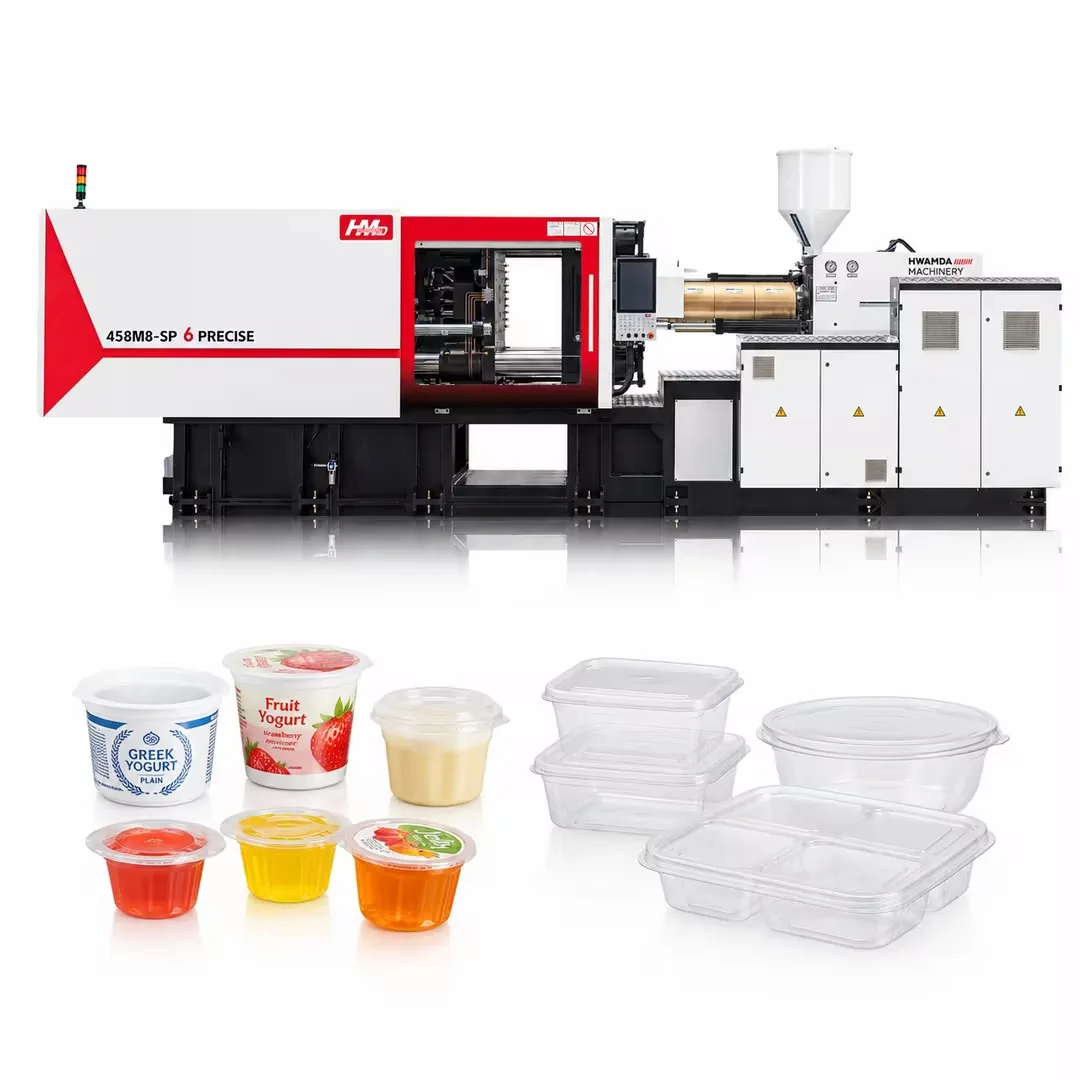
Máquinas M8-SP6 de sexta generación para envases de alimentos, tapas y vasos: diez modelos de 2.700 a 6.500 kN, velocidades de inyección de hasta 637 mm/s y una posición de apertura del molde repetible en ±0,2 mm para una extracción rápida y estable.
FAMILIAS DE PRODUCTOS
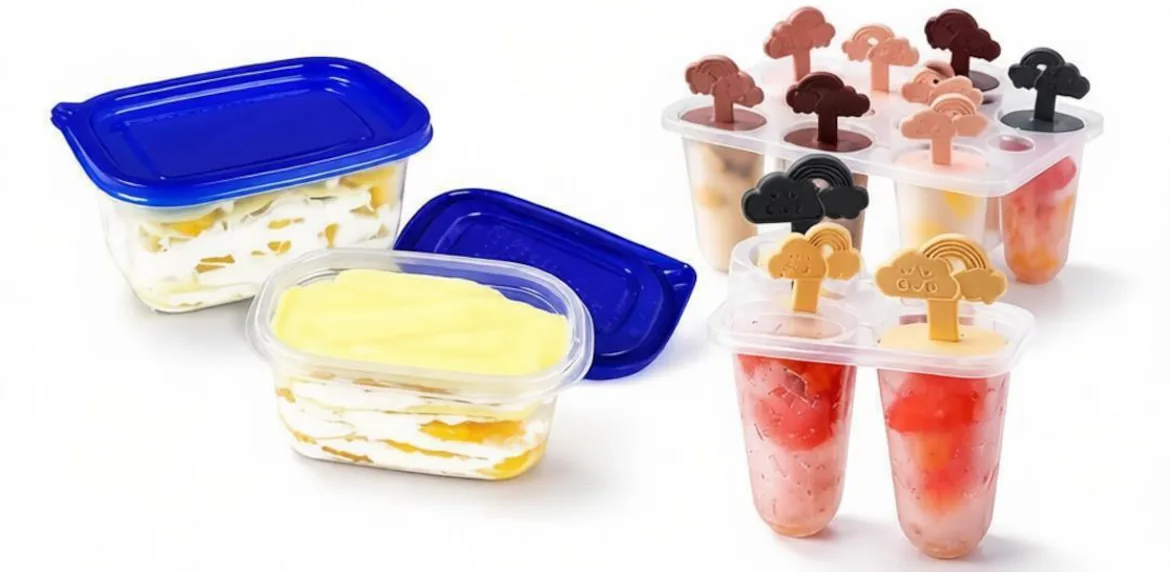
Vasos, cajas y tarrinas delgadas tienen distintas exigencias de llenado y desmolde. IML añade la colocación de etiquetas a la secuencia del producto.
Empiece por geometría, borde, peso y espesor del vaso.
Explorar la solución para vasosmolde para vasos de plásticoRevise cajas, recipientes redondos o rectangulares y sus tapas.
Explorar producción de recipientesmolde para envases alimentarios de pared delgadaCoordine la máquina con colocación de etiquetas y extracción de piezas.
Explorar la solución IMLGAMA SP6
Compare la gama y abra un modelo para ver su espacio de molde y las dos opciones de inyección. HMD380, HMD420, HMD458 y HMD480 comparten la misma unidad de inyección; elija entre ellas por fuerza de cierre, distancia entre columnas y espacio de molde.
El peso inyectado y la velocidad de inyección usan la referencia PS; cada modelo ofrece dos opciones de husillo.
| Modelo | Cierre (kN) | Peso de inyección, PS (g) | Velocidad de inyección (mm/s) | Distancia entre columnas (mm) | Altura de molde (mm) |
|---|---|---|---|---|---|
| HMD270M8-SP6 | 2700 | 482–541 | 419 | 580 × 570 | 220–600 |
| HMD308M8-SP6 | 3080 | 482–541 | 419 | 615 × 585 | 250–650 |
| HMD350M8-SP6 | 3500 | 584–627 | 475 | 640 × 640 | 250–650 |
| HMD380M8-SP6 | 3800 | 432–465 | 523 | 670 × 640 | 270–670 |
| HMD400M8-SP6 | 4000 | 835–981 | 503 | 720 × 700 | 270–670 |
| HMD420M8-SP6 | 4200 | 432–465 | 588 | 680 × 660 | 270–675 |
| HMD458M8-SP6 | 4580 | 432–465 | 588 | 730 × 660 | 300–700 |
| HMD480M8-SP6 | 4800 | 432–465 | 588 | 760 × 710 | 330–750 |
| HMD550M8-SP6 | 5500 | 845–898 | 557 | 820 × 770 | 350–800 |
| HMD650M8-SP6 | 6500 | 845–898 | 637 | 820 × 770 | 350–900 |
Cada fila representa una configuración de husillo. Peso y velocidad usan referencia PS; adapte la resina y el proceso reales.
| Ø de husillo (mm) | Volumen (cm³) | Peso, PS (g) | Presión (MPa) | Velocidad, PS (mm/s) |
|---|---|---|---|---|
| 50 | 530 | 482 | 177 | 419 |
| 53 | 595 | 541 | 158 | 419 |
Cada fila representa una configuración de husillo. Peso y velocidad usan referencia PS; adapte la resina y el proceso reales.
| Ø de husillo (mm) | Volumen (cm³) | Peso, PS (g) | Presión (MPa) | Velocidad, PS (mm/s) |
|---|---|---|---|---|
| 55 | 641 | 584 | 176 | 475 |
| 57 | 689 | 627 | 163 | 475 |
Cada fila representa una configuración de husillo. Peso y velocidad usan referencia PS; adapte la resina y el proceso reales.
| Ø de husillo (mm) | Volumen (cm³) | Peso, PS (g) | Presión (MPa) | Velocidad, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 523 |
| 57 | 510 | 465 | 169 | 523 |
Cada fila representa una configuración de husillo. Peso y velocidad usan referencia PS; adapte la resina y el proceso reales.
| Ø de husillo (mm) | Volumen (cm³) | Peso, PS (g) | Presión (MPa) | Velocidad, PS (mm/s) |
|---|---|---|---|---|
| 60 | 918 | 835 | 164 | 503 |
| 65 | 1078 | 981 | 165 | 425 |
Cada fila representa una configuración de husillo. Peso y velocidad usan referencia PS; adapte la resina y el proceso reales.
| Ø de husillo (mm) | Volumen (cm³) | Peso, PS (g) | Presión (MPa) | Velocidad, PS (mm/s) |
|---|---|---|---|---|
| 55 | 475 | 432 | 182 | 588 |
| 57 | 510 | 465 | 169 | 588 |
Cada fila representa una configuración de husillo. Peso y velocidad usan referencia PS; adapte la resina y el proceso reales.
| Ø de husillo (mm) | Volumen (cm³) | Peso, PS (g) | Presión (MPa) | Velocidad, PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 557 |
| 67 | 987 | 898 | 169 | 557 |
Cada fila representa una configuración de husillo. Peso y velocidad usan referencia PS; adapte la resina y el proceso reales.
| Ø de husillo (mm) | Volumen (cm³) | Peso, PS (g) | Presión (MPa) | Velocidad, PS (mm/s) |
|---|---|---|---|---|
| 65 | 929 | 845 | 180 | 637 |
| 67 | 987 | 898 | 169 | 637 |
En pantallas pequeñas deslice la tabla horizontalmente. Una mayor dosis no implica necesariamente mayor presión de inyección.
EJEMPLOS DE PRODUCCIÓN
Ejemplos registrados en máquinas HMD458M8-SP6 y HMD550M8-SP6 en producción. Su ciclo depende del producto, la resina, el molde y la refrigeración, por eso lo confirmamos para su proyecto.
| Máquina | Producto | Cavidades | Peso de la pieza | Ciclo | Producción/hora (calculada) |
|---|---|---|---|---|---|
| HMD458M8-SP6 | Envase rectangular de 650 ml para alimentos | 8 | 10,5 g | 3,3 s | 8700 |
| HMD458M8-SP6 | Envase de 1.250 ml para alimentos | 6 | — | 4,3 s | 5000 |
| HMD458M8-SP6 | Envase cuadrado de 1.000 ml para alimentos | 6 | — | 4,0 s | 5400 |
| HMD550M8-SP6 | Envase cuadrado transparente | 12 | — | 5 s | 8640 |
| HMD458M8-SP6 | Tarrina para arándanos | 8 | — | 10 s | 2880 |
Producción por hora = cavidades × 3.600 ÷ tiempo de ciclo en segundos. Para el primer ejemplo: 8 × 3.600 ÷ 3,3 ≈ 8.700 envases por hora antes de paradas programadas y controles de calidad.
SELECCIÓN SEGÚN PRODUCTO
Empiece por el producto y el espesor de pared; después confirme peso inyectado, fuerza de cierre, espacio de molde y producción.
QUÉ HACE RÁPIDA A LA SP6
Datos del catálogo de la M8-SP6 de sexta generación. Las mejoras se indican frente a la generación anterior de HWAMDA.
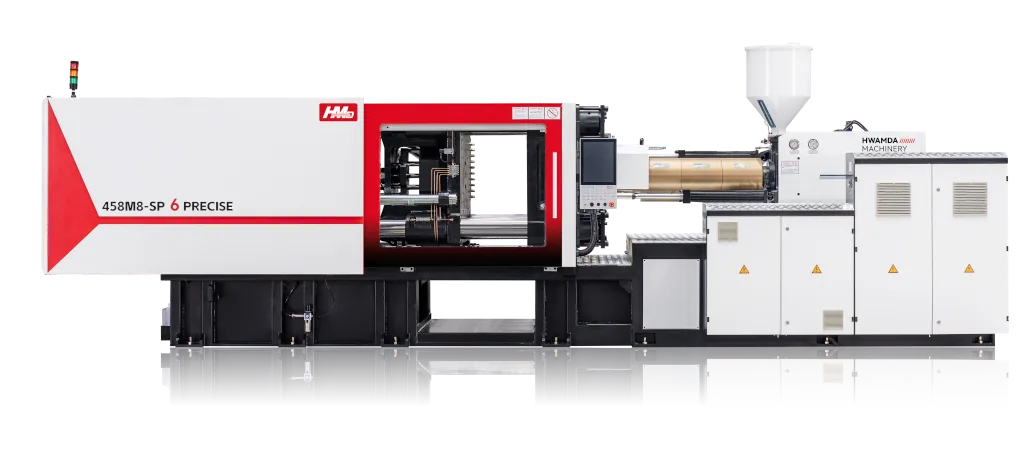
Inyección de un solo cilindro en los modelos principales, carro de inyección equilibrado de doble cilindro y servomotor de baja inercia y alta respuesta. La velocidad de inyección aumenta un 15% y la respuesta un 20%.
Deformación de las placas reducida un 15% y tensión máxima un 10%. Columnas de acero aleado con tratamiento térmico especial y casquillos de acero y cobre autolubricados con grafito.
Una válvula proporcional de lazo cerrado controla la apertura y el cierre. La posición de apertura se repite con ±0,2 mm, de modo que el robot toma las piezas con precisión a alta velocidad.
La plastificación eléctrica es estándar en todos los modelos, con un husillo diseñado para resinas de envase. La función de preapertura acorta el tiempo entre el enfriamiento y la extracción.
Pantalla táctil de 15 pulgadas con memoria para 1.000 configuraciones de molde
Fluctuación de velocidad inferior a ±5 rpm a plena carga; estabilidad de presión mejorada en un 15% aproximadamente
La temperatura del cilindro se estabiliza un 50% más rápido
Interfaz MES estándar en todos los modelos: OPC-UA, MQTT y MODBUS
Puertos de comunicación: RS-485, USB, CANopen y EtherCAT
COMPATIBILIDAD MÁQUINA–MOLDE
Revise las interfaces de molde, extracción e IML junto con la máquina y el producto seleccionados.
Confirme llenado, refrigeración y desmoldeo con la máquina seleccionada.
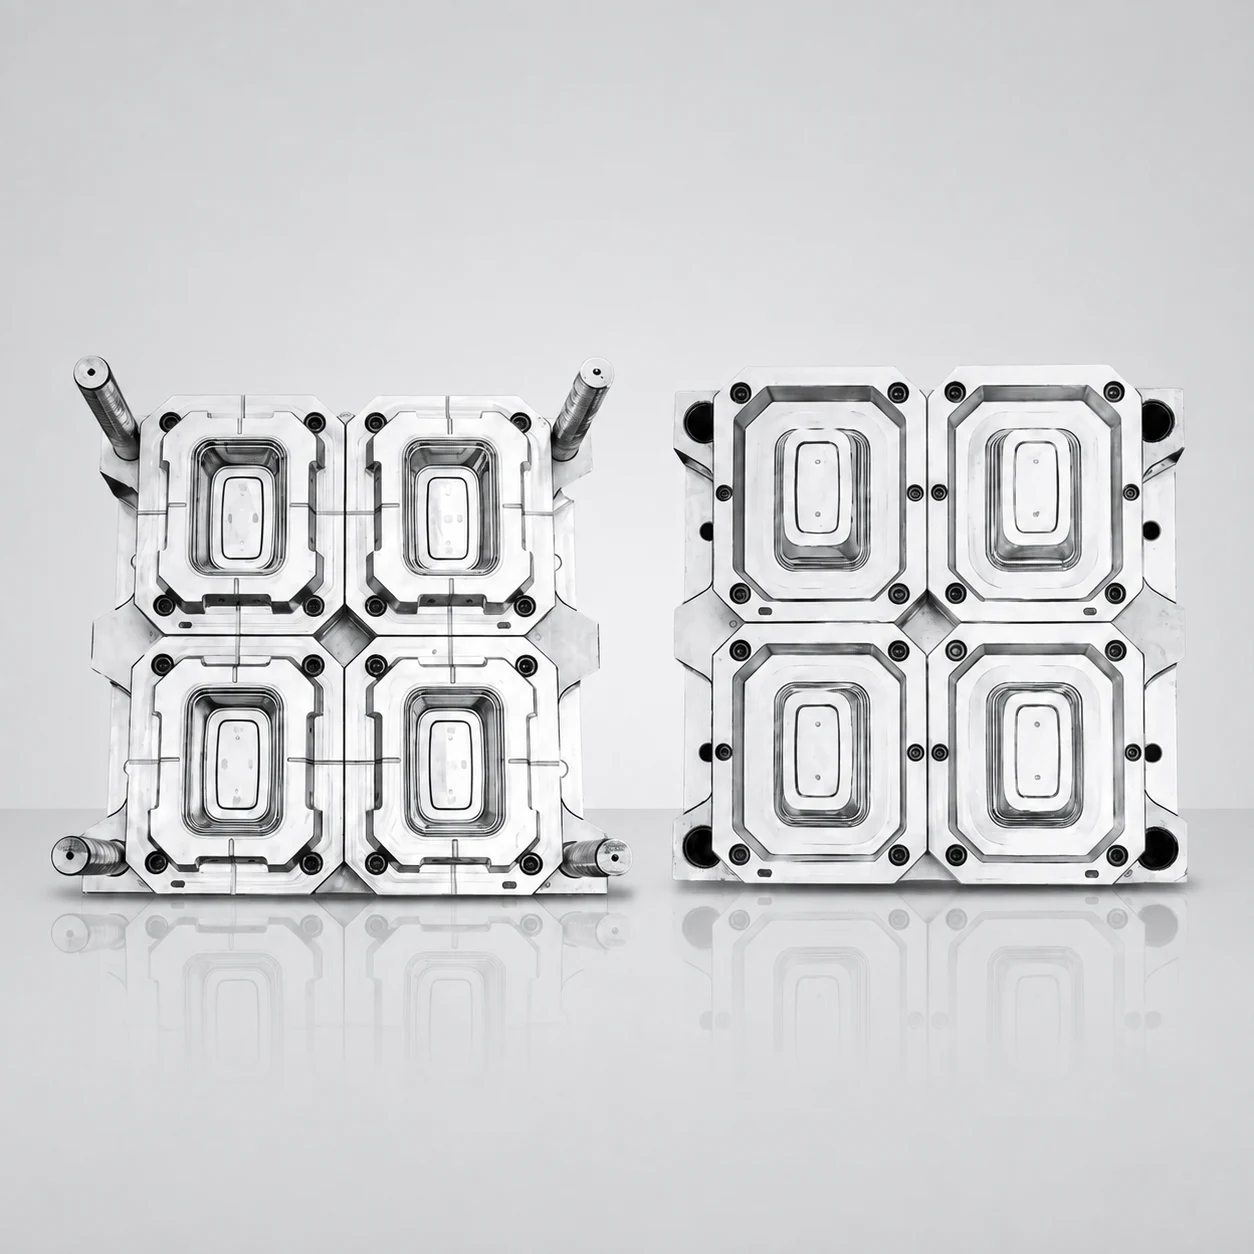
molde para vasos de plásticomolde para envases alimentarios de pared delgadaCoordine la extracción robotizada, la colocación de etiquetas y la secuencia de la máquina.
Explorar la solución IMLRevisar configuración de auxiliaresLa máquina es una parte del proyecto de pared delgada. Estas páginas tratan el molde y la línea de producción completa para cada producto.
Líneas de producción de envases de pared delgadaCONDICIONES DE COTIZACIÓN
Confirme el alcance comercial de su proyecto; los elementos no indicados aquí se confirman en la cotización.
Precios cotizados FOB Ningbo; no publicamos precios de lista
Entrega de la máquina: 60 días hábiles
Alimentación estándar 380 V / trifásica / 50 Hz; otras tensiones bajo pedido
Robots, enfriadores, termorreguladores, secadores y cargadores son opcionales y se cotizan por proyecto
La instalación y la formación de operarios son opcionales y se cotizan por proyecto
ALTA VELOCIDAD FRENTE A ESTÁNDAR
No todos los productos necesitan alta velocidad. Compare ventana de llenado y requisitos productivos completos antes de elegir la familia.
| Requisito | Evaluación de alta velocidad | Evaluación de máquina estándar |
|---|---|---|
| Llenado y respuesta | Perfil exigente de llenado de secciones delgadas | Perfil de llenado dentro de la capacidad de la máquina propuesta |
| Molde y refrigeración | Equilibre llenado y desmolde con el ciclo corto objetivo | Adapte molde y refrigeración al ritmo productivo requerido |
| Automatización | Coordine manipulación o IML con el ciclo completo | Seleccione manipulación según pieza y producción reales |
PREGUNTAS DE COMPRA
La selección depende de ventana de llenado, respuesta, recuperación de plastificación y movimientos coordinados. Una máquina estándar puede ser adecuada si satisface producto y producción.
Una sección delgada deja menos tiempo para llenar antes de que se enfríe el fundido. La máquina debe establecer y controlar el perfil requerido con material y molde elegidos.
Revise ambos con grado de resina, posición de entrada y geometría de cavidad. Un flujo más largo en una sección delgada aumenta las exigencias; el espesor solo no define el tamaño de máquina.
Más cavidades cambian dosis total, área proyectada, equilibrio, carga de refrigeración y manipulación. Revise el molde completo; no asigne modelo solo por cavidades.
Revise dimensiones, montaje, área proyectada, equilibrio, canales, entradas, refrigeración, venteo, expulsión y acceso del robot. El encaje físico no basta.
Material, geometría, llenado y mantenimiento, refrigeración, movimientos, expulsión y robot o IML actúan juntos. Valide el ciclo completo con la calidad de pieza, no con una cifra universal.
HWAMDA revisa señales, apertura, colocación de etiquetas y extracción con la configuración IML. Se verifican interfaces y secuencia acordadas para el proyecto.
Envíe plano, dimensiones, peso, cavidades, inyección, conexiones de refrigeración y expulsor. La revisión cubre montaje y requisitos productivos.
Empiece con foto o plano, material si se conoce, dimensiones, peso, espesor y producción. Añada datos disponibles de molde y automatización; no necesita conocer el tonelaje.
El tamaño de la máquina, la opción de inyección, el control, la automatización y los equipos auxiliares influyen en la cotización. Los precios se cotizan FOB Ningbo para la configuración que necesita su producto, de modo que las propuestas se comparan sobre la misma base.
Los cuatro modelos comparten la misma unidad de inyección (husillo de 55 o 57 mm, 432–465 g PS). Se diferencian en fuerza de cierre, distancia entre columnas, tamaño de placa y espacio de molde, por lo que la elección depende del tamaño del molde y del área proyectada.
La entrega de la máquina es de 60 días hábiles. Los moldes, la automatización y los equipos auxiliares se programan en la misma cotización del proyecto cuando se piden juntos.
Calcule a partir del área proyectada y la presión de cavidad, y confirme después máquina y molde juntos. Use la calculadora de tonelaje para una estimación inicial y envíe los datos del producto y del molde.
El ejemplo registrado utiliza una HMD458M8-SP6 con un molde de 8 cavidades y un ciclo de 3,3 s. Confirme el modelo final con las dimensiones del molde, el peso inyectado y la producción objetivo.
La velocidad de inyección es de 419–637 mm/s según el modelo y la opción de husillo. El peso inyectado y la velocidad usan la referencia PS.
ENVÍE SU PRODUCTO
Empiece con producto y contacto. Añada foto o plano si dispone de ellos. No necesita elegir tonelaje antes de consultar.
Plano o muestra del producto
Material, si se conoce
Dimensiones, peso y espesor, si se conocen
Molde existente o nuevo; cavidades y dimensiones
Producción objetivo, IML y automatización