 HWAMDA

Caixas plásticas e cestos
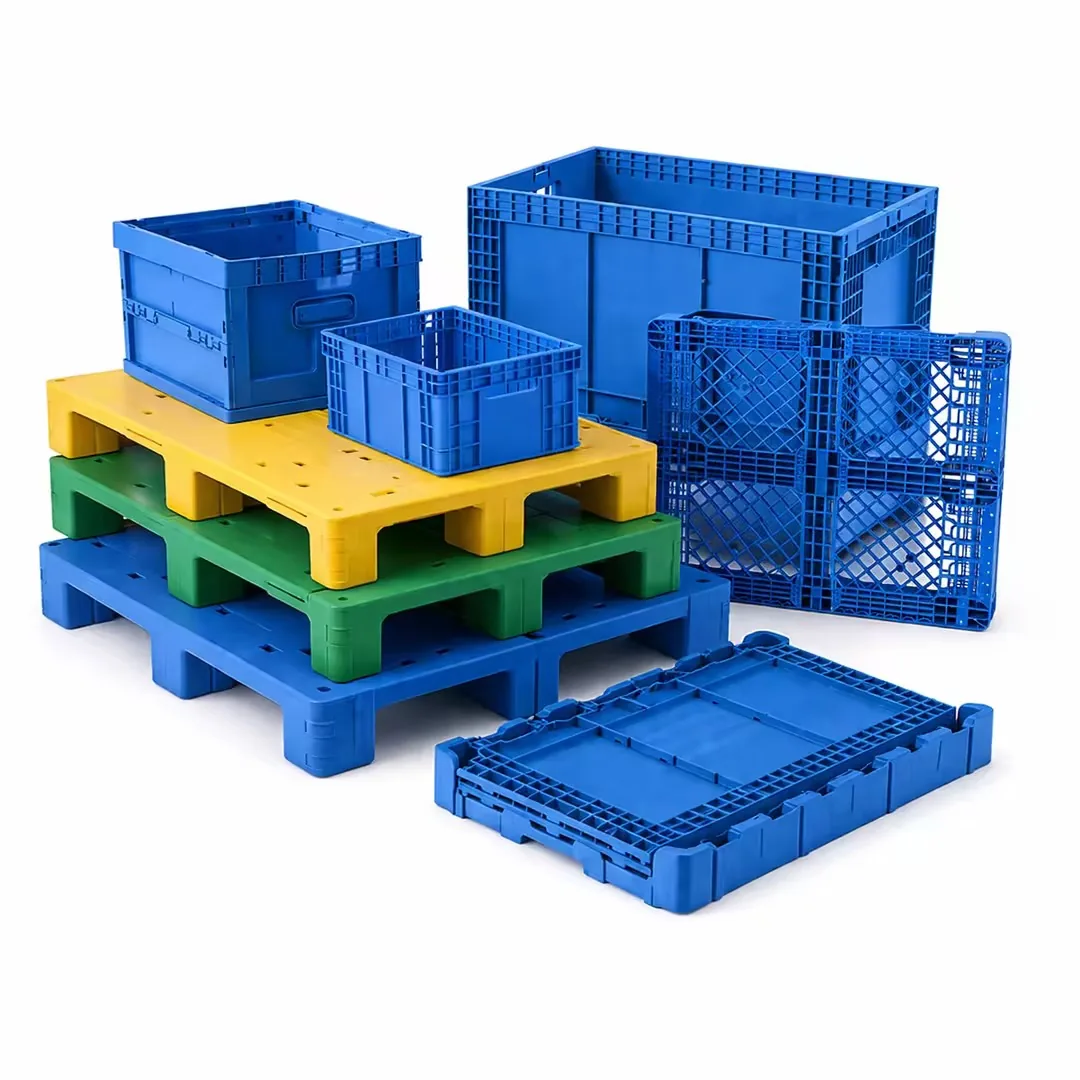
As caixas plásticas são peças grandes e nervuradas que precisam suportar carga, empilhar com segurança e resistir a anos de manuseio. Fabricantes de embalagens agrícolas, de bebidas e logísticas operam moldes de caixas por longos períodos; por isso, ciclos estáveis e moldes robustos importam tanto quanto a primeira amostra.
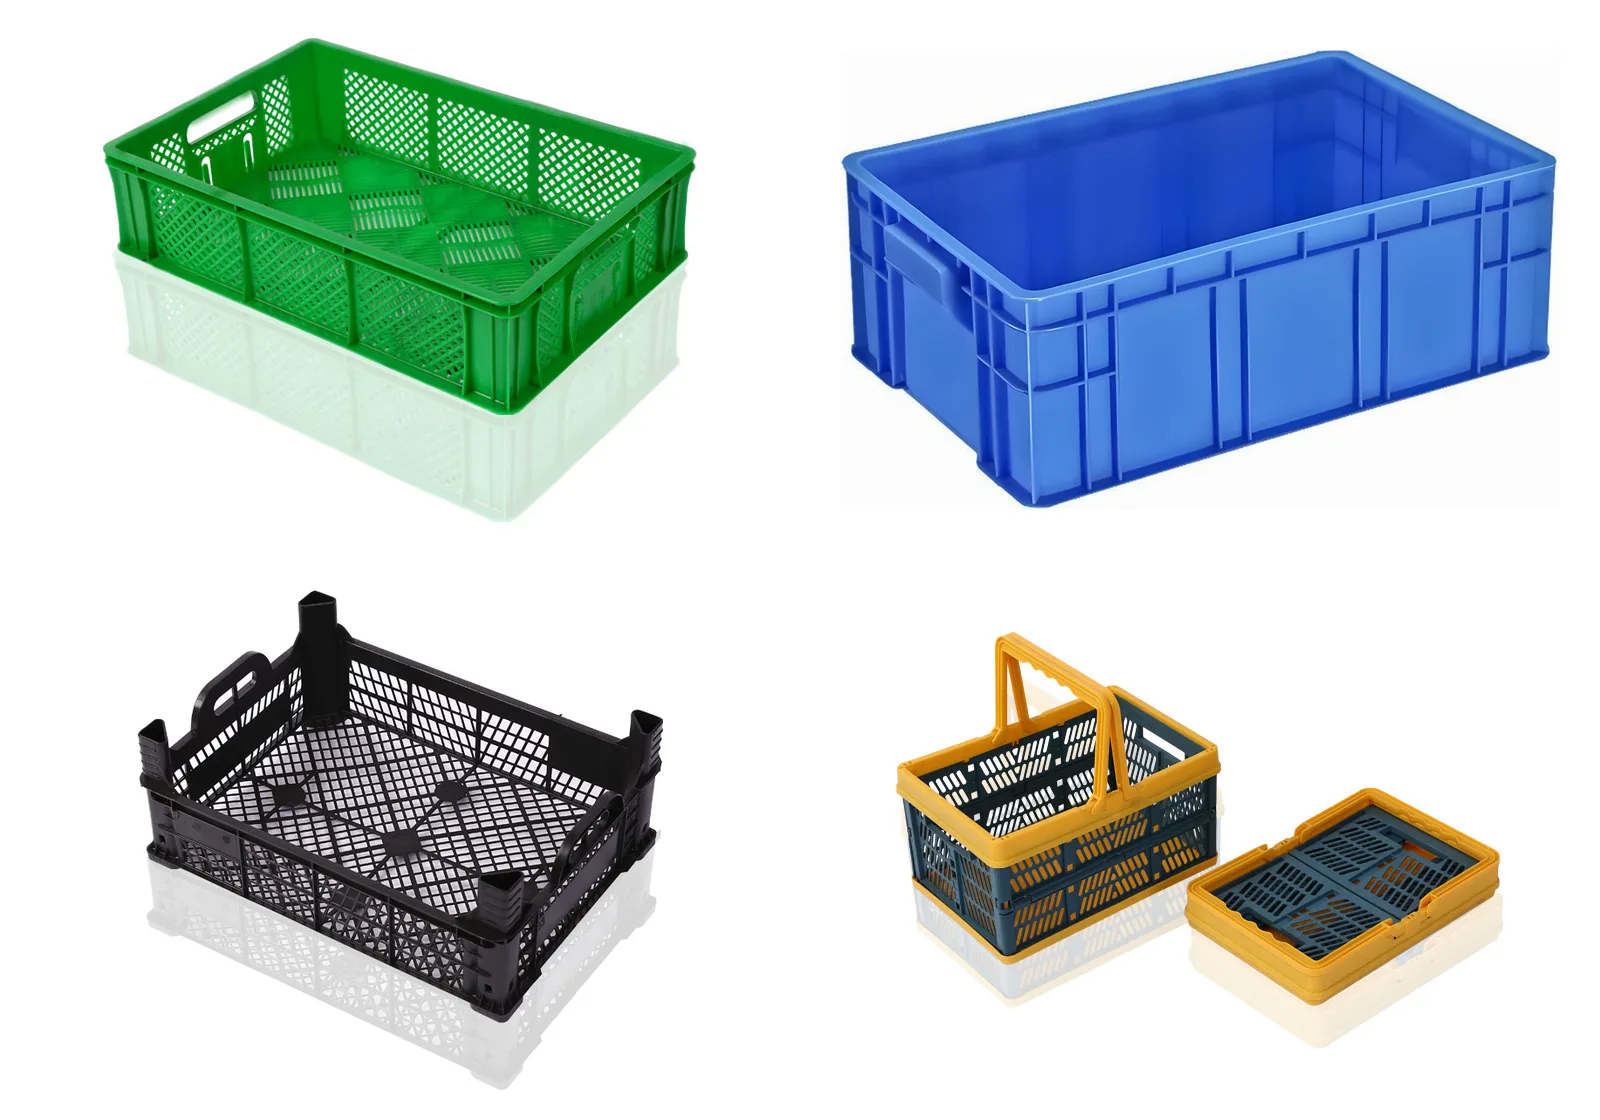
- Caixas para frutas e hortaliças
- Projetos vazados e ventilados que mantêm os produtos frescos e permitem a lavagem.
- Engradados para bebidas
- Engradados para garrafas com divisórias e alças, desenvolvidos para uso repetido e manuseio automatizado.
- Caixas logísticas e de movimentação
- Caixas fechadas ou ventiladas para armazéns e transporte industrial, muitas vezes com tampa.
- Cestos e caixas dobráveis
- Cestos com alça e caixas dobráveis com dobradiças e travas.
Materiais
| Material | Uso típico | Observações |
|---|---|---|
| HDPE | Engradados para bebidas, caixas para pescado e cadeia do frio | Boa resistência ao impacto em baixa temperatura; índice de fluidez típico de 4–8 g/10 min para caixas |
| PP copolímero | Caixas para hortifrúti, caixas de movimentação, caixas dobráveis | Maior rigidez e fluxo mais fácil |
| Blendas de PP / HDPE reciclado | Caixas e cestos sensíveis a custo | Filtração e fluidez consistente do fundido exigem atenção |
Desafios de processo
- Caminhos de fluxo longos e nervuras finas
- As paredes das caixas costumam ter 2–4 mm, com muitas nervuras e aberturas. O preenchimento exige boa vazão de injeção, balanceamento da câmara quente e saída de gases.
- Empenamento e planicidade
- Fundos planos grandes e paredes laterais longas empenam se o resfriamento for desigual, o que afeta o empilhamento e o manuseio automatizado.
- Linhas de solda
- Projetos vazados criam muitas linhas de solda; sua resistência depende da temperatura do fundido, da saída de gases e da posição do ponto de injeção.
- Moldes grandes e pesados
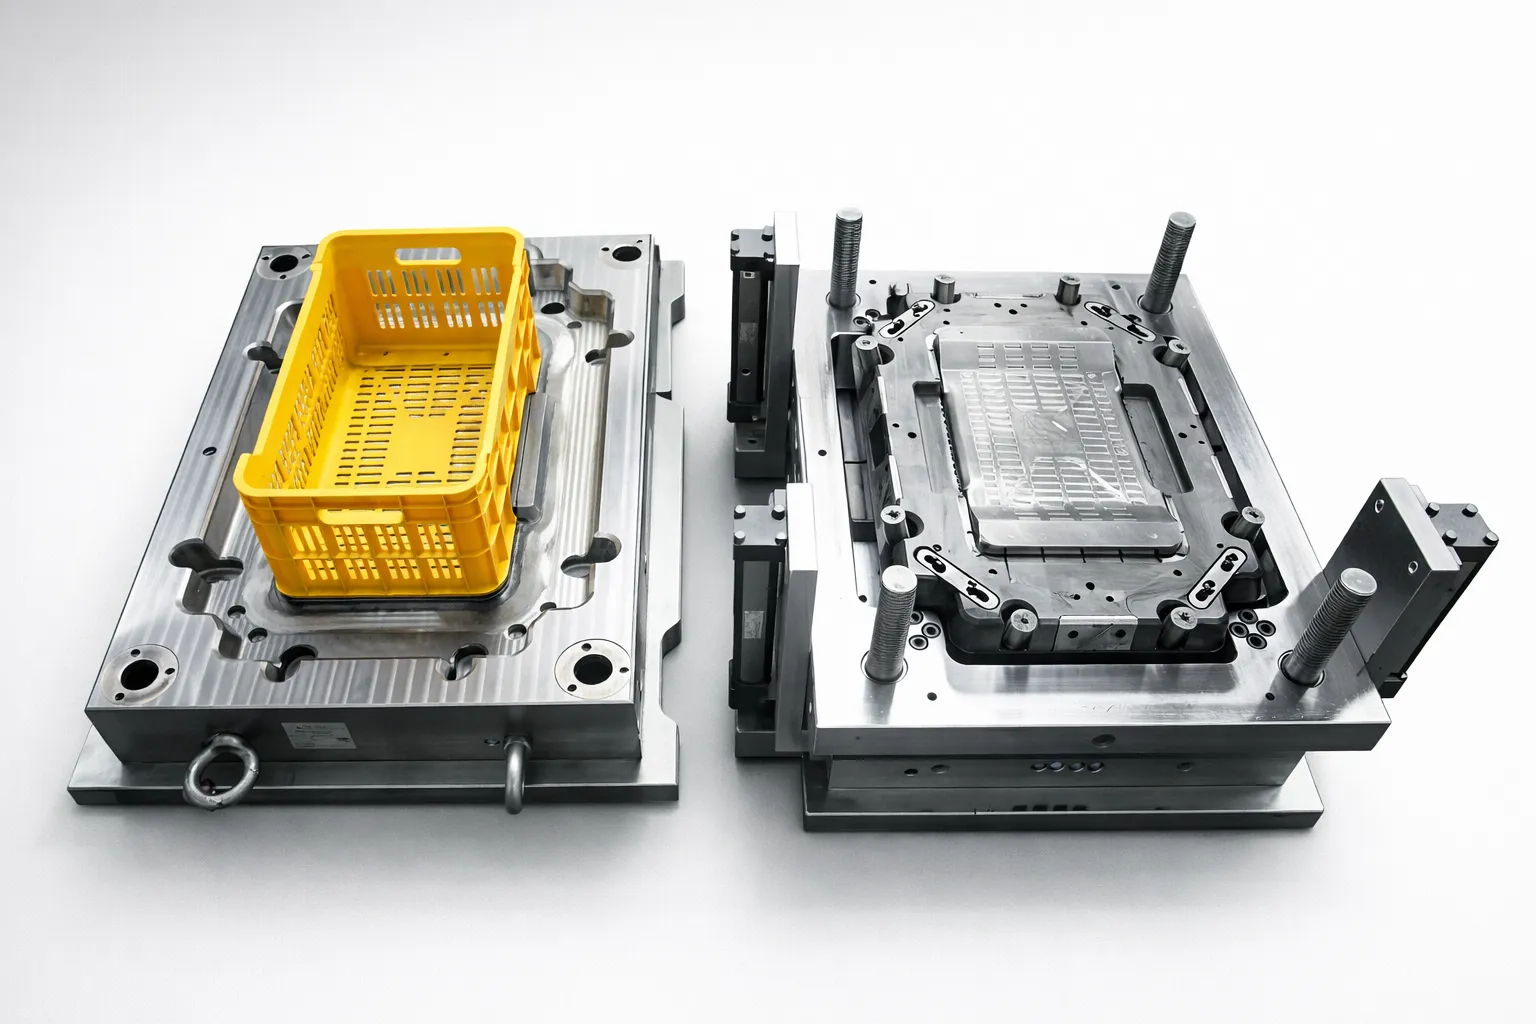
- Os moldes de caixas são largos e profundos; por isso, distância entre colunas, tamanho das placas, curso de abertura e capacidade da ponte rolante devem ser verificados desde o início.
- Ciclo e produção
- Os ciclos típicos de caixas ficam em aproximadamente 35–60 s. A refrigeração do molde, a extração e a retirada definem a produção estável.
Configurações típicas
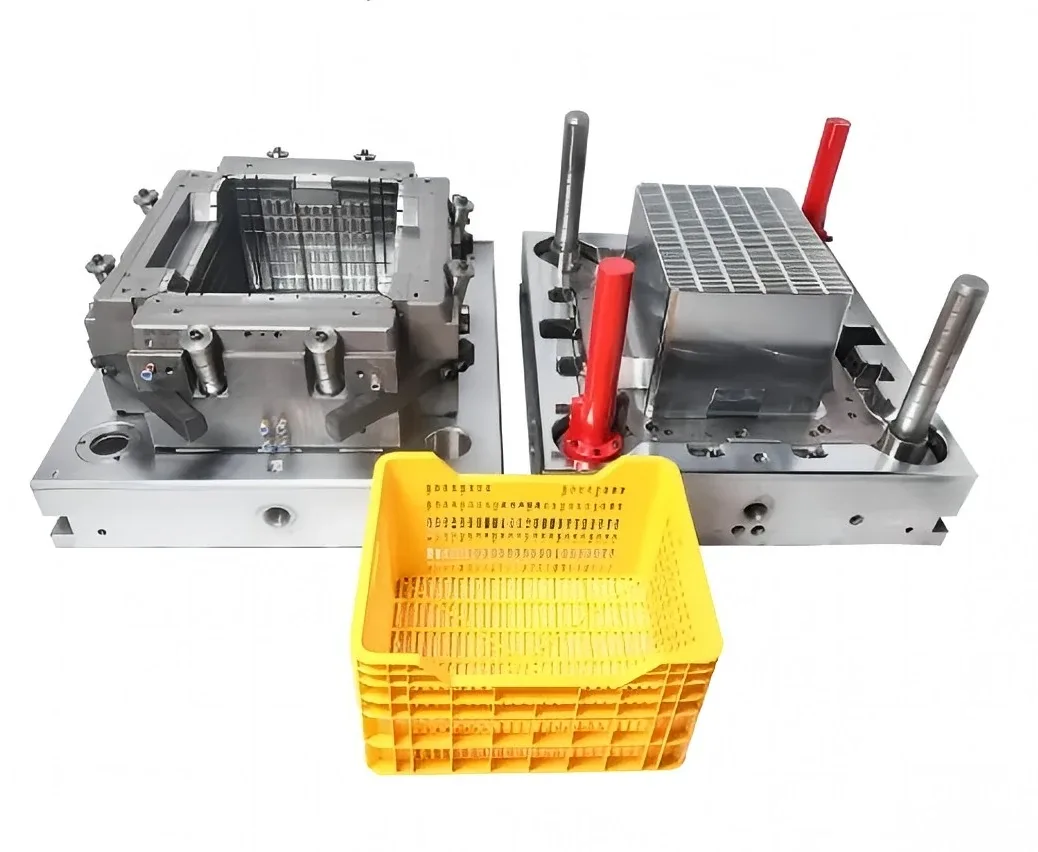
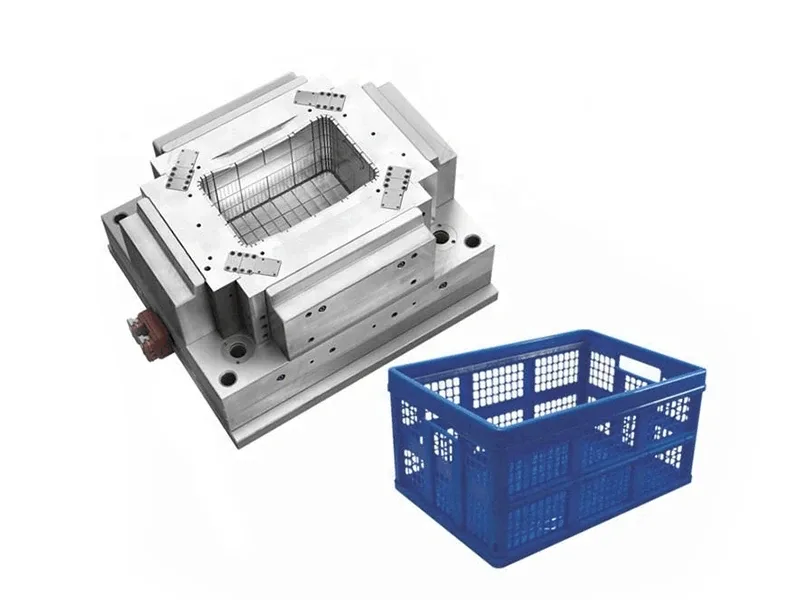
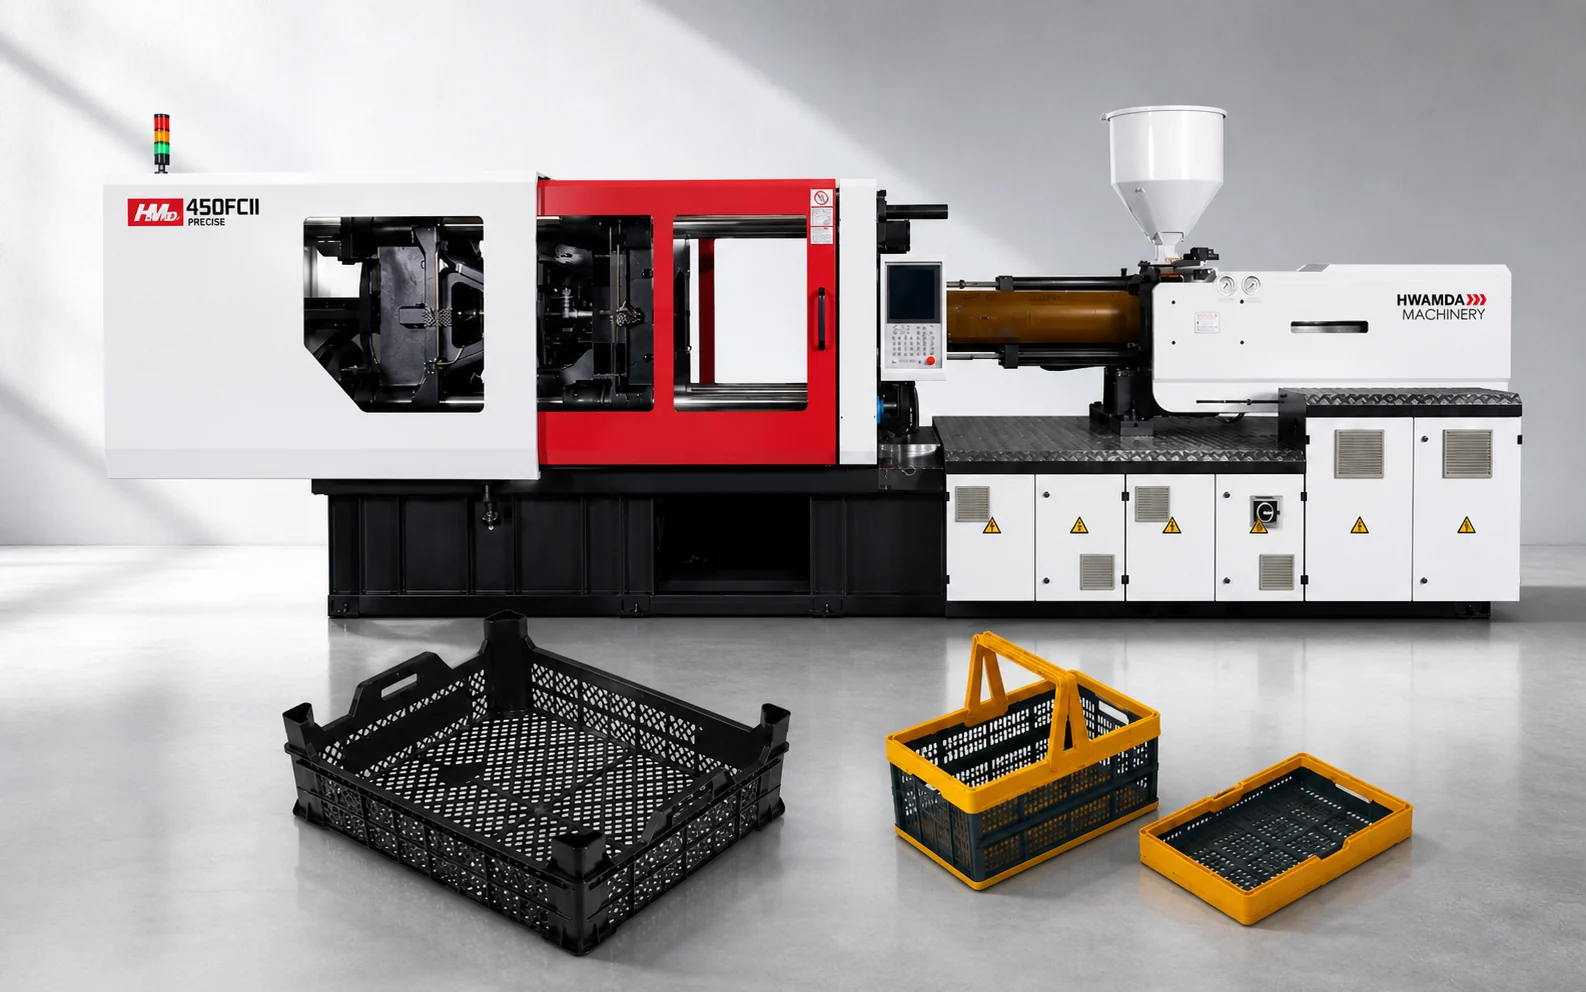
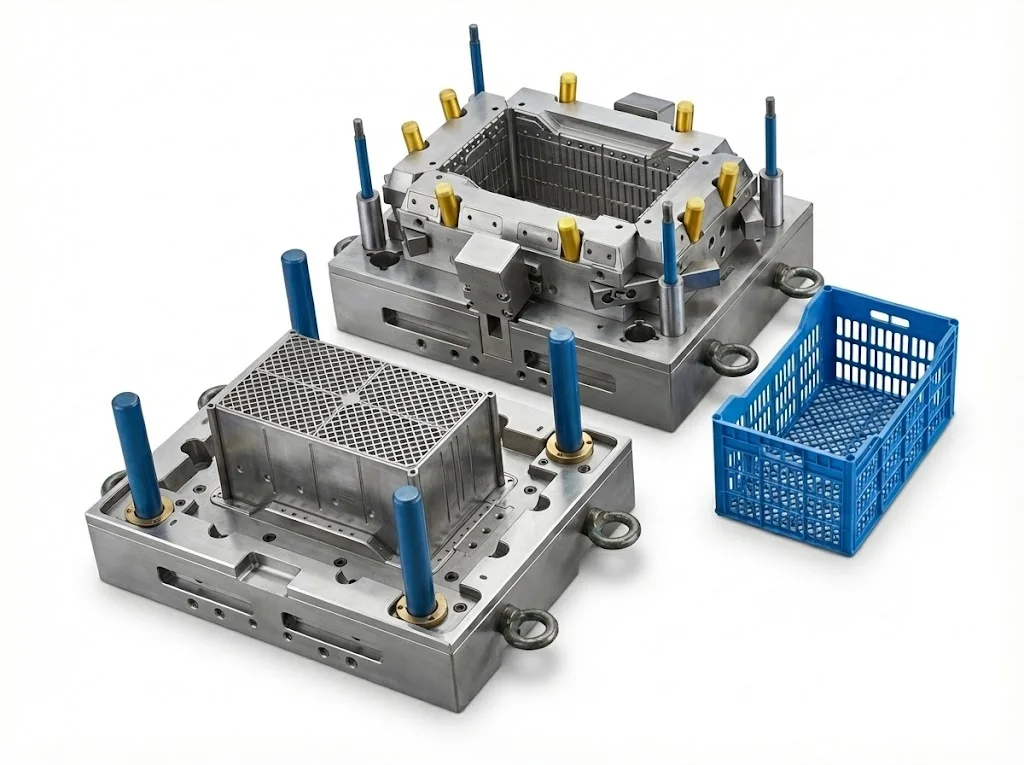
A série FCII para caixas e cestos abrange de HMD320 a HMD700FCII, de 3.200 a 7.000 kN, para caixas e cestos de diferentes tamanhos. Caixas logísticas maiores e peças do tamanho de paletes podem passar para a série DU II de duas placas. Os moldes de caixas fazem parte da solução de moldes para caixas plásticas, de modo que máquina e molde podem ser compatibilizados em conjunto.
| Tipo de produto | Série típica | Comentário |
|---|---|---|
| Cestos e caixas pequenas | HMD320–HMD370FCII | Verificar tamanho do molde e peso da peça |
| Caixas padrão para hortifrúti e bebidas | HMD450–HMD580FCII | Faixa mais comum para caixas |
| Caixas grandes e caixas de movimentação | HMD700FCII | Peças mais pesadas e moldes maiores |
| Caixas muito grandes e paletes | DU II de duas placas | Grandes dimensões de molde |
Verificações de qualidade típicas para caixas
- Dimensões e planicidade
- Dimensões externas e planicidade do fundo para empilhamento, paletização e manuseio automatizado.
- Controle de peso
- Consistência de peso entre injeções, que confirma o preenchimento e mantém o custo de material sob controle.
- Empilhamento e carga
- Ensaios de carga estática de topo e de manuseio dinâmico com a carga que a caixa vai transportar.
- Resistência ao impacto
- Ensaios de queda ou impacto, muitas vezes em baixa temperatura para caixas da cadeia do frio e engradados de bebidas.
- Qualidade visual
- Preenchimento completo das nervuras e aberturas, aparência das linhas de solda e consistência de cor em caixas com marca.
- Teste do molde antes do embarque
- Cada molde de caixa é testado antes do embarque, e amostras moldadas são enviadas para sua aprovação.
Equipamentos da linha de produção
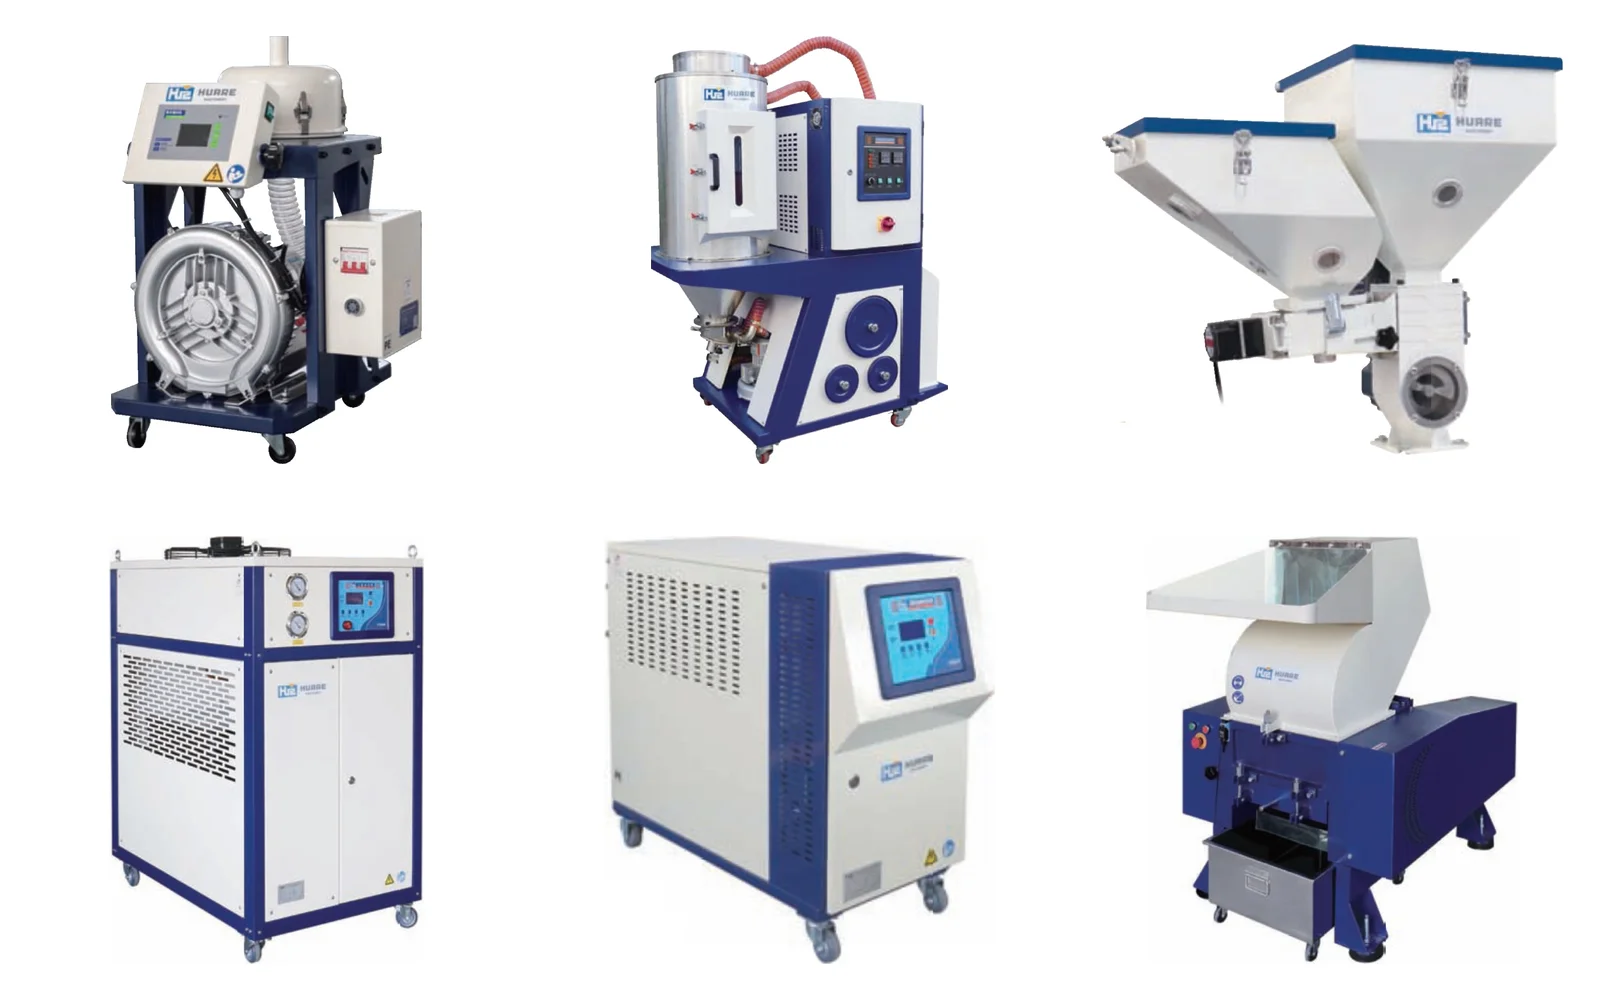
A injetora FCII e o molde de caixa compatível formam o núcleo da linha. Os equipamentos auxiliares são opcionais e escolhidos conforme sua resina, sua produção e o método de manuseio. Fábricas com várias máquinas costumam adotar alimentação centralizada.
| Equipamento | Função na linha | Fornecimento |
|---|---|---|
| Injetora FCII | Molda a caixa | Núcleo |
| Molde para caixas plásticas | Porta-molde em P20, macho e cavidade em 718H, vida útil de projeto de 500.000 ciclos | Núcleo |
| Alimentador a vácuo e secador | Alimenta e seca a resina | Opcional |
| Dosador de masterbatch | Dosa a cor para caixas com marca | Opcional |
| Chiller e termorregulador de molde | Resfria o molde e mantém sua temperatura | Opcional |
| Moinho | Mói canais e refugos para reutilização | Opcional |
| Robô e transportador | Retira, transporta e empilha as caixas | Opcional |
Instalação e treinamento
Instalação, comissionamento e treinamento de operadores estão disponíveis como serviço opcional. O escopo do serviço é definido e orçado com o seu projeto.
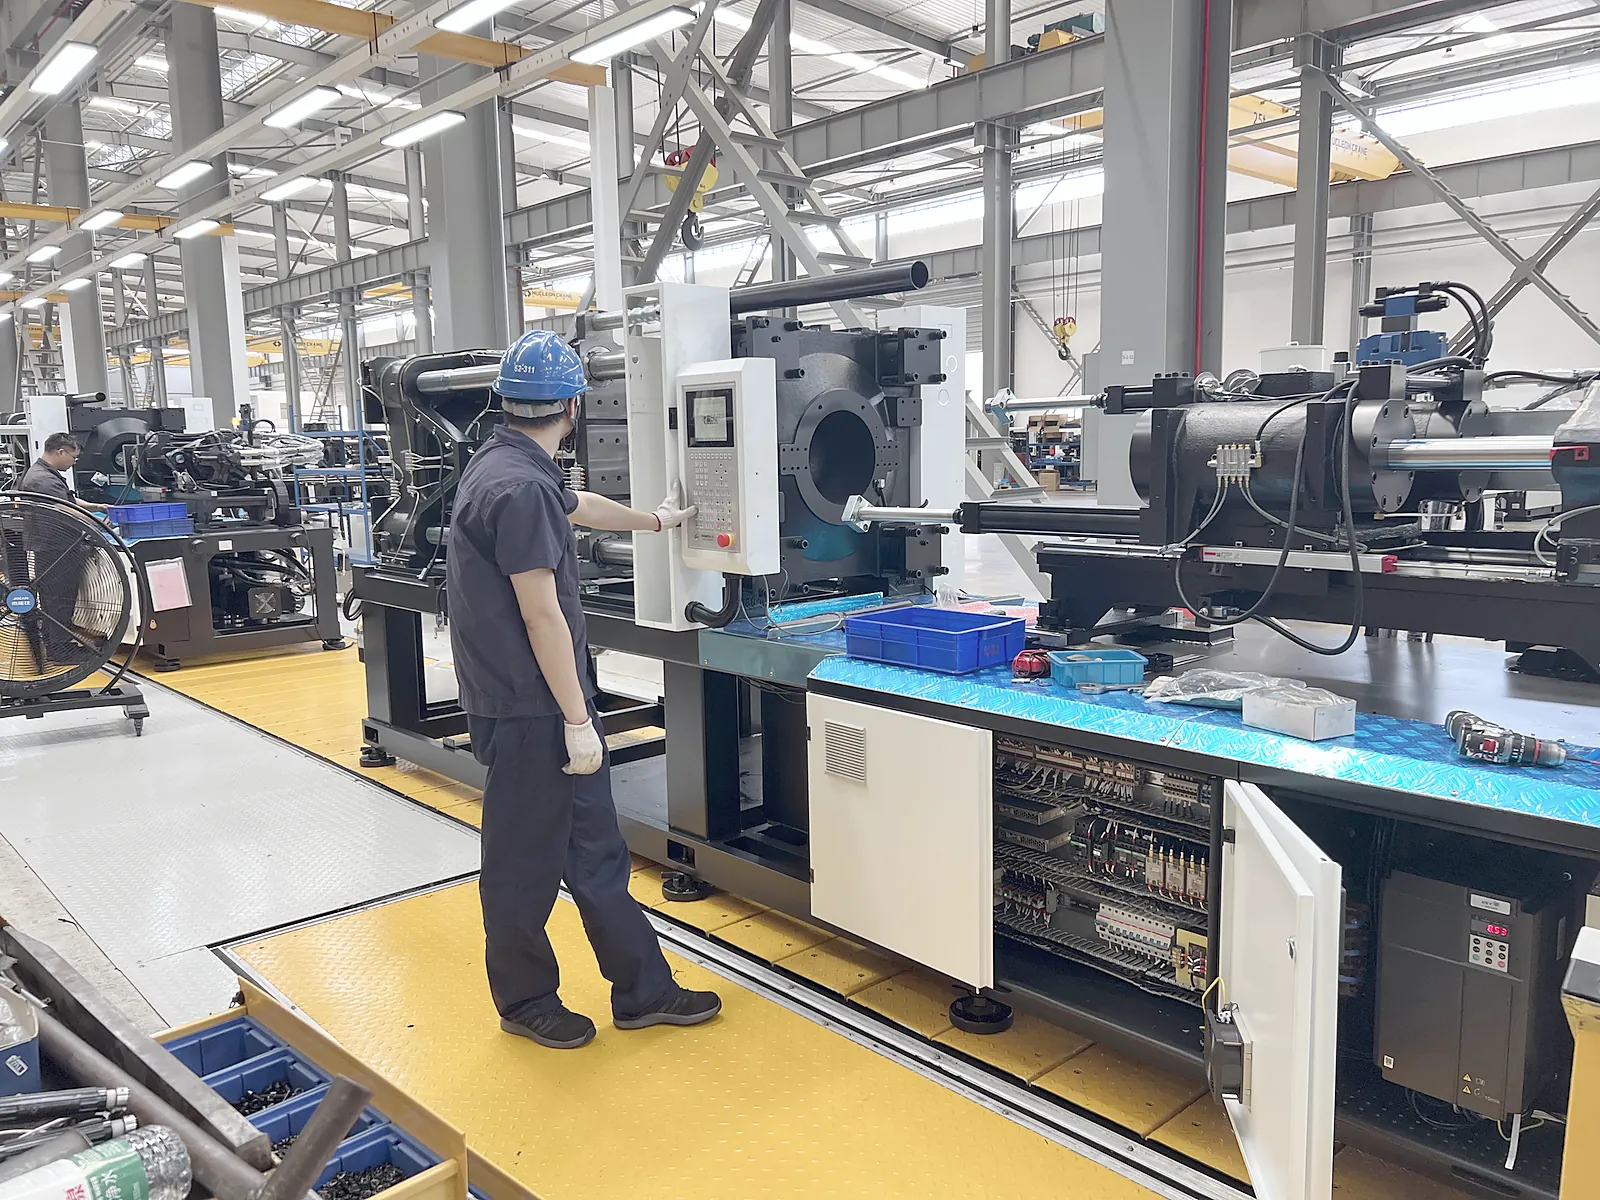
Cronograma do projeto
- Pedido e confirmação do projeto
- O desenho da caixa, o projeto do molde e a configuração da máquina são confirmados.
- Fabricação da máquina e do molde
- O prazo típico é de 60 dias úteis para a injetora FCII e de 60 dias úteis para o molde de caixa.
- Teste do molde e aprovação de amostras
- O molde é testado antes do embarque, e amostras são enviadas para sua aprovação.
- Embarque
- A máquina, o molde e os auxiliares escolhidos são embalados e enviados para sua fábrica.
- Instalação e partida
- Instalação no local, comissionamento e treinamento de operadores opcionais.
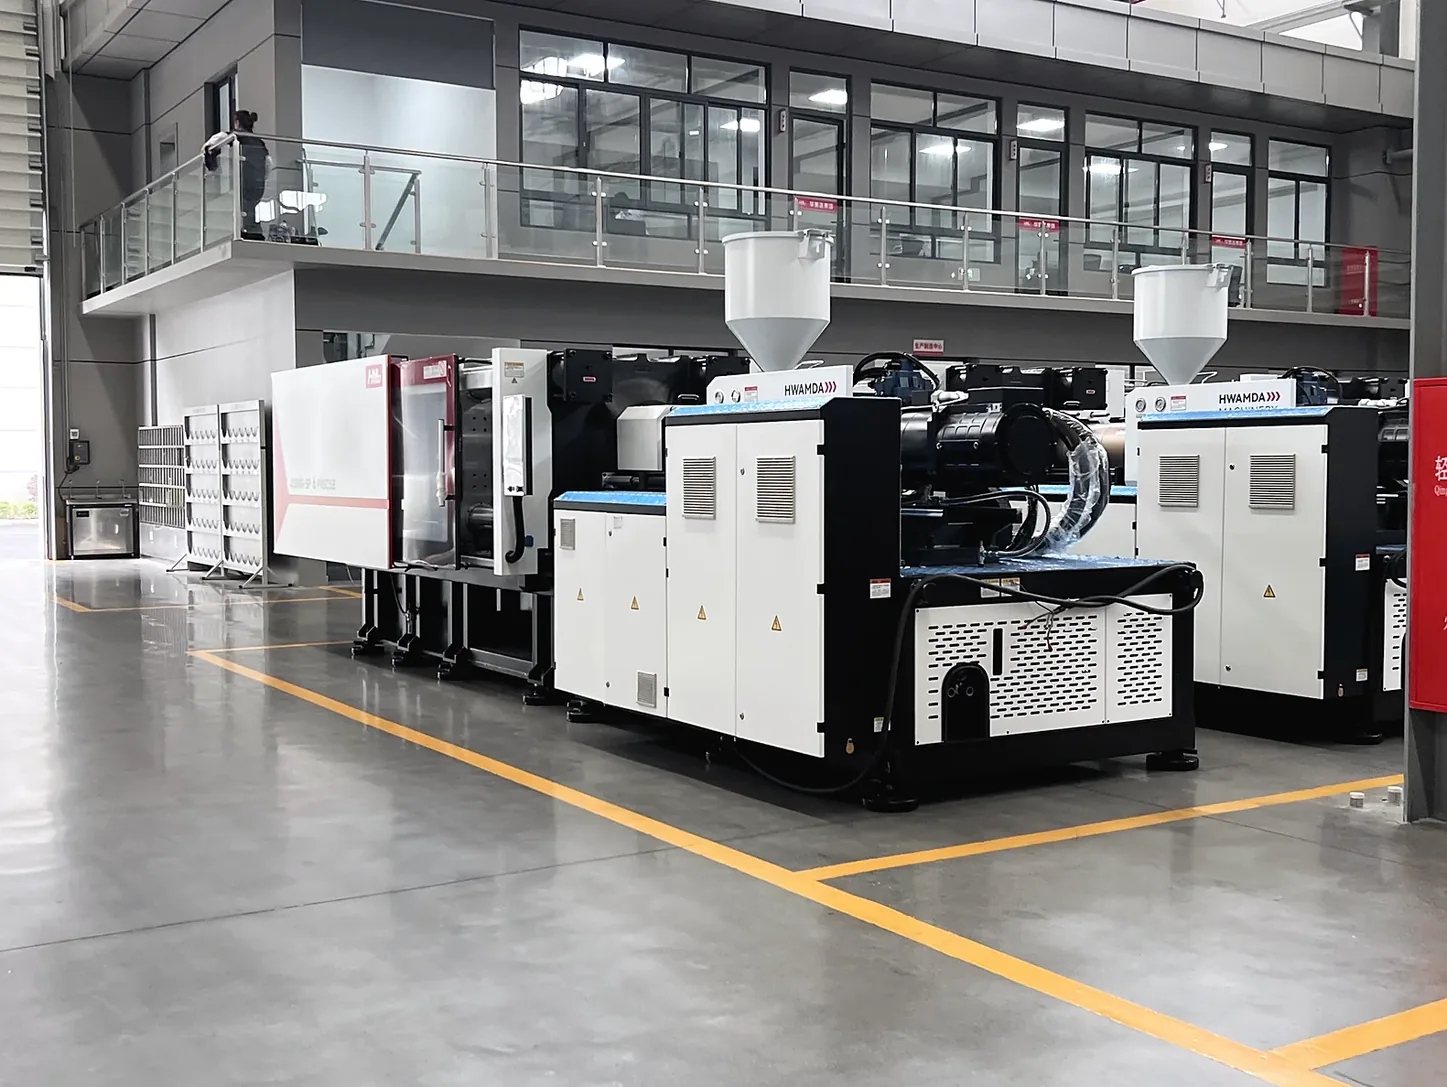
Planejamento da produção
Uma estimativa simples ajuda a dimensionar o projeto:
- Por hora
- Ciclo de 45 s e uma cavidade: 80 caixas por hora.
- Por ano
- 22 horas por dia durante 300 dias: cerca de 528.000 caixas, antes de trocas de molde e manutenção.
- O que altera
- Mais cavidades ou um ciclo menor alteram o resultado diretamente; por isso, a meta de ciclo e o conceito do molde são definidos em conjunto.
Requisitos da fábrica
Prepare o local antes da chegada dos equipamentos. Sua proposta informa os valores para a linha escolhida.
- Energia elétrica
- Potência instalada da máquina e dos auxiliares. A tabela de especificações FCII mostra a potência do motor da bomba e do aquecimento de cada modelo.
- Água de resfriamento
- Água para o molde, o resfriador de óleo hidráulico e o chiller.
- Ar comprimido
- Ar para o robô, o alimentador e as funções pneumáticas do molde.
- Espaço e içamento
- Área da máquina, corredores e armazenagem, e uma ponte rolante adequada ao peso do molde.
- Operadores
- Pessoal por turno para operação, controle de qualidade e embalagem.
Como começar
Envie o desenho ou fotos da caixa, as dimensões externas, o peso desejado, o grau do material, os requisitos de carga ou empilhamento, a situação do molde e a meta de produção. Moldes existentes podem ser avaliados a partir de suas dimensões e peso.
FAQ
Perguntas frequentes
Que tamanho de máquina é usado para uma caixa padrão de frutas?
A maioria das caixas padrão para hortifrúti e bebidas fica na faixa de HMD450–HMD580FCII. O modelo final depende do tamanho da caixa, do peso, do material e das dimensões do molde.
As caixas devem ser moldadas em HDPE ou PP?
O HDPE é preferido para caixas da cadeia do frio e engradados de bebidas, pela resistência ao impacto em baixa temperatura; o PP é comum em caixas para hortifrúti e caixas de movimentação.
É possível usar material reciclado em caixas?
Sim, muitas caixas usam blendas de PP ou HDPE reciclado. Filtração do fundido, fluxo consistente e acerto de cor devem ser planejados junto com o fornecimento de material.
Vocês fornecem moldes de caixas além das máquinas?
Sim. Os moldes de caixas são compatibilizados com a máquina FCII como parte da solução de moldes para caixas plásticas.
De que informações vocês precisam para recomendar uma máquina de caixas?
Desenho ou fotos da caixa, dimensões, peso, material, dados do molde e meta de produção.
Quais equipamentos auxiliares fazem parte de uma linha de caixas?
A injetora FCII e o molde de caixa formam o núcleo da linha. Alimentadores, secadores, dosadores de cor, equipamentos de resfriamento, moinhos, robôs e transportadores são opcionais e escolhidos para o seu projeto.
A instalação e o treinamento estão incluídos?
Instalação, comissionamento e treinamento de operadores estão disponíveis como serviço opcional e são orçados com o seu projeto.
Qual é o prazo do molde de caixa?
O prazo típico do molde de caixa é de 60 dias úteis, seguido de teste e aprovação de amostras antes do embarque.
Quanto tempo do pedido à produção?
O prazo típico é de 60 dias úteis para a injetora FCII e de 60 dias úteis para o molde de caixa. Depois vêm o teste do molde, a aprovação de amostras e o embarque; o tempo de trânsito depende do destino.