 HWAMDA

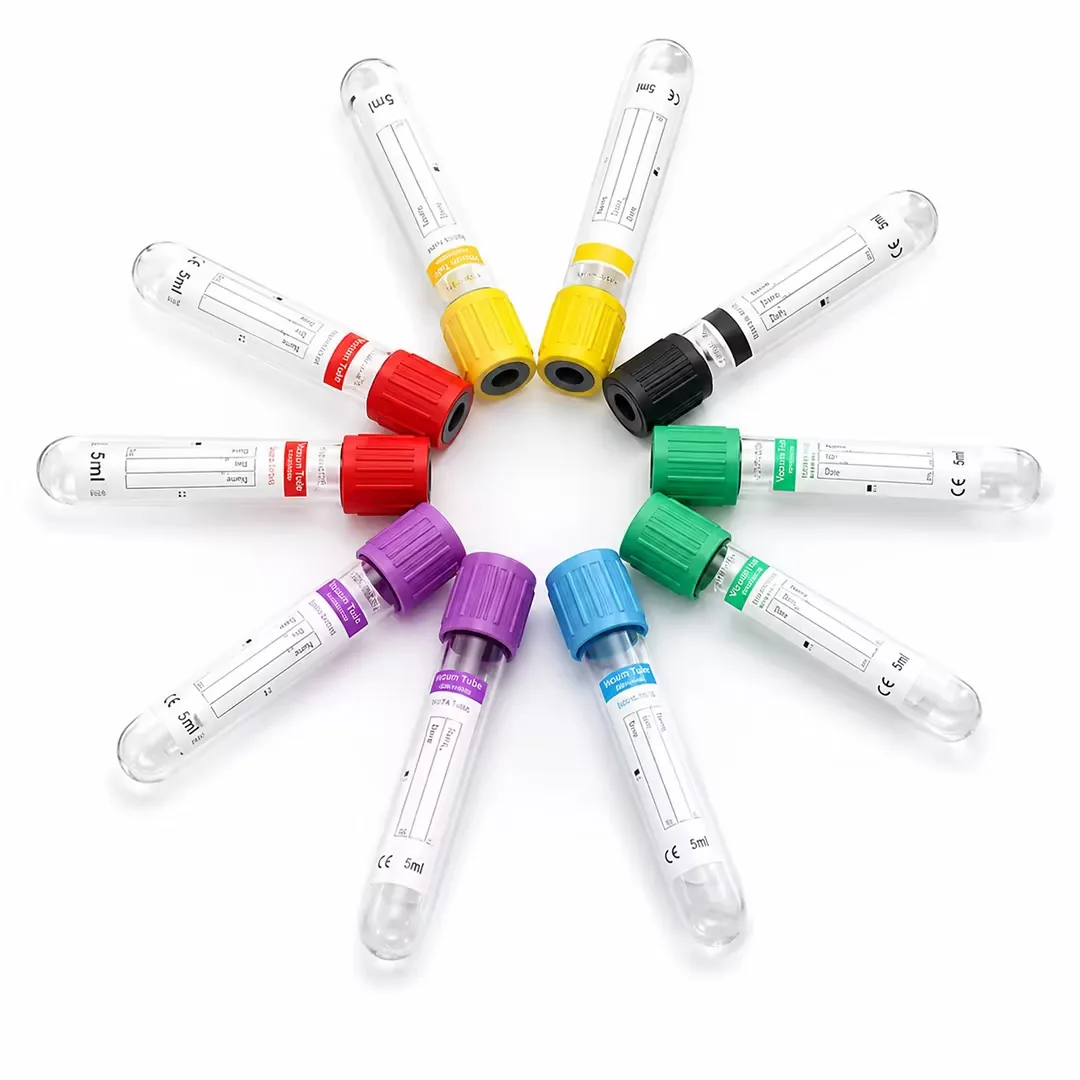
Pièces plastiques médicales et de santé typiques
Les produits médicaux et de laboratoire à usage unique sont fabriqués en grands volumes sur des moules multi-empreintes, où de faibles variations du poids injecté ou du refroidissement se traduisent par une dérive dimensionnelle d'une empreinte à l'autre. Le choix de la presse part de la famille de pièces, du nombre d'empreintes et de la chaîne de tolérances admise par l'assemblage.
- Corps et pistons de seringue
- Des noyaux longs et fins et des tolérances serrées sur l'alésage exigent une injection stable, un remplissage équilibré et un refroidissement homogène entre empreintes.
- Bouchons et capsules
- Faibles poids injectés dans des moules à grand nombre d'empreintes, où la répétabilité d'un cycle à l'autre compte davantage que la capacité d'injection brute.
- Connecteurs de perfusion et de tubulure
- Les géométries Luer et cannelées exigent des surfaces d'étanchéité précises et des plans de joint propres, sans bavures.
- Pots à prélèvements et boîtes de Petri
- Pièces transparentes en PS ou PP dont la planéité, la transparence et l'empilage sont contrôlés à chaque lot.
- Cônes de pipette
- Très petites pièces dont la géométrie de pointe et la rectitude sont critiques, généralement produites dans des moules de 16 à 96 empreintes.
- Boîtiers d'appareils
- Boîtiers en ABS ou PC avec clips, bossages et surfaces d'aspect pour appareils de diagnostic et portatifs.
Matières typiques et notes de mise en œuvre
| Matière | Applications typiques | Notes de mise en œuvre typiques |
|---|---|---|
| PP | Corps de seringue, bouchons, pots, cônes | Matière 200–250 °C ; pas d'étuvage pour la résine naturelle ; surveiller un retrait de 1,0–2,0 % |
| PE (LDPE/HDPE) | Bouchons, pistons, flacons | Matière 180–240 °C ; les grades souples demandent un refroidissement homogène pour limiter le gauchissement |
| PC | Connecteurs, boîtiers, composants transparents | Étuvage 120 °C pendant 3–4 h ; matière 280–320 °C ; moule 80–110 °C |
| PS (GPPS) | Boîtes de Petri, pots à prélèvements | Matière 180–240 °C ; fragile, l'éjection doit donc être équilibrée |
| ABS | Boîtiers d'appareils, enveloppes | Étuvage 80 °C pendant 2–4 h ; matière 220–260 °C ; moule 50–80 °C pour la brillance |
| TPE | Joints, poignées, pièces au toucher doux | Selon le grade ; souvent étuvé à 60–80 °C ; faible cisaillement de la matière préférable |
Valeurs de départ typiques ; validez les réglages définitifs avec la fiche technique de votre fournisseur de résine.
Exigences de procédé définies par l'acheteur
La compatibilité salle blanche, la documentation de validation et les exigences réglementaires sont définies par le système qualité de l'acheteur. Précisez-les dans le cahier des charges du projet afin que la configuration de la presse, les équipements périphériques et l'essai de réception soient planifiés en conséquence.
- Stabilité dimensionnelle
- Un poids injecté, une pression de maintien et un cycle constants maintiennent les cotes critiques dans la tolérance sur toutes les empreintes.
- Manutention propre de la matière
- Chargeurs de trémie fermés, sécheurs et lignes de transport réduisent la poussière et la contamination avant que la résine n'atteigne la vis.
- Régulation de température du moule
- Des thermorégulateurs de moule dédiés et des groupes froids maintiennent les surfaces du moule dans une plage étroite pour un retrait répétable.
- Manipulation des pièces sans contamination
- Le dévêtissage par robot et les convoyeurs limitent le contact manuel entre l'éjection et le conditionnement.
- Paramètres de procédé documentés
- Les consignes et valeurs réelles enregistrées fournissent un procédé de référence pour chaque moule.
- Traçabilité
- Les enregistrements de lot, de moule et de presse relient les pièces finies à leurs conditions de production.
Données pour le choix de la presse
Pour les pièces médicales et de laboratoire de précision courantes, la série servo-hydraulique M8SII est le point de départ habituel, avec 25 modèles de 900 à 33 000 kN et plusieurs options d'unité d'injection par modèle, pour adapter la vis à l'injection réelle.
- Nombre d'empreintes
- La taille du moule et le nombre d'empreintes déterminent l'entre-colonnes, la taille des plateaux et la force de fermeture plus souvent que la pièce elle-même.
- Taux d'utilisation de l'injection
- L'objectif typique est de 20–80 % de la capacité du fourreau ; une petite injection dans un grand fourreau augmente le temps de séjour et le risque de dégradation.
- Cycle
- Les pièces minces peuvent tourner en 6–12 s ; la capacité de refroidissement et le timing du dévêtissage doivent donc être planifiés avec la presse.
- Précision globale
- Une injection répétable, le parallélisme des plateaux et une température d'huile stable déterminent ensemble l'homogénéité entre empreintes.
Check-list du cahier des charges
- Données pièce
- Plans ou fichiers 3D, poids de la pièce, épaisseur de paroi et cotes critiques.
- Matière
- Grade de résine, colorant et limites éventuelles d'additifs ou de rebroyé.
- Moule
- Nombre d'empreintes, dimensions du moule, détails de la canne chaude et implantation de l'éjection.
- Production
- Temps de cycle cible et volume annuel ou horaire.
- Environnement et qualité
- Classe de salle blanche, documentation et exigences de réception issues de votre système qualité.
- Automatisation
- Besoins en dévêtissage, contrôle, comptage et conditionnement.
FAQ
Questions fréquentes
Quelle presse HWAMDA convient aux dispositifs médicaux à usage unique ?
Pour les pièces de précision courantes comme les bouchons, pots, connecteurs et boîtiers, la série servo-hydraulique M8SII est la recommandation habituelle. La force de fermeture et l'unité d'injection sont choisies selon la taille du moule, le nombre d'empreintes et le poids injecté.
La presse peut-elle être utilisée dans une zone de production en salle blanche ?
La classe de salle blanche et les exigences associées sont définies par votre système qualité. Indiquez-les dans le cahier des charges du projet afin que la configuration, les équipements périphériques et l'essai de réception soient planifiés en conséquence.
Comment choisir l'unité d'injection pour de petites pièces médicales ?
Dimensionnez l'unité pour que l'injection totale, carottes et canaux compris, utilise environ 20–80 % de la capacité du fourreau. Utilisez le calculateur de volume d'injection pour vérifier l'adéquation avant de demander un devis.
Quels équipements périphériques sont généralement nécessaires ?
La plupart des projets utilisent des sécheurs pour le PC et l'ABS, des chargeurs de trémie fermés, des thermorégulateurs de moule, des groupes froids et un robot de dévêtissage. Ils peuvent être fournis et configurés avec la presse.
La presse peut-elle être essayée avec notre moule avant expédition ?
Oui. Un essai en usine avant expédition peut être organisé selon les exigences de réception convenues pour le projet, avec le moule et la matière définis dans le cahier des charges.