 HWAMDA

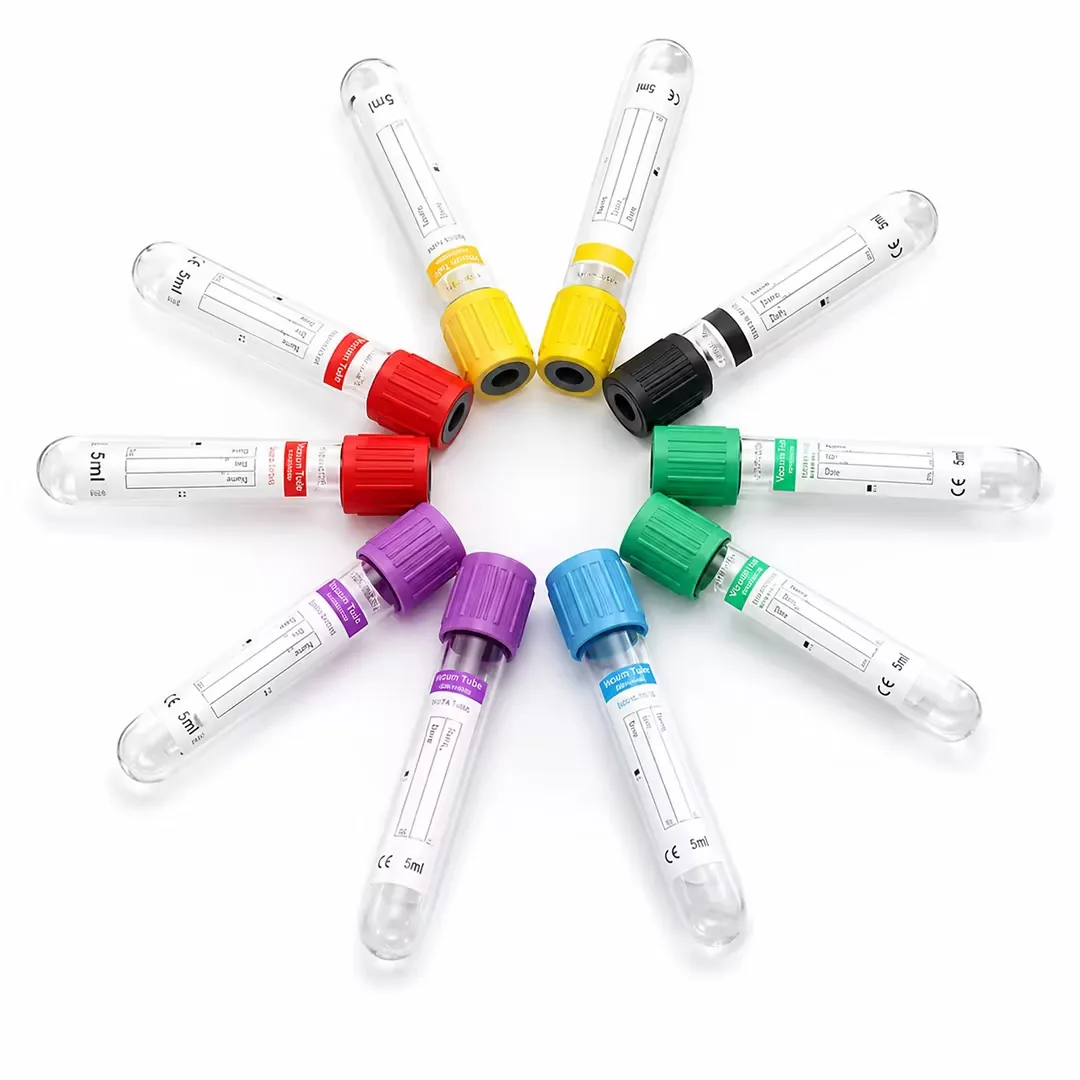
Типовые медицинские пластиковые изделия
Одноразовые медицинские и лабораторные изделия выпускаются большими объёмами в многогнёздных пресс-формах, где малые колебания массы впрыска или охлаждения проявляются как размерный дрейф между гнёздами. Подбор машины начинается с семейства изделий, числа гнёзд и цепочки допусков, которую допускает сборка.
- Цилиндры и плунжеры шприцев
- Длинные тонкие знаки и жёсткие допуски на внутренний диаметр требуют стабильного впрыска, сбалансированного заполнения и равномерного охлаждения по всем гнёздам.
- Колпачки и укупорка
- Малая масса впрыска в высокогнёздных пресс-формах, где повторяемость от цикла к циклу важнее максимальной производительности впрыска.
- Коннекторы для инфузионных систем и трубок
- Геометрия Luer и штуцеров требует точных уплотнительных поверхностей и чистых линий разъёма без облоя.
- Контейнеры для биоматериалов и чашки Петри
- Прозрачные изделия из PS или PP, у которых в каждой партии проверяют плоскостность, прозрачность и штабелируемость.
- Наконечники для пипеток
- Очень мелкие изделия с критичной геометрией кончика и прямолинейностью, обычно в пресс-формах на 16–96 гнёзд.
- Корпуса приборов
- Корпуса из ABS или PC с защёлками, бобышками и лицевыми поверхностями для диагностических и портативных устройств.
Типовые материалы и параметры переработки
| Материал | Типовое применение | Типовые параметры переработки |
|---|---|---|
| PP | Цилиндры шприцев, колпачки, контейнеры, наконечники | Расплав 200–250 °C; натуральный материал без сушки; учитывать усадку 1,0–2,0% |
| PE (LDPE/HDPE) | Колпачки, плунжеры, флаконы | Расплав 180–240 °C; гибким маркам нужно равномерное охлаждение для ограничения коробления |
| PC | Коннекторы, корпуса, прозрачные детали | Сушка 120 °C, 3–4 ч; расплав 280–320 °C; форма 80–110 °C |
| PS (GPPS) | Чашки Петри, контейнеры для биоматериалов | Расплав 180–240 °C; хрупкий, поэтому выталкивание должно быть сбалансированным |
| ABS | Корпуса приборов, кожухи | Сушка 80 °C, 2–4 ч; расплав 220–260 °C; форма 50–80 °C для глянца |
| TPE | Уплотнения, рукоятки, детали с мягким покрытием | Зависит от марки; часто сушка 60–80 °C; предпочтителен низкий сдвиг расплава |
Значения являются типовыми исходными; окончательные настройки сверяйте с техническим паспортом поставщика сырья.
Технологические требования, которые определяет заказчик
Совместимость с чистыми помещениями, документация по валидации и регуляторные требования определяются системой качества заказчика. Укажите их в техническом задании проекта, чтобы конфигурация машины, периферийное оборудование и приёмочные испытания планировались с их учётом.
- Размерная стабильность
- Постоянные масса впрыска, давление выдержки и цикл удерживают критичные размеры в допуске во всех гнёздах.
- Чистое обращение с материалом
- Закрытые загрузчики бункера, сушилки и линии транспортировки снижают пыль и загрязнение до попадания сырья в шнек.
- Термостатирование пресс-формы
- Отдельные термостаты пресс-форм и чиллеры удерживают температуру поверхностей формы в узком диапазоне для повторяемой усадки.
- Обращение с изделиями без загрязнения
- Съём роботом и конвейеры сводят к минимуму ручной контакт между выталкиванием и упаковкой.
- Документированные параметры процесса
- Записанные уставки и фактические значения формируют эталонный процесс для каждой пресс-формы.
- Прослеживаемость
- Записи по партии, пресс-форме и машине связывают готовые изделия с условиями производства.
Исходные данные для подбора машины
Для точных медицинских и лабораторных изделий общего назначения обычной отправной точкой служит сервогидравлическая серия M8SII: 25 моделей от 900 до 33 000 кН и несколько вариантов узла впрыска на каждую модель, чтобы шнек соответствовал фактической дозе.
- Число гнёзд
- Размер пресс-формы и число гнёзд чаще, чем само изделие, определяют расстояние между колоннами, размер плит и усилие смыкания.
- Использование объёма впрыска
- Типовой целевой диапазон — 20–80% объёма цилиндра; малая доза в большом цилиндре увеличивает время пребывания и риск деструкции.
- Цикл
- Тонкостенные изделия могут иметь цикл 6–12 с, поэтому мощность охлаждения и время съёма нужно планировать вместе с машиной.
- Комплексная точность
- Повторяемый впрыск, параллельность плит и стабильная температура масла вместе определяют равномерность изделий по гнёздам.
Чек-лист технического задания
- Данные изделия
- Чертежи или 3D-модели, масса изделия, толщина стенки и критичные размеры.
- Материал
- Марка сырья, краситель и ограничения по добавкам или вторичному дроблёному материалу.
- Пресс-форма
- Число гнёзд, габариты пресс-формы, данные горячеканальной системы и схема выталкивания.
- Производительность
- Целевое время цикла и годовой или часовой объём.
- Среда и качество
- Класс чистого помещения, документация и приёмочные требования вашей системы качества.
- Автоматизация
- Потребности в съёме, контроле, подсчёте и упаковке.
FAQ
Частые вопросы
Какая машина HWAMDA подходит для одноразовых медицинских изделий?
Для точных изделий общего назначения — колпачков, контейнеров, коннекторов и корпусов — обычно рекомендуется сервогидравлическая серия M8SII. Усилие смыкания и узел впрыска подбираются по размеру пресс-формы, числу гнёзд и массе впрыска.
Можно ли использовать машину на производственном участке с чистым помещением?
Класс чистого помещения и связанные требования определяются вашей системой качества. Включите их в техническое задание проекта, чтобы конфигурация, периферийное оборудование и приёмочные испытания планировались с их учётом.
Как выбрать узел впрыска для мелких медицинских изделий?
Подбирайте узел так, чтобы общая доза впрыска, включая литники, занимала примерно 20–80% объёма цилиндра. Перед запросом коммерческого предложения проверьте соответствие с помощью калькулятора объёма впрыска.
Какое периферийное оборудование обычно требуется?
В большинстве проектов используются сушилки для PC и ABS, закрытые загрузчики бункера, термостаты пресс-форм, чиллеры и робот для съёма. Это оборудование может быть поставлено и настроено вместе с машиной.
Можно ли испытать машину с нашей пресс-формой до отгрузки?
Да. Заводские испытания до отгрузки могут быть организованы по приёмочным требованиям, согласованным в проекте, с пресс-формой и материалом, указанными в техническом задании.