 HWAMDA

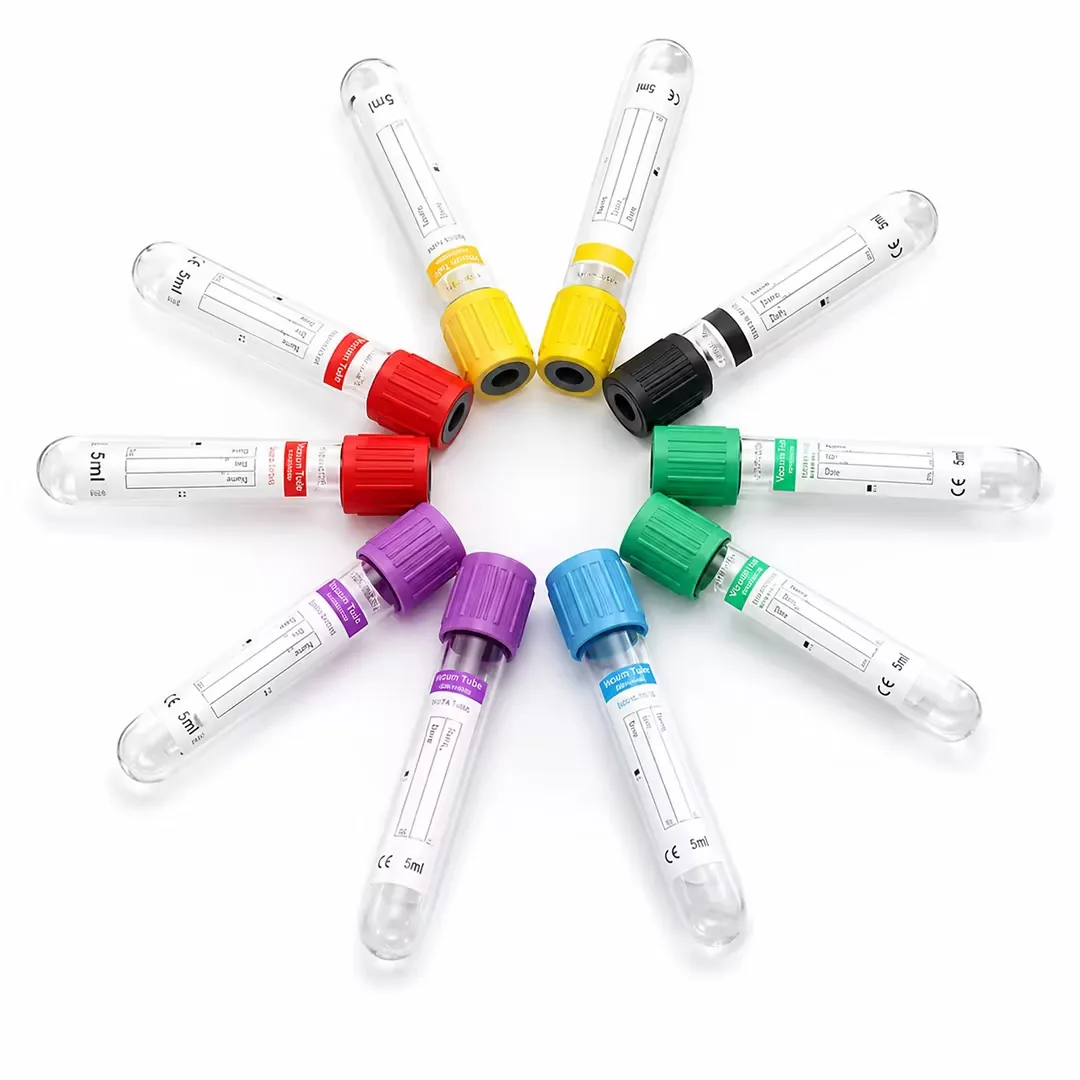
Piezas plásticas médicas y sanitarias típicas
Los productos médicos y de laboratorio desechables se fabrican en grandes volúmenes con moldes multicavidad, donde pequeñas variaciones en el peso de inyección o en el enfriamiento se traducen en desviaciones dimensionales entre cavidades. La selección de la máquina parte de la familia de piezas, el número de cavidades y la cadena de tolerancias que permite el ensamble.
- Cilindros y émbolos de jeringa
- Machos largos y delgados y tolerancias estrictas en el diámetro interior exigen una inyección estable, un llenado balanceado y un enfriamiento uniforme entre cavidades.
- Tapas y cierres
- Pesos de inyección reducidos en moldes de alta cavitación, donde la repetibilidad entre ciclos importa más que la capacidad de inyección bruta.
- Conectores para sueros y tubos
- Las geometrías Luer y de espiga requieren superficies de sellado precisas y líneas de partición limpias y sin rebabas.
- Contenedores para muestras y placas de Petri
- Piezas transparentes de PS o PP en las que se verifican la planitud, la transparencia y el apilado en cada lote.
- Puntas de pipeta
- Piezas muy pequeñas con geometría de punta y rectitud críticas, que suelen producirse en moldes de 16 a 96 cavidades.
- Carcasas de dispositivos
- Carcasas de ABS o PC con encastres a presión, torretas y superficies estéticas para dispositivos de diagnóstico y portátiles.
Materiales típicos y notas de procesamiento
| Material | Usos típicos | Notas típicas de procesamiento |
|---|---|---|
| PP | Cilindros de jeringa, tapas, contenedores, puntas | Masa fundida 200–250 °C; sin secado para resina natural; vigilar contracción de 1,0–2,0% |
| PE (LDPE/HDPE) | Tapas, émbolos, frascos | Masa fundida 180–240 °C; los grados flexibles requieren enfriamiento uniforme para limitar el alabeo |
| PC | Conectores, carcasas, componentes transparentes | Secado a 120 °C durante 3–4 h; masa fundida 280–320 °C; molde 80–110 °C |
| PS (GPPS) | Placas de Petri, contenedores para muestras | Masa fundida 180–240 °C; frágil, por lo que la expulsión debe estar balanceada |
| ABS | Carcasas de dispositivos, gabinetes | Secado a 80 °C durante 2–4 h; masa fundida 220–260 °C; molde 50–80 °C para brillo |
| TPE | Sellos, empuñaduras, piezas de tacto suave | Según el grado; secado frecuente a 60–80 °C; se prefiere bajo cizallamiento de la masa fundida |
Los valores son puntos de partida típicos; confirme los ajustes finales con la ficha técnica de su proveedor de resina.
Requisitos de proceso que define el comprador
La compatibilidad con sala limpia, la documentación de validación y los requisitos regulatorios los define el sistema de calidad del comprador. Indíquelos en el brief del proyecto para que la configuración de la máquina, los equipos auxiliares y la prueba de aceptación se planifiquen en función de ellos.
- Estabilidad dimensional
- Un peso de inyección, una presión de mantenimiento y un ciclo constantes mantienen las dimensiones críticas dentro de tolerancia en todas las cavidades.
- Manejo limpio del material
- Cargadores de tolva cerrados, secadores y líneas de transporte reducen el polvo y la contaminación antes de que la resina llegue al husillo.
- Control de temperatura del molde
- Termorreguladores de molde dedicados y chillers mantienen las superficies del molde dentro de un rango estrecho para una contracción repetible.
- Manipulación de piezas sin contaminación
- La extracción con robot y las bandas transportadoras limitan el contacto manual entre la expulsión y el empaque.
- Parámetros de proceso documentados
- Los valores de consigna y reales registrados proporcionan un proceso de referencia para cada molde.
- Trazabilidad
- Los registros de lote, molde y máquina vinculan las piezas terminadas con las condiciones de producción.
Datos para la selección de la máquina
Para piezas médicas y de laboratorio de precisión en general, la serie servohidráulica M8SII es el punto de partida habitual, con 25 modelos de 900 a 33.000 kN y varias opciones de unidad de inyección por modelo, de modo que el husillo se ajuste a la inyección real.
- Número de cavidades
- El tamaño del molde y el número de cavidades determinan la distancia entre columnas, el tamaño de los platos y la fuerza de cierre con más frecuencia que la propia pieza.
- Aprovechamiento de la inyección
- Un objetivo típico es el 20–80% de la capacidad del cilindro; inyecciones pequeñas en un cilindro grande aumentan el tiempo de residencia y el riesgo de degradación.
- Ciclo
- Las piezas delgadas pueden tener ciclos de 6–12 s, por lo que la capacidad de enfriamiento y los tiempos de extracción deben planificarse junto con la máquina.
- Precisión integral
- Una inyección repetible, el paralelismo del cierre y una temperatura de aceite estable determinan en conjunto la uniformidad entre cavidades.
Lista de verificación del brief del proyecto
- Datos de la pieza
- Planos o archivos 3D, peso de la pieza, espesor de pared y dimensiones críticas.
- Material
- Grado de resina, colorante y límites de aditivos o material remolido.
- Molde
- Número de cavidades, dimensiones del molde, detalles de la cámara caliente y disposición de la expulsión.
- Producción
- Tiempo de ciclo objetivo y volumen anual u horario.
- Entorno y calidad
- Clase de sala limpia, documentación y requisitos de aceptación de su sistema de calidad.
- Automatización
- Necesidades de extracción, inspección, conteo y empaque.
FAQ
Preguntas frecuentes
¿Qué máquina HWAMDA es adecuada para desechables médicos?
Para piezas de precisión en general, como tapas, contenedores, conectores y carcasas, la recomendación habitual es la serie servohidráulica M8SII. La fuerza de cierre y la unidad de inyección se seleccionan según el tamaño del molde, el número de cavidades y el peso de inyección.
¿Se puede usar la máquina en un área de producción de sala limpia?
La clase de sala limpia y los requisitos relacionados los define su sistema de calidad. Inclúyalos en el brief del proyecto para que la configuración, los equipos auxiliares y la prueba de aceptación se planifiquen en función de ellos.
¿Cómo elijo la unidad de inyección para piezas médicas pequeñas?
Dimensione la unidad de modo que la inyección total, incluidos los canales, utilice aproximadamente el 20–80% de la capacidad del cilindro. Use la calculadora de tamaño de inyección para verificar el ajuste antes de solicitar una cotización.
¿Qué equipos auxiliares se necesitan normalmente?
La mayoría de los proyectos utilizan secadores para PC y ABS, cargadores de tolva cerrados, termorreguladores de molde, chillers y un robot para la extracción. Estos equipos pueden suministrarse y configurarse junto con la máquina.
¿Se puede probar la máquina con nuestro molde antes del envío?
Sí. Se puede organizar una prueba en fábrica antes del envío conforme a los requisitos de aceptación acordados en el proyecto, con el molde y el material definidos en el brief.