 HWAMDA

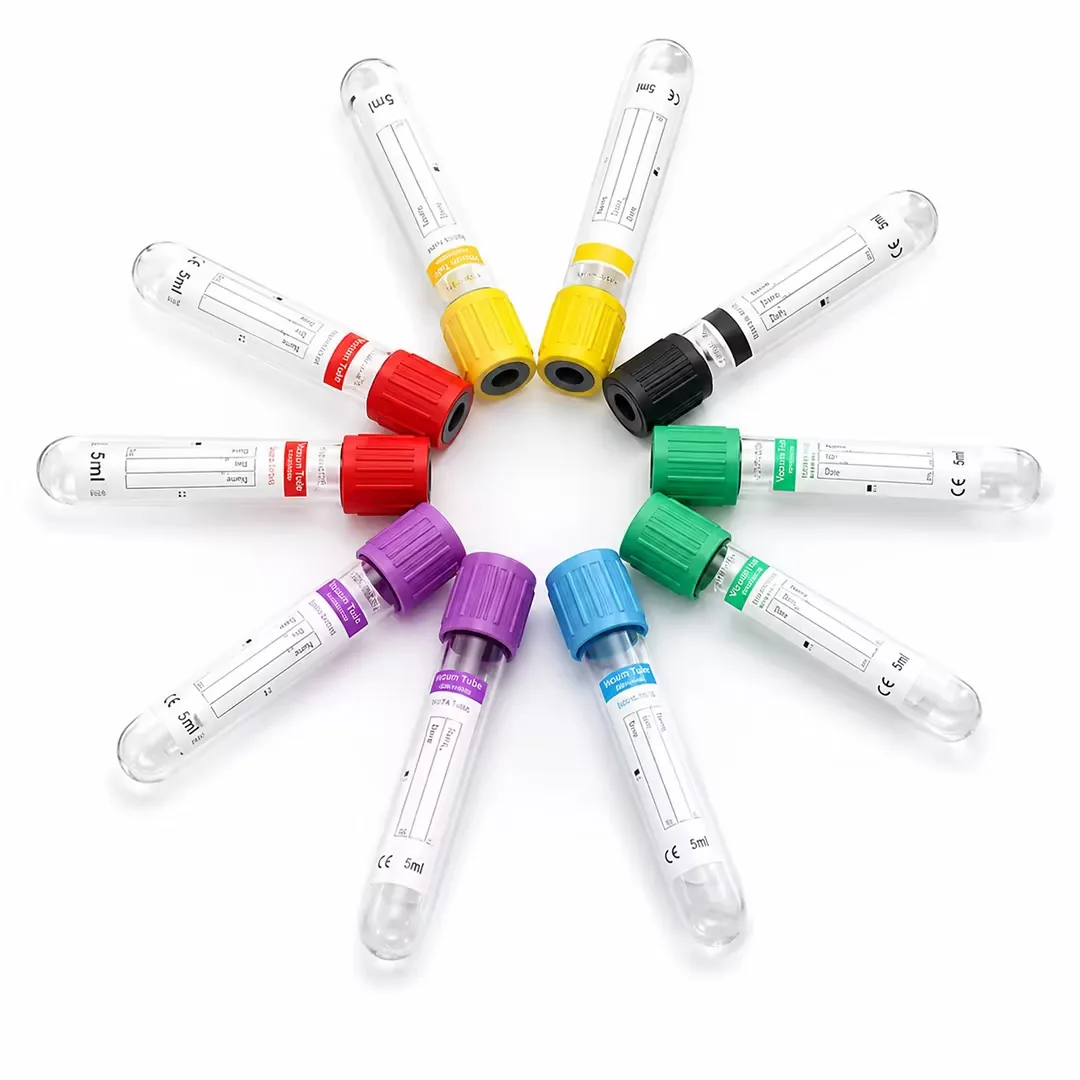
Peças plásticas médicas e hospitalares típicas
Produtos médicos e laboratoriais descartáveis são fabricados em grandes volumes em moldes multicavidades, onde pequenas variações no peso de injeção ou no resfriamento aparecem como desvios dimensionais entre as cavidades. A seleção da máquina começa pela família de peças, pelo número de cavidades e pela cadeia de tolerâncias que a montagem permite.
- Cilindros e êmbolos de seringa
- Machos longos e finos e tolerâncias estreitas no diâmetro interno exigem injeção estável, preenchimento balanceado e resfriamento uniforme entre as cavidades.
- Tampas e fechamentos
- Pesos de injeção pequenos em moldes de alta cavitação, onde a repetibilidade entre ciclos importa mais do que a capacidade bruta de injeção.
- Conectores de equipos e tubos
- Geometrias Luer e de espigão exigem superfícies de vedação precisas e linhas de partição limpas e sem rebarbas.
- Coletores de amostras e placas de Petri
- Peças transparentes em PS ou PP cuja planicidade, transparência e empilhamento são verificados a cada lote.
- Ponteiras de pipeta
- Peças muito pequenas com geometria de ponta e retilineidade críticas, normalmente produzidas em moldes de 16 a 96 cavidades.
- Carcaças de dispositivos
- Carcaças em ABS ou PC com encaixes por pressão, torres e superfícies estéticas para dispositivos de diagnóstico e portáteis.
Materiais típicos e notas de processamento
| Material | Aplicações típicas | Notas típicas de processamento |
|---|---|---|
| PP | Cilindros de seringa, tampas, recipientes, ponteiras | Massa fundida 200–250 °C; sem secagem para resina natural; atenção à contração de 1,0–2,0% |
| PE (LDPE/HDPE) | Tampas, êmbolos, frascos | Massa fundida 180–240 °C; grades flexíveis precisam de resfriamento uniforme para limitar o empenamento |
| PC | Conectores, carcaças, componentes transparentes | Secagem a 120 °C por 3–4 h; massa fundida 280–320 °C; molde 80–110 °C |
| PS (GPPS) | Placas de Petri, coletores de amostras | Massa fundida 180–240 °C; frágil, por isso a extração deve ser balanceada |
| ABS | Carcaças de dispositivos, gabinetes | Secagem a 80 °C por 2–4 h; massa fundida 220–260 °C; molde 50–80 °C para brilho |
| TPE | Vedações, empunhaduras, peças de toque macio | Depende do grade; secagem frequente a 60–80 °C; preferível baixo cisalhamento da massa fundida |
Os valores são pontos de partida típicos; confirme os ajustes finais com a ficha técnica do seu fornecedor de resina.
Requisitos de processo definidos pelo comprador
A compatibilidade com sala limpa, a documentação de validação e os requisitos regulatórios são definidos pelo sistema da qualidade do comprador. Informe-os no briefing do projeto para que a configuração da máquina, os equipamentos periféricos e o teste de aceitação sejam planejados de acordo com eles.
- Estabilidade dimensional
- Peso de injeção, pressão de recalque e ciclo constantes mantêm as dimensões críticas dentro da tolerância em todas as cavidades.
- Manuseio limpo do material
- Alimentadores de funil fechados, desumidificadores e linhas de transporte reduzem poeira e contaminação antes de a resina chegar à rosca.
- Controle de temperatura do molde
- Termorreguladores de molde dedicados e chillers mantêm as superfícies do molde em uma faixa estreita para uma contração repetível.
- Manuseio de peças sem contaminação
- A retirada por robô e as esteiras limitam o contato manual entre a extração e a embalagem.
- Parâmetros de processo documentados
- Os setpoints e valores reais registrados fornecem um processo de referência para cada molde.
- Rastreabilidade
- Os registros de lote, molde e máquina vinculam as peças acabadas às condições de produção.
Dados para a seleção da máquina
Para peças médicas e de laboratório de precisão em geral, a série servo-hidráulica M8SII é o ponto de partida habitual, com 25 modelos de 900 a 33.000 kN e várias opções de unidade de injeção por modelo, para que a rosca seja adequada à injeção real.
- Número de cavidades
- O tamanho do molde e o número de cavidades definem a distância entre colunas, o tamanho das placas e a força de fechamento com mais frequência do que a própria peça.
- Aproveitamento da injeção
- Uma meta típica é 20–80% da capacidade do cilindro; injeções pequenas em um cilindro grande aumentam o tempo de residência e o risco de degradação.
- Ciclo
- Peças finas podem ter ciclos de 6–12 s, por isso a capacidade de resfriamento e o tempo de retirada precisam ser planejados junto com a máquina.
- Precisão global
- Injeção repetível, paralelismo das placas e temperatura do óleo estável determinam, em conjunto, a uniformidade entre cavidades.
Checklist do briefing do projeto
- Dados da peça
- Desenhos ou arquivos 3D, peso da peça, espessura de parede e dimensões críticas.
- Material
- Grade da resina, masterbatch e eventuais limites de aditivos ou material moído.
- Molde
- Número de cavidades, dimensões do molde, detalhes da câmara quente e layout da extração.
- Produção
- Tempo de ciclo alvo e volume anual ou por hora.
- Ambiente e qualidade
- Classe de sala limpa, documentação e requisitos de aceitação do seu sistema da qualidade.
- Automação
- Necessidades de retirada, inspeção, contagem e embalagem.
FAQ
Perguntas frequentes
Qual máquina HWAMDA é adequada para descartáveis médicos?
Para peças de precisão em geral, como tampas, recipientes, conectores e carcaças, a recomendação habitual é a série servo-hidráulica M8SII. A força de fechamento e a unidade de injeção são selecionadas a partir do tamanho do molde, do número de cavidades e do peso de injeção.
A máquina pode ser usada em uma área de produção em sala limpa?
A classe de sala limpa e os requisitos relacionados são definidos pelo seu sistema da qualidade. Inclua-os no briefing do projeto para que a configuração, os equipamentos periféricos e o teste de aceitação sejam planejados de acordo com eles.
Como escolher a unidade de injeção para peças médicas pequenas?
Dimensione a unidade para que a injeção total, incluindo os canais, utilize aproximadamente 20–80% da capacidade do cilindro. Use a calculadora de volume de injeção para verificar a adequação antes de solicitar um orçamento.
Quais equipamentos periféricos normalmente são necessários?
A maioria dos projetos utiliza desumidificadores para PC e ABS, alimentadores de funil fechados, termorreguladores de molde, chillers e um robô para retirada. Eles podem ser fornecidos e configurados junto com a máquina.
A máquina pode ser testada com o nosso molde antes do embarque?
Sim. Um teste em fábrica antes do embarque pode ser organizado conforme os requisitos de aceitação acordados no projeto, com o molde e o material definidos no briefing.