 HWAMDA

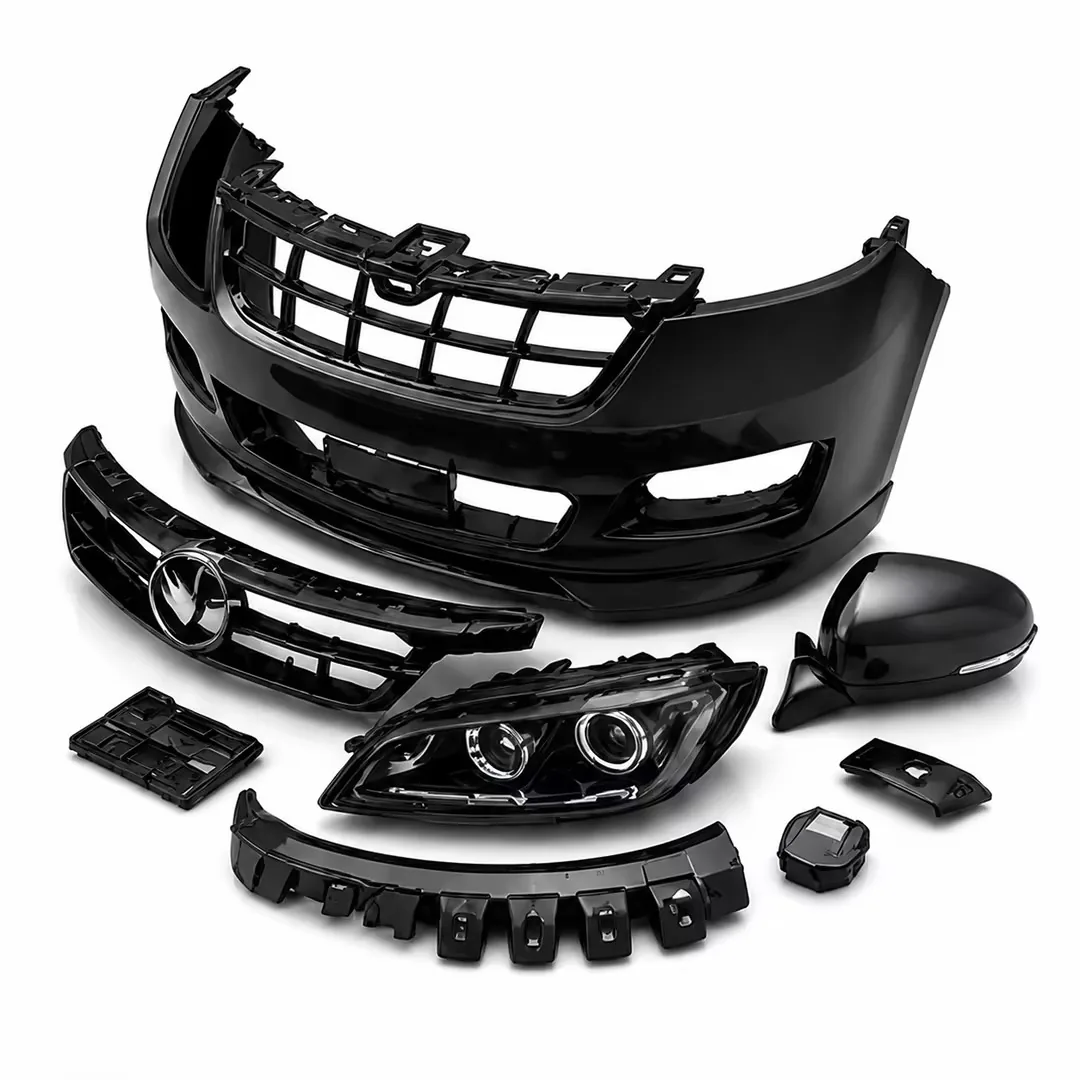
Pièces plastiques automobiles typiques
Les programmes automobiles couvrent une large gamme de tailles de pièces, de quelques grammes à plusieurs kilogrammes. La presse est adaptée à l'encombrement du moule, au poids injecté et aux exigences d'aspect de chaque famille de pièces.
- Garnitures intérieures et panneaux de porte
- Grandes surfaces grainées en PP ou ABS dont l'uniformité de brillance et les lignes d'écoulement sont contrôlées visuellement.
- Pièces de planche de bord
- Supports, aérateurs et enjoliveurs combinant nervures structurelles, surfaces visibles et ajustements d'assemblage serrés.
- Pare-chocs et grandes pièces extérieures
- Moules lourds et longs parcours d'écoulement exigeant une force de fermeture élevée, de grands plateaux et de longues courses d'ouverture.
- Pièces sous capot
- Pièces en PA ou PBT chargé verre, comme des couvercles, supports et composants pour fluides, exposées à la chaleur et à l'huile.
- Connecteurs et clips
- Petites pièces de précision en PA, PBT ou POM, généralement en moules multi-empreintes avec un contrôle dimensionnel serré.
- Boîtiers de feux
- Boîtiers en PP ou PC/ABS dont les surfaces d'étanchéité et la planéité doivent correspondre à l'ensemble glace.
Matières automobiles typiques
| Matière | Applications typiques | Notes de mise en œuvre typiques |
|---|---|---|
| PP, PP-TD, PP-EPDM | Pare-chocs, panneaux de porte, garnitures intérieures | Matière 200–250 °C ; les grades talqués et EPDM réduisent le retrait et améliorent la tenue au choc |
| ABS | Garnitures, consoles, calandres | Étuvage 80 °C pendant 2–4 h ; matière 220–260 °C |
| PC/ABS | Pièces de planche de bord, boîtiers de feux | Étuvage 100–110 °C pendant 3–4 h ; matière 250–280 °C |
| PA6 / PA66-GF | Supports sous capot, couvercles, connecteurs | Étuvage 80 °C jusqu'à moins de 0,2 % d'humidité ; matière 260–300 °C ; moule chaud pour l'aspect des fibres |
| POM | Clips, engrenages, pièces du circuit carburant | Matière 190–220 °C ; éviter les temps de séjour longs pour prévenir le dégagement de formaldéhyde |
| PBT | Connecteurs, boîtiers de capteurs | Étuvage 120 °C pendant 3–4 h ; matière 240–270 °C |
Valeurs typiques ; validez les réglages avec la fiche technique de votre fournisseur de matière.
Points clés pour les grandes pièces
Les pare-chocs, panneaux de porte et supports de planche de bord nécessitent généralement 10 000 à 30 000 kN de force de fermeture, avec des moules pouvant dépasser 2 m de largeur et peser 20 tonnes ou plus. La taille des plateaux et l'ouverture maximale déterminent souvent la presse avant le tonnage.
La série deux plateaux DU II couvre 6 500 à 33 000 kN, de la DU650II à la DU3300II. La conception à deux plateaux offre un encombrement compact pour sa force de fermeture, de longues courses d'ouverture pour les pièces profondes et de grands plateaux pour les moules larges. Pour les pièces de taille moyenne, la série servo-hydraulique M8SII couvre 900 à 33 000 kN avec plusieurs options d'unité d'injection par modèle.
Inserts et injection multi-matière
De nombreuses pièces automobiles associent un substrat rigide à un joint ou une prise souple, ou intègrent des inserts métalliques et des terminaux. Les pièces bi- et tri-matière, comme les composants de feux, boutons et boîtiers étanches, peuvent être produites sur la série multi-matière DP, de 2 180 à 8 000 kN. Le chargement des inserts est généralement assuré par un robot afin que le cycle reste répétable.
Priorités qualité
- Aspect
- Des profils de vitesse d'injection stables et la régulation de température du moule limitent les lignes d'écoulement, les variations de brillance et les retassures sur les surfaces visibles.
- Gauchissement
- Un refroidissement équilibré, une pression de maintien constante et un étuvage correct des grades chargés verre maintiennent la planéité des grandes pièces.
- Ajustement
- Un poids injecté répétable et le parallélisme des plateaux maintiennent les cotes qui conditionnent le jeu et l'affleurement avec les pièces adjacentes.
Check-list du cahier des charges
- Données pièce
- Fichiers 3D, poids de la pièce, surface projetée et classe d'aspect.
- Matière
- Grade, taux de charge et exigences d'étuvage.
- Moule
- Dimensions, poids, course d'ouverture, zones de canne chaude et tiroirs.
- Production
- Temps de cycle cible et volume annuel.
- Automatisation
- Chargement des inserts, dévêtissage par robot et manutention en aval.
- Réception
- Exigences dimensionnelles, d'aspect et d'essai convenues pour le projet.
FAQ
Questions fréquentes
Quelle force de fermeture faut-il pour un moule de pare-chocs ?
Les moules de pare-chocs typiques nécessitent environ 15 000 à 30 000 kN, selon la surface projetée, l'épaisseur de paroi et la matière. La largeur du moule et la course d'ouverture sont vérifiées en même temps que le tonnage ; c'est pourquoi les pare-chocs sont généralement produits sur des presses à deux plateaux comme la série DU II.
Pourquoi choisir une presse à deux plateaux pour les grandes pièces automobiles ?
Les presses à deux plateaux offrent de grands plateaux et de longues courses avec un encombrement plus court qu'une presse à genouillère ou à trois plateaux de même force de fermeture. Elles conviennent ainsi aux moules profonds et larges des pare-chocs, panneaux de porte et supports de planche de bord.
Quelle série convient aux connecteurs et aux clips ?
Les petites pièces de précision en PA, PBT ou POM sont généralement produites sur la série servo-hydraulique M8SII, dimensionnée selon le moule et le poids injecté. Utilisez les calculateurs de force de fermeture et de volume d'injection pour une première estimation.
Peut-on produire des pièces avec joints souples ou bicolores en un seul cycle ?
Oui. La série multi-matière DP permet l'injection bi- ou tri-couleur et multi-matière, avec des modèles de 2 180 à 8 000 kN.
Pouvons-nous réaliser un essai avec notre moule avant expédition ?
Un essai en usine avant expédition peut être organisé selon les exigences de réception convenues pour le projet. Transmettez les données de votre moule et la matière dans le cahier des charges du projet pour le planifier.