 HWAMDA

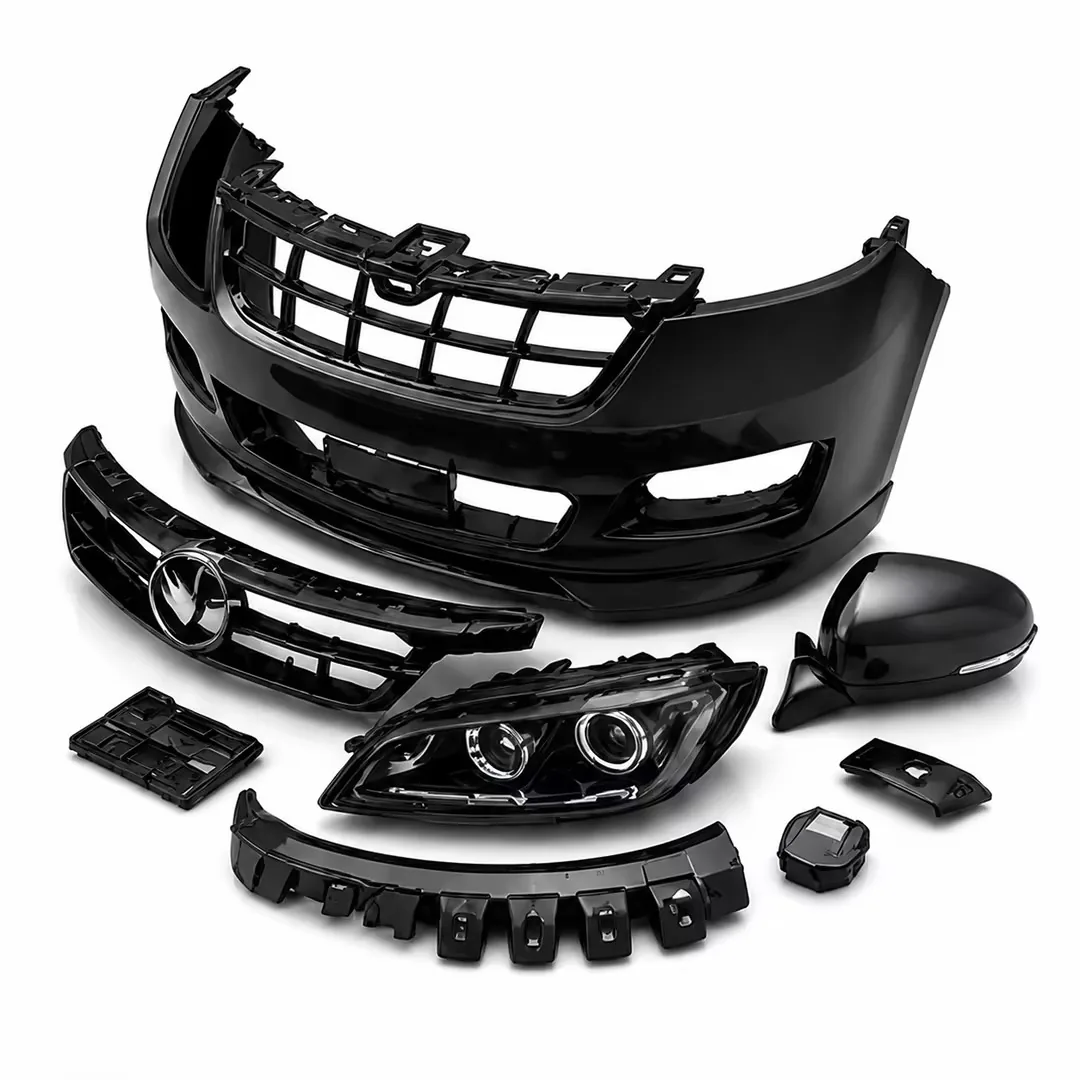
Piezas plásticas automotrices típicas
Los programas automotrices abarcan una amplia gama de tamaños de pieza, desde unos pocos gramos hasta varios kilogramos. La máquina se adapta a las dimensiones del molde, al peso de inyección y a los requisitos de apariencia de cada familia de piezas.
- Revestimientos interiores y paneles de puerta
- Superficies grandes y texturizadas de PP o ABS en las que se inspeccionan visualmente la uniformidad del brillo y las líneas de flujo.
- Piezas del tablero de instrumentos
- Soportes, rejillas de ventilación y biseles que combinan nervaduras estructurales con superficies visibles y ajustes de ensamble estrictos.
- Parachoques y piezas exteriores grandes
- Moldes pesados y recorridos de flujo largos que requieren alta fuerza de cierre, platos grandes y carreras de apertura largas.
- Piezas bajo el capó
- Piezas de PA o PBT con fibra de vidrio, como cubiertas, soportes y componentes para fluidos, expuestas al calor y al aceite.
- Conectores y clips
- Piezas pequeñas de precisión en PA, PBT o POM, normalmente en moldes multicavidad con estricto control dimensional.
- Carcasas de faros
- Carcasas de PP o PC/ABS en las que las superficies de sellado y la planitud deben coincidir con el conjunto de la mica.
Materiales automotrices típicos
| Material | Usos típicos | Notas típicas de procesamiento |
|---|---|---|
| PP, PP-TD, PP-EPDM | Parachoques, paneles de puerta, revestimientos interiores | Masa fundida 200–250 °C; los grados con talco y EPDM reducen la contracción y mejoran la resistencia al impacto |
| ABS | Molduras, consolas, parrillas | Secado a 80 °C durante 2–4 h; masa fundida 220–260 °C |
| PC/ABS | Piezas del tablero de instrumentos, carcasas de faros | Secado a 100–110 °C durante 3–4 h; masa fundida 250–280 °C |
| PA6 / PA66-GF | Soportes bajo el capó, cubiertas, conectores | Secado a 80 °C hasta humedad inferior al 0,2%; masa fundida 260–300 °C; molde caliente para la superficie con fibra |
| POM | Clips, engranajes, piezas del sistema de combustible | Masa fundida 190–220 °C; evitar tiempos de residencia largos para prevenir la liberación de formaldehído |
| PBT | Conectores, carcasas de sensores | Secado a 120 °C durante 3–4 h; masa fundida 240–270 °C |
Valores típicos; confirme los ajustes con la ficha técnica de su proveedor de material.
Consideraciones para piezas grandes
Los parachoques, paneles de puerta y soportes del tablero de instrumentos suelen requerir de 10.000 a 30.000 kN de fuerza de cierre, con moldes que pueden superar los 2 m de ancho y pesar 20 toneladas o más. El tamaño de los platos y la apertura máxima suelen definir la máquina antes que el tonelaje.
La serie de dos platos DU II cubre de 6.500 a 33.000 kN, desde la DU650II hasta la DU3300II. El diseño de dos platos ofrece una huella compacta para su fuerza de cierre, carreras de apertura largas para piezas profundas y platos grandes para moldes anchos. Para piezas medianas, la serie servohidráulica M8SII cubre de 900 a 33.000 kN con varias opciones de unidad de inyección por modelo.
Insertos y moldeo multimaterial
Muchas piezas automotrices combinan un sustrato rígido con un sello o empuñadura suave, o incorporan insertos metálicos y terminales. Las piezas de dos y tres materiales, como componentes de faros, perillas y carcasas selladas, pueden producirse en la serie multimaterial DP, que abarca de 2.180 a 8.000 kN. La carga de insertos suele realizarla un robot para que el ciclo se mantenga repetible.
Enfoque de calidad
- Apariencia
- Perfiles de velocidad de inyección estables y el control de temperatura del molde limitan las líneas de flujo, las variaciones de brillo y los rechupes en las superficies visibles.
- Alabeo
- Un enfriamiento balanceado, una presión de mantenimiento constante y el secado correcto de los grados con fibra de vidrio mantienen planas las piezas grandes.
- Ajuste
- Un peso de inyección repetible y el paralelismo del cierre mantienen las dimensiones que controlan la holgura y el enrase con las piezas adyacentes.
Lista de verificación del brief del proyecto
- Datos de la pieza
- Archivos 3D, peso de la pieza, área proyectada y clase de apariencia.
- Material
- Grado, contenido de carga y requisitos de secado.
- Molde
- Dimensiones, peso, carrera de apertura, zonas de cámara caliente y correderas.
- Producción
- Tiempo de ciclo objetivo y volumen anual.
- Automatización
- Carga de insertos, extracción con robot y manipulación posterior.
- Aceptación
- Requisitos dimensionales, de apariencia y de prueba acordados para el proyecto.
FAQ
Preguntas frecuentes
¿Qué fuerza de cierre necesita un molde de parachoques?
Los moldes de parachoques típicos requieren aproximadamente de 15.000 a 30.000 kN, según el área proyectada, el espesor de pared y el material. El ancho del molde y la carrera de apertura se verifican junto con el tonelaje, por eso los parachoques suelen producirse en máquinas de dos platos como la serie DU II.
¿Por qué elegir una máquina de dos platos para piezas automotrices grandes?
Las máquinas de dos platos ofrecen platos grandes y carreras largas en una huella más corta que una máquina de rodillera o de tres platos con la misma fuerza de cierre. Esto se adapta a moldes profundos y anchos para parachoques, paneles de puerta y soportes del tablero de instrumentos.
¿Qué serie es adecuada para conectores y clips?
Las piezas pequeñas de precisión en PA, PBT o POM suelen producirse en la serie servohidráulica M8SII, dimensionada según el molde y el peso de inyección. Use las calculadoras de tonelaje y de tamaño de inyección para una primera estimación.
¿Se pueden producir piezas con sellos suaves o dos colores en un solo ciclo?
Sí. La serie multimaterial DP permite el moldeo de dos o tres colores y materiales, con modelos de 2.180 a 8.000 kN.
¿Podemos hacer una prueba con nuestro molde antes del envío?
Se puede organizar una prueba en fábrica antes del envío conforme a los requisitos de aceptación acordados en el proyecto. Comparta los datos de su molde y el material en el brief del proyecto para planificarla.