 HWAMDA

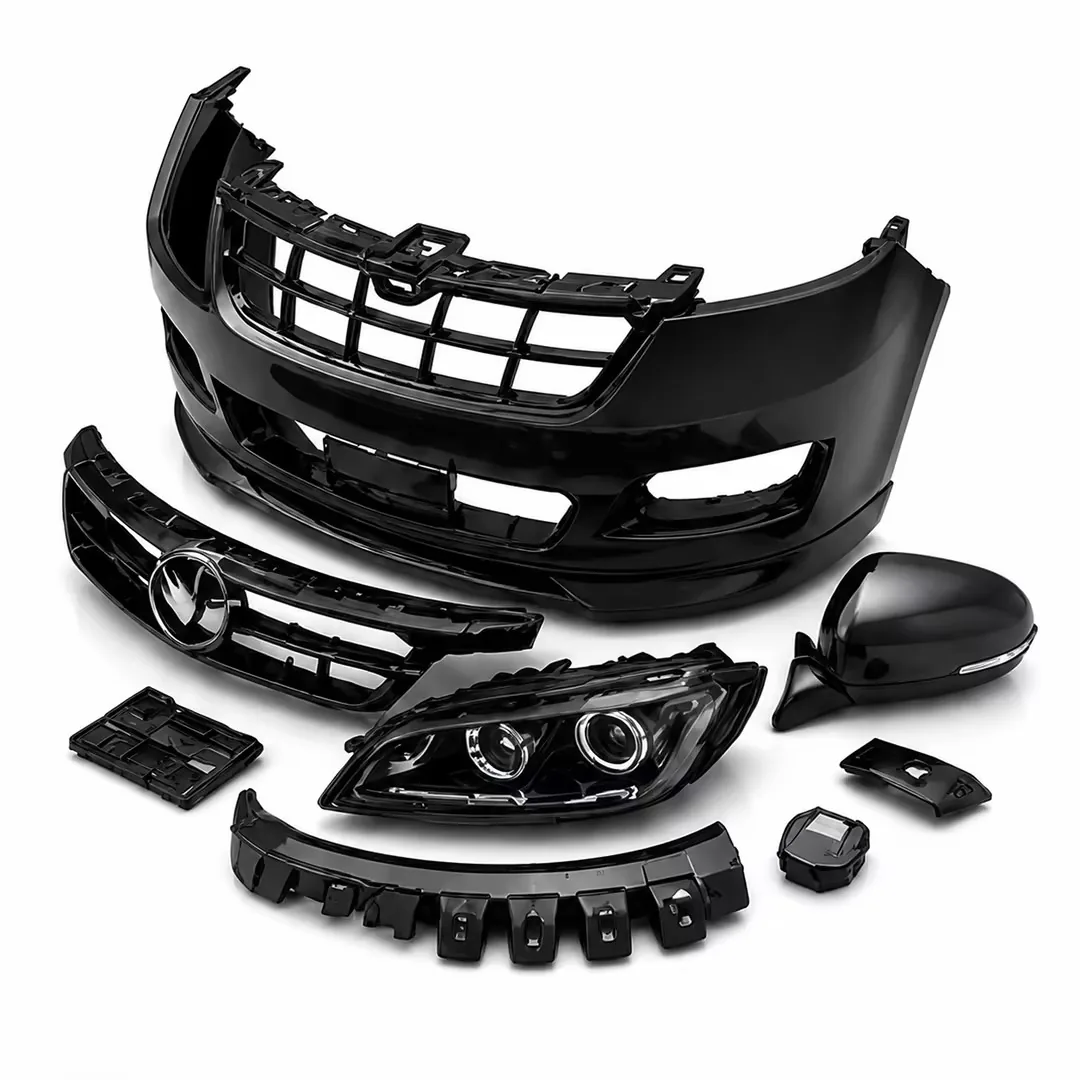
Peças plásticas automotivas típicas
Os programas automotivos abrangem uma ampla faixa de tamanhos de peça, de poucos gramas a vários quilos. A máquina é dimensionada de acordo com as dimensões do molde, o peso de injeção e os requisitos de aparência de cada família de peças.
- Acabamentos internos e painéis de porta
- Superfícies grandes e texturizadas em PP ou ABS, cuja uniformidade de brilho e linhas de fluxo são inspecionadas visualmente.
- Peças do painel de instrumentos
- Suportes, difusores de ar e molduras que combinam nervuras estruturais com superfícies visíveis e ajustes de montagem rigorosos.
- Para-choques e grandes peças externas
- Moldes pesados e longos percursos de fluxo que exigem alta força de fechamento, placas grandes e longos cursos de abertura.
- Peças de cofre do motor
- Peças em PA ou PBT com fibra de vidro, como tampas, suportes e componentes para fluidos, expostas a calor e óleo.
- Conectores e presilhas
- Pequenas peças de precisão em PA, PBT ou POM, geralmente em moldes multicavidades com controle dimensional rigoroso.
- Carcaças de faróis e lanternas
- Carcaças em PP ou PC/ABS cujas superfícies de vedação e planicidade devem corresponder ao conjunto da lente.
Materiais automotivos típicos
| Material | Aplicações típicas | Notas típicas de processamento |
|---|---|---|
| PP, PP-TD, PP-EPDM | Para-choques, painéis de porta, acabamentos internos | Massa fundida 200–250 °C; grades com talco e EPDM reduzem a contração e melhoram a resistência ao impacto |
| ABS | Acabamentos, consoles, grades | Secagem a 80 °C por 2–4 h; massa fundida 220–260 °C |
| PC/ABS | Peças do painel de instrumentos, carcaças de faróis | Secagem a 100–110 °C por 3–4 h; massa fundida 250–280 °C |
| PA6 / PA66-GF | Suportes de cofre do motor, tampas, conectores | Secagem a 80 °C até umidade abaixo de 0,2%; massa fundida 260–300 °C; molde quente para a superfície com fibra |
| POM | Presilhas, engrenagens, peças do sistema de combustível | Massa fundida 190–220 °C; evitar tempo de residência longo para impedir a liberação de formaldeído |
| PBT | Conectores, carcaças de sensores | Secagem a 120 °C por 3–4 h; massa fundida 240–270 °C |
Valores típicos; confirme os ajustes com a ficha técnica do seu fornecedor de material.
Considerações para peças grandes
Para-choques, painéis de porta e suportes do painel de instrumentos normalmente exigem de 10.000 a 30.000 kN de força de fechamento, com moldes que podem passar de 2 m de largura e pesar 20 toneladas ou mais. O tamanho das placas e a abertura máxima muitas vezes definem a máquina antes da tonelagem.
A série de duas placas DU II abrange de 6.500 a 33.000 kN, da DU650II à DU3300II. O projeto de duas placas oferece uma área ocupada compacta para sua força de fechamento, longos cursos de abertura para peças profundas e placas grandes para moldes largos. Para peças de porte médio, a série servo-hidráulica M8SII abrange de 900 a 33.000 kN com várias opções de unidade de injeção por modelo.
Insertos e moldagem multimaterial
Muitas peças automotivas combinam um substrato rígido com uma vedação ou empunhadura macia, ou incorporam insertos metálicos e terminais. Peças de dois e três materiais, como componentes de faróis, botões e carcaças vedadas, podem ser produzidas na série multimaterial DP, que vai de 2.180 a 8.000 kN. A carga de insertos geralmente é feita por robô para que o ciclo se mantenha repetível.
Foco em qualidade
- Aparência
- Perfis de velocidade de injeção estáveis e o controle de temperatura do molde limitam linhas de fluxo, variações de brilho e chupagens nas superfícies visíveis.
- Empenamento
- Resfriamento balanceado, pressão de recalque constante e secagem correta dos grades com fibra de vidro mantêm as peças grandes planas.
- Ajuste
- Peso de injeção repetível e paralelismo das placas mantêm as dimensões que controlam folga e faceamento com as peças adjacentes.
Checklist do briefing do projeto
- Dados da peça
- Arquivos 3D, peso da peça, área projetada e classe de aparência.
- Material
- Grade, teor de carga e requisitos de secagem.
- Molde
- Dimensões, peso, curso de abertura, zonas de câmara quente e gavetas.
- Produção
- Tempo de ciclo alvo e volume anual.
- Automação
- Carga de insertos, retirada por robô e manuseio posterior.
- Aceitação
- Requisitos dimensionais, de aparência e de teste acordados para o projeto.
FAQ
Perguntas frequentes
Qual força de fechamento um molde de para-choque exige?
Moldes de para-choque típicos exigem aproximadamente de 15.000 a 30.000 kN, dependendo da área projetada, da espessura de parede e do material. A largura do molde e o curso de abertura são verificados junto com a tonelagem, por isso os para-choques normalmente são produzidos em máquinas de duas placas, como a série DU II.
Por que escolher uma máquina de duas placas para grandes peças automotivas?
Máquinas de duas placas oferecem placas grandes e cursos longos em uma área ocupada menor do que uma máquina de joelheira ou de três placas com a mesma força de fechamento. Isso se adapta a moldes profundos e largos de para-choques, painéis de porta e suportes do painel de instrumentos.
Qual série é adequada para conectores e presilhas?
Pequenas peças de precisão em PA, PBT ou POM geralmente são produzidas na série servo-hidráulica M8SII, dimensionada conforme o molde e o peso de injeção. Use as calculadoras de força de fechamento e de volume de injeção para uma primeira estimativa.
É possível produzir peças com vedações macias ou em duas cores em um único ciclo?
Sim. A série multimaterial DP permite a moldagem em duas ou três cores e materiais, com modelos de 2.180 a 8.000 kN.
Podemos fazer um teste com o nosso molde antes do embarque?
Um teste em fábrica antes do embarque pode ser organizado conforme os requisitos de aceitação acordados no projeto. Envie os dados do seu molde e o material no briefing do projeto para planejá-lo.