 HWAMDA

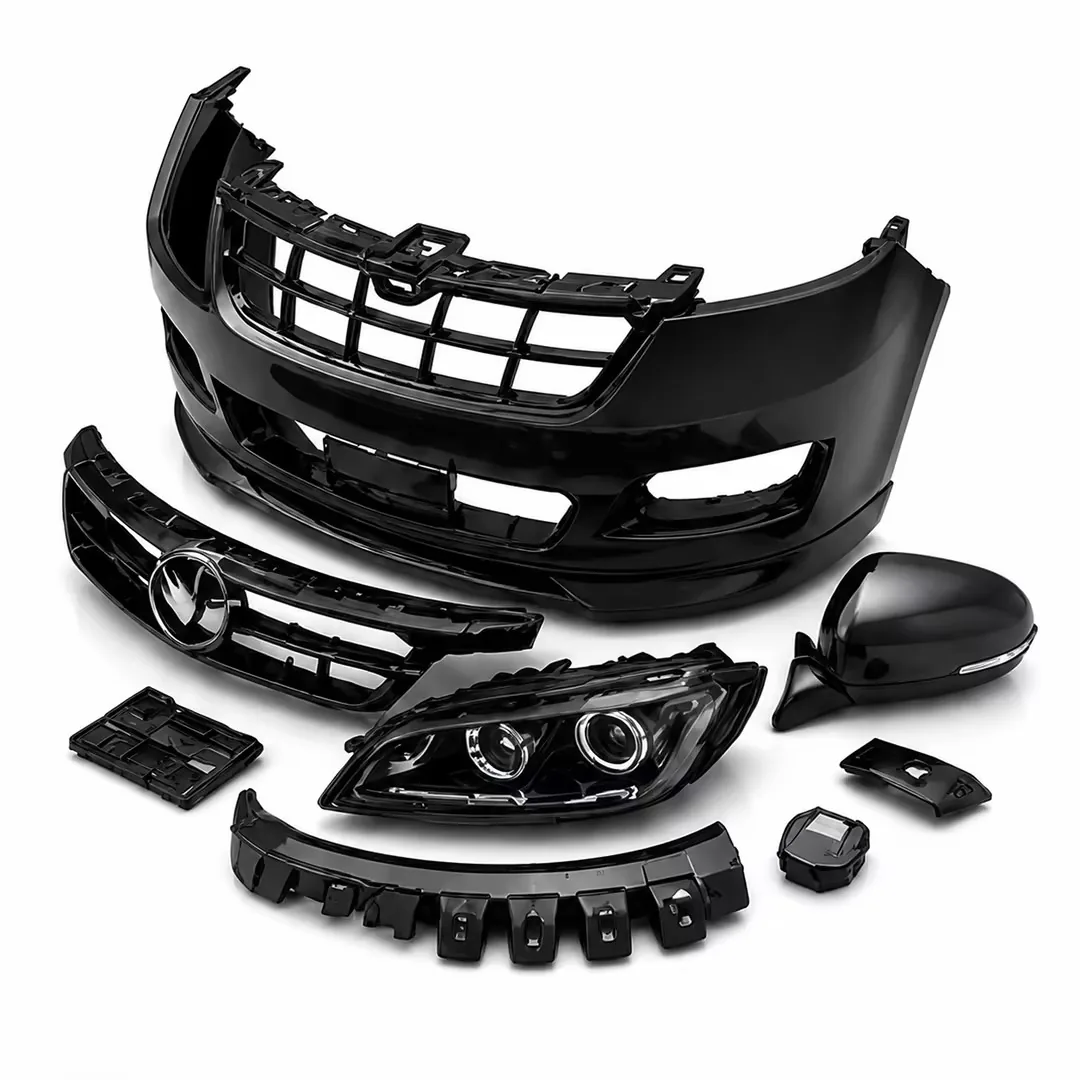
Типовые автомобильные пластиковые детали
Автомобильные проекты охватывают широкий диапазон размеров деталей — от нескольких граммов до нескольких килограммов. Машина подбирается под габариты пресс-формы, массу впрыска и требования к внешнему виду каждого семейства деталей.
- Внутренняя отделка и дверные панели
- Крупные текстурированные поверхности из PP или ABS, у которых визуально контролируют равномерность глянца и линии течения.
- Детали панели приборов
- Каркасы, дефлекторы и рамки, сочетающие конструкционные рёбра с лицевыми поверхностями и точными сборочными посадками.
- Бамперы и крупные наружные детали
- Тяжёлые пресс-формы и длинные пути течения требуют высокого усилия смыкания, больших плит и длинного хода раскрытия.
- Подкапотные детали
- Детали из стеклонаполненного PA или PBT — крышки, кронштейны и элементы систем жидкостей, — работающие при воздействии тепла и масла.
- Разъёмы и клипсы
- Мелкие точные детали из PA, PBT или POM, обычно в многогнёздных пресс-формах со строгим контролем размеров.
- Корпуса фар и фонарей
- Корпуса из PP или PC/ABS, у которых уплотнительные поверхности и плоскостность должны соответствовать узлу рассеивателя.
Типовые автомобильные материалы
| Материал | Типовое применение | Типовые параметры переработки |
|---|---|---|
| PP, PP-TD, PP-EPDM | Бамперы, дверные панели, внутренняя отделка | Расплав 200–250 °C; марки с тальком и EPDM снижают усадку и повышают ударную прочность |
| ABS | Отделка, консоли, решётки радиатора | Сушка 80 °C, 2–4 ч; расплав 220–260 °C |
| PC/ABS | Детали панели приборов, корпуса фар | Сушка 100–110 °C, 3–4 ч; расплав 250–280 °C |
| PA6 / PA66-GF | Подкапотные кронштейны, крышки, разъёмы | Сушка 80 °C до влажности ниже 0,2%; расплав 260–300 °C; горячая форма для качества поверхности с волокном |
| POM | Клипсы, шестерни, детали топливной системы | Расплав 190–220 °C; избегать длительного пребывания во избежание выделения формальдегида |
| PBT | Разъёмы, корпуса датчиков | Сушка 120 °C, 3–4 ч; расплав 240–270 °C |
Типовые значения; настройки сверяйте с техническим паспортом поставщика материала.
Особенности крупногабаритных деталей
Бамперам, дверным панелям и каркасам панели приборов обычно требуется усилие смыкания от 10 000 до 30 000 кН, а пресс-формы могут превышать 2 м по ширине и весить 20 тонн и более. Размер плит и максимальный просвет между ними часто определяют выбор машины раньше, чем усилие.
Двухплитная серия DU II охватывает диапазон от 6 500 до 33 000 кН — от DU650II до DU3300II. Двухплитная конструкция обеспечивает компактную площадь при своём усилии смыкания, длинный ход раскрытия для глубоких деталей и большие плиты для широких пресс-форм. Для деталей среднего размера сервогидравлическая серия M8SII охватывает 900–33 000 кН с несколькими вариантами узла впрыска на каждую модель.
Закладные элементы и многокомпонентное литьё
Многие автомобильные детали сочетают жёсткое основание с мягким уплотнением или накладкой либо содержат металлические закладные и контакты. Двух- и трёхкомпонентные детали, такие как элементы фар, ручки и герметичные корпуса, можно производить на многокомпонентной серии DP с диапазоном от 2 180 до 8 000 кН. Установку закладных обычно выполняет робот, чтобы цикл оставался повторяемым.
Ключевые аспекты качества
- Внешний вид
- Стабильные профили скорости впрыска и термостатирование пресс-формы ограничивают линии течения, разнотон глянца и утяжины на лицевых поверхностях.
- Коробление
- Сбалансированное охлаждение, постоянное давление выдержки и правильная сушка стеклонаполненных марок сохраняют плоскостность крупных деталей.
- Посадка
- Повторяемая масса впрыска и параллельность плит удерживают размеры, от которых зависят зазоры и перепады с сопрягаемыми деталями.
Чек-лист технического задания
- Данные детали
- 3D-модели, масса детали, площадь проекции и класс внешнего вида.
- Материал
- Марка, содержание наполнителя и требования к сушке.
- Пресс-форма
- Габариты, масса, ход раскрытия, зоны горячеканальной системы и знаки с боковым приводом.
- Производительность
- Целевое время цикла и годовой объём.
- Автоматизация
- Установка закладных, съём роботом и дальнейшая транспортировка.
- Приёмка
- Требования к размерам, внешнему виду и испытаниям, согласованные для проекта.
FAQ
Частые вопросы
Какое усилие смыкания нужно для пресс-формы бампера?
Типовым пресс-формам бамперов требуется примерно 15 000–30 000 кН в зависимости от площади проекции, толщины стенки и материала. Ширина пресс-формы и ход раскрытия проверяются вместе с усилием, поэтому бамперы обычно производят на двухплитных машинах, например серии DU II.
Почему для крупных автомобильных деталей выбирают двухплитную машину?
Двухплитные машины обеспечивают большие плиты и длинный ход при меньшей длине, чем коленно-рычажная или трёхплитная машина с тем же усилием смыкания. Это подходит для глубоких и широких пресс-форм бамперов, дверных панелей и каркасов панели приборов.
Какая серия подходит для разъёмов и клипс?
Мелкие точные детали из PA, PBT или POM обычно производят на сервогидравлической серии M8SII, подобранной под пресс-форму и массу впрыска. Для предварительной оценки воспользуйтесь калькуляторами усилия смыкания и объёма впрыска.
Можно ли получать детали с мягкими уплотнениями или двухцветные детали за один цикл?
Да. Многокомпонентная серия DP поддерживает литьё в два или три цвета и материала, модели от 2 180 до 8 000 кН.
Можно ли провести испытания с нашей пресс-формой до отгрузки?
Заводские испытания до отгрузки могут быть организованы по приёмочным требованиям, согласованным в проекте. Для их планирования передайте данные пресс-формы и материала в техническом задании проекта.