 HWAMDA
Geometría
Los nervios, esquinas, transiciones y dirección de desmoldeo cambian el recorrido de llenado.

GUÍA DE PROCESO DE PARED DELGADA
Comprenda cómo geometría, material, longitud de flujo, respuesta de máquina, molde y enfriamiento trabajan juntos.
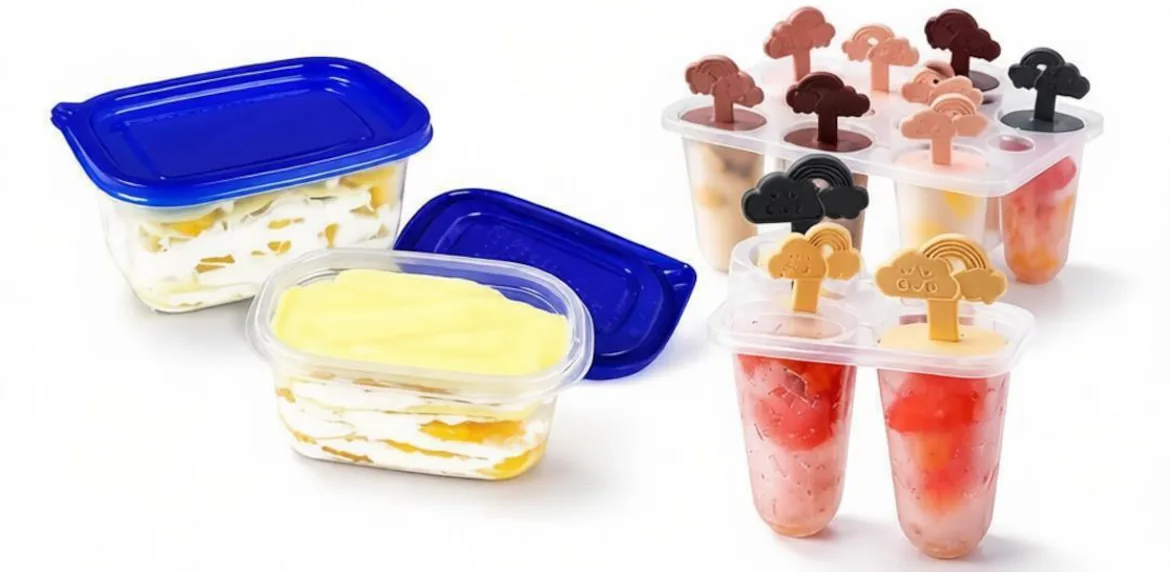
01 · DEFINICIÓN
El fundido debe llenar una ruta exigente antes de congelarse.
Geometría y área proyectada de la pieza
Espesores nominales y locales de pared
Comportamiento de flujo del material
Distancia desde la entrada hasta el final del llenado
02 · CRITERIOS DE PARED
No hay un espesor universal; depende de geometría, material, flujo y tamaño.
Los nervios, esquinas, transiciones y dirección de desmoldeo cambian el recorrido de llenado.
La viscosidad, rigidez, contracción y ventana de proceso afectan la viabilidad.
Un recorrido más largo aumenta las exigencias de velocidad de llenado, presión y venteo.
El área proyectada total afecta los requisitos de cierre y molde.
Evalúe la pieza completa y el recorrido del flujo, no solo un valor aislado de espesor.
03 · VENTANA DE PROCESO
El canal fino pierde calor rápido y reduce la ventana del proceso.
Ventana de llenado más amplia
Menor sensibilidad a pequeños cambios
Ruta de flujo más tolerante
Congelación más rápida del frente
Mayor sensibilidad a velocidad y balance
Mayor dependencia de enfriamiento y ventilación
04 · MATERIALES
Equilibre fluidez, rigidez, impacto, temperatura y uso final.
Común en envases de pared delgada; el grado depende de la rigidez, el flujo y los requisitos de uso final.
Se utiliza cuando importan la tenacidad y resistencia química; la geometría y el grado siguen siendo decisivos.
Puede aportar rigidez y transparencia en aplicaciones adecuadas, considerando impacto y requisitos del producto.
Posibles para piezas técnicas específicas, pero los requisitos de proceso, molde y prestaciones varían ampliamente.
Para una rigidez elevada, compare grados reales, aditivos, diseño de pared y datos de ensayo del proveedor del material. El nombre del polímero no basta.
05 · RELACIÓN CON LA LONGITUD DE FLUJO
Más distancia o menos pared aumenta la exigencia de llenado.
Utilice el plano real, el grado de resina, el concepto de entrada y el análisis de flujo del molde cuando esté disponible. No use una relación genérica como criterio universal de aceptación.
06 · VELOCIDAD Y PRESIÓN DE INYECCIÓN
Velocidad y presión se ajustan a la pieza y al molde.
Alcance de forma constante la condición de llenado requerida.
Controle el frente de flujo ante cambios de geometría.
Mantenga un margen de proceso adecuado sin ocultar problemas del molde.
Cambie de llenado a mantenimiento con una condición repetible en la cavidad.
07 · REQUISITOS DE MÁQUINA
La selección parte de la pieza, el molde y la producción.
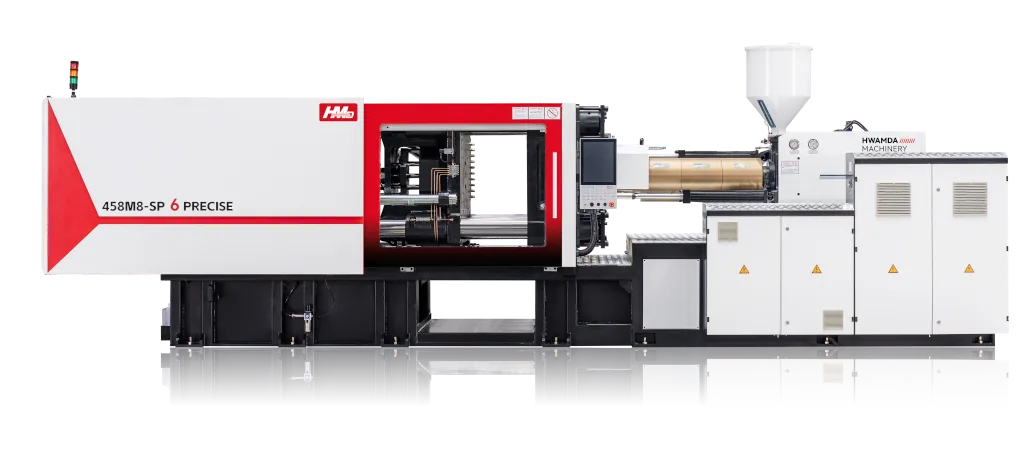
Control estable de aceleración y velocidad para el perfil de llenado requerido.
Fuerza, ajuste a los platos y movimiento del molde adecuados para el área proyectada real.
Prepare la siguiente dosis dentro del ciclo previsto sin degradar el material.
Coordine las señales de inyección, enfriamiento, expulsión y automatización.
Prevea interfaces seguras y claras para la extracción o los equipos IML.
08 · DISEÑO DEL MOLDE
El molde define llenado, ventilación, enfriamiento y balance.
El tipo y la posición de la entrada deben favorecer el recorrido de flujo previsto.
El aire atrapado debe salir sin generar rebaba.
Los circuitos equilibrados extraen calor de manera uniforme en toda la pieza.
El llenado y el enfriamiento de múltiples cavidades deben evaluarse conjuntamente.
HWAMDA puede revisar los datos de interfaz máquina–molde y coordinar pruebas de producción según los requisitos confirmados del proyecto.
09 · ENFRIAMIENTO Y CICLO
La extracción uniforme de calor protege forma y estabilidad.
El movimiento más rápido posible no equivale al ciclo de producción estable más rápido.
10 · DIAGNÓSTICO DE DEFECTOS
Diagnostique pieza, resina, máquina y molde como sistema.
Las causas posibles incluyen solidificación prematura, restricción del flujo, venteo insuficiente o un perfil de llenado inadecuado.
Suele relacionarse con enfriamiento desigual, orientación, compactación o distribución de espesores.
Revise el cierre, el ajuste del molde, el venteo, la presión y el estado de la línea de partición.
Compruebe el equilibrio de entradas y cavidades, la temperatura, el venteo y el perfil de inyección.
11 · APLICACIONES
Envases, vasos, tapas y otros empaques.
Piezas ligeras de envase con altas exigencias de llenado, enfriamiento y extracción.
Piezas cilíndricas delgadas donde pueden importar la redondez y el apilado.
Piezas ligeras que requieren llenado equilibrado y manipulación fiable.
Otros recipientes y cierres evaluados según geometría, material y producción.
12 · ELECCIÓN DE EQUIPO
Cuando la ventana exige respuesta rápida y movimientos coordinados.
Explorar máquinas de pared delgadaRecorrido de flujo fino o exigente
Muchas cavidades o alta producción objetivo
Ventana de llenado estrecha
Secuencia rápida de molde y extracción
Recuperación estable dentro del ciclo objetivo
13 · PREGUNTAS FRECUENTES
Respuestas técnicas para evaluación inicial.
Es un proceso donde la pared y la ruta de flujo crean una ventana de llenado estrecha y de congelación rápida.
Depende de geometría, resina, longitud de flujo y tamaño; no existe un único espesor universal.
El fundido suele tener que llegar al final antes de que el canal fino se congele.
El PP es común; PE, PS y plásticos técnicos pueden servir en casos específicos según el grado real.
La extracción equilibrada de calor afecta ciclo, contracción, deformación y uniformidad.
Congelación temprana, restricción, mala ventilación, temperatura o perfil de inyección inadecuado.
La que cubre respuesta, cierre, ajuste del molde, recuperación, control y automatización del proyecto.
Una pieza fina puede enfriar rápido pero es más difícil de llenar; manda el sistema completo.