 HWAMDA
Геометрия
Ребра, углы, переходы и направление съема изменяют путь заполнения.

РУКОВОДСТВО ПО ТОНКОСТЕННОМУ ЛИТЬЮ
Разберитесь во взаимосвязи геометрии, материала, пути течения, машины, формы и охлаждения.
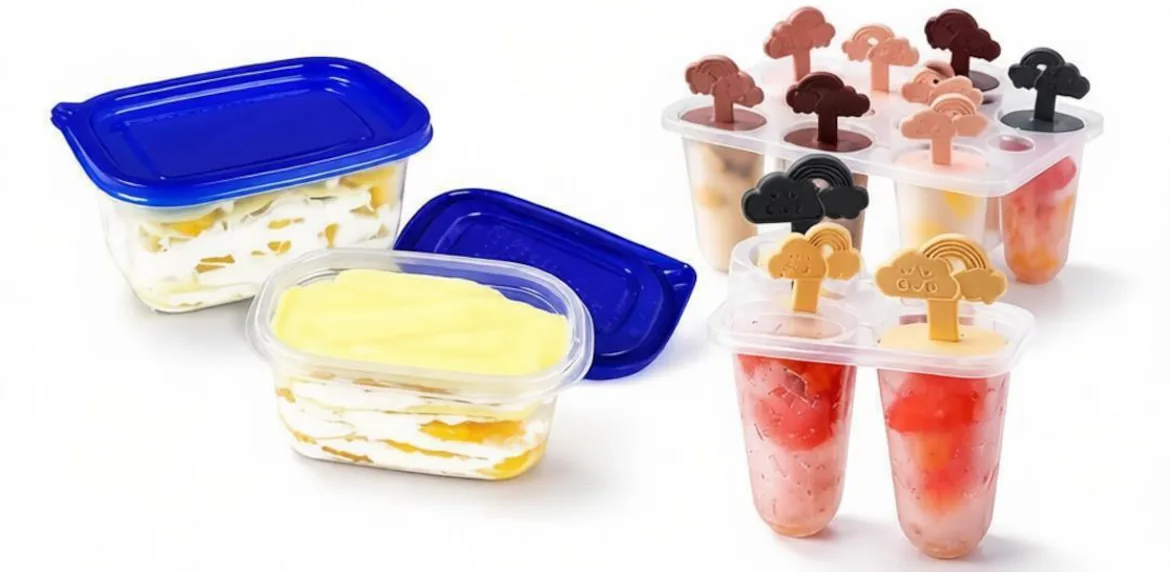
01 · ОПРЕДЕЛЕНИЕ
Тонкостенное литьё — это производство изделий с длинным или сложным путём течения относительно толщины стенки. Окно процесса уже, так как расплав должен заполнить полость до застывания фронта потока.
Геометрия и проекционная площадь изделия
Номинальная и локальная толщина стенки
Текучесть материала
Расстояние от впускного литника до конца заполнения
02 · КРИТЕРИИ ТОЛЩИНЫ СТЕНКИ
Единого порога нет: важны геометрия, материал, путь и размер.
Ребра, углы, переходы и направление съема изменяют путь заполнения.
Вязкость, жесткость, усадка и окно переработки влияют на реализуемость.
Более длинный путь повышает требования к скорости заполнения, давлению и вентиляции.
Общая проекционная площадь влияет на требования к смыканию и пресс-форме.
Оценивайте изделие и путь течения целиком, а не отдельное значение толщины стенки.
03 · ОКНО ПРОЦЕССА
Тонкий канал быстрее теряет тепло и сужает окно процесса.
Более широкое окно заполнения
Ниже чувствительность ко времени
Менее критичный путь течения
Быстрое застывание фронта
Высокая чувствительность к скорости и балансу
Сильная зависимость от охлаждения и вентиляции
04 · МАТЕРИАЛЫ
Выбор материала — это баланс текучести, жёсткости, ударной прочности, термостойкости, соответствия нормам и требований к изделию, а не только лёгкости заполнения.
Распространен в тонкостенной упаковке; выбор марки зависит от жесткости, текучести и требований к применению.
Применяется там, где важны ударная вязкость и химическая стойкость; геометрия и марка остаются определяющими.
Может обеспечивать жесткость и прозрачность в подходящих применениях с учетом ударных нагрузок и требований к изделию.
Возможны для отдельных технических деталей, но требования к переработке, форме и свойствам сильно различаются.
Для высокой жесткости сравнивайте конкретные марки, добавки, конструкцию стенки и результаты испытаний поставщика материала. Одного названия полимера недостаточно.
05 · СВЯЗЬ С ДЛИНОЙ ТЕЧЕНИЯ
Чем дальше от впуска и чем тоньше стенка, тем выше требования к заполнению. Положение впуска и баланс путей течения могут изменить результат.
Используйте реальный чертеж, марку полимера, концепцию литников и результаты моделирования течения, если они доступны. Общее соотношение не является универсальным критерием годности.
06 · СКОРОСТЬ И ДАВЛЕНИЕ ВПРЫСКА
Скорость и давление подбирают под деталь и форму.
Стабильно достигайте требуемых условий заполнения.
Управляйте фронтом потока на участках изменения геометрии.
Обеспечьте запас по процессу, не маскируя проблемы пресс-формы.
Переключайтесь с заполнения на выдержку при воспроизводимом состоянии полости.
07 · ТРЕБОВАНИЯ К МАШИНЕ
Машину выбирают по детали, пресс-форме и целевой производительности. «Высокая скорость» полезна, только если весь процесс её требует и поддерживает.
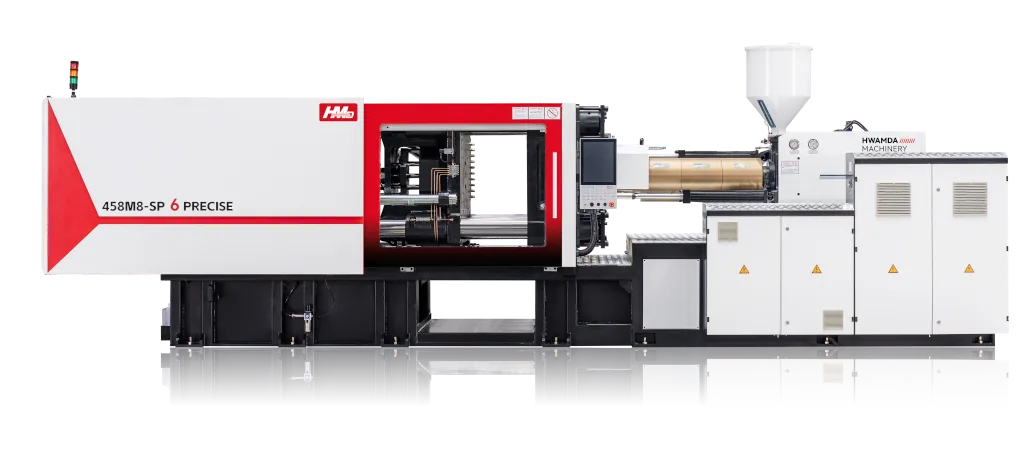
Стабильное управление ускорением и скоростью для требуемого профиля заполнения.
Достаточное усилие, совместимость с плитами и ход пресс-формы для реальной проекционной площади.
Подготовьте следующую дозу в рамках заданного цикла без разложения материала.
Согласуйте сигналы впрыска, охлаждения, выталкивателя и автоматизации.
Предусмотрите безопасные и четко определенные интерфейсы для съема изделий или IML.
08 · КОНСТРУКЦИЯ ПРЕСС-ФОРМЫ
Одна машина не исправит проблемы тонкостенного литья. Пресс-форма определяет путь течения, теплоотвод, выход воздуха и одинаковость гнёзд.
Тип и расположение литника должны соответствовать заданному пути течения.
Захваченный воздух должен выходить без образования облоя.
Сбалансированные контуры равномерно отводят тепло по всему изделию.
Заполнение и охлаждение многогнездной формы следует рассматривать совместно.
HWAMDA может проверить данные сопряжения машины и пресс-формы и скоординировать производственные испытания по согласованным требованиям проекта.
09 · ОХЛАЖДЕНИЕ И ЦИКЛ
Охлаждение обычно занимает основную часть цикла. Неравномерный теплоотвод может вызвать коробление, даже если заполнение выглядит приемлемым.
Максимально быстрое движение не означает самый короткий стабильный производственный цикл.
10 · ДИАГНОСТИКА ДЕФЕКТОВ
Рассматривайте каждый дефект как сигнал всей системы: изделие, полимер, сушка, машина, пресс-форма, охлаждение и автоматизация.
Возможные причины: раннее застывание, ограничение потока, недостаточная вентиляция или неподходящий профиль заполнения.
Часто связано с неравномерным охлаждением, ориентацией, подпиткой или распределением толщины стенки.
Проверьте узел смыкания, прилегание формы, вентиляцию, давление и состояние плоскости разъема.
Проверьте баланс литников и гнезд, температуру, вентиляцию и профиль впрыска.
11 · ПРИМЕНЕНИЯ
Пригодность всегда определяется по реальному чертежу изделия и требованиям к его характеристикам.
Легкая упаковка с высокими требованиями к заполнению, охлаждению и съему.
Тонкостенные цилиндрические изделия, для которых могут быть важны круглость и штабелирование.
Легкие изделия, требующие сбалансированного заполнения и надежного перемещения.
Другие контейнеры и укупорочные изделия, оцениваемые по геометрии, материалу и производительности.
12 · ВЫБОР ОБОРУДОВАНИЯ
Высокоскоростную конфигурацию стоит рассматривать, когда изделие и производственное окно требуют более быстрого отклика, меньшего времени заполнения и точно согласованных движений пресс-формы и автоматизации.
Смотреть тонкостенные машиныТонкий или сложный путь течения
Большое число гнезд или высокая производительность
Узкое окно заполнения
Быстрые движения формы и съем изделий
Стабильный набор дозы в заданном цикле
13 · ЧАСТЫЕ ВОПРОСЫ
Ответы для ранней оценки проекта.
Процесс, где стенка и путь течения создают узкое, быстро застывающее окно заполнения.
Это зависит от геометрии, марки материала, пути течения и размера; единого порога нет.
Расплав должен дойти до конца пути до застывания тонкого канала.
Часто применяют PP; PE, PS и инженерные пластики подходят для отдельных задач после выбора марки.
Равномерный теплоотвод влияет на цикл, усадку, коробление и стабильность гнёзд.
Раннее застывание, ограничение потока, плохая вентиляция, температура или неверный профиль.
Машина с нужной реакцией впрыска, смыканием, посадкой формы, пластикацией, управлением и интерфейсами.
Тонкая деталь может быстро охлаждаться, но сложнее заполняется; важен весь процесс.