 HWAMDA
Geometria
Nervuras, cantos, transições e direção de desmoldagem alteram o caminho de preenchimento.

GUIA DO PROCESSO DE PAREDE FINA
Entenda como geometria, material, comprimento de fluxo, máquina, molde e refrigeração trabalham juntos.
01 · DEFINIÇÃO
O fundido deve preencher um caminho exigente antes de congelar.
Geometria e área projetada da peça
Espessuras nominais e locais da parede
Comportamento de fluxo do material
Distância da entrada até o final do preenchimento
02 · CRITÉRIOS DE PAREDE
Não há limite universal; depende de geometria, material, fluxo e tamanho.
Nervuras, cantos, transições e direção de desmoldagem alteram o caminho de preenchimento.
Viscosidade, rigidez, contração e janela de processamento afetam a viabilidade.
Um caminho mais longo aumenta as exigências de velocidade de preenchimento, pressão e saída de gases.
A área projetada total afeta os requisitos de fechamento e molde.
Avalie a peça completa e o caminho do fluxo, não apenas um valor isolado de espessura.
03 · JANELA DE PROCESSO
O canal fino perde calor rápido e reduz a janela do processo.
Janela de enchimento mais ampla
Menor sensibilidade a pequenas variações
Caminho de fluxo mais tolerante
Congelamento mais rápido da frente
Maior sensibilidade à velocidade e equilíbrio
Maior dependência de refrigeração e respiro
04 · MATERIAIS
Equilibre fluxo, rigidez, impacto, temperatura e uso final.
Comum em embalagens de parede fina; o grau depende da rigidez, do fluxo e dos requisitos de uso final.
Usado quando tenacidade e resistência química são importantes; geometria e grau continuam decisivos.
Pode oferecer rigidez e transparência em aplicações adequadas, considerando impacto e requisitos do produto.
Possíveis para peças técnicas específicas, mas os requisitos de processamento, molde e desempenho variam bastante.
Para alta rigidez, compare graus reais, aditivos, projeto da parede e dados de ensaio do fornecedor. O nome do polímero não basta.
05 · RELAÇÃO COM O COMPRIMENTO DE FLUXO
Mais distância ou menos parede aumenta a exigência de enchimento.
Use o desenho real, o grau da resina, o conceito de entrada e a análise de fluxo do molde, quando disponível. Uma razão genérica não é um critério universal de aprovação.
06 · VELOCIDADE E PRESSÃO DE INJEÇÃO
Velocidade e pressão seguem a peça e o molde.
Alcance de forma consistente a condição de preenchimento necessária.
Controle a frente de fluxo nas mudanças de geometria.
Mantenha uma margem de processo adequada sem mascarar problemas do molde.
Passe do preenchimento ao recalque em uma condição repetível da cavidade.
07 · REQUISITOS DA MÁQUINA
A seleção parte da peça, molde e produção.
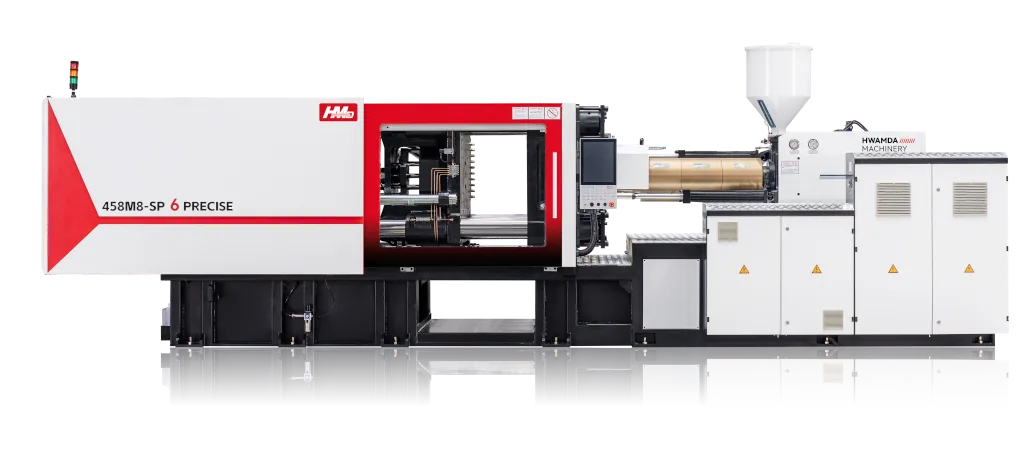
Controle estável de aceleração e velocidade para o perfil de preenchimento necessário.
Força, compatibilidade com as placas e movimento do molde adequados à área projetada real.
Prepare a próxima dose dentro do ciclo previsto sem degradar o material.
Coordene os sinais de injeção, resfriamento, extração e automação.
Preveja interfaces seguras e claras para extração ou equipamentos IML.
08 · PROJETO DO MOLDE
O molde define enchimento, respiro, refrigeração e equilíbrio.
O tipo e a posição da entrada devem favorecer o caminho de fluxo previsto.
O ar aprisionado deve sair sem gerar rebarbas.
Circuitos equilibrados removem o calor de maneira uniforme em toda a peça.
O preenchimento e o resfriamento de múltiplas cavidades devem ser avaliados em conjunto.
A HWAMDA pode analisar os dados de interface máquina–molde e coordenar testes de produção conforme os requisitos confirmados do projeto.
09 · RESFRIAMENTO E CICLO
Remoção uniforme de calor protege forma e estabilidade.
O movimento mais rápido possível não equivale ao ciclo de produção estável mais rápido.
10 · DIAGNÓSTICO DE DEFEITOS
Diagnostique peça, resina, máquina e molde como sistema.
As possíveis causas incluem solidificação precoce, restrição do fluxo, saída de gases insuficiente ou perfil de preenchimento inadequado.
Geralmente ligado a resfriamento desigual, orientação, recalque ou distribuição de espessuras.
Verifique o fechamento, o ajuste do molde, a saída de gases, a pressão e o estado da linha de partição.
Verifique o equilíbrio de entradas e cavidades, a temperatura, a saída de gases e o perfil de injeção.
11 · APLICAÇÕES
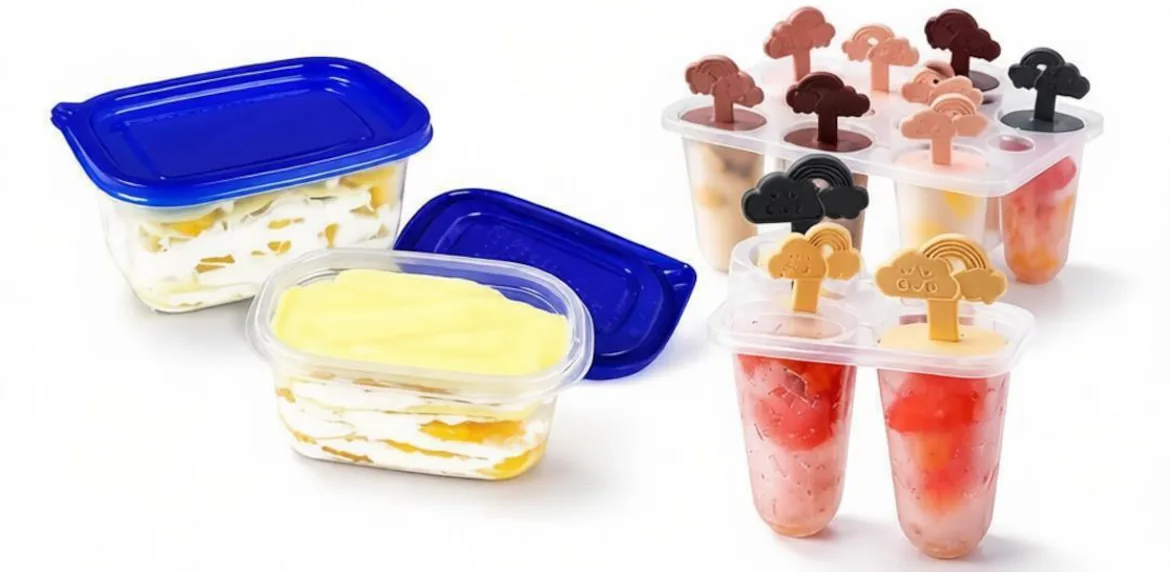
Recipientes, copos, tampas e embalagens.
Peças leves de embalagem com altas exigências de preenchimento, resfriamento e extração.
Peças cilíndricas finas em que circularidade e empilhamento podem ser importantes.
Peças leves que exigem preenchimento equilibrado e manuseio confiável.
Outros recipientes e fechamentos avaliados conforme geometria, material e produção.
12 · ESCOLHA DO EQUIPAMENTO
Quando o processo exige resposta rápida e movimentos coordenados.
Ver máquinas de parede finaCaminho de fluxo fino ou exigente
Muitas cavidades ou alta produção desejada
Janela de preenchimento estreita
Sequência rápida de molde e extração
Recuperação estável dentro do ciclo desejado
13 · PERGUNTAS FREQUENTES
Respostas técnicas para avaliação inicial.
Processo em que parede e caminho de fluxo criam uma janela de enchimento estreita e de congelamento rápido.
Depende da geometria, resina, comprimento de fluxo e tamanho; não há espessura universal.
O fundido geralmente deve chegar ao fim antes que o canal fino congele.
PP é comum; PE, PS e plásticos de engenharia podem servir conforme a classe real.
A remoção equilibrada de calor afeta ciclo, retração, empenamento e consistência.
Congelamento precoce, restrição, respiro ruim, temperatura ou perfil inadequado.
A que atende resposta, fechamento, ajuste do molde, recuperação, controle e interfaces do projeto.
A peça fina pode resfriar rápido, mas é mais difícil de preencher; o sistema completo define o ciclo.