 HWAMDA

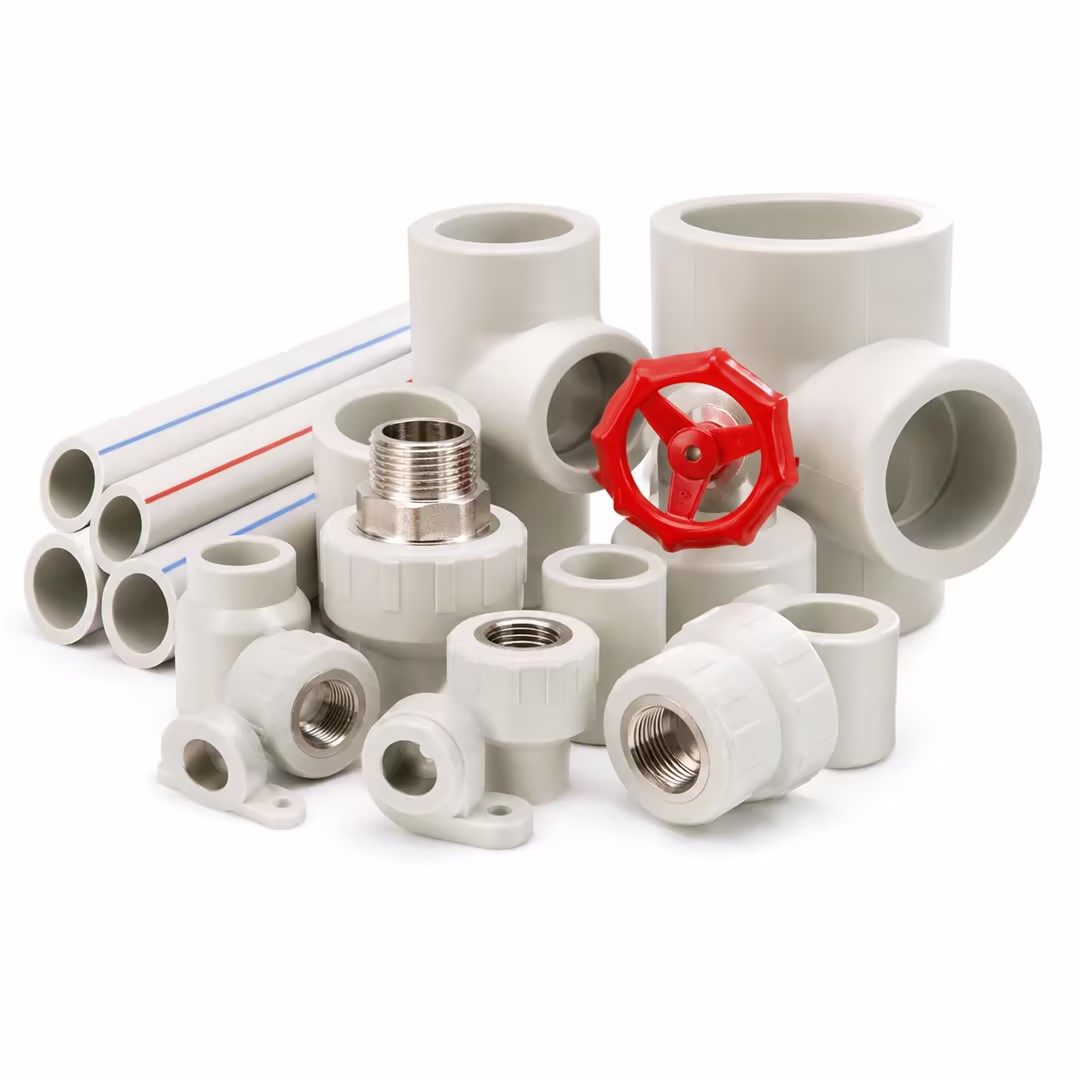
Raccords de tuyauterie
Les raccords relient les réseaux d'adduction d'eau, d'évacuation, d'irrigation, de gaines électriques et d'équipements techniques du bâtiment. Ce sont des pièces à parois épaisses et à cotes critiques, souvent dotées de filetages intérieurs, d'emboîtures ou d'inserts métalliques, moulées dans des moules à noyaux hydrauliques.
- Raccords pression
- Coudes, tés, manchons, réductions et bouchons pour réseaux d'eau en PVC-U et PPR.
- Raccords d'évacuation et d'assainissement
- Coudes, culottes et siphons en PVC de plus grand diamètre, souvent avec des noyaux longs et des moules lourds.
- Raccords PPR à inserts
- Inserts filetés en laiton surmoulés dans le PPR pour la transition vers une tuyauterie métallique.
- Vannes et gaines
- Corps de vannes à boisseau sphérique, raccords union et accessoires de gaines électriques en PVC ou PP.
Matières et fenêtres de transformation
| Matière | Température matière type | Point clé |
|---|---|---|
| PVC rigide (PVC-U) | Env. 170–200 °C | Sensible à la chaleur ; risque de dégradation et de dégagement corrosif de HCl en cas de surchauffe ou de séjour trop long |
| PPR | Env. 200–250 °C | Parois épaisses et inserts ; refroidissement long et maîtrise du retrait |
| PP / PP-B | Env. 200–240 °C | Raccords pour gaines, évacuation et irrigation |
| ABS / PE | Selon la matière | Raccords spéciaux et accessoires de gaines |
Les fenêtres de transformation varient selon le compound ; confirmez-les auprès de votre fournisseur de matière.
Enjeux de procédé
- Stabilité thermique du PVC
- Le PVC rigide exige une plastification à faible cisaillement, une régulation précise de la température du fourreau et un temps de séjour court. Une vis, un fourreau et une buse spécifiques au PVC, avec traitement anticorrosion, sont la pratique courante.
- Noyaux mobiles
- Les coudes et tés nécessitent plusieurs noyaux hydrauliques avec une séquence sûre. La machine doit disposer de suffisamment de circuits de noyaux et de verrouillages pour le moule.
- Parois épaisses et retrait
- Des épaisseurs de paroi de 3 à 8 mm ou plus entraînent de longs temps de maintien et de refroidissement ; retassures et vacuoles sont maîtrisées par la pression de maintien et la conception du refroidissement.
- Inserts
- Les inserts métalliques des raccords PPR exigent du temps de chargement, une température de moule stable et parfois un préchauffage des inserts.
- Précision dimensionnelle
- Les diamètres d'emboîture et les dimensions des filetages doivent respecter les normes des systèmes de canalisation pour garantir un assemblage fiable.
Configurations types
Les machines HWAMDA pour raccords de tuyauterie sont proposées en configurations distinctes pour le PVC et pour le PPR/PP. Les configurations PVC utilisent un ensemble de plastification spécifique au PVC avec une régulation thermique adaptée. Les raccords en PPR et PP sont produits sur la plateforme servo-hydraulique M8SII, avec une unité d'injection et des circuits de noyaux adaptés au moule. Les grands raccords d'évacuation aux moules lourds peuvent nécessiter des modèles M8SII plus grands.
Une cellule type comprend la machine, un thermorégulateur ou un groupe froid, un chargeur trémie et un broyeur pour les carottes. Les usines de PVC doivent également prévoir la ventilation de l'atelier autour de la machine.
Normes et contrôles qualité
Les raccords doivent assurer la liaison des tubes de manière fiable pendant des décennies : les fabricants travaillent donc selon les normes nationales ou internationales des systèmes de canalisation, par exemple les séries ISO, EN, ASTM ou DIN pour le PVC-U et le PPR. Ces normes définissent les dimensions d'emboîture, l'épaisseur de paroi, la pression nominale et les méthodes d'essai.
Les contrôles de production types comprennent le calibrage des emboîtures et des filetages, le contrôle du poids, l'inspection visuelle des vacuoles, brûlures et lignes d'écoulement, ainsi que des essais périodiques de pression hydrostatique. Pour le PVC, les essais de retrait à chaud ou en étuve révèlent les contraintes de transformation. Une bonne répétabilité de la machine et une préparation constante de la matière facilitent la réussite de ces contrôles, injection après injection.
Planification du moule et des empreintes
| Type de raccord | Concept de moule type | Point d'attention machine |
|---|---|---|
| Petits coudes et tés (20–32 mm) | Multi-empreintes avec noyaux hydrauliques | Circuits de noyaux et poids injecté |
| Raccords pression moyens (40–110 mm) | Deux à quatre empreintes | Taille du moule et débit de plastification |
| Grands raccords d'évacuation (110 mm et plus) | Une ou deux empreintes, noyaux longs | Course d'ouverture, dimensions des plateaux, effort des noyaux |
| Raccords PPR à inserts | Multi-empreintes avec broches porte-inserts | Temps de chargement des inserts et température du moule |
Comment démarrer
Envoyez les plans ou des échantillons des raccords, les dimensions et normes, la nuance de matière, le poids de la pièce, les dimensions du moule et les besoins en noyaux, le nombre d'empreintes et la production visée. L'adéquation des moules existants à la machine peut être étudiée à partir de leur plan et de leur poids.
FAQ
Questions fréquentes
Les raccords en PVC nécessitent-ils une presse à injecter spéciale ?
Le PVC exige un ensemble de plastification conçu pour le PVC rigide, avec une vis à faible cisaillement, un fourreau résistant à la corrosion et une régulation thermique précise. HWAMDA propose des configurations spécifiques au PVC à cet effet.
Une même machine peut-elle produire des raccords en PVC et en PPR ?
Le PVC et le PPR/PP sont configurés séparément, car leurs vis, leur régulation thermique et leurs exigences anticorrosion diffèrent. Les usines qui produisent les deux dédient généralement des machines à chaque matière.
Combien de noyaux mobiles un moule de raccord nécessite-t-il ?
Les coudes et tés nécessitent généralement deux à trois noyaux hydrauliques, et les dérivations complexes davantage. La machine est configurée avec suffisamment de circuits de noyaux pour le moule.
Pouvez-vous mouler des raccords PPR avec inserts en laiton ?
Oui, le surmoulage d'inserts est courant pour les raccords PPR filetés. Le chargement des inserts, la température du moule et la planification du cycle font partie de l'étude de configuration.
Que dois-je envoyer pour obtenir une recommandation de machine ?
Plans ou échantillons des raccords, nuance de matière, poids de la pièce, taille du moule, données des noyaux, nombre d'empreintes et production visée.