 HWAMDA

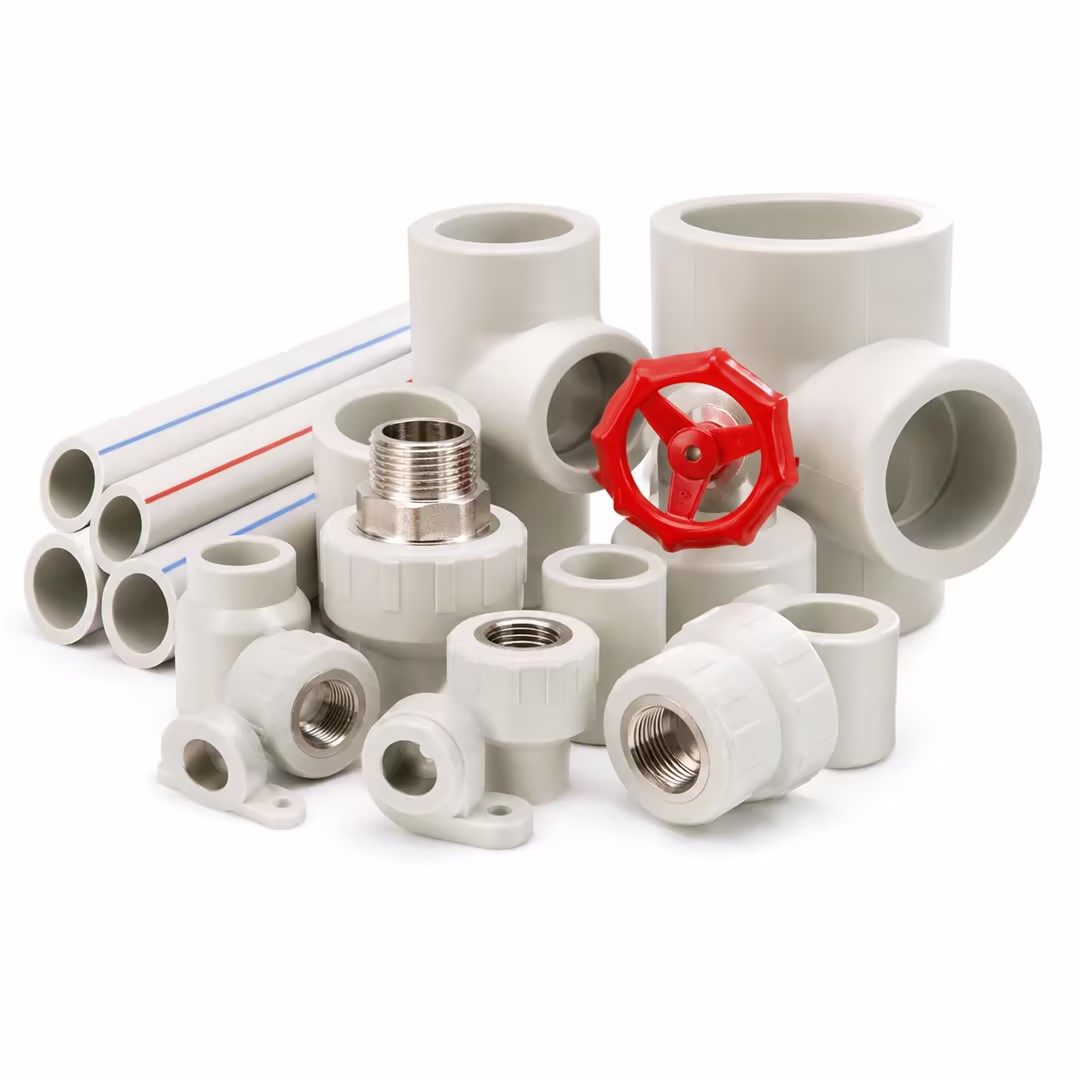
Conexões para tubulações
As conexões interligam sistemas de abastecimento de água, esgoto, irrigação, eletrodutos e instalações prediais. São peças de parede espessa e dimensionalmente críticas, muitas vezes com roscas internas, bolsas ou insertos metálicos, moldadas em moldes com puxadores de macho hidráulicos.
- Conexões para pressão
- Joelhos, tês, luvas, reduções e tampões para sistemas de abastecimento de água em PVC-U e PPR.
- Conexões para esgoto e drenagem
- Joelhos, junções e sifões de PVC de diâmetro maior, muitas vezes com machos longos e moldes pesados.
- Conexões de PPR com insertos
- Insertos roscados de latão sobremoldados em PPR para transição para tubulações metálicas.
- Válvulas e eletrodutos
- Corpos de registros de esfera, uniões e acessórios para eletrodutos em PVC ou PP.
Materiais e janelas de processamento
| Material | Temperatura típica do fundido | Ponto-chave |
|---|---|---|
| PVC rígido (PVC-U) | Aprox. 170–200 °C | Sensível ao calor; risco de degradação e liberação de HCl corrosivo se superaquecido ou mantido por tempo excessivo |
| PPR | Aprox. 200–250 °C | Paredes espessas e insertos; resfriamento longo e controle de contração |
| PP / PP-B | Aprox. 200–240 °C | Conexões para eletrodutos, drenagem e irrigação |
| ABS / PE | Depende do material | Conexões especiais e acessórios para eletrodutos |
As janelas de processamento variam conforme o composto; confirme com o seu fornecedor de material.
Desafios de processo
- Estabilidade térmica do PVC
- O PVC rígido exige plastificação com baixo cisalhamento, controle preciso da temperatura do cilindro e tempo de residência curto. Rosca, cilindro e bico específicos para PVC, com tratamento resistente à corrosão, são prática padrão.
- Puxadores de macho
- Joelhos e tês exigem vários puxadores de macho hidráulicos com sequência segura. A máquina precisa oferecer circuitos de puxador de macho e intertravamentos suficientes para o molde.
- Paredes espessas e contração
- Espessuras de parede de 3–8 mm ou mais levam a longos tempos de recalque e resfriamento; rechupes e vazios são controlados com a pressão de recalque e o projeto de refrigeração.
- Insertos
- Insertos metálicos em conexões de PPR exigem tempo para colocação dos insertos, temperatura de molde estável e, às vezes, pré-aquecimento dos insertos.
- Precisão dimensional
- Os diâmetros das bolsas e as dimensões das roscas precisam atender às normas do sistema de tubulação para garantir uma junta confiável.
Configurações típicas
As máquinas HWAMDA para conexões são oferecidas em configurações distintas para PVC e para PPR/PP. As configurações para PVC usam um conjunto de plastificação específico para PVC, com controle de temperatura adequado. As conexões de PPR e PP são produzidas na plataforma servo-hidráulica M8SII, com unidade de injeção e circuitos de puxador de macho compatibilizados com o molde. Grandes conexões de esgoto com moldes pesados podem exigir modelos M8SII maiores.
Uma célula típica inclui a máquina, um termorregulador de molde ou chiller, um alimentador de funil e um moinho para os galhos. Plantas de PVC devem planejar também a ventilação da área ao redor da máquina.
Normas e verificações de qualidade
As conexões precisam unir tubos de forma confiável por décadas; por isso, os fabricantes seguem normas nacionais ou internacionais de sistemas de tubulação, por exemplo as séries ISO, EN, ASTM ou DIN para PVC-U e PPR. Essas normas definem dimensões das bolsas, espessura de parede, classe de pressão e métodos de ensaio.
As verificações típicas de produção incluem calibração das bolsas e roscas, controle de peso, inspeção visual de vazios, queimas e linhas de fluxo e ensaios periódicos de pressão hidrostática. No PVC, ensaios de reversão térmica ou em estufa revelam tensões de processamento. A boa repetibilidade da máquina e a preparação consistente do material facilitam a aprovação nessas verificações injeção após injeção.
Planejamento de molde e cavidades
| Tipo de conexão | Conceito típico de molde | Consideração sobre a máquina |
|---|---|---|
| Joelhos e tês pequenos (20–32 mm) | Multicavidades com machos hidráulicos | Circuitos de puxador de macho e peso de injeção |
| Conexões médias para pressão (40–110 mm) | Duas a quatro cavidades | Tamanho do molde e capacidade de plastificação |
| Grandes conexões de esgoto (110 mm ou mais) | Uma ou duas cavidades, machos longos | Curso de abertura, tamanho das placas, força do puxador de macho |
| Conexões de PPR com insertos | Multicavidades com pinos para insertos | Tempo de colocação dos insertos e temperatura do molde |
Como começar
Envie os desenhos ou as amostras das conexões, as bitolas e normas, o grau do material, o peso da peça, as dimensões do molde e os requisitos de puxadores de macho, o número de cavidades e a produção desejada. Moldes existentes podem ser avaliados quanto à compatibilidade com a máquina a partir do desenho e do peso.
FAQ
Perguntas frequentes
Conexões de PVC exigem uma máquina injetora especial?
O PVC exige um conjunto de plastificação projetado para PVC rígido, com rosca de baixo cisalhamento, cilindro resistente à corrosão e controle preciso de temperatura. A HWAMDA oferece configurações específicas para PVC com essa finalidade.
A mesma máquina pode produzir conexões de PVC e de PPR?
PVC e PPR/PP são configurados separadamente porque roscas, controle de temperatura e requisitos de resistência à corrosão são diferentes. Plantas que produzem ambos normalmente dedicam máquinas a cada material.
Quantos puxadores de macho um molde de conexão precisa?
Joelhos e tês normalmente precisam de dois a três machos hidráulicos, e junções complexas, mais. A máquina é configurada com circuitos de puxador de macho suficientes para o molde.
Vocês moldam conexões de PPR com insertos de latão?
Sim, a moldagem com insertos é comum em conexões roscadas de PPR. A colocação dos insertos, a temperatura do molde e o planejamento do ciclo fazem parte da análise de configuração.
O que devo enviar para receber uma recomendação de máquina?
Desenhos ou amostras das conexões, grau do material, peso da peça, tamanho do molde, dados dos puxadores de macho, número de cavidades e produção desejada.