 HWAMDA

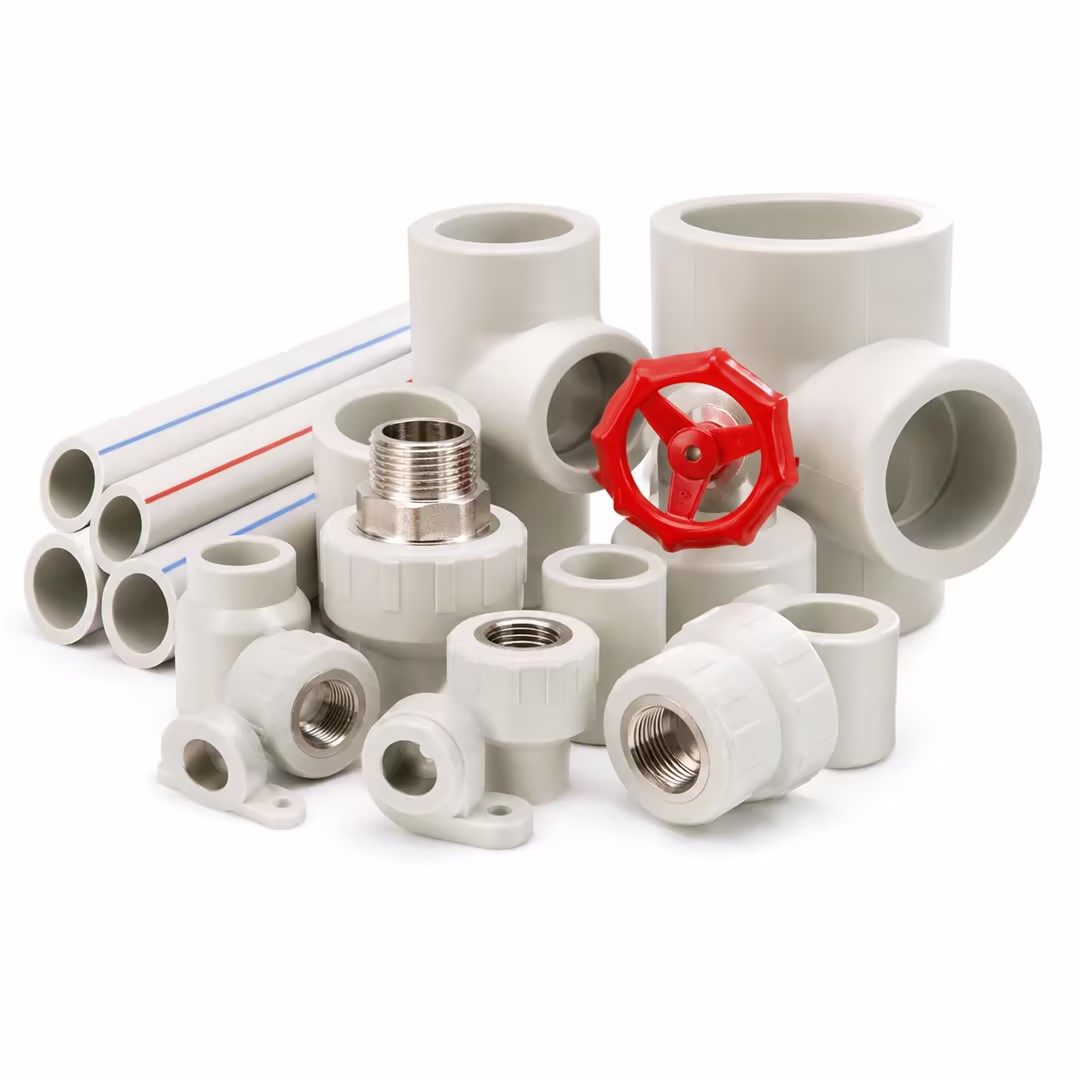
Conexiones de tubería
Las conexiones de tubería unen sistemas de agua potable, drenaje, riego, conduit eléctrico e instalaciones de edificios. Son piezas de pared gruesa y dimensionalmente críticas, a menudo con roscas internas, campanas o insertos metálicos, moldeadas en moldes con noyos hidráulicos.
- Conexiones a presión
- Codos, tes, coples, reducciones y tapones para sistemas de agua potable de PVC-U y PPR.
- Conexiones para drenaje y alcantarillado
- Codos, derivaciones y sifones de PVC de mayor diámetro, a menudo con machos largos y moldes pesados.
- Conexiones de PPR con insertos
- Insertos roscados de latón moldeados en PPR para la transición a tubería metálica.
- Válvulas y conduit
- Cuerpos de válvulas de bola, tuercas unión y accesorios para conduit eléctrico de PVC o PP.
Materiales y ventanas de proceso
| Material | Temperatura de masa típica | Consideración clave |
|---|---|---|
| PVC rígido (PVC-U) | Aprox. 170–200 °C | Sensible al calor; riesgo de degradación y liberación de HCl corrosivo si se sobrecalienta o permanece demasiado tiempo |
| PPR | Aprox. 200–250 °C | Paredes gruesas e insertos; enfriamiento largo y control de la contracción |
| PP / PP-B | Aprox. 200–240 °C | Conexiones para conduit, drenaje y riego |
| ABS / PE | Depende del material | Conexiones especiales y accesorios para conduit |
Las ventanas de proceso varían según el compuesto; confírmelas con su proveedor de material.
Retos del proceso
- Estabilidad térmica del PVC
- El PVC rígido requiere una plastificación de bajo cizallamiento, un control preciso de la temperatura del cilindro y un tiempo de residencia corto. Lo habitual es usar husillo, cilindro y boquilla específicos para PVC con tratamiento resistente a la corrosión.
- Noyos
- Los codos y las tes necesitan varios noyos hidráulicos con una secuencia segura. La máquina debe ofrecer suficientes circuitos de noyos y enclavamientos para el molde.
- Paredes gruesas y contracción
- Los espesores de pared de 3–8 mm o más implican tiempos largos de sostenimiento y enfriamiento; los rechupes y los vacíos se controlan con la presión de sostenimiento y el diseño de la refrigeración.
- Insertos
- Los insertos metálicos en conexiones de PPR requieren tiempo para su carga, una temperatura de molde estable y, en ocasiones, precalentamiento de los insertos.
- Precisión dimensional
- Los diámetros de las campanas y las dimensiones de las roscas deben cumplir las normas del sistema de tubería para lograr una unión fiable.
Configuraciones típicas
Las máquinas HWAMDA para conexiones de tubería se ofrecen en configuraciones separadas para PVC y para PPR/PP. Las configuraciones para PVC usan un conjunto de plastificación específico para PVC con un control de temperatura adecuado. Las conexiones de PPR y PP se producen en la plataforma servohidráulica M8SII, con la unidad de inyección y los circuitos de noyos adecuados al molde. Las conexiones grandes para drenaje con moldes pesados pueden requerir modelos M8SII más grandes.
Una celda típica incluye la máquina, un termorregulador de molde o chiller, un cargador de tolva y un molino para coladas. Las plantas de PVC también deben planificar la ventilación del taller alrededor de la máquina.
Normas y controles de calidad
Las conexiones deben unir tuberías de forma fiable durante décadas, por lo que los fabricantes trabajan conforme a normas nacionales o internacionales para sistemas de tubería, por ejemplo las series ISO, EN, ASTM o DIN para PVC-U y PPR. Estas normas definen las dimensiones de las campanas, el espesor de pared, la clase de presión y los métodos de prueba.
Los controles de producción típicos incluyen la verificación con calibres de campanas y roscas, el control de peso, la inspección visual de vacíos, quemaduras y líneas de flujo, y pruebas periódicas de presión hidrostática. En el PVC, las pruebas de reversión térmica o en horno revelan las tensiones de procesamiento. Una buena repetibilidad de la máquina y una preparación uniforme del material facilitan superar estos controles inyección tras inyección.
Planificación de moldes y cavidades
| Tipo de conexión | Concepto de molde típico | Consideración para la máquina |
|---|---|---|
| Codos y tes pequeños (20–32 mm) | Multicavidad con machos hidráulicos | Circuitos de noyos y peso de inyección |
| Conexiones a presión medianas (40–110 mm) | De dos a cuatro cavidades | Tamaño del molde y capacidad de plastificación |
| Conexiones grandes para drenaje (110 mm o más) | Una o dos cavidades, machos largos | Carrera de apertura, tamaño de placas, fuerza de los noyos |
| Conexiones de PPR con insertos | Multicavidad con pernos para insertos | Tiempo de carga de insertos y temperatura del molde |
Cómo empezar
Envíe los planos o las muestras de las conexiones, los tamaños y las normas, el grado del material, el peso de la pieza, las dimensiones del molde y los requisitos de noyos, el número de cavidades y la producción objetivo. Los moldes existentes pueden revisarse a partir de su plano y su peso para verificar su ajuste a la máquina.
FAQ
Preguntas frecuentes
¿Las conexiones de PVC necesitan una máquina de moldeo por inyección especial?
El PVC requiere un conjunto de plastificación diseñado para PVC rígido, con husillo de bajo cizallamiento, cilindro resistente a la corrosión y control preciso de temperatura. HWAMDA ofrece configuraciones específicas para PVC con este fin.
¿La misma máquina puede producir conexiones de PVC y de PPR?
El PVC y el PPR/PP se configuran por separado porque sus husillos, su control de temperatura y sus requisitos de resistencia a la corrosión son distintos. Las plantas que producen ambos suelen dedicar máquinas a cada material.
¿Cuántos noyos necesita un molde de conexiones?
Los codos y las tes suelen necesitar de dos a tres machos hidráulicos, y las derivaciones complejas, más. La máquina se configura con suficientes circuitos de noyos para el molde.
¿Pueden moldear conexiones de PPR con insertos de latón?
Sí, el moldeo con insertos es habitual en las conexiones roscadas de PPR. La carga de insertos, la temperatura del molde y la planificación del ciclo forman parte de la revisión de configuración.
¿Qué debo enviar para obtener una recomendación de máquina?
Planos o muestras de las conexiones, grado del material, peso de la pieza, tamaño del molde, datos de noyos, número de cavidades y producción objetivo.