 HWAMDA
Tampas
Fechamentos leves em que o encaixe e o balanceamento do molde são importantes.
PRODUÇÃO DE EMBALAGENS PARA ALIMENTOS
Configure a máquina, a interface do molde, o ciclo alvo, a opção IML e a automação em função da embalagem para alimentos que você precisa fabricar.
Potes redondos e retangulares · embalagens para delivery · copos · tampas
ADEQUAÇÃO DO PRODUTO
Comece por uma amostra ou um desenho real. A moldagem por injeção pode ser avaliada para embalagens reutilizáveis ou de parede fina quando a geometria, a resina, o molde e a meta de produção são definidos em conjunto.
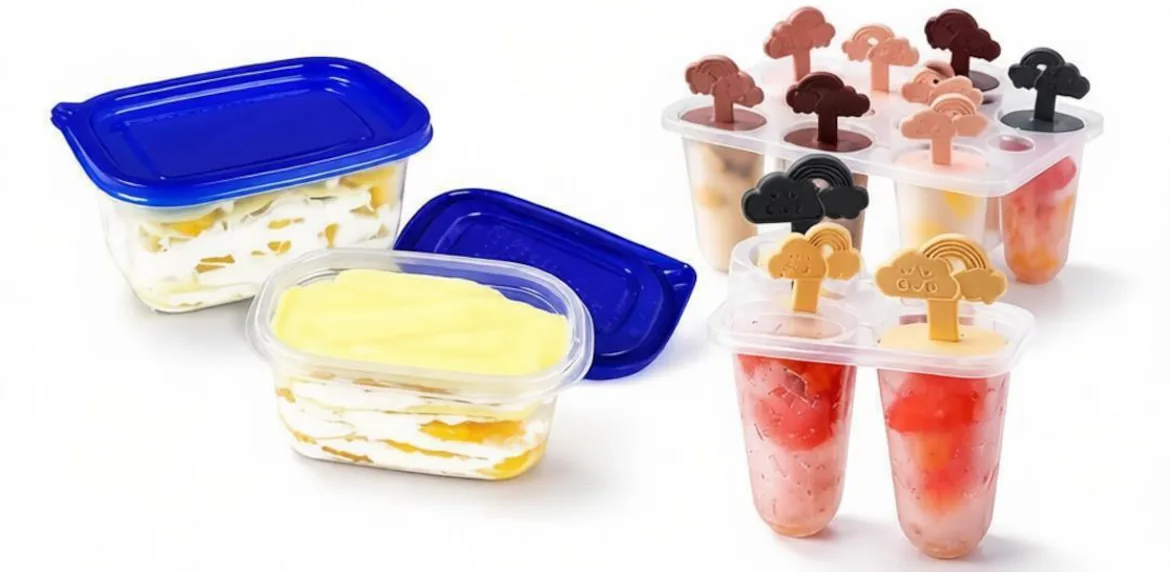
Formatos para armazenamento de alimentos e delivery com tampas ajustadas.
Potes, tigelas e formatos de embalagem relacionados.
Projetos de copos e porções individuais com requisitos de empilhamento definidos.
Fechamentos leves em que o encaixe e o balanceamento do molde são importantes.
Combinações de pote e tampa específicas para cada aplicação.
Projetos em que o comprimento de fluxo, a espessura de parede e o resfriamento exigem validação criteriosa.
REQUISITOS DO PRODUTO
A especificação da embalagem determina o volume de injeção necessário, o comportamento de enchimento, as dimensões do molde, a retirada e a meta de produção realista.
Comprimento, largura e altura totais, além dos detalhes críticos de encaixe.
Peso líquido da peça moldada, sem estimativas sem fundamento.
Seções nominais e seções finas críticas indicadas no desenho.
Nervuras, dobradiças, encaixe da tampa, empilhamento e detalhes de extração.
Grau de resina confirmado e janela de processo recomendada pelo fabricante da resina.
O ideal é um desenho. Uma foto nítida da amostra com as dimensões já é suficiente para começar.
SELEÇÃO DA MÁQUINA
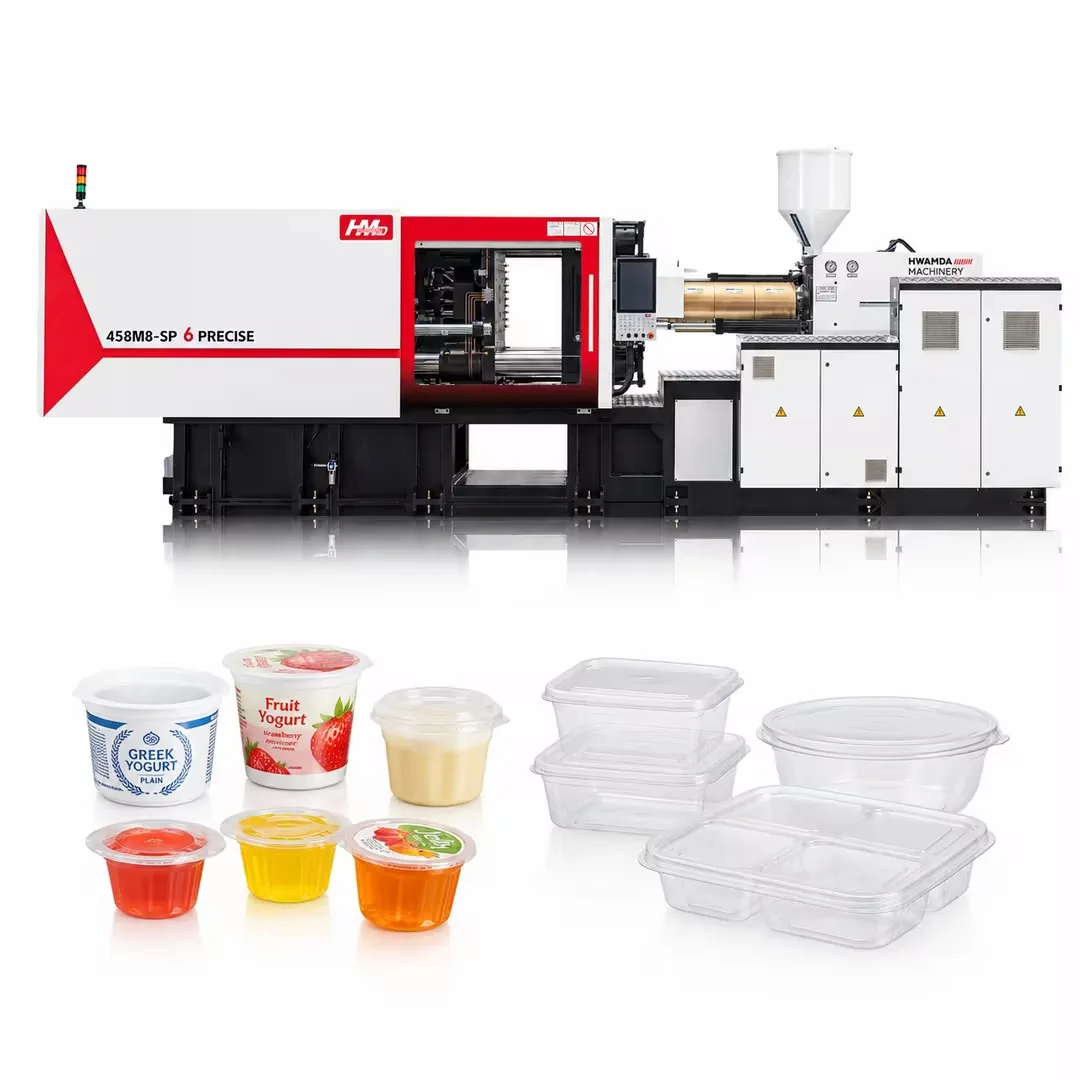
A HWAMDA avalia a peça, as cavidades, a área projetada, o volume de injeção necessário, o tamanho do molde e a sequência do ciclo antes de recomendar a configuração SP6.
01Área projetada
02Volume total de injeção necessário
03Dimensões do molde
04Curso de abertura e de extração
05Sequência do ciclo e da automação
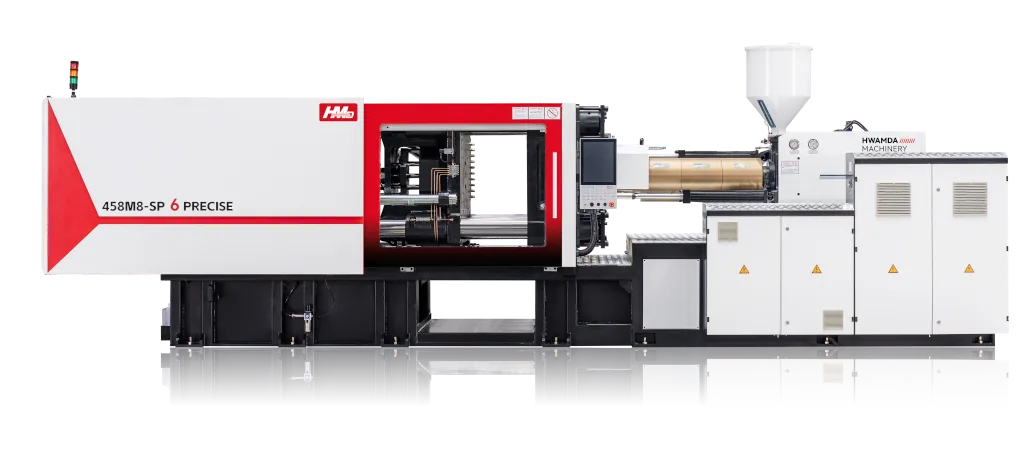
Unidade de fechamento, unidade de injeção e configuração do projeto recomendadas
CONFIGURAÇÃO DO MOLDE E DAS CAVIDADES
O número de cavidades não pode ser definido apenas pela produção. Enchimento, resfriamento, encaixe nas placas, retirada e manuseio de rótulos precisam funcionar em conjunto.
Equilibre a produção alvo com o volume de injeção, as dimensões do molde e o ciclo.
Avalie o comprimento de fluxo e as áreas finas críticas da peça.
Confirme a uniformidade de canais, pontos de injeção e cavidades no projeto do molde.
Coordene os circuitos de resfriamento do molde com o chiller e o ciclo alvo.
Verifique o espaço entre colunas, o encaixe nas placas, a espessura e o peso.
Verifique as interfaces de injeção, fechamento, extração e controle.
Reserve espaço para a colocação do rótulo, o acesso do robô e a folga de retirada.
A HWAMDA pode coordenar os dados de interface máquina–molde e os testes de produção conforme os requisitos de produção confirmados.
Precisa apenas do molde? Consulte soluções de moldes para recipientes alimentícios de parede finaCICLO E PRODUÇÃO
Uma meta de produção responsável vem da peça, do molde, do resfriamento e da sequência de manuseio reais, e não de uma promessa genérica de tempo de ciclo.
Produção teórica = cavidades do molde × 3.600 ÷ segundos de ciclo confirmados. O planejamento final deve considerar as inspeções de qualidade e as paradas normais de produção.
Leia o guia de injeção de parede finaOPÇÃO DE ROTULAGEM NO MOLDE
O IML pode combinar decoração e moldagem em um único ciclo, mas acrescenta requisitos de rótulo, robô, molde e processo que devem ser confirmados desde o início.
Material e formato do rótulo
Precisão de colocação e controle de eletricidade estática
Acesso ao molde e para o robô
Empilhamento e manuseio posterior
ROBÔ E AUTOMAÇÃO
O escopo da automação acompanha a peça e o processo. Ele pode ir de uma retirada simples até uma célula coordenada de IML e empilhamento.
Remova as peças de forma consistente sem prolongar a sequência alvo.
Alimente e posicione os rótulos quando o IML for escolhido.
Organize os potes ou as tampas para uma transferência estável.
Integre contagem, inspeção ou embalagem quando necessário.
RESFRIAMENTO E AUXILIARES
Os auxiliares são selecionados de acordo com a resina, o resfriamento do molde, o ciclo e as condições da fábrica. Eles não são um pacote fixo para todo projeto de embalagens para alimentos.
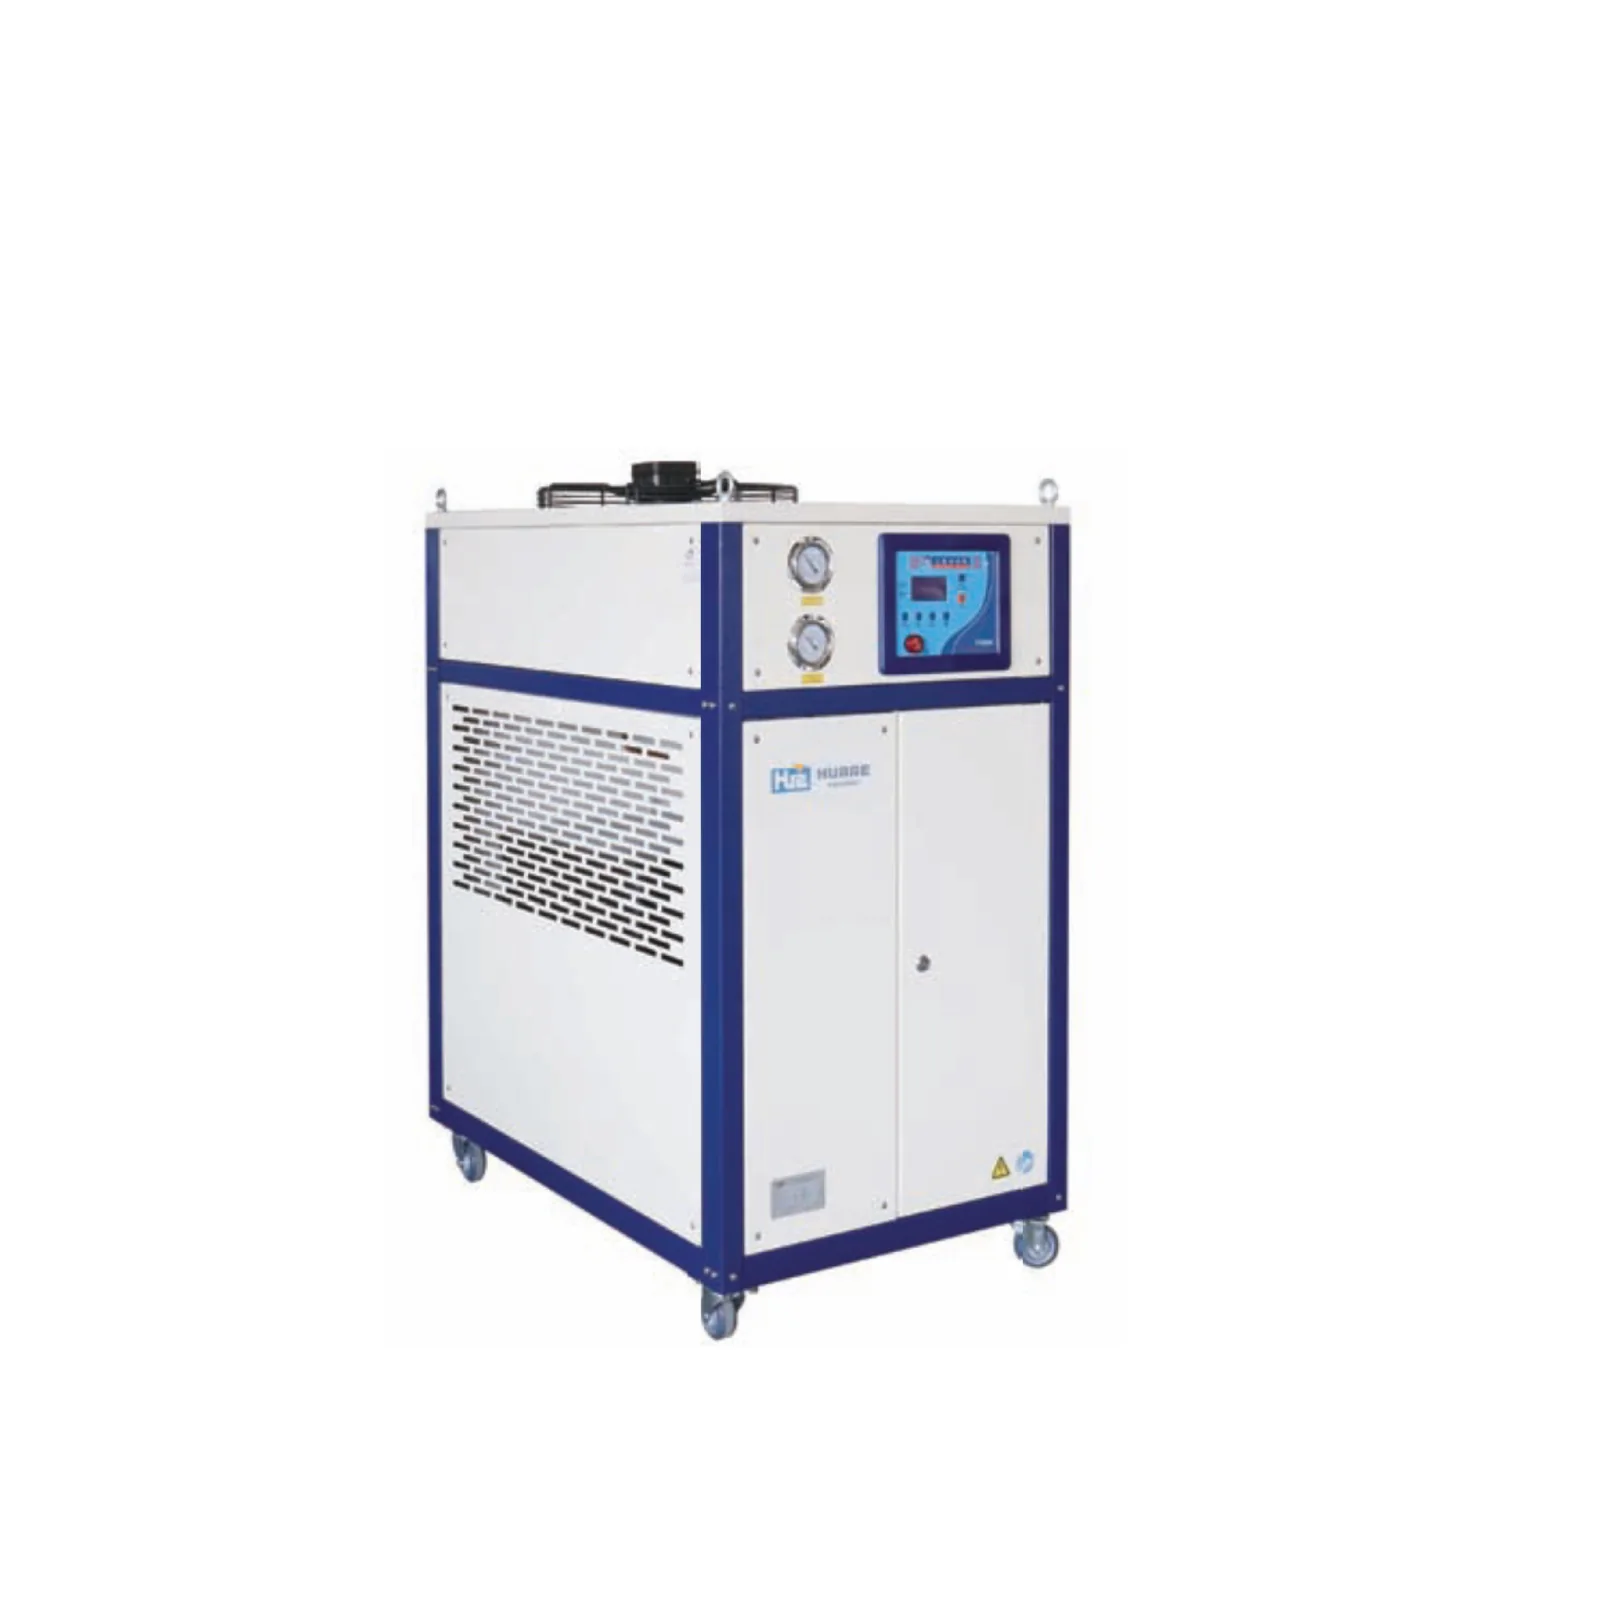
Atende à carga de resfriamento do molde definida pelo projeto.
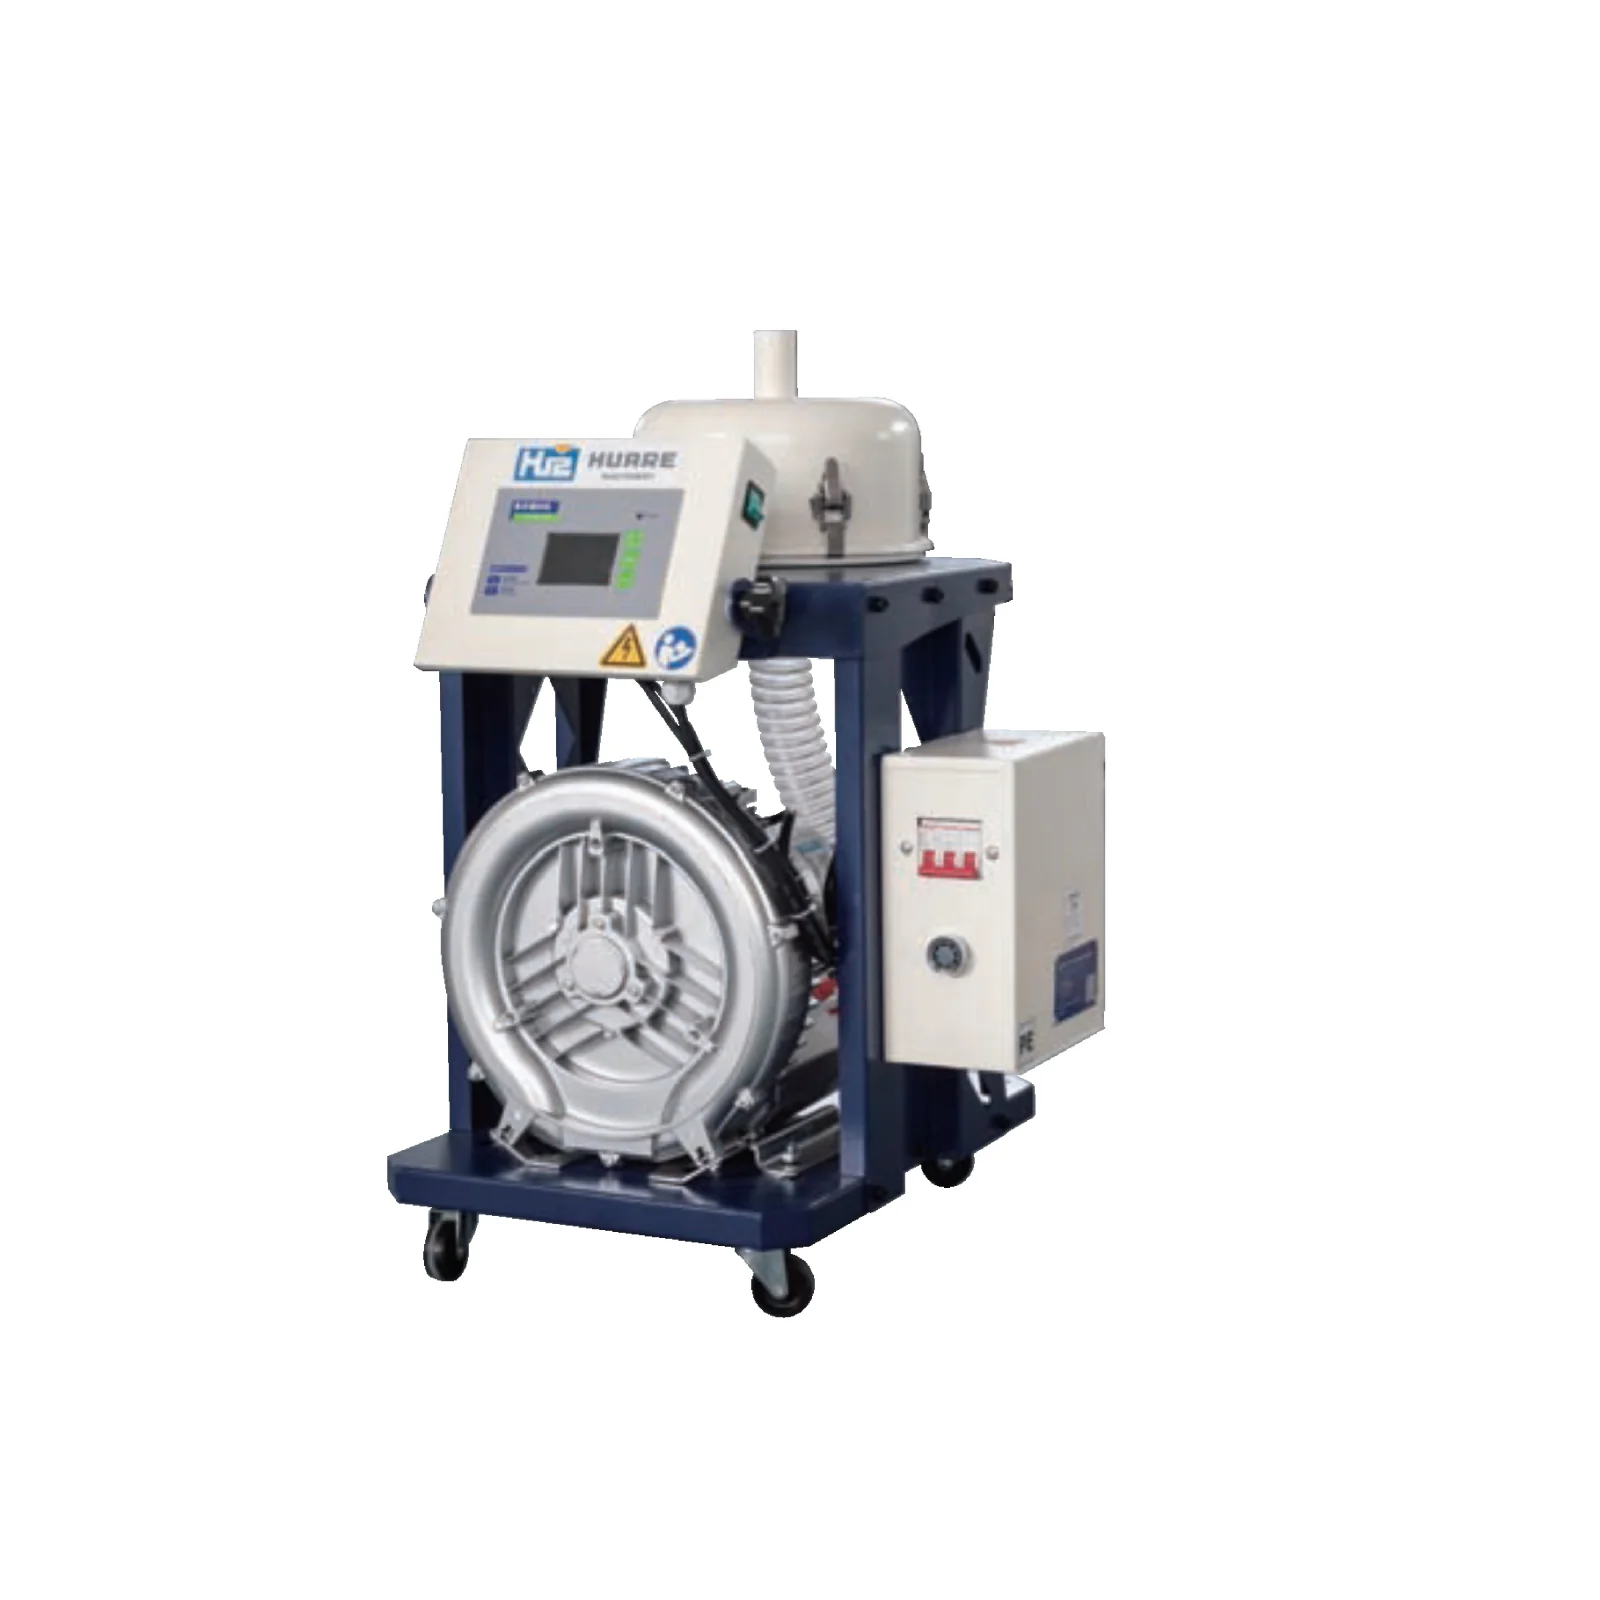
Transfere a resina para a máquina de forma controlada.
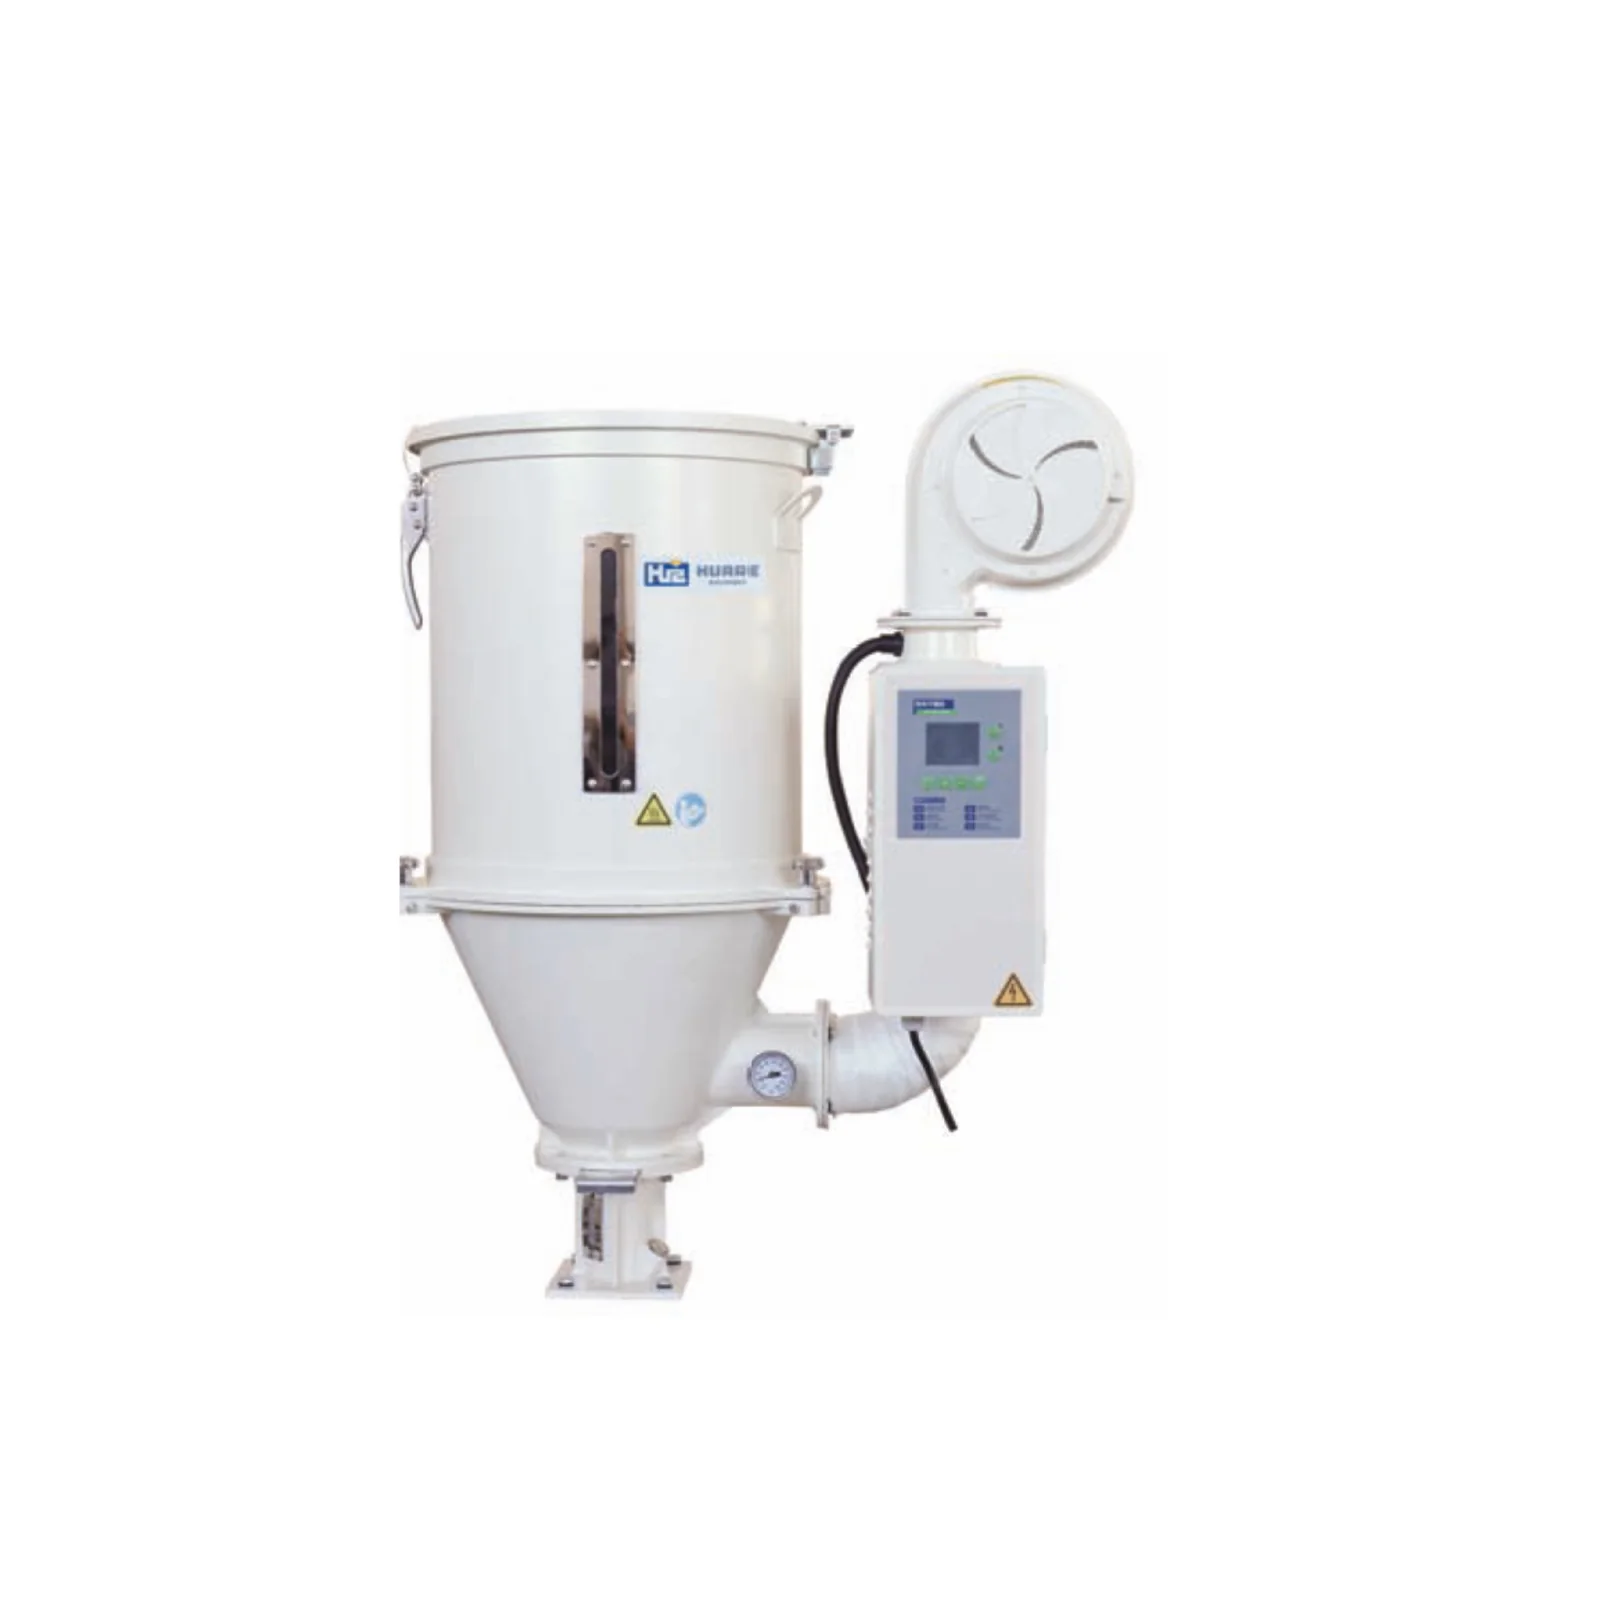
Usado somente quando a resina e o processo selecionados exigem secagem.
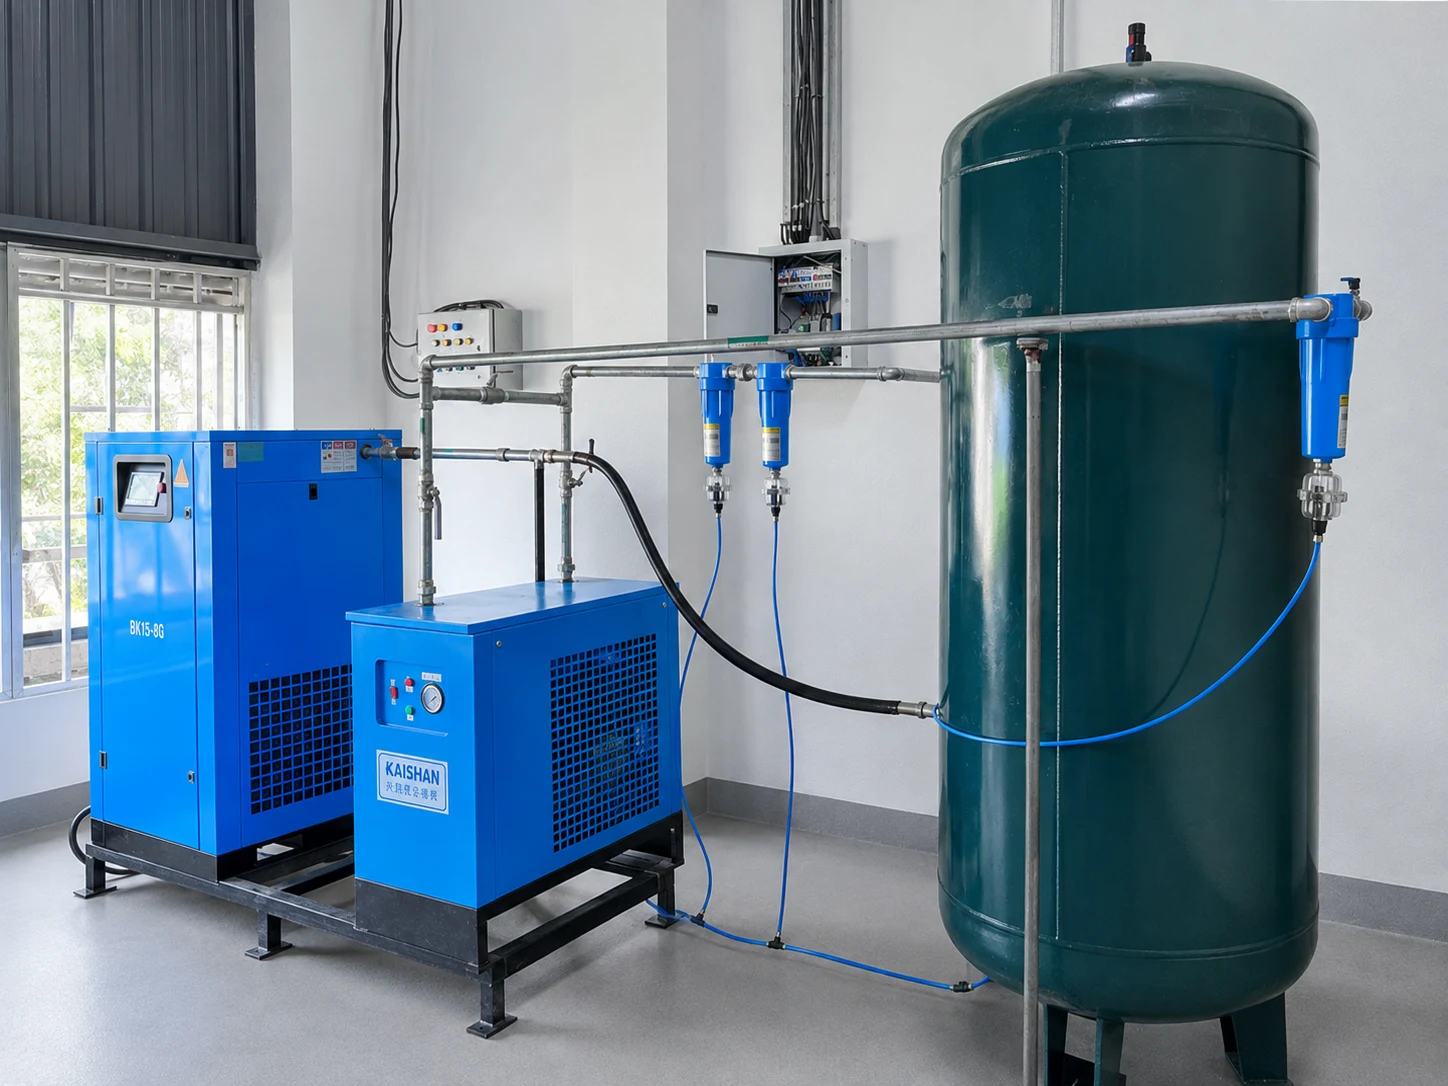
Avaliado conforme a demanda pneumática do robô, do IML ou da fábrica.
O fornecimento de energia elétrica, a qualidade da água, as condições ambientais e as utilidades existentes da fábrica devem ser verificados antes da configuração final.
CÉLULA DE PRODUÇÃO COMPLETA
A célula de produção é configurada em função do produto acordado, da meta de qualidade e do grau de automação.
VALIDAÇÃO DO PROJETO
Antes do embarque, o teste na fábrica mostra a máquina configurada, o movimento do molde, a retirada, as embalagens moldadas e as verificações de qualidade.
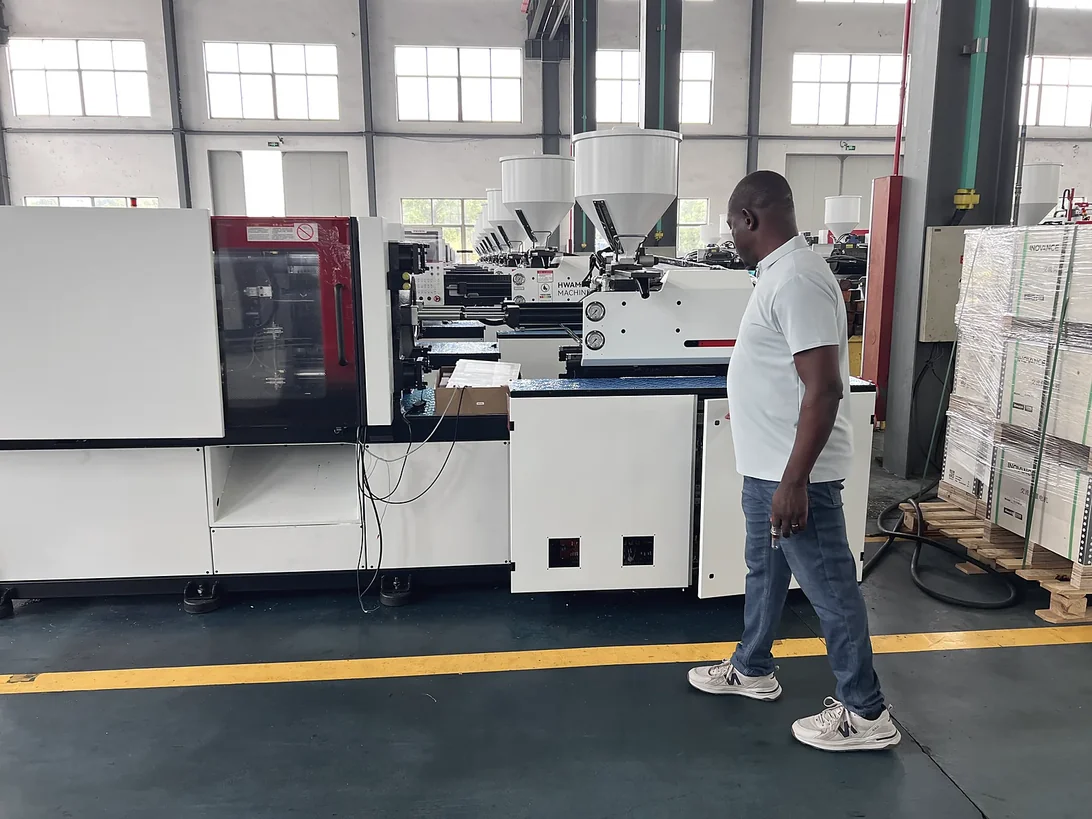
O teste pode abranger o ciclo completo, o movimento do molde, a colocação do rótulo quando houver IML, a retirada pelo robô, o empilhamento e a inspeção detalhada das embalagens moldadas, nas condições acordadas para o seu projeto.
DADOS DO PROJETO
Itens desconhecidos não impedem a consulta. Envie o que você tiver disponível; os pontos restantes podem ser confirmados durante a revisão de engenharia.
Desenho do produto
Foto nítida ou amostra física
Dimensões totais
Peso do produto
Espessura de parede
Material e grau
Número de cavidades desejado
Produção alvo por hora
Requisito de rotulagem
Molde existente ou novo
Requisito de automação
ESCOPO COMERCIAL
Uma cotação consistente exige o mesmo escopo técnico confirmado. O custo varia conforme a máquina, a interface do molde e o nível de automação incluído.
Unidade de fechamento e unidade de injeção selecionadas para a peça e o molde.
Adaptação de molde existente ou escopo coordenado de molde novo.
Afeta o tamanho do molde, o volume de injeção, o resfriamento e a automação.
Retirada, empilhamento e manuseio posterior.
Alimentação de rótulos, robô, molde e integração de controles.
Escopo de resfriamento, alimentação de material, secagem e utilidades da fábrica.
Testes, instalação, treinamento, logística e peças de reposição.
PERGUNTAS DE COMPRADORES
Respostas práticas para preparar um projeto de produção de embalagens para alimentos.
A máquina adequada é selecionada pela área projetada, pelo volume de injeção necessário, pelas dimensões do molde, pela sequência do ciclo e pela automação, e não apenas pelo nome do produto.
Envie o desenho ou a amostra do produto, as dimensões, o peso, a espessura de parede, a resina, as informações do molde, as cavidades e a meta de produção.
Não existe um limite universal confiável para todas as geometrias. A seção de parede crítica deve ser avaliada junto com o comprimento de fluxo, o material e o caminho de enchimento.
As cavidades são definidas equilibrando produção, volume de injeção, encaixe nas placas e entre colunas, balanceamento do enchimento, resfriamento e automação.
A geometria da peça, a espessura de parede, a resina, o perfil de enchimento, o resfriamento do molde, a extração, o movimento do robô e os requisitos de qualidade afetam o ciclo.
Sim, quando o rótulo, o molde, o acesso do robô, o controle de eletricidade estática e o manuseio posterior são definidos como um único projeto.
No mínimo, o projeto pode precisar de uma retirada consistente; empilhamento, manuseio de rótulos, contagem ou embalagem dependem do produto e da produção alvo.
Sim, após verificar dimensões, peso, encaixe nas placas e entre colunas, volume de injeção necessário, extração, resfriamento e controles.
O total é determinado pela máquina e pela unidade de injeção, pelo escopo do molde, pelas cavidades, pela automação, pelo IML, pelos auxiliares, pelos testes, pela logística e pelo escopo de serviços.