 HWAMDA
Крышки
Лёгкие укупорочные изделия, для которых важны посадка и баланс пресс-формы.
ПРОИЗВОДСТВО ПИЩЕВЫХ КОНТЕЙНЕРОВ
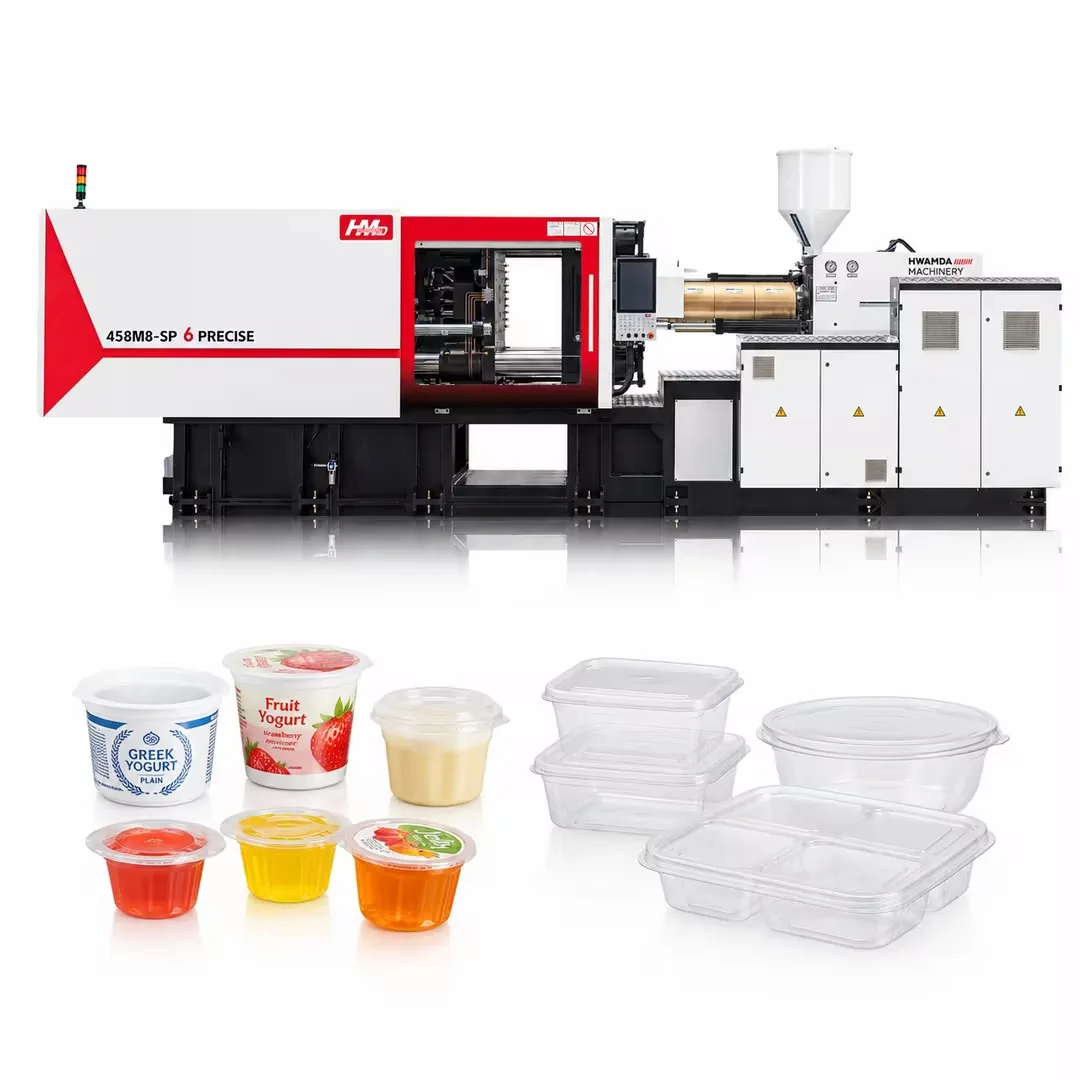
Подберите машину, интерфейс пресс-формы, целевой цикл, опцию IML и автоматизацию под пищевой контейнер, который вам нужно производить.
Круглые и прямоугольные контейнеры · упаковка для еды навынос · стаканы · крышки
ПРИМЕНИМОСТЬ ИЗДЕЛИЯ
Начните с реального образца или чертежа. Литьё под давлением можно рассматривать для многоразовой или тонкостенной упаковки, если геометрия, полимер, пресс-форма и производственная цель определены вместе.
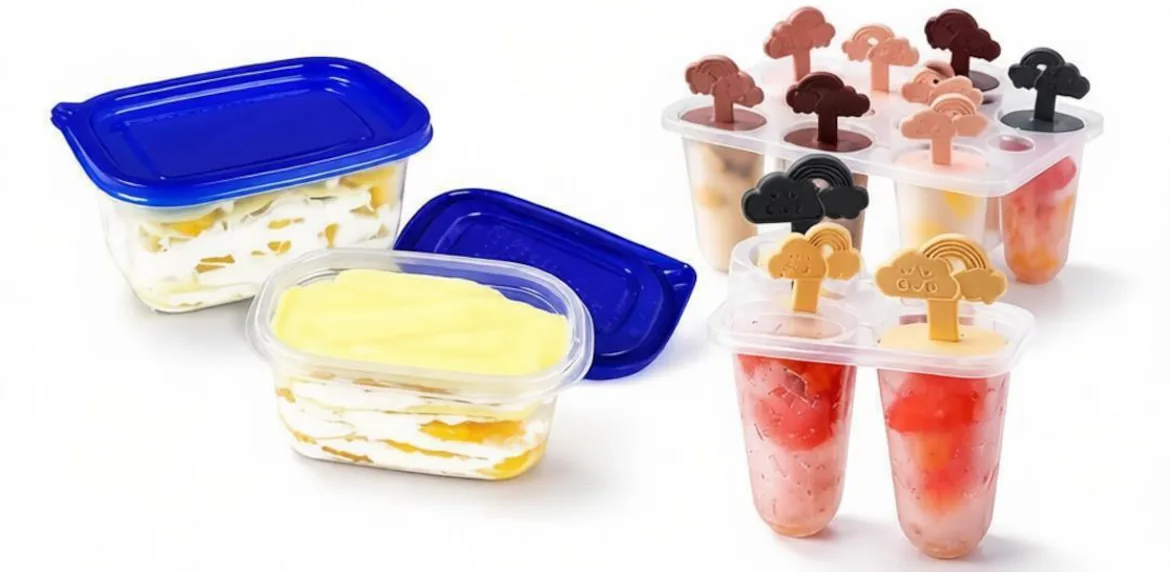
Форматы для хранения продуктов и еды навынос с плотно прилегающими крышками.
Банки, миски и родственные форматы упаковки.
Проекты стаканов и порционной упаковки с заданными требованиями к штабелированию.
Лёгкие укупорочные изделия, для которых важны посадка и баланс пресс-формы.
Сочетания контейнера и крышки под конкретное применение.
Проекты, в которых длина затекания, толщина стенки и охлаждение требуют тщательной проверки.
ТРЕБОВАНИЯ К ИЗДЕЛИЮ
Спецификация контейнера определяет требуемый объём впрыска, характер заполнения, габариты пресс-формы, съём изделий и реалистичную производственную цель.
Общие длина, ширина, высота и критичные посадочные элементы.
Масса нетто отливки без необоснованных оценок.
Номинальные и критически тонкие сечения по чертежу.
Рёбра, шарниры, посадка крышки, штабелирование и элементы выталкивания.
Подтверждённая марка полимера и технологическое окно переработки, рекомендованное производителем материала.
Лучше всего — чертёж. Для начала достаточно чёткой фотографии образца с размерами.
ПОДБОР МАШИНЫ
HWAMDA анализирует изделие, число гнёзд, площадь проекции, требуемый объём впрыска, размер пресс-формы и последовательность цикла, прежде чем рекомендовать конфигурацию SP6.
01Площадь проекции
02Общий требуемый объём впрыска
03Габариты пресс-формы
04Ход раскрытия и выталкивания
05Последовательность цикла и автоматизации
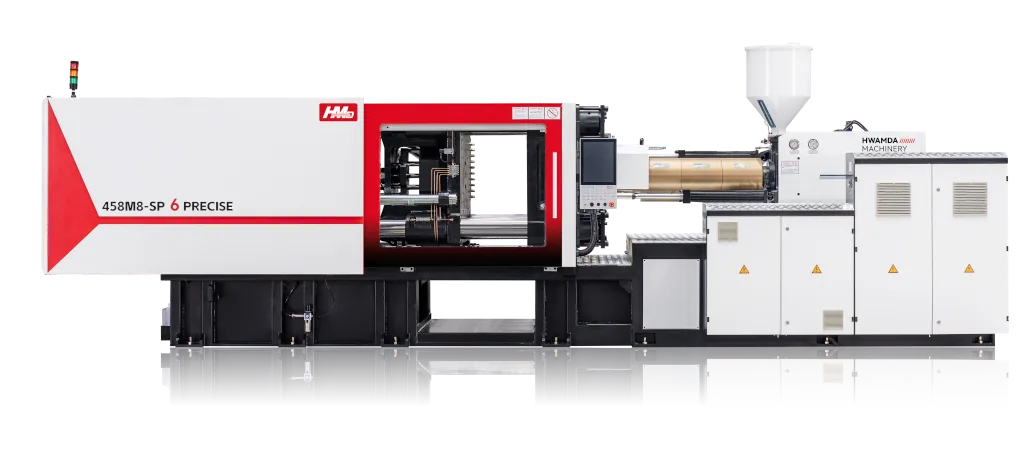
Рекомендуемые узел смыкания, узел впрыска и конфигурация проекта
КОНФИГУРАЦИЯ ПРЕСС-ФОРМЫ И ГНЁЗД
Число гнёзд нельзя выбирать только исходя из производительности. Заполнение, охлаждение, установка на плиты, съём изделий и подача этикеток должны работать согласованно.
Сбалансируйте целевую производительность с объёмом впрыска, габаритами пресс-формы и циклом.
Проверьте длину затекания и критически тонкие зоны изделия.
Подтвердите равномерность литниковых каналов, впусков и гнёзд в конструкции пресс-формы.
Согласуйте контуры охлаждения пресс-формы с чиллером и целевым циклом.
Проверьте расстояние между колоннами, установку на плиты, высоту и массу.
Проверьте интерфейсы впрыска, смыкания, выталкивателя и управления.
Предусмотрите место для укладки этикеток, доступ робота и зазор для съёма изделий.
HWAMDA может согласовать данные интерфейса машина–пресс-форма и производственные испытания в соответствии с подтверждёнными требованиями к производству.
Нужна только пресс-форма? Изучите решения для тонкостенных пищевых контейнеровЦИКЛ И ВЫПУСК
Обоснованная производственная цель определяется реальным изделием, пресс-формой, охлаждением и последовательностью перемещений, а не типовым обещанием по времени цикла.
Теоретический выпуск = число гнёзд пресс-формы × 3600 ÷ подтверждённое время цикла в секундах. При окончательном планировании следует учитывать контроль качества и обычные производственные остановки.
Читать руководство по литью тонкостенных изделийОПЦИЯ МАРКИРОВКИ В ФОРМЕ
IML может объединять декорирование и литьё в одном цикле, но добавляет требования к этикетке, роботу, пресс-форме и процессу, которые необходимо подтвердить на раннем этапе.
Материал и форма этикетки
Точность укладки и нейтрализация статического заряда
Доступ к пресс-форме и для робота
Штабелирование и последующие операции
РОБОТ И АВТОМАТИЗАЦИЯ
Объём автоматизации определяется изделием и процессом. Он может варьироваться от простого съёма изделий до согласованной ячейки IML со штабелированием.
Стабильно извлекайте изделия, не удлиняя целевую последовательность.
Подавайте и укладывайте этикетки, если выбрана технология IML.
Формируйте стопы контейнеров или крышек для стабильной передачи.
Подключайте счёт, контроль или упаковку при необходимости.
ОХЛАЖДЕНИЕ И ПЕРИФЕРИЯ
Периферийное оборудование выбирается с учётом полимера, охлаждения пресс-формы, цикла и условий производства. Это не фиксированный комплект для любого проекта пищевых контейнеров.
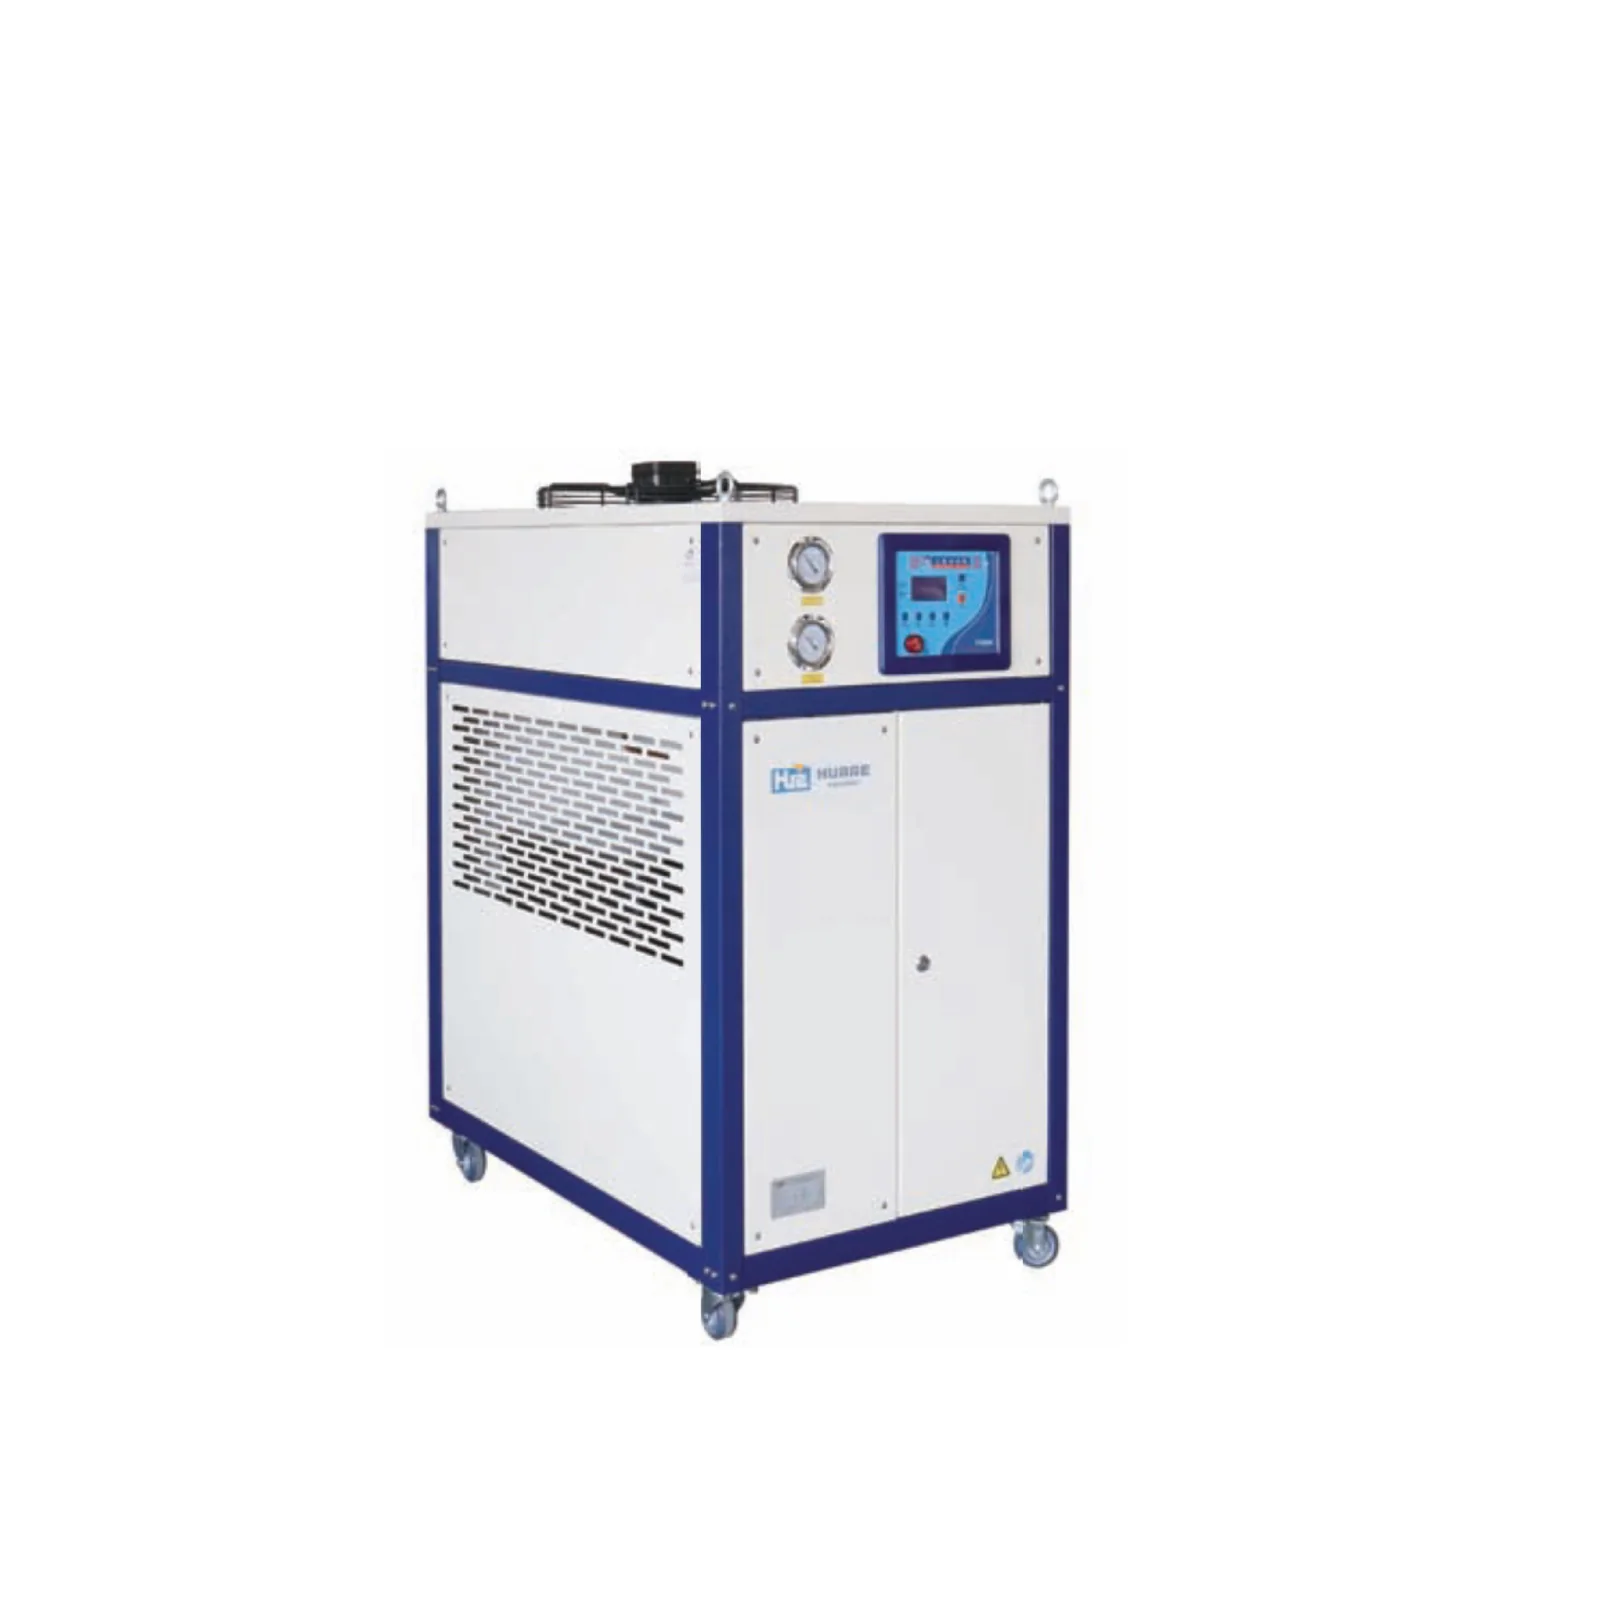
Обеспечивает охлаждение пресс-формы в объёме, определённом проектом.
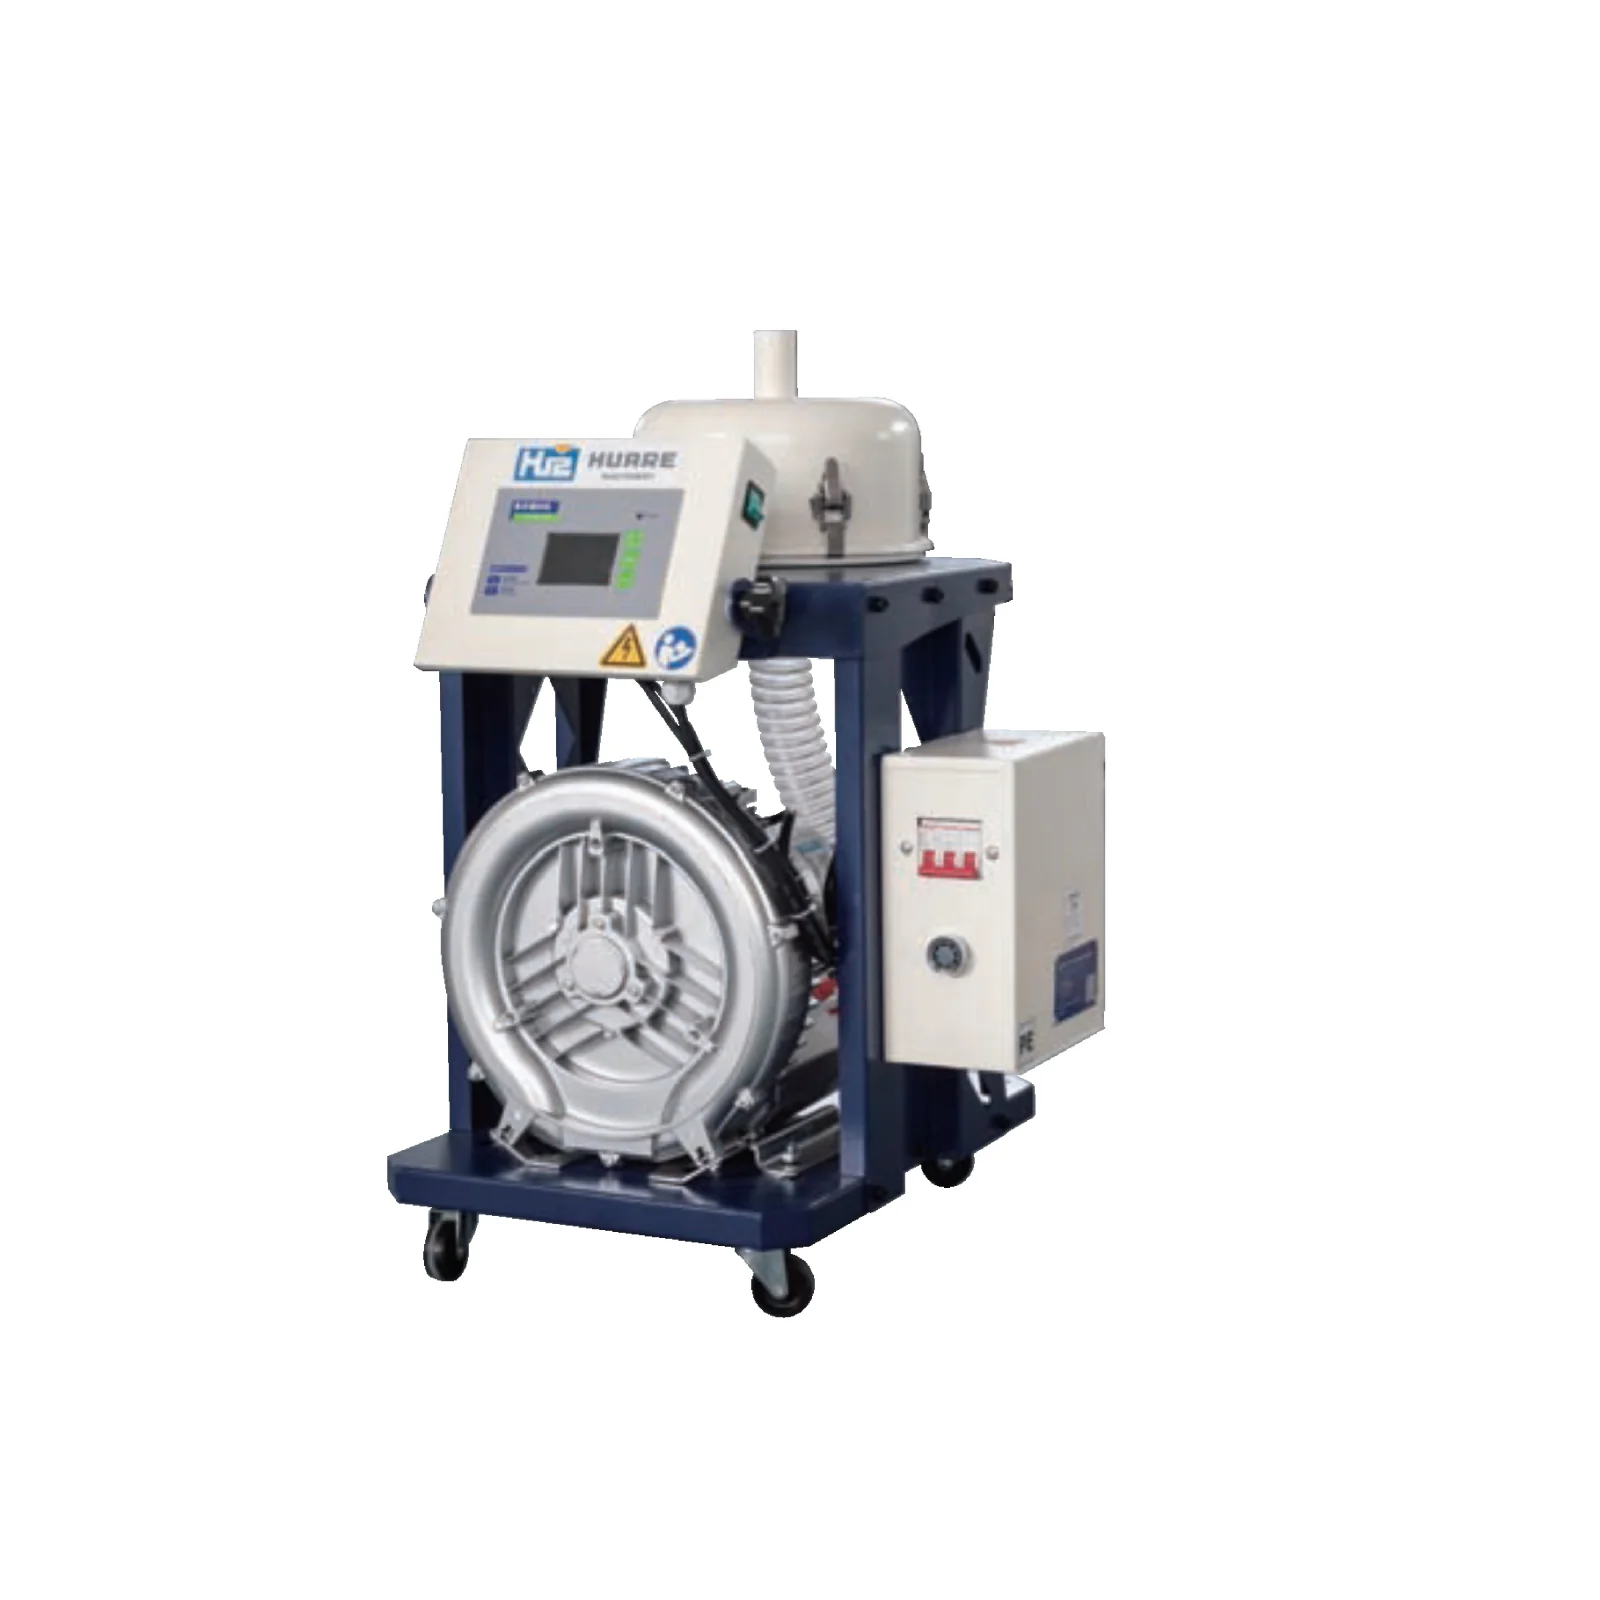
Обеспечивает контролируемую подачу полимера в машину.
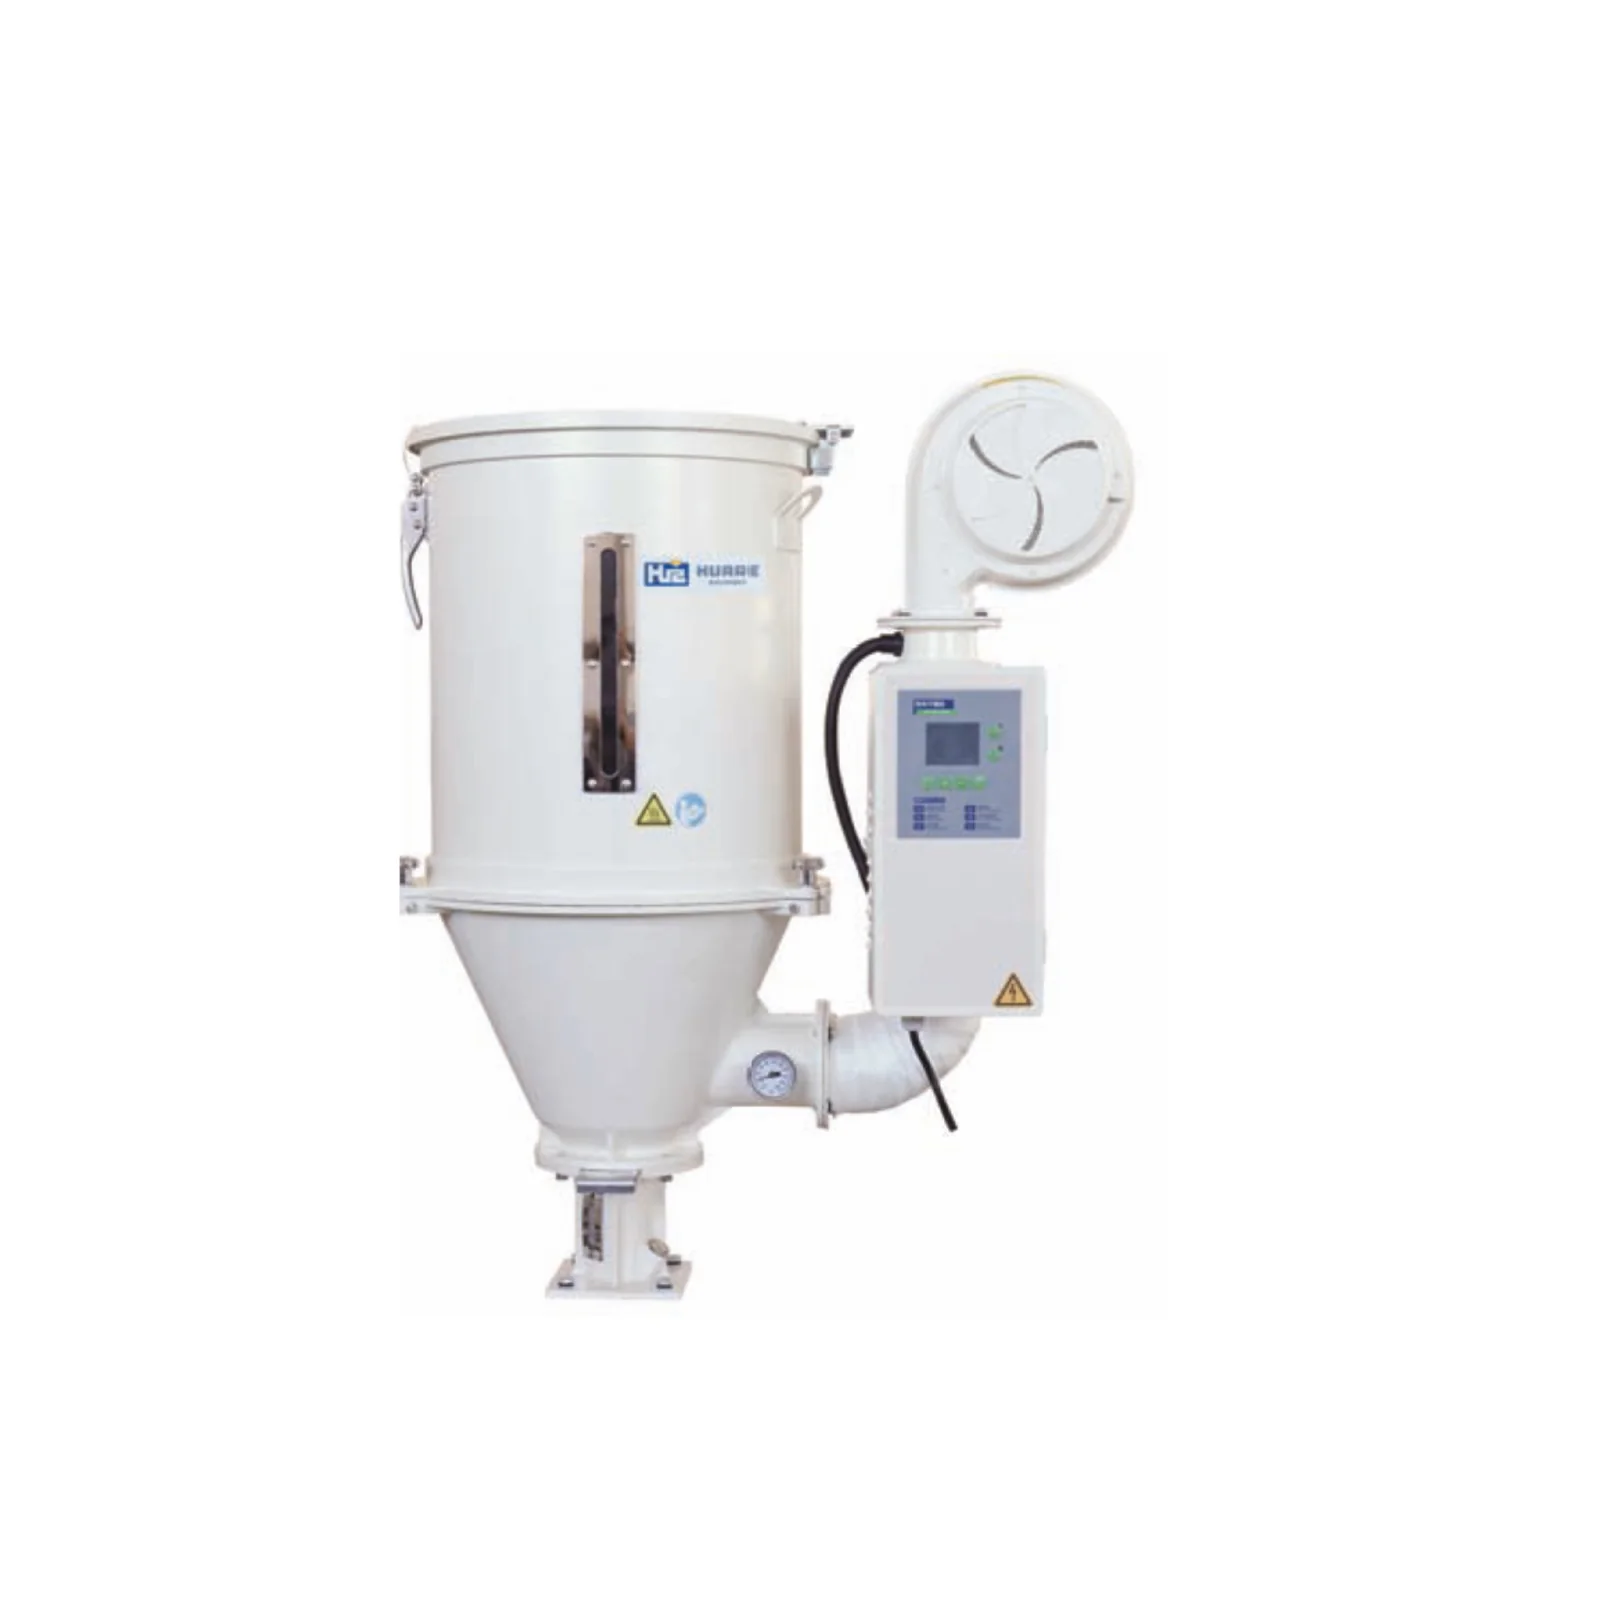
Применяется только тогда, когда выбранный полимер и процесс требуют сушки.
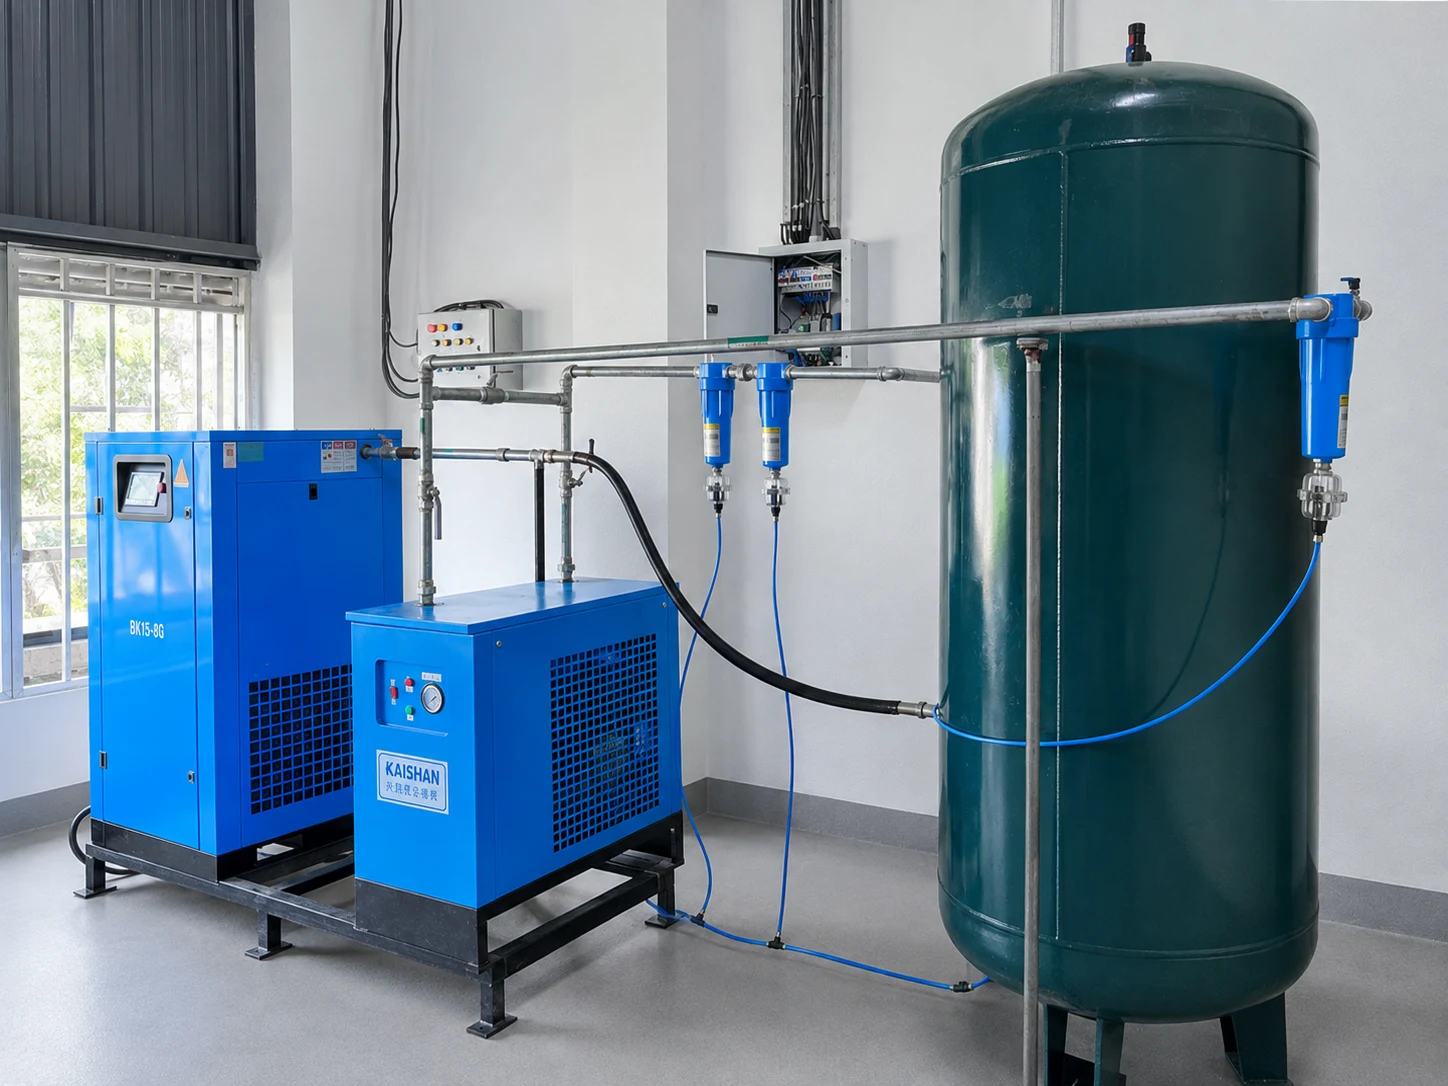
Оценивается по пневматической потребности робота, системы IML или производства.
Перед окончательной конфигурацией необходимо проверить электроснабжение, качество воды, условия окружающей среды и имеющиеся инженерные коммуникации предприятия.
ПОЛНАЯ ПРОИЗВОДСТВЕННАЯ ЯЧЕЙКА
Производственная ячейка конфигурируется под согласованное изделие, целевой уровень качества и степень автоматизации.
ПРОВЕРКА ПРОЕКТА
Перед отгрузкой заводские испытания демонстрируют сконфигурированную машину, движение пресс-формы, съём изделий, отлитые контейнеры и контроль качества.
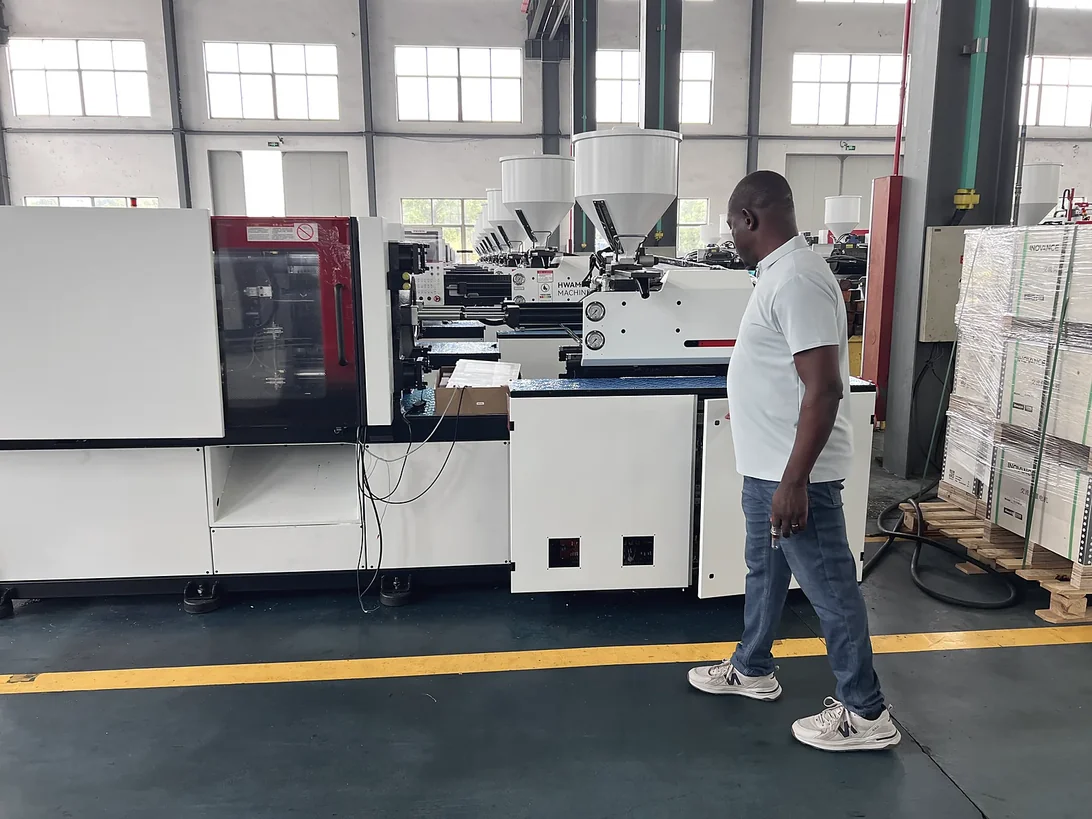
Испытания могут охватывать полный цикл, движение пресс-формы, укладку этикеток при использовании IML, съём изделий роботом, штабелирование и детальный осмотр отлитых контейнеров в условиях, согласованных для вашего проекта.
ДАННЫЕ ПРОЕКТА
Отсутствие части данных не мешает отправить запрос. Пришлите то, что есть, — остальное можно уточнить в ходе инженерной проработки.
Чертёж изделия
Чёткое фото или физический образец
Габаритные размеры
Масса изделия
Толщина стенки
Материал и марка
Желаемое число гнёзд
Целевая часовая производительность
Требования к этикетированию
Существующая или новая пресс-форма
Требования к автоматизации
КОММЕРЧЕСКИЙ ОБЪЁМ
Содержательное коммерческое предложение требует одинакового подтверждённого технического объёма. Стоимость зависит от машины, интерфейса пресс-формы и объёма включённой автоматизации.
Узел смыкания и узел впрыска, подобранные под изделие и пресс-форму.
Адаптация существующей пресс-формы или согласованный объём работ по новой.
Влияет на размер пресс-формы, объём впрыска, охлаждение и автоматизацию.
Съём изделий, штабелирование и последующие операции.
Подача этикеток, робот, пресс-форма и интеграция управления.
Охлаждение, загрузка, сушка и инженерные коммуникации предприятия.
Испытания, монтаж, обучение, логистика и запасные части.
ВОПРОСЫ ПОКУПАТЕЛЕЙ
Практические ответы для подготовки проекта производства пищевых контейнеров.
Подходящая машина подбирается по площади проекции, требуемому объёму впрыска, габаритам пресс-формы, последовательности цикла и автоматизации, а не только по названию изделия.
Пришлите чертёж или образец изделия, размеры, массу, толщину стенки, полимер, данные о пресс-форме, число гнёзд и целевую производительность.
Обоснованной универсальной границы для любой геометрии не существует. Критическую толщину стенки нужно оценивать вместе с длиной затекания, материалом и путём заполнения.
Число гнёзд выбирают, балансируя производительность, объём впрыска, установку на плиты и размещение между колоннами, баланс заполнения, охлаждение и автоматизацию.
На цикл влияют геометрия изделия, толщина стенки, полимер, профиль заполнения, охлаждение пресс-формы, выталкивание, движения робота и требования к качеству.
Да, если этикетка, пресс-форма, доступ робота, нейтрализация статического заряда и последующие операции определены как единый проект.
Как минимум проекту может потребоваться стабильный съём изделий; штабелирование, подача этикеток, счёт или упаковка зависят от изделия и целевой производительности.
Да, после проверки размеров, массы, установки на плиты и между колоннами, требуемого объёма впрыска, выталкивателя, охлаждения и управления.
Общую стоимость определяют машина и узел впрыска, объём работ по пресс-форме, число гнёзд, автоматизация, IML, периферийное оборудование, испытания, логистика и объём сервиса.