 HWAMDA
Tapas
Cierres ligeros en los que importan el ajuste y el equilibrio del molde.
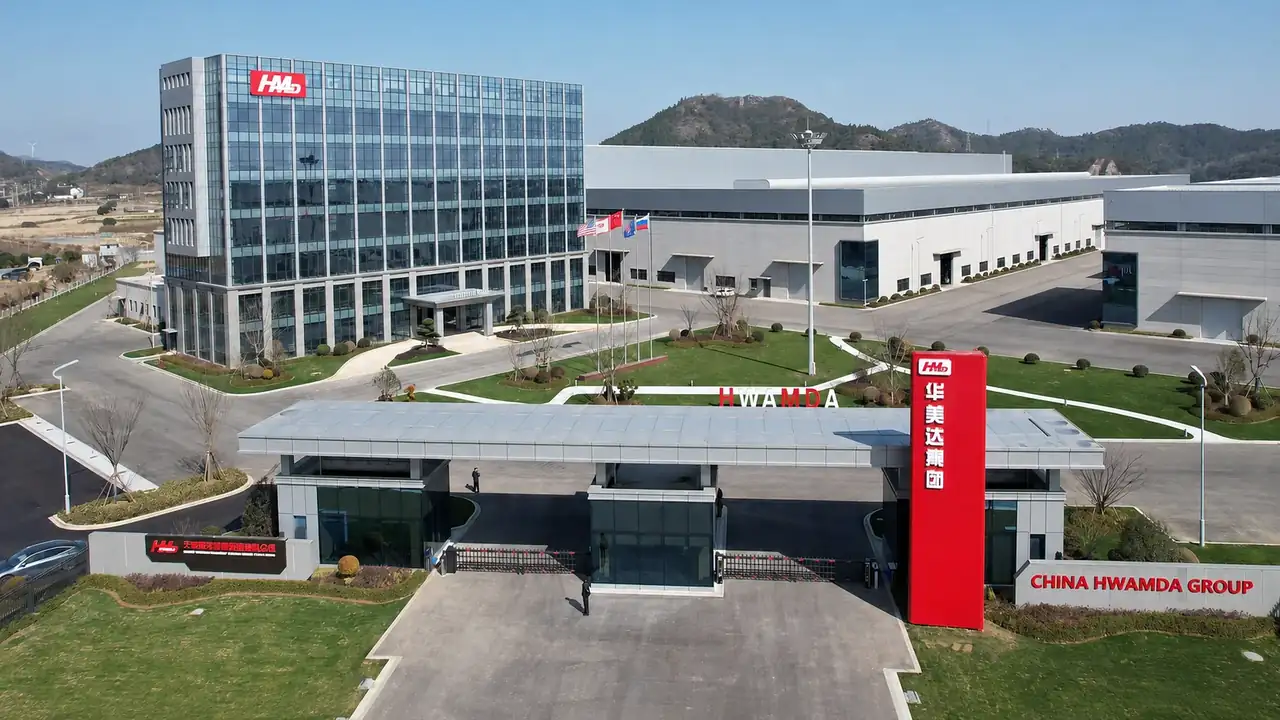
PRODUCCIÓN DE ENVASES ALIMENTARIOS
Configure la máquina, la interfaz del molde, el ciclo objetivo, la opción IML y la automatización en función del envase alimentario que necesita fabricar.
Envases redondos y rectangulares · envases para llevar · vasos · tapas
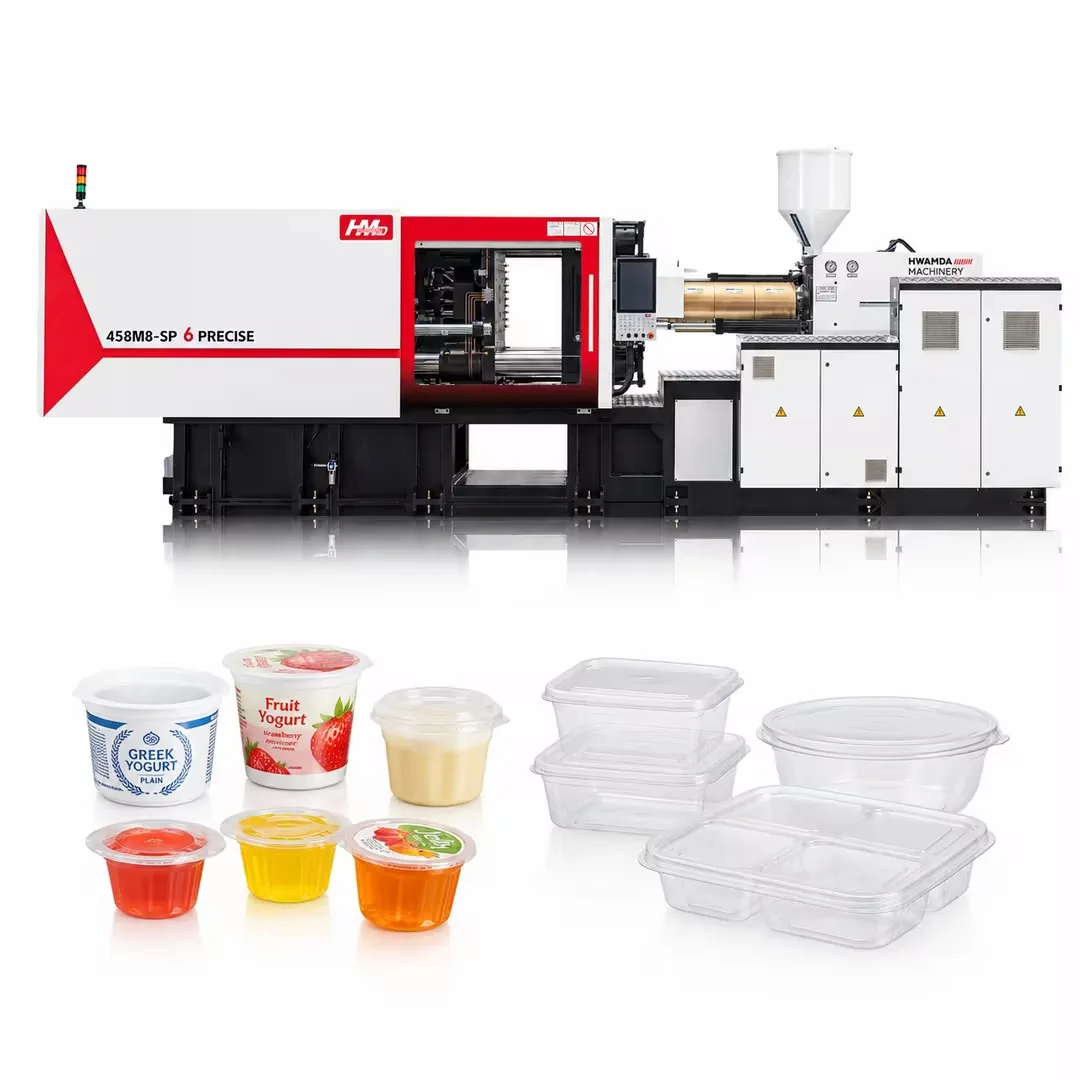
ADECUACIÓN DEL PRODUCTO
Parta de una muestra o un plano real. El moldeo por inyección puede evaluarse para envases reutilizables o de pared delgada cuando la geometría, la resina, el molde y el objetivo de producción se definen en conjunto.
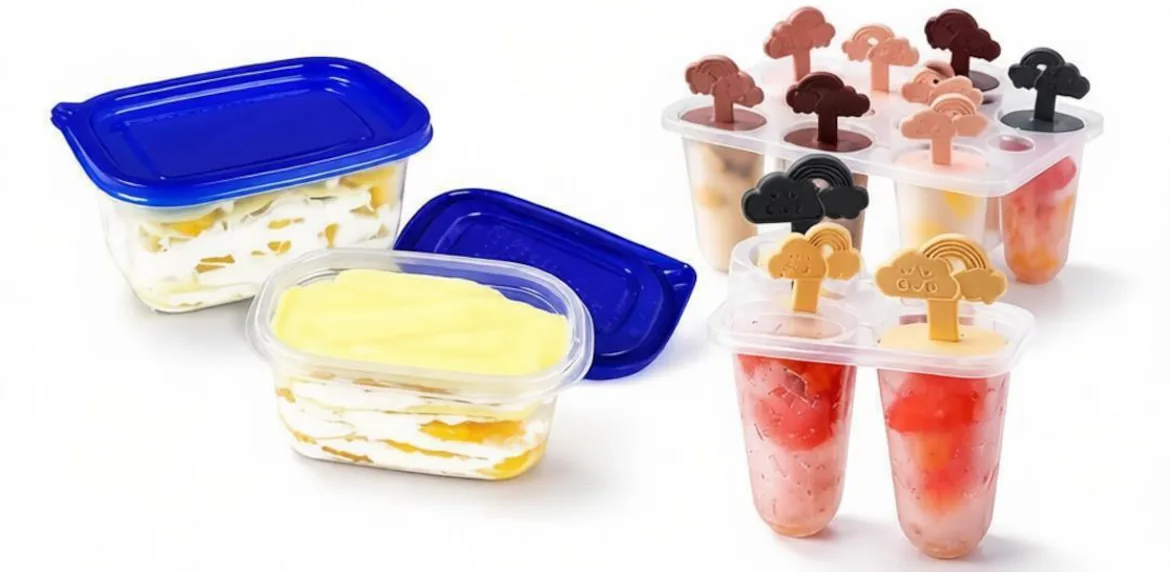
Formatos para conservación de alimentos y comida para llevar con tapas ajustadas.
Tarrinas, cuencos y formatos de envase relacionados.
Proyectos de vasos y monodosis con requisitos de apilado definidos.
Cierres ligeros en los que importan el ajuste y el equilibrio del molde.
Combinaciones de envase y tapa específicas para cada aplicación.
Proyectos en los que la longitud de flujo, el espesor de pared y la refrigeración requieren una validación rigurosa.
REQUISITOS DEL PRODUCTO
La especificación del envase determina el volumen de inyección requerido, el comportamiento de llenado, las dimensiones del molde, la extracción y el objetivo de producción realista.
Largo, ancho y alto totales, y elementos críticos de ajuste.
Peso neto de la pieza moldeada, sin estimaciones sin fundamento.
Secciones nominales y secciones delgadas críticas según el plano.
Nervios, bisagras, ajuste de la tapa, apilado y detalles de expulsión.
Grado de resina confirmado y ventana de proceso indicada por el fabricante de la resina.
Lo ideal es un plano. Para empezar, basta con una foto clara de la muestra con sus dimensiones.
SELECCIÓN DE LA MÁQUINA
HWAMDA revisa la pieza, las cavidades, el área proyectada, el volumen de inyección requerido, el tamaño del molde y la secuencia del ciclo antes de recomendar la configuración SP6.
01Área proyectada
02Volumen total de inyección requerido
03Dimensiones del molde
04Carrera de apertura y de expulsión
05Secuencia del ciclo y de la automatización
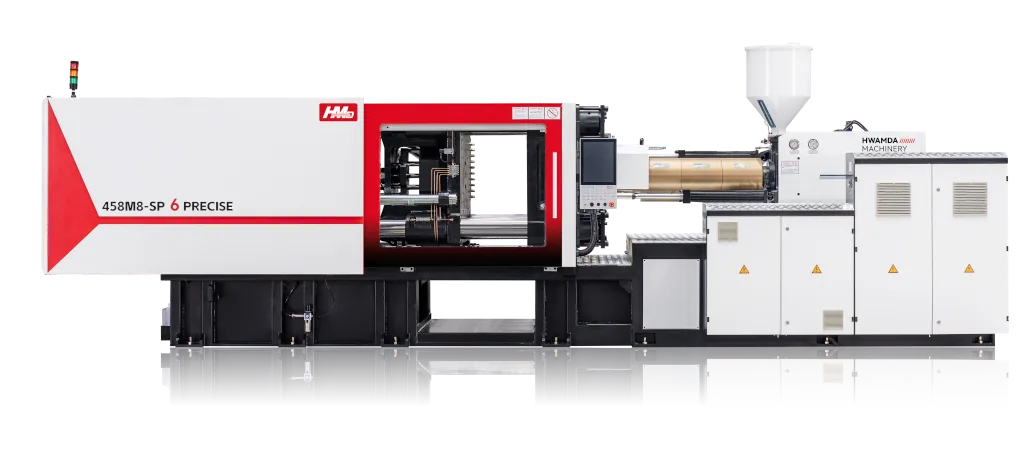
Unidad de cierre, unidad de inyección y configuración del proyecto recomendadas
CONFIGURACIÓN DEL MOLDE Y DE LAS CAVIDADES
El número de cavidades no puede elegirse solo en función de la producción. El llenado, la refrigeración, el ajuste en los platos, la extracción y la manipulación de etiquetas deben funcionar en conjunto.
Equilibre la producción objetivo con el volumen de inyección, las dimensiones del molde y el ciclo.
Revise la longitud de flujo y las zonas delgadas críticas de la pieza.
Confirme la uniformidad de canales, entradas y cavidades en el diseño del molde.
Coordine los circuitos de refrigeración del molde con el enfriador y el ciclo objetivo.
Compruebe la distancia entre columnas, el ajuste en los platos, el espesor y el peso.
Verifique las interfaces de inyección, cierre, expulsión y control.
Reserve espacio para la colocación de etiquetas, el acceso del robot y la holgura de extracción.
HWAMDA puede coordinar los datos de interfaz máquina–molde y las pruebas de producción según los requisitos de producción confirmados.
¿Solo necesita el molde? Consulte soluciones de moldes para recipientes alimentarios de pared delgadaCICLO Y PRODUCCIÓN
Un objetivo de producción responsable parte de la pieza, el molde, la refrigeración y la secuencia de manipulación reales, no de una promesa genérica de tiempo de ciclo.
Producción teórica = cavidades del molde × 3600 ÷ segundos del ciclo confirmado. La planificación final debe prever los controles de calidad y las paradas normales de producción.
Leer la guía de moldeo por inyección de pared delgadaOPCIÓN DE ETIQUETADO EN MOLDE
El IML puede combinar la decoración y el moldeo en un solo ciclo, pero añade requisitos de etiqueta, robot, molde y proceso que deben confirmarse desde el principio.
Material y forma de la etiqueta
Precisión de colocación y control de la electricidad estática
Acceso al molde y para el robot
Apilado y manipulación posterior
ROBOT Y AUTOMATIZACIÓN
El alcance de la automatización depende de la pieza y del proceso. Puede abarcar desde una extracción simple hasta una célula coordinada de IML y apilado.
Retire las piezas de forma constante sin alargar la secuencia objetivo.
Alimente y coloque las etiquetas cuando se elija IML.
Organice los envases o las tapas para una transferencia estable.
Conecte el conteo, la inspección o el embalaje cuando sea necesario.
REFRIGERACIÓN Y EQUIPOS AUXILIARES
Los equipos auxiliares se seleccionan según la resina, la refrigeración del molde, el ciclo y las condiciones de la planta. No son un paquete fijo para todos los proyectos de envases alimentarios.
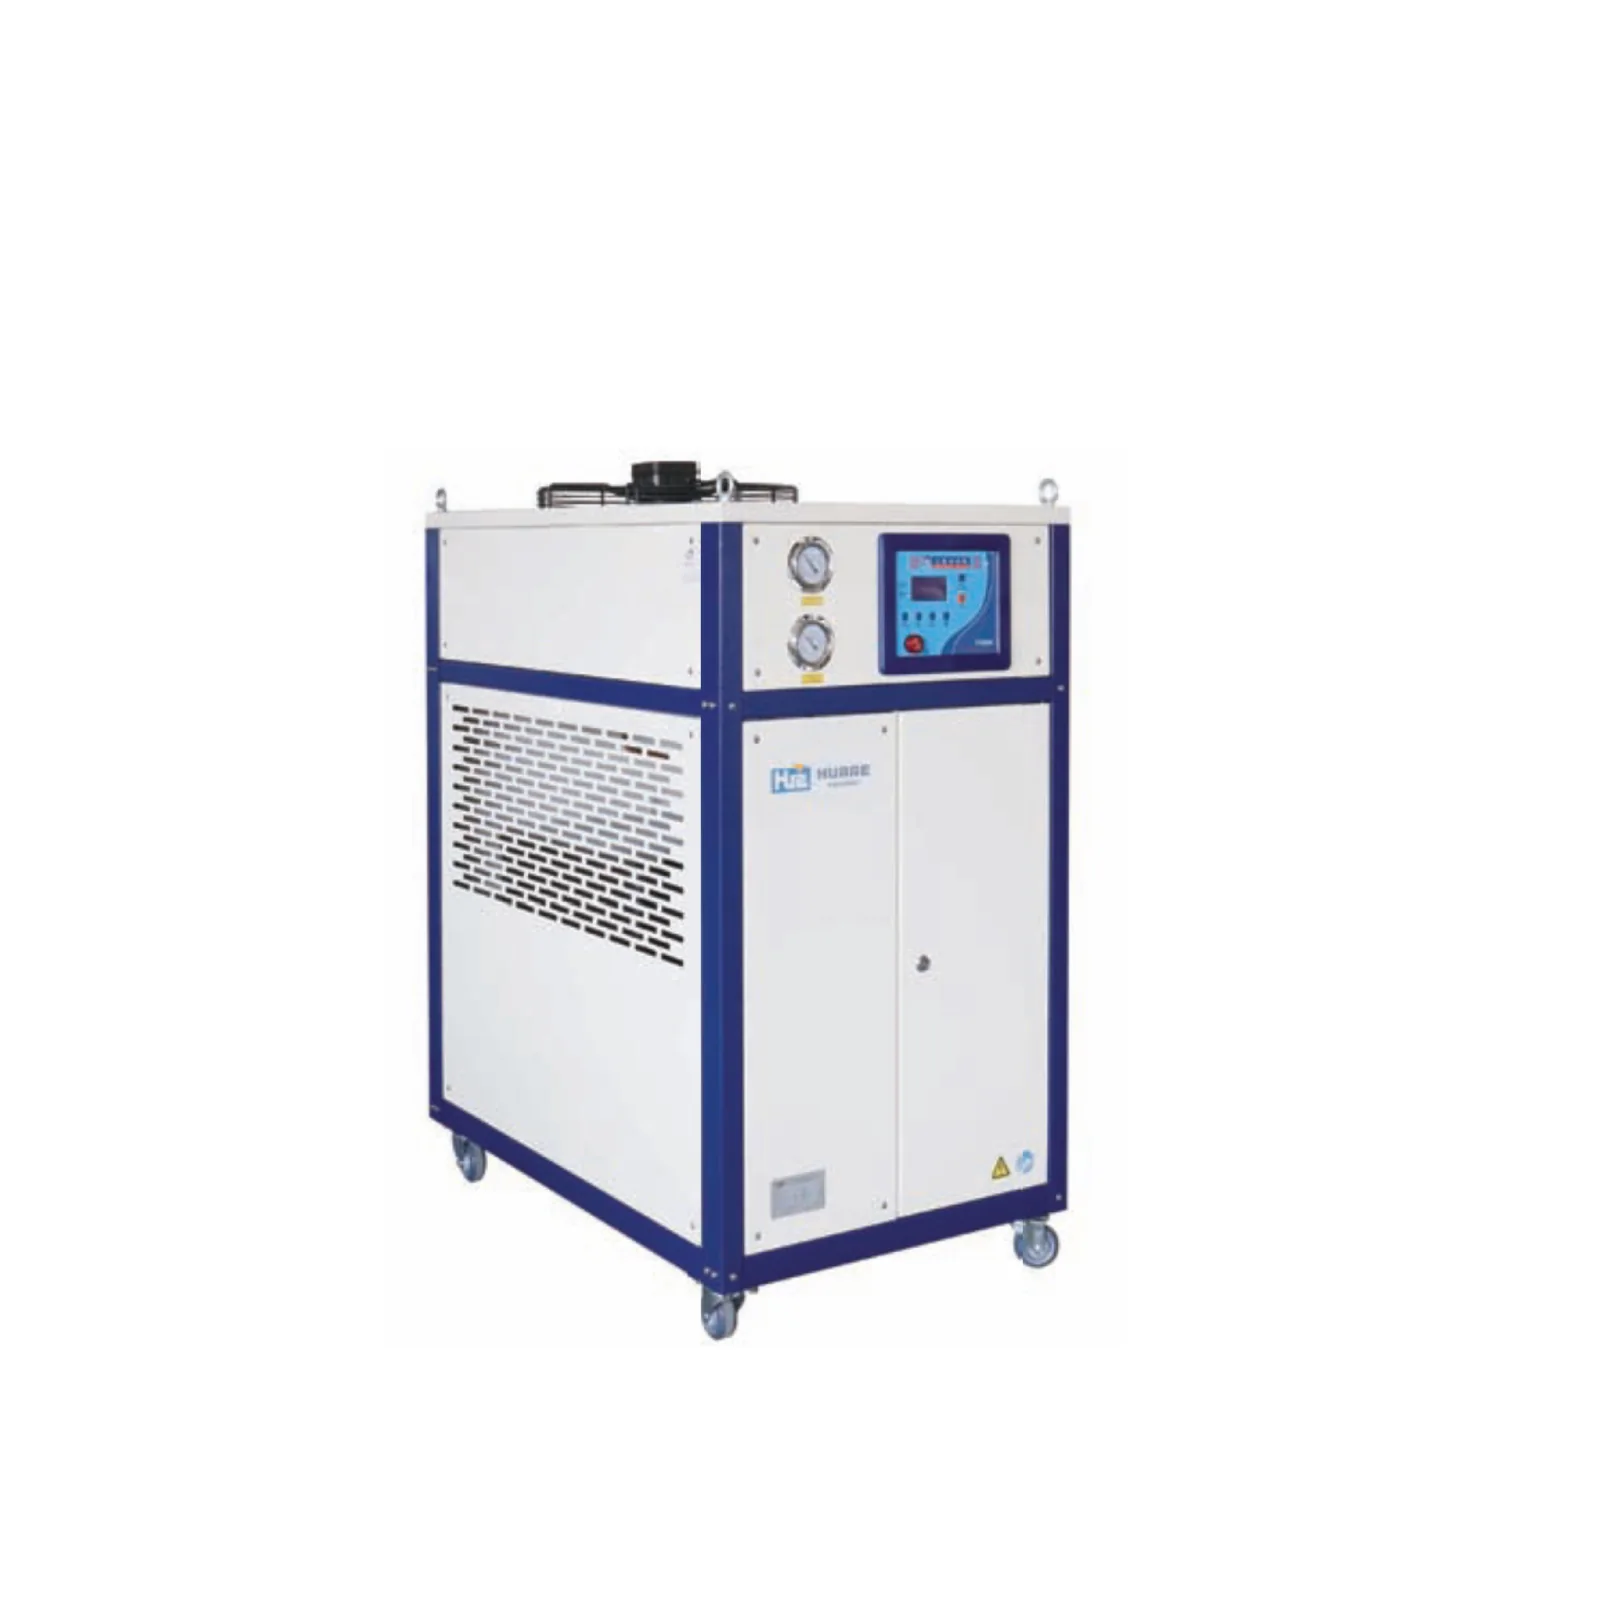
Cubre la carga de refrigeración del molde definida por el proyecto.
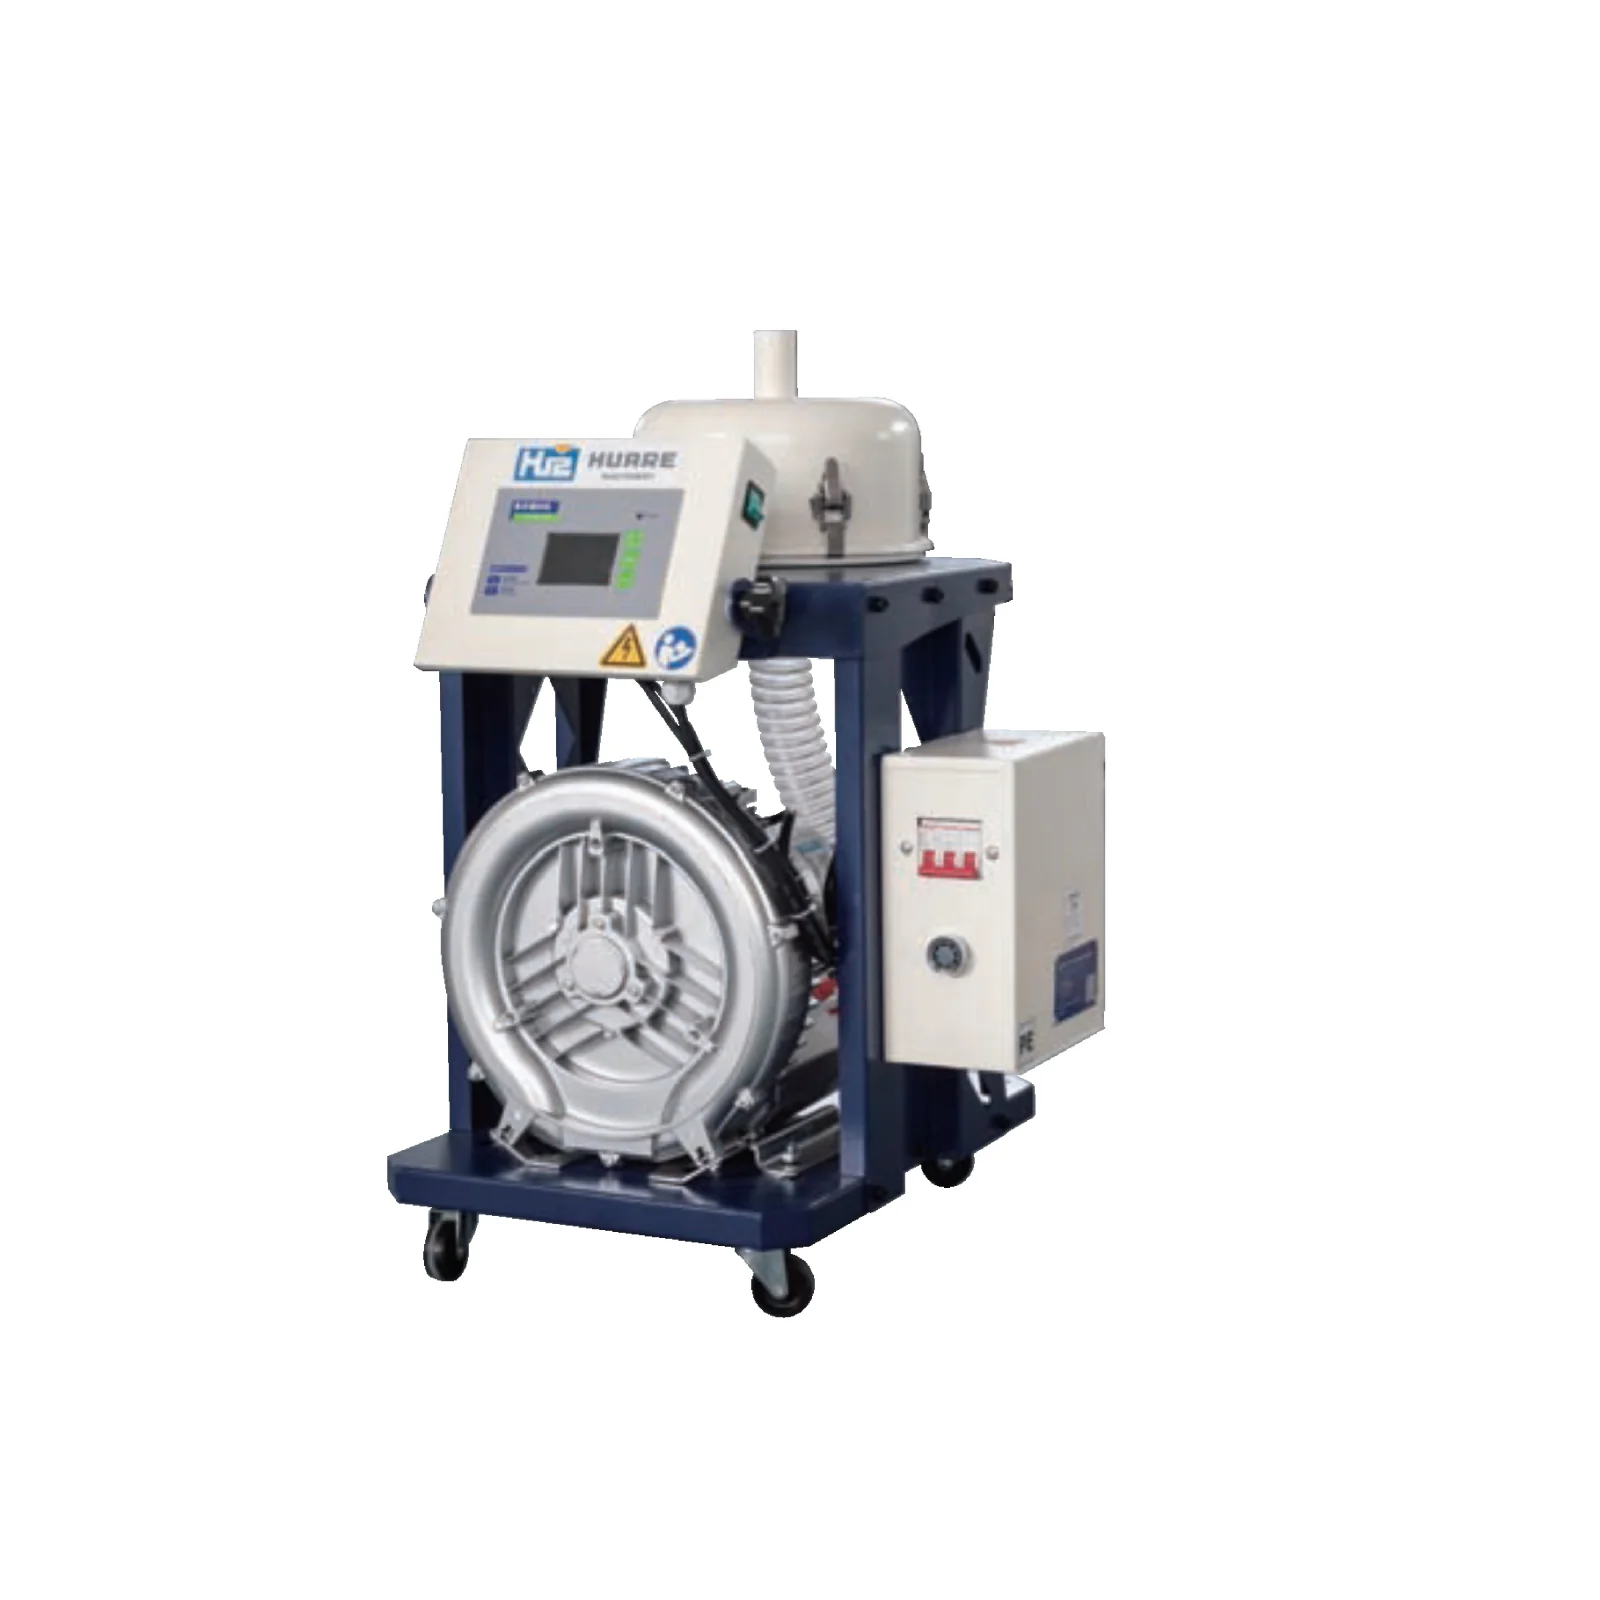
Transfiere la resina a la máquina de forma controlada.
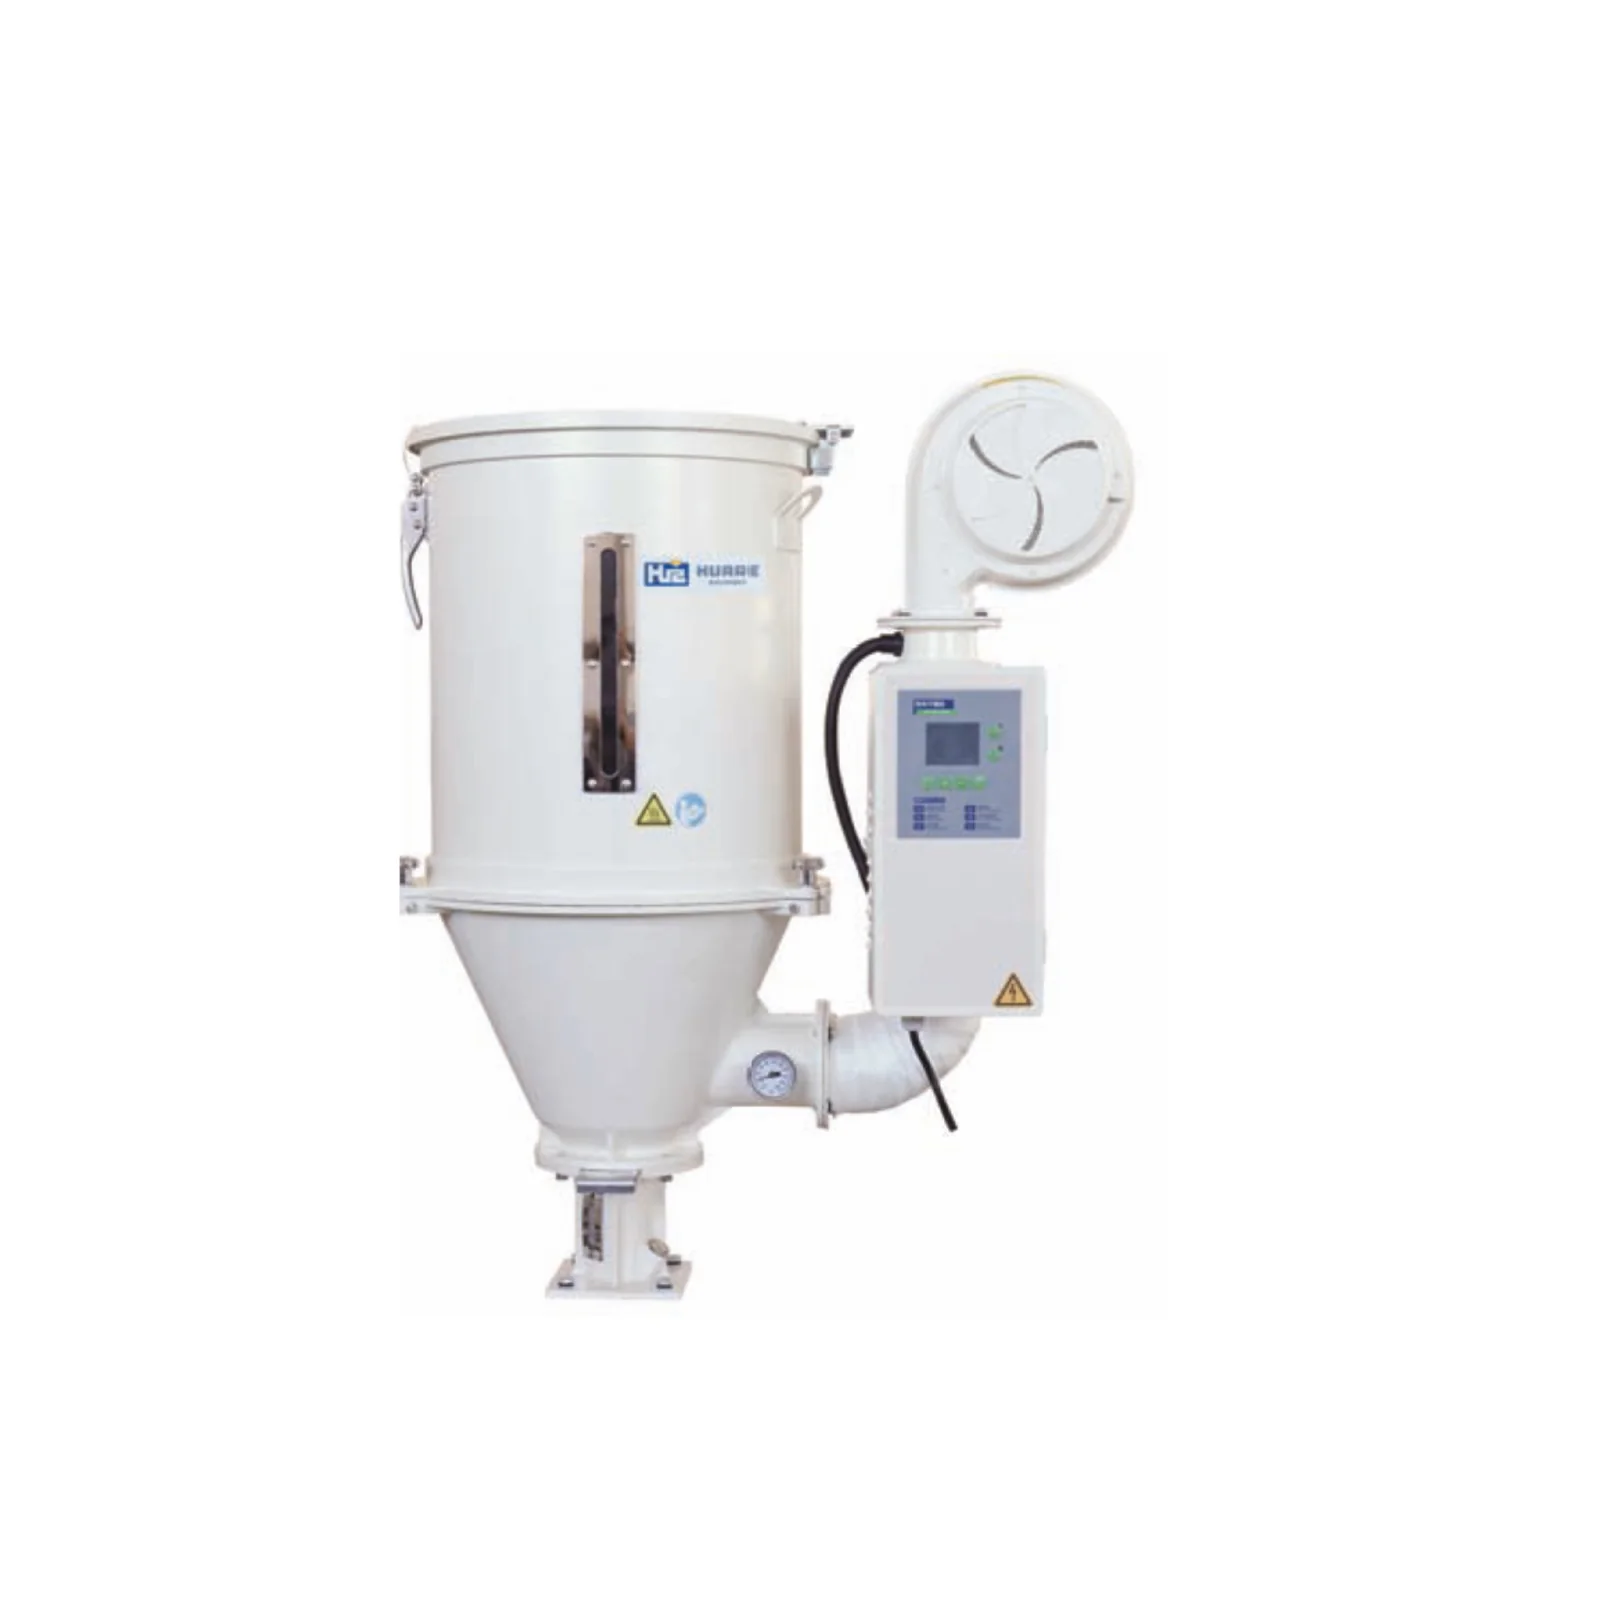
Solo se utiliza cuando la resina y el proceso seleccionados requieren secado.
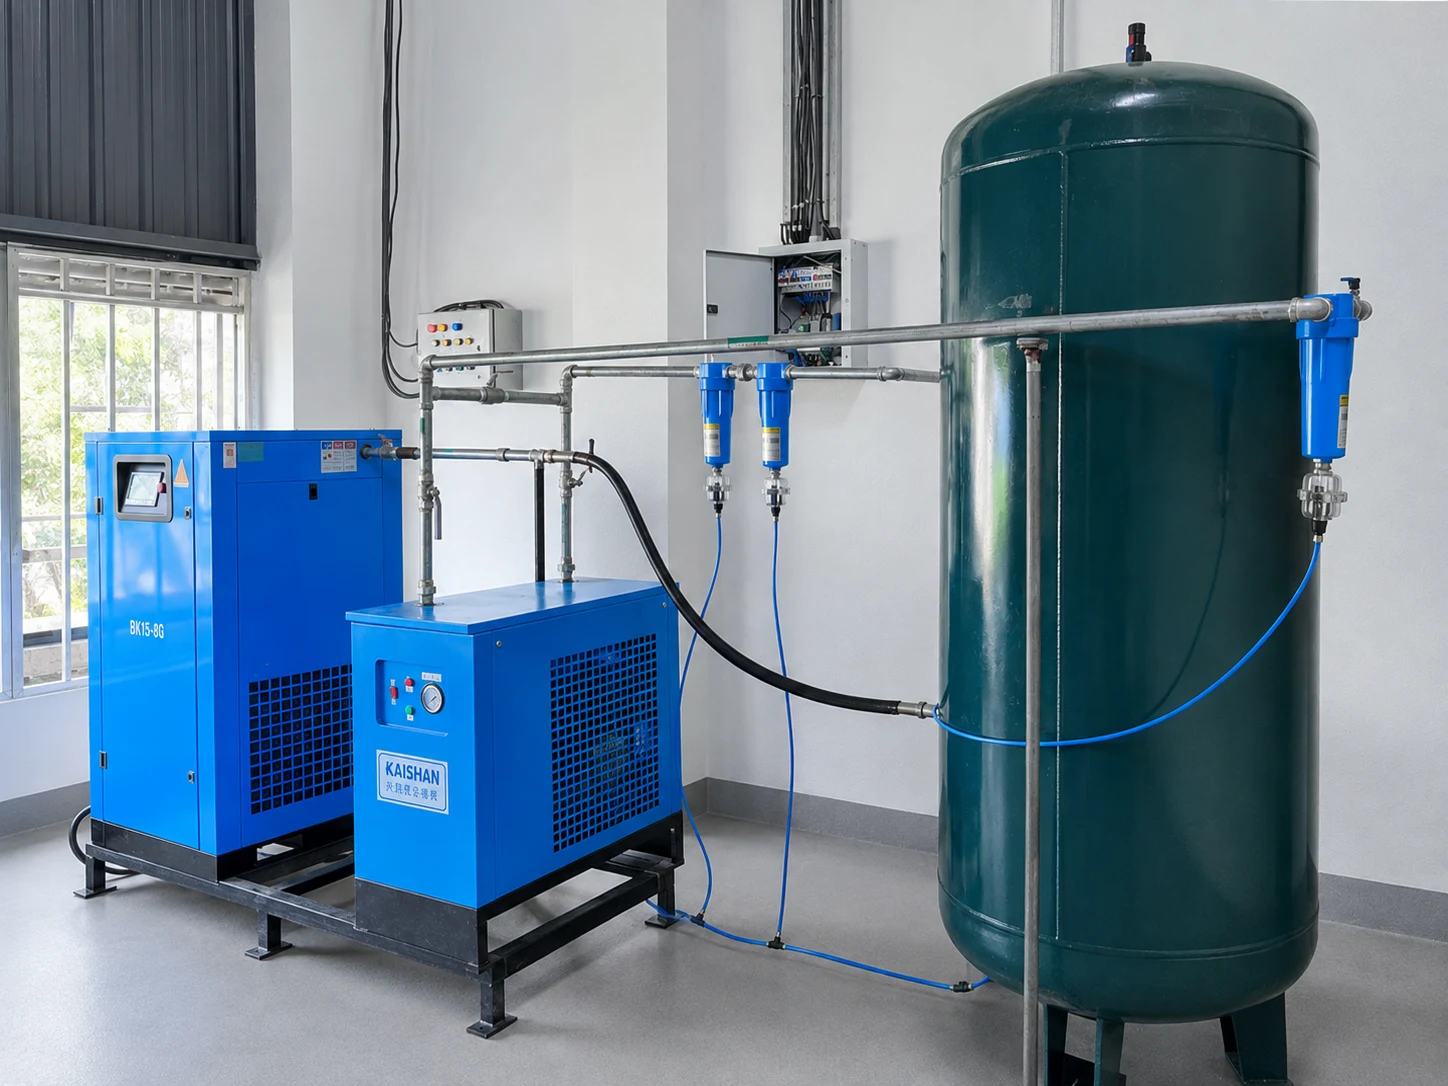
Se evalúa según la demanda neumática del robot, del IML o de la planta.
Antes de la configuración final deben comprobarse el suministro eléctrico, la calidad del agua, las condiciones ambientales y los servicios existentes de la planta.
CÉLULA DE PRODUCCIÓN COMPLETA
La célula de producción se configura en función del producto acordado, el objetivo de calidad y el grado de automatización.
VALIDACIÓN DEL PROYECTO
Antes del envío, la prueba en fábrica muestra la máquina configurada, el movimiento del molde, la extracción, los envases moldeados y los controles de calidad.
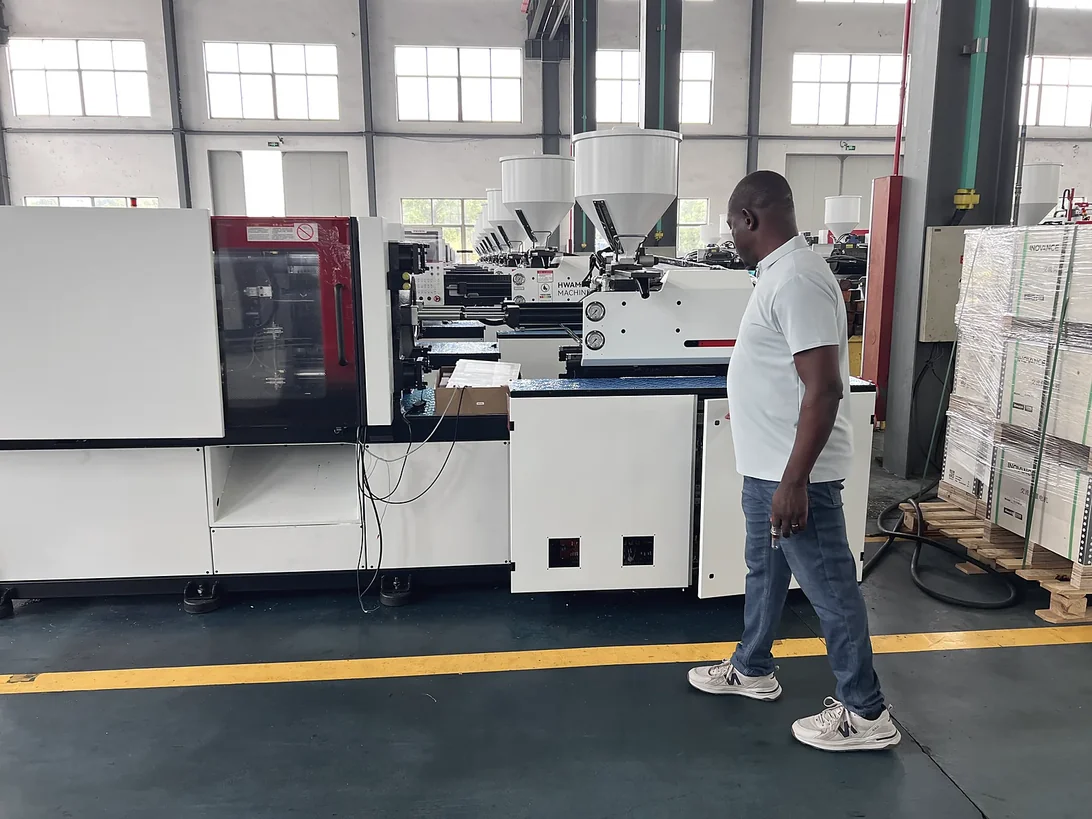
La prueba puede incluir el ciclo completo, el movimiento del molde, la colocación de etiquetas si se utiliza IML, la extracción por robot, el apilado y la inspección de cerca de los envases moldeados, en las condiciones acordadas para su proyecto.
DATOS DEL PROYECTO
Los datos que aún no conozca no impiden la consulta. Envíe lo que tenga disponible; los puntos pendientes pueden confirmarse durante la revisión de ingeniería.
Plano del producto
Foto clara o muestra física
Dimensiones totales
Peso del producto
Espesor de pared
Material y grado
Número de cavidades deseado
Producción objetivo por hora
Requisito de etiquetado
Molde existente o nuevo
Requisito de automatización
ALCANCE COMERCIAL
Una cotización significativa requiere el mismo alcance técnico confirmado. El coste varía según la máquina, la interfaz del molde y el nivel de automatización incluido.
Unidad de cierre y unidad de inyección seleccionadas para la pieza y el molde.
Adaptación de un molde existente o alcance coordinado de un molde nuevo.
Influye en el tamaño del molde, el volumen de inyección, la refrigeración y la automatización.
Extracción, apilado y manipulación posterior.
Alimentación de etiquetas, robot, molde e integración de controles.
Alcance de refrigeración, carga, secado y servicios de planta.
Pruebas, instalación, formación, logística y repuestos.
PREGUNTAS DE COMPRADORES
Respuestas prácticas para preparar un proyecto de producción de envases alimentarios.
La máquina adecuada se selecciona según el área proyectada, el volumen de inyección requerido, las dimensiones del molde, la secuencia del ciclo y la automatización, no solo por el nombre del producto.
Envíe el plano o la muestra del producto, las dimensiones, el peso, el espesor de pared, la resina, la información del molde, las cavidades y la producción objetivo.
No existe un límite universal fiable válido para todas las geometrías. El espesor de pared crítico debe revisarse junto con la longitud de flujo, el material y el recorrido de llenado.
Las cavidades se seleccionan equilibrando la producción, el volumen de inyección, el ajuste en los platos y entre columnas, el equilibrio de llenado, la refrigeración y la automatización.
La geometría de la pieza, el espesor de pared, la resina, el perfil de llenado, la refrigeración del molde, la expulsión, el movimiento del robot y los requisitos de calidad influyen en el ciclo.
Sí, cuando la etiqueta, el molde, el acceso del robot, el control de la electricidad estática y la manipulación posterior se definen como un único proyecto.
Como mínimo, el proyecto puede necesitar una extracción constante; el apilado, la manipulación de etiquetas, el conteo o el embalaje dependen del producto y de la producción objetivo.
Sí, tras comprobar las dimensiones, el peso, el ajuste en los platos y entre columnas, el volumen de inyección requerido, la expulsión, la refrigeración y los controles.
El total depende de la máquina y la unidad de inyección, el alcance del molde, las cavidades, la automatización, el IML, los equipos auxiliares, las pruebas, la logística y el alcance del servicio.