 HWAMDA

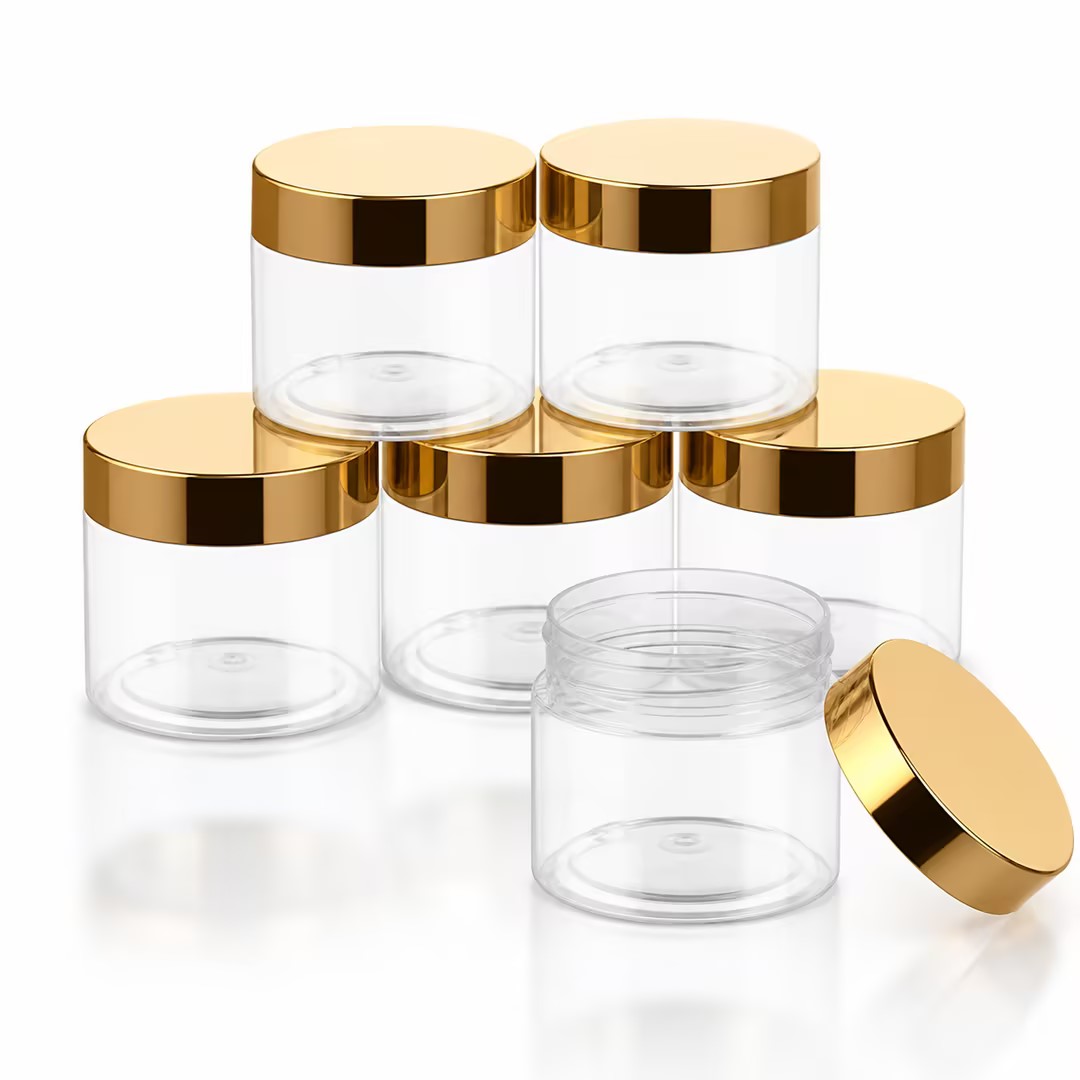
Emballages cosmétiques
L'emballage cosmétique fait vendre le produit en rayon. Les clients remarquent la brillance, la couleur, la transparence et la sensation à la fermeture d'un bouchon : ces pièces associent donc des tolérances serrées à des exigences visuelles élevées.
- Bouchons et fermetures
- Bouchons à vis, capsules flip-top, bagues de pompe et capots pour flacons et tubes.
- Pots et couvercles
- Pots de crème à parois épaisses, transparentes ou doubles, avec couvercles assortis.
- Boîtiers compacts
- Boîtiers de poudre et de fard à paupières avec charnières, miroirs et fermetures magnétiques ou à clip.
- Tubes de rouge à lèvres et de mascara
- Assemblages multi-pièces de mécanisme intérieur, base et capuchon aux ajustements précis.
- Petits accessoires
- Bouchons intérieurs, tamis, porte-applicateurs et spatules.
Matières
| Matière | Pièces types | Remarques de mise en œuvre |
|---|---|---|
| PP | Bouchons, flip-tops, pots, pièces intérieures | Bonne fluidité, bonnes propriétés de charnière ; nuances nucléées pour des cycles plus rapides |
| PETG | Pots et flacons transparents à parois épaisses | Étuvage à env. 65 °C pendant 4–6 h ; les parois épaisses transparentes exigent un refroidissement maîtrisé |
| ABS | Boîtiers, tubes de rouge à lèvres, bouchons à métalliser | Étuvage à env. 80 °C pendant 2–4 h ; adapté au chromage et à la peinture |
| Acrylique (PMMA) | Pots, couvercles et bouchons transparents haut de gamme | Étuvage à env. 80–90 °C pendant 3–4 h ; sensible aux contraintes et aux marques d'écoulement |
| SAN / AS | Bouchons et pots transparents | Rigide et transparent ; à étuver avant mise en œuvre |
Confirmez les conditions d'étuvage auprès de votre fournisseur de résine pour la nuance exacte.
Enjeux de procédé
- État de surface
- Les pièces très brillantes et transparentes révèlent marques d'écoulement, jets libres, lignes de soudure et contaminations. Des profils de vitesse d'injection maîtrisés et une manutention propre de la matière sont nécessaires.
- Régularité de la couleur
- Les couleurs de marque doivent être identiques d'un lot à l'autre. Un dosage précis du mélange maître et une température matière stable limitent les écarts de teinte.
- Transparence des parois épaisses
- Les pots épais en PETG et en acrylique présentent des risques de vacuoles, de retassures et de contraintes internes ; de longs temps de maintien et un refroidissement soigné y remédient.
- Ajustements de précision
- Filetages, charnières et clips exigent une répétabilité stable d'une injection à l'autre pour que les bouchons s'ouvrent et se ferment toujours avec la même sensation.
- Manutention propre
- Les pièces ne doivent être ni rayées ni contaminées ; le démoulage par robot et un convoyage propre protègent la surface.
Contrôles qualité types
- Contrôle visuel
- Inspection sous éclairage défini pour la brillance, les rayures, les points noirs, les marques d'écoulement et les bulles dans les pièces transparentes.
- Mesure de la couleur
- Comparaison avec l'étalon de couleur validé, souvent mesurée au spectrophotomètre.
- Ajustement et fonction
- Couple de vissage, effort d'ouverture du bouchon, fonctionnement de la charnière et ajustement avec les flacons, pompes et pièces intérieures.
- Dimensions et poids
- Cotes critiques et poids injecté contrôlés régulièrement pour confirmer la stabilité du procédé.
- Compatibilité avec la décoration
- Surface prête pour la métallisation, le marquage à chaud, l'impression ou la pulvérisation sans problème d'adhérence.
Configurations types
La série M8-SII-P est configurée pour la production d'emballages cosmétiques, avec une attention particulière à la qualité de surface, à la régularité de la couleur et à la répétabilité. Une cellule type ajoute un dessiccateur déshumidificateur ou à air chaud pour le PETG, l'ABS ou l'acrylique, un thermorégulateur, un chargeur à vide fermé pour garder la matière propre, un doseur de colorant et un robot pour un démoulage soigneux. Les bouchons bi-couleur et les composants multi-matière peuvent être produits sur la série multi-matière DP.
Le nombre d'empreintes est planifié en fonction de la taille de la pièce et de la production. Les petits bouchons et bouchons intérieurs tournent souvent dans des moules de 8 à 32 empreintes, tandis que les pots et boîtiers haut de gamme aux exigences d'aspect élevées tournent généralement avec moins d'empreintes pour garder un remplissage et un refroidissement homogènes. Les moules à canaux chauds avec buses à obturateur sont courants sur les surfaces visibles pour éviter les traces de seuil.
Décoration et opérations secondaires
De nombreuses pièces cosmétiques sont décorées après moulage par métallisation sous vide, vernis UV, marquage à chaud, sérigraphie ou pulvérisation. La qualité du moulage influe directement sur le résultat de la décoration : contraintes résiduelles, agents de démoulage et défauts de surface apparaissent nettement après métallisation. Planifier la voie de décoration dès le départ aide à définir la nuance de matière, l'état de surface du moule et la manutention, afin que les pièces arrivent propres et sans contraintes sur la ligne de décoration.
Comment démarrer
Envoyez les plans ou des échantillons des pièces, la nuance de matière, le poids de la pièce, le standard d'aspect, le plan de décoration (métallisation, marquage à chaud, etc.), le nombre d'empreintes et la production visée. Les modèles et spécifications sont fournis avec la proposition de configuration.
FAQ
Questions fréquentes
Quelles matières sont courantes pour les pots cosmétiques ?
Le PETG, l'acrylique et le SAN sont utilisés pour les pots transparents haut de gamme ; le PP est courant pour les pots standard et les pièces intérieures.
Comment éviter les marques d'écoulement sur les pièces cosmétiques brillantes ?
Une vitesse d'injection maîtrisée en plusieurs étapes, des températures matière et moule correctes, une matière bien étuvée et une bonne conception des seuils réduisent les marques d'écoulement et les jets libres.
Peut-on mouler des bouchons bi-couleur en un seul cycle ?
Oui, les bouchons bi-couleur et multi-matière peuvent être produits sur la série multi-matière DP avec un moule rotatif adapté.
Les matières cosmétiques doivent-elles être étuvées ?
Le PETG, l'ABS, l'acrylique et le SAN doivent être étuvés avant moulage pour éviter traînées et voile ; le PP n'en a généralement pas besoin.
Que dois-je envoyer pour un projet d'emballage cosmétique ?
Plans ou échantillons des pièces, matière, poids, standard d'aspect, plan de décoration, nombre d'empreintes et production visée.