 HWAMDA

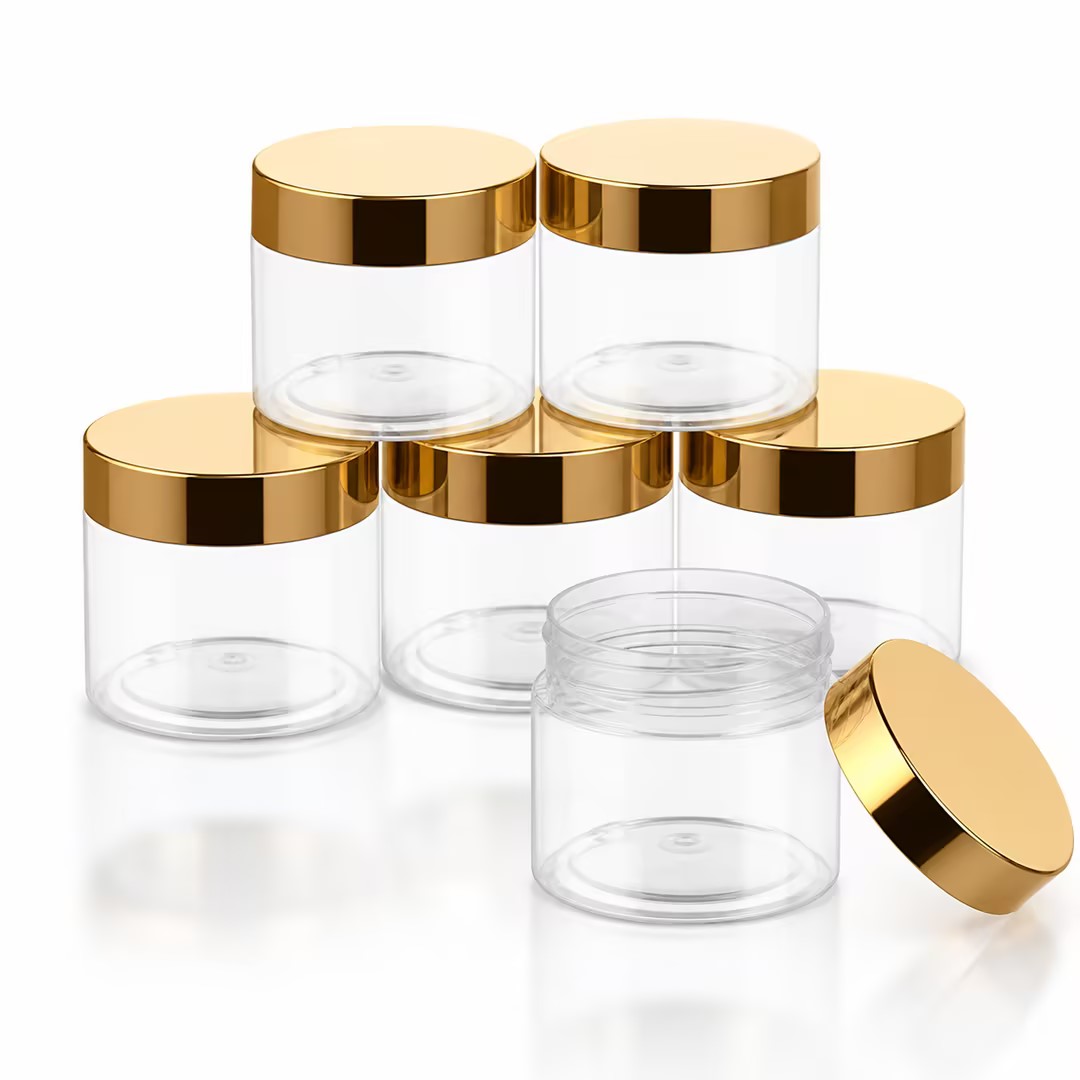
Envases cosméticos
El envase cosmético vende el producto en el anaquel. Los clientes notan el brillo, el color, la transparencia y la sensación al cerrar una tapa, por lo que estas piezas combinan tolerancias estrechas con altos estándares visuales.
- Tapas y cierres
- Tapas roscadas, tapas flip-top, collarines para bombas y sobretapas para frascos y tubos.
- Tarros y tapas
- Tarros para crema con diseños gruesos, transparentes o de doble pared, con sus tapas.
- Estuches compactos
- Compactos para polvo y sombras con bisagras, espejos y cierres magnéticos o a presión.
- Tubos de labial y de máscara
- Ensambles de varias piezas: mecanismo interior, base y tapa con ajustes precisos.
- Accesorios pequeños
- Tapones interiores, dosificadores de polvo, soportes para aplicadores y espátulas.
Materiales
| Material | Piezas típicas | Notas de procesamiento |
|---|---|---|
| PP | Tapas, flip-tops, tarros, piezas interiores | Fluye con facilidad, buenas propiedades de bisagra; grados nucleados para ciclos más rápidos |
| PETG | Tarros y frascos transparentes de pared gruesa | Secar a aprox. 65 °C durante 4–6 h; las paredes gruesas transparentes requieren un enfriamiento controlado |
| ABS | Compactos, tubos de labial, tapas para metalizado | Secar a aprox. 80 °C durante 2–4 h; adecuado para galvanizado y pintura |
| Acrílico (PMMA) | Tarros, tapas y tapas transparentes premium | Secar a aprox. 80–90 °C durante 3–4 h; sensible a tensiones y marcas de flujo |
| SAN / AS | Tapas y tarros transparentes | Rígido y transparente; secar antes de procesar |
Confirme las condiciones de secado del grado exacto con su proveedor de resina.
Retos del proceso
- Acabado superficial
- Las piezas de alto brillo y transparentes muestran marcas de flujo, chorreo (jetting), líneas de unión y contaminación. Se necesitan perfiles de velocidad de inyección controlados y un manejo limpio del material.
- Uniformidad de color
- Los colores de marca deben coincidir de un lote a otro. Una dosificación precisa del masterbatch y una temperatura de masa estable mantienen baja la variación de tono.
- Transparencia en pared gruesa
- Los tarros gruesos de PETG y acrílico corren riesgo de vacíos, rechupes y tensiones internas; ayudan los tiempos de sostenimiento largos y un enfriamiento cuidadoso.
- Ajustes de precisión
- Las roscas, las bisagras y los ajustes a presión requieren una repetibilidad estable entre inyecciones para que las tapas abran y cierren con la misma sensación.
- Manejo limpio
- Las piezas no deben rayarse ni contaminarse; la extracción con robot y un transporte limpio protegen la superficie.
Controles de calidad típicos
- Inspección visual
- Inspección con iluminación definida para revisar brillo, rayaduras, puntos negros, marcas de flujo y burbujas en piezas transparentes.
- Medición de color
- Comparación con el estándar de color aprobado, a menudo medida con un espectrofotómetro.
- Ajuste y funcionamiento
- Torque de roscas, fuerza de apertura de la tapa, funcionamiento de la bisagra y ajuste de ensamble con frascos, bombas y piezas interiores.
- Dimensiones y peso
- Dimensiones críticas y peso de inyección verificados con regularidad para confirmar la estabilidad del proceso.
- Compatibilidad con la decoración
- Superficie lista para metalizado, hot stamping, impresión o pintura por aspersión sin problemas de adherencia.
Configuraciones típicas
La serie M8-SII-P está configurada para la producción de envases cosméticos, con atención a la calidad superficial, la uniformidad de color y la repetibilidad. Una celda típica añade un secador deshumidificador o de aire caliente para PETG, ABS o acrílico, un termorregulador de molde, un cargador por vacío cerrado para mantener limpio el material, dosificación de color y un robot para retirar las piezas con cuidado. Las tapas bicolor y los componentes multimaterial pueden producirse en la serie DP multimaterial.
El número de cavidades se planifica según el tamaño de la pieza y la producción. Las tapas pequeñas y los tapones interiores a menudo se producen en moldes de 8 a 32 cavidades, mientras que los tarros y compactos premium con altos estándares de apariencia suelen producirse con menos cavidades para mantener uniformes el llenado y el enfriamiento. Los moldes de cámara caliente con válvulas de obturación son comunes en superficies visibles para evitar marcas del punto de inyección.
Decoración y operaciones secundarias
Muchas piezas cosméticas se decoran después del moldeo mediante metalizado al vacío, recubrimiento UV, hot stamping, serigrafía o pintura por aspersión. La calidad del moldeo influye directamente en el resultado de la decoración: las tensiones residuales, los desmoldantes y los defectos superficiales se notan claramente después del metalizado. Planificar el proceso de decoración desde el inicio ayuda a definir el grado del material, la superficie del molde y el manejo, para que las piezas lleguen a la línea de decoración limpias y libres de tensiones.
Cómo empezar
Envíe planos o muestras de las piezas, el grado del material, el peso de la pieza, el estándar de apariencia, el plan de decoración, como metalizado o hot stamping, el número de cavidades y la producción objetivo. Los modelos y especificaciones se indican en la propuesta de configuración.
FAQ
Preguntas frecuentes
¿Qué materiales son comunes para tarros cosméticos?
PETG, acrílico y SAN se usan para tarros transparentes premium; el PP es común en tarros estándar y piezas interiores.
¿Cómo se evitan las marcas de flujo en piezas cosméticas brillantes?
Una velocidad de inyección controlada en varias etapas, temperaturas de masa y de molde correctas, material bien secado y un buen diseño del punto de inyección reducen las marcas de flujo y el chorreo.
¿Se pueden moldear tapas bicolor en un solo ciclo?
Sí, las tapas bicolor y multimaterial pueden producirse en la serie DP multimaterial con un molde rotativo adecuado.
¿Los materiales para cosméticos necesitan secado?
PETG, ABS, acrílico y SAN necesitan secado antes del moldeo para evitar rayas plateadas y opacidad; el PP normalmente no.
¿Qué debo enviar para un proyecto de envases cosméticos?
Planos o muestras de las piezas, material, peso, estándar de apariencia, plan de decoración, cavidades y producción objetivo.