 HWAMDA

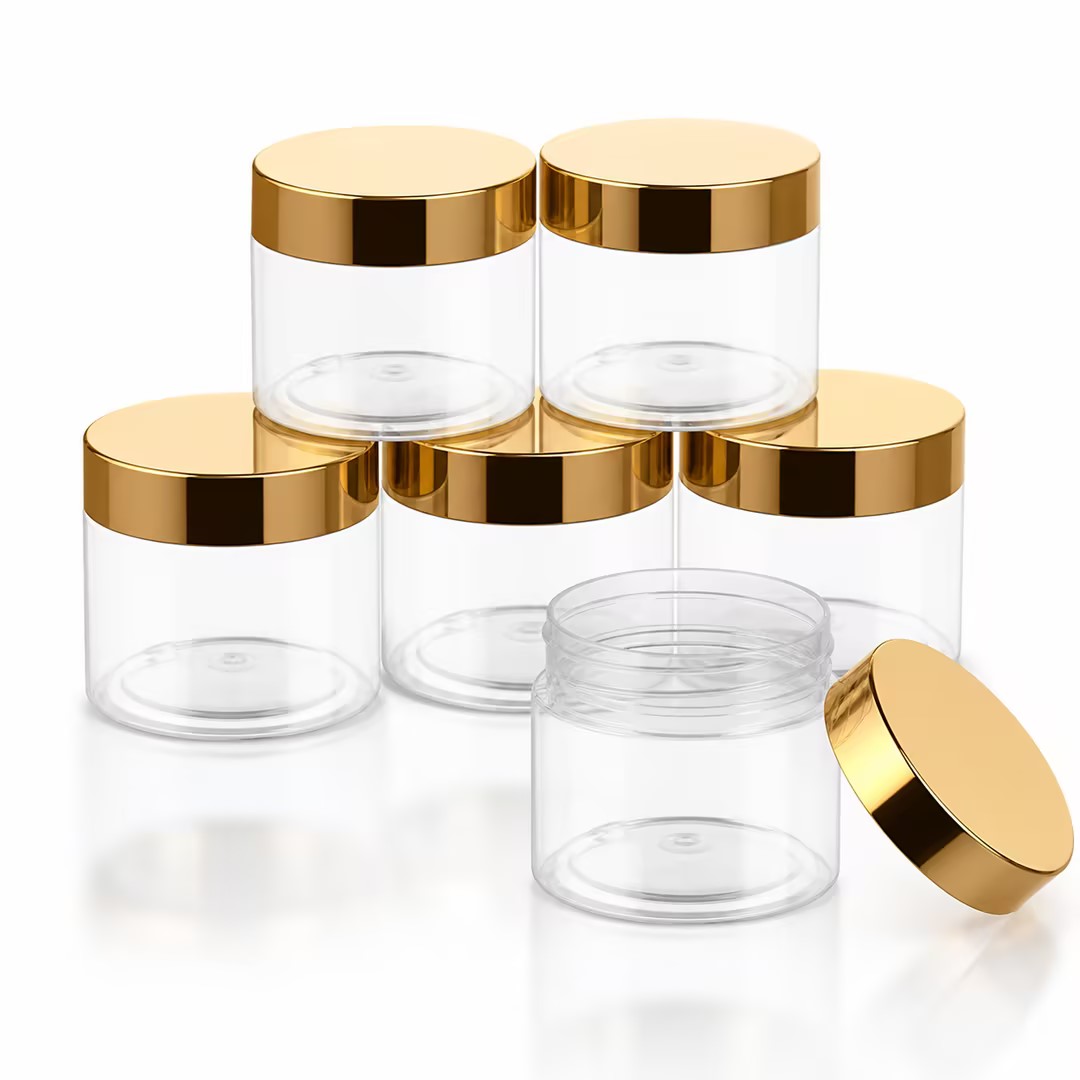
Embalagens de cosméticos
A embalagem de cosméticos vende o produto na prateleira. O consumidor percebe o brilho, a cor, a transparência e a sensação ao fechar uma tampa; por isso, essas peças combinam tolerâncias estreitas com altos padrões visuais.
- Tampas e fechamentos
- Tampas rosqueáveis, tampas flip-top, colares de válvulas pump e sobretampas para frascos e bisnagas.
- Potes e tampas
- Potes de creme com paredes espessas, transparentes ou de parede dupla, e tampas correspondentes.
- Estojos compactos
- Estojos de pó e sombra com dobradiças, espelhos e fechamento magnético ou por encaixe.
- Tubos de batom e rímel
- Conjuntos de várias peças, com mecanismo interno, base e tampa, com encaixes precisos.
- Pequenos acessórios
- Batoques, peneiras, suportes de aplicadores e espátulas.
Materiais
| Material | Peças típicas | Observações de processamento |
|---|---|---|
| PP | Tampas, flip-tops, potes, peças internas | Fácil fluxo, boas propriedades de dobradiça; graus nucleados para ciclos mais rápidos |
| PETG | Potes e frascos transparentes de parede espessa | Secar a aprox. 65 °C por 4–6 h; paredes espessas transparentes exigem resfriamento controlado |
| ABS | Estojos compactos, tubos de batom, tampas para metalização | Secar a aprox. 80 °C por 2–4 h; adequado para galvanização e pintura |
| Acrílico (PMMA) | Potes premium, tampas e sobretampas transparentes | Secar a aprox. 80–90 °C por 3–4 h; sensível a tensões e marcas de fluxo |
| SAN / AS | Tampas e potes transparentes | Rígido e transparente; secar antes do processamento |
Confirme as condições de secagem do grau exato com o seu fornecedor de resina.
Desafios de processo
- Acabamento superficial
- Peças de alto brilho e transparentes evidenciam marcas de fluxo, jateamento, linhas de solda e contaminação. São necessários perfis de velocidade de injeção controlados e manuseio limpo do material.
- Consistência de cor
- As cores da marca precisam ser iguais de um lote para outro. Dosagem precisa de masterbatch e temperatura estável do fundido mantêm baixa a variação de tonalidade.
- Transparência em paredes espessas
- Potes espessos de PETG e acrílico correm risco de vazios, rechupes e tensões internas; tempos de recalque longos e resfriamento cuidadoso ajudam.
- Encaixes de precisão
- Roscas, dobradiças e encaixes por pressão exigem repetibilidade estável entre injeções, para que as tampas abram e fechem sempre com a mesma sensação.
- Manuseio limpo
- As peças não podem ser riscadas nem contaminadas; a retirada por robô e o transporte limpo protegem a superfície.
Verificações de qualidade típicas
- Inspeção visual
- Inspeção sob iluminação definida quanto a brilho, riscos, pontos pretos, marcas de fluxo e bolhas em peças transparentes.
- Medição de cor
- Comparação com o padrão de cor aprovado, muitas vezes medida com espectrofotômetro.
- Encaixe e função
- Torque de rosca, força de abertura da tampa, funcionamento da dobradiça e encaixe com frascos, válvulas e peças internas.
- Dimensões e peso
- Dimensões críticas e peso de injeção verificados regularmente para confirmar a estabilidade do processo.
- Compatibilidade com a decoração
- Superfície pronta para metalização, hot stamping, impressão ou pintura sem problemas de aderência.
Configurações típicas
A série M8-SII-P é configurada para a produção de embalagens de cosméticos, com atenção à qualidade superficial, à consistência de cor e à repetibilidade. Uma célula típica inclui desumidificador ou secador de ar quente para PETG, ABS ou acrílico, termorregulador de molde, alimentador a vácuo fechado para manter o material limpo, dosador de cor e robô para retirada cuidadosa das peças. Tampas bicolores e componentes multimaterial podem ser produzidos na série DP multimaterial.
O número de cavidades é planejado de acordo com o tamanho da peça e a produção. Tampas pequenas e batoques costumam ser produzidos em moldes de 8 a 32 cavidades, enquanto potes premium e estojos compactos com altos padrões de aparência normalmente usam menos cavidades, para manter o preenchimento e o resfriamento uniformes. Moldes com câmara quente e bicos valvulados são comuns em superfícies visíveis, para evitar marcas do ponto de injeção.
Decoração e operações secundárias
Muitas peças de cosméticos são decoradas após a moldagem por metalização a vácuo, verniz UV, hot stamping, serigrafia ou pintura. A qualidade da moldagem afeta diretamente o resultado da decoração: tensões residuais, desmoldantes e defeitos superficiais ficam evidentes após a metalização. Planejar o processo de decoração desde o início ajuda a definir o grau do material, a superfície do molde e o manuseio, para que as peças cheguem à linha de decoração limpas e sem tensões.
Como começar
Envie desenhos ou amostras das peças, o grau do material, o peso da peça, o padrão de aparência, o plano de decoração, como metalização ou hot stamping, o número de cavidades e a produção desejada. Os modelos e as especificações são informados junto com a proposta de configuração.
FAQ
Perguntas frequentes
Quais materiais são comuns em potes de cosméticos?
PETG, acrílico e SAN são usados em potes premium transparentes; o PP é comum em potes padrão e peças internas.
Como evitar marcas de fluxo em peças cosméticas brilhantes?
Velocidade de injeção controlada em múltiplos estágios, temperaturas corretas do fundido e do molde, material bem seco e um bom projeto do ponto de injeção reduzem marcas de fluxo e jateamento.
Tampas bicolores podem ser moldadas em um único ciclo?
Sim, tampas bicolores e multimaterial podem ser produzidas na série DP multimaterial com um molde rotativo adequado.
Os materiais para cosméticos precisam de secagem?
PETG, ABS, acrílico e SAN precisam ser secos antes da moldagem para evitar estrias e opacidade; o PP geralmente não.
O que devo enviar para um projeto de embalagens de cosméticos?
Desenhos ou amostras das peças, material, peso, padrão de aparência, plano de decoração, número de cavidades e produção desejada.