 HWAMDA
Производство ПЭТ-преформ коротко
ПЭТ-преформы изготавливают литьём под давлением. Высушенный ПЭТ расплавляют, впрыскивают в охлаждаемую многогнёздную пресс-форму, выдерживают под давлением, охлаждают до затвердевания и снимают. Каждый цикл даёт по одной преформе на гнездо, поэтому 72-гнёздная форма выпускает 72 преформы при каждом раскрытии. Восемь этапов:
- 1. Подготовка сырья
- Гранулы бутылочного ПЭТ, при необходимости — краситель или rPET.
- 2. Сушка сырья
- Удаление влаги до плавления ПЭТ.
- 3. Транспортировка и загрузка
- Подача высушенного сырья к машине по закрытой системе.
- 4. Плавление
- Шнек и нагреваемый цилиндр превращают гранулы в однородный расплав.
- 5. Заполнение и выдержка
- Расплав через горячий канал впрыскивается в каждое гнездо и уплотняется.
- 6. Охлаждение в форме
- Охлаждённая вода отводит тепло, пока преформы не станут жёсткими.
- 7. Съём и доохлаждение
- Форма раскрывается, преформы освобождаются и продолжают охлаждаться.
- 8. Контроль и упаковка
- Преформы проверяют, считают и упаковывают для хранения или отгрузки.
Саму бутылку изготавливают позже, когда преформу нагревают и выдувают с вытяжкой.
Этап 1. Бутылочный ПЭТ как исходное сырьё
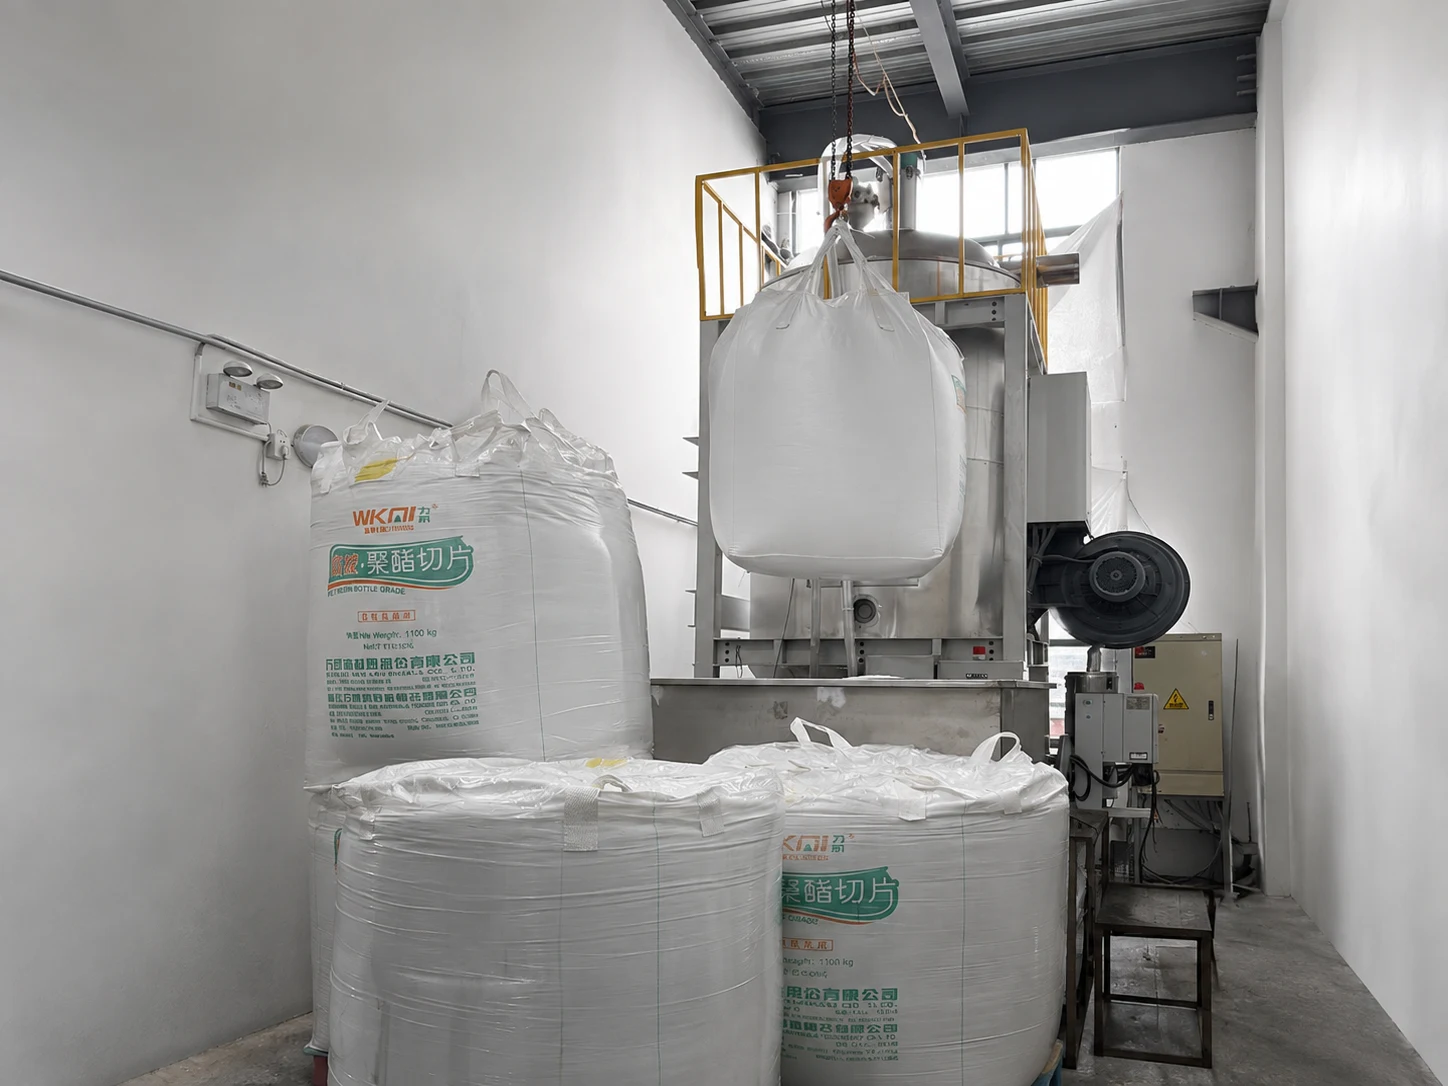
Преформы делают из гранул бутылочного ПЭТ, которые обычно поставляют в мягких контейнерах (биг-бэгах). Марку подбирают под бутылку: для воды, газированных напитков и продуктов горячего розлива могут использоваться разные марки. Цвет добавляют позже на машине с помощью мастербатча, можно подмешивать и вторичный ПЭТ (rPET). Мешки держат закрытыми и хранят в сухом чистом месте до загрузки сырья в сушилку.
Этап 2. Сушка сырья
ПЭТ впитывает влагу из воздуха, а вода, оставшаяся в гранулах, при плавлении разрушает полимер. В результате преформы становятся менее прочными и более мутными, а их масса — нестабильной. Поэтому перед подачей в машину сырьё проходит через осушающую сушилку, настроенную по данным поставщика смолы.
Этап 3. Транспортировка и загрузка высушенного сырья
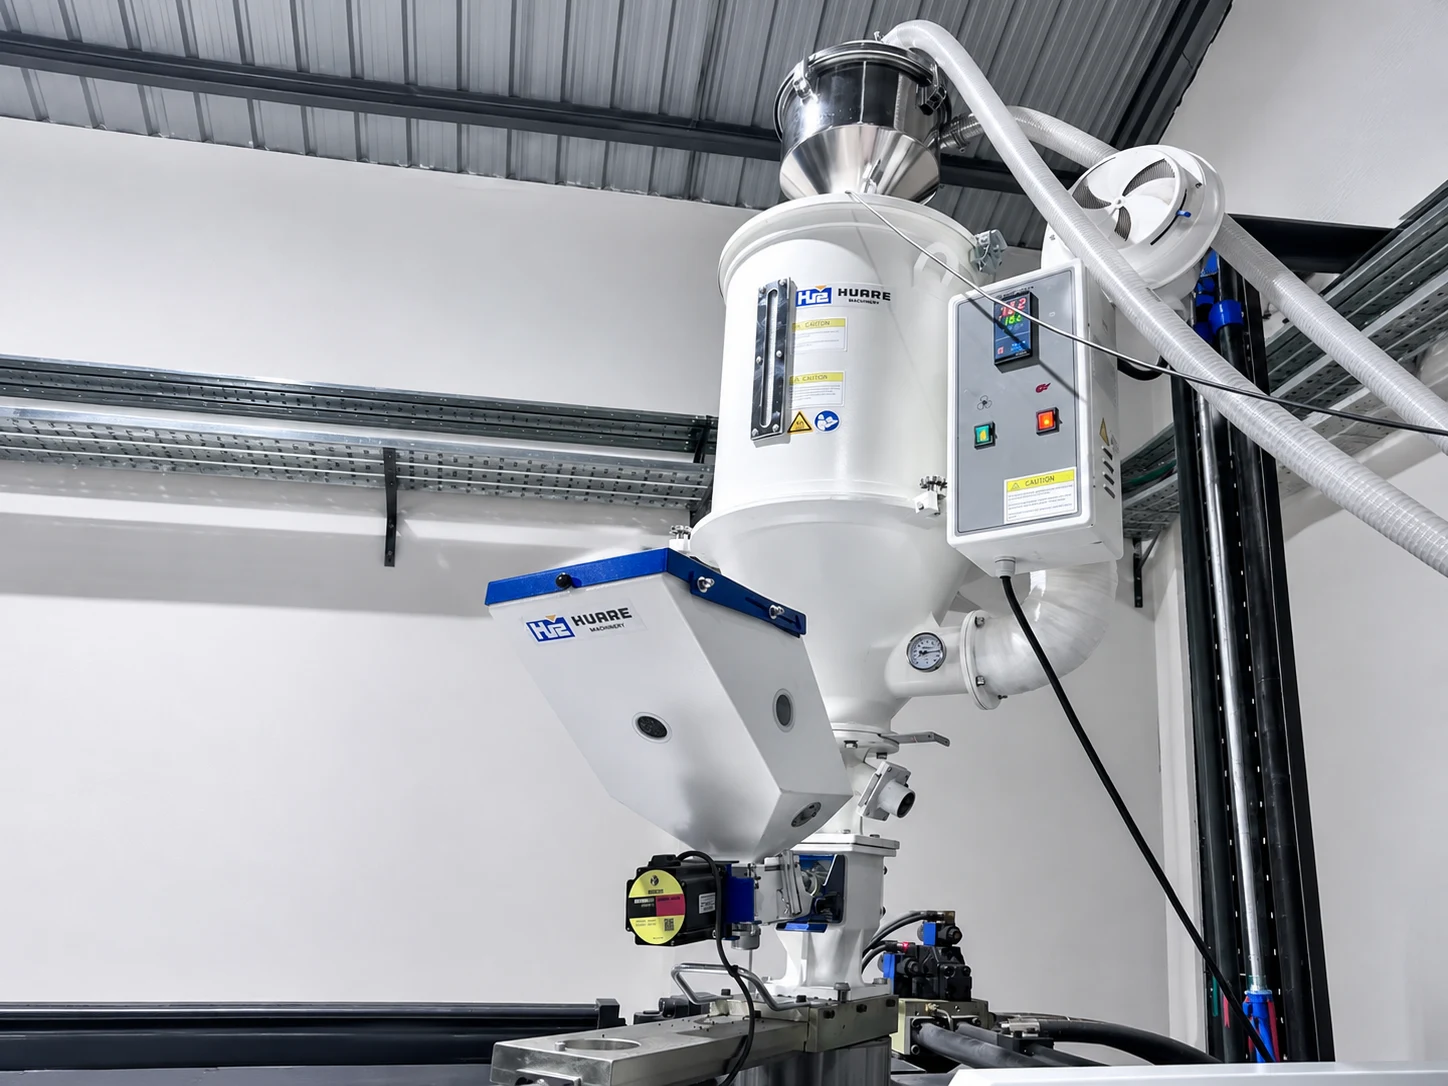
Высушенный ПЭТ подаётся в бункер машины вакуумным загрузчиком или централизованной системой транспортировки. Закрытые трубопроводы защищают сырьё от влажного воздуха и пыли на участке между сушилкой и шнеком. Если преформы цветные, дозатор мастербатча на загрузочной горловине добавляет отмеренное количество красителя в каждый впрыск.
Этап 4. Плавление (пластикация) ПЭТ
В узле впрыска вращающийся шнек продвигает гранулы по нагреваемому цилиндру. Тепло цилиндра и трение шнека расплавляют ПЭТ в однородный прозрачный расплав, который собирается перед шнеком как отмеренная доза для всех гнёзд.
ПЭТ чувствителен к термической истории. Если он слишком долго или при слишком высокой температуре находится в цилиндре, он может пожелтеть и образовать больше ацетальдегида — побочного продукта, способного влиять на вкус бутилированной воды. Поэтому в машинах для преформ используют шнеки, рассчитанные на ПЭТ, и узел впрыска, подобранный под дозу.
Этап 5. Заполнение гнёзд и выдержка под давлением
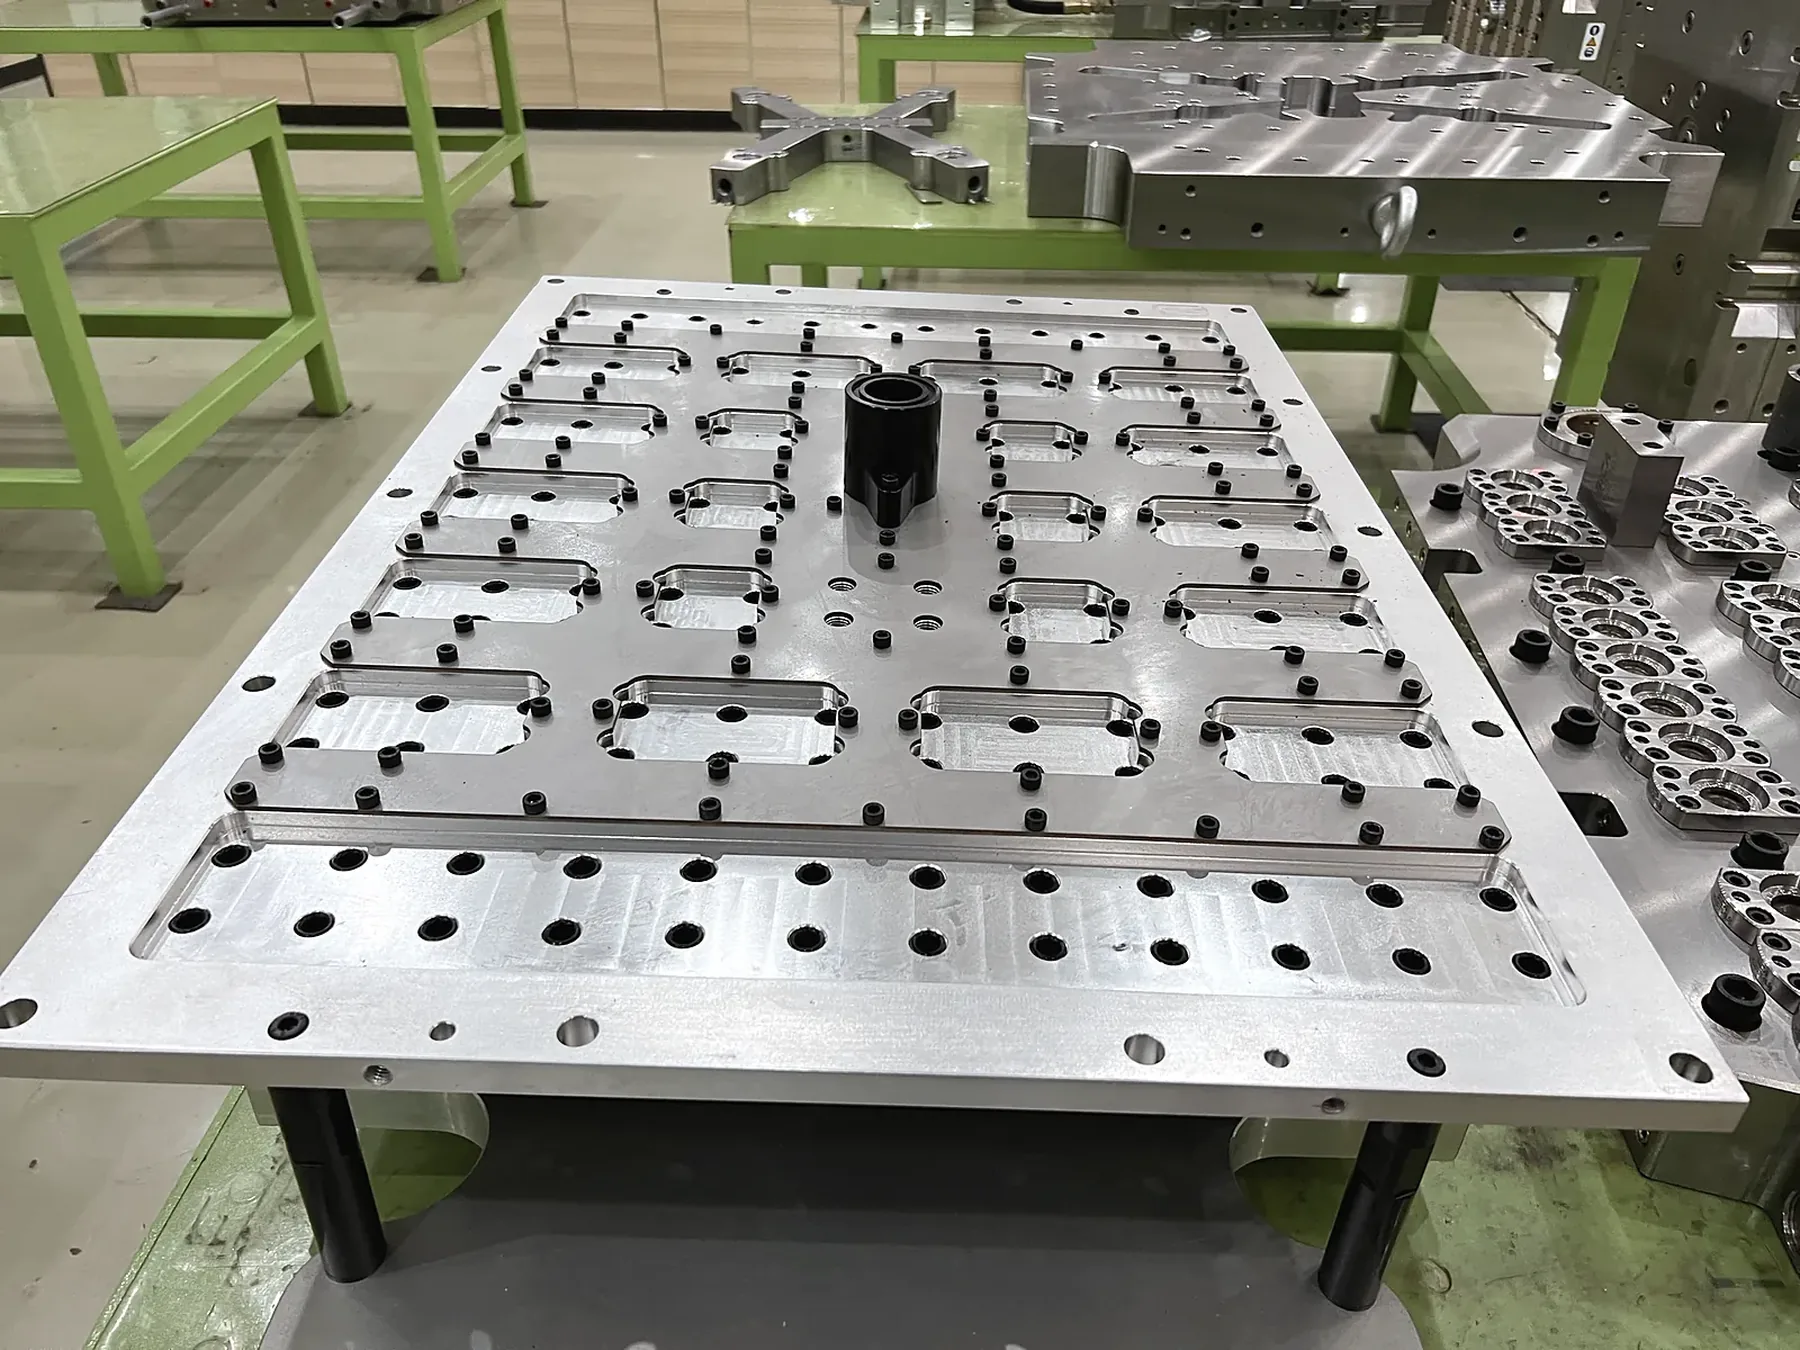
Шнек движется вперёд и проталкивает расплав через сопло в горячеканальную систему формы — нагреваемый коллектор, который держит ПЭТ в расплавленном состоянии до каждого гнезда. У каждого гнезда открывается литник (обычно игольчатый затвор), и расплав заполняет пространство между матрицей и пуансоном — от дна преформы до горловины.
Когда гнёзда заполнены, давление выдержки продолжает подавать немного расплава, пока ПЭТ усаживается при остывании. Затем литники закрываются. Все гнёзда должны заполняться с одинаковой скоростью и до одинаковой массы, потому что медленное гнездо повторяет свой дефект в каждом цикле.
Этап 6. Охлаждение преформы в форме
Охлаждённая вода проходит по каналам в пуансонах и матрицах и отводит тепло от стенок преформы. Преформа должна остыть достаточно быстро, чтобы остаться прозрачной, и стать достаточно жёсткой, чтобы её можно было снять без деформации.
Охлаждение обычно занимает самую большую часть цикла, а толстым стенкам нужно больше времени. Поэтому чиллер, водяные контуры формы и состояние её поверхностей напрямую влияют на то, как быстро можно выпускать преформы.
Этап 7. Раскрытие, съём и доохлаждение
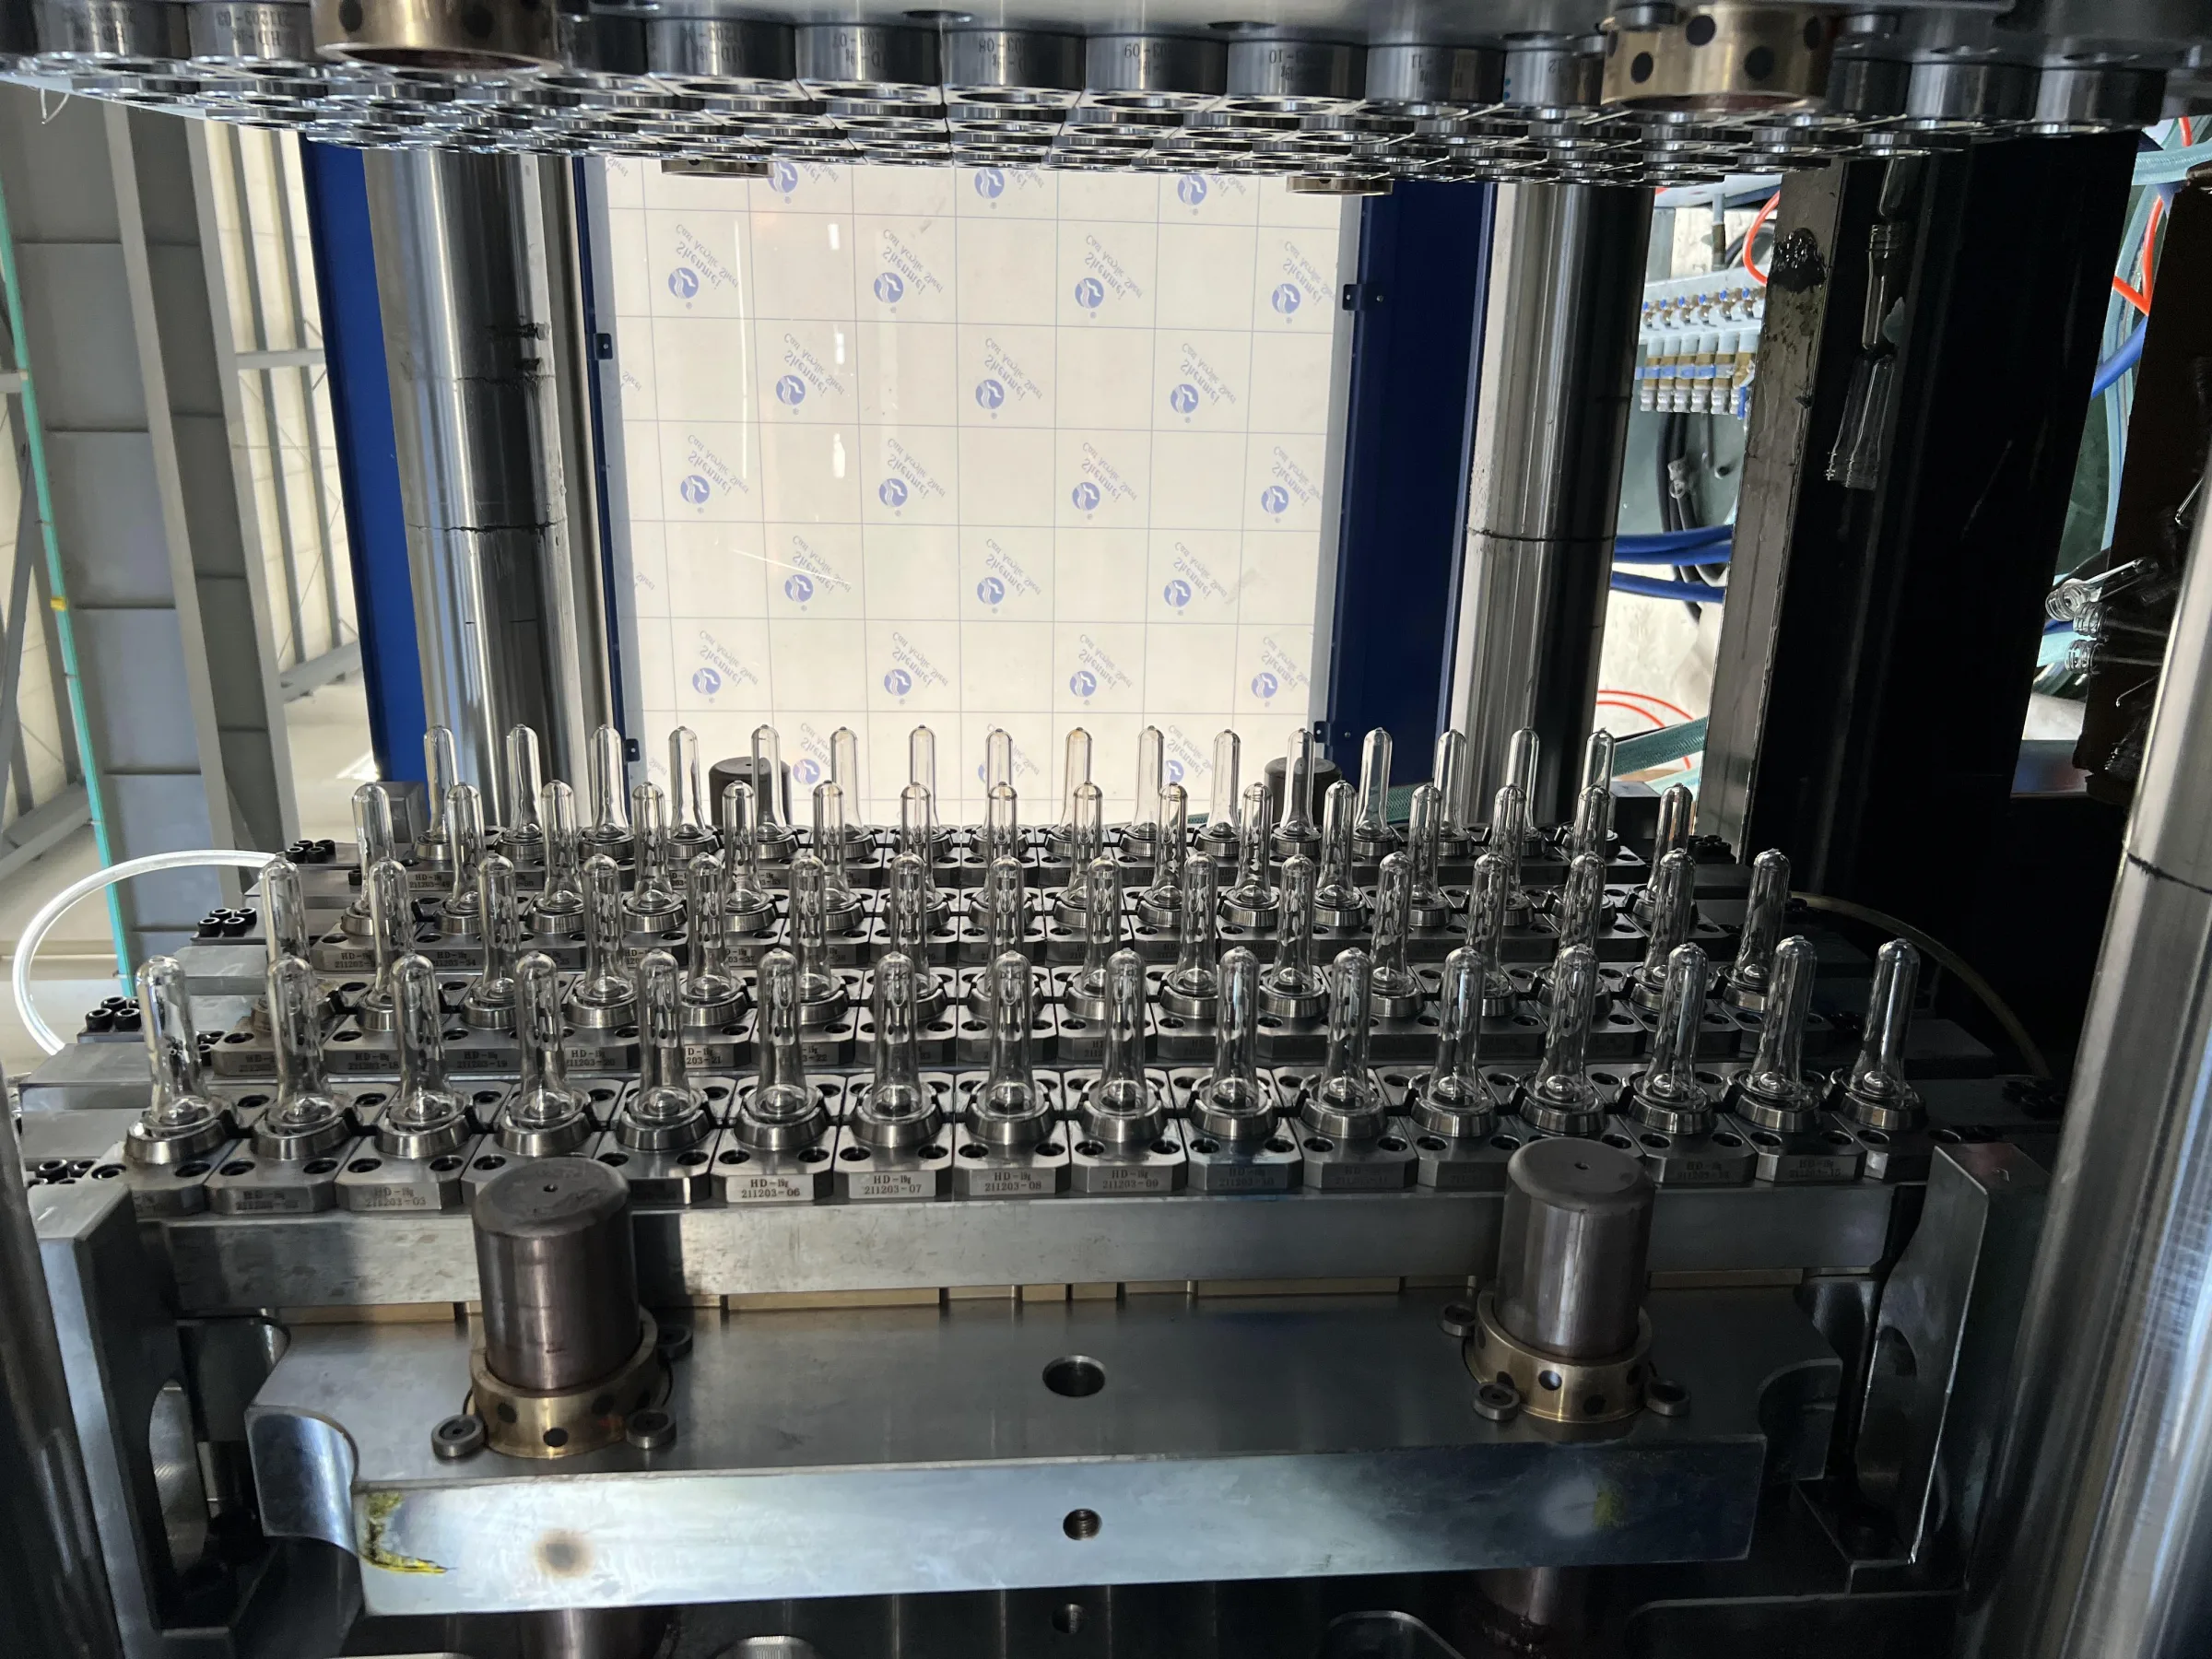
Форма раскрывается, и преформы остаются на пуансонах. Поскольку резьба образует поднутрение, горловину формируют разъёмные вставки (горловые полуматрицы), которые расходятся, освобождая её. Затем преформы сталкиваются с пуансонов.
При многогнёздном производстве робот-съёмник принимает преформы в охлаждаемые водой трубки и удерживает их там, пока уже отливается следующий впрыск. Такое доохлаждение завершает охлаждение вне формы, поэтому время охлаждения в форме, а значит и цикл, можно сократить.
Этап 8. Контроль, упаковка и хранение
Остывшие преформы падают на конвейер и проходят проверку перед упаковкой. Обычно проверяют массу, размеры горловины, внешний вид и точку впрыска, отбирая образцы из каждого гнезда. Годные преформы упаковывают в коробки или контейнеры навалом, маркируют по партиям и хранят в чистом сухом месте без прямого солнечного света до выдува.
Цикл и производительность: сколько преформ в час?
Цикл включает заполнение, выдержку, охлаждение, раскрытие формы и съём. Он зависит прежде всего от массы и толщины стенки преформы, охлаждения формы и способа съёма. Теоретическая часовая производительность:
Преформ в час = число гнёзд × 3 600 ÷ время цикла в секундах.
Два примера ниже зафиксированы на машинах HWAMDA при испытаниях пресс-форм заказчиков перед отгрузкой. Они лишь иллюстрируют расчёт; ваш цикл зависит от конструкции преформы, пресс-формы и охлаждения.
| Модель | Гнёзда | Масса преформы | Зафиксированный цикл | Теоретическая производительность |
|---|---|---|---|---|
| HMD430PET | 72 | 16,5 г | 9,9 с | 72 × 3 600 ÷ 9,9 ≈ 26 180 в час |
| HMD500PET с роботом доохлаждения | 96 | 15,2 г | 8,8 с | 96 × 3 600 ÷ 8,8 ≈ 39 270 в час |
Зафиксировано при испытаниях пресс-форм заказчиков; производительность теоретическая при 100 % загрузке, без учёта простоев и брака. Фактический результат зависит от конструкции преформы, пресс-формы и охлаждения.
Оборудование для изготовления ПЭТ-преформ
Для производства преформ нужна не одна машина. Оборудование делится на пять групп:
- Основное оборудование
- Литьевая машина, построенная для ПЭТ-преформ, и многогнёздная пресс-форма для преформ с горячим каналом.
- Подготовка сырья
- Осушающая сушилка, вакуумный загрузчик или централизованная подача и дозатор мастербатча для цветных преформ.
- Охлаждение
- Чиллер для воды пресс-формы, охлаждающая вода для машины и контроль влажности вокруг формы, чтобы не было конденсата.
- Обращение с изделиями
- Робот-съёмник с доохлаждением для многогнёздных форм, конвейеры и упаковка.
- Контроль качества
- Прецизионные весы, калибры для горловины и стенки, полярископ или световой стол и возможность выдуть пробные бутылки.
Сжатый воздух, электропитание и площадь планируются вместе с оборудованием. Для полного плана производства отправьте данные о преформе и требуемой производительности.
От преформы к бутылке
Литьё преформ заканчивается готовой преформой, а не бутылкой. При двухстадийном производстве преформы хранят, а затем нагревают и выдувают с вытяжкой на отдельной выдувной машине, часто на заводе разливщика. При одностадийном производстве преформу выдувают на том же оборудовании, пока она ещё сохраняет тепло после литья. Многие компании отливают преформы на одном заводе, а выдувают бутылки на другом, рядом со своими линиями розлива.
Что подготовить перед планированием производства преформ
Проект по преформам определяется преформой и объёмом выпуска, а не размером машины. Сначала соберите эти данные:
- Чертёж или образец преформы
- Преформа, которую вы хотите выпускать, или бутылка, в которую её нужно выдуть.
- Горловина
- Название и чертёж горловины под вашу крышку.
- Масса преформы
- Целевая масса и допуск.
- Сырьё
- Бутылочный ПЭТ, доля rPET и цвета.
- Целевая производительность
- Преформ в час или в год и число смен.
- Инженерные сети
- Напряжение и частота, охлаждающая вода, сжатый воздух и доступная площадь.
FAQ
Частые вопросы
С чего начинается изготовление ПЭТ-преформы?
С подготовки и сушки бутылочного ПЭТ. ПЭТ впитывает влагу из воздуха, и гранулы нужно высушить до плавления, иначе преформы теряют прочность и прозрачность.
Зачем сушить ПЭТ перед литьём?
Вода в гранулах разрушает ПЭТ при плавлении, из-за чего преформы получаются мутными и хрупкими, а масса — нестабильной. Режим сушки задаётся по данным поставщика смолы; требования к сушке описаны в руководстве по литью ПЭТ под давлением.
Сколько времени занимает изготовление одной ПЭТ-преформы?
Каждый цикл даёт по одной преформе на гнездо. Цикл зависит от массы преформы, толщины стенки, охлаждения формы и съёма. При испытаниях пресс-форм заказчиков HWAMDA 72-гнёздная форма с преформами 16,5 г работала с циклом 9,9 с, а 96-гнёздная форма с преформами 15,2 г — 8,8 с с роботом доохлаждения. Ваш цикл зависит от конструкции вашей преформы, пресс-формы и охлаждения.
Сколько преформ можно сделать за час?
Умножьте число гнёзд на 3 600 и разделите на время цикла в секундах. Например, 72 гнезда при цикле 9,9 с дают около 26 180 преформ в час при 100 % загрузке, без учёта простоев и брака.
Какое оборудование нужно, чтобы начать выпуск преформ?
Литьевая машина для ПЭТ-преформ, многогнёздная пресс-форма для преформ с горячим каналом, осушающая сушилка и загрузчик, чиллер, оборудование для съёма и транспортировки и базовые средства контроля качества. Сжатый воздух и электропитание планируются вместе с ними.
Можно ли выпускать преформы и выдувать бутылки на одном заводе?
Да. Многие разливщики отливают преформы и выдувают бутылки на одном предприятии — с отдельной выдувной машиной (двухстадийная схема) или на одностадийном оборудовании. Другие покупают преформы и только выдувают и разливают.