 HWAMDA
Fabricação de pré-formas PET em resumo
As pré-formas PET são feitas por moldagem por injeção. A resina PET seca é fundida, injetada em um molde resfriado de várias cavidades, mantida sob pressão, resfriada até ficar rígida e retirada. Cada ciclo produz uma pré-forma por cavidade, então um molde de 72 cavidades faz 72 pré-formas a cada abertura. As oito etapas são:
- 1. Preparar a resina
- Grânulos de PET grau garrafa, mais cor ou rPET se necessário.
- 2. Secar a resina
- Remover a umidade antes de fundir o PET.
- 3. Transportar e alimentar
- Levar a resina seca à máquina em um sistema fechado.
- 4. Fundir
- A rosca e o cilindro aquecido transformam os grânulos em um material fundido homogêneo.
- 5. Encher e recalcar
- O material é injetado por um canal quente em cada cavidade e compactado.
- 6. Resfriar no molde
- A água gelada retira calor até as pré-formas ficarem rígidas.
- 7. Retirar e pós-resfriar
- O molde abre, as pré-formas são liberadas e continuam resfriando.
- 8. Inspecionar e embalar
- As pré-formas são verificadas, contadas e embaladas para armazenamento ou envio.
A garrafa é feita depois, quando a pré-forma é reaquecida e moldada por estiramento e sopro.
Etapa 1: Começar com resina PET grau garrafa
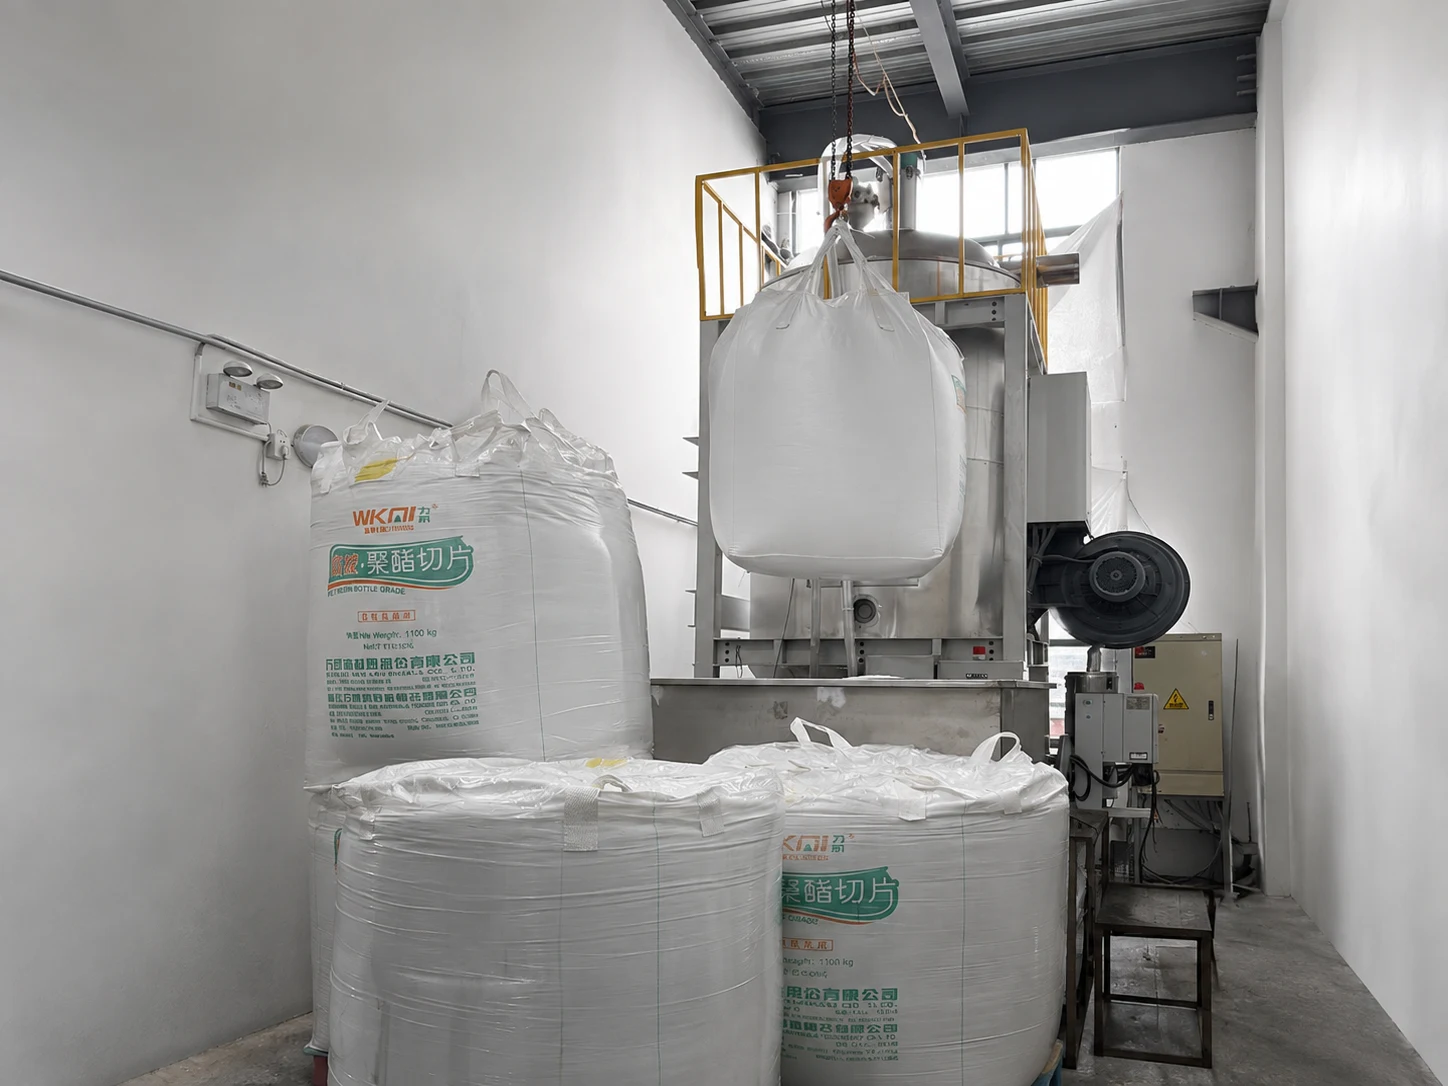
As pré-formas são feitas com grânulos de PET grau garrafa, normalmente entregues em big bags. O grau é escolhido junto com a garrafa: água, refrigerantes e produtos envasados a quente podem usar graus diferentes. A cor é adicionada depois, na máquina, com masterbatch, e o PET reciclado (rPET) pode ser misturado. Os sacos ficam fechados e armazenados em local seco e limpo até a resina ser carregada no secador.
Etapa 2: Secar a resina
O PET absorve umidade do ar, e a água que fica nos grânulos degrada o polímero quando ele funde. O resultado são pré-formas mais fracas e turvas e peso instável. Por isso, a resina passa por um secador desumidificador, ajustado conforme os dados do fornecedor da resina, antes de chegar à máquina.
Etapa 3: Transportar e alimentar a resina seca
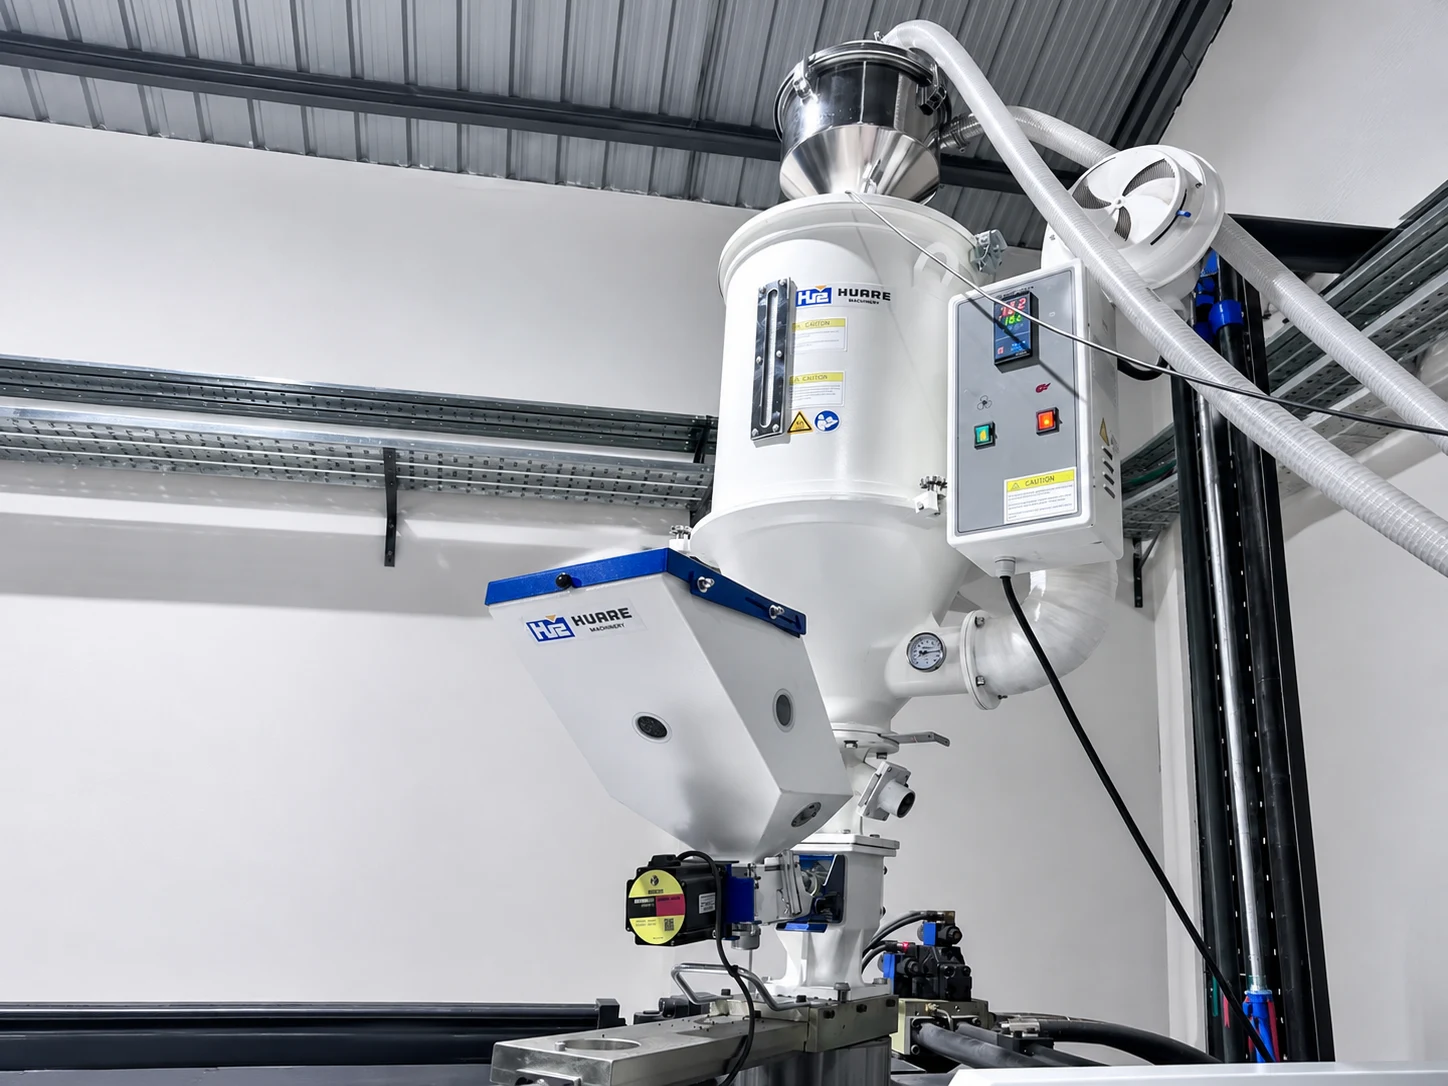
O PET seco chega ao funil da máquina por um carregador a vácuo ou por um sistema de transporte centralizado. Tubulações fechadas protegem a resina do ar úmido e da poeira entre o secador e a rosca. Se as pré-formas forem coloridas, um dosador de masterbatch na entrada da rosca adiciona uma quantidade medida de cor a cada injeção.
Etapa 4: Fundir (plastificar) o PET
Dentro da unidade de injeção, uma rosca giratória leva os grânulos adiante por um cilindro aquecido. O calor do cilindro e o atrito da rosca fundem o PET em um material homogêneo e transparente, que se acumula à frente da rosca como uma dose medida para todas as cavidades.
O PET é sensível ao histórico térmico. Se ficar tempo demais ou quente demais no cilindro, pode amarelar e formar mais acetaldeído, um subproduto que pode afetar o sabor da água engarrafada. Por isso as máquinas de pré-formas usam roscas projetadas para PET e uma unidade de injeção dimensionada para a dose.
Etapa 5: Encher as cavidades e recalcar
A rosca avança e empurra o material pelo bico até o canal quente do molde, um distribuidor aquecido que mantém o PET fundido até cada cavidade. Em cada cavidade, um ponto de injeção (normalmente com válvula) se abre e o material enche o espaço entre a cavidade e o macho, do fundo da pré-forma até o gargalo.
Com as cavidades cheias, a pressão de recalque continua empurrando um pouco mais de material enquanto o PET contrai ao esfriar. Depois os pontos de injeção se fecham. Todas as cavidades precisam encher no mesmo ritmo e com o mesmo peso, porque uma cavidade lenta repete o defeito a cada ciclo.
Etapa 6: Resfriar a pré-forma no molde
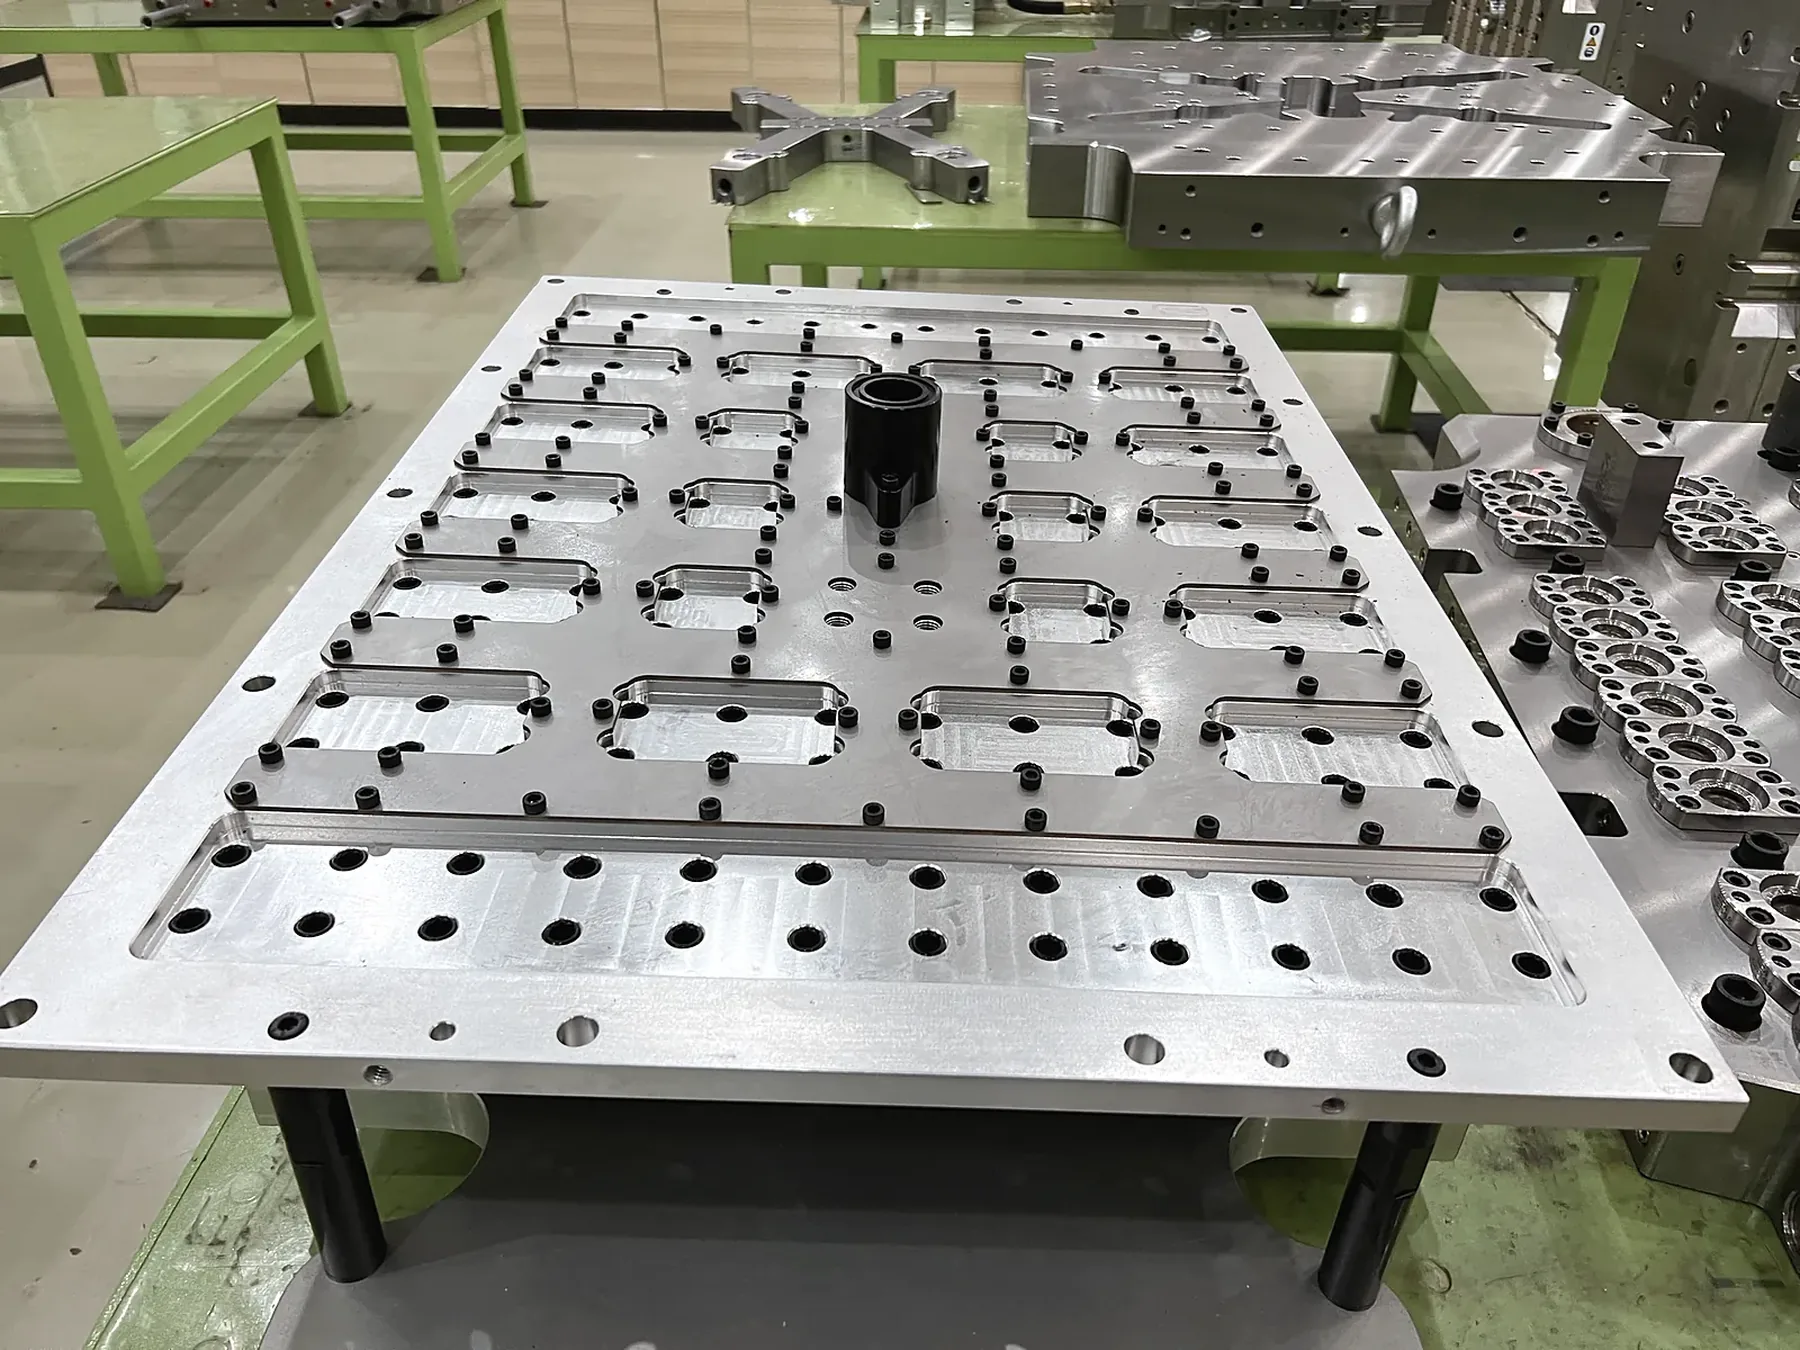
Água gelada circula por canais nos machos e nas cavidades e retira o calor das paredes da pré-forma. A pré-forma precisa resfriar rápido o bastante para continuar transparente e ficar rígida o suficiente para ser liberada sem deformar.
O resfriamento costuma ser a parte mais longa do ciclo, e paredes mais grossas precisam de mais tempo. Por isso o chiller, os circuitos de água do molde e o estado das superfícies do molde influenciam diretamente a velocidade de produção das pré-formas.
Etapa 7: Abrir, retirar e pós-resfriar
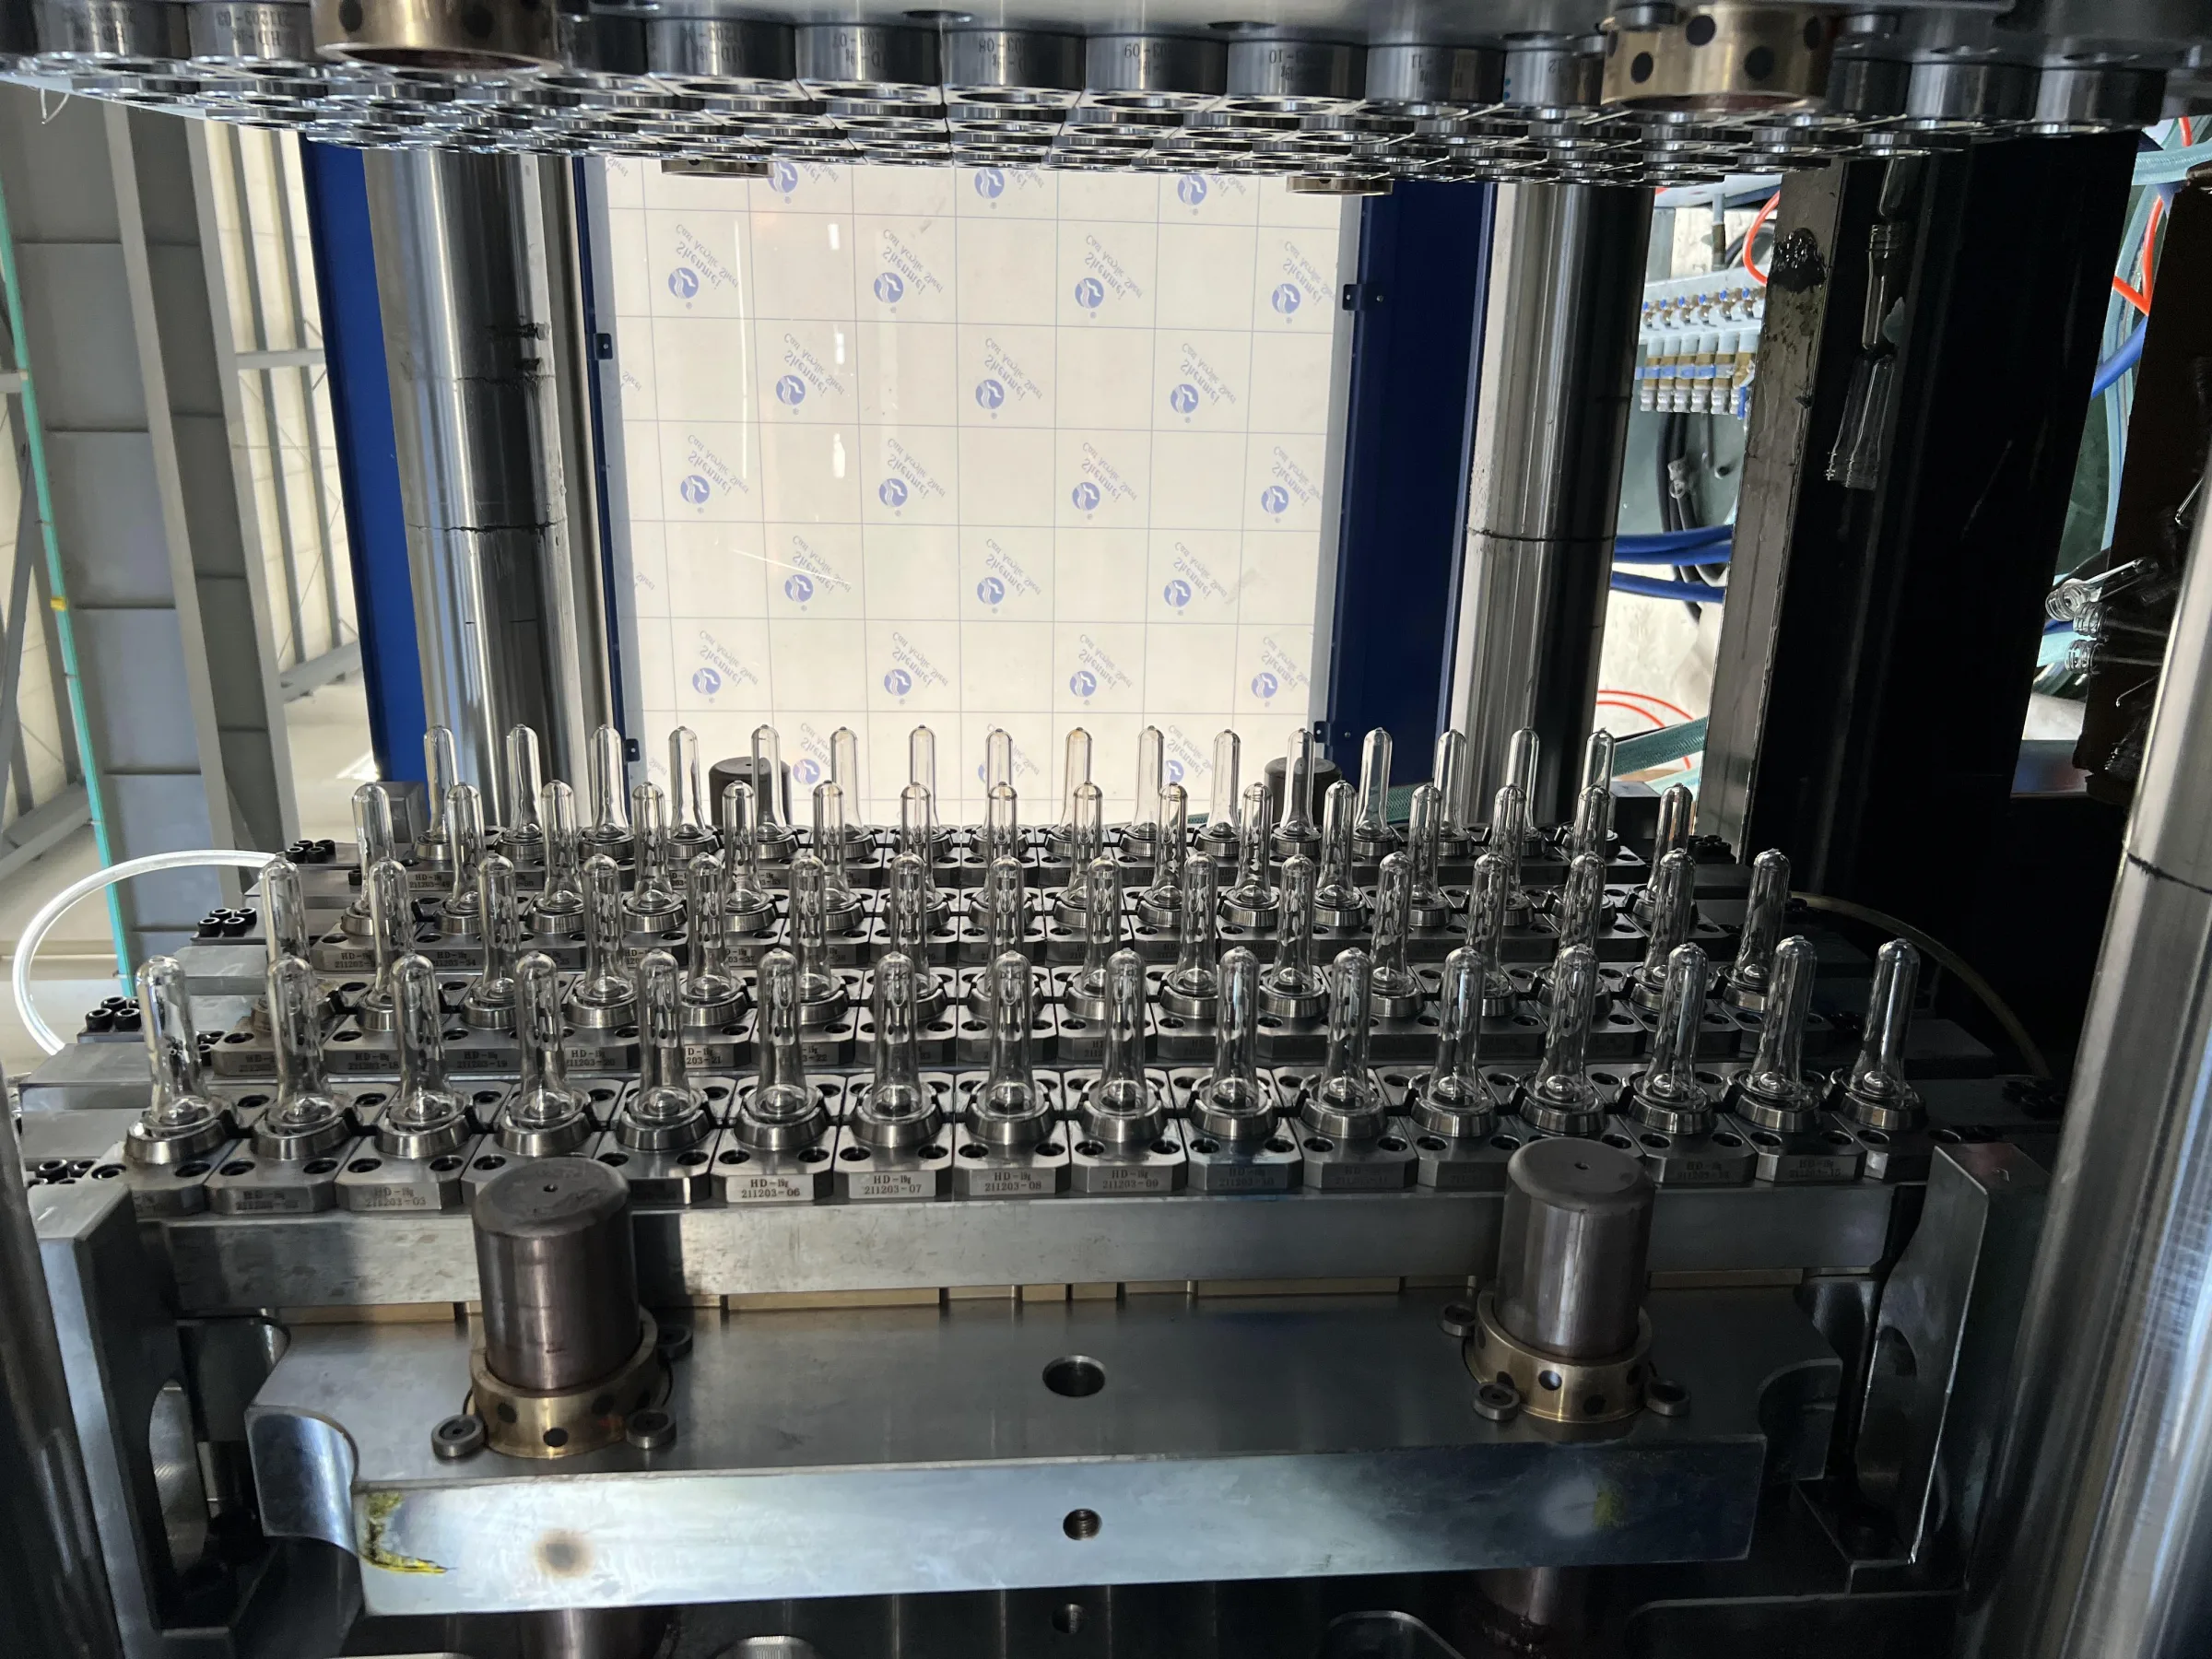
O molde abre e as pré-formas ficam nos machos. Como a rosca é uma contrassaída, o gargalo é formado por insertos bipartidos (gavetas do gargalo) que se afastam para liberá-lo. Em seguida, as pré-formas são empurradas para fora dos machos.
Na produção com muitas cavidades, um robô de retirada recebe as pré-formas em tubos resfriados a água e as mantém ali enquanto a próxima injeção já está sendo moldada. Esse pós-resfriamento termina o resfriamento fora do molde, de modo que o tempo de resfriamento no molde, e portanto o ciclo, pode ser menor.
Etapa 8: Inspecionar, embalar e armazenar
As pré-formas já resfriadas caem em uma esteira e são verificadas antes da embalagem. As verificações típicas são peso, dimensões do gargalo, aparência e ponto de injeção, com amostras de cada cavidade. As pré-formas aprovadas são embaladas em caixas ou contêineres a granel, identificadas por lote e armazenadas limpas, secas e longe da luz solar direta até o sopro.
Ciclo e produção: quantas pré-formas por hora?
Um ciclo inclui enchimento, recalque, resfriamento, abertura do molde e retirada. Ele depende principalmente do peso e da espessura de parede da pré-forma, do resfriamento do molde e do método de retirada. A produção horária teórica é:
Pré-formas por hora = cavidades × 3.600 ÷ tempo de ciclo em segundos.
Os dois exemplos abaixo foram registrados em máquinas HWAMDA durante testes de molde de clientes antes do embarque. Eles mostram apenas o cálculo; o seu ciclo depende do projeto da pré-forma, do molde e do resfriamento.
| Modelo | Cavidades | Peso da pré-forma | Ciclo registrado | Produção teórica |
|---|---|---|---|---|
| HMD430PET | 72 | 16,5 g | 9,9 s | 72 × 3.600 ÷ 9,9 ≈ 26.180 por hora |
| HMD500PET, com robô de pós-resfriamento | 96 | 15,2 g | 8,8 s | 96 × 3.600 ÷ 8,8 ≈ 39.270 por hora |
Registrado em testes de molde de clientes; produção teórica com 100% de disponibilidade, antes de paradas e refugos. Os resultados reais dependem do projeto da pré-forma, do molde e do resfriamento.
Equipamentos necessários para fazer pré-formas PET
A produção de pré-formas exige mais do que uma máquina. Os equipamentos se dividem em cinco grupos:
- Equipamentos principais
- Uma injetora construída para pré-formas PET e um molde de pré-formas de várias cavidades com canal quente.
- Manuseio do material
- Secador desumidificador, carregador a vácuo ou transporte centralizado e um dosador de masterbatch para pré-formas coloridas.
- Resfriamento
- Um chiller para a água do molde, água de resfriamento para a máquina e controle da umidade ao redor do molde para evitar condensação.
- Manuseio das peças
- Robô de retirada com pós-resfriamento para moldes de muitas cavidades, esteiras e embalagem.
- Controle de qualidade
- Balança de precisão, calibradores de gargalo e de parede, um polariscópio ou caixa de luz e um meio de soprar garrafas de amostra.
Ar comprimido, alimentação elétrica e espaço físico são planejados junto com os equipamentos. Para um plano de produção completo, envie os dados da sua pré-forma e da produção desejada.
Da pré-forma à garrafa
A moldagem de pré-formas termina com uma pré-forma pronta, não com uma garrafa. Na produção em dois estágios, as pré-formas são armazenadas e depois reaquecidas e moldadas por estiramento e sopro em uma sopradora separada, muitas vezes na fábrica do envasador. Na produção em um estágio, a pré-forma é soprada no mesmo equipamento enquanto ainda guarda o calor da moldagem. Muitas empresas moldam pré-formas em uma fábrica e sopram as garrafas em outra, perto das linhas de envase.
O que preparar antes de planejar a produção de pré-formas
Um projeto de pré-formas é definido pela pré-forma e pela produção, não pelo tamanho de uma máquina. Reúna primeiro estas informações:
- Desenho ou amostra da pré-forma
- A pré-forma que você quer fazer, ou a garrafa em que ela deve ser soprada.
- Gargalo
- Nome e desenho do gargalo, compatíveis com a sua tampa.
- Peso da pré-forma
- Peso-alvo e tolerância.
- Resina
- PET grau garrafa, proporção de rPET e cores.
- Produção desejada
- Pré-formas por hora ou por ano, e número de turnos.
- Utilidades da fábrica
- Tensão e frequência, água de resfriamento, ar comprimido e espaço disponível.
FAQ
Perguntas frequentes
Qual é a primeira etapa para fazer uma pré-forma PET?
Preparar e secar a resina PET grau garrafa. O PET absorve umidade do ar, e os grânulos precisam ser secados antes de fundir; caso contrário, as pré-formas perdem resistência e transparência.
Por que a resina PET precisa ser secada antes da moldagem?
A água nos grânulos degrada o PET quando ele funde, o que resulta em pré-formas turvas e quebradiças e peso instável. As condições de secagem seguem os dados do fornecedor da resina; o guia de moldagem por injeção de PET explica os requisitos de secagem.
Quanto tempo leva para fazer uma pré-forma PET?
Cada ciclo produz uma pré-forma por cavidade. O ciclo depende do peso da pré-forma, da espessura de parede, do resfriamento do molde e da retirada. Em testes de molde de clientes da HWAMDA, um molde de 72 cavidades com pré-formas de 16,5 g trabalhou a 9,9 s, e um molde de 96 cavidades com pré-formas de 15,2 g trabalhou a 8,8 s com robô de pós-resfriamento. O seu ciclo depende do projeto da sua pré-forma, do molde e do resfriamento.
Quantas pré-formas podem ser feitas por hora?
Multiplique as cavidades por 3.600 e divida pelo tempo de ciclo em segundos. Por exemplo, 72 cavidades a 9,9 s resultam em cerca de 26.180 pré-formas por hora com 100% de disponibilidade, antes de paradas e refugos.
De quais equipamentos preciso para começar a fazer pré-formas?
Uma injetora para pré-formas PET, um molde de pré-formas de várias cavidades com canal quente, um secador desumidificador e um carregador, um chiller, equipamentos de retirada e manuseio e ferramentas básicas de controle de qualidade. Ar comprimido e energia elétrica são planejados junto com eles.
Posso fazer pré-formas e soprar garrafas na mesma fábrica?
Sim. Muitos envasadores moldam pré-formas e sopram garrafas na mesma fábrica, seja com uma sopradora separada (dois estágios), seja com equipamento de um estágio. Outros compram as pré-formas e apenas sopram e envasam.